Pontos EDM huzamvágó gépek | ±0,003 mm pontosság

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Taizhou Chuang Yuan gépgyártó cég precíziós vezetékes EDM megoldásai

Taizhou Chuang Yuan gépgyártó cég precíziós vezetékes EDM megoldásai

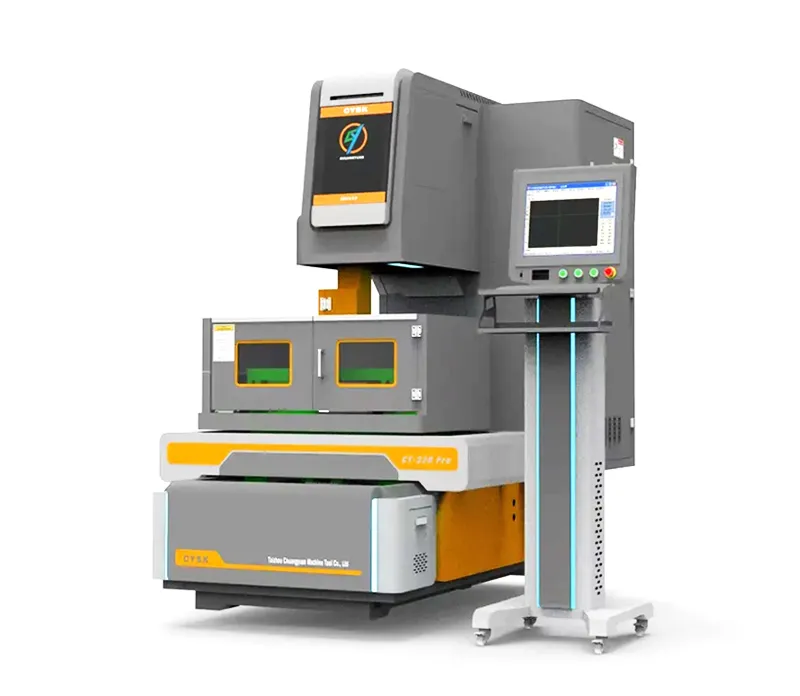
A Taizhou Chuang Yuan Machine Tool Co., Ltd. cég 2003 óta gyárt Mesin Edm Wire Cut rendszereket, és ügyfelei közé tartoznak a szerszámgyártók, a légi- és űrkutatási alvállalkozók, az orvostechnikai eszközöket gyártó cégek, valamint a nyomószerszám-gyártó üzemek több mint húsz exportáló országban. A Mesin Edm Wire Cut platformjaink ismétlődő pozícionálási pontossága ±0,003 mm, keményített acélt vágunk 60 HRC-ig, és egyetlen áthaladással elérhető felületi érdesség Ra 0,8 µm, amely megszünteti a legtöbb másodlagos polírozási lépést. Délkelet-ázsiai szerszámgépgyártó üzemekben az operátorok általában éjjel-nappal működő, fénymentes műszakokat üzemeltetnek; az automatikus vezetékfűzés és a 4 tengelyes ferdeségvezérlésünk biztosítja a 10–14 órás, ember nélküli folyamatok stabilitását. Egy thai befecskendezéses szerszámgép-gyártó ügyfelünk két régebbi gépet cserélt le 500 mm utazási távolságú modellünkre, és három hónapon belül 32 százalékkal csökkentette az elektródához kapcsolódó újrafeldolgozási munkát. Mivel kutatási, gyártási és értékesítési tevékenységünket egységesen Jiansu tartományban bonyolítjuk le, a pótalkatrészeket 48 órán belül szállítjuk, és a távoli diagnosztika segítségével a szervizkérések 90 százalékát megoldjuk helyszíni látogatás nélkül.
Árajánlat kérése

Esettanulmány

a munka újrafeldolgozásának 32 százalékos csökkenése egy thai műanyagöntő szerszámkészítő vállalatnál

Egy bangkoki szerszámkészítő vállalat, amely autó belső részeit gyártja, problémákat tapasztalt a kavitásbeillesztők illeszkedésében; a kézi igazítás 6 órát vett igénybe darabonként. Beszereltek egy Mesin EDM huzalvágó központot 500 × 400 mm-es utazási távolsággal és 0,25 mm-es sárgaréz huzallal. A SKD61 anyagon, 48 HRC keménységnél 180 mm²/perc sebességgel vágva ±0,005 mm pontosságot értek el 12 kavitás esetén. A munka újrafeldolgozása 90 nap alatt 32 százalékkal csökkent, az időben történő szállítás aránya 84-ről 96 százalékra nőtt, és két új, másodszintű autóipari szerződést nyertek.

14 órás felügyelet nélküli működés egy német szerszám- és formagyártó vállalatnál

Egy stuttgarti szerszámkészítő és formázó üzemnek éjszakai kapacitásra volt szüksége operátorok nélkül. A Mesin Edm Wire Cut gépük – amelynek automatikus vezetékfűzési és zárt körös hűtési rendszere van – 14 órán át működött felügyelet nélkül, és éjjelente 1,2 méter 55 HRC keménységű szerszámacélból vágott. A selejtarány 0,4 százalékra csökkent, és az éves termelés ugyanazon létszám mellett 21 százalékkal nőtt. A tulajdonos a megismételhető pontosságot és az egyszerű angol nyelvű HMI-t említette döntő vásárlási tényezőként.

Ra 0,8 µm felületi érdességű vágások egy mexikói orvosi eszköz-szálító számára

Egy guadalajarai sebészeti eszközök formáinak gyártója tükörszerű üregeket igényelt. A többmenetes Mesin Edm Wire Cut technológiát alkalmazva elértek Ra 0,8 µm felületi érdességet rozsdamentes acél beillesztéseken, így elkerülték a minden üregre jutó 40 perces kézi polírozást. Az első próbavágásos jóváhagyás aránya 98 százalékra emelkedett, és a havi formatermelés új alkalmazottak nélkül 18-ról 25 darabra nőtt.

Kapcsolódó termékek

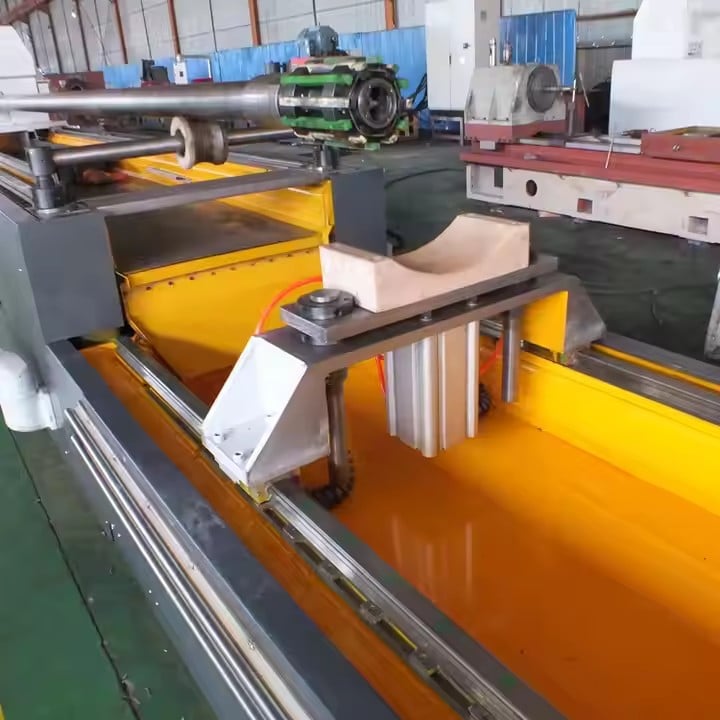
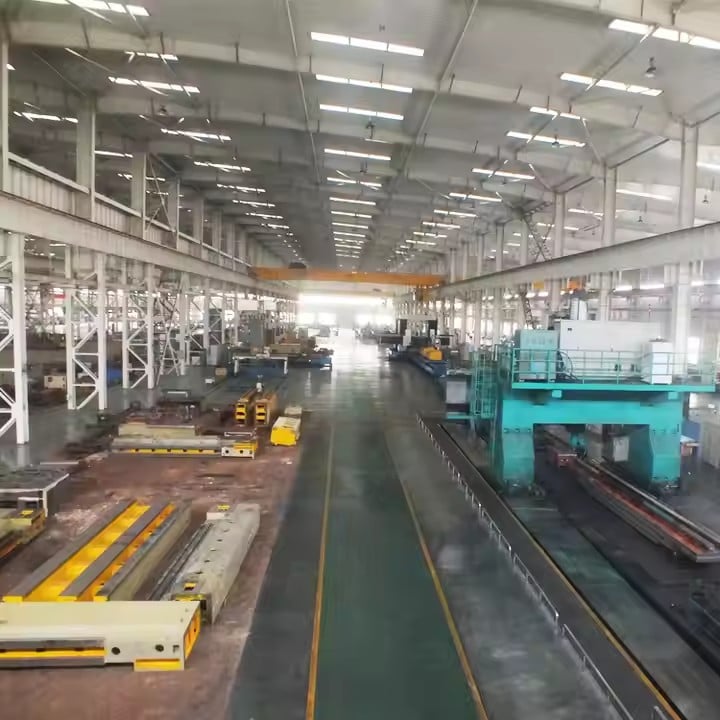
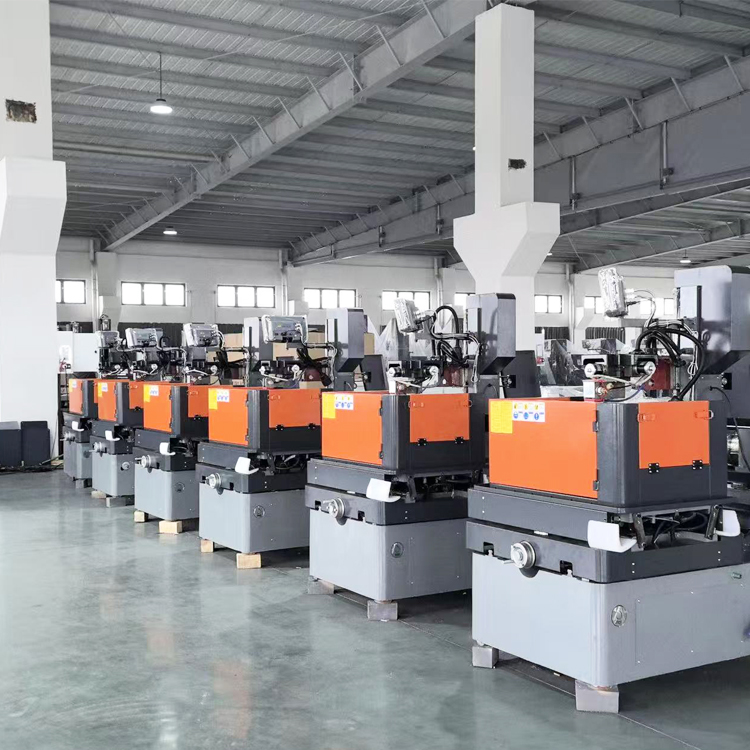
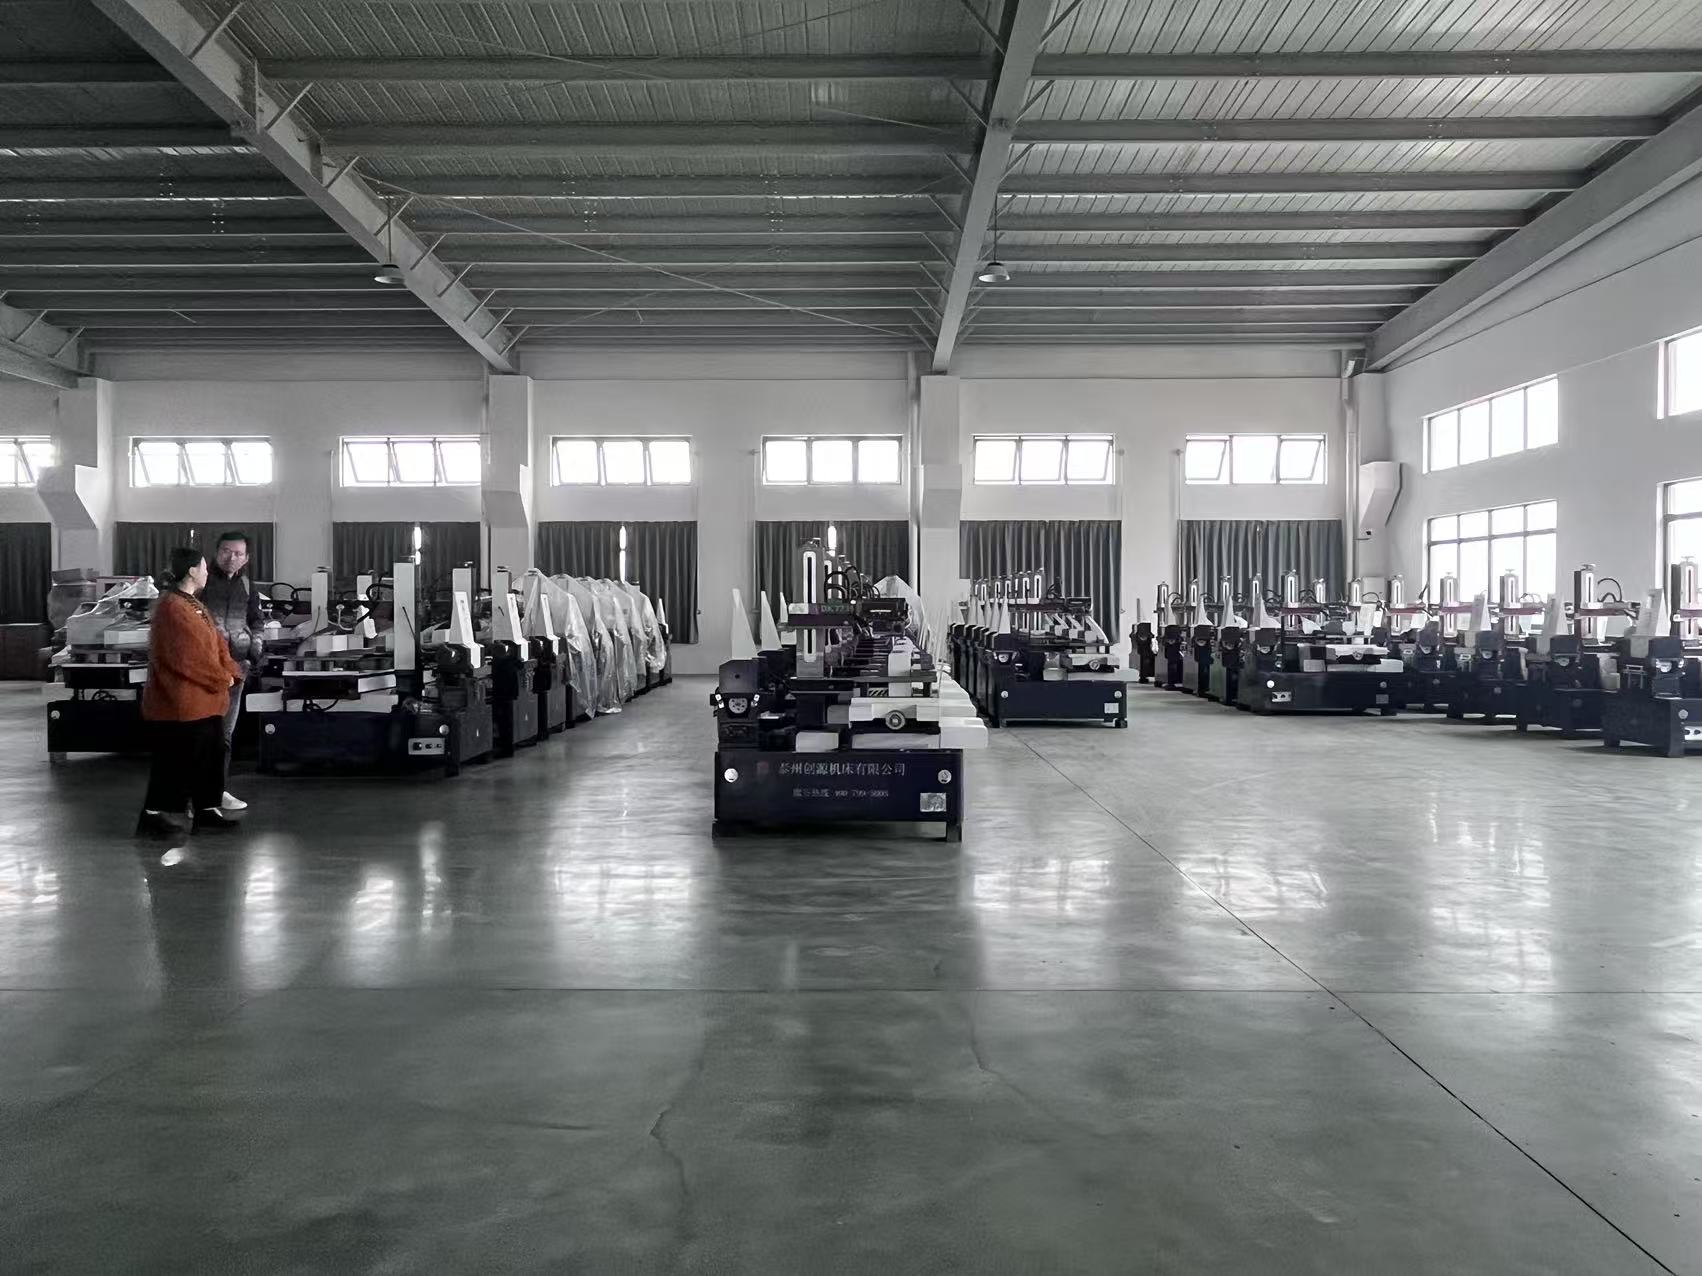
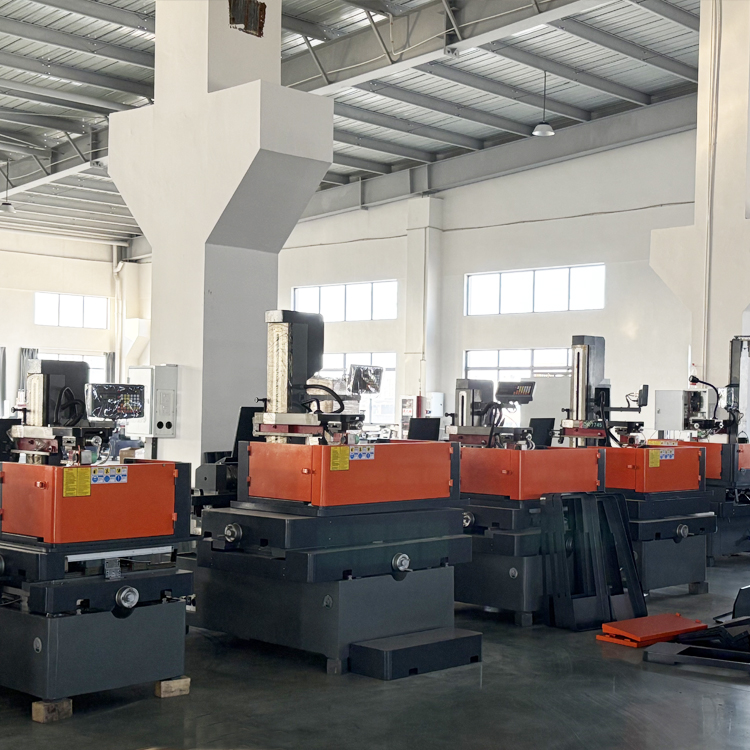
A megbízható Mesin Edm Wire Cut gépek gyártása már az összeszerelés előtt elkezdődik. A 2003-ban, Kínában, Jangszu tartományban alapított Taizhou Chuang Yuan Machine Tool Co., Ltd. minden egyes Mesin Edm Wire Cut platformját egy szigorúan strukturált folyamaton keresztül vezeti: kutatás, öntés, megmunkálás, összeszerelés, kalibrálás és érvényesítés. Először a C-keret és az oszlop végeselemes analízisét végezzük el, majd magas minőségű öntöttvasat választunk, amelyet természetes érlelésre hat hónapig tárolunk a belső feszültségek leengedése érdekében. Ez a lépés különösen fontos, mert akár 2 °C-os hőmérsékletváltozás is több mikrométernyi vezetékpozíció-elmozdulást okozhat egy 10 órás, felügyelet nélküli vágás során. A saját darugépeinken történő durva megmunkálás után az alváz, az oszlop és az asztal síksága 0,01 mm/m-en belülre kerül megcsiszolásra, majd a kritikus vezetőfelületeken kézzel kaparjuk ki őket, hogy hosszú távon geometriai stabilitást biztosítsunk. A vezetéktranszport rendszer precíziós gyémántvezetőket és 8000 óránál több üzemórát garantáló zárt csapágyakat használ, míg az impulzusgenerátor gépenként optimalizálva biztosítja a stabil szikraforgalmat 1 A-tól 12 A-ig terjedő áramerősségnél. A szoftver oldalon mérnökeink előre betöltik a gyakori anyagokhoz (pl. SKD11, SKD61, 718H, NAK80, keményfém, réz, alumínium) tartozó vágási paraméter-könyvtárat. A különböző piacokon dolgozó kezelők eltérően működnek: az európai műhelyek általában a felületminőségre és a teljes nyomon követhetőségre helyezik a hangsúlyt, a délkelet-ázsiai gyárak gyakran éjjel-nappal üzemelő, felügyelet nélküli műszakokat futtatnak, és a vezetékbevezetés megbízhatóságát részesítik előnyben, míg a közép-keleti kisüzemek a feladatok közötti gyors átállást értékelik. Paraméter-könyvtárunk és az angol, spanyol és orosz nyelvű felhasználói felületek ezt tükrözik. A szállítás előtt minden Mesin Edm Wire Cut egység 72 órás folyamatos vágási tesztet futtat keményített acélon, és a méreti jelentéseket lézerinterferométerrel rögzítjük; a tengelyirányú pozicionálás ±0,003 mm-re, a ismételhetőség ±0,002 mm-re ellenőrizhető. Világszerte Mesin Edm Wire Cut rendszereink német formákészítőknek, mexikói nyomószerszám-gyártóknak, török légiközlekedési alvállalkozóknak és vietnami elektronikai szerszámgépgyártóknak nyújtanak szolgáltatást. Egy dokumentált projekt során egy vietnami csatlakozódarab-forma-gyártó 55 HRC keménységű acélban 0,3 mm széles horpadásokat vágott 150 mm²/perc sebességgel, miközben a tűrést 300 mm-es munkadarabon ±0,004 mm-en belül tartotta – ez kiküszöbölte a másodlagos csiszolási műveletet, és a szállítási határidőt négynapi időtartammal csökkentette. A szervizadatok szerint a technikai hibajegyek több mint 90%-át távolról, egy munkanapon belül oldják meg, és ezt egy olyan pótalkatrész-raktár támogatja, amely a kritikus alkatrészeket 48 órán belül kiszállítja. Emellett helyszíni üzembe helyezést, kezelőképzést és megelőző karbantartási ütemterveket is biztosítunk, amelyek segítségével a vezetékfogyasztás előrejelezhető marad, általában 0,28–0,35 kg/óra vágási idő. Ez a teljes folyamat irányítása teszi lehetővé, hogy a Chuang Yuan gyártmányaiból származó Mesin Edm Wire Cut gépek ismételhető pontosságot, dokumentált üzemidőt és alacsonyabb alkatrészegységköltséget nyújtsanak vásárlóiknak több mint 20 országban.

Gyakran Ismételt Kérdések

Milyen tűréseket tud tartani egy Mesin Edm Wire Cut gép a mindennapi termelésben?

A Mesin Edm Wire Cut rendszereink ellenőrzött axiális pozícionálási pontossága ±0,003 mm, ismételhetőségük ±0,002 mm. A keményített acélon (50–60 HRC) való gyakorlati termelés során a legtöbb ügyfelünk 300 mm-es munkadarabon ±0,005 mm pontosságot ér el. Minden géppel együtt lézerinterferométeres jelentést szállítunk, így az üzembe helyezés előtt ön is ellenőrizheti a pontosságot.
Az automatikus vezetékfűzéssel, zárt hűtőkörrel és stabil kisülésvezérléssel felszerelt Mesin Edm Wire Cut gépek általában 10–14 órán át működnek felügyelet nélkül. Németországból és Thaiföldön származó ügyfeleink éjszakai üzemelést jelentettek be, 0,5 százaléknál kisebb hulladékmennyiséggel – feltéve, hogy a karbantartási tervünkben meghatározott vezeték- és szűrőcserék időpontjait betartják.
Egyetlen durva metszés eléri az Ra 2,5–3,2 µm értéket; két finomító metszés hozzáadásával elérhető az Ra 1,0–1,2 µm; három–négy finomító metszés acél behelyezéseknél eléri az Ra 0,8 µm-t. Ez gyakran kiküszöböli a kézi csiszolást – egy mexikói orvosi formák gyártója ezt megerősítette, miután áttért a többműveletes Mesin Edm Wire Cut folyamatra.
Helyszíni üzembe helyezést, angol nyelvű kezelőképzést és életre szóló műszaki támogatást nyújtunk. A távoli diagnosztika a szervizkérések több mint 90 százalékát egy munkanapon belül megoldja, és a pótalkatrészeket 48 órán belül szállítjuk ki Jangszu raktárunkból. Vevőinket több mint 20 országban szolgáljuk ki, és kulcsfontosságú piacokon helyi partnerek látogatását is szervezhetjük.
A szabványos Mesin Edm Wire Cut modellek a foglalás után 30–45 napon belül szállíthatók; egyedi utazási távolságok vagy ferde vágási lehetőségek esetén akár 60 nap is szükséges lehet. Az export csomagolását rozsdamentes fóliával, vákuumzsákokkal és fa dobozokkal végezzük, és támogatjuk az FOB-, CIF- és ajtó-ajtó szállítási feltételeket, teljes vámkezelési dokumentációval.

Kapcsolódó cikkek

Miért támogatja a moduláris rugógyártó gép a különböző rugógyártási típusok gyors átváltását

14

Jul

Miért támogatja a moduláris rugógyártó gép a különböző rugógyártási típusok gyors átváltását

A hagyományos, integrált rugóformáló berendezések termelési szűk keresztmetszetei. A modern fémformázó gyártás egyre inkább diverzifikált termék-specifikációkat és kevert tételgyártást jelent. Számos gyártóüzemnek rugókat kell feldolgoznia...
További megtekintés
Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

14

Jul

Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

A rugalmas gyártás fejlődése a moduláris architektúra révén A modern ipari környezet nagyfokú alkalmazkodóképességet igényel, ahol egy létesítmény működési ritmusát az határozza meg, hogy milyen gyorsan tudja átformálni termelési konfigurációit...
További megtekintés
Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

03

Aug

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

Bonyolult rugógyártási kihívások elsajátítása – A nagysebességű ipari gyártás finom részleteinek megértése mély ismereteket igényel a huzaladagolás dinamikájáról, a mechanikai tűréshatárokról és a modern automatizált többtengelyes hajlítástechnikáról...
További megtekintés
Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

03

Aug

Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

A nemzetközi export szabályozásainak megértése a pontossági megmunkálás területén – A globális ipari kereskedelem bonyolult terepének navigálásához alaposan ismerni kell azokat a szigorú műszaki szabványokat, amelyeket a külföldi vásárlók az előrehaladott fémmegmunkálási termékek esetében előírnak...
További megtekintés

Ügyfélvélemények

Daniel Weber, Szerszámozási vezető, Stuttgart, Németország
Pontosság, amely véget vetett a javítási problémánknak

Autóipari formák gyártását végzünk, és korábban hetente küzdöttünk a beillesztési eltérésekkel. Mióta felszereltük a Mesin Edm Wire Cut vezérelt szikraforgácsoló központjukat, a tűréshatár ±0,005 mm-en belül marad, és a javítási munka három hónap alatt kb. 30 százalékkal csökkent. Az éjjeli, felügyelet nélküli üzemzavarmentes, és mérnökeik minden kérdésünkre válaszoltak a bevezetés során. Ez egy megbízható befektetés.

Miguel Santos, Gyártási felügyelő, Guadalajara, Mexikó
Gyors szerviz és megbízható vágás nagytermelésű gyártásban

Műhelyünk két műszakban üzemel keményített acéldugattyúkra, és a gép több mint egy éve tartja a pontosságot. A termelés kb. 20 százalékkal nőtt, mert a beállítás egyszerű, és a huzalbefűzés automatikus. Amikor egy vezetőalkatrészre volt szükségünk, az négy napon belül megérkezett. A Mesin Edm Wire Cut szervizcsapatuk érti a gyártási nyomást.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Hitelesített pontosság dokumentált tesztadatokkal alátámasztva

Hitelesített pontosság dokumentált tesztadatokkal alátámasztva

A pontossági állítások kevéset érnek bizonyítás nélkül, ezért minden Chuang Yuan gyártmányú Mesin Edm Wire Cut gépet mérünk és dokumentálunk a szállítás előtt. A tengelyirányú pozícionálást lézerinterferométerrel ellenőrizzük ±0,003 mm-es pontossággal, a ismételhetőséget ±0,002 mm-es pontossággal, és egy 72 órás folyamatos vágási tesztet hajtunk végre keményített acélon a hőmérsékleti stabilitás megerősítésére. Gyakorlatban a thai és német moldüzemek teljes termelési műszakok alatt ±0,005 mm-es pontosságot érnek el 300 mm-es munkadarabokon. Mivel a hőmérsékleti drift a drótvágás fő ellensége, öntvényeinket természetes érlelésnek vetjük alá hat hónapon át, és hűtőrendszerünk zárt körű, így a kisülési körülmények stabilak maradnak a 10–14 órás felügyelet nélküli üzemelés során. A vevők a géppel együtt kapják a méreti jelentést, amely lerövidíti a fogadási teszteket, és támogatja a minőségellenőrzéseket az autóipari és egészségügyi ellátási láncokban. Ez az adatokra épülő megközelítés segített a vásárlóknak több mint 20 országban csökkenteni a selejt- és javítási arányt; egy thai ügyfél például 90 nap alatt 32 százalékkal csökkentette a javítási igényt.
Alkalmazáscentrikus tervezés a formák, szerszámok és orvosi eszközök megmunkálásához

Alkalmazáscentrikus tervezés a formák, szerszámok és orvosi eszközök megmunkálásához

Különböző iparágak másképp váganak, és az Mesin Edm Wire Cut platformjainkat ezekre a szokásokra hangoltuk. A formagyártók, akik SKD61 anyagot dolgoznak fel 48–55 HRC keménységben, paraméterkönyvtárakat kapnak, amelyek a üregmegmunkáláshoz vannak optimalizálva, és 180 mm²/perc durva megmunkálási sebességet valamint Ra 0.8 µm felületi érdességet érnek el. Az orvosi eszközöket gyártó vállalatoknak rozsdamentes acél beillesztőelemeken maradékmentes éleket kell készíteniük, ezért többmenetes finomítási beállításokat biztosítunk, amelyek kiküszöbölik a kézi csiszolást, és egy mexikói ügyfelünk első átadási jóváhagyási arányát 98 százalékra emeltük. A repülőgépipari alvállalkozók, akik nehéz ötvözeteket munkálnak meg, értékelik a 4 tengelyes ferdeségvezérlést és a ±0,003 mm pozicionálási pontosságot a ferde felületekhez. A közép-keleti gépgyártók a gyors átállást helyezik előtérbe, ezért HMInk tárolja a gyártási recepteket, és másodpercek alatt visszahívja őket. Figyelembe vesszük továbbá az infrastrukturális különbségeket is: feszültségkonfigurációkat kínálunk 380 V, 415 V és 440 V hálózatokhoz, valamint angol, spanyol és orosz nyelvű felhasználói felületeket.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül