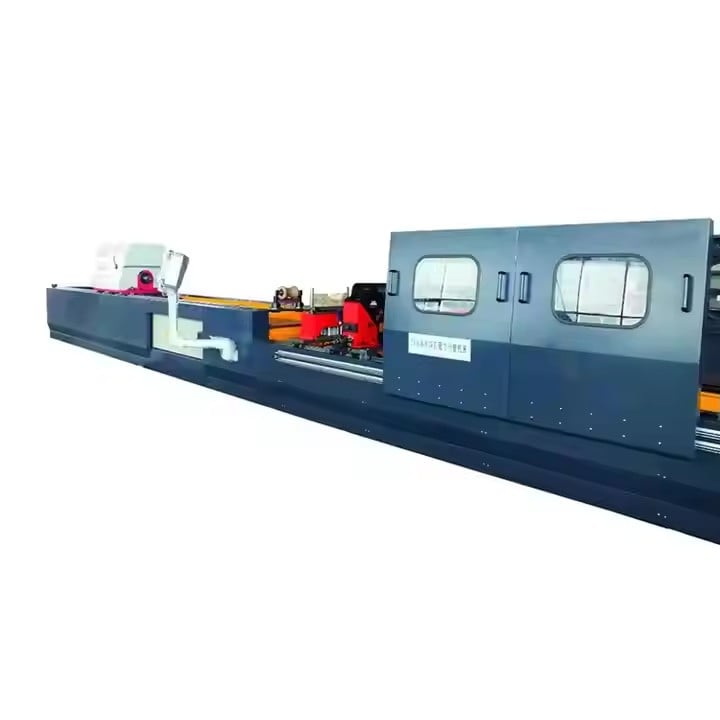
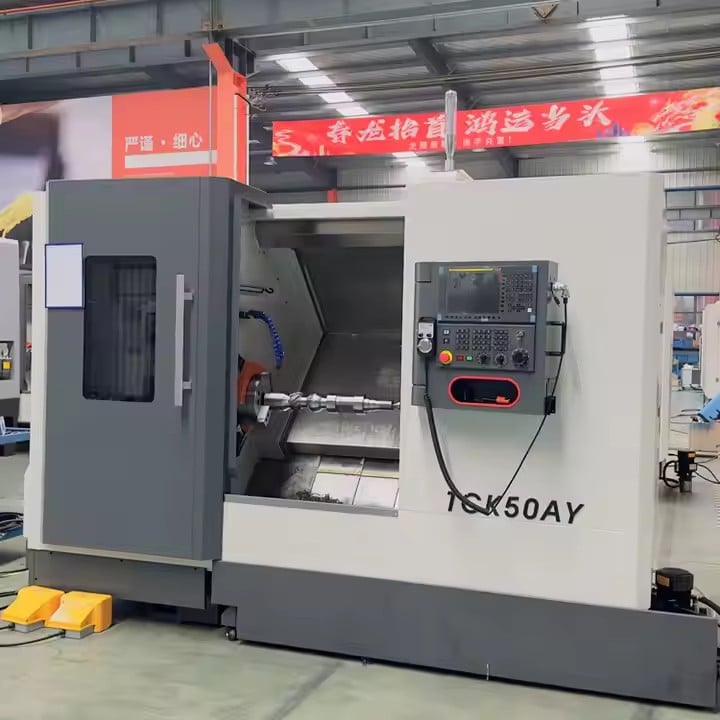
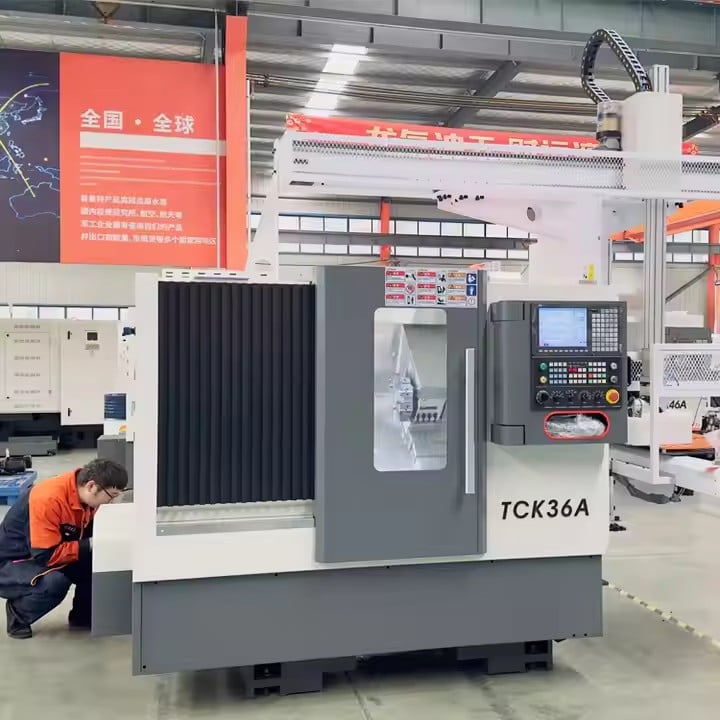
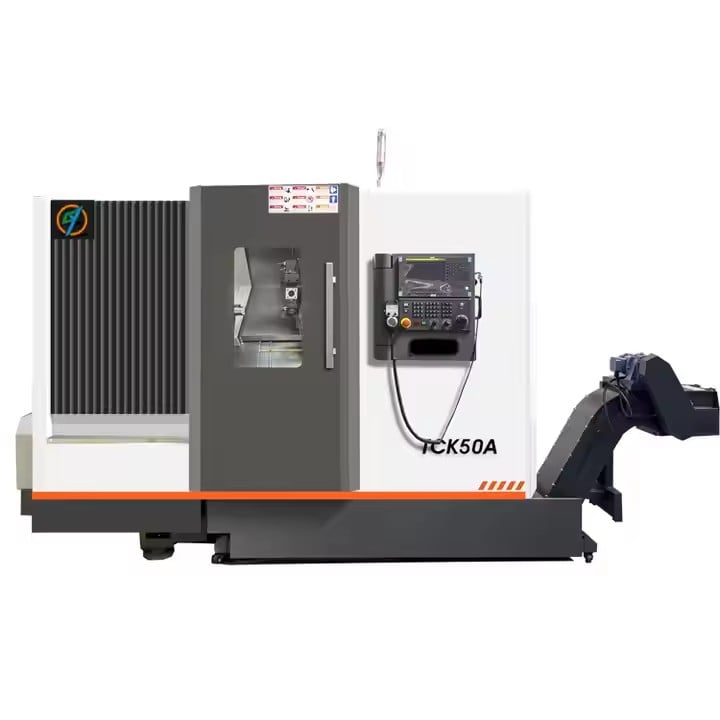
Fémhuzal-vágógép | 0,005 mm-es pontossággal, közvetlen gyári értékesítés

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Kiváló minőségű fémhuzal-vágógépek megoldásai egy megbízható kínai gyártótól

Kiváló minőségű fémhuzal-vágógépek megoldásai egy megbízható kínai gyártótól

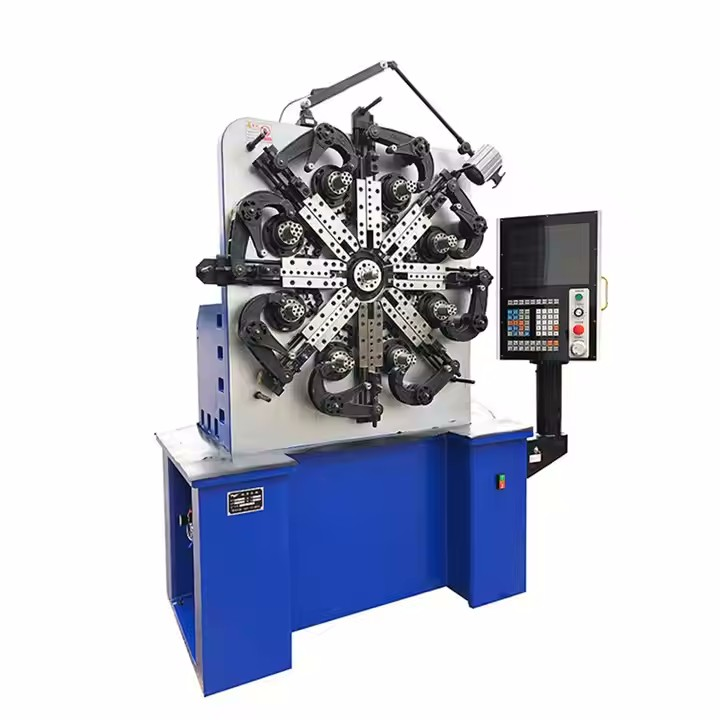
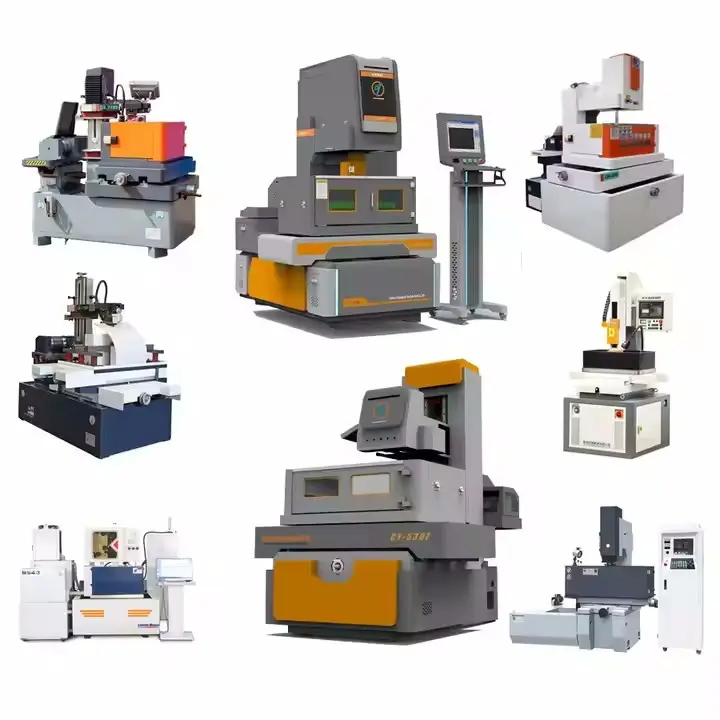
Válasszon fémhuzal-vágógépet a Taizhou Chuang Yuan Machine Tool Co., Ltd. vállalattól, és élvezze a közvetlen gyári partnerség előnyeit, amelyet több mint húsz év alatt finomítottunk. 2003 óta jiangsui telephelyünk pontos gépi szerszámokat fejleszt ki azok számára, akik a berendezéseket az üzemidő, a pontosság és a teljes tulajdonosi költség alapján értékelik. Fémhuzal-vágógép-modelljeink a formák és sablonok gyártására specializálódott műhelyeknek, sablonkészítőknek, légi- és űrkutatási alvállalkozóknak, orvosi eszközöket gyártó cégeknek és autóipari szerszámkészítő szállítóknak kínálnak megoldást: keményített acélt, karbidot, rezet és alumíniumot vágnak, sok konfigurációban ±0,005 mm ismételhetőséggel. A sablon- és forma-gyártásban, ahol egyetlen huzalvezetési hiba is tönkretehet egy üreges részt, ez az ismételhetőség a nyereségmarzsokat védik. A sorozatgyártásos domborítóüzemekben az üzemeltetők rendszeresen éjszakai, felügyelet nélküli ciklusokat futtatnak, mert huzal-feszültség-szabályozónk és automatikus újrahuzalozó rendszerünk csökkenti az állásidőt.
Árajánlat kérése

Esettanulmány

Német műanyagformázó emeli a pontosságot a mi drótvágó gépünkkel

Egy bajor műanyagformázó, aki több üreges befecskendezési formát gyárt a csomagolóipar számára, egy ismert problémával nézett szembe: a nehéz réz- és keményacél-betétek az elöregedett berendezéseken kívül sodródtak a tűréshatárokon, és a javítási arányt 9 százalék fölé emelték. Miután felszerelték a mi fém drótvágó gépünket, a vágási pontosság 0,006 mm-en stabilizálódott egy 800 órás érvényesítési időszak alatt, és a javítási arány 2 százalék alá csökkent. A csapat most már megbízik a gépben a palackfekvők és vékonyfalú edények kritikus záró- és csúszó részeinek gyártásában, ahol néhány mikron dönti el, hogy megjelenik-e a fröccsöntési hiba. A gyorsabb durva megmunkálási menetek az elektródák előkészítését 7,2 óráról 5,1 órára csökkentették darabonként, így a műhely szabad kapacitást szerezhetett olyan ajánlatokra, amelyeket korábban elutasított.

Vietnami szerszámgép-műhely költségeket takarít meg automatizált drótvágással

Egy motorkerékpár-alkatrész-gyártók számára szolgáló szerszámgép-műhely Ho Chi Minh Város közelében kemény 1,2379-es acélból készült nyomólemezeket kellett megmunkálnia anélkül, hogy további esti munkásokat kellett volna alkalmaznia. A vállalatunk automatikus újrafűződéses és éjjel-nappal üzemelő, felügyelet nélküli fémvezeték-vágó gépének bevezetésével a műhely egy munkásra jutó napi termelés 42 darabról 58 darabra emelkedett. A réz alkatrészeknél 0,20 mm-es vezeték használatára való áttérés után a vezetékfogyasztás 18 százalékkal csökkent, így a fogyóeszközök költségvetését is sikerült csökkenteni egy olyan versenyképes piacon, ahol minden tizedmilliomod cent is számít.

Lengyel nyomólemez-műhely gyorsítja a szállítást vezeték-vágó technológiával

Egy lengyel progresszív díszítőszerszám-gyártó vállalat megrendeléseket vesztett versenytársaihoz, akik két hetes szállítási határidőt ígértek. A Metal Wire Cutting Machine segítségével a műhely 12 százalékkal gyorsabban vágott 40 mm-es keményített lemezeket az optimalizált folyadékellátás és az adaptív előtolásszabályozás párosításával, miközben a stabil éjszakai üzemek az időben történő szállítás arányát 91 százalékról 99 százalékra emelték. Az eredmény több ismétlődő üzlet volt az autóipari első szintű beszállítóktól, valamint a bizalom, hogy olyan határidőket vállalhatnak, amelyek korábban kockázatosnak tűntek.

Kapcsolódó termékek

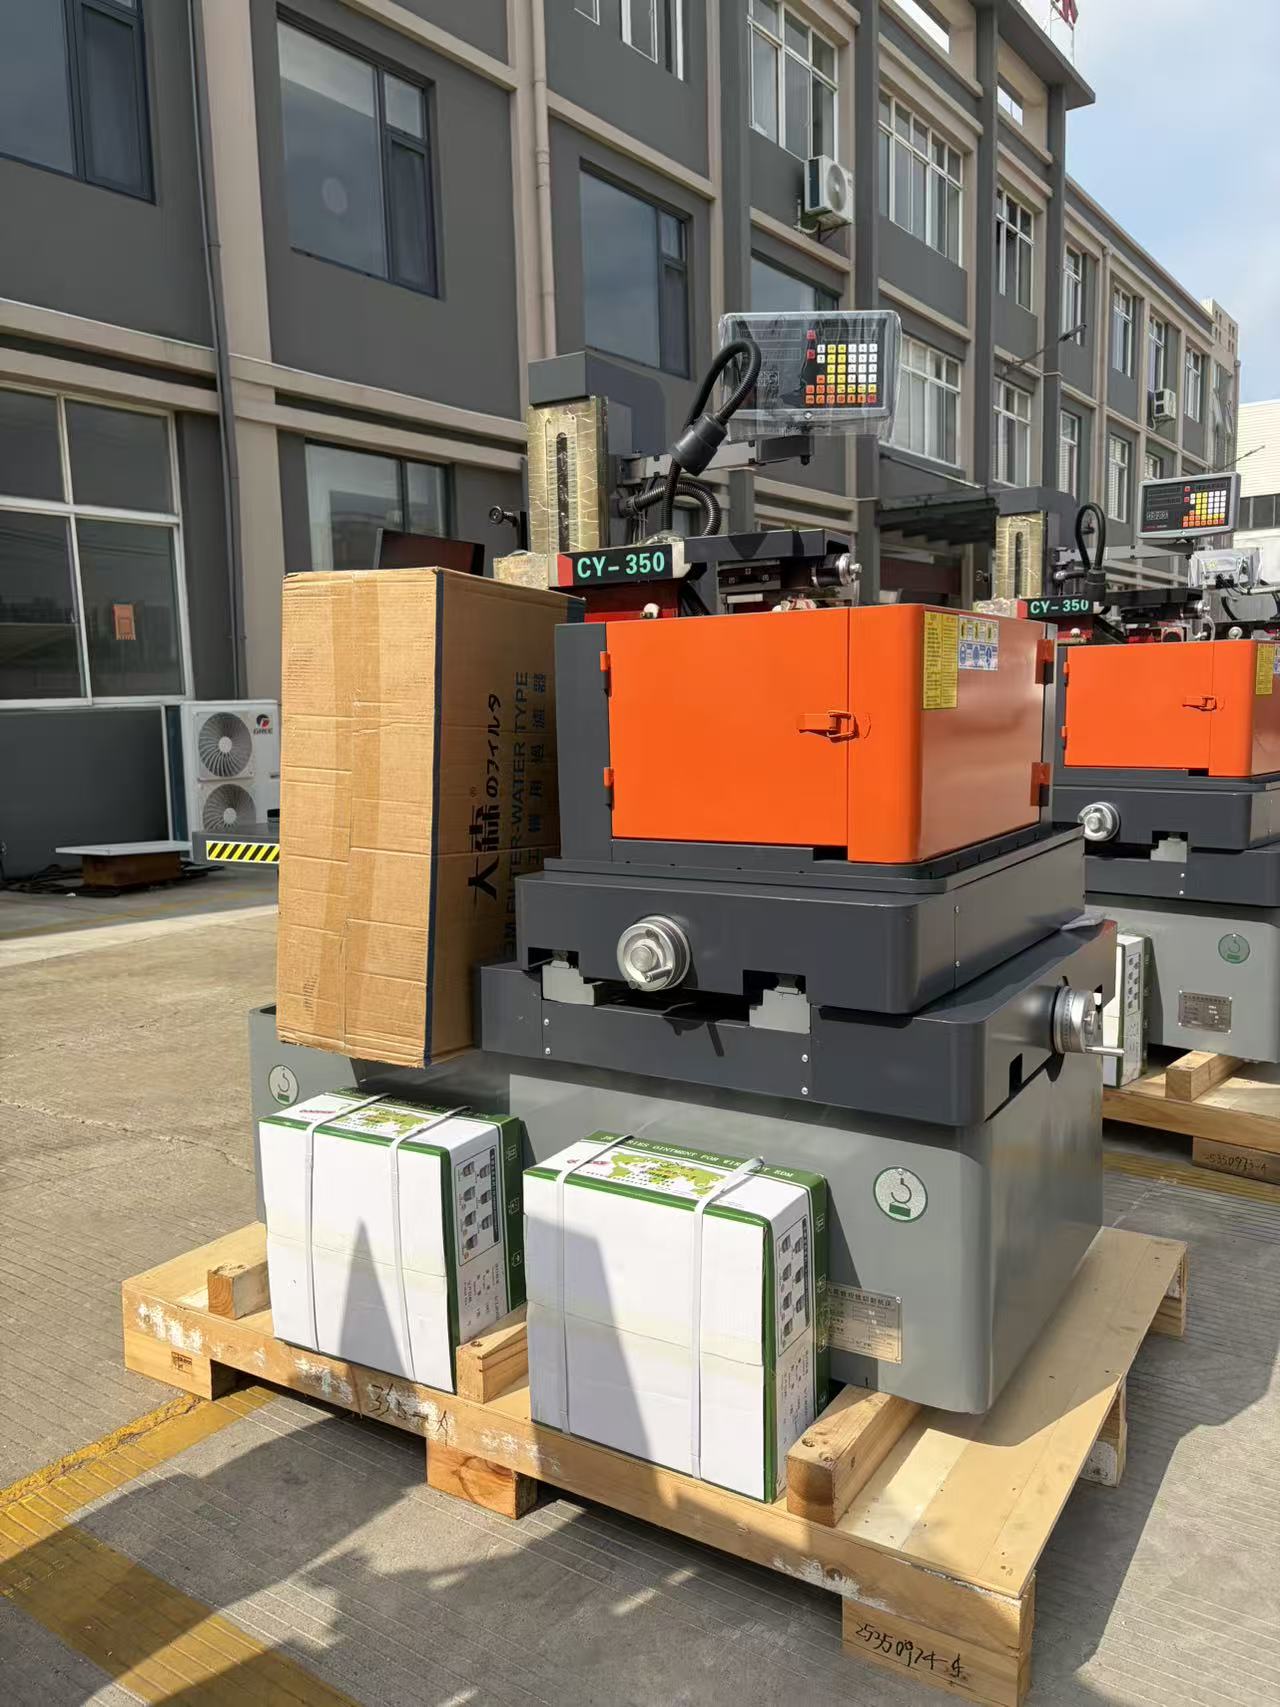
A Taizhou Chuang Yuan Machine Tool Co., Ltd. vállalat hírnevét a pontos gépgyártás teljes láncának elsajátításával építette fel, és a Metal Wire Cutting Machine sorozatunk ezt a szaktudást mutatja be a gyártósoron elért eredmények formájában. 2003 óta gyártóüzemünk a kínai Jiangsu tartomány Taizhou városában egy helyen ötvözi a kutatást, fejlesztést, gyártást és értékesítést, így a mérnöki változtatások a rajztól a prototípustól egészen a teljes körű gyártásig külső késleltetés nélkül valósulnak meg. Drótvágó gépeinket kontrollált környezetben szereljük össze: a vezetősínek kézi kaparását tapasztalt műszaki szakemberek végzik, a golyós menetes orsókat szigorú tűréshatárok mellett előfeszítjük, és a szerkezeti öntvényeket a megmunkálás előtt feszültségmentesítjük, hogy a hőmérsékletváltozásból adódó eltolódás hosszú műszakok alatt is jósolható maradjon. A gyárat látogató vásárlók azonnal érzékelik a folyamat logikáját: a beérkező gránit- és öntöttvas alapanyagok ellenőrzése, a precíziós csiszolás, a lézerinterferométeres ellenőrzés, majd egy 72 órás folyamatos, terhelés alatti vágási próbafutás. Csak azok a gépek hagyják el a gyártócsarnokot, amelyek megtartják a pontossági célokat és a felületminőségre vonatkozó elvárásokat.

A vezeték vágásnál a folyamat mélysége döntő fontosságú, mert a kis változók ezrek számára ismétlődő kisülési ciklusok során összeadódnak. Mérnökeink a xügyfelek által ténylegesen vágott anyagokhoz igazítják az impulzusidőt, a csúcsáramot és a vezetékfeszítést – legyen szó akár 1.2344-es melegmunka acélról, volfrám-karbid ütőszerszámokról, berillium-réz elektródákról vagy alumínium rögzítőelemekről. Egy öntőforma-gyártó vállalat, amely összetett magokat vág, a sarkpontosságra és a ferdeségvezérlésre figyel, míg egy nyomószerszám-készítő a hosszú kontúrok menti egyenesességre és a törés utáni automatikus újrafűzés képességére törekszik. Mindkét forgatókönyvet minden platformon teszteljük. A valós számok irányítják tervezési döntéseinket: pozícionálási pontosság 0.005 mm alatt számos modellnél, felületi érdesség Ra 0.8 mikrométerig, vágási sebesség 200–300 négyzetmilliméter per perc gyakori acélokban, valamint vezetékátmérők 0.10 mm-től 0.30 mm-ig. A modern inverter tápegységek 15–25 százalékkal csökkentik az energiafelhasználást a régi generátorokhoz képest – ez egy fontos adat olyan gyártók számára, amelyek a részegységenként felhasznált kilowattórát mérik, mivel az EU-ban és Észak-Amerikában egyre inkább szabványosodik a fenntarthatósági jelentéstétel.

A globális alkalmazások több mint 20 exportáló országot és régiót foglalnak magukba. Egy német szerszámkészítő cég a csomagolószerszámok gyártásához használja berendezéseinket, ahol a lezáró felületek tökéletesen kell zárniuk. Egy lengyel szerszámgép-műhely éjjeli, felügyelet nélküli műszakokat üzemeltet, hogy az autóipari első szintű vevőket két hetes ciklusban tudja ellátni. Vietnami szerszámgép-műhelyek a gépeinkre támaszkodnak motorkerékpár- és háztartási készülékszerszámok versenyképes költséggel történő gyártásához. Török, brazil, mexikói, indonéz és dél-afrikai vásárlók mindenféle termékre – sajtószerszámoktól orvosi eszközalkatrészekig – alkalmazzák őket. Ezeknek a sokféle piacnak a kiszolgálása megtanította bennünket, hogy a megbízhatóság univerzális nyelven beszél: egyértelmű dokumentáció, őszinte műszaki adatok, gyors reakció a pótalkatrészekkel kapcsolatban, valamint olyan gépek, amelyek ugyanolyan jól működnek 45 fokos nyári hőségben is, mint fűtetlen téli műhelyben. Minden egység angol nyelvű kezelési útmutatóval, távoli diagnosztikai támogatással és legtöbb célállomásra 48 órán belül kiszállított alkatrészekkel kerül szállításra. Azok számára, akik szállítókat hasonlítanak össze, szívesen fogadjuk a gyártó telephely ellenőrzését és mintavágási próbákat, mert a ellenőrzött teljesítményen alapuló bizalom a gyártó számára a legerősebb érvelési eszköz az értékesítés során.

Gyakran Ismételt Kérdések

Milyen anyagokat tud a Metal Wire Cutting Machine megbízhatóan feldolgozni?

Gépeink vezetőképes anyagokat vágnak, például keményített szerszámacél, rozsdamentes acél, volfrám-karbid, réz, alumínium, sárgaréz és titán. A díszítőszerszám- és formagyártáshoz gyakori minőségek: 1.2344, 1.2379 és 1.2083. A huzal átmérője 0,10 mm-től 0,30 mm-ig terjed, így sebesség és részletgazdagítás között egyensúlyozhat, ezért ugyanazon platformon mind a vékony orvosi beillesztőelemek, mind a nehéz díszítőszerszám-lemezek feldolgozhatók.
Sok konfiguráció pozíciós pontossága 0,005 mm-en belül marad, és több végvágással akár Ra 0,8 mikrométeres felületi érdességet is elér. A durva megmunkálás acélban percenként 200–300 négyzetmillimétert érhet el. A pontos értékek anyagtól, vastagságtól és vezetékválasztástól függenek, ezért próbák alapján, az Ön alkatrészeire szabott tesztjelentéseket biztosítunk.
A tipikus üzembe helyezés öt–hét napot vesz igénybe a helyszínen, beleértve a vízszintezést, kalibrálást és vágási teszteket. Az operátorok a beállítás és újrafűzés megtanulására egy–két nap alatt képesek, mivel felületünk egyszerű. Ezt követően a távoli diagnosztika a legtöbb problémát 24 órán belül megoldja, és a pótalkatrészeket a legtöbb nemzetközi célpontra 48 órán belül kiszállítjuk.
Igen. Az automatikus újrafűzés és az adaptív tápfunkció lehetővé teszi számos ügyfél számára a „sötét műszakok” lebonyolítását, dokumentált esetek szerint a napi termelés egy operátorra jutó darabszáma 42-ről 58-ra emelkedett. Ha történik szakadás, a gép újrafűzi magát és folytatja a munkát, így hosszú szerszámokat és összetett magokat is időben készíthet, anélkül, hogy egy operátornak mellette állnia kellene.
Az ár a mozgási távolságtól, a ferdeség-képességtől, a generátor típusától és az automatizálás szintjétől függ. Az árajánlatot gyári közvetlen áron adjuk meg USD-ben vagy EUR-ban, egyértelműen felsorolva a szerszámokat, a huzalt és a szállítási költségeket. A beszerzőknek, akik több szállítót hasonlítanak össze, érdemes saját anyagukon próbavágást kérniük, mert a igazolt teljesítmény megbízhatóbb bármely brosúrában szereplő állításnál.

Kapcsolódó cikkek

Milyen utófeldolgozási lépések szükségesek az EDM szikraforgácsoló gép munkadarabjának megmunkálása után

14

Jul

Milyen utófeldolgozási lépések szükségesek az EDM szikraforgácsoló gép munkadarabjának megmunkálása után

A hagyományos szegmentált tekercses feldolgozás rejtett költséghátrányai A legtöbb fémmegmunkáló üzem figyelmen kívül hagyja a rejtett működési költségek nagy részét, amelyek az elavult szegmentált tekercses feldolgozási munkafolyamatokból erednek. Sok gyár még mindig önálló u...
További megtekintés
Miért támogatja a moduláris rugógyártó gép a különböző rugógyártási típusok gyors átváltását

14

Jul

Miért támogatja a moduláris rugógyártó gép a különböző rugógyártási típusok gyors átváltását

A hagyományos, integrált rugóformáló berendezések termelési szűk keresztmetszetei. A modern fémformázó gyártás egyre inkább diverzifikált termék-specifikációkat és kevert tételgyártást jelent. Számos gyártóüzemnek rugókat kell feldolgoznia...
További megtekintés
Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

03

Aug

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

Bonyolult rugógyártási kihívások elsajátítása – A nagysebességű ipari gyártás finom részleteinek megértése mély ismereteket igényel a huzaladagolás dinamikájáról, a mechanikai tűréshatárokról és a modern automatizált többtengelyes hajlítástechnikáról...
További megtekintés
Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

03

Aug

Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

A gyújtási erózió gyártásának régi korlátozásainak azonosítása – A nagy pontosságú gyártóüzemekben működő érett, évtizedek óta használt berendezések gyakran rejtett működési hátrányokat teremtenek, amelyek csendesen csökkentik a nyereségmarzsot az idővel. Amikor a gyártás...
További megtekintés

Ügyfélvélemények

Markus Weber, Formaüzem Termelésvezető, Németország
A pontosság, amely véget vetett a javítási problémáinknak

A régi berendezésünk folyamatosan elcsúszott a keményített betétekkel, és az utófeldolgozás egyre jobban csökkentette a nyereségünket. Mióta két ilyen gépet telepítettünk, hosszabb termelési ciklusok során is 0,006 mm-es pontosságot tudunk tartani, és az utófeldolgozás aránya 9 százalékról kevesebb mint 2 százalékra csökkent. Az éjszakai, felügyelet nélküli vágás teljesen átalakította a munkarendünket. A gyári tesztjelentés pontosan tükrözte a gyártósori valós teljesítményt.

Nguyen Thi Lan, Szerszámgép-műhely tulajdonosa, Vietnám
Gyors támogatás és valós termelékenységnövekedés

Több beszállítót is összehasonlítottunk, és ezt választottuk, mert a saját nyomólemezeinken végzett vágási próbának meggyőző eredménye volt. Egy operátor napi kimenete 42-ről 58 darabra emelkedett, és a drótköltségek kb. 18 százalékkal csökkentek egy hatékonyabb drótfelhasználási stratégiával. A pótalkatrészek két napon belül megérkeztek, amikor szükségünk volt rájuk – ez különösen fontos, ha szoros határidők mellett dolgozunk.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Gyártó közvetlen mérnöki támogatása több mint 20 év gépgyártási tapasztalattal

Gyártó közvetlen mérnöki támogatása több mint 20 év gépgyártási tapasztalattal

A közvetlen együttműködés a Taizhou Chuang Yuan Machine Tool Co., Ltd.-vel megszünteti a kereskedelmi költségek és a bizonytalanság további rétegeit. 2003-ban alapították, székhelye a jiangsui tartománybeli Taizhou város. Mi magunk végzünk kutatást, fejlesztést, gyártást és értékesítést, így a műszaki kérdések közvetlenül azokhoz a mérnökökhöz jutnak el, akik a gépet építették. Ez fontos, amikor egy formázóüzem tanácsot kér a 1.2344 acél megmunkálásával kapcsolatban, vagy amikor egy szerszámkészítő mély kontúrokra optimalizált fúvást kíván. Csoportjaink saját üzemükben szerelik össze, lekaparják és igazítják a kritikus alkatrészeket, majd minden Metal Wire Cutting Machine-t lézerinterferometriával és 72 órás folyamatos vágási teszttel ellenőriznek. A dokumentált eredmények között szerepel a pozícionálási pontosság 0,005 mm-en belül, a felületi érdesség Ra 0,8 mikrométerig, valamint a vágási sebesség 200–300 négyzetmilliméter per perc között általános acélok esetén. Mivel mi gyártunk, nem újraértékesítünk, az utazási távolság, a ferdeség és az automatizálás testreszabása rutinszerű, nem kivételes.
Alkalmazáshoz hangolt teljesítmény szerszámkészítéshez, formázáshoz, orvostechnikai és légiközlekedési feladatokhoz

Alkalmazáshoz hangolt teljesítmény szerszámkészítéshez, formázáshoz, orvostechnikai és légiközlekedési feladatokhoz

Egy fémhuzal-vágógép csak akkor hoz létre értéket, ha valóban illeszkedik a gyakorlati gyártási szokásokhoz, ezért minden platformunkat azokra a szektorokra optimalizáljuk, amelyek leginkább használják. A haladó dombornyomó szerszámokat és többüreges műanyagöntő szerszámokat gyártó szerszámkészítő és szerszámkovács üzletek a sarokpontosságot, a kúposságvizsgálatot és a figyelmeztetés nélküli megbízhatóságot helyezik előtérbe; az automatikus újrafűzési és adaptív táplálási stratégiáink támogatják a fény nélküli műszakokat, és dokumentált telepítések szerint az operátoronkénti napi termelés 42-ről 58 darabra nőtt. Az orvosi eszközök gyártói, akik rozsdamentes acélból és titánból készülő beillesztő elemeket vágnak, értékelik a finom huzalok kezelésének képességét (0,10 mm-től) és a felületi minőséget (legfeljebb Ra 0,8 mikrométer), ami csökkenti az eszközalkatrészek kézi polírozásának szükségességét. A repülőgépipari alvállalkozók, akik keményített ötvözeteket vágnak, a hosszú kontúrok mentén 0,005 mm-es ismételhetőséget értékelnek, ahol egyetlen eltérés is költséges ellenőrzési ciklust indít el. A gyártási környezetekben az invertervezérelt tápegységek 15–25 százalékkal csökkentik az energiafogyasztást a régi generátorokhoz képest.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül