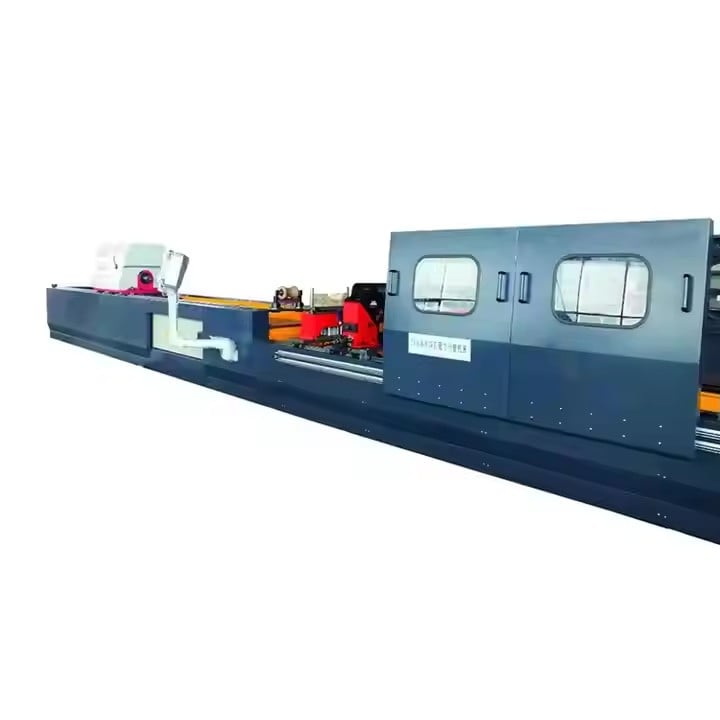
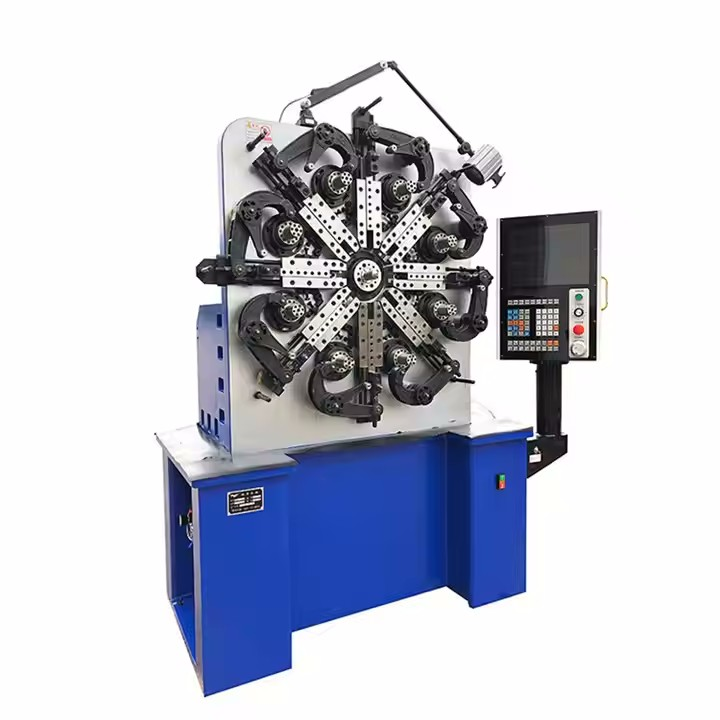
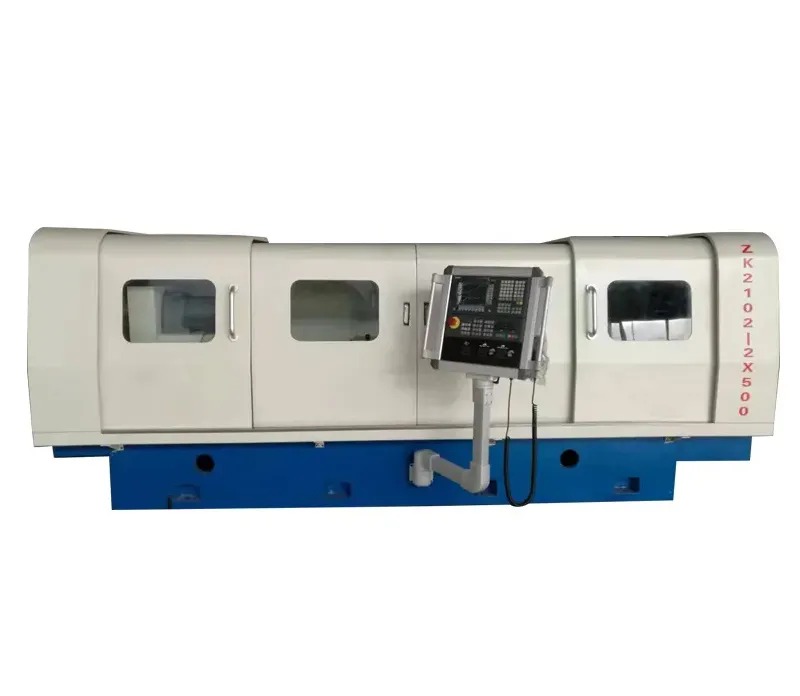
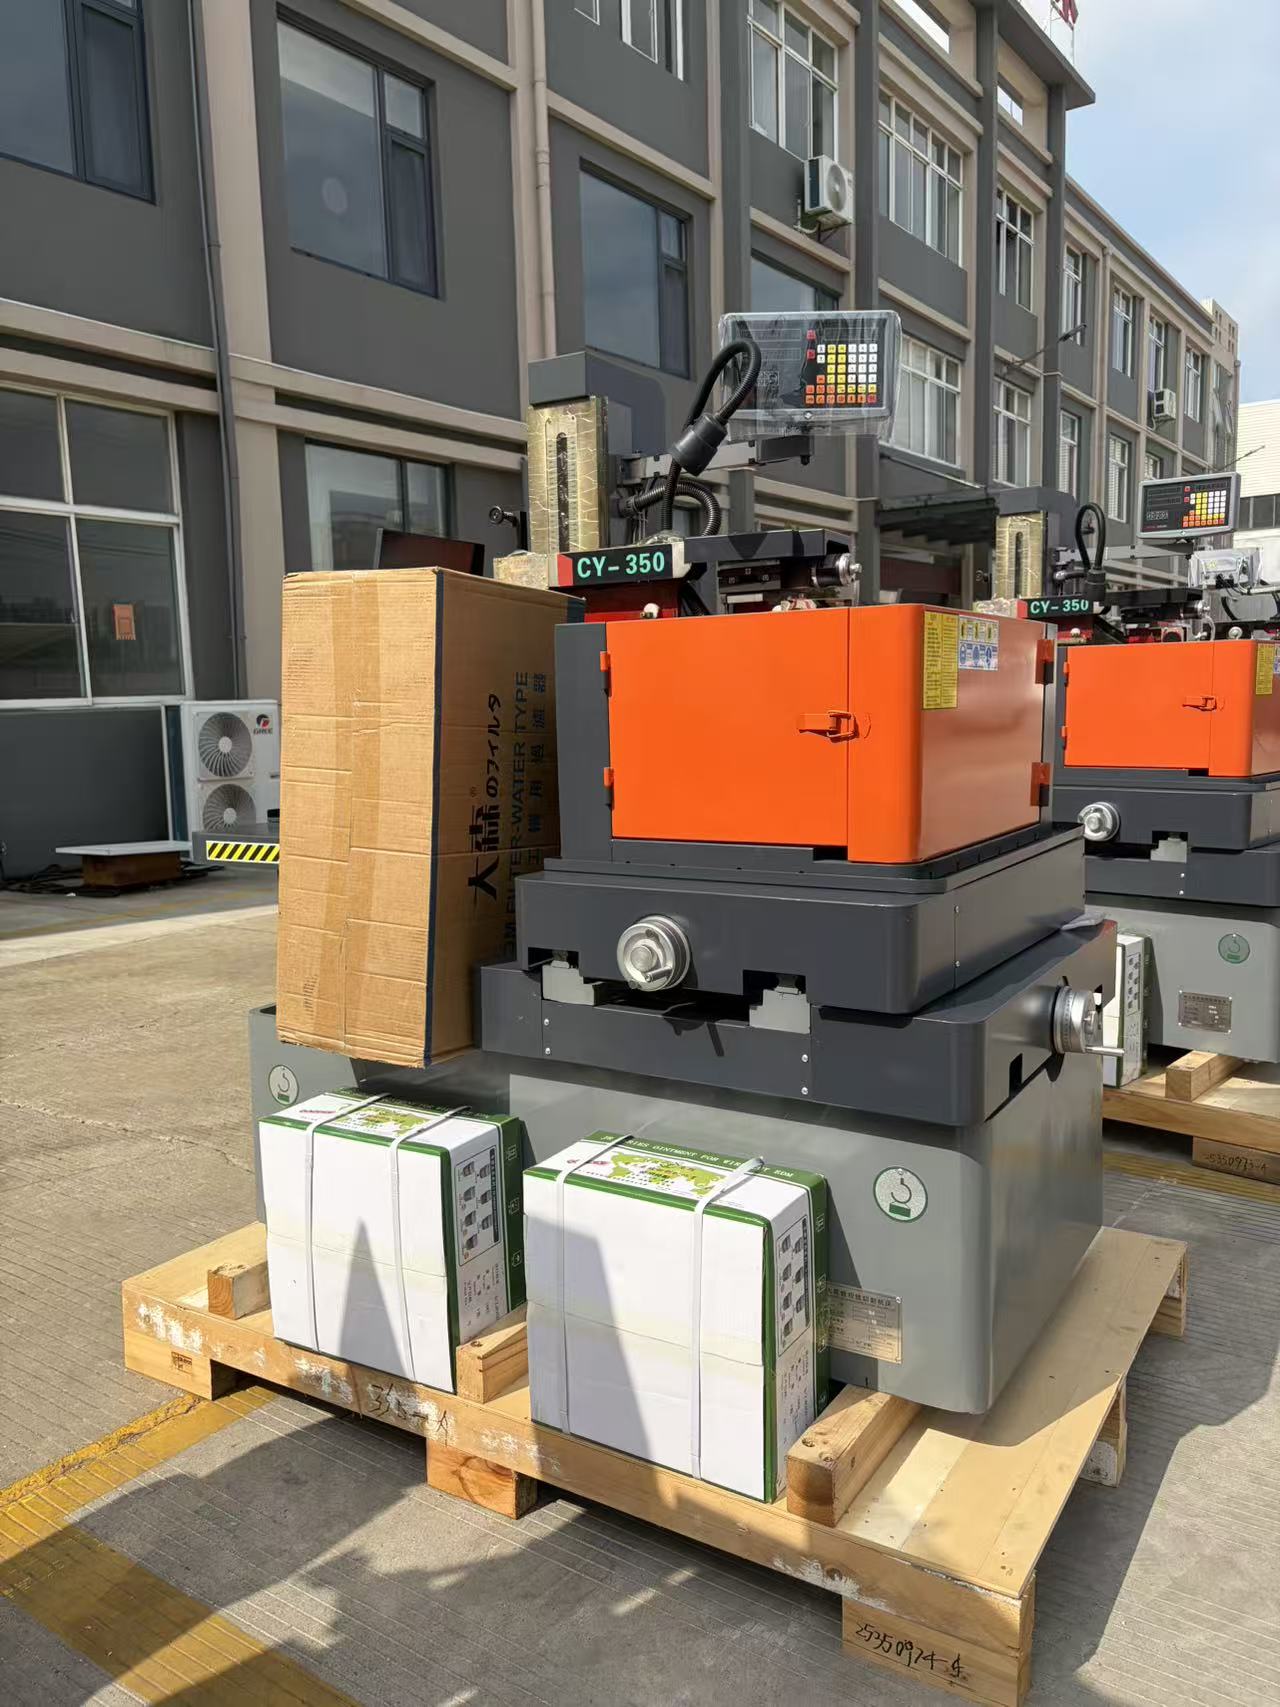
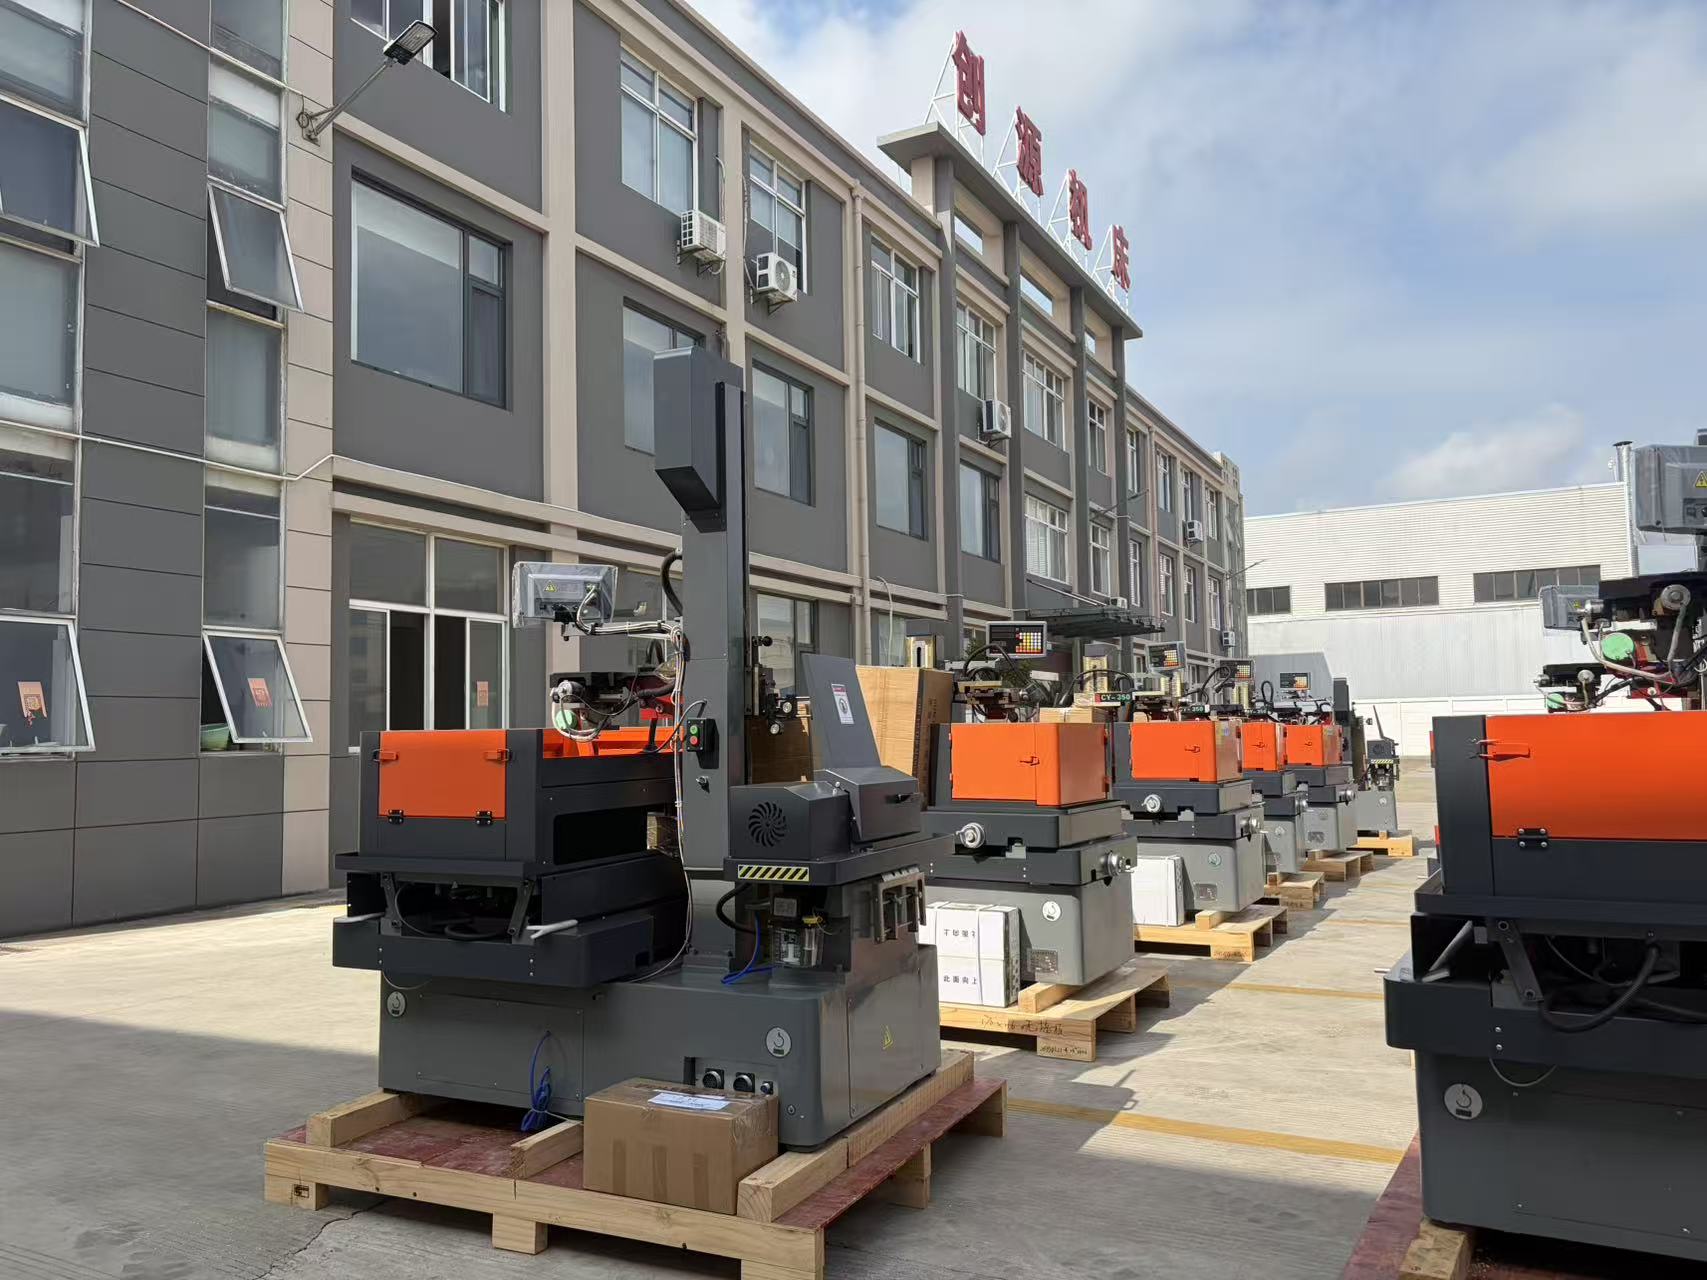
CNC vezeték vágó gép: ±0,003 mm ismétlődési pontosság és 30%-kal gyorsabb ciklusok

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Pontos CNC huzalvágó gép megoldások megbízható gyártótól 2003 óta

Pontos CNC huzalvágó gép megoldások megbízható gyártótól 2003 óta

A Taizhou Chuang Yuan Gépgyártó Kft. egy 2003-ban, Jiangsu tartomány Taizhou városában alapított szakmai gyártó cég, amely integrálja a kutatás-fejlesztést, a gyártást és az értékesítést, hogy magas teljesítményű CNC huzalos vágógép-megoldásokat nyújtson a világ minden eszközkészlet- és gyártóüzemének. Gépeinket eszköz- és formagyártók, légi- és űrhajóipari alkatrészszállítók, orvosi eszközök megmunkálására szolgáló cégek, autóipari dombornyomó-formák karbantartására szakosodott vállalkozások, valamint precíziós elektronikai rögzítőelemek gyártására specializálódott üzemek számára tervezték. Ezekben a környezetekben az üzemeltetők gyakran keményített acélt, keményfémeket és exotikus ötvözeteket dolgoznak fel igényes munkarendben, gyakran két vagy három műszakban, így a mozgáspontosság, a felületi minőség konzisztenciája és a figyelmeztetés nélküli megbízhatóság közvetlenül befolyásolja a termelési kapacitást. CNC huzalos vágógépünk merev öntött szerkezetet, precíziós lineáris vezetékeket és optimalizált impulzusvezérlést kombinál, hogy tipikus 300 mm-es munkadarabokon ±0,005 mm pozícionálási pontosságot és ±0,003 mm ismétlődési pontosságot érjen el.
Árajánlat kérése

Esettanulmány

Egy német szerszámkészítő és formázóüzem 30 százalékkal gyorsabb ciklusidővel vágja a keményített acél formabevételeket

Egy német szerszámkészítő és formázógyártó vállalat, amely folyamatosan nyomószerszámokat készít autókarosszérialemezekhez, nehézségekbe ütközött a keményített D2 acélból készült, 250 × 180 × 60 mm méretű beillesztőelemek vágásában. A meglévő kézi EDM-folyamat gyakori műszaki beavatkozást igényelt, nem egyenletes sarokpontosságot eredményezett, és csak egy műszaknyi megbízható termelést tett lehetővé. Miután telepítettük CNC vezetékfűrészelő gépüket 0,25 mm-es sárgaréz vezetékkel és optimalizált többmenetes stratégiával, konzisztens méreti tűrést értek el ±0,008 mm-en belül, valamint Ra 1,0 µm felületi érdességet a kritikus vágóéleken. Az egyes beillesztőelemek feldolgozási ideje 30 százalékkal csökkent, az éjjeli, felügyelet nélküli vágás lehetővé tette három további beillesztőelem heti feldolgozását. Tizenkét hónap alatt a műhely a túlórák munkaóráit 420 órával csökkentette, és a határidőre történő szállítás arányát 88 százalékról 97 százalékra javította. A szerszámbetétek most kevesebb kézi csiszolást igényelnek, és a sajtópróbák során kevesebb élhibát észleltek. Ez a projekt bemutatja, hogyan egy megfelelően konfigurált CNC vezetékfűrészelő gép képes…

Egy indiai orvosi eszközgyártó javítja a rozsdamentes acél alkatrészek pontosságát és nyomon követhetőségét

Egy indiai orvosi eszközbeszállító, amely sebészi eszközök nyersdarabjait és rögzítőlemezeit 316L rozsdamentes acélból gyártja, nagyobb pontosságra és tisztább élekre volt szüksége a kórházi minőségellenőrzések teljesítéséhez. Az előző megmunkálási eljárásuk élek kialakításánál csipát és hő okozta torzulást eredményezett a vékony, 3 mm-es lemezeknél, ami 9 százalékos selejtarányt eredményezett. A zárt hurkú hűtéssel és finom felületminőséget biztosító beállításokkal rendelkező CNC-vezérelt drótvágógépünket bevezetve a vékony lemezeket minimális torzulással vágták, és olyan élvég-minőséget értek el, amely a csipaeltávolítási időt 55 százalékkal csökkentette. A selejtarány négy hónap alatt 9 százalékról 2,1 százalékra csökkent. A gép programozási és folyamatnapló-funkciói továbbá nyomon követhető vágási paramétereket biztosítottak minden tételhez, így támogatták az ISO 13485 dokumentációs követelményeit. A vevő jelenleg napi 18 órában üzemelteti a gépet, és kész termékeket exportál Európába és a Közel-Keletre. Ez az eset bemutatja, hogyan támogatja egy precíziós CNC-vezérelt drótvágógép a szabályozott iparágakat, ahol a pontosság, a felületi integritás és a dokumentáció egyaránt alapvető fontosságú.

Az Egyesült Államokbeli munkacég kibővítette repülőgépipari és energetikai tevékenységét 24 órás felügyelet nélküli vágással

Egy amerikai munkadarab-alapú gyártóvállalat, amely repülőgépipari tartóelemeket és energiaszektorhoz szükséges rögzítőberendezéseket készített, egyre több ajánlatot vesztett el, mert elavult vezetékes EDM gépe nem volt képes éjjel-nappal felügyelet nélkül üzemelni. A vállalat vásárolt egy CNC vezeték-vágó gépet tőlünk, amely rendelkezik automatikus vezetékfűzéssel, áramkimaradás utáni helyreállítási funkcióval és távoli figyelési lehetőséggel. Egy tipikus Inconel 718 anyagból készült tartóelemnél a gép ±0,010 mm-es profilpontosságot biztosított, és a vezetékszakadások számát hetente 14-ről 3-ra csökkentette. A felügyelet nélküli éjszakai üzemidő évente 1600 termelési órával bővítette a kapacitást, így a vállalat 22 százalékkal több sürgősségi megrendelést tudott elfogadni további munkások alkalmazása nélkül. Hat hónapon belül a vezeték-vágó géppel nyújtott szolgáltatásokból származó bevétel 19 százalékkal nőtt, és az ismételt megrendeléseknél a teljesítési idő 12 napról 7 napra csökkent. A vállalkozás tulajdonosa kiemelte, hogy a megbízható, felügyelet nélküli üzemelés döntő tényező volt a vásárlásnál. Ez a példa bemutatja egy erős CNC vezeték-vágó gép kereskedelmi értékét kis- és közepes méretű vállalkozások számára, amelyek a gyors reagálásra és a pontosságra építik versenyelőnyüket.

Kapcsolódó termékek

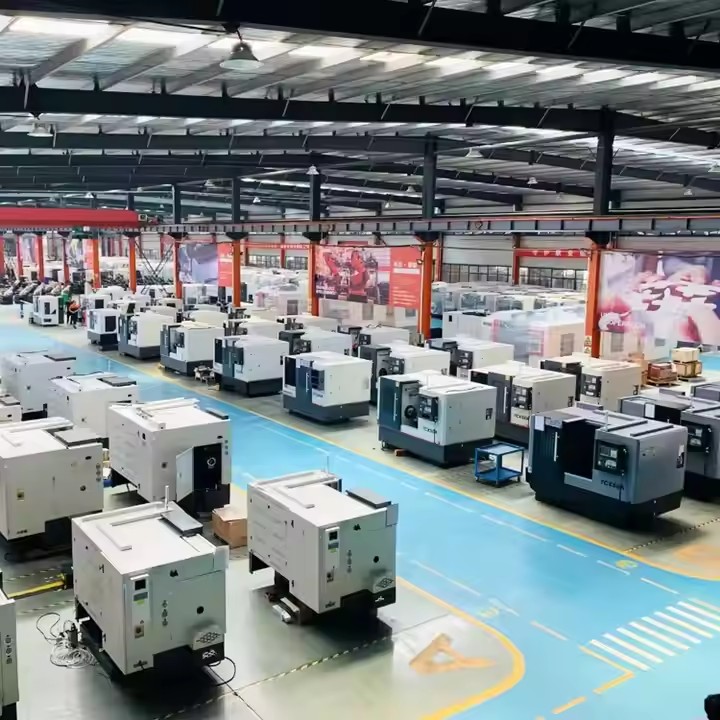
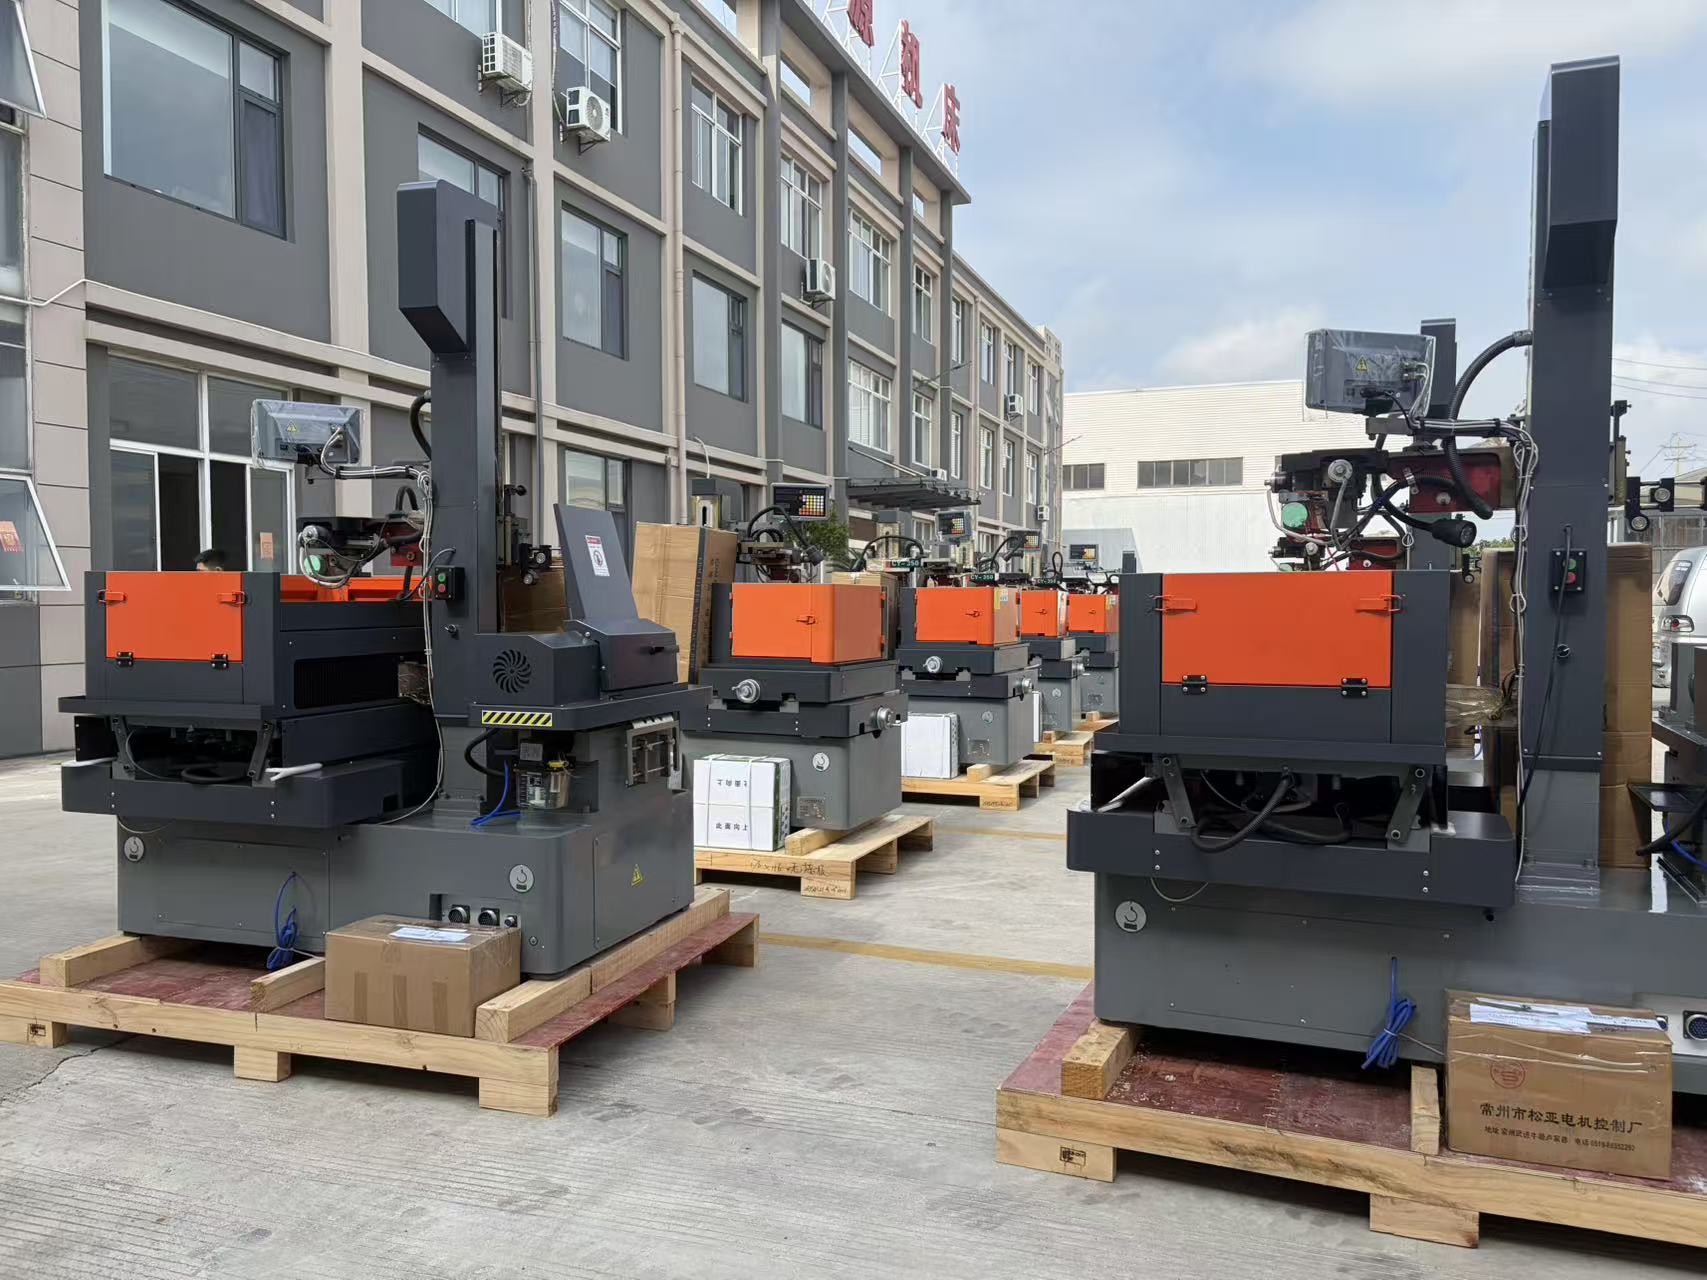
Egy nagy pontosságú CNC huzatvágó gép gyártása már jóval a végső összeszerelés előtt elkezdődik. A Taizhou Chuang Yuan Machine Tool Co., Ltd., amelyet 2003-ban alapítottak Taizhou városában, Jiangsu tartományban, Kínában, gyártási folyamata egy szigorúan meghatározott sorrendet követ, amely ötvözi az öntvények stabilitását, a precíziós megmunkálást, az elektromos integrációt és a szigorú érvényesítést. Először végzünk végeselemes analízist a gépágy és az oszlop geometriájának optimalizálására a hőmérsékleti szimmetria és a rezgéscsillapítás érdekében. Az öntvényeket minősített öntödékek szállítják, majd feszültségmentesítjük és legalább 60 napig érleljük, mielőtt a precíziós megmunkálásra kerülnek sor. A vezetőpályák és a rögzítési felületek CNC fúró- és marógépeken kerülnek megmunkálásra, a síkság elérése 0,01 mm/1000 mm érték alatt marad, így stabil alapot biztosítva az X, Y, valamint U és V tengelyek számára. Minden CNC huzatvágó gép keretét gránit négyzetekkel, mutatós mérőórákkal és lézerinterferométerekkel ellenőrizzük a derékszögűség és az egyenesesség megerősítése érdekében, mielőtt az elektromos összeszerelés megkezdődne.

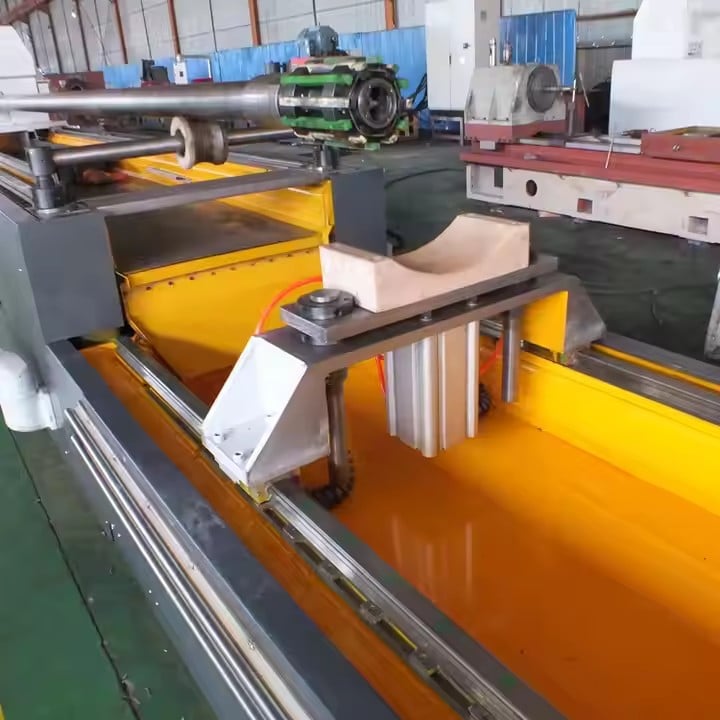
Az összeszerelés során a pontossági golyós menetes orsókat és lineáris vezetékeket a gyártó előírásai szerint szerelik be és előfeszítik. A huzalmozgatási rendszert – beleértve a gyémántvezetőket, a feszültség-ellensúlyzó görgőket és az automatikus huzaladagoló mechanizmust – úgy igazítják be, hogy a vágás egész ideje alatt stabil huzalfeszültség legyen biztosítva. Az impulzus tápegységeket úgy kalibrálják, hogy a durva, félig finom és finom megmunkálási fázisokhoz pontosan szabályozott kisülési energiát szolgáltassanak. Mérnökeink tesztvágásokat programoznak, amelyek egyenes kontúrokat, kis sugarú íveket, legfeljebb 30 fokos ferdeséget és változó vastagságú szakaszokat foglalnak magukban. Ezután a gép 72 órás folyamatos terheléses futástesztnek van kitéve, amely során az tengelyek pozícionálását, a huzal eltörésének gyakoriságát, a dielektromos folyadék hőmérsékletét és a felületminőség egyenletességét figyeljük. Csak akkor engedélyezzük a CNC huzalvágó gép szállítását, ha sikeresen átmegy a geometriai pontossági ellenőrzésen – ami általában ±0,005 mm-os pozícionálási pontosságot és ±0,003 mm-es ismételhetőséget eredményez.

A minőségellenőrzés kiterjed a szoftverre és a dokumentációcsomagra is. A működtetők képzési anyagokat, karbantartási ütemterveket és paraméterkönyvtárakat kapnak gyakori anyagokhoz, például D2-höz, H13-hoz, SKD11-hez, 316L rozsdamentes acélhoz, keményfémhez, rézhez és alumíniumhoz. Távoli diagnosztikai támogatást és tartalékalkatrész-tervezést is nyújtunk, így az exportáló országokban és régiókban több mint 20 országban működő ügyfeleink folyamatosan üzemképesek maradnak. A világ szerte alkalmazott megoldásokban CNC huzagoló gépünk támogatja a műanyagöntő formák behelyezőelemeit gyártó szerszámkészítő műhelyeket, a sajtószerszámok karbantartását végző szerszámkészítő műhelyeket, a hőálló ötvözeteket vágó légi- és űripari beszállítókat, valamint a sebészeti eszközök alkatrészeit gyártó egészségügyi gyártókat. Mindegyik alkalmazás ugyanazokból a központi erősségekből profitál: stabil mechanikai szerkezet, pontos kisülésvezérlés, megbízható huzalkezelés és ismételhető eredmények hosszú termelési ciklusok során.

Folyamatosan fejlesztjük termékeinket az ügyfelek telepítéseiből gyűjtött terepadatok alapján. A vágási sebességgel, a felületminőséggel és a karbantartási időközökkel kapcsolatos visszajelzések visszakerülnek a tervezési felülvizsgálatokba. Ez a ciklus olyan fejlesztésekhez vezetett, mint a javított öblítőfúvókák, a jobb hőmérséklet-kiegyenlítés és az intuitívabb CNC-vezérlések. Azok számára, akik beszállítókat hasonlítanak össze, azt javasoljuk, hogy ne csak az árat, hanem az pontossági ellenőrzési jelentéseket, a próbavágási mintákat, a szervizválaszidőt és a pótalkatrészek elérhetőségét is értékeljék. Egy CNC huzagoló gép hosszú távú gyártási eszköz, és a gyártó folyamatdiszciplínája dönti el, hogy tíz év vagy még több ideig konzisztens értéket nyújt-e. Integrált kutatási, gyártási és értékesítési csapatunk közvetlenül együttműködik az ügyfelekkel a megfelelő utazási méret, ferdeség-képesség és automatizálási szint konfigurálásában az adott iparágra. Akár kis pontossági csatlakozókat, akár nagy autóipari nyomószerszám-tömböket gyártanak, célunk, hogy olyan CNC huzagoló gépet szállítsunk, amely megfelel a tolerancia-, teljesítmény- és megbízhatósági célokhoz, miközben a teljes tulajdonlási költség előrejelezhető marad.

Gyakran Ismételt Kérdések

Milyen anyagokat vághat egy CNC vezeték vágó gép, és milyen vastagságok jellemzőek?

Egy CNC vezeték vágó gép vezetőképes anyagokat vág, például szerszámacél, keményített nyomószerszám-acél, rozsdamentes acél, keményfém, réz, alumínium, titán és nikkel-alapú ötvözetek, mint az Inconel. A tipikus vastagságtartomány 0,5 mm-es vékony lemeztől 300 mm-ig vagy akár ennél is vastagabb munkadarabokig terjed, a gép típusától és a hűtőfolyadék-ellátás feltételeitől függően. Vastag munkadarabok esetén ajánlott az optimalizált durva megmunkálás nagyobb energiával és lassabb előtolással, majd több finomító menet alkalmazása. Alkalmazástechnikusaink anyag-specifikus paraméterkönyvtárat biztosítanak, és tanácsot adnak a vezeték típusáról, feszességéről és a szigetelő folyadék áramlási sebességéről annak érdekében, hogy elérjék az Ön által megkövetelt pontosságot és felületminőséget. Ez segít az ügyfeleknek – különösen a szerszámkészítés, a légiközlekedési ipar, az egészségügy és az energiaipar területén – a napi gyártáshoz megfelelő CNC vezeték vágó gép konfigurációjának és vágási stratégiájának kiválasztásában.
Válassza ki az utazási méretet a legnagyobb, rendszeresen feldolgozandó munkadarab méretei alapján, majd adjon hozzá 10–20 százalékos tartalékot a rögzítők és befogók számára. Gyakori utazási lehetőségek: 350 × 400 mm, 500 × 630 mm és 800 × 1000 mm. A kúpossági képesség akkor fontos, ha lejtőszögeket, extrúziós szerszámokat vagy összetett formázóbetéteket vág. A 30 fokos kúpossággal rendelkező gépek kezelhetik a legtöbb formázó- és szerszámkészítési feladatot, míg nagyobb kúpossági lehetőségek speciális alkalmazásokhoz alkalmasak. Ha a munkaterhelése kis, pontos alkatrészekből és nagy szerszámblokkokból áll, érdemes egy közepes méretű CNC huzagolóvágó gépet moduláris rögzítőkkel megfontolni. Csapatunk segít az ügyfeleknek a tényleges feladatkeverékük alapján kiválasztani az optimális utazási távolságot, kúposságot, huzalátmérőt és automatizálási funkciókat, hogy elkerüljék a túl- vagy alulméretezést.
Normál műhelyi körülmények mellett, stabil hőmérsékleten és megfelelő karbantartás esetén a CNC vezetékes vágógépünk pozícionálási pontossága ±0,005 mm, ismételhetősége ±0,003 mm. A felületi minőség a feldolgozott anyagtól, annak vastagságától és a vágási menetek számától függ. Tipikus eredmények: egymenetes durva megmunkálásnál Ra 2,5 µm, többmenetes finommegmunkálásnál Ra 0,8 µm vagy jobb. Különösen igényes alkalmazásokhoz finom vezetéket és optimalizált kisülési paramétereket javasolhatunk, amellyel kiválasztott anyagokon Ra 0,6 µm-es felületi érdesség érhető el. Tesztvágási mintákat és pontossági jelentéseket biztosítunk a szállítás előtt, így az ügyfelek ellenőrizhetik a gép teljesítményét. Az eredmények hosszú távú, évekig tartó fenntartásához elengedhetetlen a rendszeres karbantartás, a tiszta dielektromos folyadék és a megfelelő vezetékfeszítés.
Ügyfeleinket több mint 20 exportáló országban és régióban támogatjuk angol nyelvű kezelési útmutatókkal, távoli videósegítséggel, valamint szükség esetén technikusaink általi helyszíni üzembe helyezéssel. A telepítés általában a mechanikai vízszintezést, az elektromos csatlakozások ellenőrzését, a paraméterek beállítását és próbavágásokat tartalmaz a megrendelő mintáin. Az üzemeltetők képzést kapnak a programozásról, a munkadarabok felállításáról, a vezeték felszalagolásáról, a karbantartásról és a hibaelhárításról. Kritikus alkatrészekre készletet tartunk, és távoli diagnosztikát biztosítunk a CNC vezérlésen keresztül. A műszaki kérdésekre adott válaszidő általában 24 órán belül üzleti napokon. Célunk a leállások minimalizálása és csapatuk gyors termelékenységre való felkészítése a CNC vezetékvágó géppel.
A napi karbantartás során ellenőrizni kell a vezetékek feszességét, tisztítani a vezetőket, ellenőrizni a dielektromos folyadék áramlását, valamint vizsgálni a fúvókákat. A heti feladatok közé tartozik a tartályok tisztítása, a szűrők ellenőrzése, valamint a kábelek és csatlakozók vizsgálata. A havi karbantartás keretében értékelni kell a vezetők cseréjének szükségességét, kenést kell adni a golyós menetes orsóknak, és pontossági ellenőrzéseket kell végezni. Hat–tizenkét havonta ajánlott egy alapos pontossági ellenőrzés és kalibrálás. A karbantartási napló vezetése segít az esetleges tendenciák azonosításában és a váratlan meghibásodások megelőzésében. Dokumentációink részletes karbantartási ütemtervet is tartalmaznak, és támogatási csapatunk távolról is átnézheti a naplókat. Az ügyfelek, akik e gyakorlatokat követik, általában magas rendelkezésre állást és stabil pontosságot jelentenek, ami különösen fontos, ha egy CNC vezetékvágó gép termelési kötelezettségeket és szállítási határidőket támogat.

Kapcsolódó cikkek

Milyen műszaki jelzőket érdemes összehasonlítani többfunkciós rugógyártó gép vásárlásakor

07

Jul

Milyen műszaki jelzőket érdemes összehasonlítani többfunkciós rugógyártó gép vásárlásakor

Bevezetés A megbízható többfunkciós rugógyártó gépbe történő beruházás egy kulcsfontosságú hosszú távú berendezés-vásárlási döntés a világ mindenütt működő fémdarabokat gyártó üzemek számára. Az általános szerszámok, az elektronikai alkatrészek, az autóipari alkatrészek és a hagyományos...
További megtekintés
Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

14

Jul

Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

A rugalmas gyártás fejlődése a moduláris architektúra révén A modern ipari környezet nagyfokú alkalmazkodóképességet igényel, ahol egy létesítmény működési ritmusát az határozza meg, hogy milyen gyorsan tudja átformálni termelési konfigurációit...
További megtekintés
Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

03

Aug

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

Bonyolult rugógyártási kihívások elsajátítása – A nagysebességű ipari gyártás finom részleteinek megértése mély ismereteket igényel a huzaladagolás dinamikájáról, a mechanikai tűréshatárokról és a modern automatizált többtengelyes hajlítástechnikáról...
További megtekintés
Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

03

Aug

Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

A mélyfuratok hőfeszültségének mechanikájának megértése A folyamatos furatolás és nagy mélységű megmunkálási feladatok ipari gyártósorokon súlyos hőmérsékleti és mechanikai kihívásokat jelentenek, amelyek rendszeresen próbára teszik a vágószerszámok határait. W...
További megtekintés

Ügyfélvélemények

Klaus Weber, Szerszámozási vezető, Németország
Megbízható pontosság és kiváló távmunka-támogatás munkánkhoz a szerszámgépgyártó üzletben

Több szállító összehasonlítása után vásároltunk egy CNC vezetékes vágógépet a műanyagöntő formák gyártásához szükséges műhelyünkbe. A pontosság kiváló, a keményített acél beillesztőelemeken ±0,005 mm eltérés tartása mellett, és a felületi minőség javulása kb. 40 százalékkal csökkentette a csiszolási időnket. A távoli támogatási csapat gyorsan reagált a gép üzembe helyezése során, és segített nekünk optimalizálni a paramétereket az SKD11 anyaghoz. Munkásaink egy hét alatt termelékenyek lettek. Jelenleg a gépet napi 16 órában üzemeltetjük, és nagyon ritkán fordul elő vezetékeltörés. Ez a gép kulcsfontosságú eszközzé vált a vállalkozásunkban.

Daniel Reyes, Termelési Felügyelő, Amerikai Egyesült Államok
A figyelmeztetés nélküli vágási kapacitás átalakította munkacsarnokunk ütemezését

Az automatikus vezeték-adagolás és az áramkimaradás utáni helyreállítás funkció a CNC vezetékvágó gépünkön lehetővé teszi, hogy éjjel-nappal felügyelet nélkül működjön. Az első évben 1500 termelési órát adtunk hozzá, és a gyakran megrendelt űrkutatási szerkezetekhez szükséges időkeretet 12 napról 7 napra csökkentettük. A pontosság állandó, a karbantartás egyszerű. A dokumentáció és a képzési anyagok egyértelműek voltak, így új munkatársaink gyorsan elsajátíthatták a gép kezelését. Ezt a gépet már két másik helyi gyártóüzemnek is ajánlottuk.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Merev gépszerkezet és pontos vezérlőrendszer hosszú távú pontossági stabilitás biztosításához

Merev gépszerkezet és pontos vezérlőrendszer hosszú távú pontossági stabilitás biztosításához

Minden megbízható CNC vezetékes vágógép alapja egy merev, hőmérsékleti stabilitással rendelkező szerkezet. Gépeink feszültségmentesített öntvényekből készülnek, amelyeket a precíziós megmunkálás előtt legalább 60 napig érlelnek, így csökkentve a belső feszültséget, amely évekig tartó üzemelés során torzulást okozhatna. Az alváz és az oszlop síksága 0,01 mm/1000 mm-en belül van, amit CNC fúró- és maróközpontokon érnek el. Ez stabil platformot biztosít az X, Y, U és V tengelyek számára. Pontos lineáris vezetékek és előfeszített golyósorsók kerülnek beépítésre szigorú igazítási tűrésekkel, és minden tengelyt lézerinterferométerrel ellenőriznek. Ez a szerkezeti pontosság +/–0,005 mm-es pozicionálási pontosságot és +/–0,003 mm-es ismételhetőséget eredményez, akár folyamatos három műszakos üzemelés mellett is. Ez a gépsorozat ideális eszközök és formák gyártásához keményített acél betétek vágására, a légiközlekedési beszállítók hőálló ötvözetek megmunkálására, valamint az orvosi iparban használt vékony rozsdamentes acél alkatrészek gyártására.
A fejlett impulzusvezérlés és az automatikus vezetékkezelés maximalizálja a vágási hatékonyságot és az üzemidőt

A fejlett impulzusvezérlés és az automatikus vezetékkezelés maximalizálja a vágási hatékonyságot és az üzemidőt

Az anyaghatározott eltávolítása és a megbízható vezetékkezelés központi szerepet játszik a CNC vezetékes vágógépek termelékenységében. Impulzus tápegységeink kontrollált kisülési energiát biztosítanak a durva, félig finomító és finomító munkafolyamatok során, így gyorsabb vágást tesznek lehetővé kemény anyagokban, miközben megőrzik a felület integritását. Az automatikus vezetékfűzés, a feszültségvezérlés és a szakadás helyreállítása csökkenti az operátor beavatkozásának szükségességét, így a felügyelet nélküli éjszakai műszakok is gyakorlatilag megvalósíthatók. Ügyfeli telepítésekből származó terepadatok szerint az optimalizált paraméterek a vezetékszakadások számát akár 78 százalékkal csökkentették, a vágási hatékonyságot pedig 25–35 százalékkal javították az idősebb EDM berendezésekhez képest. A gép 0,15 mm-től 0,30 mm-ig terjedő vezetékátmérők támogatására képes, így a felhasználók egyensúlyt találhatnak a sebesség és a felületminőség követelményei között. Az intelligens hűtőfolyadék-vezérlés a munkadarab vastagsága és a vágási fázis alapján igazítja a dielektromos folyadék áramlását, javítva a szennyeződések eltávolítását és csökkentve a vezeték elhajlásának kockázatát vastag szakaszoknál.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül