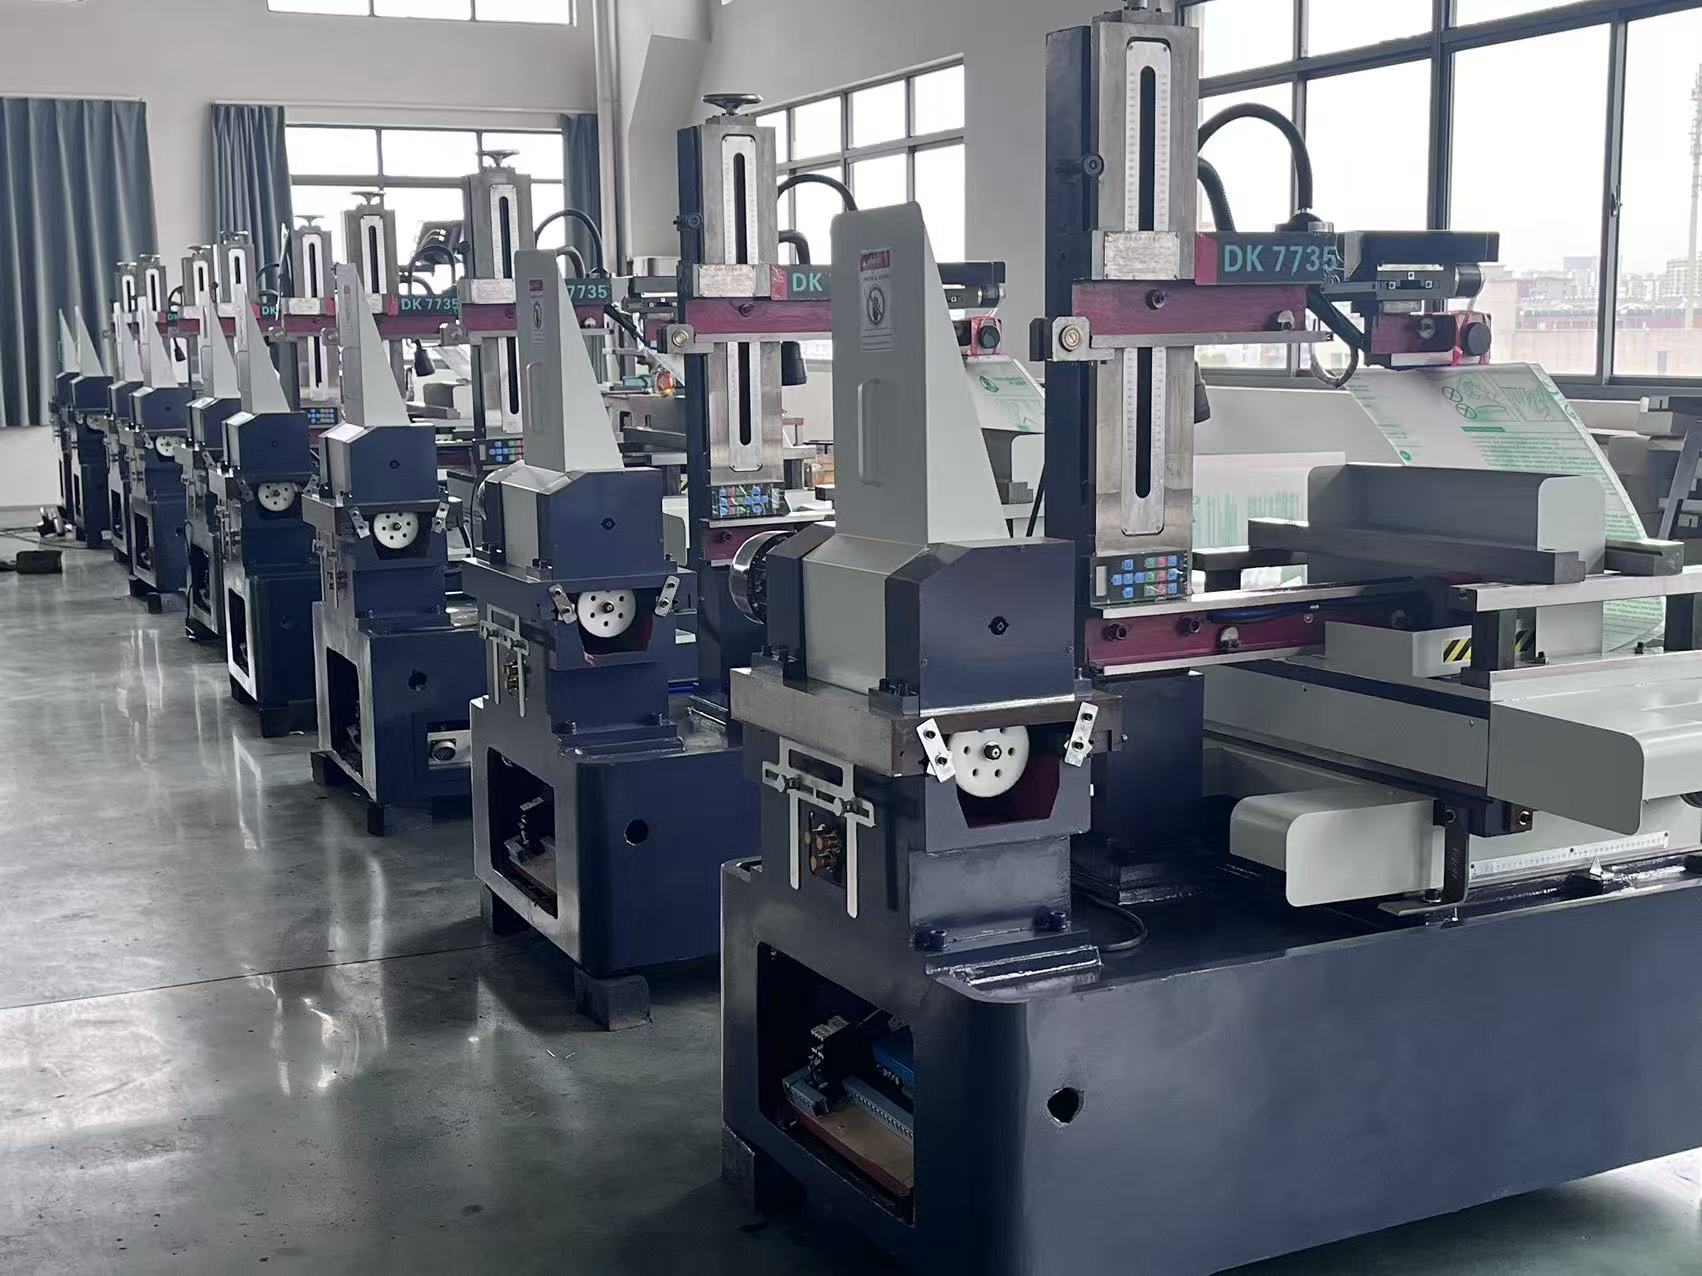
Gyors vezetékes vágógép | ±0,01 mm pontosság és 98 % kihozatal

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
A gyors vezetékes vágógép előnyei egy több mint 20 éves pontossági gépgyártó vállalattól

A gyors vezetékes vágógép előnyei egy több mint 20 éves pontossági gépgyártó vállalattól

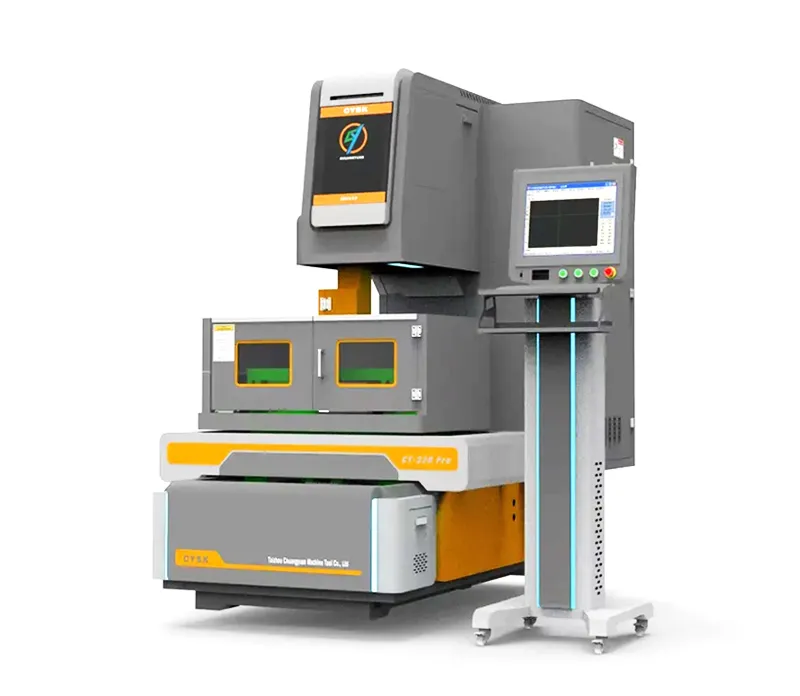
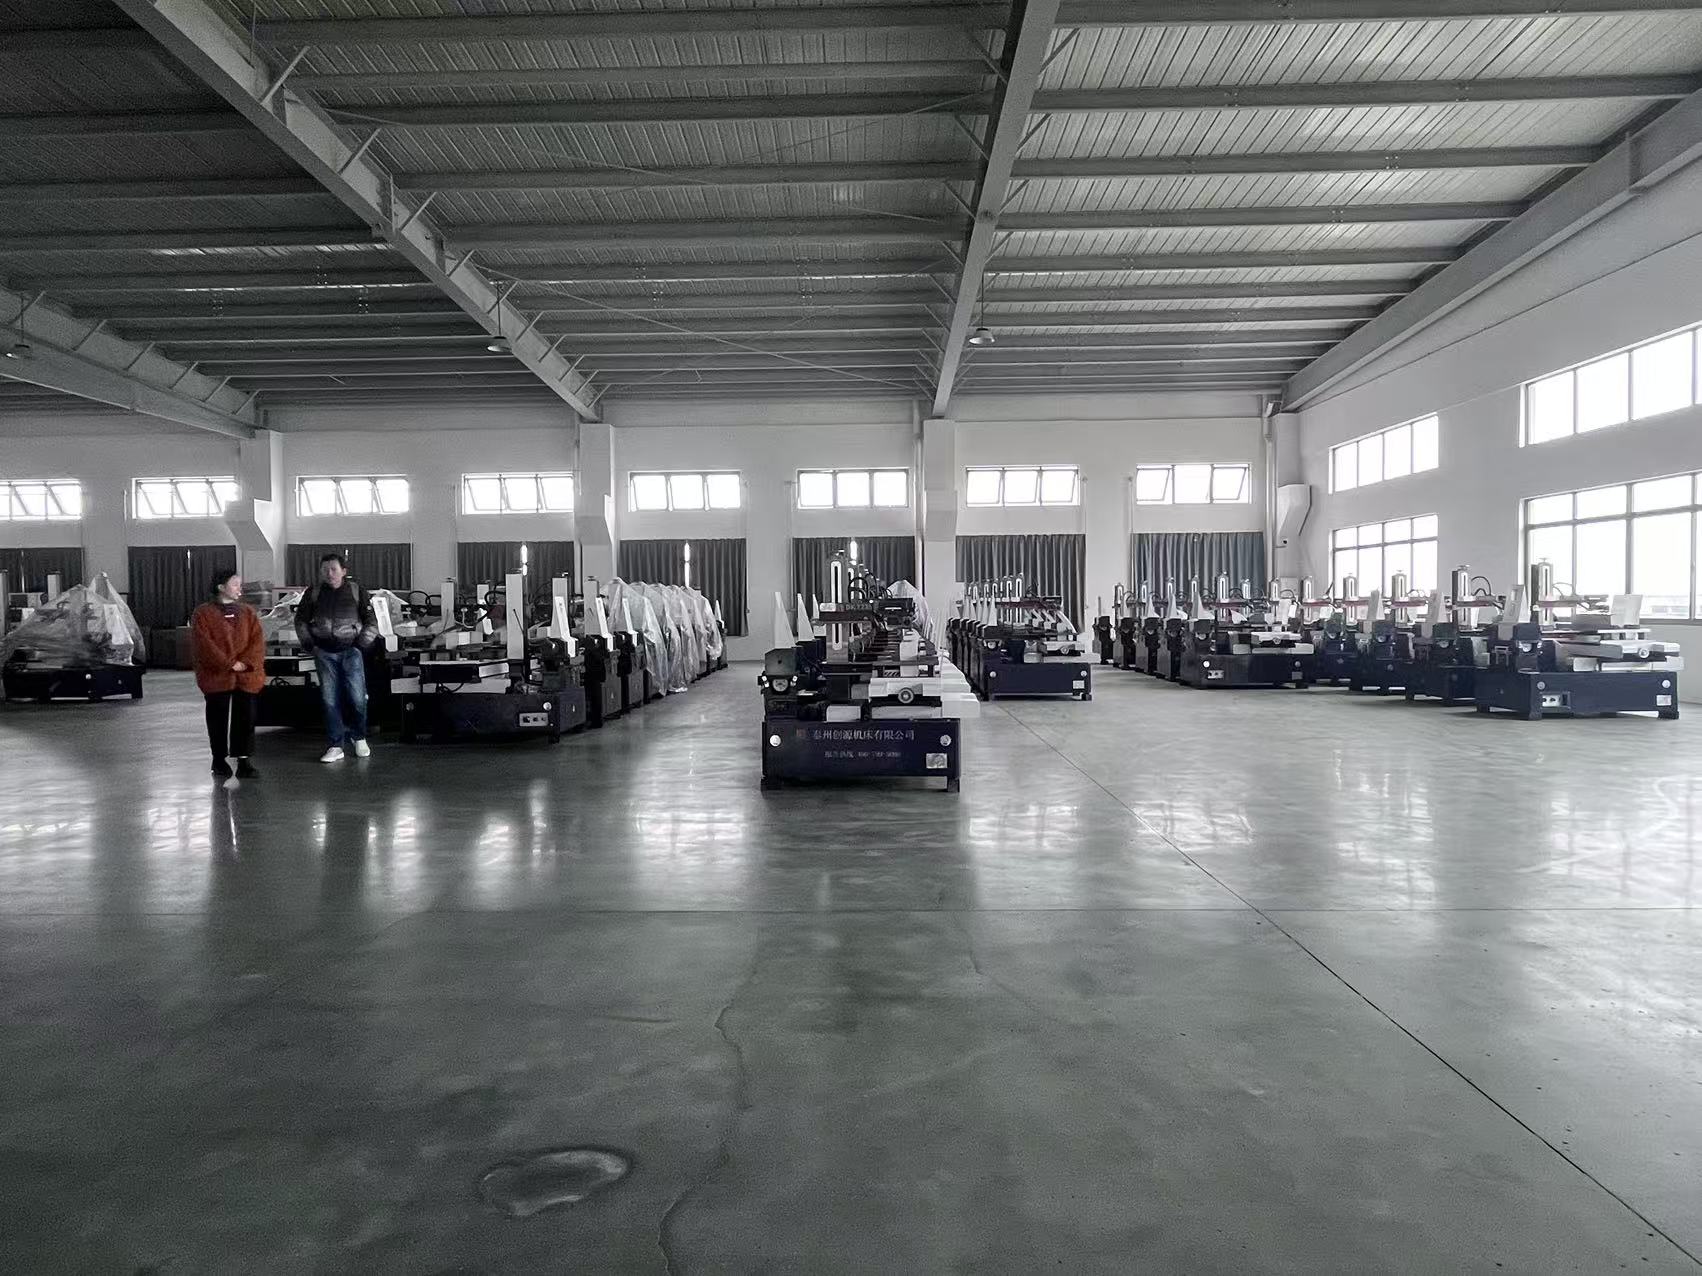
Mint 2003-ban, Kínában, Jiangsu tartomány Taizhou városában alapított szakmai gyártó cég, a Taizhou Chuang Yuan Machine Tool Co., Ltd. kutatás-fejlesztést, gyártást és értékesítést egyesít precíziós gépgyártási termékek területén. Gyors vezetékes vágógépünk ipari vevők számára készült, akik a sikerüket mikrométerben és percben mérik. A gép merev öntöttvas szerkezetet, precíziós lineáris vezetékeket, szervóvezérelt X-Y-Z tengelyeket és nagyfrekvenciás impulzus tápegységet kombinál, így stabil vágási pontosságot (±0,01 mm) és ismétlődő pozicionálási pontosságot (±0,005 mm) biztosít – ideális bélyegző- és fröccsformák, extrúziós szerszámok és precíziós elektródák gyártásához. Szerszámkészítő és formakészítő műhelyekben, kis- és közepes méretű gyártóüzemekben, valamint légi- és űrkutatási alvállalkozók műhelyeiben az üzemeltetők általában felügyelet nélküli éjszakai műszakot üzemeltetnek; ezért automatikus vezetékfűzést és intelligens sarokvezérlést terveztünk be.
Árajánlat kérése

Esettanulmány

Török szerszámkészítő műhely három gyors huzatszabályozó géppel megduplázza a szerszámkészletek gyártási teljesítményét

Egy izmiri, családi tulajdonú szerszámkészítő műhely lassú elektródák és betétek vágása miatt küzdött, amely korlátozta a havi kimenetet 120 szerszámkészletre, és gyakori szállítási késéseket eredményezett. Három saját Fast Wire Cutting Machine telepítése után – amelyek rendelkeznek automatikus huzatbefűzéssel és többszörös végvágással – az átlagos elektróda-vágási idő 48 percről 26 percre csökkent, és négy hónapon belül a havi kimenet 210 szerszámkészletre nőtt. A felületi érdesség Ra 2,0-ről Ra 1,2 mikrométerre javult, így az elektródák 70 százalékánál megszűnt a kézi polírozás szükségessége, miközben a selejtarány 6 százalékról 2 százalékra csökkent. A tulajdonos megerősítette, hogy a berendezések megtérülése 11 hónap alatt következett be a magasabb átbocsátás és az alacsonyabb túlóra-költségek révén.

Német autóipari beszállító kevesebb huzatfelhasználással vág keményített szerszámacél betéteket

Egy német autóipari szerszámkészítő beszállítónak keményített szerszámacél beillesztéseket kellett vágnia szoros tűrésekkel a 1,2 millió alkatrészt évente gyártó nyomóvonalakhoz. Az előző gépeik gyakori vezetékeltöredezést és méretbeli eltolódást okoztak hosszú, felügyelet nélküli üzemelés után. A mi intelligens sarokvezérléses és stabil, magasfrekvenciás impulzusenergiájú Fast Wire Cutting gépünk csökkentette a vezetékeltöredezéseket kevesebb mint 0,4 eseményre műszakonként, és ±0,01 mm pontosságot biztosított 12 órás, fény nélküli üzemelés során. A vezetékfogyasztás 15 százalékkal csökkent, az újrafeldolgozás 20 százalékkal csökkent, és a határidőre történő szállítás aránya 88 százalékról 97 százalékra javult, erősítve pozíciójukat első szintű beszállítóként.

Egy indiai légiközlekedési alvállalkozó 98 százalékos első próbálkozásos kimenetet ért el precíziós elektródok gyártásánál

Egy bangalores repülőgépipari alvállalkozó pontos elektrodákat és rögzítőelemeket gyártott motoralkatrészekhez, és kezdetben csupán 91 százalékos első próbálkozásos minőségi arányt ért el. Miután bevezették a szervóvezérelt tengelyekkel és valós idejű kisülésfigyeléssel rendelkező Fast Wire Cutting gépünket, több mint 4000 elektroda éves mennyiségénél 98 százalékos első próbálkozásos minőségi arányt értek el. A tűréshatár ±0,008 mm-re szűkült, a beállítási idő a beépített folyamatkönyvtár segítségével 40 százalékkal csökkent, és az éves újrafeldolgozási költségek körülbelül 26 000 amerikai dollárral csökkentek. A gyártásmenedzser megjegyezte, hogy mérnökeink távoli diagnosztikai támogatása a leállásidőt napokról órákra csökkentette.

Kapcsolódó termékek

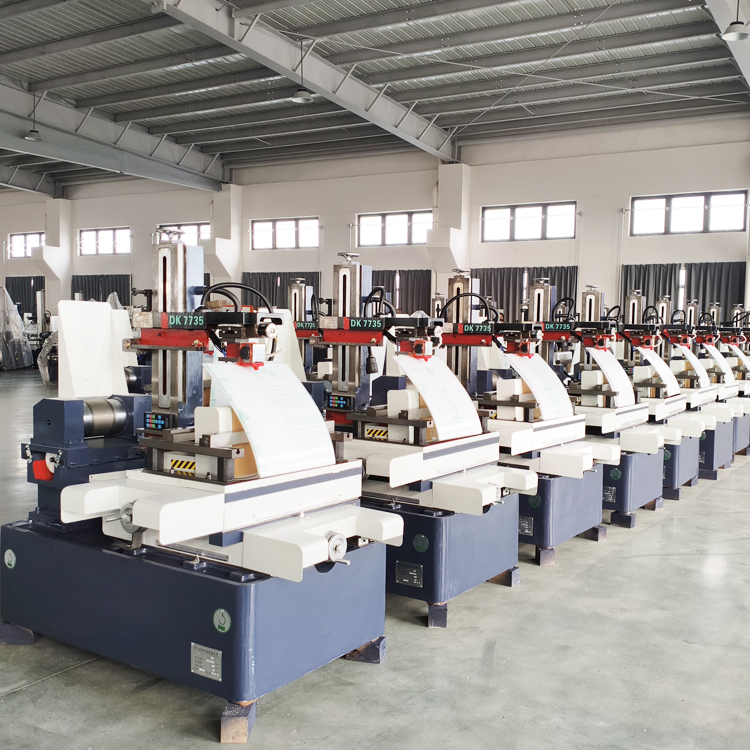
A gyors vezeték vágógép elengedhetetlen eszközzé vált a modern fémfeldolgozásban, mert keményített vezető anyagokat alakít pontos nyomó- és öntőszerszámokká, elektródáká és összetett profilokká anélkül, hogy hő okozta torzulás lépne fel, amelyet a lézeres vagy plazma folyamatok okoznának. A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003-ban alakult meg Kínában, Jangszu tartomány Taicsou városában, és kutatási, fejlesztési, gyártási és értékesítési tevékenységet folytat pontossági gépgyártó berendezések területén, köztük szikraforgácsoló (EDM) gépek, megmunkálóközpontok, csőgyártó gépek, hasítóvonalak, hosszra vágó vonalak, esztergák és mélyfurat-feldolgozó gépek. Gyors vezeték vágó platformunk e széles gyártási tapasztalatból meríti erőt: a szerkezeti öntvényeket saját nagypontosságú berendezéseinken érleljük és megmunkáljuk, a vezetőpályákat kézzel kaparjuk vagy nagypontosságú csiszolással készítjük, és minden összeszerelést lézerinterferométerrel igazítunk, hogy biztosítsuk a derékszögűséget és egyenesességet. A gyártási folyamat a gépágy végeselemes elemzésével kezdődik a rezgések minimalizálása érdekében a nagysebességű vágás során, majd következik a magas hőmérsékleten történő feszültségoldás, a nagypontosságú marás és az összeszerelés hőmérséklet-szabályozott műhelyben. A szervomotorokat és a nagyfrekvenciás impulzus tápegységeket minden egyes géppel együtt hangoljuk, így acél esetén akár 180 négyzetmilliméter per perc vágási sebességet érünk el, miközben a felületi érdesség Ra 1,0 és Ra 1,6 mikrométer között marad, attól függően, hogy milyen áthaladási stratégiát alkalmazunk. Több mint húsz exportáló országban dolgozó kezelők használják ezeket a gépeket nyomó- és öntőszerszám-gyártásra, autóipari szerszámokhoz, légikosári alkatrészekhez, orvosi eszközök gyártásához, elektronikai csatlakozókhoz és fémmegmunkáló (stamping) alkatrészekhez. Egy lengyel nyomószerszám-készítő jelentette, hogy miután áttértek gyors vezeték vágógépünkre, egy 120 mm vastag, keményített acél nyomószerszám-tömb profilozása egyetlen beállítással 5,5 óráig tartott, míg korábban 9 órába és két beállításba került. Vietnámban egy öntőszerszám-gyártó üzem 28 százalékkal csökkentette az elektróda-gyártás költségeit, amikor sötétüzemű műszakokat vezetett be automatikus vezetékfűzéssel és távoli figyeléssel. Mexikóban egy háztartási készülékgyártó cég a gépeinkkel készíti a fokozatos nyomószerszám-beillesztőket, és 18 hónapon keresztül, három műszakos üzemmel 99 százalékos méretbeli megfelelést ért el. Minden gépet szállítás előtt 72 órán keresztül folyamatos vágási teszten tesztelünk, mérnökeink pedig telepítést, kezelőképzést és gyakori anyagokhoz (pl. SKD11, Cr12MoV, 1.2344, keményfém, réz-volfrám) szükséges folyamatparaméter-könyvtárat biztosítanak. Továbbá gyors reakció érdekében tartunk készletet tartalék alkatrészekből, és biztonságos kapcsolaton keresztül távoli diagnosztikai szolgáltatást is kínálunk. Azok számára, akik gyors vezeték vágó technológiát értékelnek, a döntés kulcsfontosságú tényezői a pontosság stabilitása, a vezetékfogyasztás, az automatizálás szintje és a szervizválasz időtartama. Gépeink mind a négy tényezőt kezelik dokumentált teszteredményekkel, igazolt üzemelésekkel és hosszú távú partnerségi elköteleződéssel. Akár nyomószerszámokat, akár fröccsöntő szerszámokat, extrúziós szerszámokat vagy precíziós elektródákat gyárt, gyors vezeték vágógépünk úgy lett tervezve, hogy csökkentse az alkatrészegység költségét, rövidítse a szállítási határidőket és növelje az első próbálkozásos sikerrátát.

Gyakran Ismételt Kérdések

Milyen anyagokat vághat le a Fast Wire Cutting gépünk, és milyen vastagságig képes működni?

A gyors vezeték vágógépünk minden elektromosan vezető anyagot vághat, beleértve a keményített szerszámacél-t, például az SKD11-et és a Cr12MoV-ot, valamint rozsdamentes acélt, alumíniumot, rezet, sárgarézet, keményfémeket és réz-volfrám ötvözetet. A szabványos modellek legfeljebb 400 mm vastagságú munkadarabokat képesek feldolgozni, míg a nagyobb konfigurációk akár 600 mm-es vastagságot is kezelnek. Tipikus szerszám- és formakészítési feladatoknál a vágási sebesség elérheti a perceként 180 négyzetmillimétert, és a pontosság ±0,01 mm-en belül marad.
Feszültségmentesített öntvényeket, precíziós lineáris vezetékeket, szervóhajtású tengelyeket és valós idejű kisülés-figyelést alkalmazunk. Minden gépet lézerrel kalibrálunk, majd szállítás előtt 72 órás folyamatos vágási teszten tesztelünk. Az automatikus vezetékfűzés, az intelligens sarokvezérlés és az adaptív impulzusvezérlés segítségével a vezeték eltöréseinek száma elmarad 0,5 eseménynél műszakonként, így a szerszámgyártók fény nélküli termelést folytathatnak, miközben megtartják a ±0,01 mm-es pontosságot és a 98 százalékos első próbálkozásos kihozatali arányt.
A szabványos gyors huzamos vágógépek modelljeit a fogadott előleg után 30–45 napon belül szállítjuk, míg az egyedi konfigurációk 50–60 napot igényelhetnek. Angol nyelvű kezelési útmutatókat, távoli videós üzembe helyezést és szükség esetén helyszíni telepítést és képzést biztosítunk. Több mint 20 országba exportáltunk már, és gyors kiszállítás érdekében tartalék alkatrész-készleteket tartunk fenn; a távoli diagnosztika általában órákon belül megoldja a problémákat.
A fogyóeszközök költsége a megmunkálandó anyagtól és annak vastagságától függ, de intelligens sarokvezérlésünk és stabil impulzusenergiánk kb. 15 százalékkal csökkenti a huzalfelhasználást a régebbi gépekhez képest. Egy tipikus szerszámkészítő műhely, amely havi 200 órát vág, havi huzalköltséget 300–500 USD között, valamint havi áramköltséget 150–250 USD között jelent. A magasabb automatizáltság legfeljebb 30 százalékkal csökkenti a munkaerő-költséget darabonként.
Igen. Egyedi lökethosszat, asztalméretet, csúcsvágási szöget, vezetékátmérő-kompatibilitást és automatizálási lehetőségeket – például automatikus vezetékfűzést és robotos betáplálást – kínálunk. Mérnökeink átnézik a rajzait és mintadarabjait, ajánlást tesznek a megfelelő konfigurációra, és folyamati paraméterkönyvtárat biztosítanak az Ön anyagaihoz, hogy gyorsítsák a bevezetési időszakot.

Kapcsolódó cikkek

Milyen műszaki jelzőket érdemes összehasonlítani többfunkciós rugógyártó gép vásárlásakor

07

Jul

Milyen műszaki jelzőket érdemes összehasonlítani többfunkciós rugógyártó gép vásárlásakor

Bevezetés A megbízható többfunkciós rugógyártó gépbe történő beruházás egy kulcsfontosságú hosszú távú berendezés-vásárlási döntés a világ mindenütt működő fémdarabokat gyártó üzemek számára. Az általános szerszámok, az elektronikai alkatrészek, az autóipari alkatrészek és a hagyományos...
További megtekintés
Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

14

Jul

Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

A rugalmas gyártás fejlődése a moduláris architektúra révén A modern ipari környezet nagyfokú alkalmazkodóképességet igényel, ahol egy létesítmény működési ritmusát az határozza meg, hogy milyen gyorsan tudja átformálni termelési konfigurációit...
További megtekintés
Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

03

Aug

Milyen előnyöket hoz a vállalatoknak az öreg EDM szikraforgácsoló gépek korszerűsítése

A gyújtási erózió gyártásának régi korlátozásainak azonosítása – A nagy pontosságú gyártóüzemekben működő érett, évtizedek óta használt berendezések gyakran rejtett működési hátrányokat teremtenek, amelyek csendesen csökkentik a nyereségmarzsot az idővel. Amikor a gyártás...
További megtekintés
Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

03

Aug

Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

A nemzetközi export szabályozásainak megértése a pontossági megmunkálás területén – A globális ipari kereskedelem bonyolult terepének navigálásához alaposan ismerni kell azokat a szigorú műszaki szabványokat, amelyeket a külföldi vásárlók az előrehaladott fémmegmunkálási termékek esetében előírnak...
További megtekintés

Ügyfélvélemények

Mehmet Aydin, Gyártási Igazgató, Izmir, Törökország
Stabil pontosság, amely átalakította éjszakai műszakunkat

Két Fast Wire Cutting Machine-t telepítettünk nyomószerszám-beillesztők és elektródák gyártására. A pontosság ±0,01 mm-en belül marad akár 10 órás felügyelet nélküli üzemelés során is, és a vezeték eltörése majdnem elhanyagolható. Az első átmeneti kihozatal 92 százalékról 98 százalékra nőtt, és a havi termelés 35 százalékkal emelkedett új munkaerő nélkül.

Daniel Fischer, Szerszámozási mérnök, Stuttgart, Németország
Kiváló támogatás és alacsonyabb darabköltség

A légiközlekedési elektrodák gyártásához szükség volt szigorúbb tűréshatárokra és gyorsabb beállításra. A gép ±0,008 mm-es eltérést biztosított, és 40 százalékkal csökkentette a beállítási időt. A távoli diagnosztika három órán belül megoldotta egy paraméterproblémát. Az éves újrafeldolgozási költség körülbelül 26 000 USD-rel csökkent, és a szállítási teljesítmény jelentősen javult.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Nagysebességű, pontos vágás ±0,01 mm-os pontossággal, amely stabil a szerszám- és formagyártáshoz

Nagysebességű, pontos vágás ±0,01 mm-os pontossággal, amely stabil a szerszám- és formagyártáshoz

A gyors huzalos vágógép merev, feszültségmentesített öntöttvas alapra és precíziós lineáris vezetőpályákra épül, amelyek csökkentik a rezgést a nagysebességű vágás során. A szervóvezérelt X-Y-Z tengelyek ±0,005 mm ismétlődési pontossággal helyezik el a huzalt, így a formakészítők keményített acél formákat, elektródákat és összetett profilokat egyetlen beállítással vághatnak. A magasfrekvenciás impulzus tápegységek gépenként optimalizáltak, és acélon akár 180 négyzetmilliméter per perc vágási sebességet biztosítanak, miközben a felületi érdesség Ra 1,0 és Ra 1,6 mikrométer között marad. Gyakorlati termelési környezetben egy lengyel formagyártó cég egy 120 mm vastag, keményített formablockot 5,5 óra alatt vág le egyetlen beállítással, míg a régi berendezésekkel ez 9 órát és két beállítást igényelt, így a munkaerő-költség 38 százalékkal csökken. Mivel a gép 12 órán át figyelés nélküli üzemelés mellett is megtartja pontosságát, az operátorok sötéttermelést ütemezhetnek, és a forgószár hasznosítását több mint 30 százalékkal növelhetik.
Az intelligens automatizálás csökkenti a vezetékek megszakadását, és lehetővé teszi a fény nélküli gyártást

Az intelligens automatizálás csökkenti a vezetékek megszakadását, és lehetővé teszi a fény nélküli gyártást

Az automatizálás központi szerepet játszik a Fast Wire Cutting gépen. Az automatikus vezetékfűzés, az intelligens sarokvezérlés, az adaptív impulzusszabályozás és a valós idejű kisülésfigyelés együttműködve tartja a vezetékszakadások számát 0,5 esemény alatt 8 órás műszakonként, még akkor is, ha vastag vagy kemény anyagokat vágunk. A beépített folyamatkönyvtár tárolja a paramétereket az SKD11, Cr12MoV, 1.2344, keményfém és réz-volfrám ötvözetekhez, így az üzemeltetők gyorsan és konzisztensen váltanak feladatokat. Egy vietnami szerszámgépgyártó üzem ezen funkciókat kihasználva éjjeli műszakot üzemeltetett felügyelet nélkül, csökkentve az elektródák gyártási költségét 28 százalékkal, és növelve a gépkihasználást 45 százalékról 78 százalékra. A távoli figyelés lehetővé teszi mérnökeink számára, hogy biztonságos kapcsolaton keresztül diagnosztizálják a problémákat, gyakran órákon belül, így a leállásidőt napokról órákra csökkentik. A kisüzemek és a gyártók számára, akik szakmunkás-hiányra panaszkodnak, ez az automatizálási szint azt jelenti, hogy kevesebb üzemeltető kezelhet több gépet, és a munkaerő-költség darabonként akár 30 százalékkal is csökkenhet.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül