- Produits
- À propos de nous
- Actualités
- Nous contacter
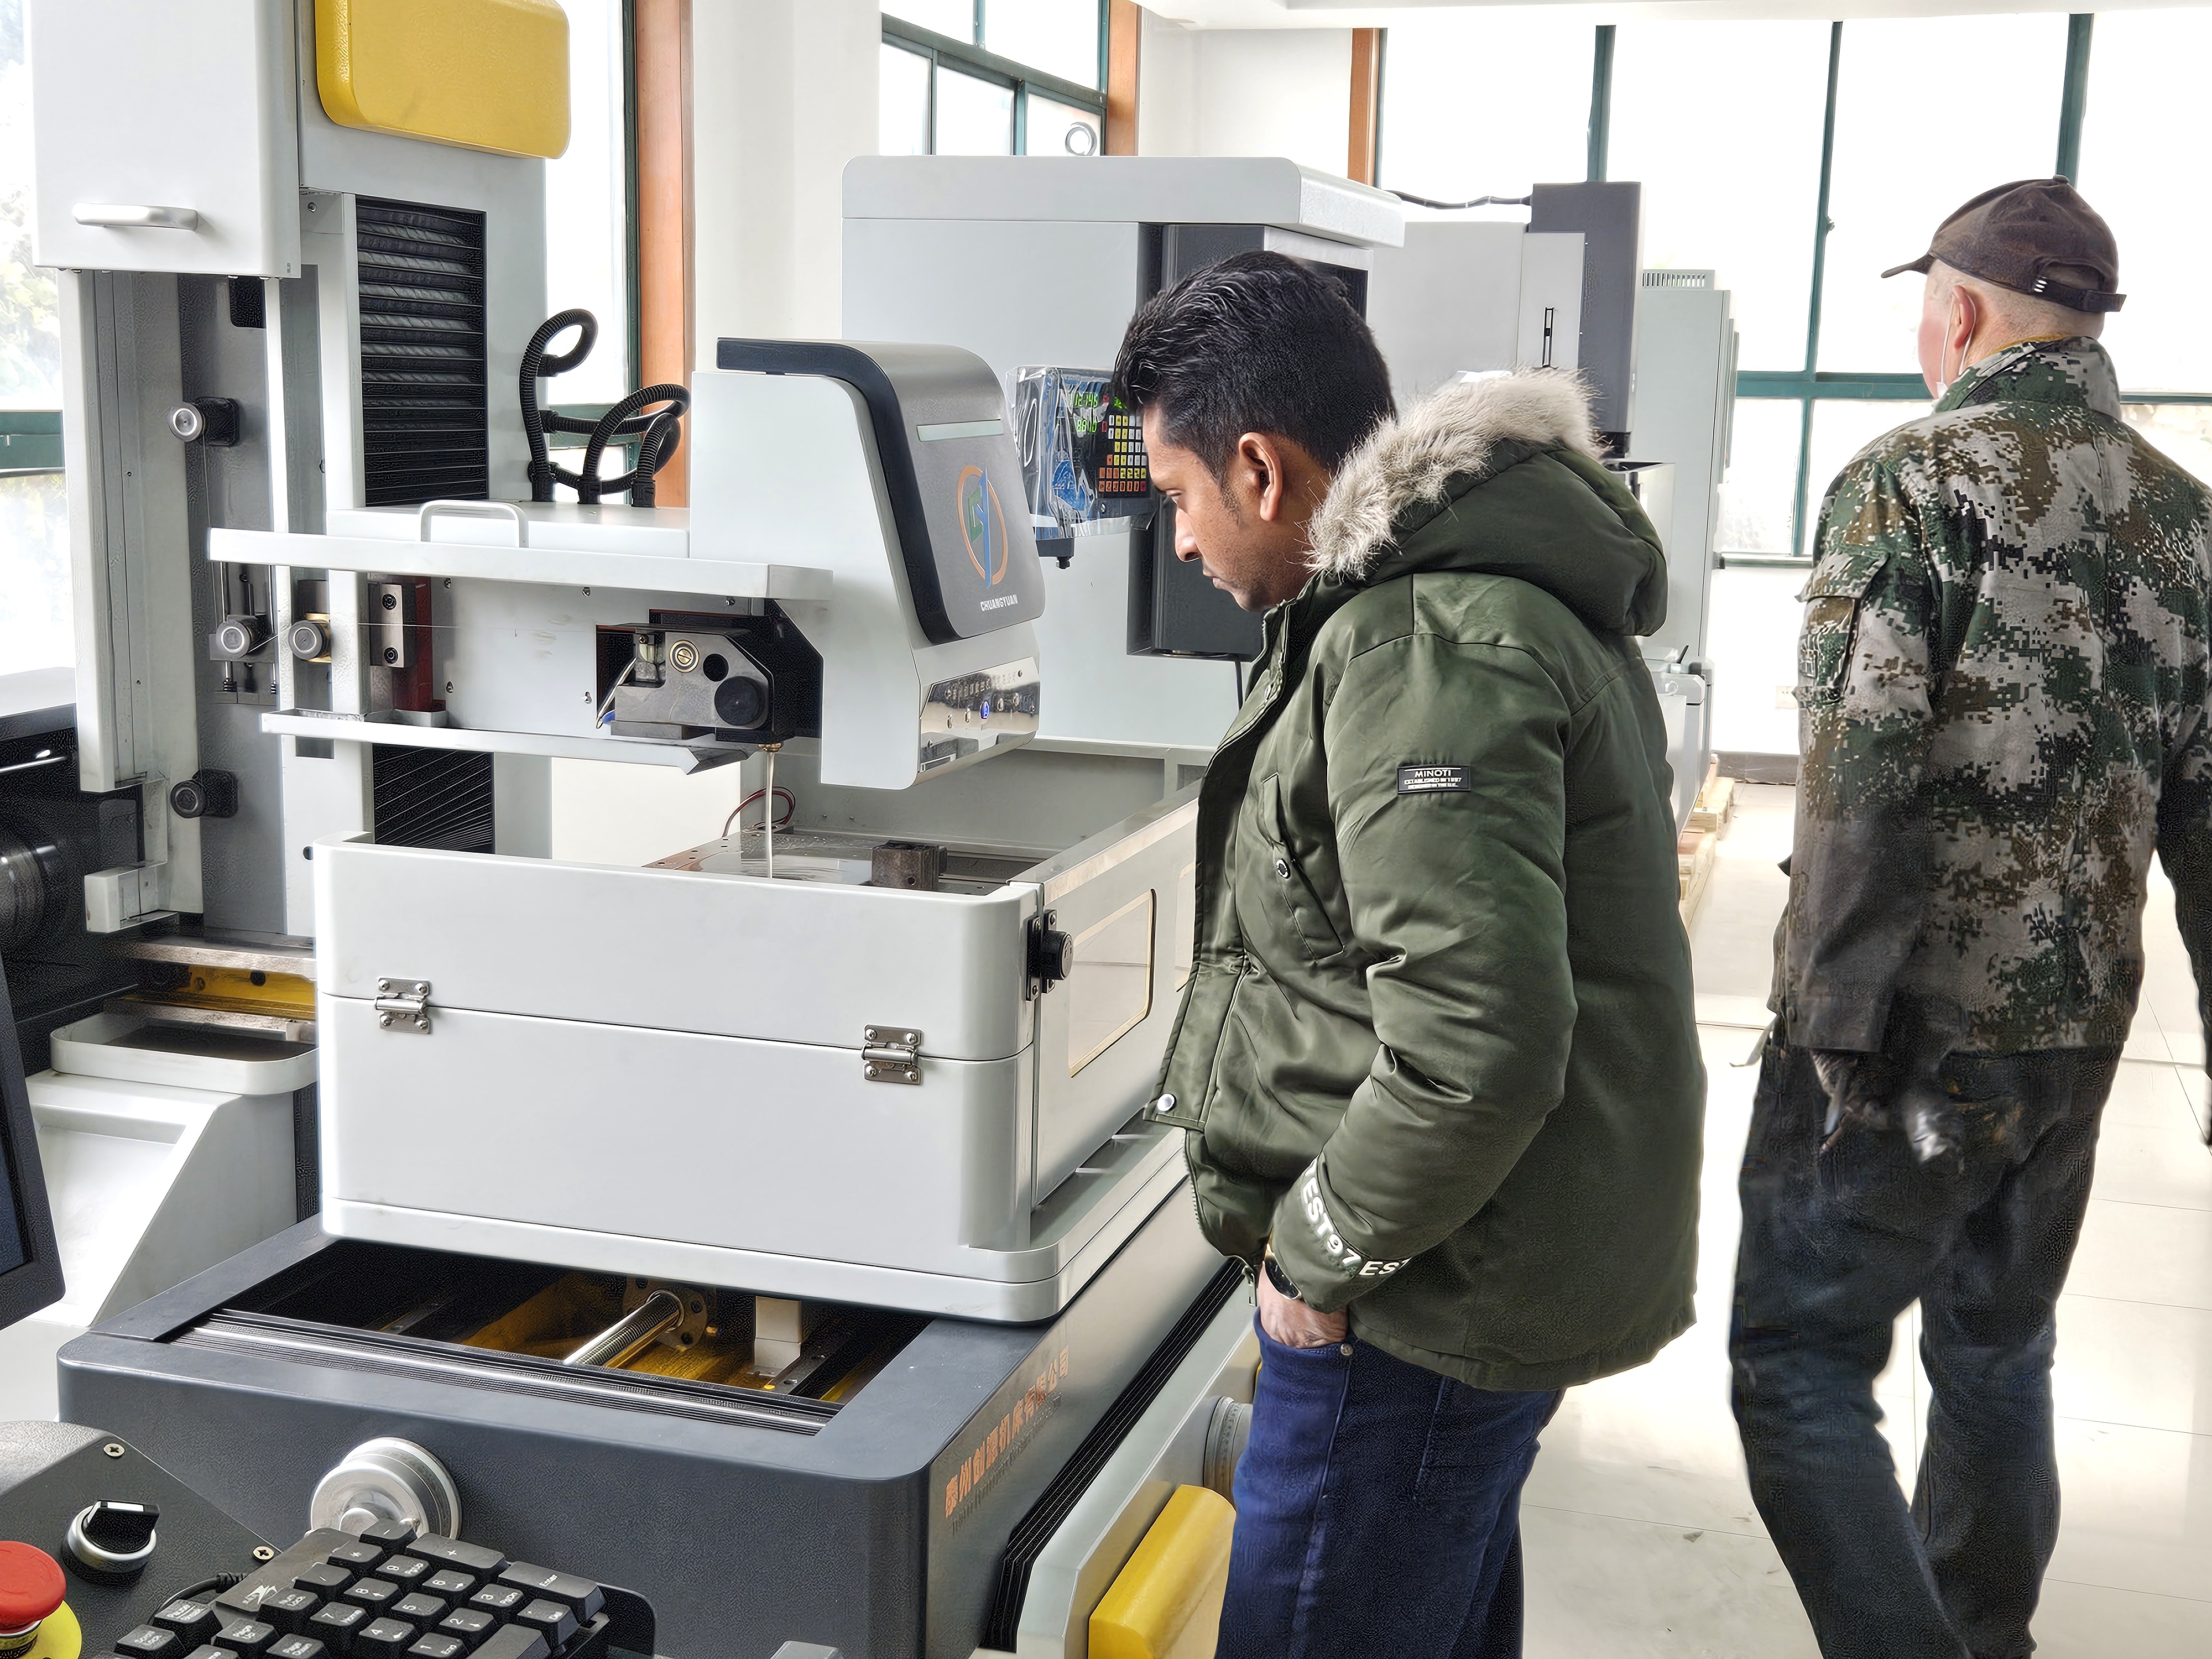
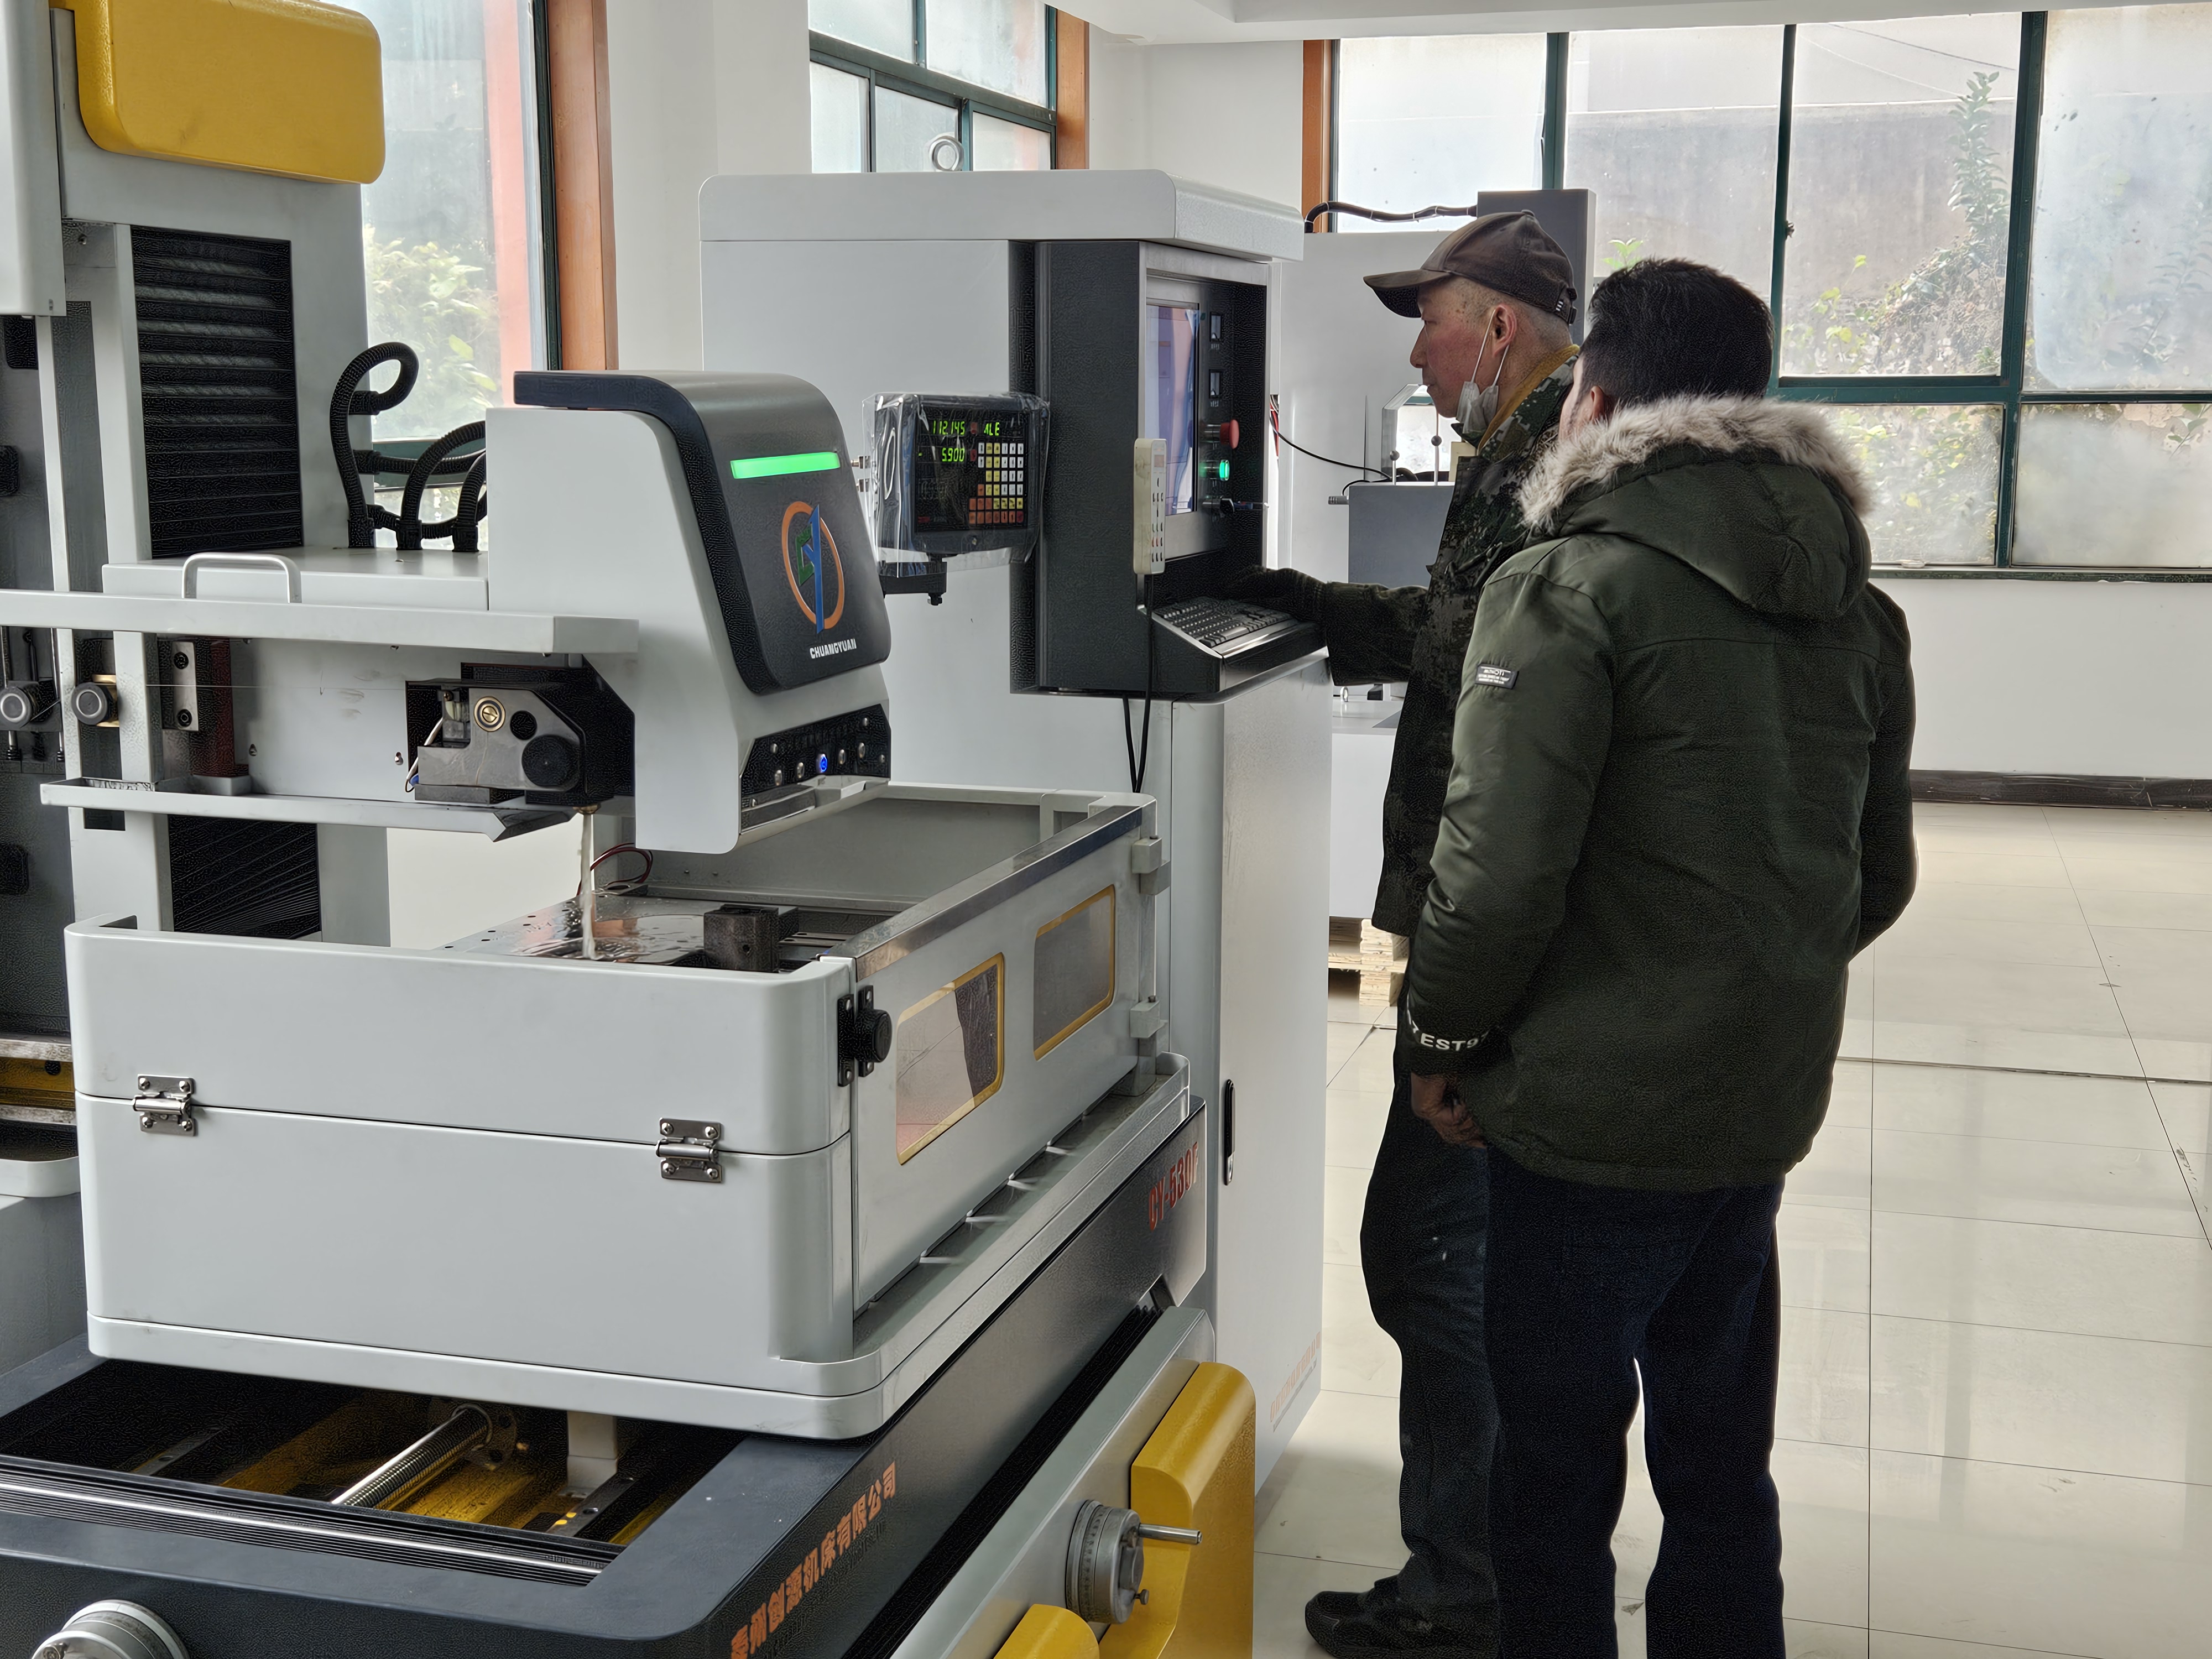
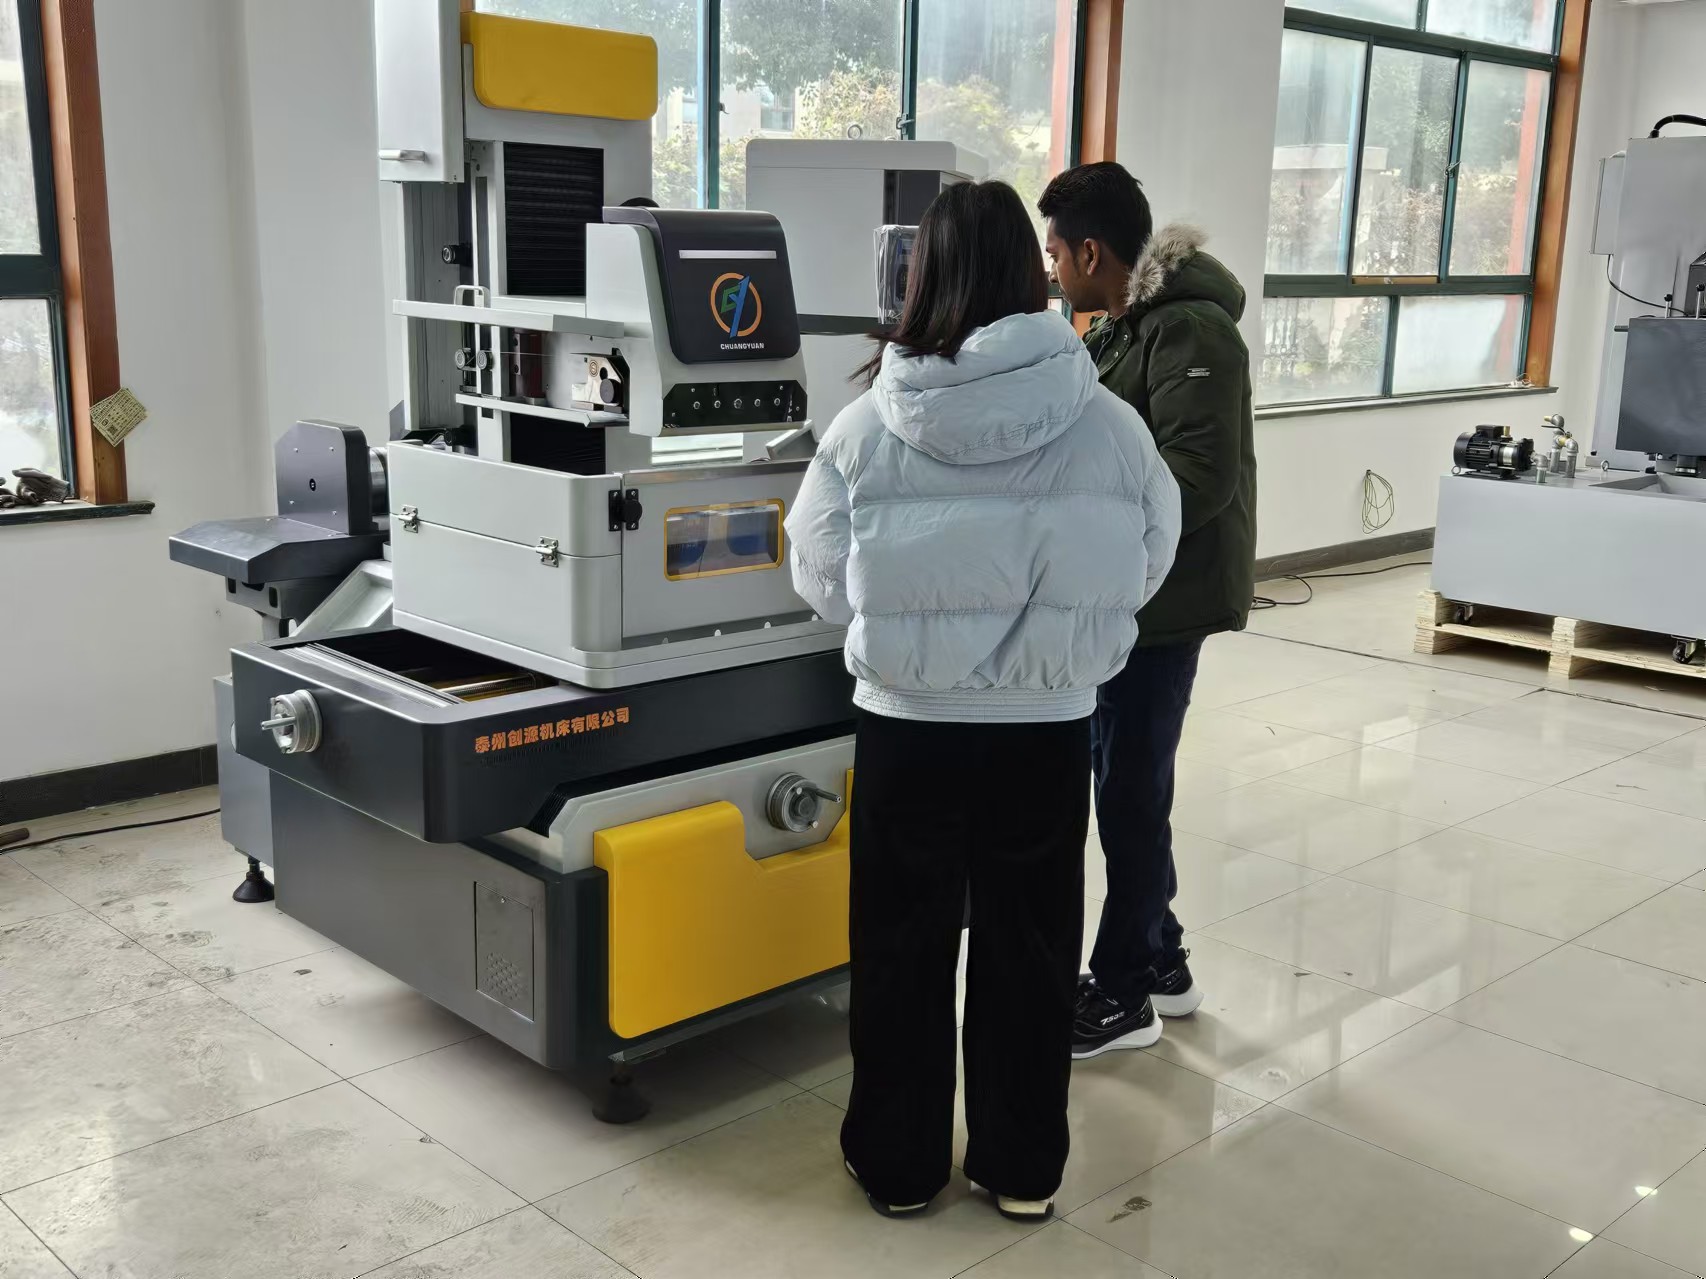
L’usinage par électro-érosion à fil de bureau est devenu un atout stratégique pour les ateliers qui exigent une grande précision sans occuper une vaste surface au sol. Chez Taizhou Chuang Yuan Machine Tool Co., Ltd., fondée en 2003 à Taizhou, dans la province du Jiangsu, nous regroupons recherche, développement, production et vente sous un même toit, ce qui nous permet d’exercer un contrôle rigoureux sur l’ensemble de la chaîne de fabrication. Chaque usine d’électro-érosion à fil de bureau débute par une analyse par éléments finis du bâti de la machine, suivie d’un traitement de relaxation des contraintes à haute température et d’un rectification de précision de la structure en fonte. Les axes X, Y et Z utilisent des guidages linéaires préchargés et des vis à billes de classe C3, puis font l’objet d’un étalonnage par interféromètre laser afin de vérifier une exactitude de positionnement de ± 0,003 mm et une répétabilité de ± 0,002 mm.
Pendant l’assemblage, les techniciens alignent le système de transport du fil, le servo-tendeur et les buses diélectriques, puis vérifient la pression de rinçage, comprise entre 0,8 et 1,2 MPa, afin d’éliminer efficacement les débris. Le générateur d’impulsions est réglé pour délivrer une énergie de décharge stable, permettant la découpe d’acier trempé dont la dureté varie de 45 à 62 HRC, à un débit allant de 120 à 180 mm² par minute, tout en maintenant des finitions de surface comprises entre Ra 1,6 µm en ébauche et Ra 0,6 µm en finition multipasse. Chaque unité subit un test continu de découpe de 72 heures sur des pièces représentatives avant expédition, et les rapports d’inspection sont archivés afin d’assurer la traçabilité.
Dans le monde entier, nos machines à fil électro-érosif de bureau sont utilisées par des fabricants de moules, des ateliers de réparation de matrices d’estampage, des fabricants d’instruments médicaux et des constructeurs de dispositifs pour l’aéronautique. Dans plus de 20 pays exportateurs, les clients les emploient pour la réparation d’inserts, la fabrication de poinçons et de matrices, la production de composants de précision en petites séries et le développement de prototypes. Un atelier italien utilise deux unités pour des inserts de micro-moules et signale des délais de livraison réduits de 30 % ; un partenaire coréen les applique à des moules de connecteurs trempés et maintient un taux de réussite de 99 % lors du premier contrôle. La commande numérique intuitive prend en charge la programmation ISO et les entrées conversationnelles, tandis que les diagnostics à distance et la documentation multilingue réduisent les temps d’arrêt pour les équipes internationales. Comme les pièces de rechange sont stockées au niveau régional et que les supports de formation sont structurés selon différents niveaux de compétence, les clients atteignent rapidement une production stable et peuvent augmenter leur capacité à mesure que leur marché se développe.

13
Dec
14
Jul
03
Aug
03
Aug