Machine CHMER EDM : Précision, vitesse et assistance mondiale

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Avantages de la machine à électroérosion Chmer Edm : précision, rapidité et assistance mondiale d’un fabricant de confiance

Avantages de la machine à électroérosion Chmer Edm : précision, rapidité et assistance mondiale d’un fabricant de confiance

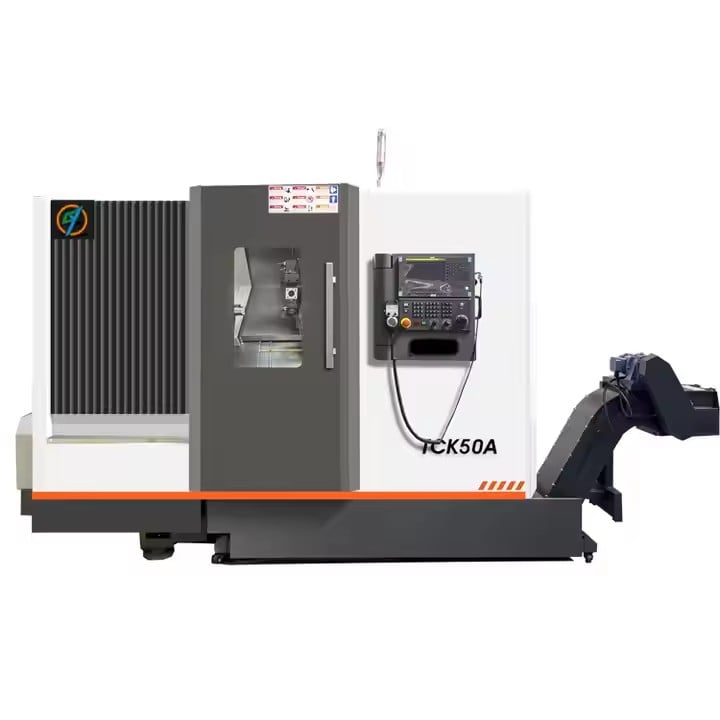
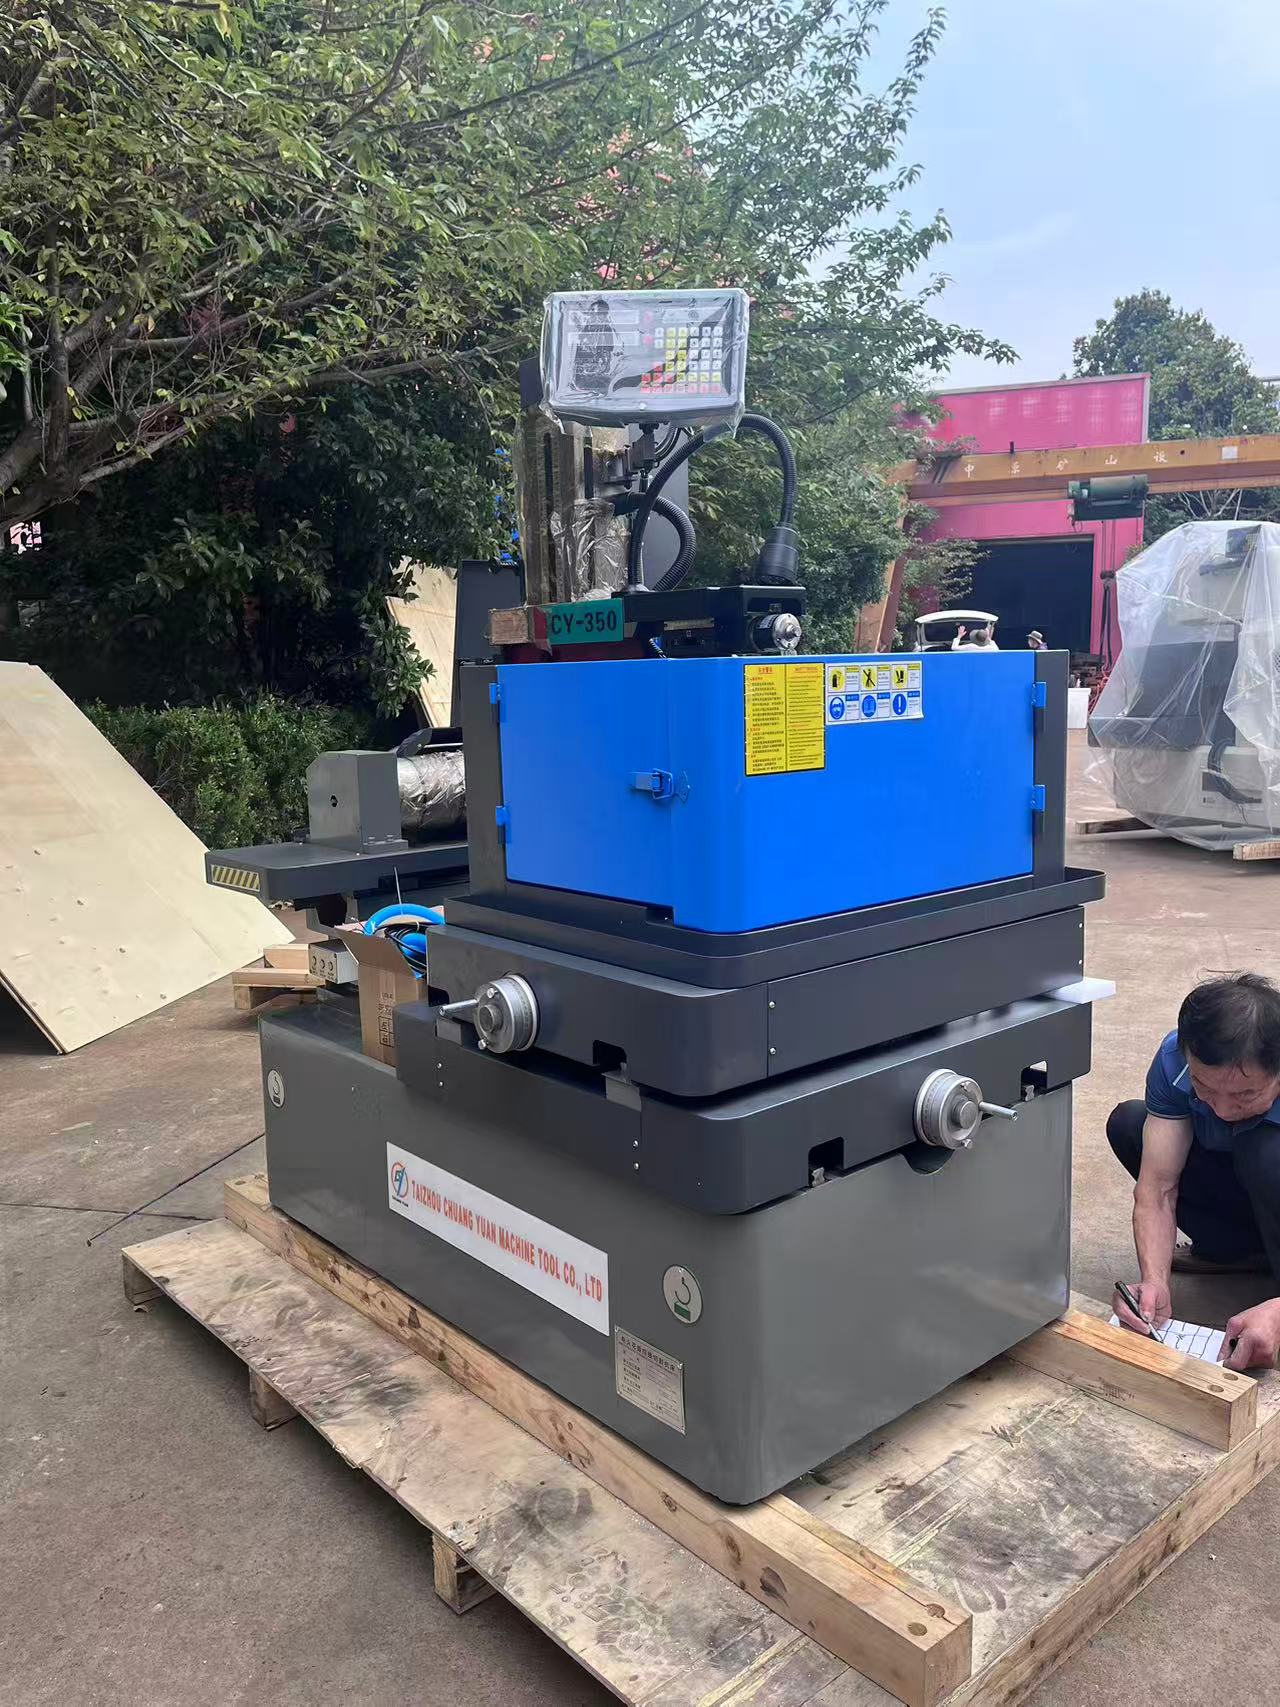
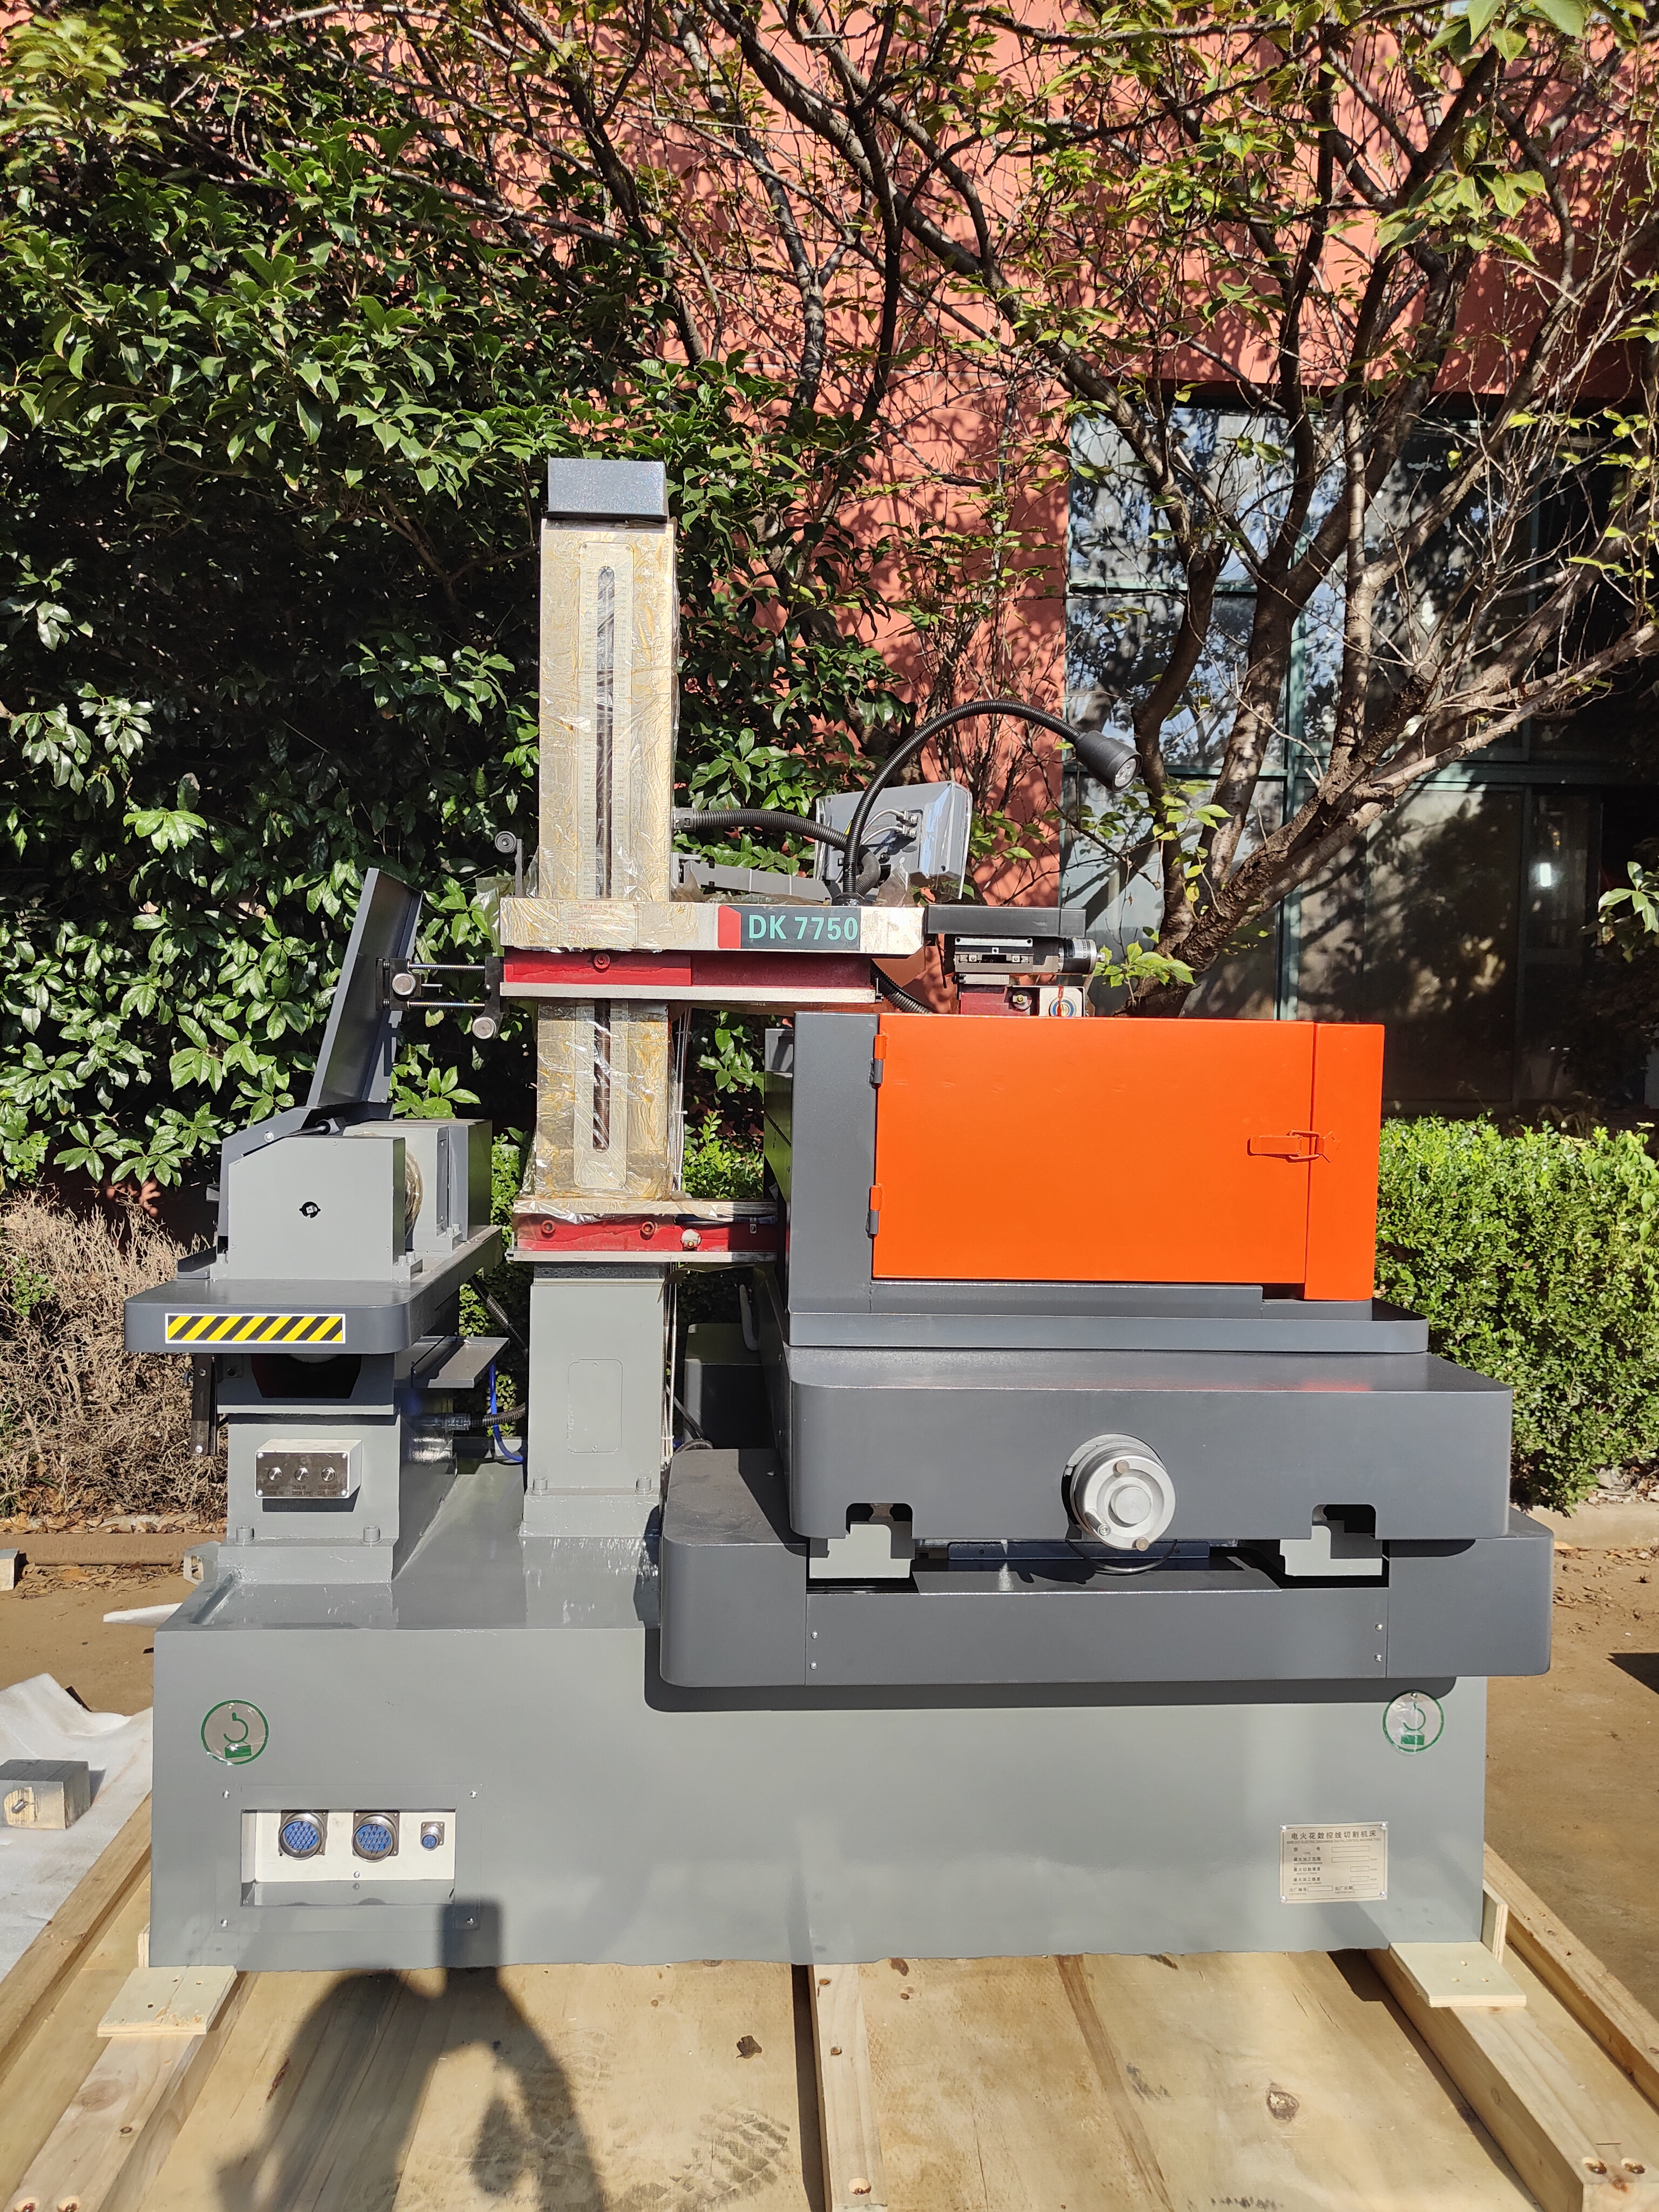
Lorsque des ateliers de moulage et des salles d’outillage en Allemagne, au Brésil, en Inde et au Vietnam évaluent une machine à électro-érosion Chmer, ils recherchent trois éléments : une précision reproductible, un temps d’arrêt minimal et un fournisseur qui comprend les délais de production. Taizhou Chuang Yuan Machine Tool Co., Ltd., fondée en 2003 à Taizhou, province du Jiangsu, fournit des machines-outils de précision dans plus de 20 pays et a bâti sa réputation précisément sur ces priorités. Une machine à électro-érosion Chmer de notre gamme offre une précision de positionnement de ± 0,005 mm et une finition de surface optimale de Ra 0,8 µm sur les modèles à électrode immergée, tandis que notre machine à électro-érosion par fil Chmer assure une précision de ± 0,003 mm sur une course de 300 mm et une vitesse de coupe allant jusqu’à 180 mm²/min. Sur un poste de travail typique de huit heures, cela se traduit par un gain de 25 à 40 % en rapidité pour l’usinage des électrodes et des matrices, comparé aux anciennes unités EDM manuelles. Le champ d’application pratique est clairement défini : fabrication de moules et de matrices, réparation d’outillages d’estampage automobile, moules pour connecteurs électroniques.
Demander un devis

Étude de cas

Réduction du temps de réparation des matrices de 35 pour cent dans un atelier allemand d’outillage d’estampage

Un atelier allemand d’outillage d’estampage, fournisseur de sous-traitants automobiles de premier rang, éprouvait des difficultés avec une machine à électro-érosion manuelle nécessitant des réglages constants par l’opérateur. Son défi principal consistait à réparer rapidement des matrices d’estampage trempées afin d’éviter l’arrêt des lignes de production. Après l’installation d’une machine à électro-érosion à moule Chmer dotée d’un changeur automatique d’électrodes et d’un contrôle adaptatif de la décharge, l’atelier a réduit de 35 pour cent le temps moyen de réparation des matrices. La machine à électro-érosion Chmer a maintenu le positionnement des électrodes dans une tolérance de ± 0,005 mm sur 120 opérations de réparation, et la finition de surface a atteint une rugosité Ra de 0,8 µm, supprimant ainsi l’étape secondaire de polissage sur 60 pour cent des pièces. L’équipe a récupéré environ 90 heures de production par an, soit une valeur d’environ 12 000 EUR en coûts évités liés aux arrêts.

Augmentation de 40 pour cent du débit de découpe fil dans une entreprise vietnamienne de fabrication de moules

Un fabricant de moules situé à Ho Chi Minh-Ville, spécialisé dans les moules d’injection plastique pour l’électronique grand public, cherchait à augmenter son débit sans compromettre la précision. Son ancienne machine à électro-érosion par fil ne permettait qu’un débit de 110 mm²/min, limitant sa production à 18 inserts de moule par semaine. Grâce à une unité de découpe par fil Chmer Edm Machine atteignant 180 mm²/min, sa production hebdomadaire est passée à 25 inserts, soit une hausse de 40 %. La machine Chmer Edm Machine a conservé une précision de ±0,003 mm sur une course de 300 mm, et le taux de rebuts dû à des erreurs dimensionnelles est tombé de 4 % à 1,2 %. Les économies annuelles ont dépassé 18 000 USD en coûts de main-d’œuvre et de matériaux.

Réduction de l’usure de l’électrode de coupe de 30 % chez un fabricant turc de filières d’extrusion

Un fabricant turc de filières d’extrusion en aluminium faisait face à une forte consommation d’électrodes, les électrodes en cuivre ne durant en moyenne que 40 heures. Après avoir adopté une machine à usinage par électro-érosion Chmer dotée d’un contrôle optimisé de la forme d’onde de décharge, la durée de vie des électrodes a augmenté pour atteindre 52 heures, soit une amélioration de 30 %. La machine à usinage par électro-érosion Chmer a également réduit le délai de livraison de 12 à 8 jours, en permettant à deux machines de fonctionner simultanément sur de l’acier H13 trempé. L’entreprise exporte désormais ses filières vers 9 pays et attribue à la machine à usinage par électro-érosion Chmer une amélioration notable de la fiabilité des livraisons.

Produits associés

La production d’une machine à électro-érosion Chmer chez Taizhou Chuang Yuan Machine Tool Co., Ltd. suit un processus rigoureux qui allie stabilité de la fonte, compensation thermique et essais rigoureux de décharge. Fondée en 2003, l’entreprise est implantée à Taizhou, dans la province du Jiangsu, et intègre recherche, fabrication et commercialisation d’outils-machine de précision. La gamme de machines à électro-érosion Chmer comprend des modèles à électrode immergée (sinker) et à fil coupant (wire-cut), conçus pour les fabricants de moules, les ateliers d’outillage et les sous-traitants exigeant une précision reproductible à un coût compétitif. Le flux de fabrication commence par des bases en fonte à faible contrainte interne, sélectionnées pour leur capacité d’amortissement des vibrations, puis les glissières sont usinées avec précision sur des rectifieuses à commande numérique, dans une tolérance de ± 0,002 mm. Les colonnes et les têtes sont ensuite ajustées manuellement (scrapage) et vérifiées au laser interféromètre afin de garantir une perpendicularité de 0,004 mm par 300 mm. Pour la série wire-cut Chmer, le système de transport du fil utilise des guides en céramique et une régulation de tension en boucle fermée, limitant les fluctuations de tension à moins de 5 % — facteur clé pour maintenir une précision de positionnement de ± 0,003 mm lors de coupes longues sans surveillance. Les modèles sinker sont équipés d’un axe Z à entraînement servo-commandé, avec une résolution de 0,001 mm, et d’un générateur de décharge adaptatif qui ajuste la durée d’impulsion en fonction de l’état de l’écart interélectrode, permettant ainsi une usinage efficace d’aciers trempés jusqu’à 62 HRC tout en conservant une finition de surface comprise entre Ra 0,8 et Ra 1,6 µm. Chaque machine à électro-érosion Chmer subit un fonctionnement chargé de 72 heures avant expédition, incluant une coupe d’essai sur acier trempé afin de valider la précision, la finition et les taux d’usure des électrodes. Des exemples d’applications mondiales illustrent la polyvalence de ces machines : en Inde, un fabricant d’outillages de presse pour équipements agricoles utilise une machine Chmer pour produire des matrices de découpe avec un jeu de 0,01 mm, augmentant ainsi la durée de vie des matrices de 25 %. Au Mexique, un fournisseur automobile usine des canaux de refroidissement dans des moules d’injection, réduisant les temps de cycle de 30 %. En Russie, un atelier d’outillage aérospatial s’appuie sur une machine Chmer pour fabriquer des composants de fixation de pales de turbine présentant des profils complexes. Le contrôle qualité comprend l’inspection des matériaux entrants, des contrôles dimensionnels en cours de fabrication toutes les deux heures, et une validation finale réalisée à l’aide d’une machine à mesurer tridimensionnelle (CMM) et d’un rugosimètre. L’entreprise exporte vers plus de 20 pays, proposant des versions adaptées aux tensions locales, des manuels en anglais et en espagnol, ainsi qu’une mise en service à distance. Pour les acheteurs, cela signifie qu’une machine à électro-érosion Chmer arrive prête à s’intégrer aux flux de travail CAM existants, avec des bibliothèques de paramètres préconfigurés pour les électrodes en acier, carbure et cuivre. Le service après-vente comprend une garantie de 12 mois, une livraison de consommables sous 48 heures dans les principaux ports, ainsi que des formations en ligne destinées aux opérateurs. Le résultat est une machine à électro-érosion Chmer qui soutient les objectifs de production allégée (lean), réduit les rebuts et raccourcit les délais de livraison, répondant ainsi aux besoins des fabricants internationaux recherchant une précision fiable à un prix équitable.

Questions fréquemment posées

Quels matériaux une machine à usinage par électro-érosion Chmer peut-elle traiter efficacement ?

Une machine à usinage par électro-érosion Chmer traite les matériaux conducteurs, notamment les aciers à outils, les aciers trempés pour filières jusqu’à 62 HRC, les carbures, le cuivre, le laiton et les alliages d’aluminium. Elle est couramment utilisée pour les inserts de moules, les matrices d’estampage, les filières d’extrusion et les dispositifs de fixation aéronautiques. Pour les céramiques ou les plastiques non conducteurs, l’usinage par électro-érosion n’est pas adapté. Notre bibliothèque de paramètres comprend des réglages éprouvés pour les aciers H13, SKD11, 1.2344 et pour le carbure de tungstène.
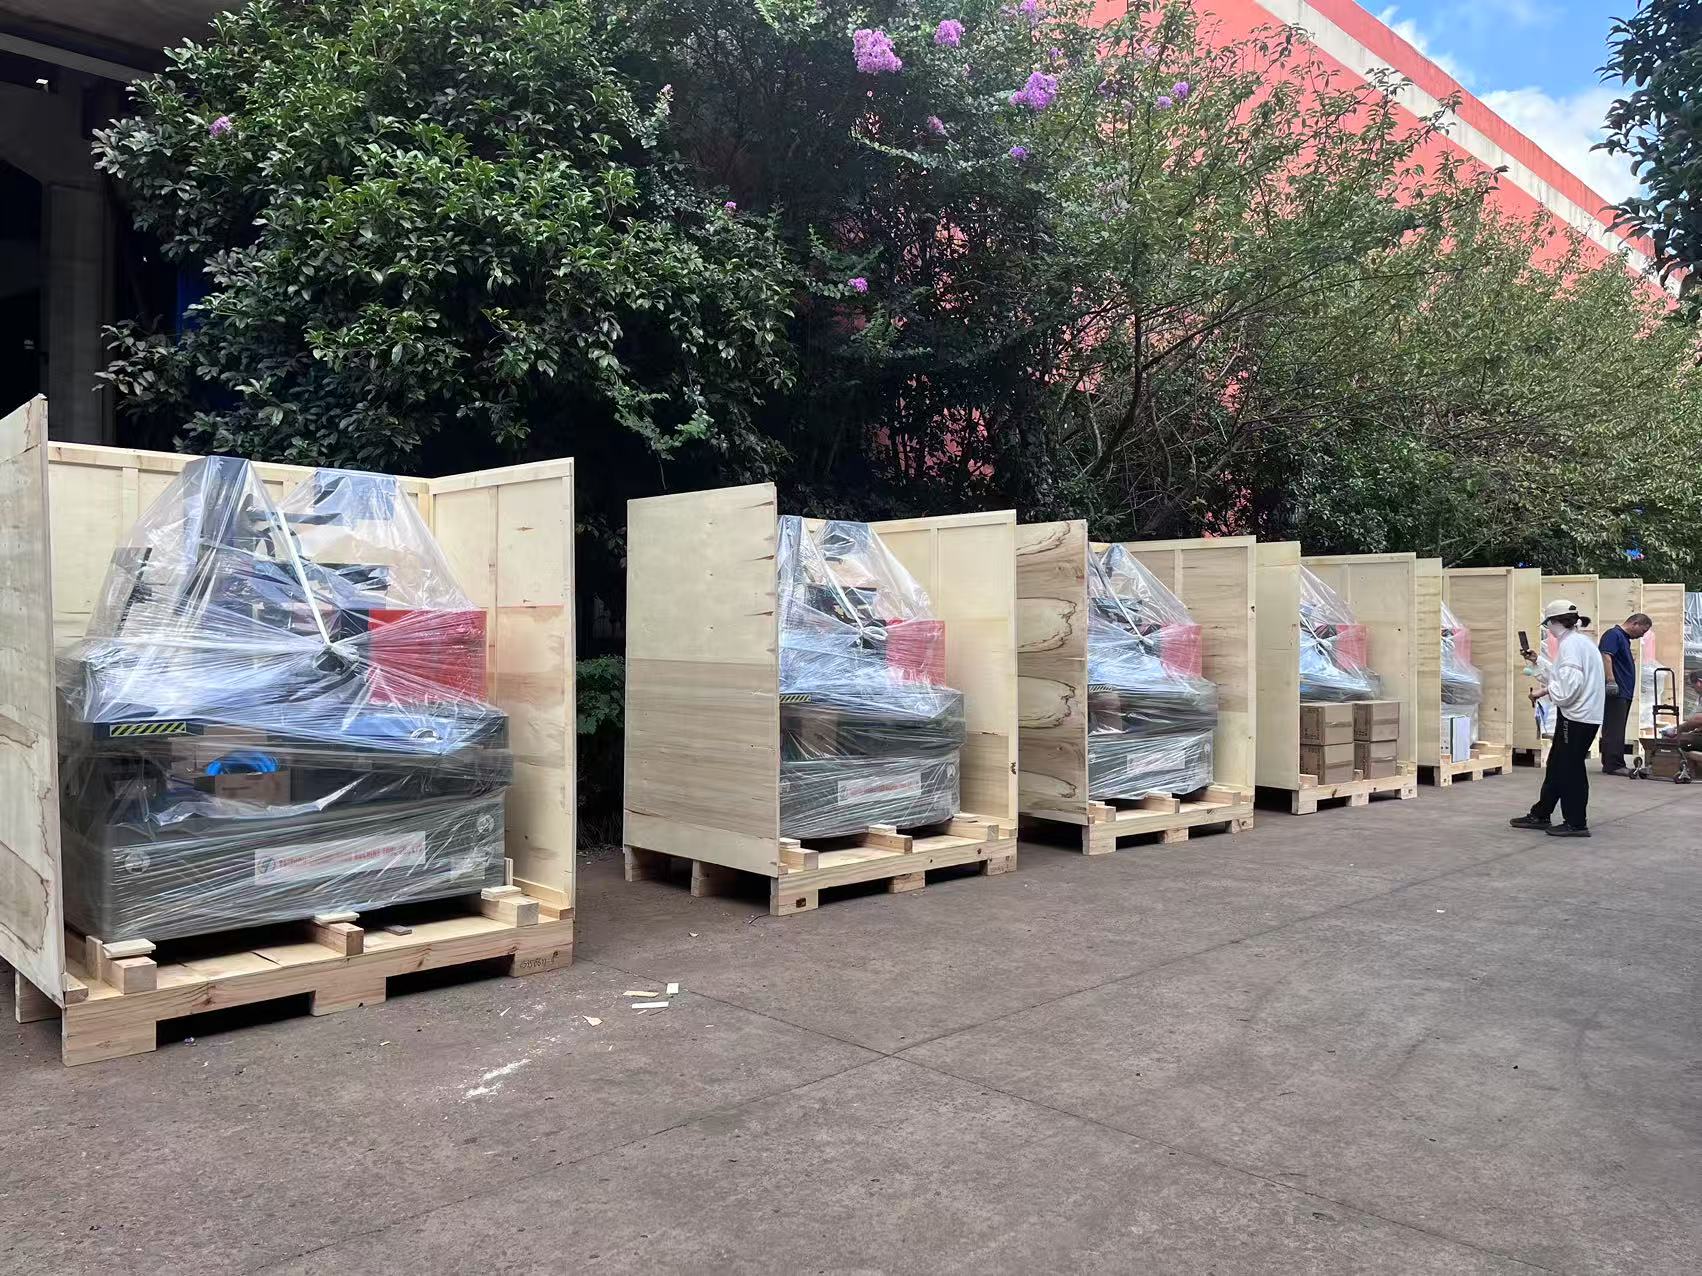
Cette précision provient d'une base en fonte soulagée des contraintes, de glissières étalonnées au laser, d'un contrôle en boucle fermée de la tension du fil et d'une compensation thermique. Chaque machine à électro-érosion Chmer Edm est vérifiée à l’aide d’un interféromètre laser et de découpes d’essai avant expédition. En utilisation sur site, le maintien d’un environnement stable à 20 ±1 °C contribue à conserver cette précision sur de longues séries de production.
Les modèles standards de machines à électro-érosion Chmer Edm sont expédiés entre 30 et 45 jours après versement de l’acompte. Nous assurons l’emballage pour l’exportation, la documentation CE et la réservation du fret vers les principaux ports. Des clients situés dans plus de 20 pays ont reçu leurs machines en toute sécurité. Le transport maritime est le mode privilégié ; le transport aérien est disponible pour les pièces détachées urgentes, avec livraison sous 48 heures.
La plupart des opérateurs deviennent opérationnels en trois à cinq jours. La machine à électro-érosion Chmer utilise une interface CNC intuitive avec prise en charge multilingue. Nous fournissons des vidéos de formation, un manuel des paramètres et une mise en service à distance. Pour les applications complexes, comme les moules à multi-cavités, une pratique d’une à deux semaines peut être nécessaire afin d’optimiser les temps de cycle.
Chaque machine à électro-érosion Chmer est couverte par une garantie de 12 mois, des diagnostics à distance et un plan d’approvisionnement en consommables avec expédition sous 48 heures vers les principaux ports. Nous proposons également un service sur site payant dans certaines régions. Notre équipe répond aux questions techniques dans les vingt-quatre heures ouvrables.

Articles associés

Comment optimiser la vitesse d’alimentation pour augmenter le volume de production quotidien des machines à ressorts

29

Jun

Comment optimiser la vitesse d’alimentation pour augmenter le volume de production quotidien des machines à ressorts

La mécanique de précision de l’alimentation du fil. Atteindre un rendement maximal dans la fabrication de ressorts ne consiste pas uniquement à augmenter les tours par minute du moteur ; il s’agit de maîtriser la synchronisation entre la réactivité du servo-moteur et la tension du matériau. Dans les machines CNC à haute vitesse...
Voir plus
Pourquoi la machine EDM multifonction répond-elle aux besoins des usines de production mixte de moules et de pièces

14

Aug

Pourquoi la machine EDM multifonction répond-elle aux besoins des usines de production mixte de moules et de pièces

Naviguer dans la complexité des environnements de fabrication à forte variété. Diriger une usine de production industrielle moderne ressemble souvent à jongler avec une douzaine d’assiettes tournantes à la fois, surtout lorsqu’il s’agit d’emplois du temps de fabrication à forte variété et faible volume. Pl...
Voir plus
Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

03

Aug

Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

Comprendre la mécanique des contraintes thermiques en perçage profond. L’exécution continue d’alésage et d’usinage à grande profondeur sur les lignes de production industrielles pose des défis thermiques et mécaniques sévères qui mettent régulièrement à l’épreuve les limites des outils de coupe. W...
Voir plus
Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

03

Aug

Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

Identifier les contraintes héritées dans la production par érosion étincelle : exploiter des équipements matures, âgés de plusieurs décennies, sur des ateliers de fabrication à haute précision génère souvent des pénalités opérationnelles cachées qui érodent discrètement les marges bénéficiaires au fil du temps. Lorsque la production…
Voir plus

Témoignages de clients

Klaus Weber, Chef du service outillage, Allemagne
Précision fiable pour nos outillages aérospatiaux

Nous avons acheté une machine à fil coupant EDM Chmer pour la fabrication de composants d’outillages aérospatiaux exigeant des tolérances très serrées. Après six mois, la machine maintient toujours une précision de ± 0,003 mm, et le taux de déchets est passé de 5 % à 1,5 %. La bibliothèque de paramètres a permis d’économiser des semaines d’essais de coupe sur le titane et les aciers trempés.

Murat Demir, Directeur de la production, Turquie
Assistance excellente et livraison rapide des pièces de rechange

Notre machine EDM Chmer à électro-érosion par enfonçage fonctionne deux postes par jour depuis un an. La finition de surface répond systématiquement à la spécification Ra 0,8 µm sur les inserts en H13. Lorsque nous avons eu besoin d’un guide de remplacement, celui-ci est arrivé en quatre jours. Le délai de réparation de nos matrices s’est amélioré de 30 %.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Plus de 20 ans d’expertise dans la fabrication de machines-outils de précision

Plus de 20 ans d’expertise dans la fabrication de machines-outils de précision

Depuis 2003, Taizhou Chuang Yuan Machine Tool Co., Ltd. se concentre sur les machines-outils de précision, notamment la machine à électro-érosion Chmer Edm. Cette longue histoire importe aux acheteurs internationaux, car elle se traduit par des chaînes d’approvisionnement stables, un contrôle qualité éprouvé et une compréhension approfondie des applications liées aux moules et matrices. Notre usine intègre recherche, production et vente, ce qui permet de mettre en œuvre rapidement les améliorations relatives au contrôle de la décharge et à la stabilité thermique. Concrètement, cela signifie que la machine à électro-érosion Chmer Edm bénéficie de modifications itératives de conception fondées sur les retours réels de clients issus de plus de vingt pays. Par exemple, suite aux commentaires de fabricants de moules d’Asie du Sud-Est travaillant dans des environnements à forte humidité, nous avons renforcé l’étanchéité des armoires et ajouté des chauffages anti-condensation, réduisant ainsi les pannes électriques d’environ 40 % dans ces régions. Notre équipe d’ingénieurs utilise des interféromètres laser et des autocollimateurs.
Contrôle avancé de la décharge et stabilité thermique pour les travaux exigeants sur moules

Contrôle avancé de la décharge et stabilité thermique pour les travaux exigeants sur moules

L’avantage technique fondamental d’une machine à électroérosion Chmer réside dans son générateur de décharge adaptatif et sa structure thermiquement stable. Dans la fabrication de moules et de matrices, une décharge instable entraîne une finition de surface irrégulière, une usure excessive de l’électrode et des rebuts. Notre machine à électroérosion Chmer surveille les conditions de l’entrefer des milliers de fois par seconde et ajuste automatiquement la durée d’impulsion (« on-time ») et le temps de repos (« off-time »). Cela permet d’obtenir une finition de surface comprise entre Ra 0,8 et Ra 1,6 µm sur acier trempé jusqu’à HRC 62, avec une réduction de l’usure de l’électrode pouvant atteindre 30 % par rapport aux paramètres conventionnels. La base et la colonne en fonte sont détendues mécaniquement et équarries manuellement, garantissant une perpendicularité inférieure à 0,004 mm par 300 mm. Pour les modèles de machines à électroérosion filaire Chmer, un contrôle de tension du fil en boucle fermée maintient les fluctuations sous les 5 %, assurant une précision de ±0,003 mm sur une course de 300 mm. Ces caractéristiques ont un impact concret : un fabricant indien d’outillages de presse a utilisé une machine à électroérosion Chmer pour usiner des matrices de découpe avec un jeu de 0,01 mm.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT