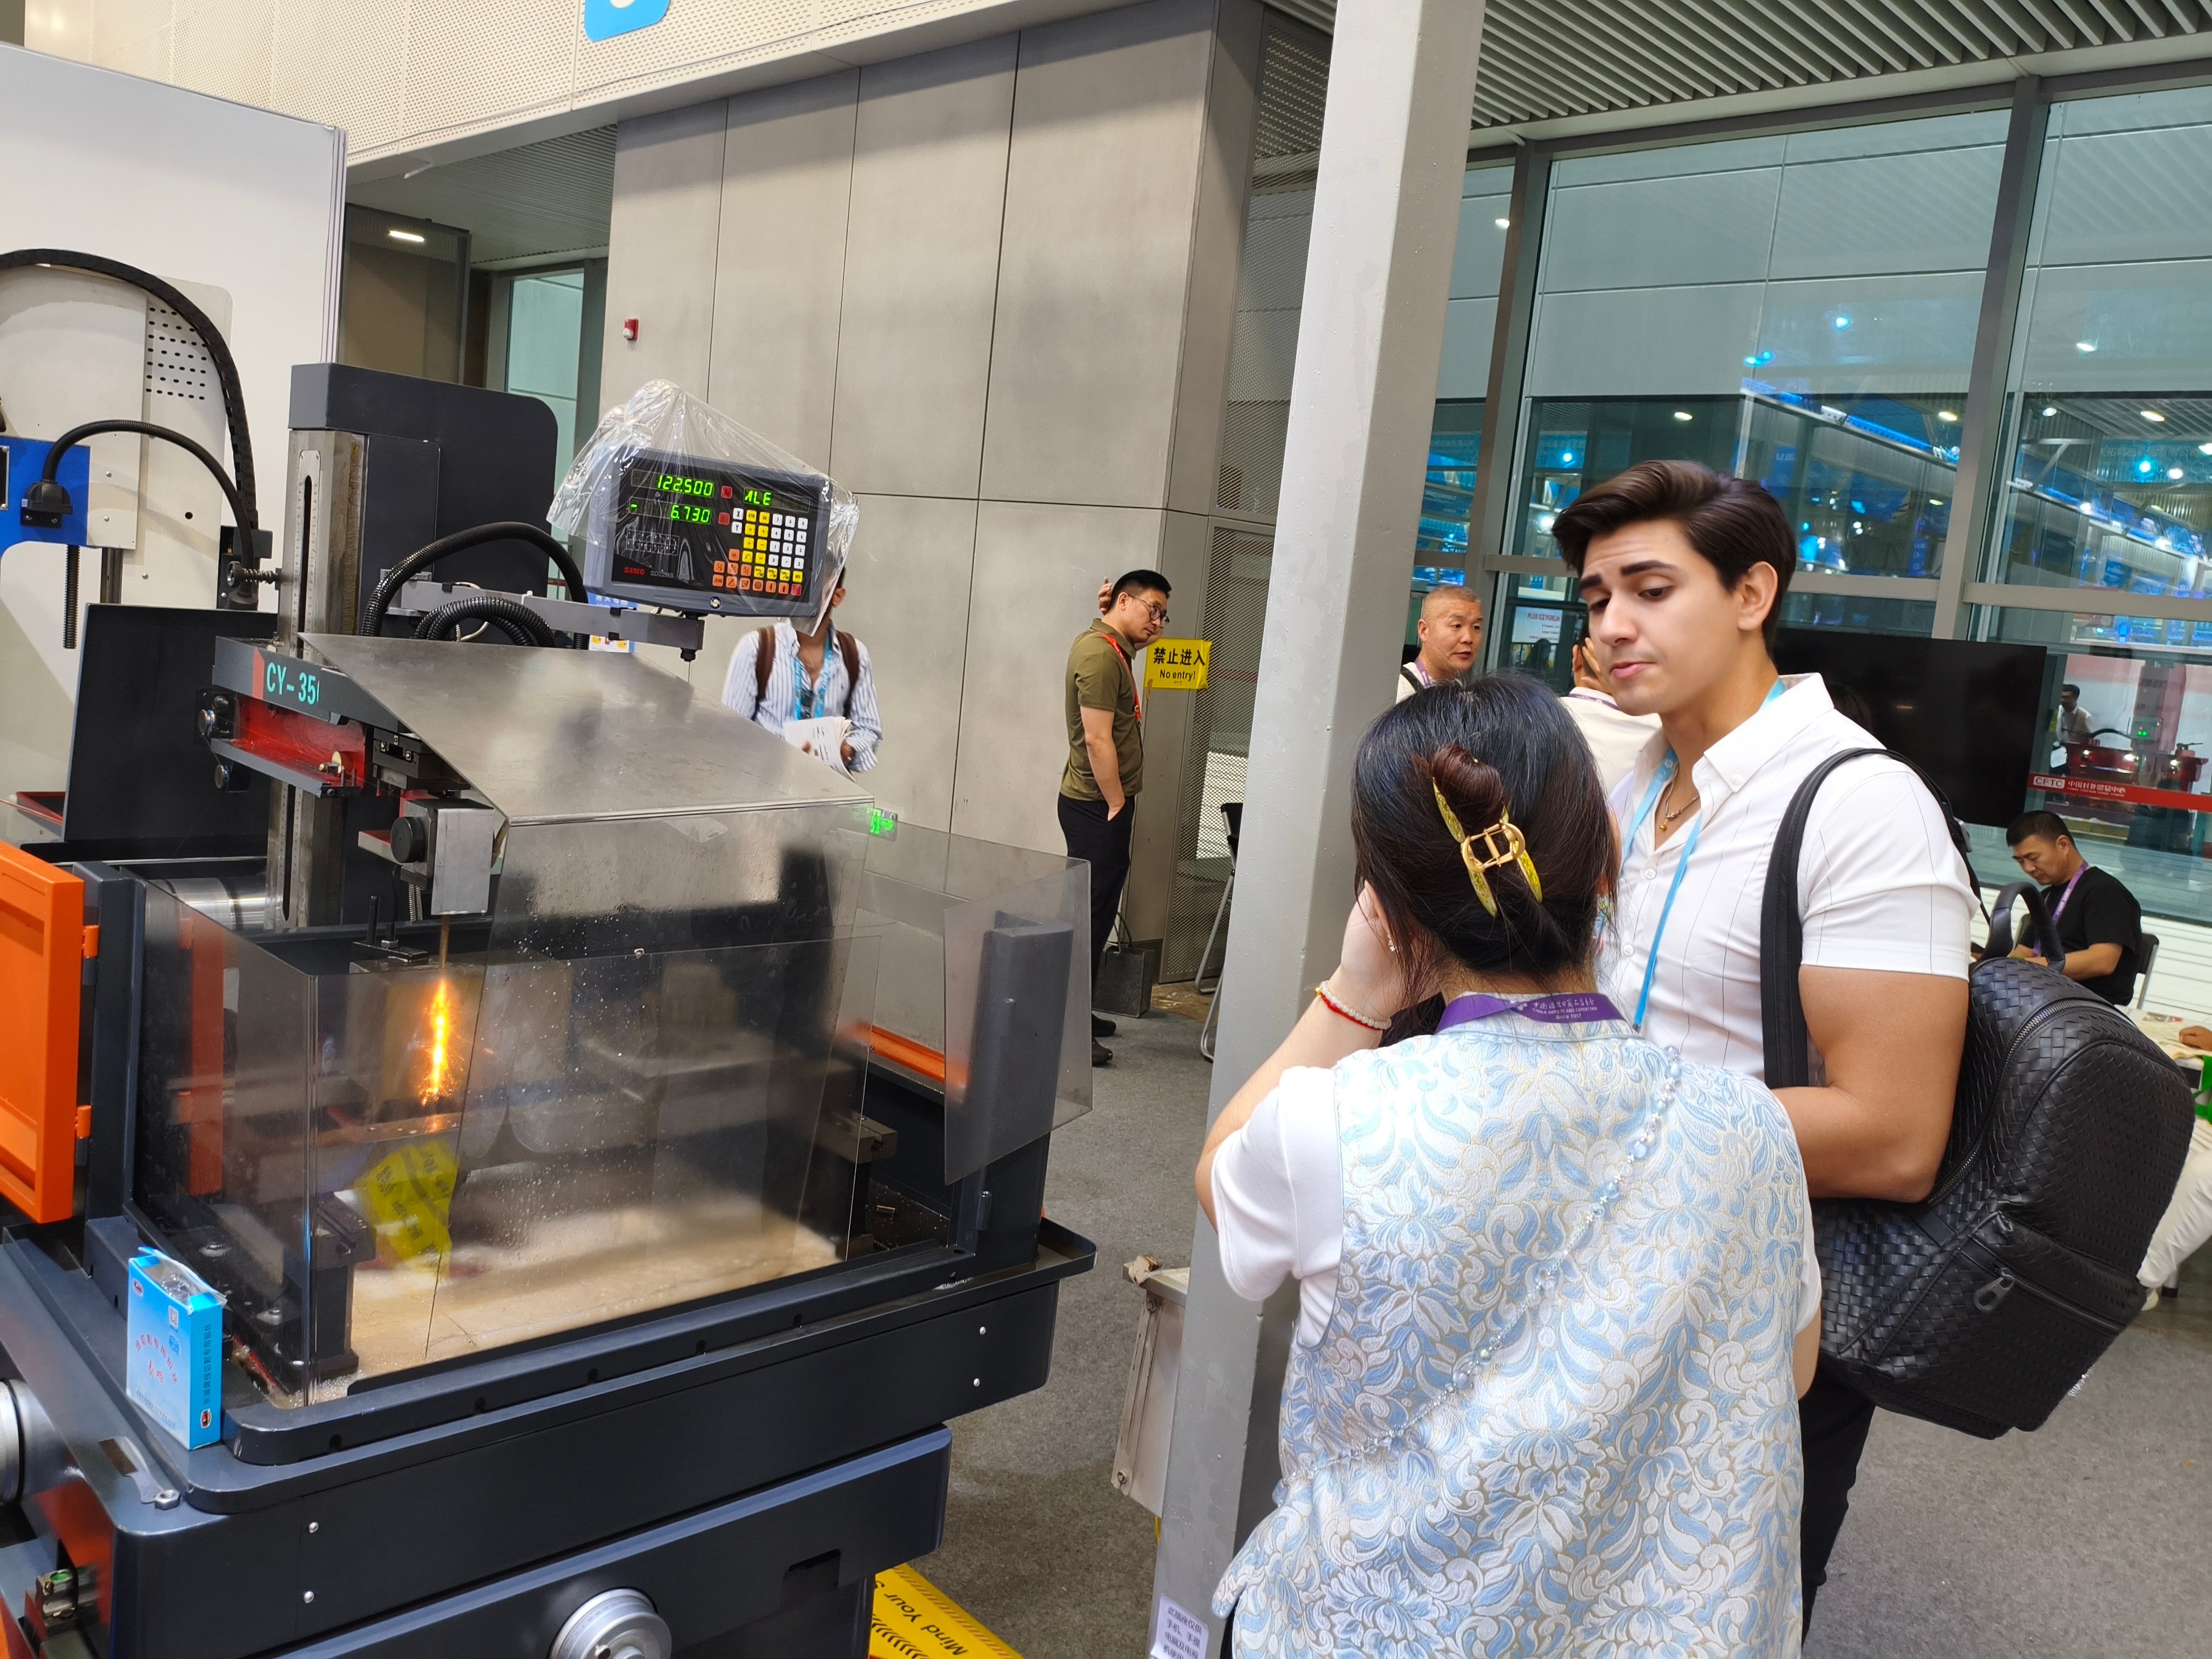
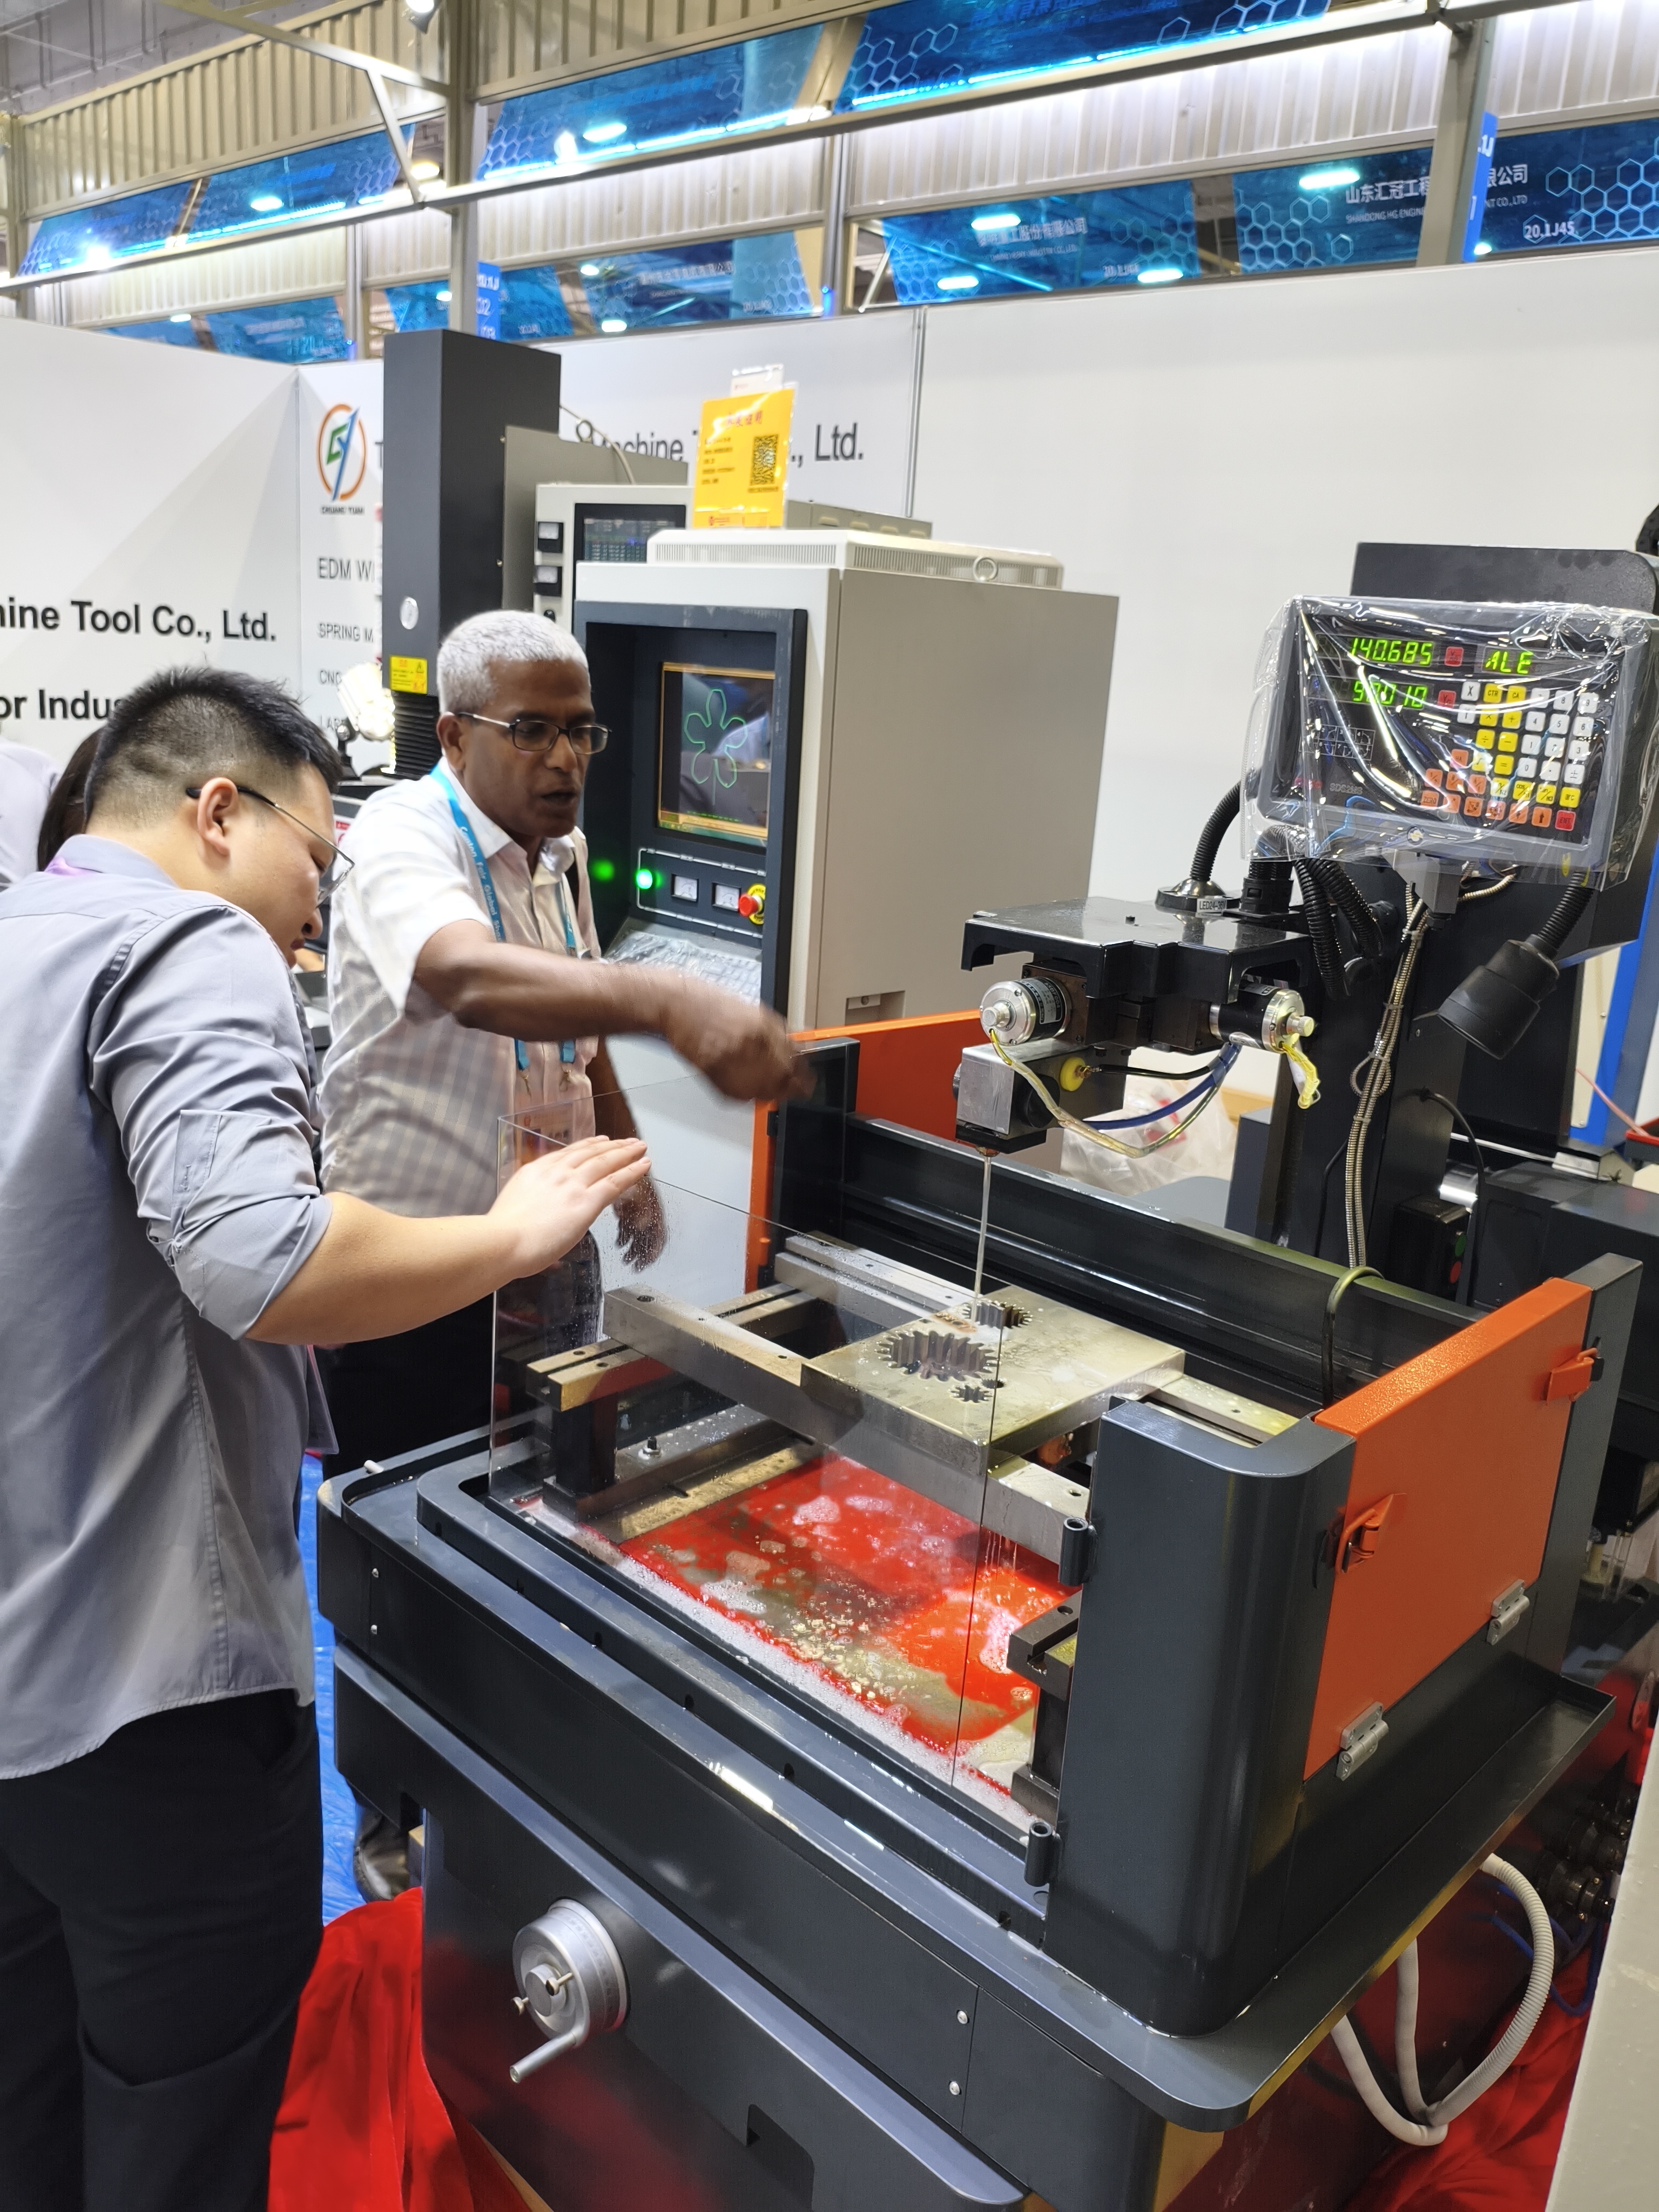
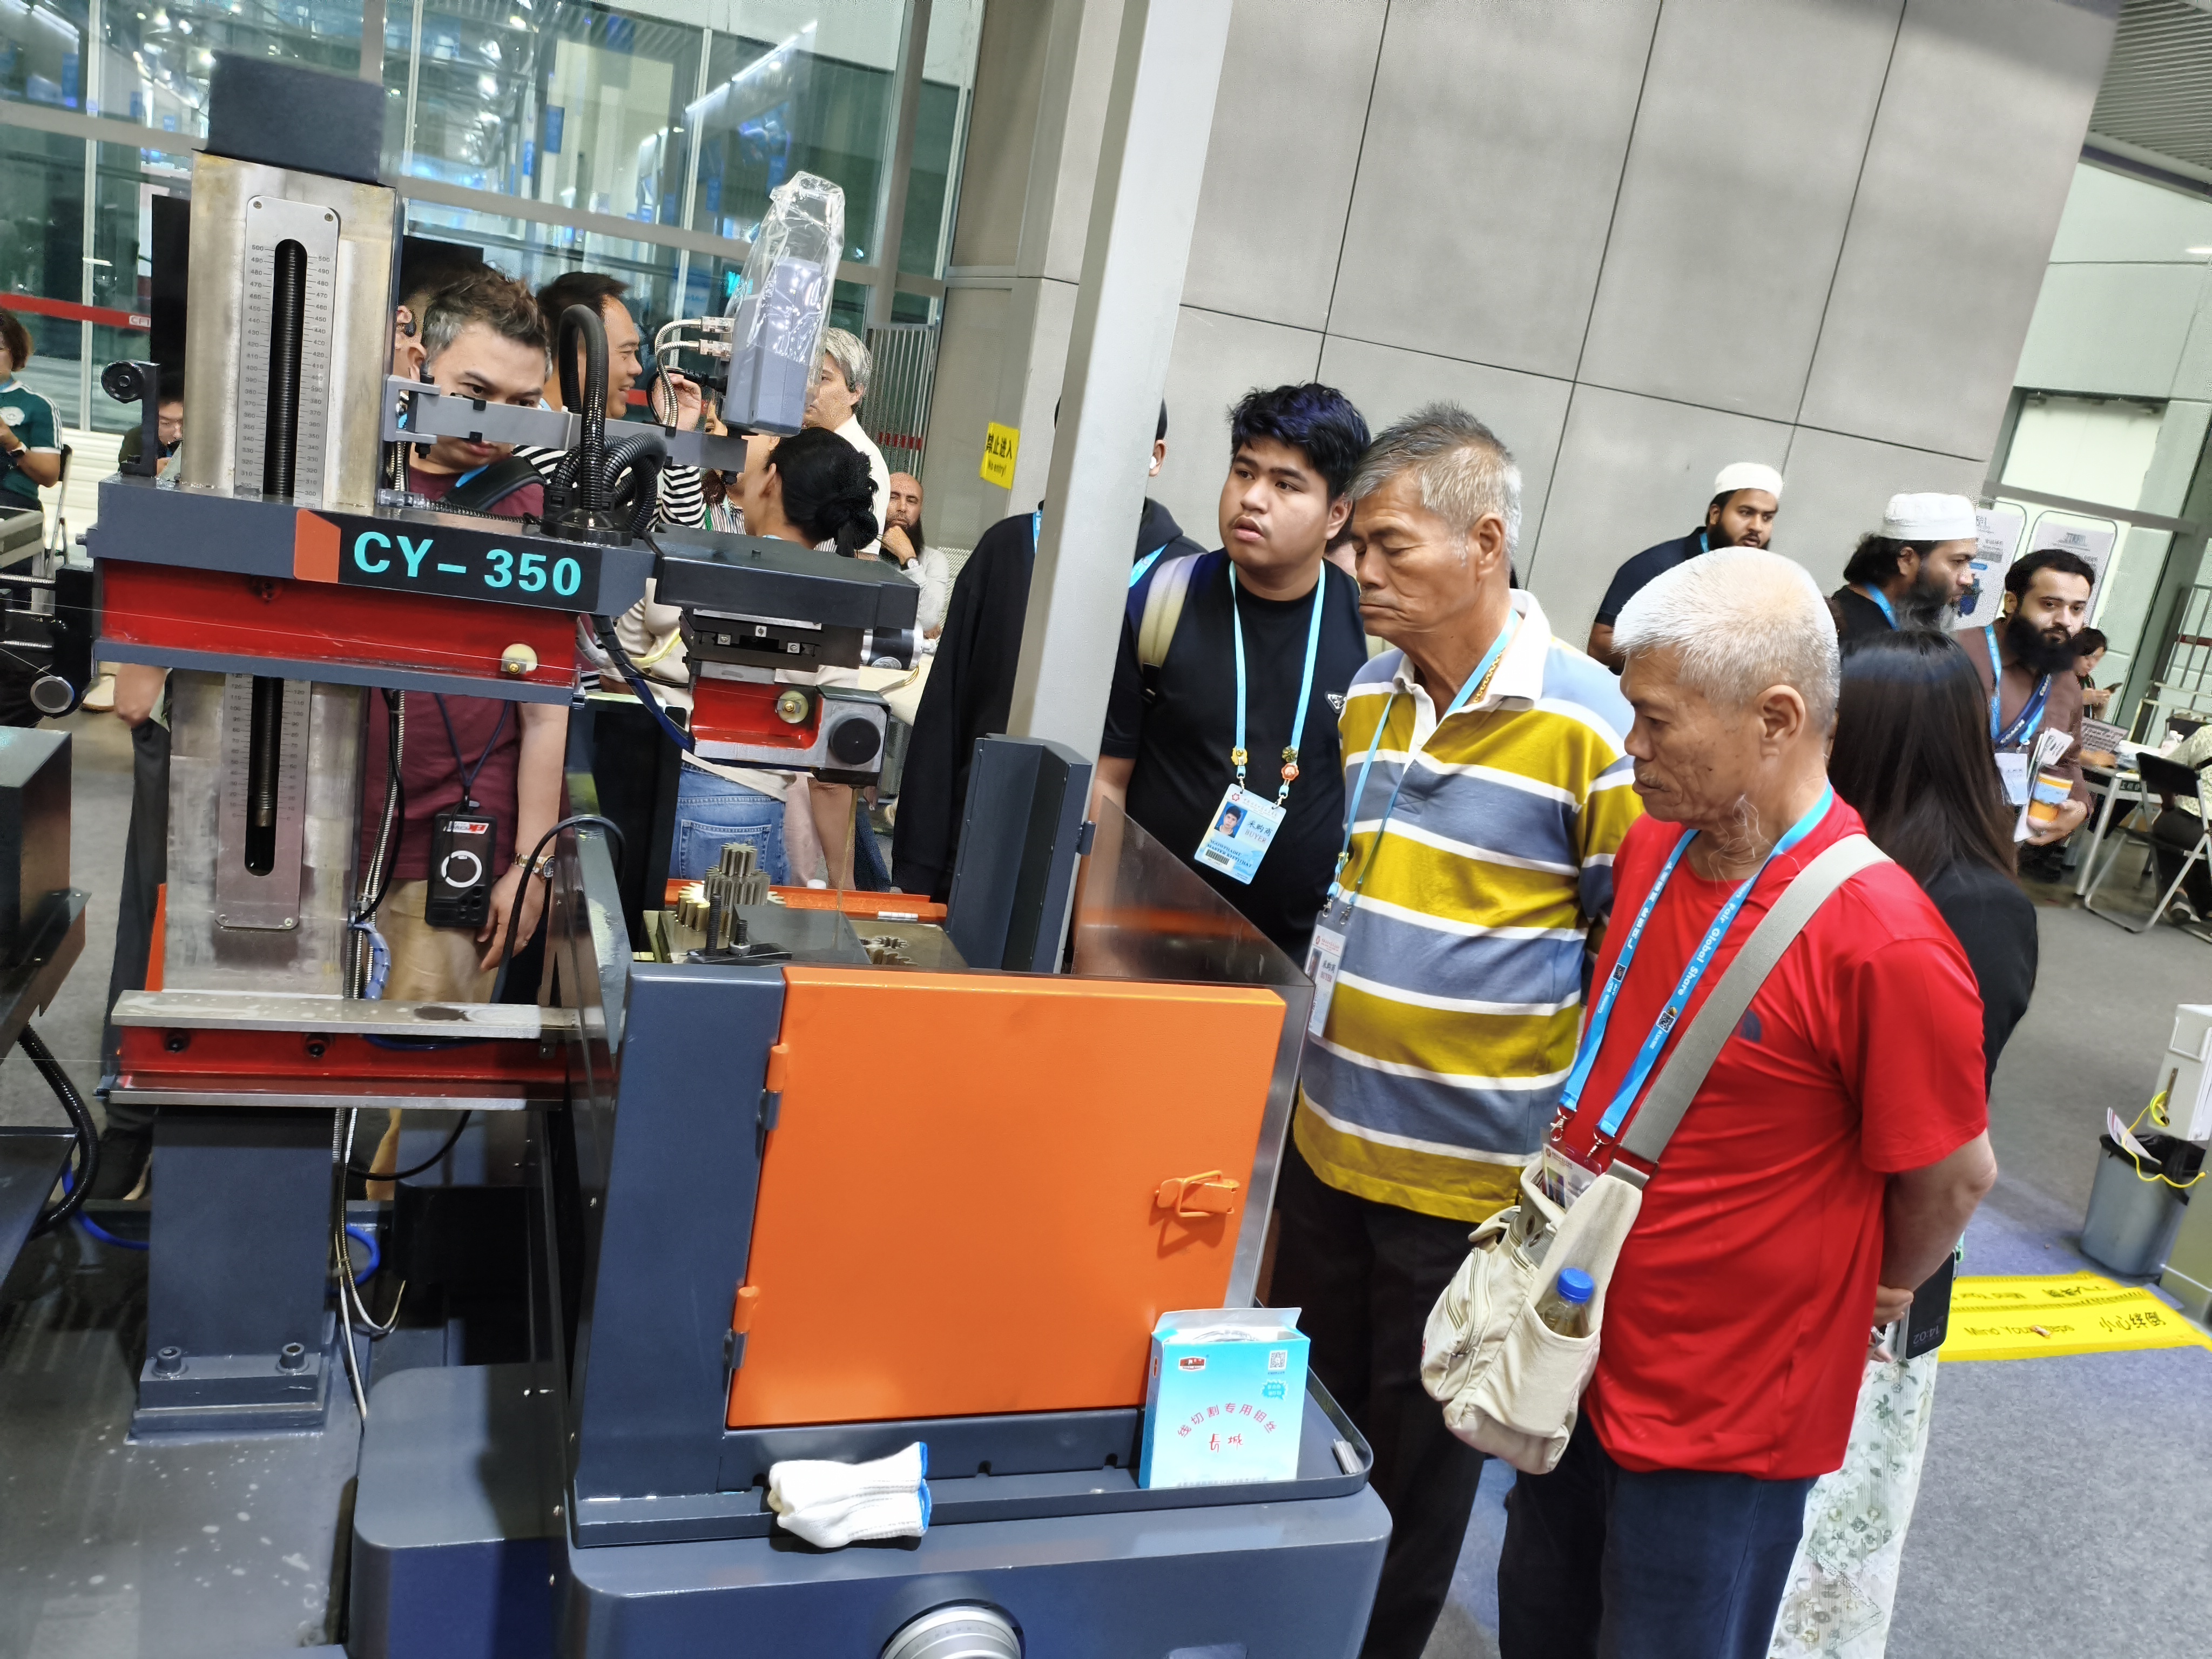
Machine de découpe fil EDM : découpe 35 % plus rapide, précision de ±0,003 mm

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Solutions de machines à découpe par fil EDM de précision conçues pour les fabricants mondiaux par Taizhou Chuang Yuan

Solutions de machines à découpe par fil EDM de précision conçues pour les fabricants mondiaux par Taizhou Chuang Yuan

Taizhou Chuang Yuan Machine Tool Co., Ltd. conçoit des solutions de machines à fil électro-érosif depuis 2003, regroupant recherche, production et vente sous un même toit à Taizhou, province du Jiangsu, en Chine. Notre gamme de machines à fil électro-érosif répond aux besoins des ateliers de moules, des fournisseurs aérospatiaux, des fabricants de dispositifs médicaux et des ateliers d’outillage automobile qui découpent quotidiennement des aciers à outils trempés, des carbures et des alliages exotiques. Les ateliers typiques fonctionnent 16 à 22 heures par jour et exigent une précision de positionnement de ± 0,005 mm, une répétabilité de 0,003 mm et des finitions de surface allant jusqu’à Ra 0,8 µm sur plusieurs passes. Nos plateformes de découpe par fil électro-érosif atteignent des vitesses de coupe allant jusqu’à 300 mm²/min avec du fil en laiton et maintiennent des angles de dépouille allant jusqu’à ± 30 degrés, ce qui permet à nos clients de réduire jusqu’à 40 % les opérations secondaires de meulage et de polissage. En maîtrisant l’ensemble de la chaîne de production, chaque machine à fil électro-érosif subit des tests de précision géométrique, un fonctionnement continu de 72 heures et une vérification de la concentricité avant expédition.
Demander un devis

Étude de cas

Un fabricant turc de matrices pour l’industrie automobile usine l’acier trempé 35 % plus rapidement

Un fabricant turc de matrices (niveau deux) pour l’industrie automobile éprouvait des difficultés à usiner lentement des matrices d’estampage trempées, pouvant atteindre 600 mm d’épaisseur. Ses machines existantes produisaient des erreurs de conicité et nécessitaient des réglages manuels répétés, entraînant des retards de livraison. Nous avons fourni une machine à fil coupant CNC EDM équipée d’un système automatique d’enfilage du fil et d’une commande servo en boucle fermée. L’atelier a programmé une découpe multipasse : ébauche à fort courant, puis finition à faible énergie, permettant d’atteindre une rugosité Ra de 0,8 µm. Résultats : le temps d’usinage a diminué de 35 %, la consommation de fil a baissé de 18 %, et le taux de rejets dimensionnels est passé de 4,2 % à 0,9 %. Le client exploite désormais trois postes, six jours par semaine, et a commandé une deuxième unité.

Un fournisseur d’outillages médicaux atteint une répétabilité de ± 0,003 mm sur des composants en acier inoxydable

Un fabricant d’instruments médicaux en Allemagne devait découper des composants de guides chirurgicaux en acier inoxydable 316L, avec des bords exempts de bavures et des tolérances très serrées, destinés à un assemblage automatisé. Le débarrassage manuel ajoutait des coûts et des risques. Notre machine à fil électro-érodé a été configurée avec une capacité de fil fin et un système diélectrique à température contrôlée afin de stabiliser la zone de travail. Après installation, le client a mesuré une répétabilité de ±0,003 mm sur 500 pièces consécutives, éliminé entièrement le débarrassage manuel et réduit les retouches d’assemblage de 31 %. Le responsable de production a noté que la machine maintenait les tolérances pendant des cycles continus de 20 heures sans dérive thermique.

Atelier de composants aérospatiaux réduit le délai d’exécution de 14 jours à 6 jours

Un sous-traitant aérospatial aux États-Unis usinait des supports en superalliage à base de nickel, présentant des profils complexes et des tolérances angulaires très serrées. Son procédé antérieur nécessitait plusieurs montages et des opérations sous-traitées, ce qui allongeait le délai de livraison à 14 jours. Nous avons fourni une machine à fil diamanté EDM équipée d’une table tournante et d’un contrôle automatique de la conicité, permettant l’usinage de profils inclinés allant jusqu’à +/-30 degrés en un seul montage. Le délai de livraison est tombé à 6 jours, les rebuts sont passés de 6 % à 1,5 %, et l’atelier a décroché un contrat à long terme portant sur 12 000 pièces par an. Le propriétaire a attribué ce succès à la stabilité de la machine et à notre assistance technique réactive.

Produits associés

La sélection de la bonne machine à fil coupant EDM exige de comprendre comment l’usinage par décharge électrique au fil élimine le matériau grâce à des étincelles électriques contrôlées entre un fin fil-électrode et une pièce conductrice immergée dans un fluide diélectrique. Contrairement aux méthodes de coupe traditionnelles, ce procédé n’exerce aucune force mécanique, ce qui le rend idéal pour les aciers trempés, les carbures, le titane et les géométries délicates susceptibles de se fissurer ou de se déformer sous l’effet du fraisage ou du tournage. Dans un atelier moderne, la machine à fil coupant EDM fonctionne généralement 16 à 22 heures par jour, usinant des inserts de moules, des matrices d’emboutissage, des filières d’extrusion et des dispositifs de précision. Le flux de travail commence par la programmation CAO/FAO, qui convertit les modèles 3D en trajectoires d’outil : les passes d’ébauche, réalisées à plus forte intensité pour gagner du temps, sont suivies de plusieurs passes de finition à énergie réduite afin d’obtenir une qualité de surface optimale. L’opérateur charge la pièce, définit l’origine, enfille automatiquement le fil, puis surveille la conductivité et la température du fluide diélectrique. Un système diélectrique stable est essentiel, car des variations thermiques aussi faibles que 2 degrés Celsius peuvent entraîner des écarts dimensionnels de plusieurs micromètres. Taizhou Chuang Yuan Machine Tool Co., Ltd., fondée en 2003, fabrique ces systèmes dotés de bâti en fonte rigide, de guides linéaires de précision et d’une commande servo à boucle fermée. Notre processus de fabrication inclut le vieillissement des pièces moulées, l’usinage de précision de la colonne et de la table, l’assemblage dans une zone climatisée, la vérification de l’exactitude géométrique à l’aide d’interféromètres laser, ainsi qu’un test de coupe continu de 72 heures avant expédition. Nous proposons plusieurs configurations couvrant des dimensions de pièces allant de 300 × 400 mm à 800 × 1000 mm, avec des angles de dépouille atteignant ±30 degrés et des finitions de surface jusqu’à Ra 0,8 µm. À l’échelle mondiale, nos machines sont utilisées dans plus de 20 pays. Au Vietnam, un atelier spécialisé en outillages utilise notre machine à fil coupant EDM pour produire des moules d’injection plastique destinés à l’électronique grand public, atteignant une répétabilité de 0,004 mm sur des milliers de cavités. Au Brésil, un fabricant d’équipements agricoles usine des engrenages et des articulations trempés, réduisant ainsi de 40 % les opérations de finition. En Allemagne, un fournisseur de pièces embouties de précision exploite notre capacité à usiner avec des fils fins pour réaliser des composants microscopiques présentant des détails de 0,2 mm. Chaque installation comprend la mise en service, la formation des opérateurs et un accès aux diagnostics à distance. Nous maintenons un stock de pièces détachées pour une expédition rapide et fournissons des manuels et un support multilingues adaptés aux exigences locales.

Questions fréquemment posées

Quels matériaux une machine à fil diamanté EDM peut-elle couper efficacement ?

Une machine de découpe par fil EDM coupe tout matériau électriquement conducteur, y compris les aciers à outils trempés, les aciers inoxydables, les carbures, le titane, le cuivre, le laiton et les superalliages à base de nickel. Elle excelle particulièrement sur les matériaux difficiles à usiner conventionnellement, comme les aciers pour matrices présentant une dureté de 60 HRC, où elle permet d’obtenir des bords précis sans déformation thermique. Les matériaux non conducteurs, tels que les céramiques ou les plastiques, ne peuvent pas être traités, sauf si un revêtement conducteur est appliqué.
Le fil en laiton constitue un choix économique pour la découpe générale des aciers et fournit des résultats fiables à des vitesses allant jusqu’à 300 mm²/min. Le fil revêtu — par exemple, revêtu de zinc ou soumis à un recuit de diffusion — améliore l’évacuation des copeaux et la conductivité, augmentant ainsi la vitesse de découpe et réduisant les cassures du fil sur les pièces épaisses ou très dures. Pour les carbures ou les pièces hautes dépassant 300 mm, le fil revêtu réduit souvent le coût total par pièce, malgré son prix unitaire plus élevé.
Les vérifications quotidiennes comprennent le niveau et la conductivité du fluide diélectrique, l’alignement du fil et l’état des filtres. Les tâches hebdomadaires consistent à nettoyer le bac de travail et à inspecter l’usure des guides. Une fois par an, un service professionnel doit vérifier la précision géométrique à l’aide d’un interféromètre laser et examiner l’alimentation électrique. Le maintien d’une température constante du fluide diélectrique, avec une tolérance de ±1 degré Celsius, ainsi que le remplacement opportun des filtres constituent les deux facteurs les plus déterminants pour préserver une précision de ±0,005 mm sur plusieurs années d’exploitation.
L’installation standard prend deux à trois jours, y compris le nivellement, la connexion électrique, le remplissage diélectrique et les coupes d’essai. La formation des opérateurs dure généralement de trois à cinq jours et couvre la programmation, le paramétrage, la sélection des paramètres et la maintenance courante. La plupart des clients atteignent une production autonome en une semaine. Une assistance à distance et un accompagnement vidéo sont disponibles pour un dépannage plus rapide après la mise en service.
Oui. Nos machines prennent en charge le filage automatique du fil, des interfaces de montage programmables et, en option, le chargement robotisé pour un fonctionnement sans surveillance. Les ateliers pratiquant une production « lights-out » connectent généralement la machine à fil EDM à un contrôleur de cellule qui planifie les travaux et surveille l’état du fil. Cette intégration permet d’augmenter le taux d’utilisation de la machine de 60 % à plus de 85 %.

Articles associés

Caractéristiques de traitement de la machine de découpe à fil EDM

24

Dec

Caractéristiques de traitement de la machine de découpe à fil EDM

Voir plus
Méthode de manipulation correcte en cas de précision d'usinage insuffisante d'une machine de découpe de fil rapide

13

Dec

Méthode de manipulation correcte en cas de précision d'usinage insuffisante d'une machine de découpe de fil rapide

Voir plus
Comment optimiser la vitesse d’alimentation pour augmenter le volume de production quotidien des machines à ressorts

29

Jun

Comment optimiser la vitesse d’alimentation pour augmenter le volume de production quotidien des machines à ressorts

La mécanique de précision de l’alimentation du fil. Atteindre un rendement maximal dans la fabrication de ressorts ne consiste pas uniquement à augmenter les tours par minute du moteur ; il s’agit de maîtriser la synchronisation entre la réactivité du servo-moteur et la tension du matériau. Dans les machines CNC à haute vitesse...
Voir plus
Comment personnaliser les supports de moules pour machines à ressorts afin de produire des ressorts de formes spéciales

03

Aug

Comment personnaliser les supports de moules pour machines à ressorts afin de produire des ressorts de formes spéciales

Maîtriser les défis complexes de la production de ressorts — Naviguer dans les subtilités de la fabrication industrielle à grande vitesse exige une compréhension approfondie de la dynamique d’alimentation du fil, des tolérances mécaniques et de la mécanique de cintrage multi-axes sur les systèmes automatisés modernes...
Voir plus

Témoignages de clients

Klaus Reinhardt, chef de production, Precision Die Shop, Allemagne.
Performance fiable et assistance rapide

Nous avons installé la machine à fil coupant EDM en 2022 et l’avons utilisée pendant plus de 18 000 heures. La précision reste inférieure à 0,004 mm et les arrêts imprévus représentent moins de 1 % du temps. Lorsque nous avions besoin d’un ensemble de guide, celui-ci est arrivé en trois jours. Cette machine est devenue la colonne vertébrale de notre production de matrices.

Daniel Okafor, propriétaire, Advanced Tooling Ltd., Royaume-Uni.
Excellente valeur pour une production à forte variété de pièces

Notre atelier usine quotidiennement de petits lots de pièces trempées. La machine à fil coupant EDM a réduit le temps de réglage de 25 % et les rebuts de 4 %. La formation était claire, et l’équipe a répondu rapidement à toutes nos questions. Nous l’avons recommandée à deux usines partenaires.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Structure rigide de la machine conçue pour une coupe continue haute précision

Structure rigide de la machine conçue pour une coupe continue haute précision

Le fondement d’une machine à découpe par fil EDM fiable est sa stabilité mécanique. Nos machines utilisent des pièces moulées fortement nervurées, soumises à un vieillissement naturel et à un relâchement des contraintes vibratoires avant usinage de précision. Les axes X, Y et Z circulent sur des guides linéaires préchargés entraînés par des moteurs servo à courant alternatif, assurant une précision de positionnement de ± 0,005 mm et une répétabilité de ± 0,003 mm. Cette structure résiste à la déformation thermique et mécanique pendant de longues périodes de fonctionnement non surveillé. En pratique, un atelier de moules découpant des inserts de 500 mm de hauteur peut respecter les tolérances sur des cycles de 20 heures, car la machine compense légèrement la dilatation thermique et maintient une température stable du diélectrique. La conception rigide permet également de supporter des pièces lourdes jusqu’à 1 500 kg sans déformation susceptible de dégrader la qualité des bords. Pour les clients des secteurs aérospatial et médical, cette stabilité réduit directement les coûts de reprise et d’inspection.
Alimentation impulsionnelle avancée optimisant vitesse et finition de surface

Alimentation impulsionnelle avancée optimisant vitesse et finition de surface

L’alimentation impulsionnelle détermine l’efficacité avec laquelle une machine à fil coupant EDM élimine le matériau et la finesse de la surface finale. Nos générateurs délivrent des énergies de décharge contrôlées qui équilibrent vitesse d’ébauche et qualité de finition. Les opérateurs peuvent effectuer des passes d’ébauche à forte intensité, jusqu’à 300 mm²/min sur fil de laiton, puis passer à des passes de finition à faible énergie produisant des surfaces de rugosité Ra 0,8 µm. Une commande adaptative surveille les conditions d’entrefer des milliers de fois par seconde, ajustant tension et courant afin d’éviter la rupture du fil, notamment sur des pièces hautes ou d’épaisseur variable. Cette capacité revêt une importance cruciale dans des secteurs tels que la fabrication de matrices d’estampage, où une rupture de fil peut entraîner la mise au rebut d’une pièce valant des milliers de dollars. Un fabricant turc de matrices a réduit son taux de ruptures de fil de 62 % après avoir adopté notre système. L’alimentation électrique prend également en charge des fils très fins, jusqu’à 0,1 mm, pour l’usinage microscopique, permettant à des clients des secteurs médical et électronique de réaliser des détails miniatures aux bords nets.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT