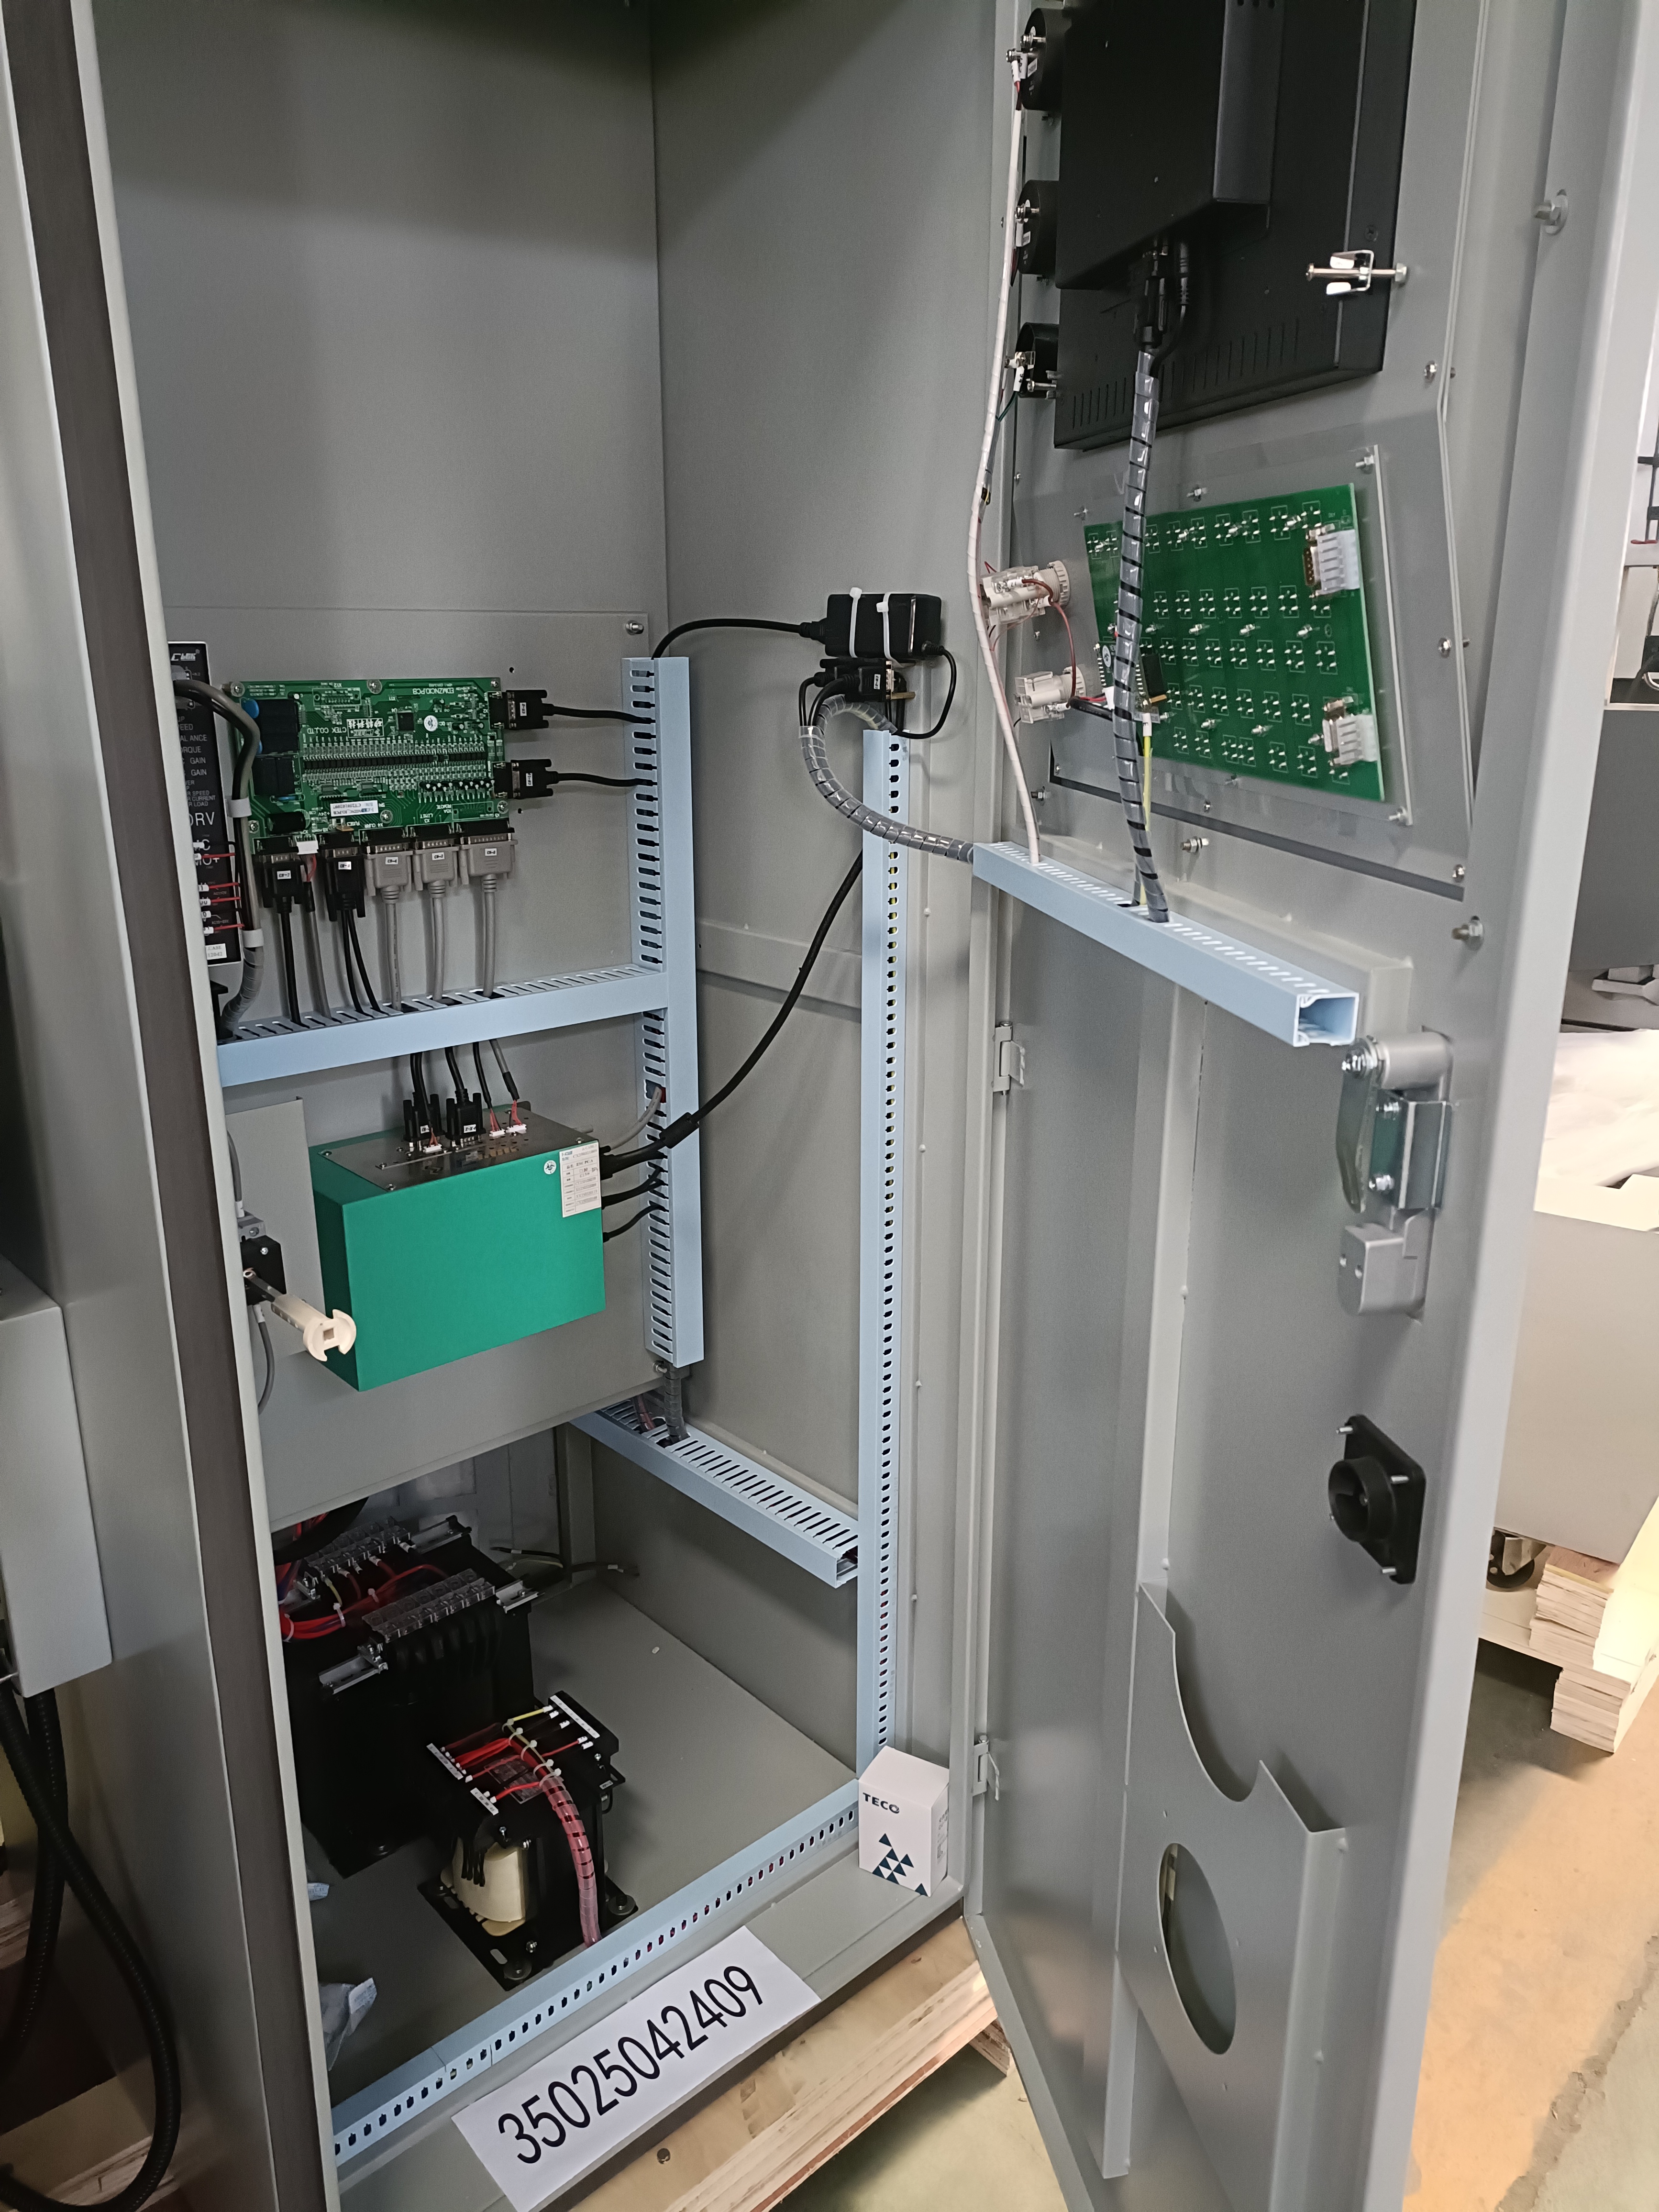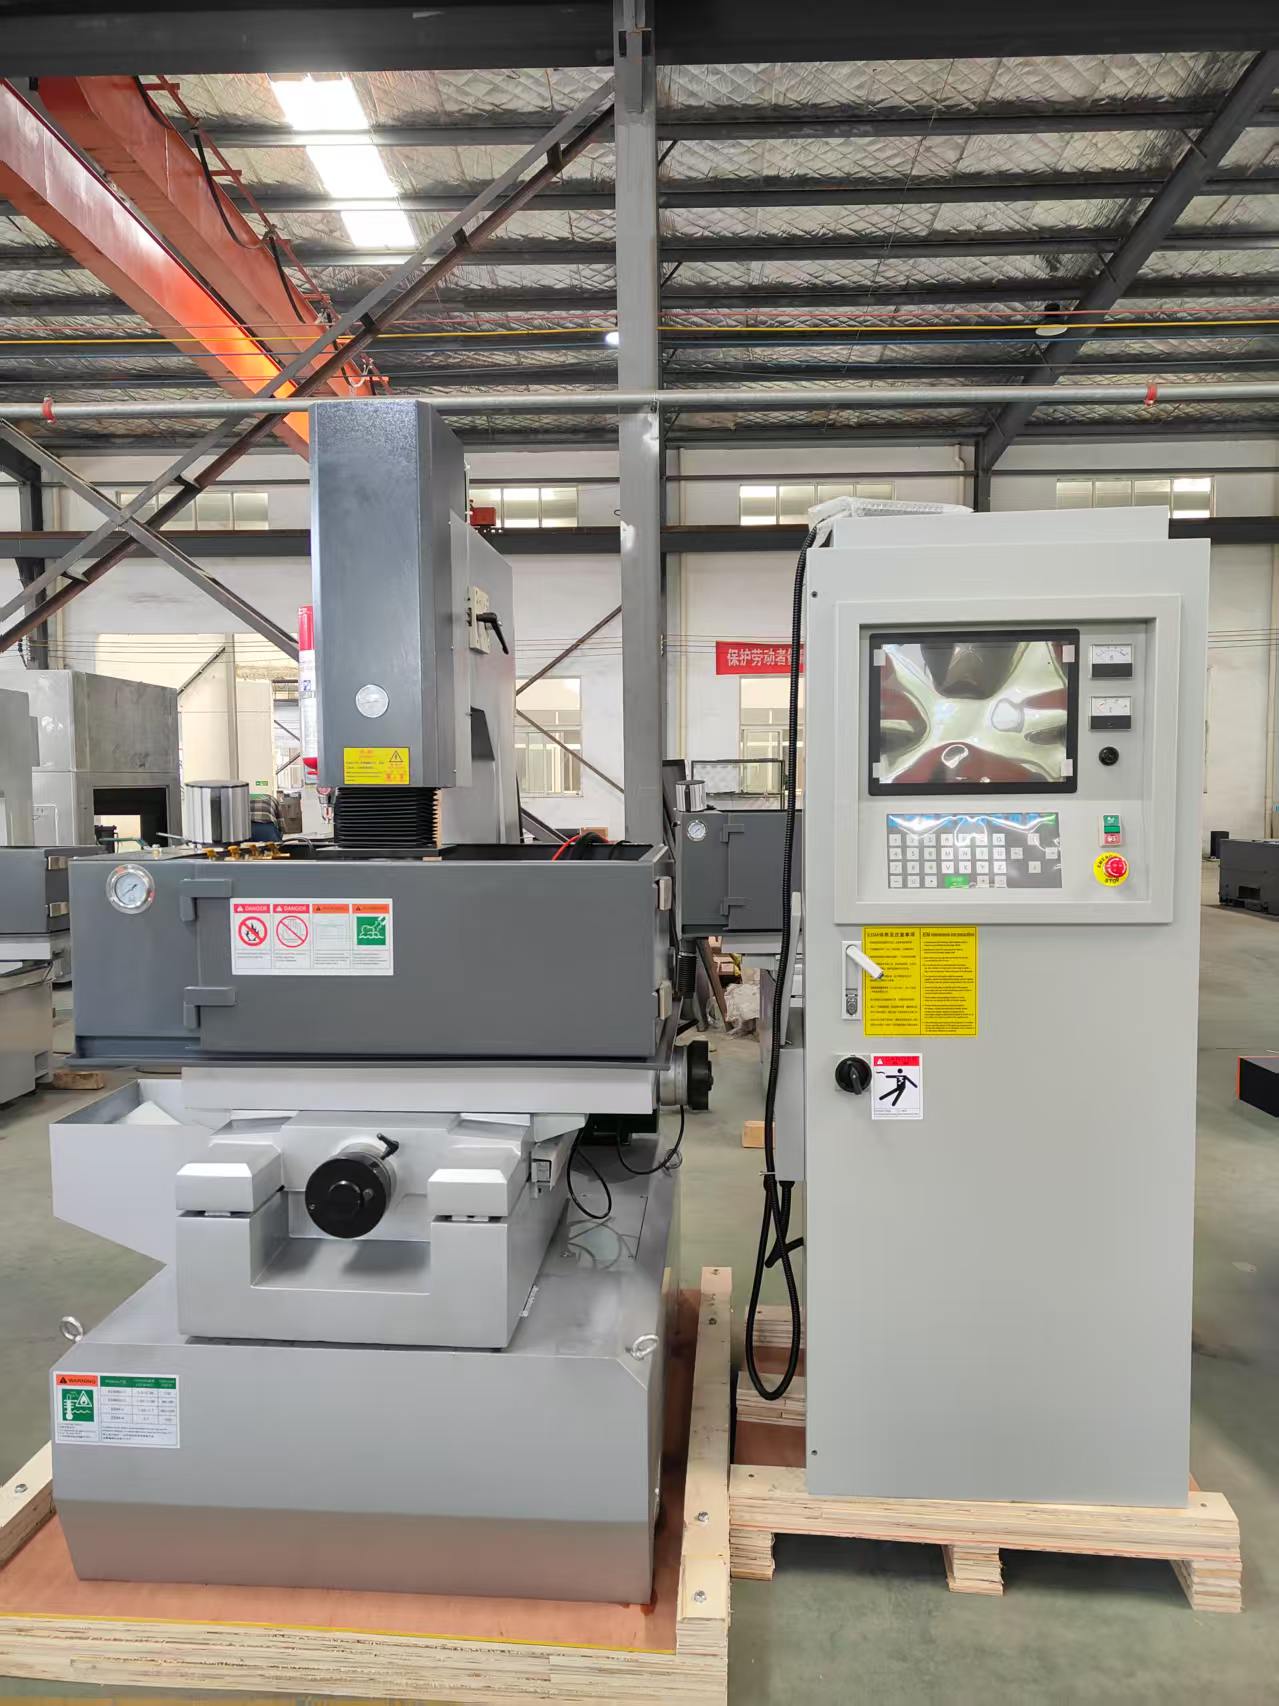
Der Fertigungsprozess jedes Mesin-CNC-EDM-Formsenkers beginnt mit einer Finite-Elemente-Analyse des Maschinenbetts, gefolgt von einer Gussfertigung aus hochwertigem Grauguss, natürlicher Alterung und Schwingungsbehandlung zur Spannungsreduktion – alles, um langfristige geometrische Stabilität zu gewährleisten. Ramme, Säule und Werkstücktisch werden präzisionsgeschliffen und per Hand geschabt, um eine Rechtwinkligkeit von weniger als 0,01 mm pro 300 mm sicherzustellen. Jede Spindelbaugruppe wird dynamisch ausgewuchtet und vor der Integration bei Nenndrehzahl getestet. Die elektrischen Schaltschränke enthalten industrielle Servoantriebe, galvanisch getrennte Stromversorgungen sowie Entladungsschaltungen, die stabile Impulse von der Grobabtragung bis zum Spiegelfinish liefern. Die Softwareentwicklung erfolgt parallel: Die CNC-Systeme bieten Mehrachsen-Interpolation, automatische Elektrodenverschleißkompensation, Bahnansteuerung sowie Prozessdatenbanken für gängige Werkstoffe wie Werkzeugstahl, Hartmetall, Kupfer und Graphit. Vor Auslieferung durchläuft jeder Mesin-CNC-EDM-Formsenker einen 72-stündigen Dauer-Brenn-Test, eine Verifikation mittels Laserinterferometer sowie eine vollständige Genauigkeitsprüfung. Auf der Produktionsfläche nutzen Kunden diese Maschinen, um tiefe Rippen, schmale Nuten, scharfe Innenwinkel und dreidimensionale Hohlräume zu erzeugen – Geometrien, die mit Fräsen wirtschaftlich nicht zugänglich sind. In der Automobil-Stanztechnik brennen Betriebe Türverkleidungen, strukturelle Halterungen und Einlagen für Progressivwerkzeuge; dabei werden häufig Zykluszeiten für Hohlräume um 20 bis 40 Prozent reduziert. In der Medizintechnik verlassen sich Hersteller auf Feinbearbeitungsschaltungen, um Oberflächenrauhigkeiten von Ra 0,2 µm zu erreichen und manuelles Polieren zu überspringen – so bleiben sterile Oberflächen und enge Toleranzen gewahrt. In Luft- und Raumfahrt sowie Energieerzeugung bearbeiten Werkzeugbau-Teams hitzebeständige Legierungen und komplexe Kühlkanäle mit einer Wiederholgenauigkeit von ±0,005 mm. Weltweit sind unsere Mesin-CNC-EDM-Formsenker in über 20 Exportländern und Regionen im Einsatz; unterstützt durch mehrsprachige Dokumentation, Fern-Diagnose und regionale Ersatzteillager. Der typische Energieverbrauch ist optimiert, um die kWh pro Hohlraum zu senken, während die Behandlung und Filterung des Dielektrikums die Lebensdauer der Verbrauchsmaterialien verlängert. Die Schulungsprogramme kombinieren theoretischen Unterricht mit praktischer Maschinenbedienung und ermöglichen es Bedienern, innerhalb weniger Tage Orbitstrategien, Elektrodenkompensation und vorbeugende Wartung zu beherrschen. Durch die Kontrolle der gesamten Wertschöpfungskette – vom Gussteil bis zur Software – stellt Taizhou Chuang Yuan Machine Tool Co., Ltd. konsistente Qualität, kürzere Lieferzeiten und wettbewerbsfähige Preise sicher. Diese vertikale Integration ermöglicht zudem maßgeschneiderte Verfahrwege, Neigungswinkel und Automatisierungsschnittstellen für Kunden, die in den Bereich der unbeaufsichtigten Fertigung („lights-out manufacturing“) expandieren. Ob ein Betrieb pro Monat ein großes Werkzeug oder jährlich Tausende kleiner Einlagen fertigt – die Mesin-CNC-EDM-Formsenker-Plattform skaliert flexibel mit der Arbeitslast, bewahrt über Jahre hinweg ihre Genauigkeit und liefert messbare Verbesserungen bei Kosten pro Teil, Durchlaufzeit und Oberflächenqualität. Kunden berichten regelmäßig, dass die Kombination aus robuster Mechanik, intelligenter Steuerung und reaktionsfähigem Service ihren Mesin-CNC-EDM-Formsenker zu einer zuverlässigen Gewinnquelle statt zu einem bloßen Werkzeug macht.

12
Dec
13
Dec
14
Jul
14
Aug