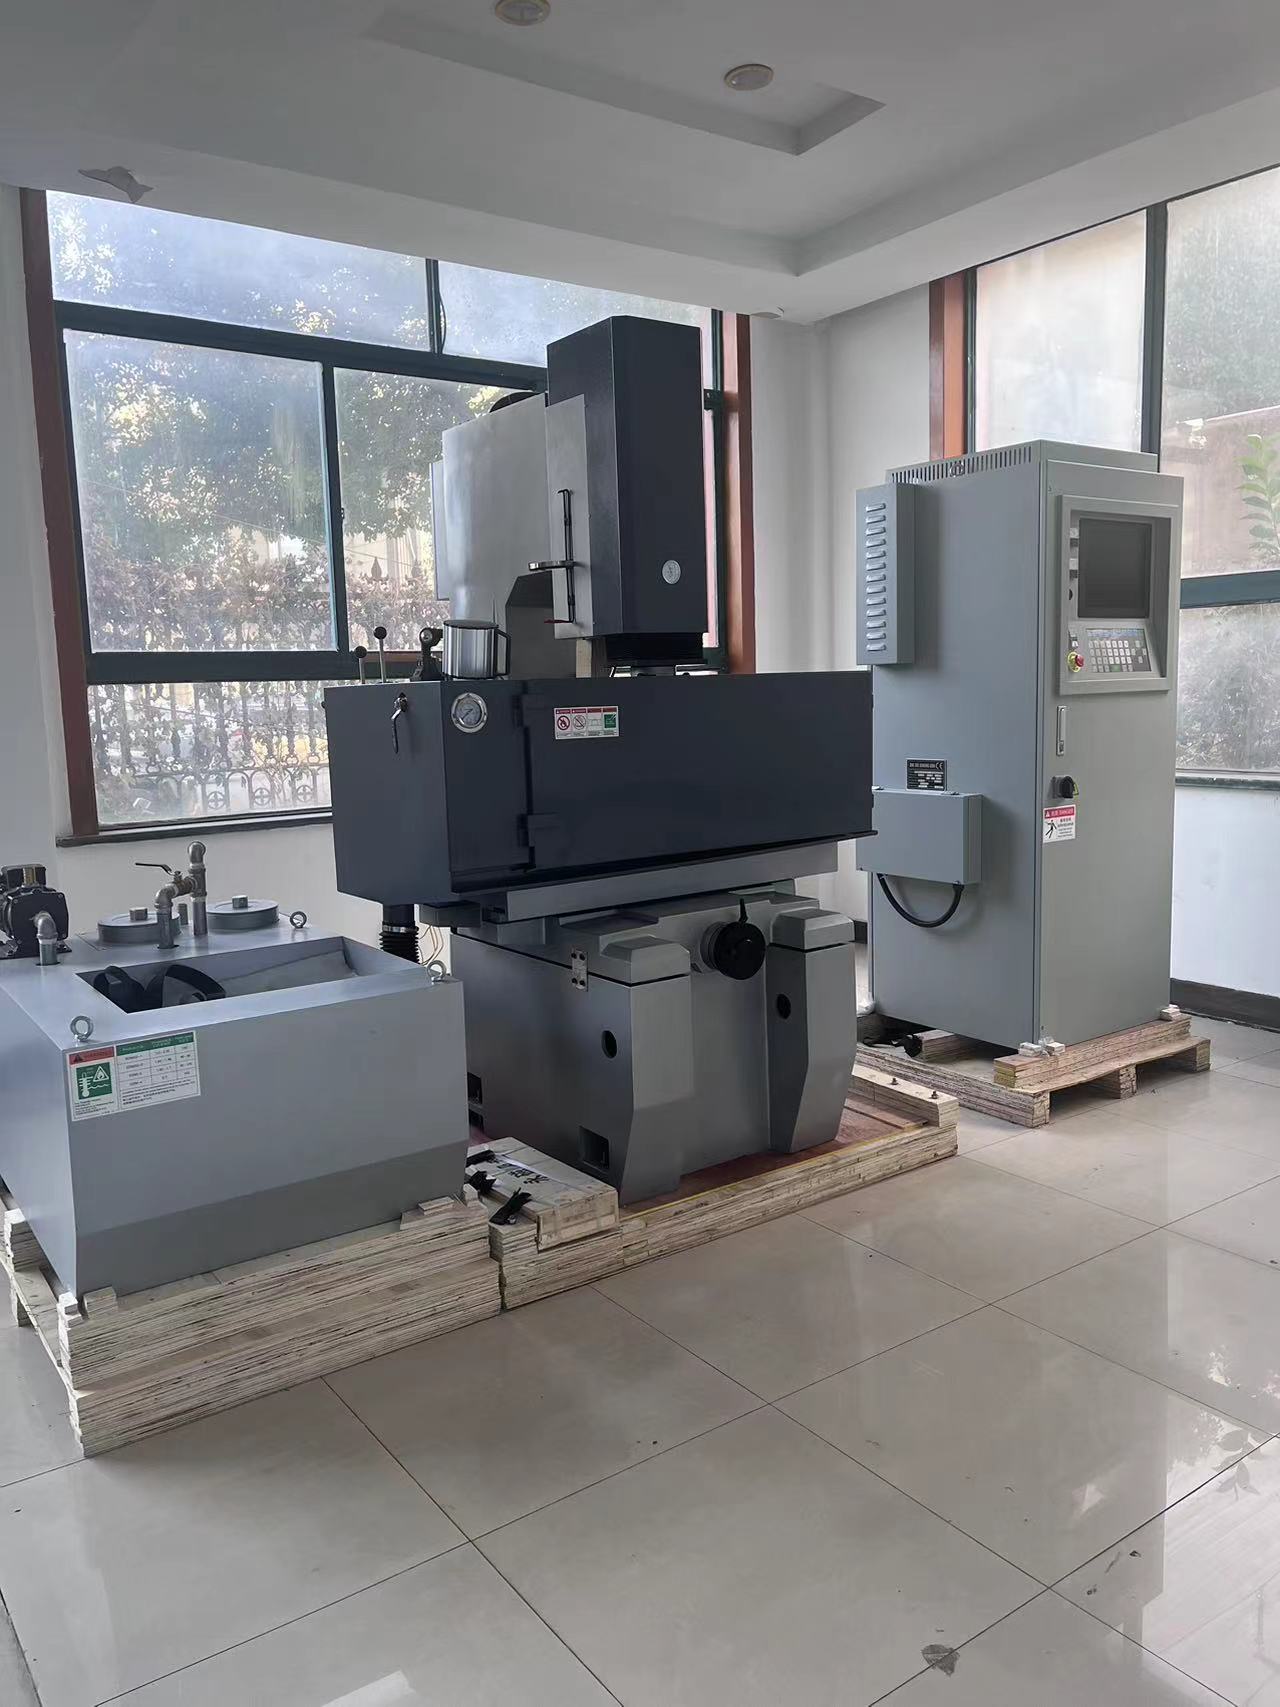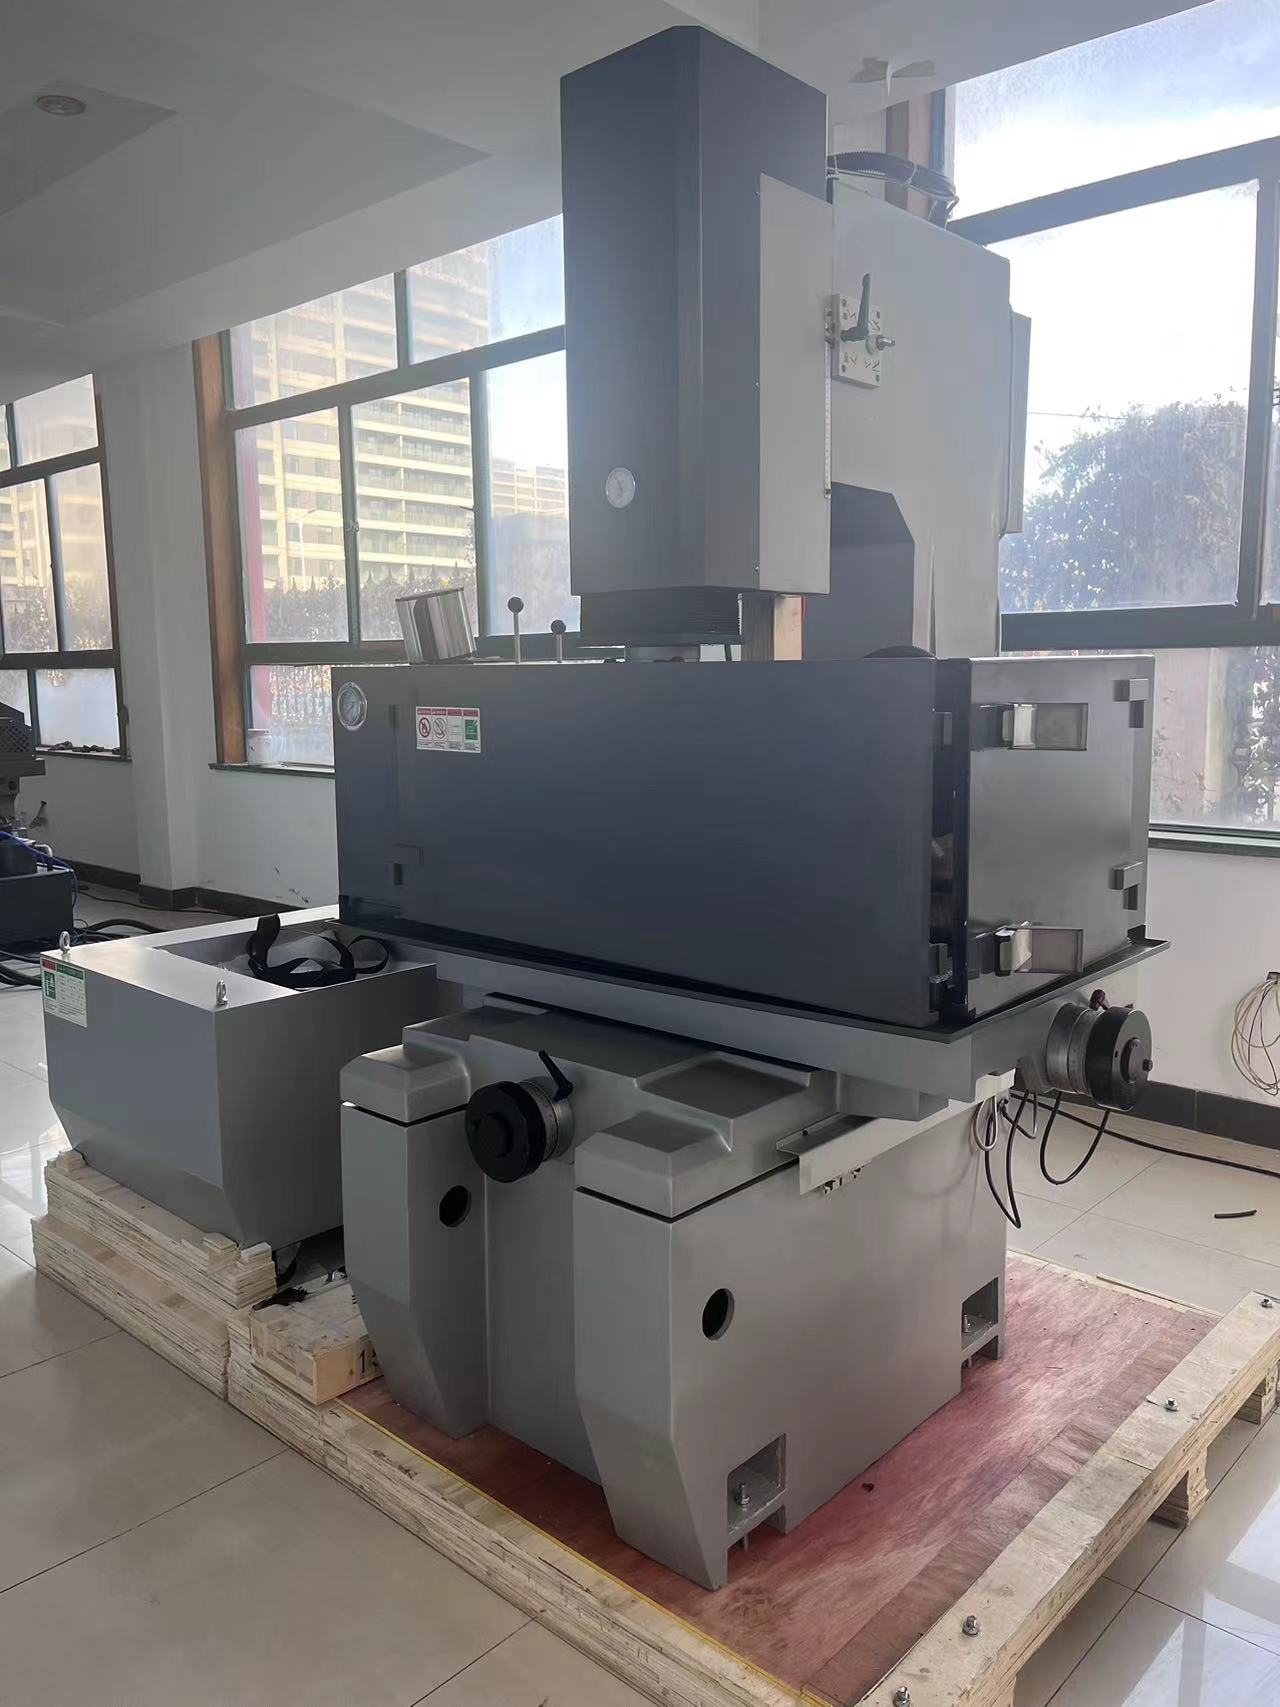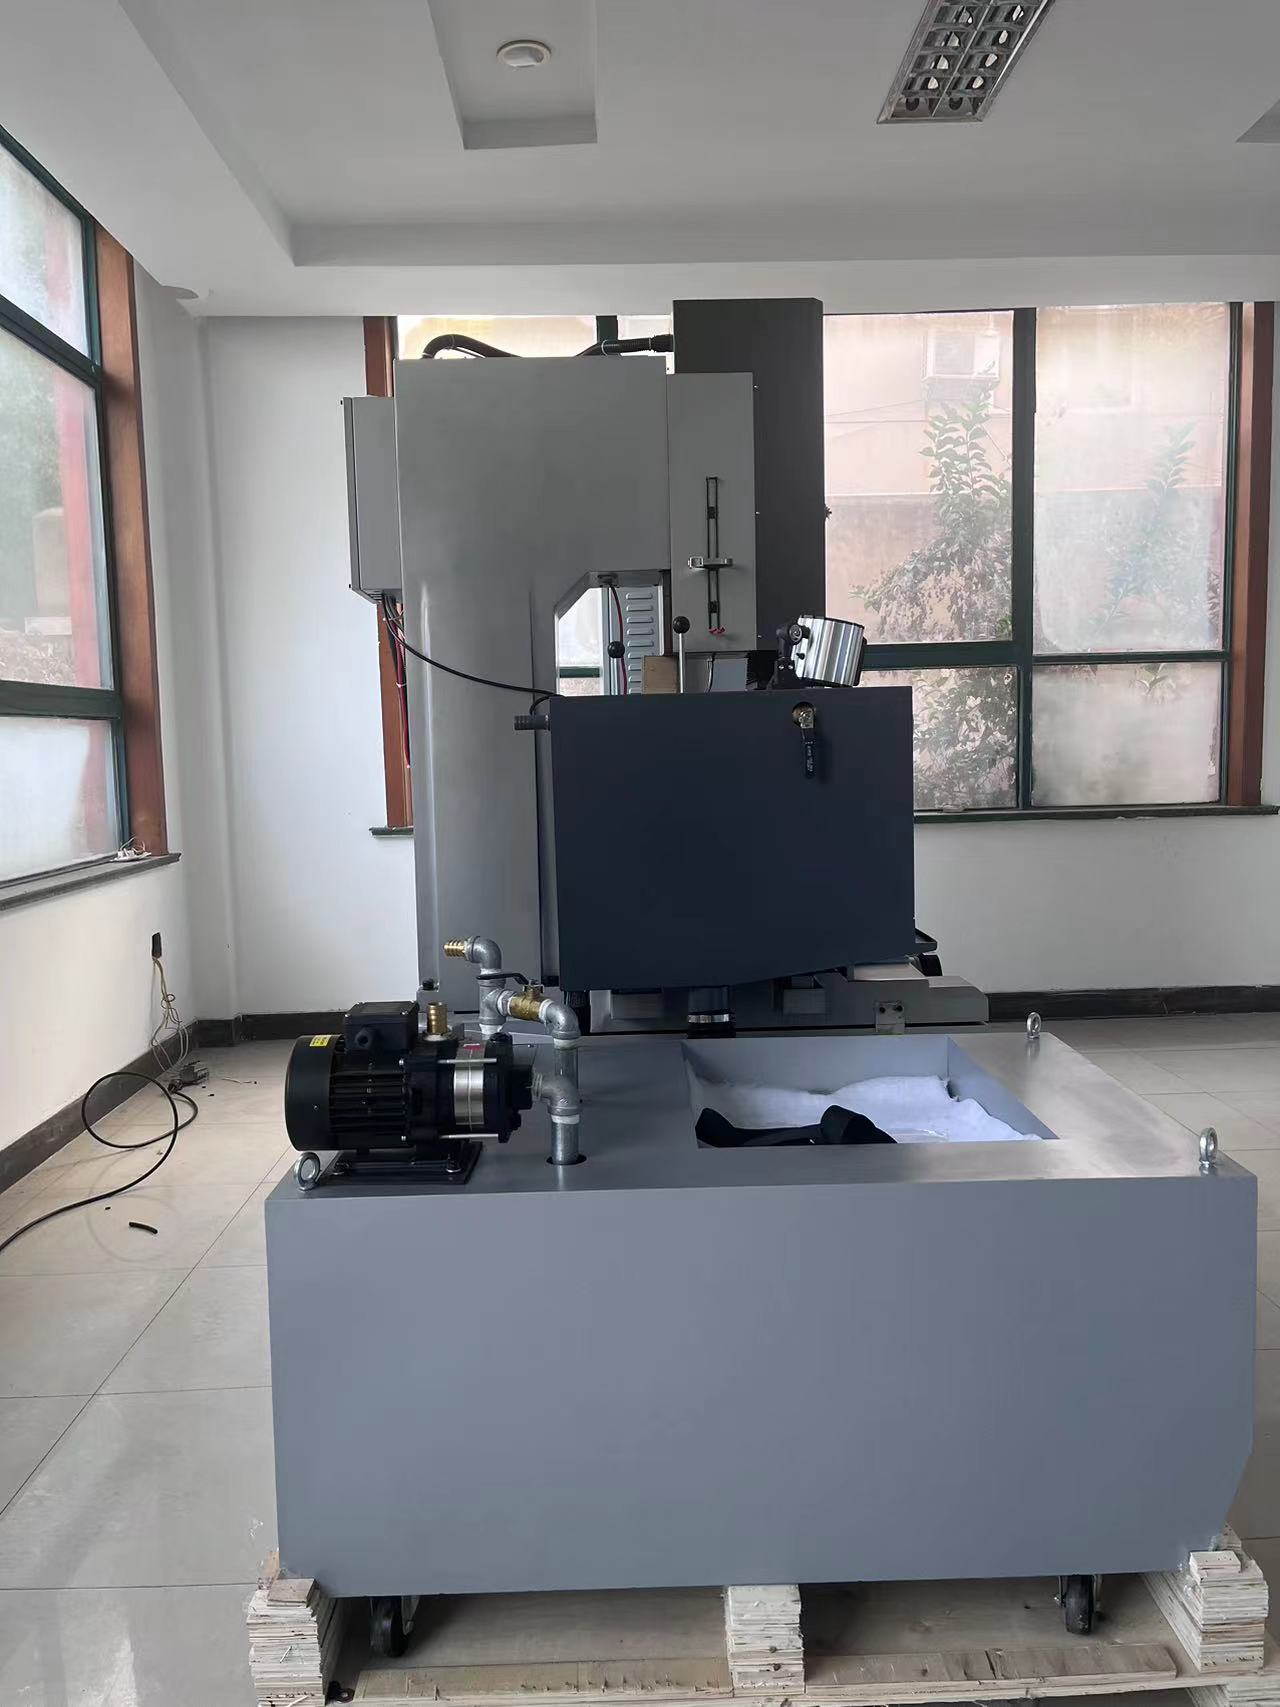
Elektrostatische Entladungs-Bearbeitungsmaschinen | Hochpräzise EDM-Lösungen

Alle Kategorien

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Mobil / WhatsApp
WeChat
LinkedIn
Name
Unternehmensname
Nachricht
0/1000
Anhang
Bitte laden Sie mindestens einen Anhang hoch
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Präzise Elektrostatische-Entladungs-Bearbeitungslösungen von einem vertrauenswürdigen chinesischen Hersteller

Präzise Elektrostatische-Entladungs-Bearbeitungslösungen von einem vertrauenswürdigen chinesischen Hersteller

Taizhou Chuang Yuan Machine Tool Co., Ltd. entwickelt seit 2003 Systeme für die elektrostatische Entladungs-Bearbeitung (EDM) und kombiniert dabei Servosteuerung, steife Gussteile sowie intelligente Impulsgeneratoren, um leitfähiges Material durch kontrollierte Funkenerosion – statt durch mechanische Schnittkraft – zu entfernen. Dadurch eignet sich unsere elektrostatische Entladungs-Bearbeitung ideal für gehärteten Werkzeugstahl, Hartmetall, Luft- und Raumfahrt-Legierungen sowie Mikrostrukturen, die mit herkömmlichem Fräsen nicht bearbeitet werden können. In Formen- und Werkzeugbau-Betrieben verlassen sich Bediener auf unsere Maschinen für tiefe Rippen, scharfe Ecken und Spiegelflächen mit einer Rauheit von bis zu Ra 0,2 µm; medizinische und automobiltechnische Werkstätten nutzen sie hingegen für Einspritzdüsen und Getriebewerkzeuge. Unsere EDM-Stoß- und EDM-Draht-Bearbeitungsplattformen erreichen eine Positioniergenauigkeit von ±0,005 mm, eine Oberflächenrauheit von bis zu Ra 0,1 µm sowie Materialabtragsraten von bis zu 400 mm³/min bei Graphitelektroden – wobei der Elektrodenverschleiß dank adaptiver Impulssteuerung unter 0,1 Prozent bleibt.
Angebot anfordern

Fallstudie

42 Prozent schnellere Formenfertigstellung für eine deutsche Werkzeugbaufirma

Ein deutscher Formenbauer, der 64-Kavitäten-Automobilsteckverbinderformen herstellt, hatte Schwierigkeiten mit dem manuellen Polieren tiefer Rippen nach dem Fräsen. Das bisherige Verfahren der elektrischen Entladungs-Bearbeitung (EDM) benötigte pro Kavität 18 Stunden und hinterließ dennoch sichtbare EDM-Umschmelzschichten. Wir lieferten eine CNC-Stoß-EDM-Maschine mit adaptiver Impulssteuerung und einer 0,2-mm-Kupferelektrode. Die Entladungsenergie wurde optimiert, um die Umschmelzschicht auf unter 2 µm zu reduzieren, und der automatisierte Elektrodenwechsel verkürzte die Rüstzeit um 30 Prozent. Die Fertigstellungszeit sank von 18 auf 10,4 Stunden pro Kavität – eine Verbesserung um 42 Prozent – während die Oberflächengüte Ra 0,15 µm erreichte. Die Werkzeugbaufirma betreibt nun drei unserer EDM-Anlagen und berichtet über einen um 28 Prozent geringeren Elektrodenverbrauch.

35 Prozent weniger Nacharbeit an Werkzeugen für einen thailändischen Stanzzulieferer

Ein thailändischer Zulieferer für Präzisionsstanzteile hatte nach dem Draht-EDM wiederholte Abweichungen bei den Abmessungen von Stanzwerkzeugen für elektronische Steckverbinder. Wir stellten unser fünfachsiges Draht-Entladungs-Bearbeitungszentrum mit geschlossener Regelung der thermischen Kompensation und 0,1-mm-Messingdraht vor. Durch die Stabilisierung der Dielektrikumtemperatur innerhalb von +/-0,5 Grad Celsius und die Anwendung mehrerer Nachschliffgänge verbesserte sich die Wiederholgenauigkeit der Abmessungen auf +/-0,003 mm. Die Nacharbeit an Werkzeugen sank um 35 Prozent, und die Werkzeuglebensdauer stieg um 22 Prozent. Der Kunde nutzt nun unsere Entladungs-Bearbeitung für die gesamte Neuentwicklung von Werkzeugen und exportiert gestanzte Teile nach Japan und Europa.

Mikrobohrungen für einen US-amerikanischen Hersteller medizinischer Geräte

Ein US-amerikanischer Hersteller medizinischer Geräte benötigte 0,3 mm große Kühlbohrungen in chirurgischen Instrumenten aus Kobalt-Chrom, ohne thermische Schäden zu verursachen. Unser elektrostatisches Entladungs-Bohrsystem für Kleinstbohrungen mit Hochfrequenzimpulsen und entionisiertem Wasser als Dielektrikum bohrte pro Charge 1.200 Löcher ohne Risse oder Grate. Die Positionsgenauigkeit der Bohrungen betrug ±0,008 mm, und die Oberflächenintegrität erfüllte die Prozessanforderungen nach ISO 13485. Die Ausbeute stieg von 88 auf 97 Prozent, und die Zykluszeit pro Instrument sank um 25 Prozent. Der Kunde setzte vier unserer elektrostatischen Entladungs-Bearbeitungseinheiten in zwei Schichten ein. Produktüberschrift: Entdecken Sie unsere Hochleistungs-Produktpalette für elektrostatische Entladungs-Bearbeitung

Verwandte Produkte

Die elektrostatische Entladungs-Bearbeitung ist ein berührungsloser thermischer Prozess, bei dem leitfähige Werkstoffe durch gezielte elektrische Funken zwischen einer Elektrode und dem Werkstück – das in eine dielektrische Flüssigkeit getaucht ist – geformt werden. Bei Taizhou Chuang Yuan Machine Tool Co., Ltd. haben wir dieses Prinzip seit 2003 kontinuierlich weiterentwickelt – durch eigenständige Forschung, Fertigung und Vertrieb hochpräziser Werkzeugmaschinen. Unser Fertigungsprozess beginnt mit einer Finite-Elemente-Analyse des Maschinenbetts, gefolgt von einer Gussfertigung aus hochwertigem Grauguss, einer natürlichen Alterung über zwölf Monate sowie einem Präzisionsschliff der Führungsbahnen mit einer Geradheitsgenauigkeit von 0,005 mm. Jede elektrostatische Entladungs-Bearbeitungseinheit durchläuft anschließend eine Servo-Kalibrierung, eine 72-stündige Einlaufphase des Impulsgenerators sowie eine Verifikation mittels Laserinterferometer. Das Ergebnis ist eine Maschine, die auch nach 5.000 Betriebsstunden eine Positioniergenauigkeit von ±0,005 mm und eine Oberflächenrauheit von Ra 0,1 µm aufweist. In der Serienfertigung kommt unsere elektrostatische Entladungs-Bearbeitung bei der Herstellung von Formen und Werkzeugen, Luft- und Raumfahrt-Turbinenkomponenten, medizinischen Instrumenten, Automobil-Antriebswerkzeugen sowie Mikroelektronik-Verbindern zum Einsatz. Internationale Kunden in über 20 Ländern nutzen unsere Systeme für Tiefbohrungen, scharfe innere Ecken, Mikrobohrungen und Hartmetall-Formwerkzeuge. Ein europäischer Luft- und Raumfahrtzulieferer berichtete nach Einführung unserer adaptiven Impulstechnologie einen um 30 Prozent geringeren Elektrodenverschleiß; ein südkoreanischer Elektronik-Formenhersteller erreichte bei Objektivformen eine Erst-Durchlauf-Quote von 99,2 Prozent. Neben der elektrostatischen Entladungs-Bearbeitung fertigen wir zudem Bearbeitungszentren, Rohrherstellungsmaschinen, Längsschneidanlagen, Längsschneidlinien, Drehmaschinen und Tieflochbearbeitungsmaschinen – so können Kunden komplette Fertigungszellen integrieren. Unser Qualitätsmanagementsystem entspricht ISO 9001; jede Maschine unterziehen wir vor Auslieferung einem 200-stündigen Dauer-Schneidetest. Wir bieten Fern-Diagnose, Vor-Ort-Installation, Bediener-Schulungen sowie Ersatzteile innerhalb von 72 Stunden an. Durch robuste Gussteile, intelligente Steuerung und kundennahe Serviceleistungen unterstützen wir Fertiger dabei, Werkzeugkosten zu senken, Lieferzeiten zu verkürzen und die Produktqualität durch zuverlässige elektrostatische Entladungs-Bearbeitung zu steigern.

Häufig gestellte Fragen

Welche Werkstoffe können mittels elektrostatischer Entladungs-Bearbeitung bearbeitet werden?

Die elektrostatische Entladungs-Bearbeitung funktioniert mit jedem elektrisch leitfähigen Material, darunter gehärteter Werkzeugstahl, Wolframcarbid, Titan, Kobalt-Chrom, Kupfer und Graphit. Sie wird häufig für Formen, Matrizen, Luftfahrtkomponenten und medizinische Instrumente eingesetzt. Nichtleitende Keramiken und Kunststoffe sind nicht geeignet. Unsere Maschinen verarbeiten Materialien mit einer Härte bis zu 60 HRC und Dicken von 0,1 mm bis 500 mm mit Abtragsraten von bis zu 400 mm³/min.
Wir verwenden adaptive Impulssteuerung und Mehrfach-Skim-Schnitte, um die Aufschmelzschichten unter 2 µm und die Oberflächenrauheit bei Ra 0,1 µm zu halten. Die Dielektrikumtemperatur wird innerhalb von ±0,5 °C stabilisiert, und der Elektrodenverschleiß wird in Echtzeit überwacht. Dies erfüllt die Anforderungen der Luftfahrt- und Medizintechnik; ein US-amerikanischer Kunde erreichte eine Ausbeute von 97 Prozent bei 0,3-mm-Mikrobohrungen.
Standard-Modelle für die elektrostatische Entladungs-Bearbeitung werden 45 bis 60 Tage nach Erhalt der Anzahlung versandt. Wir organisieren den Seetransport, die Montage vor Ort sowie die Schulung der Bediener. Die Inbetriebnahme dauert in der Regel 3 bis 5 Tage, abhängig von der Maschinengröße. Ersatzteile werden innerhalb von 72 Stunden versandt; Fern-Diagnose ist rund um die Uhr verfügbar.
Ja. Unsere Maschinen unterstützen Roboter-Beladung, automatische Elektrodenwechsler, Werkzeug-Magazine und MES-Datenverbindungen. Ein deutscher Formenbauer reduzierte die Rüstzeit durch den Einsatz eines automatischen Elektrodenwechslers um 30 Prozent. Wir liefern zudem Rohrherstellungs-, Längsschneide- und Zuschnitt-Anlagen für integrierte Fertigungsstätten.
Wir stellen englischsprachige Bedienungsanleitungen, Remote-Videosupport, vor-Ort-Serviceingenieure und eine 12-monatige Garantie bereit. Mit Kunden in über 20 Ländern unterhalten wir regionale Ersatzteillager und bieten präventive Wartungspläne an. Die Schulung umfasst Bedienung, Programmierung und tägliche Wartung, um die Betriebszeit Ihrer Elektroerosionsmaschinen zu maximieren.

Verwandte Artikel

Verarbeitungsmerkmale der EDM-Drahtschneidemaschine

24

Dec

Verarbeitungsmerkmale der EDM-Drahtschneidemaschine

Mehr anzeigen
Warum modulare Federmaschinen einen schnellen Wechsel zwischen verschiedenen Federproduktionsarten unterstützen

14

Jul

Warum modulare Federmaschinen einen schnellen Wechsel zwischen verschiedenen Federproduktionsarten unterstützen

Produktionsengpässe herkömmlicher integrierter Federformmaschinen: Die moderne Metallumformfertigung zeichnet sich zunehmend durch diversifizierte Produktspezifikationen und Mischchargenfertigung aus. Viele Produktionsanlagen müssen Federn ...
Mehr anzeigen
Warum eine multifunktionale EDM-Maschine die Anforderungen von Werkzeug- und Teilefertigungsbetrieben mit gemischter Produktion erfüllt

14

Aug

Warum eine multifunktionale EDM-Maschine die Anforderungen von Werkzeug- und Teilefertigungsbetrieben mit gemischter Produktion erfüllt

Die Komplexität hochgemischter Fertigungsumgebungen meistern – Der Betrieb einer modernen industriellen Produktionsanlage fühlt sich oft an wie das Jonglieren mit einem Dutzend gleichzeitig rotierender Teller, insbesondere bei hochgemischten, niedrigvolumigen Fertigungsplänen. Pl...
Mehr anzeigen
Welche Vorteile für Unternehmen ergeben sich aus dem Austausch alter EDM-Funkenerosionsmaschinen?

03

Aug

Welche Vorteile für Unternehmen ergeben sich aus dem Austausch alter EDM-Funkenerosionsmaschinen?

Ermittlung veralteter Einschränkungen bei der Funken-Erosionsfertigung: Der Betrieb ausgereifter, jahrzehntealter Ausrüstung auf hochpräzisen Fertigungsflächen führt häufig zu versteckten betrieblichen Nachteilen, die sich im Laufe der Zeit stillschweigend auf die Gewinnmargen auswirken. Wenn die Produktion f...
Mehr anzeigen

Kunden-Testimonials

Michael Reynolds, Leiter Werkzeugbau, Zulieferer für die Luft- und Raumfahrtindustrie, Vereinigtes Königreich
Zuverlässige Genauigkeit für Luft- und Raumfahrtwerkzeuge

Wir betreiben drei ihrer Elektroerosionszentren für Turbinenschaufelstempel. Die Positionsgenauigkeit liegt nach zwei Jahren bei ±0,005 mm, und der Elektrodenverschleiß sank um 30 Prozent. Ihr Remote-Support löste ein Impulsproblem innerhalb von vier Stunden. Sehr empfehlenswert für Werkzeugbauabteilungen in der Luft- und Raumfahrtindustrie.

Somchai Wattanakul, Produktionsdirektor, Electronics Stamping Company, Thailand
Ausgezeichnetes Preis-Leistungs-Verhältnis und schneller Service

Unsere Draht-Entlademaschine für elektrostatische Entladung reduzierte die Nacharbeit an Stanzwerkzeugen um 35 Prozent und erhöhte deren Lebensdauer um 22 Prozent. Die Installation und Schulung dauerten nur vier Tage, und Ersatzteile trafen innerhalb von 72 Stunden ein. Das Preis-Leistungs-Verhältnis ist hervorragend für unser Elektronik-Stanzgeschäft.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000
Adaptives Impulssteuerungssystem für überlegene Oberflächenqualität

Adaptives Impulssteuerungssystem für überlegene Oberflächenqualität

Unsere elektrostatische Entladungs-Bearbeitung verwendet eine adaptive Impulssteuerung, die die Entladungsenergie kontinuierlich anhand der Spaltbedingungen anpasst. In Werkzeug- und Formenbauwerkstätten bedeutet dies Aufschmelzschichten unter 2 µm und Oberflächengüten bis zu Ra 0,1 µm – ohne aufwändiges manuelles Polieren. Das System überwacht Spannung und Strom 1.000-mal pro Sekunde, wodurch der Elektrodenverschleiß unter 0,1 Prozent sinkt und Lichtbogenbildung an tiefen Rippen verhindert wird. Ein deutscher Formenbauer reduzierte die Fertigbearbeitungszeit für eine 64-Kavitäten-Steckverbinderform um 42 Prozent. Für Kunden aus Luftfahrt und Medizintechnik gewährleistet diese Präzision den Schutz wärmeempfindlicher Legierungen und erfüllt strenge Anforderungen an die Oberflächenintegrität. Bediener können bis zu 500 Bearbeitungsrezepte speichern, was Wiederholungsproduktionen schnell und konsistent macht. Ob Sie Hartmetallwerkzeuge oder Mikrobohrungen bearbeiten – die adaptive Impulssteuerung hält Ihre elektrostatische Entladungs-Bearbeitung stabil, produktiv und kosteneffizient.
Starre Maschinenstruktur für Langzeitgenauigkeit

Starre Maschinenstruktur für Langzeitgenauigkeit

Jede elektrostatische Entladungs-Bearbeitungseinheit von Taizhou Chuang Yuan beginnt mit einem hochwertigen Graugussbett, das zwölf Monate lang natürlichen Alterungsprozessen unterzogen und präzisionsgeschliffen wird, um eine Geradheitsgenauigkeit von 0,005 mm zu erreichen. Diese steife Konstruktion absorbiert Vibrationen während schwerer Grobbearbeitung und gewährleistet selbst nach 5.000 Betriebsstunden eine Positioniergenauigkeit von ±0,005 mm. Lineare Messsysteme und eine geschlossene Servosteuerung kompensieren thermische Drift innerhalb eines Bereichs von ±0,5 °C – entscheidend für große Formen und Luftfahrt-Formen. Ein thailändischer Stanzteile-Zulieferer erzielte bei Progressivformen eine Wiederholgenauigkeit von ±0,003 mm und senkte den Nacharbeitungsbedarf um 35 Prozent. Die Konstruktion unterstützt zudem Hochgeschwindigkeits-Draht-EDM und Bohren kleiner Löcher, ohne an Steifigkeit einzubüßen. Für Betriebe mit Mehrschichtbetrieb senkt diese Langlebigkeit die Wartungskosten und verlängert die Maschinenlebensdauer auf über 15 Jahre.
WhatsApp WhatsApp E-Mail E-Mail Mobil Mobil OBENOBEN