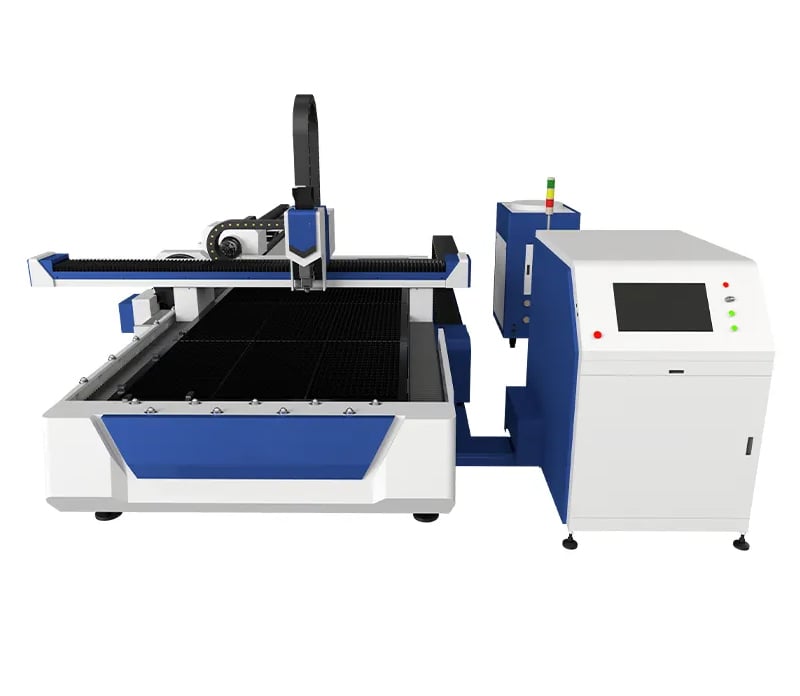
Машина за рязане на тръби с водна струя | Прецизно студено рязане за авиационната и автомобилната промишленост

Всички категории
Получете оферта

Получете безплатна оферта

Нашият представител ще се свърже с вас скоро.
Имейл
Мобилен телефон / WhatsApp
WeChat
LinkedIn
Име
Име на компанията
Съобщение
0/1000
Прикачен файл
Моля, прикачете поне един файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Решения за рязане на тръби с водна струя, проектирани за прецизност, скорост и глобално промишлено доверие

Решения за рязане на тръби с водна струя, проектирани за прецизност, скорост и глобално промишлено доверие

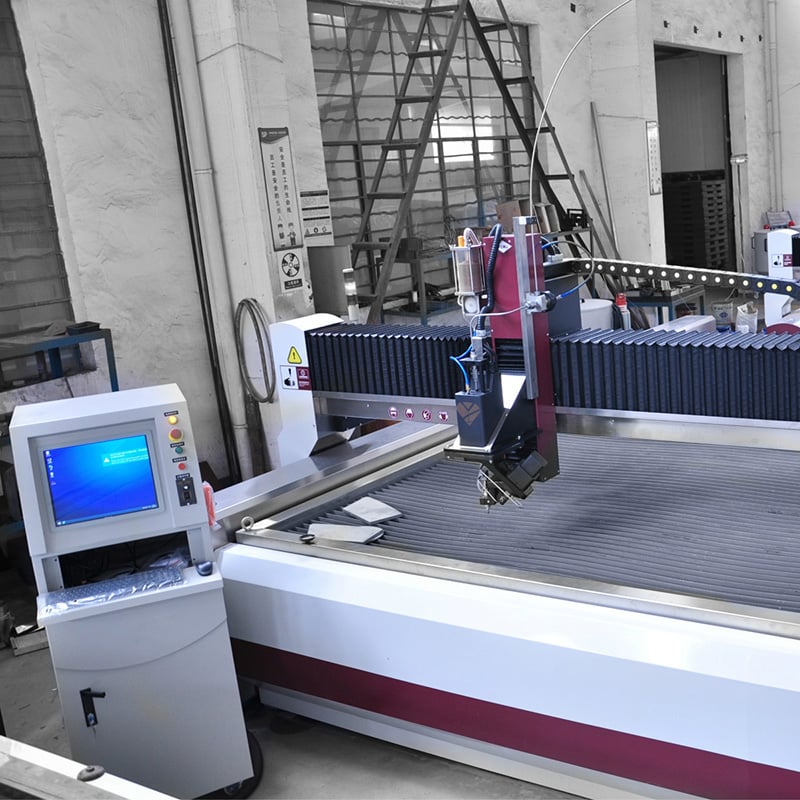
Taizhou Chuang Yuan Machine Tool Co., Ltd. предлага системи за рязане на тръби с водна струя, базирани на повече от два десетилетия опит в производството на прецизни машини за обработка на метали от 2003 г. Технологията ни за рязане на тръби с водна струя обработва тръби от неръждаема стомана, въглеродна стомана, алуминий, мед, титан и сплави с прецизност чрез студено абразивно рязане, което избягва зони, засегнати от топлина, и запазва цялостта на материала. Отрасли като авиационната и космическата промишленост, производството на автомобилни изпускателни системи, инструментация за нефт и газ, архитектурна метална обработка и производство на медицинско оборудване разчитат на нашите системи за изпълнение на коси резове, отвори, пази и сложни профили върху кръгли, квадратни и правоъгълни тръби. В типична производствена среда нашите системи за рязане на тръби с водна струя постигат точност при позициониране ±0,05 мм, повтаряемост ±0,03 мм и скорост на рязане от 1200 до 4500 мм/минута, в зависимост от дебелината на стената и типа материал.
Получете оферта

Доказани резултати от рязане на тръби с водна струя в глобални индустрии

Рязане на тръби за автомобилни изпускателни системи постига 42-процентово по-бързо превключване

Водещо германско предприятие от втори ешелон за производство на автомобилни изпускателни системи срещнало устойчиви оперативни задръжки при обработката на дебели неръждаеми тръби с диаметър 80 мм, които изисквали сложни коси резове в краищата, прецизни монтажни отвори и изключително сложни пази за скоби. Традиционният им метод за обработка се основавал на отделни работни станции за рязане и свредене, които изисквали пет различни машинни настройки за всеки отделен компонент и постоянно образували силни заусети, изискващи трудоемка ръчна довършителна обработка. След подробна техническа оценка компанията инвестира в специализирана водна струя WEITAI за рязане на тръби, оборудвана с високомоментен ротационен патрон и динамична петостепенна режеща глава, като консолидира всички стъпки на производствения процес в една непрекъсната операция. Машината осигури строга позиционна точност от ±0,05 мм и напълно елиминира вторичната механична обработка.

Рязане на хидравлични тръби за авиационната промишленост, отговарящо на изискванията за висока точност и проследимост

Специализиран френски доставчик на аерокосмически компоненти, който извършва прецизно изработване на критични хидравлични тръбни сглобки от високопрочни титанови и инконелови сплави, сблъскал изключителни предизвикателства в областта на качеството. Приложенията им изисквали напълно свободни от заешини резни ръбове, нулева топлинно-влияна зона и строга, непрекъсната проследимост на материала. Конвенционалните лазерни режещи методи постоянно водели до образуване на термални слоеве от претопен материал, които не отговаряли на строгите аерокосмически протоколи за изпитания на умора. За решаване на тези предизвикателства доставчикът избрал нашата напреднала водна струя за рязане на тръби, конфигурирана с високоизходен интенсификаторен помпен агрегат от 420 MPa, фин дюзов клапан за дозиране на абразив и специализиран резервоар за улавяне, одобрен от FDA. Изпитанията показали изключително ниско ниво на шерохавост на повърхността под Ra 3,2 микрометра, размерни допуски в рамките на ±0,05 мм и пълно отсъствие на топлинна деформация.

Рязане на тръби за инструментация в нефтогазовата индустрия удвоява производителността в работилница в Тексас

Специализиран производител на измервателни уреди с база в Тексас, който се занимава с прециозни тръби от неръждаема стомана марка 316L с диаметър от 6 до 25 мм за скридове за измерване на налягане и разход в горната част на веригата, сблъскал сериозни производствени ограничения. Традиционните им абразивни дискови резачки значително повишавали твърдостта на резаните краища на тръбите, което водело до бързо износване на резачите за нарези по време на последващата механична обработка и до периодични откази по време на хидростатичното изпитание под високо налягане. Нашата напреднала водна резачка за тръби с две едновременни режещи глави и автоматизирана пневматична стойка за зареждане на тръби революционизирала техния цех, като обработвала две тръби едновременно. Средната скорост на рязане достигнала 3000 мм/мин при дебелина на стената 6 мм, а безупречните студено резани ръбове лесно издържали строгото хидростатично изпитание без каквато и да е ръчна корекция. Общата пропускливост на фабриката се удвоила — от 400 на 820 готови тръби на смяна, а разходите за замяна на скъпо струващи режещи инструменти намалели с 55 процента.

Свързани продукти

Режещата система с водна струя за тръби е станала ключов процес за производителите, които изискват геометрична свобода, запазване на материалната цялост и контрол върху разходите при производството на тръби. В Taizhou Chuang Yuan Machine Tool Co., Ltd. изследванията, разработката, производството и търговията са обединени под един покрив – структура, създадена през 2003 г. и усъвършенствана на повече от 20 износни пазара. Нашите режещи системи с водна струя за тръби се базират на тежка чугунена или заварена стоманена рамка, подложена на термична обработка за отстраняване на вътрешни напрежения и прецизно машинно обработена, за да намали вибрациите по време на рязане под високо налягане. Гредата и ротационните оси се сглобяват в температурно контролирана зона, след което се лазерно калибрират до обемна точност от ±0,05 мм в целия диапазон на движение. Интенсификаторната помпа, с номинално налягане от 380 до 420 MPa, използва конструкция с натрупване на налягане, която изглажда пулсирането и удължава живота на уплътненията над 1000 часа. Затворената система за подаване на абразив дозира гранат до 450 грама в минута, а режещата глава се накланя до 60 градуса за изпълнение на наклонени резове, конусни отвори и подготовка за заваряване. При обработката на тръби ротационната патронна глава зажима диаметри от 10 mm до 320 mm и има ъглов индекс от 0,01 градуса, което позволява пробиване на отвори, изрязване на пазове и формиране на профили по криви повърхности без необходимост от повторно позициониране. CNC контролерът импортира 3D STEP файлове, оптимизира разположението на множество детайли по дължината на тръбата и съхранява повече от 5000 технологични рецепти. Софтуерната симулация проверява възможни колизии и последователността на рязането преди първото проникване. В серийното производство рязането с водна струя за тръби избягва зоната, засегната от топлината, която се образува при лазерното или плазменото рязане, така че тръбите от неръждаема стомана и титан запазват корозионната си устойчивост и уморна якост. Един германски производител на изпускателни системи намалил необходимостта от последващо заравняване след рязане с 90 %, докато един френски доставчик за аерокосмическата индустрия постигнал добив от първия цикъл от 98,5 % при обработка на титанови хидравлични тръби. В нефтогазовата, автомобилната, архитектурната и медицинската индустрия процесът осигурява скорост на рязане от 1200 до 4500 mm в минута, в зависимост от дебелината на материала. Контролът на качеството включва хидростатично налягане, геометрична лазерна интерферометрия и 72-часово пробно рязане върху материала на клиента преди изпращане. Нашата глобална мрежа за обслужване осигурява инсталация, обучение на оператори и резервни части в повече от 20 страни.

Често задавани въпроси

Какви материали и диаметри на тръби могат да бъдат обработвани от вашите машини за рязане на тръби с водна струя?

Нашите системи за рязане на тръби с водна струя обработват тръби от неръждаема стомана, въглеродна стомана, алуминий, мед, латун, титан, инконел и композитни материали. Стандартните конфигурации рязат кръгли, квадратни и правоъгълни тръби с външен диаметър от 10 mm до 320 mm и дебелина на стената до 100 mm. Петостепенната интерполация поддържа коси резове, отвори, пази и наклонени повърхности върху извити повърхности. Хладното рязане запазва материалните свойства и е подходящо за аерокосмически, медицински и нефтогазови приложения, където зоните, засегнати от топлината, са неприемливи.
Нашият машини осигуряват точност при позиционирането от ±0,05 мм и повтаряемост от ±0,03 мм. За разлика от лазерното рязане, няма слой от претопена материя или топлинна деформация; за разлика от рязането с трион, няма утвърдяване на материала или образуване на заешки уши. Неравността на повърхността обикновено е под Ra 3,2 микрометра, така че повечето детайли постъпват направо към заваряване или сглобяване. Клиентите съобщават намаляване на брака с 31 % и намаляване на труда за отстраняване на заешките уши до 90 % след преминаване към Waterjet Tube Cutting.
Експлоатационните разходи зависят от консумацията на абразив, електроенергията и поддръжката. Типична система с налягане 420 MPa консумира от 250 до 450 грама гранат на минута, а опцията ни за рециклиране на абразив намалява консумацията до 28 процента. Потреблението на енергия е приблизително 37 kW за интенсификатора и 5 kW за CNC-управлението. Разменяемите дюзи и уплътнения са проектирани за дълъг срок на служба – над 1000 часа. Повечето клиенти постигат възвръщаемост на инвестициите си за период от 14 до 24 месеца при замяна на множество операции с триони и свределни машини.
Доставяме с пълен ръководството за инсталиране, схеми на електрическата инсталация и предварително конфигуриран CNC. Инженерите ни осигуряват дистанционна поддръжка при пускане в експлоатация чрез сигурно връзка, а също така можем да изпратим техници в повече от 20 страни за инсталиране и обучение на място. Обучението обхваща работа с машината, подготвяне на разположението на детайлите (nesting), поддръжка и безопасност. Освен това предлагаме документация и видеобиблиотеки на множество езици. Резервните части се съхраняват в регионални центрове, за да се запази времето за реакция под 72 часа, а работното време – над 96 процента.

Свързани статии

Характеристики на обработка на EDM машина за рязане на тел

24

Dec

Характеристики на обработка на EDM машина за рязане на тел

Виж повече
Как да изберем обработващ център?

12

Dec

Как да изберем обработващ център?

Виж повече
Как да се настроят импулсните параметри, за да се подобри повърхностната обработка на детайлите, изработени с електроерозионна машина

09

Sep

Как да се настроят импулсните параметри, за да се подобри повърхностната обработка на детайлите, изработени с електроерозионна машина

Основната връзка между параметрите на импулса и качеството на повърхността на обработваната детайла при електроерозионна обработка. Повечето производствени специалисти, които управляват машини за електроерозионна обработка (EDM), разбират, че крайната повърхност е най-интуитивният показател за качеството на обработката, но много от тях пренебрегват факта, че над 80...
Виж повече
Защо машината за електроерозионно пробиване с антикорозионна защита е подходяща за производството на форми за химическата промишленост

03

Sep

Защо машината за електроерозионно пробиване с антикорозионна защита е подходяща за производството на форми за химическата промишленост

Предизвикателствата във формовъчната индустрия за химическата промишленост изискват електроерозионни пробивни машини, устойчиви на корозия. Агресивните химически среди разрушават обичайните режещи инструменти и ускоряват повреждането на компонентите при електроерозионна обработка. Производствените среди в химическата промишленост подлагат формовъчните инструменти на непрекъснато въздействие...
Виж повече

Отзиви от клиенти

Ханс Мюлер
Точност, която елиминира вторичните операции

Заменихме две трионни машини и една свределна станция с една клетка за рязане на тръби с воден струен резач. Допустимата грешка беше поддържана на ниво ±0,05 мм, трудовите разходи за отстраняване на заострените ръбове намаляха с 90 процента, а отпадъците спаднаха с 31 процента през първия квартал. Машината работи в три смени в продължение на 14 месеца с работно време над 96 процента. Тяхната дистанционна поддръжка разреши проблем с помпата за по-малко от четири часа.

Клер Дюбоа
Качество и проследимост на ниво авиационна промишленост

Нашият титанов хидравличен тръбопровод изисква ръбове без застъпки и пълна проследимост. Тази система за рязане на тръби с воден струен резач осигури повърхностна шерохватост Ra 3.2 и издържа аудитите по AS9100 с автоматично регистриране на параметрите. Първоначалният процент на годни изделия се подобри от 88 % до 98,5 %, а сега обработваме 6000 тръби месечно. Инсталирането и обучението бяха професионални и в срок.

Получете безплатна оферта

Нашият представител ще се свърже с вас скоро.
Имейл
Име
Име на компанията
Съобщение
0/1000
Технологията за студено рязане запазва цялостта на материала за критични приложения

Технологията за студено рязане запазва цялостта на материала за критични приложения

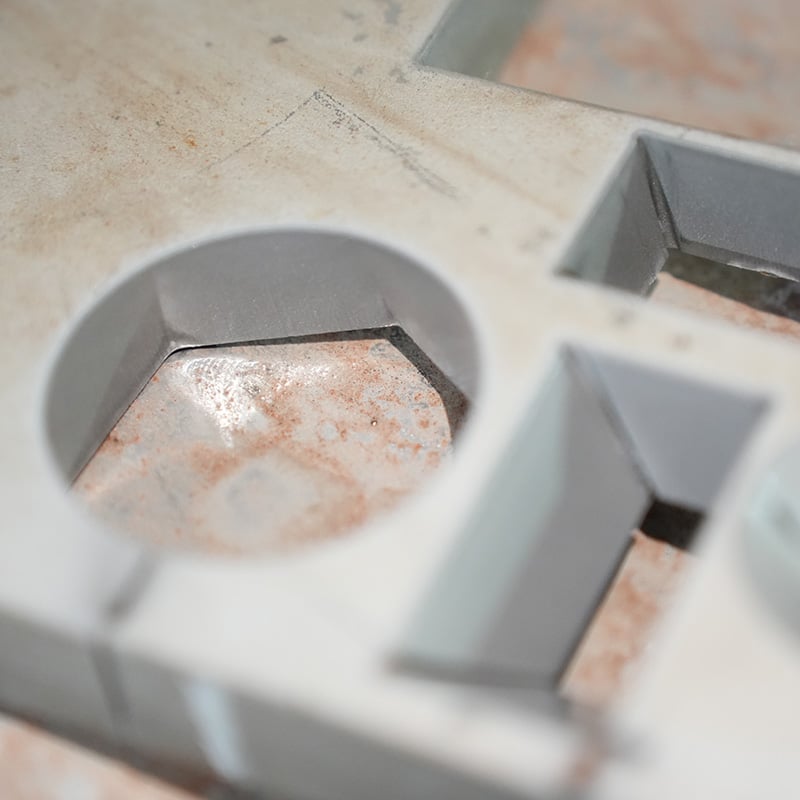
Напредналата технология за рязане на тръби с водна струя на WEITAI използва ултрависоконалягане хидравличен поток, смесен с прецизни гранатови абразивни частици, за пълно разрушаване на материала без термично въздействие, което осигурява незаменимо предимство за индустрии, където микропукнатините и топлинното повреждане са строго забранени. В изискващите условия на аерокосмическата област титановите и инконеловите хидравлични тръби трябва да запазят непроменена уморителна издръжливост и корозионна устойчивост; докато лазерните режещи системи създават крехък повторно образуван слой, подложен на начало на напрегнати пукнатини, нашият процес на студено рязане оставя безупречен матов завършен вид, напълно лишен от зони, засегнати от топлина. По същия начин, при производството на високоточни медицински устройства, хирургичните канюли и инструменталните тръби от неръждаема стомана изискват изключително чисти, беззъбести ръбове в комбинация със сложни геометрии на отвори.
Петосиленото ротационно рязане разширява геометричната свобода при кръгли и профилни тръби

Петосиленото ротационно рязане разширява геометричната свобода при кръгли и профилни тръби

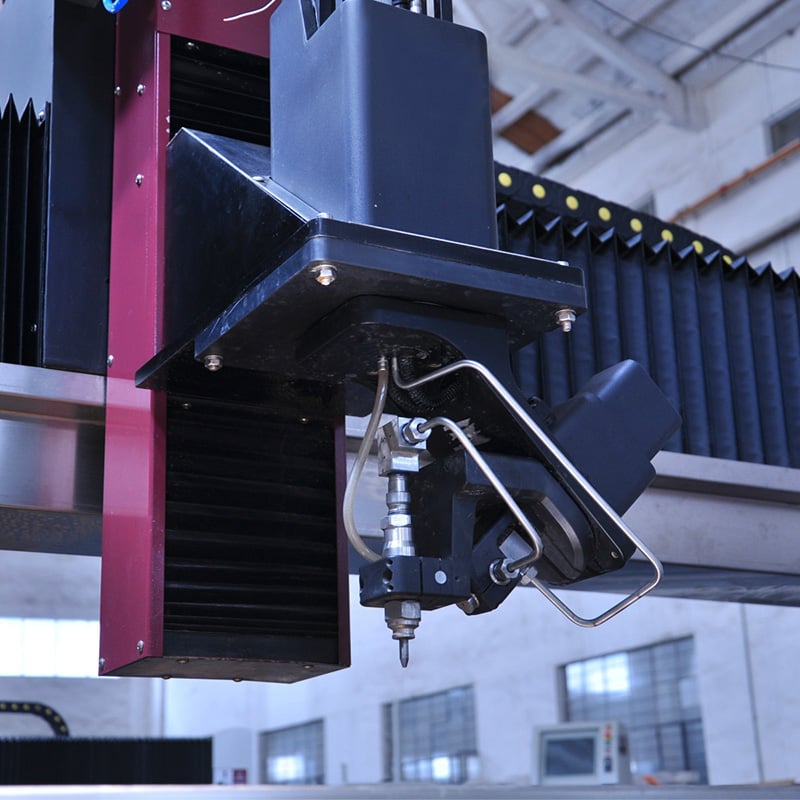
Традиционното оборудване за обработка на метални тръби налага сериозни оперативни компромиси: стандартните резачки за отрязване извършват само прави резове, тежките свределни преси произвеждат само отделни кръгли отвори, а термичните лазери се справят изключително трудно с високорефлектиращи, покрити или изключително дебелостенни тръбни профили. Специализираната система за рязане на тръби с водна струя на WEITAI, оснащена с напреднала петосева артикулирана режеща глава и високоточна сервоуправлявана ротационна патронна глава, напълно преодолява тези производствени ограничения. Ротационната патронна глава индексира с точност до 0,01 градуса и надеждно зажима външни диаметри от 10 мм до 320 мм, което позволява на режещия накрайник да се накланя гладко до 60 градуса. Тази сложна многоосева функционалност дава възможност на операторите да изпълняват сложни коси резове в краищата, изискани седловидни изрязвания, странични монтажни пазове, точни ключови пазове, потъпкани отвори за фастони и специални наклони за подготвка на заваръчни шевове – всичко това в една-единствена, непрекъсната настройка.
Whatsapp Whatsapp Имейл Имейл Мобилен телефон Мобилен телефон Най-гореНай-горе