Промишлени машини за рязане с водна струя: прецизност, 97% достъпност и спестявания на абразиви

Всички категории
Получете оферта

Получете безплатна оферта

Нашият представител ще се свърже с вас скоро.
Имейл
Мобилен телефон / WhatsApp
WeChat
LinkedIn
Име
Име на компанията
Съобщение
0/1000
Прикачен файл
Моля, прикачете поне един файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Индустриални решения за рязане с водна струя, проектирани за прецизност, непрекъсната работа и съответствие с международните стандарти

Индустриални решения за рязане с водна струя, проектирани за прецизност, непрекъсната работа и съответствие с международните стандарти

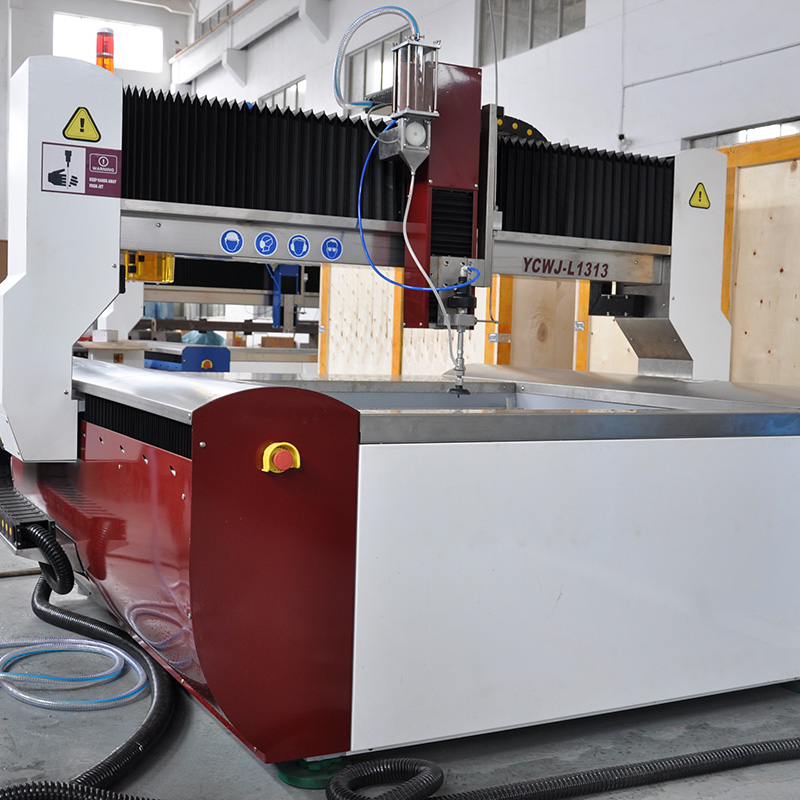
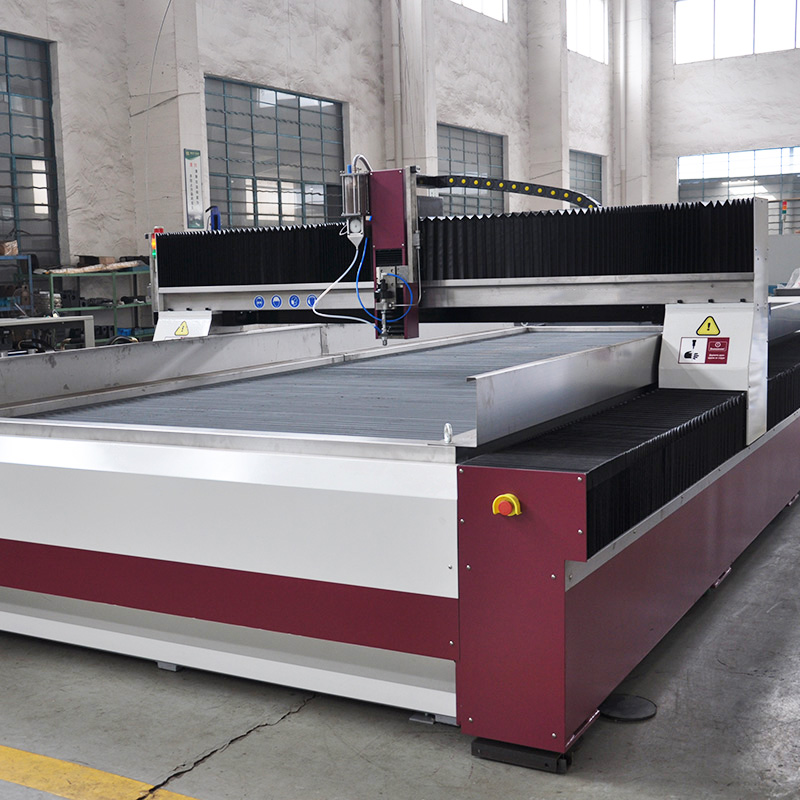
Taizhou Chuang Yuan Machine Tool Co., Ltd. разглежда промишленото рязане с водна струя като системно умение, а не като самостоятелна продажба на машина. От 2003 г. ние интегрираме изследвания, производство и търговия в град Тайчжоу, провинция Цзянсу, а днес нашите прецизни машини за обработка подпомагат клетки за промишлено рязане с водна струя в аерокосмическата промишленост, архитектурния камък, интериорите на автомобили и енергийното производство. В цеховете за листов метал в аерокосмическата промишленост промишленото рязане с водна струя трябва да осигурява точност ±0,1 мм при рязане на титан с дебелина 6 мм без зони, засегнати от топлината; нашите усилвателни блокове, системи за подаване на абразив и CNC-движителни пакети са тествани за непрекъснато функциониране при налягане 4 000 бара и 380 MPa, осигурявайки разход на абразив 1,8–2,2 л/мин за повтаряемо качество на ръба. За архитектурния камък потребителите обикновено режат гранит с дебелина 20 мм със скорост 1 800–2 200 мм/мин и съобщават за намаляване на абразивната консумация с 35–45 % след оптимизиране на разстоянието между дюзата и заготовката и геометрията на смесителната камера.
Получете оферта

Казус

6 mm титанови космически скоби с отклонение ±0,08 mm при пробно производство от 3000 часа

Европейски доставчик на компоненти за аерокосмическата промишлост от второ ниво имал нужда от рязане на 6 mm титанови скоби от сплав Ti-6Al-4V без зони, засегнати от топлината, като е запазено отклонението ±0,08 mm по разстоянието между отвор и ръб. Предишната им линия за промишлено водно рязане излизала извън допустимите отклонения след 800 часа, което принуждавало повторна обработка на 7 % от детайлите. Проведохме одит на подаването на абразив, заменихме смесителната камера с комбинация от отвори с диаметър 1,02 mm и настроихме помпата на 3800 bar при разход на абразив 1,9 L/min. Приложихме динамично пробиване, за да се избегне деламинация при входа. След 3000-часово пробно производство бракът намаля от 7 % до 1,2 %, а индексът Cpk се подобри от 0,91 до 1,48. Клиентът сега работи по 22 часа на ден и поръчал втора клетка за промишлено водно рязане.

20 mm гранитни фасадни панели с 38 % спестяване на абразив и 97 % наличност

Процесор на архитектурен камък в Близкия изток рязал гранит с дебелина 20 мм и варовик с дебелина 30 мм за фасада с площ 42 000 м². Целта им била средна скорост от 2000 мм/мин с чисти ръбове за видими шевове. Ние нагласихме разстоянието между дюзата и материала на 1,6 мм, оптимизирахме времето за пробиване на 0,8 секунди и въведохме двустепенна подаване на абразив. Производителността при промишлено водно рязане се увеличи с 26 %, консумацията на абразив намаля с 38 %, а времето на безотказна работа достигна 97 % в продължение на 14 месеца. Опластяването по ръбовете изчезна напълно при 18 000 инспектирани панела, а изпълнителят намали ръчния труд за довършителна обработка с 31 %.

сандвич панели за EV батерии с дебелина 3 мм и намаление на подготовката с 42 %

Доставчик на автомобилни интериори от второ ниво рязал алуминиеви сандвич панели с дебелина 3 мм за батерийни корпуси на електромобили. Промяната между четири варианта отнемала 95 минути и причинявала 5,5 % брак. Доставихме маси, готови за монтиране на приспособления, и библиотека с рецепти, която съхранява параметрите за налягане, подаване на абразив и пробиване за всеки вариант. Времето за промяна при индустриалното водно-струйно рязане намаляло на 55 минути, бракът спаднал на 1,8 %, а добивът при първото преминаване достигнал 98,6 %. Линията сега произвежда 1200 панела седмично без топлинна деформация. Заглавие на продуктите: Изследвайте индустриални системи за водно-струйно рязане, проектирани за вашата производствена площадка

Свързани продукти

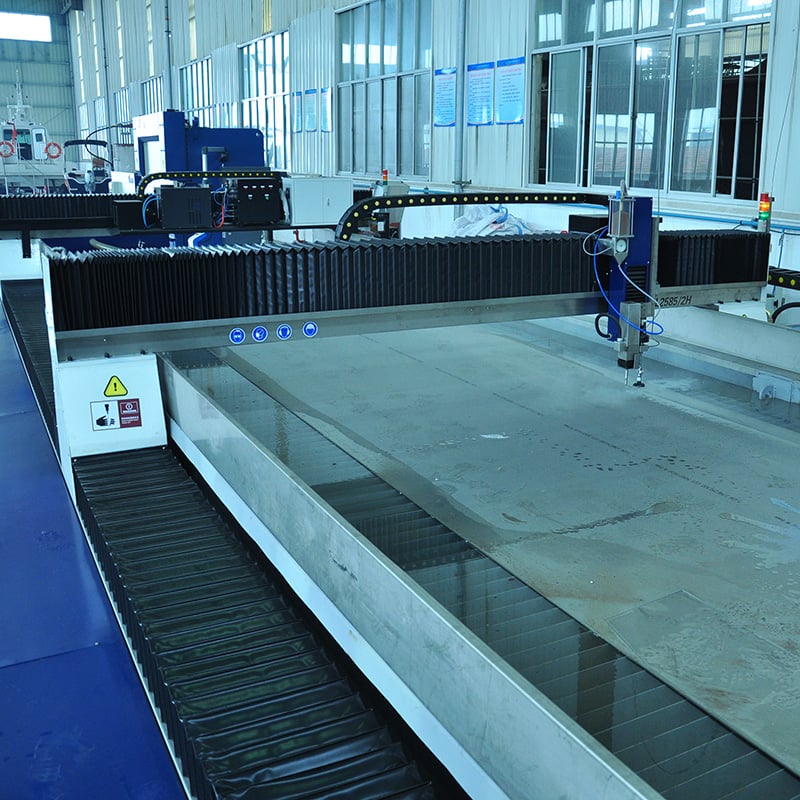
Промишленото рязане с водна струя е станало ключов процес за производителите, които не могат да допуснат зони, засегнати от топлина, разслояване или механично напрежение в материали като титан, инконел, гранит, стъкло и композитни сандвич панели. В Taizhou Chuang Yuan Machine Tool Co., Ltd., основана през 2003 г. в град Тайчжоу, провинция Цзянсу, ние изграждаме капацитета за промишлено рязане с водна струя върху три стълба: стабилност на налягането, контрол на абразива и точност на движението. Нашият производствен процес започва с изпитване на сгъстителната агрегатна система при 4000 бара в продължение на 120 минути, последвано от непрекъснато „изгаряне“ в продължение на 48 часа при 3800 бара, за да се провери цялостността на уплътненията и спадът на налягането под 1,5 %. Всеки рязачен глава се изпитва по дебит с отвори от 0,8–1,2 мм, а дозирането на абразива се калибрира така, че да осигурява 1,8–2,2 л/мин с повторяемост в рамките на 2 %. CNC-пакетите за движение се проверяват чрез лазерен интерферометър за позиционна точност ±0,05 мм и повторяемост ±0,02 мм — параметри, които имат значение, когато промишленото рязане с водна струя се използва за титанови скоби с дебелина 6 мм при допуск ±0,08 мм или за гранит с дебелина 20 мм при скорост 2000 мм/мин. За глобалните потребители документираме регистрите на налягането, кривите на износване на дюзите и интервалите за профилактично поддръжка — след 1000 и 2000 часа работа, за да могат екипите за качество да съгласуват процеса на промишлено рязане с водна струя с изискванията на ISO и на клиентите за одит. В авиационната промишленост процесът избягва образуването на повърхностни слоеве от преформиран метал върху титанов сплав Ti-6Al-4V с дебелина 6 мм, което запазва уморния живот на детайлите. В архитектурната каменна обработка той ряза гранит и варовик с дебелина 20–30 мм с чисти, видими ръбове, намалявайки ръчната довършителна обработка с 25–35 %. В автомобилните интериори той оформя сандвич панели с дебелина 3 мм и материали за корпуси на EV батерии без разслояване, подпомагайки първичния процент на годни изделия над 98 %. В енергийното производство той ряза уплътнителни пръстени от инконел с дебелина 25 мм и стоманени плочи от въглеродна стомана с дебелина 12 мм без термично изкривяване, което запазва размерната точност по време на сглобяване преди заваряване. Нашите над 20 страни и региона за износ включват партньори в Европа, Близкия изток, Югоизточна Азия и Южна Америка, като ги подкрепяме чрез дистанционна диагностика, комплекти резервни части и обучение на оператори. Типичният период за възвръщане на инвестициите при промишлено рязане с водна струя варира от 11 до 16 месеца, когато се вземат едновременно предвид спестяванията от абразиви (30–40 %) и намаляването на брака (с 4–6 процентни пункта). Освен това помагаме на клиентите да избират между 3-осева и 5-осева конфигурация за промишлено рязане с водна струя, да подбират комбинации от отвори и смесителни камери за по-високо качество на ръбовете и да задават динамични рецепти за пробиване, които защитават крехки или многослойни материали. Тъй като извършваме изследвания, производство и търговия в един и същи обект, можем да персонализираме размерите на работните маси, конструкцията на резервоарите и интерфейсите на системите за управление, за да съответстват на местното напрежение, наличното пространство и навиците на операторите. За купувачите, които оценяват доставчиците, решаващите фактори са измеримият изход, разходите за консумативи и скоростта на техническата поддръжка. Полевите ни данни показват, че дисциплинираната експлоатация на промишлено рязане с водна струя, подкрепена от правилни настройки на налягането и абразива, може да увеличи производителността с 20–30 % без допълнителни трудови ресурси. Каним производителите по целия свят да изпробват своите материали с нашата библиотека от параметри и да проверят производителността на промишленото рязане с водна струя спрямо собствените си цели за качество.

Често задавани въпроси

Какви материали и дебелини може да обработва индустриалното водно-струйно рязане без топлинно повреждане?

Промишленото рязане с водна струя отрязва титан, инконел, въглеродна стомана, алуминий, гранит, стъкло, композитни материали и сандвич панели без зони, засегнати от топлина. Типичните валидирани диапазони включват 6 мм Ti-6Al-4V, 25 мм инконел, 20–30 мм гранит, 12 мм въглеродна стомана и 3 мм алуминиеви сандвич панели. Тъй като процесът е студено рязане, няма слой от претопен материал, деламинация или топлинна деформация, което запазва уморния живот и размерната точност.
Разходът за абразив се управлява чрез разстоянието между дюзата и обработваната повърхност, геометрията на смесителната камера и калибрирането на подаването. Данните ни от практиката показват 35–45 % по-ниско потребление на абразив след настройка на разстоянието до 1,6 мм и оптимизиране на времето за пробиване. Освен това предоставяме криви на износване и интервали за поддръжка на всеки 1000 часа, така че покупателите могат да планират бюджетите си за разходни материали и да сравняват общата цена за метър отрязан материал, а не само цената на машината.
Нашите промишлени платформи за рязане с водна струя са тествани при налягане от 3800 бара със спад на налягането под 1,5 % и позиционна точност ±0,05 мм при повторяемост ±0,02 мм. Клиенти, които работят по 16–22 часа на ден, съобщават време на работа от 96,5–97 % в рамките на 14 месеца. Точността позволява отклонение ±0,08 мм при титан с дебелина 6 мм и чисти ръбове при гранит с дебелина 20 мм при скорост 1800–2200 мм/мин.
Да. Обслужваме над 20 износящи страни и региони и предоставяме дистанционна диагностика, комплект резервни части и обучение на оператори. Документацията ни включва регистри на налягането, криви на износване на дюзите и графици за поддръжка, което помага на екипите за качество да съгласуват процеса на промишлено рязане с водна струя с изискванията на ISO и на клиентските аудити. Местното напрежение, заеманата площ и навиците на операторите могат да бъдат адаптирани чрез персонализация.

Свързани статии

Как да се намалят драскотините по повърхността на тръбите по време на непрекъснатия процес на формоване в тръбопрофилна машина

29

Jun

Как да се намалят драскотините по повърхността на тръбите по време на непрекъснатия процес на формоване в тръбопрофилна машина

Икономическата реалност на повърхностните несъвършенства Във високорисковия свят на производството на тръби в тръбопрофилни машини една драскотина по повърхността е далеч повече от малко козметично увреждане. Тя служи като червен флаг, сочещ по-дълбоки нестабилности в процеса, които компрометират структурната ...
Виж повече
Защо многофункционалната EDM машина отговаря на изискванията на фабриките за производство на форми и детайли в смесени серии

14

Aug

Защо многофункционалната EDM машина отговаря на изискванията на фабриките за производство на форми и детайли в смесени серии

Навигация в сложностите на средите за производство с висока смесеност. Управлението на съвременна индустриална производствена площадка често прилича на жонгльорство с дузина въртящи се чинии едновременно, особено при работа с графици за производство с висока смесеност и ниски обеми. П...
Виж повече
Какви предимства за предприятията се постигат чрез модернизиране на старото оборудване за електроерозионно обработване с искри

03

Aug

Какви предимства за предприятията се постигат чрез модернизиране на старото оборудване за електроерозионно обработване с искри

Идентифициране на наследствени ограничения в производството на искрово ерозионни машини. Експлоатацията на зрели, десетилетия стари машини в цехове за високоточно производство често води до скрити операционни загуби, които постепенно намаляват печалбата. Когато производството...
Виж повече
Какви функции за самостоятелна диагностика на неизправности съдържа съвременната система за продължително рязане?

20

Sep

Какви функции за самостоятелна диагностика на неизправности съдържа съвременната система за продължително рязане?

Инженерни диагностични протоколи при високоскоростно преобразуване на руло. Експлоатацията на тежки промишлени обекти за преобразуване на метали и непрекъснати производствени линии за обработка на руло поражда уникални инженерни предизвикателства, които изискват абсолютна прецизност. Ръководителите на производствените площадки...
Виж повече

Отзиви от клиенти

Даниел Уитмор
Надеждна точност за титан в авиационната промишленост

Ние рязаме титанови скоби с дебелина 6 мм по 22 часа на ден, а промишленото водно рязане осигурява точност ±0,08 мм без зона, засегната от топлина. Отпадъците намаляха от 7 % до 1,2 %, а индексът Cpk се подобри от 0,91 до 1,48 след като техният екип оптимизира налягането и подаването на абразив. Документацията направи нашата аерокосмическа проверка лесна, а времето на работа остана над 96 % повече от година.

София Алмейда
По-ниска разходна стойност на абразива за архитектурен камък

При гранит с дебелина 20 мм и варовик с дебелина 30 мм промишленото водно рязане увеличи производителността с 26 % и намали консумацията на абразив с 38 %. Оплакванията за люспене по ръбовете изчезнаха при всички 18 000 инспектирани панела, а ръчната довършителна обработка намаля с 31 %. Дистанционната диагностика и комплектът за резервни части запазиха времето на работа при 97 % през 14-месечен период — което е критично за спазване на сроковете за фасади.

Получете безплатна оферта

Нашият представител ще се свърже с вас скоро.
Имейл
Име
Име на компанията
Съобщение
0/1000
Стабилност на налягането и контрол на абразива, които гарантират качеството на ръбовете

Стабилност на налягането и контрол на абразива, които гарантират качеството на ръбовете

Производителността на промишлените водни струи зависи от стабилно налягане и прецизно подаване на абразив. Нашите усилвателни блокове се тестват при 4000 бара в продължение на 120 минути и се използват в режим на „горене“ в продължение на 48 часа при 3800 бара, като спадът на налягането се поддържа под 1,5 %. Дозирането на абразив е калибрирано на 1,8–2,2 л/мин с повтаряемост в рамките на 2 %, което директно контролира конусността и крайната обработка на ръба. На практика това означава, че европейски доставчик за аерокосмическата индустрия, който реже титанов сплав Ti-6Al-4V с дебелина 6 мм, постигна точност ±0,08 мм за разстоянието между отвор и ръб и намали брака от 7 % до 1,2 % в рамките на 3000-часов пилотен проект. Архитектурен производител на каменни изделия, който реже гранит с дебелина 20 мм при скорост 1800–2200 мм/мин, намали потреблението на абразив с 38 % след оптимизиране на разстоянието между соплото и материал (standoff) до 1,6 мм и геометрията на смесителната камера. За автомобилни интериори динамичното пробиване и контролът чрез предварително зададени параметри (recipe control) помогнаха на доставчик от второ ниво да реже сандвич панели с дебелина 3 мм с първоначален добив от 98,6 %. Тези резултати са от значение, защото абразивът и бракът са двата най-големи скрити разхода при промишлената рязка с водна струя.
Точност на движението и фиксиране за производство с различни материали

Точност на движението и фиксиране за производство с различни материали

Производството с различни материали изисква платформа за движение, която поддържа допуските при превключване между титан, алуминий, гранит и композити. Нашите CNC-пакети са верифицирани чрез лазерен интерферометър за точност на позициониране ±0,05 мм и повтаряемост ±0,02 мм и поддържат както 3-осова, така и 5-осова промишлена водна рязка. Масите, готови за фиксиране, и библиотеките с рецепти съхраняват параметри за налягане, разход на абразив и пробиване за всеки вариант. Доставчик от втори ешелон за автомобилната индустрия намали времето за преориентация от 95 на 55 минути, а отпадъците — от 5,5 % на 1,8 %, докато произвеждаше четири варианта на алуминиеви сандвич панели с дебелина 3 мм. Производител на енергийно оборудване, който обработва уплътнителни пръстени от Inconel с дебелина 25 мм и плъзгачи от въглеродна стомана с дебелина 12 мм, запази допуските за съвместимост при заваряване без термично деформиране. За архитектурни проекти същата платформа осигури чисти видими ръбове по варовикови панели с дебелина 30 мм сред 18 000 инспектирани панела, без нито една оплаквана случаи на люспене.
Whatsapp Whatsapp Имейл Имейл Мобилен телефон Мобилен телефон Най-гореНай-горе