Машина Mitsubishi для різання дротом | Точність ±0,003 мм та на 38 % швидше оброблення електродів

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Рішення Mitsubishi для дротових різальних верстатів, підтримувані 22-річним досвідом у сфері точного виробництва

Рішення Mitsubishi для дротових різальних верстатів, підтримувані 22-річним досвідом у сфері точного виробництва

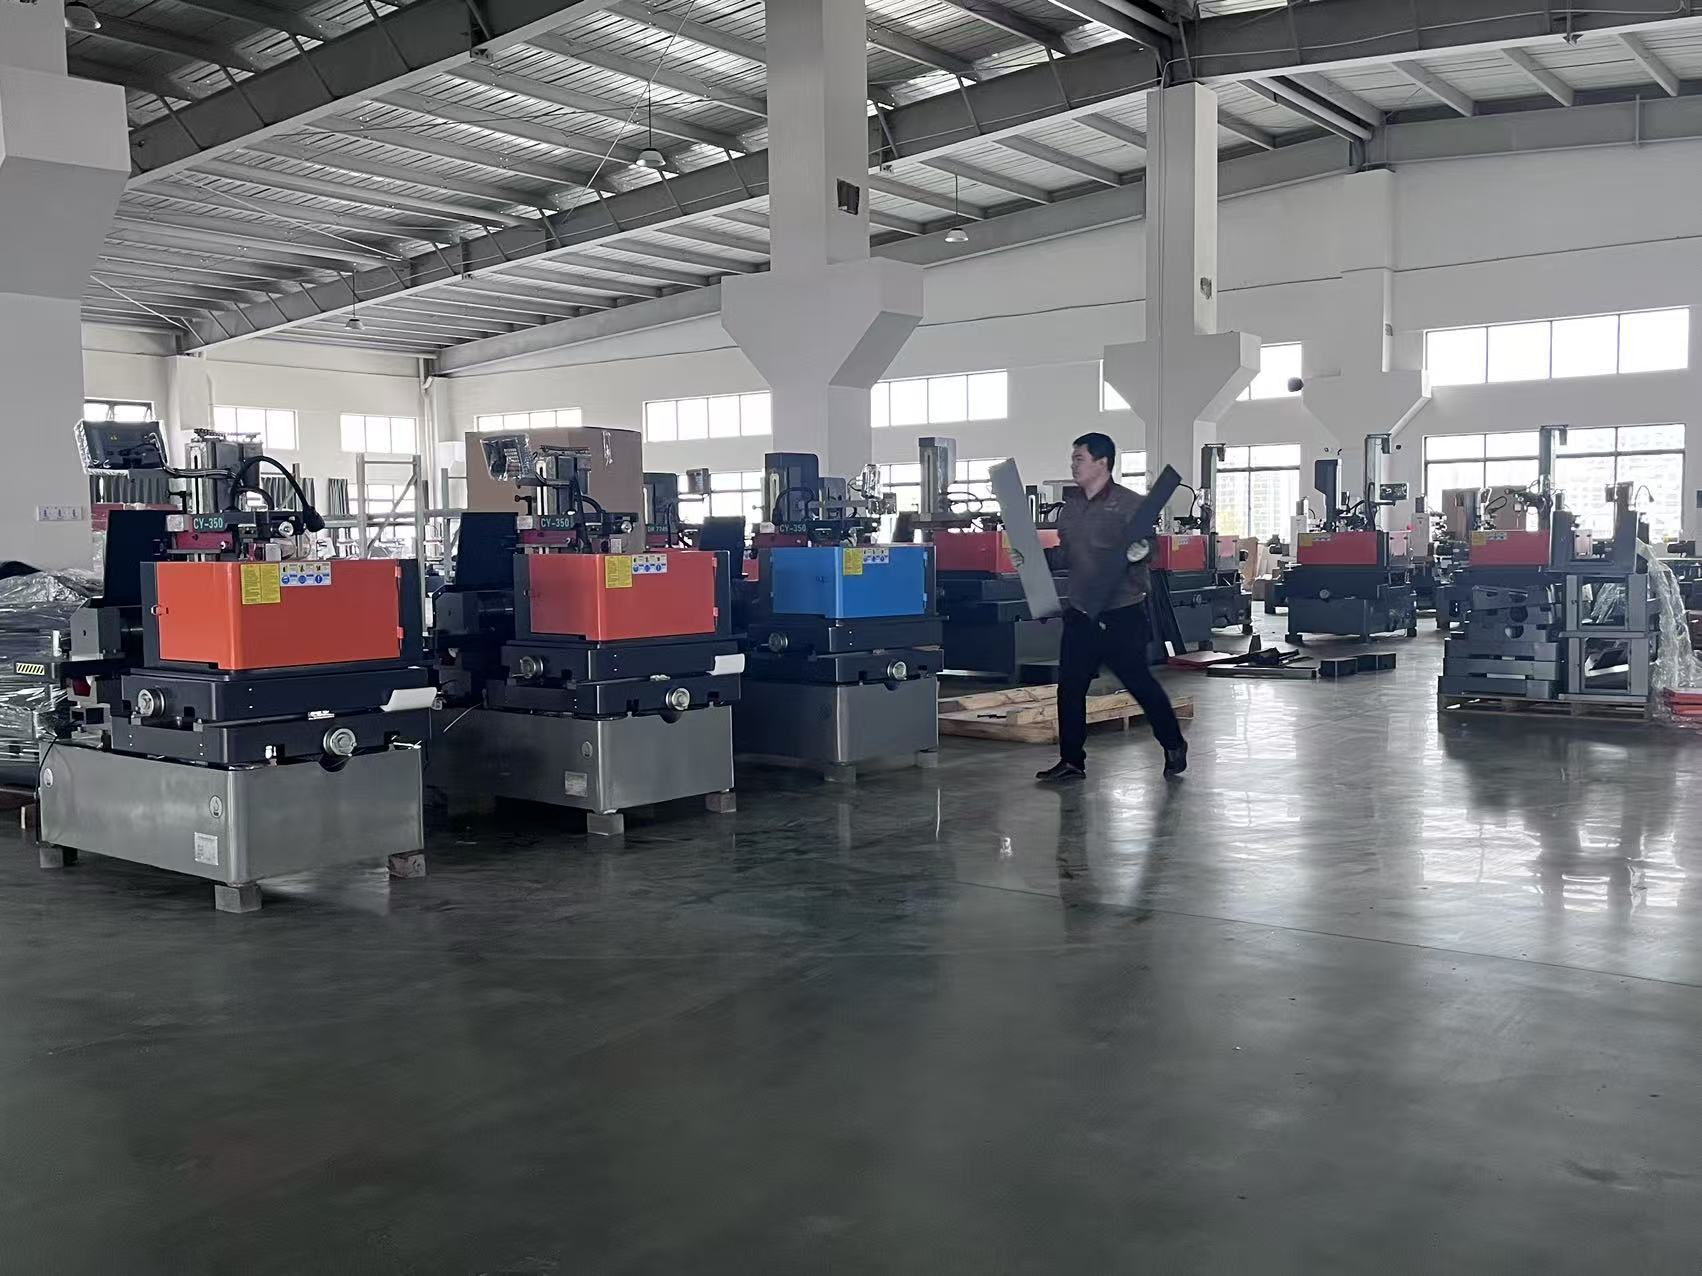
Компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. виробляє та постачає рішення для електроерозійних верстатів з обробкою проволокою Mitsubishi з 2003 року, поєднуючи ліцензовану керуючу технологію Mitsubishi з власними точними збірними лініями у місті Тайчжоу, провінція Цзянсу. Наші платформи електроерозійних верстатів з обробкою проволокою Mitsubishi забезпечують точність позиціонування ±0,003 мм і повторюваність ±0,002 мм, шорсткість поверхні — до Ra 0,8 мкм, а швидкість різання загартованої інструментальної сталі — до 220 мм²/хв. У майстернях з виготовлення прес-форм і матриць, на заводах з виробництва авіаційних кріпильних елементів та у фабриках медичного обладнання ці верстати працюють по 20 годин щодня, шість днів на тиждень, зберігаючи задані допуски на переміщенні довжиною 500 мм. Німецький виробник прес-форм замінив два застарілих верстати й скоротив час обробки електродів на 38 відсотків, що дало економію 1100 годин виробничого часу щорічно. В’єтнамський постачальник автомобільних штампів використав наш електроерозійний верстат з обробкою проволокою Mitsubishi для забезпечення допусків ±0,005 мм при виготовленні 1200 вставок прогресивних матриць, знизивши брак із 4,2 відсотка до 0,9 відсотка протягом п’яти місяців.
Отримати цитату

Вивчення випадку

Німецький майстер-формувальник скоротив час виготовлення електродів на 38 відсотків

Штутгартський виробник форм, що щороку випускає 120 литих форм для впресовування, стикався з повільним обробленням електродів на застарілих установках для електроерозійного дротового різання, середній час на комплект електродів становив 9,5 години. Після встановлення двох наших установок Mitsubishi для дротового різання з автоматичним натягуванням дроту та латунним дротом діаметром 0,15 мм підприємство скоротило цикл виготовлення електродів до 5,9 години — покращення на 38 відсотків — й звільнило 1100 годин роботи обладнання щорічно. Якість поверхні поліпшилася з Ra 1,6 мкм до Ra 0,9 мкм, що усунуло необхідність ручного полірування для 60 відсотків електродів. Тепер підприємство працює в незатребуваному нічному режимі, підвищивши завантаження шпинделя з 62 до 84 відсотків і забезпечуючи точність ±0,004 мм у всіх деталях порожнини.

В’єтнамський постачальник штампів підвищив коефіцієнт виходу вставок для штампів до 99,1 відсотка

Постачальнику автомобільних штампів у Ханої потрібно було виготовити 1200 прогресивних вставок для матриць із точністю ±0,005 мм для нової програми позашляховика. На початкових випробуваннях на верстаті конкурента рівень браку через конусність та помилки в кутах становив 4,2 відсотка. Ми налаштували верстат електроерозійного дротового різання Mitsubishi з багатопрохідним різанням та адаптивним промиванням для їхнього матеріалу SKD11 товщиною 40 мм. Точність кутів покращилася до ±0,003 мм, рівень браку знизився до 0,9 відсотка протягом п’яти місяців, а термін служби вставок матриць збільшився на 27 відсотків. Зараз замовник працює у три зміни й замовив другий верстат для своєї розширеної лінії.

Турецький завод медичних виробів досяг шорсткості Ra 0,8 мкм на хірургічних компонентах

Турецький виробник хірургічних інструментів потребував компонентів із нержавіючої сталі без заусенців, з шорсткістю поверхні Ra 0.8 мкм та допуском ±0.003 мм. Наш верстат Mitsubishi для різання дротом, оснащений комплектом тонкого дроту та системою термокомпенсації з замкненим контуром, забезпечував стабільні результати при виготовленні 18 000 деталей щомісяця. Відсоток браку після інспекції знизився з 2,8 % до 0,4 %, а трудомісткість постобробки скоротилася на 45 %. На підприємстві зафіксували період окупності у 14 місяців завдяки зменшенню переділки та підвищенню продуктивності.

Пов’язані товари

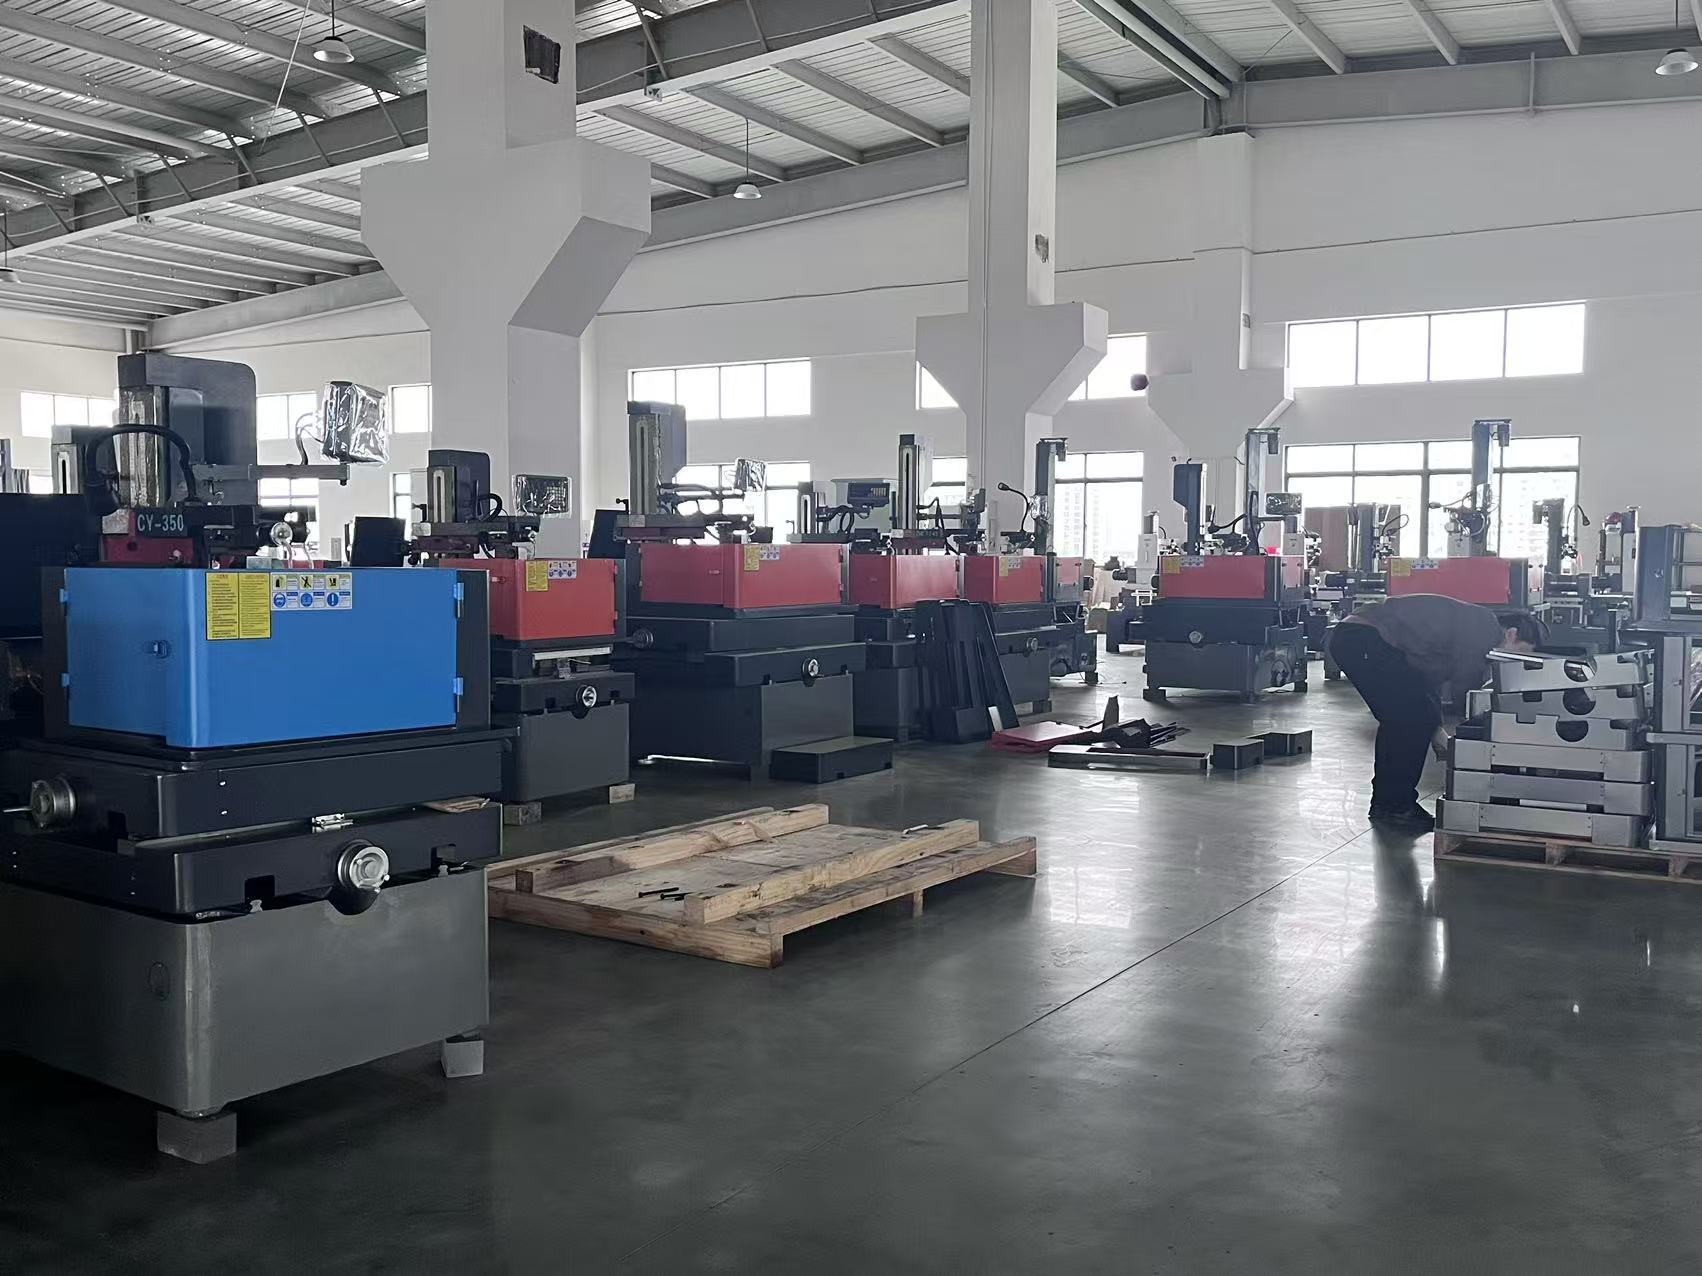
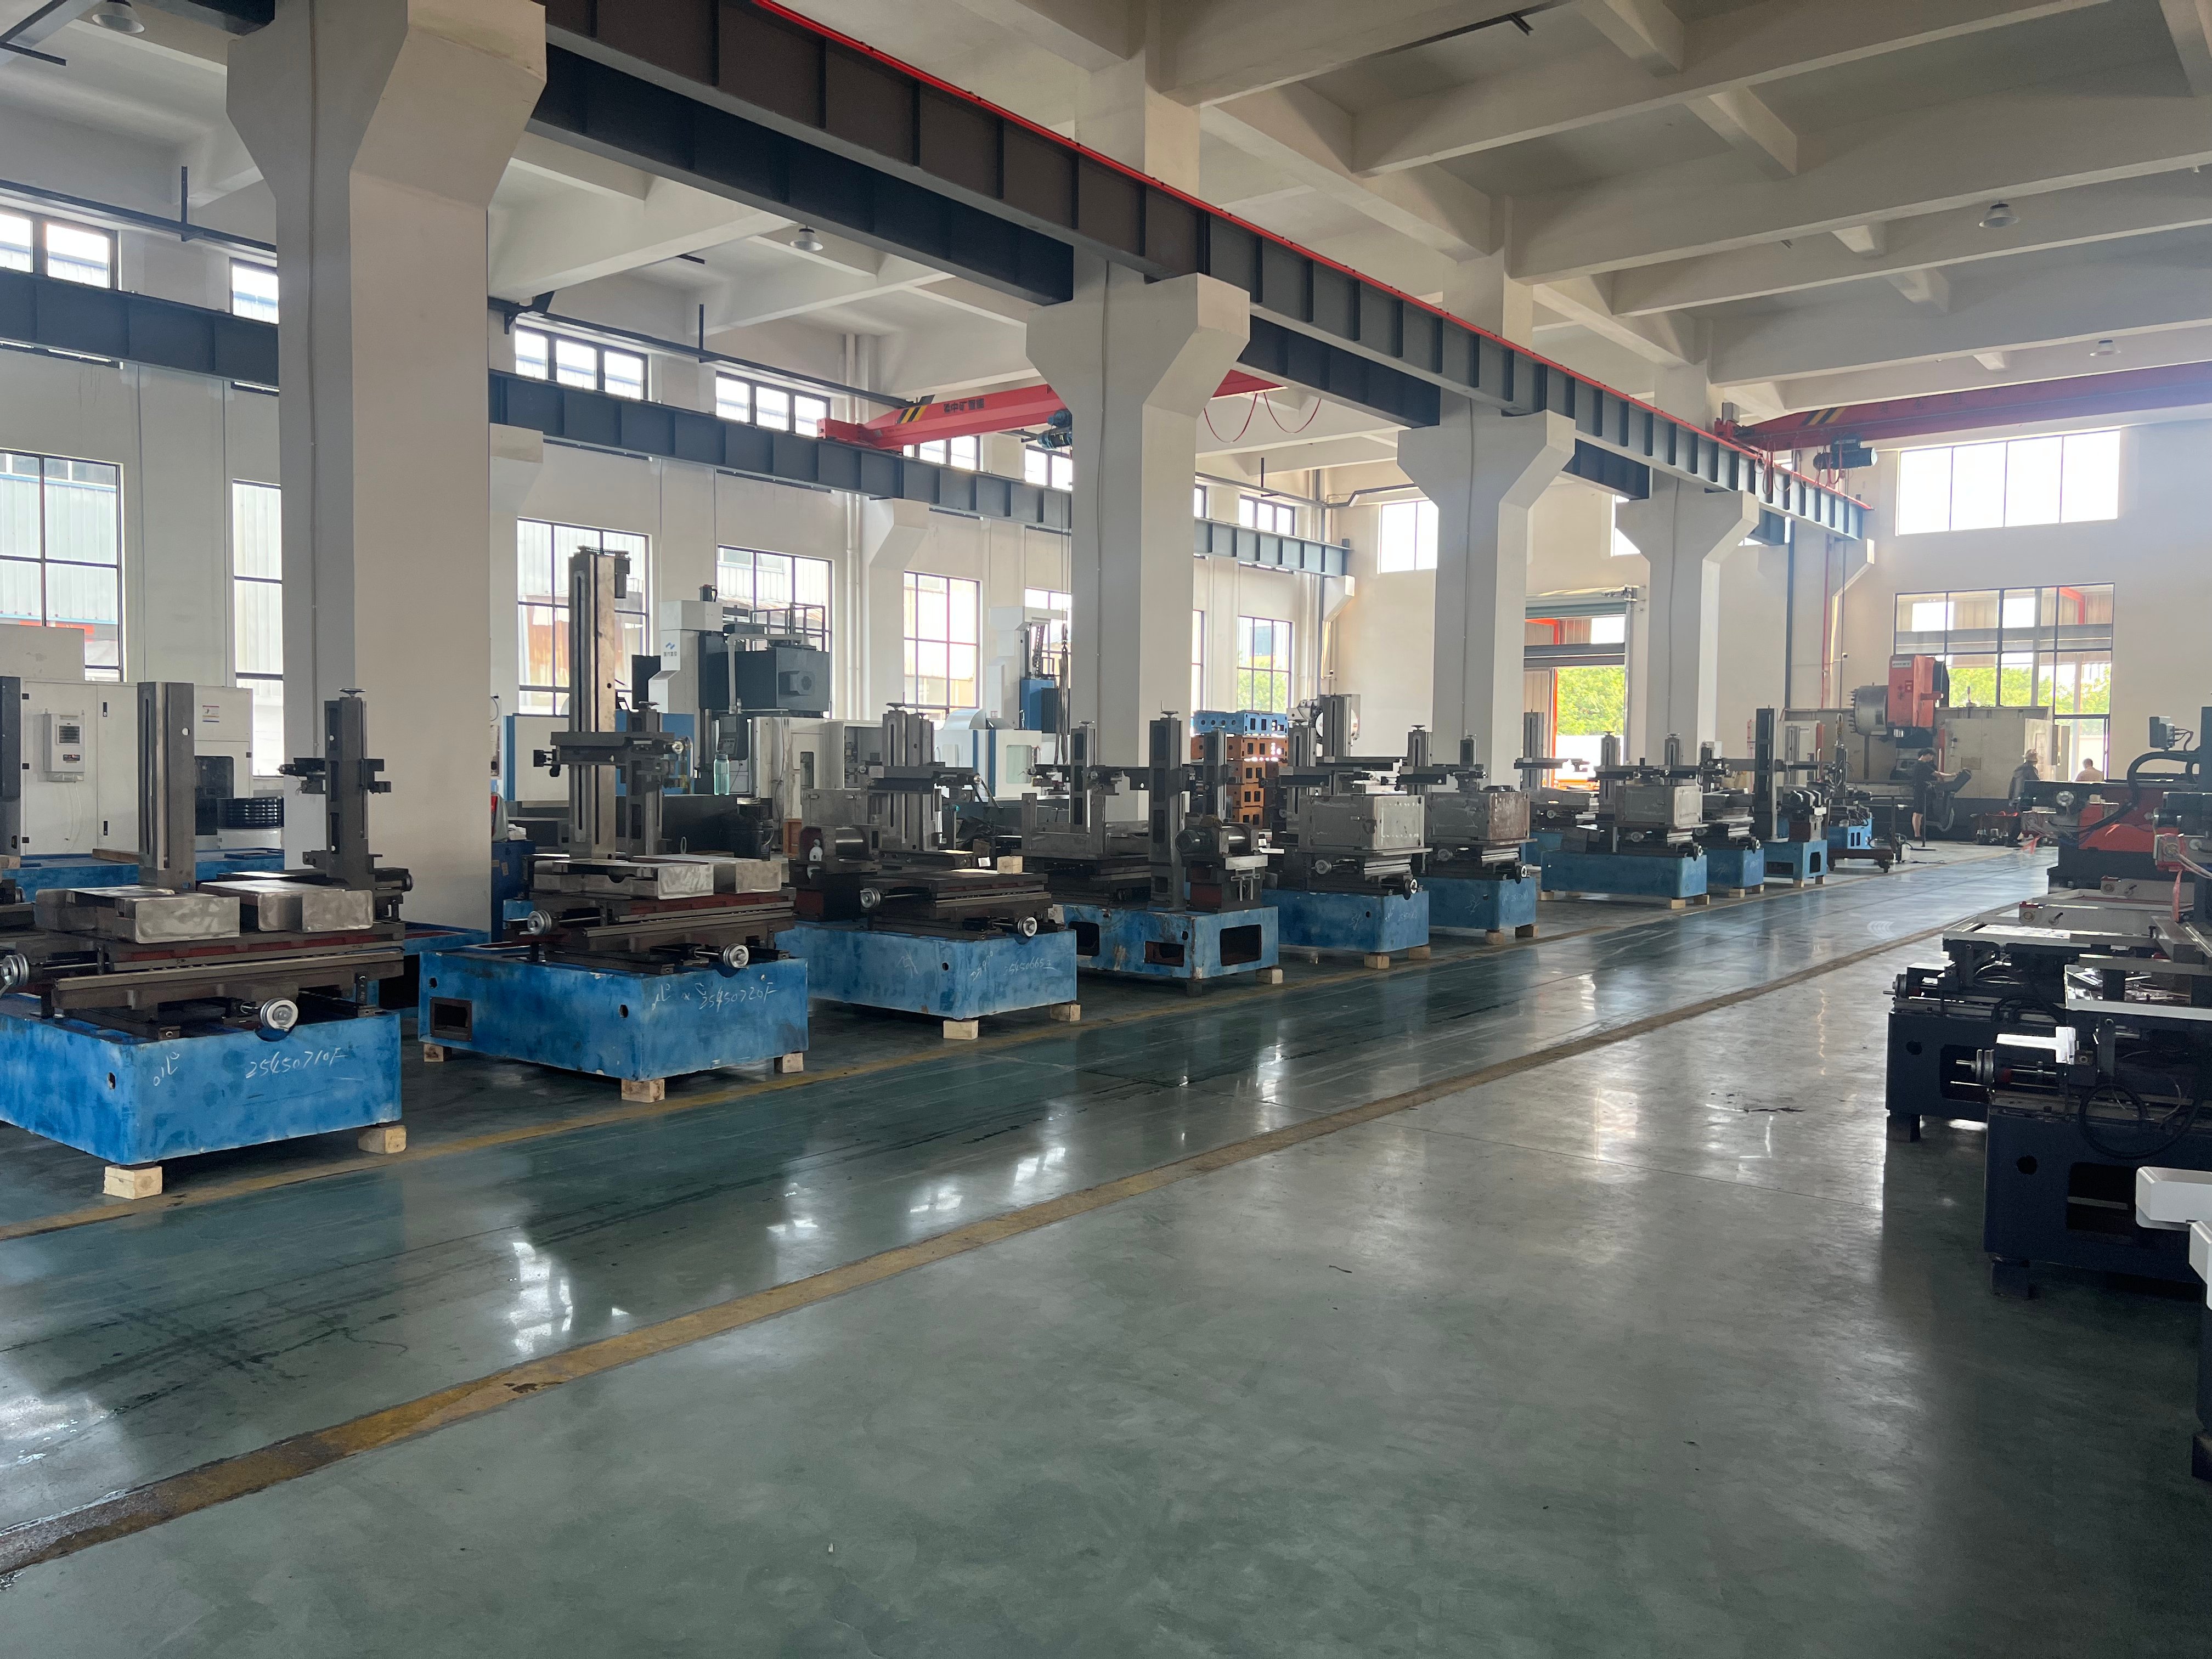
Машина для різання дротом Mitsubishi стала еталоном у сфері точного виробництва, оскільки поєднує термічну стабільність, інтелектуальне керування та надійне оброблення дроту в єдиній платформі. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd., заснованій у 2003 році в місті Тайчжоу, провінція Цзянсу, ми створюємо свої рішения для різання дротом на основі цих принципів, інтегруючи дослідження, розробку, виробництво та продажі під одним дахом. Наш процес виробництва починається з методу скінченних елементів для аналізу ліжка верстата, яке виготовлене з високожорсткого чавуну Meehanite й витримується протягом шести місяців для зняття внутрішніх напружень. Після грубого фрезерування на власних обробних центрах кожне ліжко шліфують до плоскості 0,01 мм і перевіряють за допомогою лазерного інтерферометра. Напрямні вузли доводять до зазору менше одного мікрометра, а осі UV, механізми конусності U та V й система транспортування дроту збираються в приміщеннях із контрольованою температурою, що підтримується на рівні 20 ± 1 °C. Кожна машина для різання дротом Mitsubishi проходить безперервне тестове різання тривалістю 72 години перед відправленням, під час якого формується документальний звіт про точність позиціонування, повторюваність та якість поверхні.

На виробничій дільниці верстати вирізняються у виготовленні форм і штампів, де тверді сталеві інструменти, карбід та мідні електроди мають оброблятися з мінімальною похибкою конусності. Типовий цех з виготовлення форм, що ріже сталь SKD61 завтовшки 60 мм з точністю ±0,005 мм, забезпечує стабільну роботу протягом тисяч циклів запуску завдяки автоматичному натягуванню дроту, яке триває менше 15 секунд. У авіакосмічній галузі верстат для електроерозійного дротового різання Mitsubishi обробляє жаростійкі сплави, такі як інконель і титан, для виготовлення кріпильних пристроїв турбін, забезпечуючи точність ±0,004 мм на ході 400 мм. Виробники медичного обладнання використовують тонкі дроти діаметром до 0,10 мм для виготовлення пластин для кісток і хірургічних напрямних, досягаючи шорсткості поверхні Ra 0,8 мкм без потреби в подальшому поліруванні. Автомобільні інструментальні цехи застосовують багатопрохідне різання для отримання довгих, прямих, беззаусеневих кромок у вставках прогресивних штампів, що збільшує термін служби штампів до 27 відсотків у задокументованих випадках.

Контроль якості є безперервним. Ми перевіряємо кожен верстат за допомогою тестування з кульковим баром, компенсації похибки кроку та пробних різів на сертифікованих зразках. Запаси запасних частин на нашому складі охоплюють 95 відсотків типових зношуваних елементів, а наша сервісна команда відповідає на міжнародні запити протягом 24 годин і відправляє критичні компоненти протягом 48 годин. Наші інженери надають віддалену діагностику через захищені з’єднання, а також пропонують пусконалагоджувальні роботи та навчання операторів на місці у понад 20 країнах. Навчання охоплює вибір дроту, оптимізацію промивання та процедури технічного обслуговування, що забезпечують передбачувані витрати на споживні матеріали — зазвичай 8–12 відсотків від загальних експлуатаційних витрат на верстат.

Світовий ринок віддає перевагу виробникам, які можуть довести відтворюваність процесів. Один німецький клієнт скоротив час обробки електродів на 38 відсотків; в’єтнамський постачальник штампувальних деталей знизив кількість браку з 4,2 до 0,9 відсотка; турецьке медичне підприємство зменшило частку відхилених виробів під час інспекції до 0,4 відсотка. Ці результати досягнуто завдяки точному підбору параметрів верстатів під матеріал і розмір партії, а також наданню клієнтам підтримки протягом усього терміну експлуатації обладнання. З понад 20 країн-експортерів і довгостроковими партнерствами, що тривають з 2003 року, компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. й далі інвестує в дослідження, оснащення та сервіс, щоб кожен верстат Mitsubishi для електроерозійного дротового різання забезпечував вимірювану цінність, передбачувану вартість на деталь і впевненість у можливості надання пропозицій із жорсткішими допусками та отримання додаткових контрактів.

Поширені запитання

Які матеріали може ефективно різати верстат Mitsubishi для різання дротом?

Наша машина Mitsubishi для різання дротом обробляє загартовану інструментальну сталь з твердістю до 62 HRC, цементовані карбіди, мідь, латунь, алюміній, титан і нікелеві сплави, такі як Inconel. Для карбідів і товстих заготовок понад 80 мм ми рекомендуємо спеціальні налаштування генератора й покритий дріт, щоб зберегти швидкість різання й якість поверхні. Типові швидкості різання — від 180 до 220 мм²/хв на сталі SKD11 товщиною 40 мм, а шорсткість поверхні досягає Ra 0.8 мкм при багатопрохідному різанні. З кожною машиною ми постачаємо бібліотеку параметрів обробки матеріалів.
Кожну машину Mitsubishi для різання дротом калібрують лазером, перевіряють у робочому режимі протягом 72 годин і постачають із документально підтвердженим звітом про точність. Після прибуття ми підтримуємо встановлення за допомогою віддаленого керування або виїзного введення в експлуатацію. Точність позиціонування становить ±0.003 мм, а повторюваність — ±0.002 мм за стабільних умов у приміщенні: 20 ± 1 °C. Ми також надаємо інструкції щодо підготовки фундаменту й вирівнювання, щоб машина зберігала свою точність у вашому середовищі.
Стандартні конфігурації постачаються протягом 30–45 днів, а індивідуальні замовлення на проволочні різальні верстати Mitsubishi — протягом 45–60 днів. Ми маємо на складі 95 відсотків поширених зношуваних деталей, у тому числі напрямних для проволоки, контактів живлення та сопел, і надсилаємо критичні компоненти клієнтам у понад 20 країнах протягом 48 годин. Витрати на споживні матеріали зазвичай становлять 8–12 відсотків від загальних експлуатаційних витрат, а ми допомагаємо вам планувати щорічний бюджет на запасні частини.
Так. З автоматичним натягуванням проволоки за менше ніж 15 секунд та надійним контролем промивання багато клієнтів організовують нічні зміни без операторів. Німецька ливарня форм підвищила коефіцієнт використання обладнання з 62 до 84 відсотків завдяки роботі вночі. Ми рекомендуємо планове технічне обслуговування кожні 500 годин і надаємо контрольні списки для забезпечення стабільності й безпеки роботи без нагляду.
Ми надаємо навчання операторів з вибору дроту, промивання, конічного різання та технічного обслуговування — як на місці, так і за допомогою живих віддалених сесій. Технічні запити отримують відповідь протягом 24 годин, а віддалена діагностика дозволяє нашим інженерам переглядати параметри й журнали аварійних сповіщень. Документація доступна англійською мовою, а ми підтримуємо клієнтів у Азії, Європі, на Близькому Сході та в Америці.

Пов’язані статті

Які технічні показники порівнювати при покупці багатофункціонального пружинного верстата

07

Jul

Які технічні показники порівнювати при покупці багатофункціонального пружинного верстата

Вступ. Інвестування в надійний багатофункціональний пружинний верстат є ключовим рішенням щодо довгострокового обладнання для підприємств з виробництва металевих компонентів по всьому світу. Такі верстати застосовуються у виробництві загального фурнітуру, електронних компонентів, автокомплектуючих та звичайних...
Переглянути більше
Які етапи постобробки необхідні після обробки деталі на електроерозійному верстаті

14

Jul

Які етапи постобробки необхідні після обробки деталі на електроерозійному верстаті

Приховані витрати та недоліки традиційної обробки рулонів за сегментами. Більшість металообробних підприємств не враховують значну частину прихованих експлуатаційних витрат, що виникають через застарілі процеси обробки рулонів за сегментами. Багато заводів досі використовують автономні u...
Переглянути більше
Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

14

Jul

Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

Еволюція гнучкого виробництва завдяки модульній архітектурі. Сучасні промислові ландшафти вимагають високого ступеня адаптивності, де здатність швидко змінювати конфігурації виробництва визначає ритм роботи підприємства...
Переглянути більше
Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

03

Aug

Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

Оволодіння складними викликами у виробництві пружин. Вирішення складних завдань у сучасному високошвидкісному промисловому виробництві вимагає глибокого розуміння динаміки подачі дроту, механічних допусків та механіки багатовісного згинання в автоматизованих системах...
Переглянути більше

Відгуки клієнтів

Клаус Бергер, менеджер цеху з виготовлення форм, Німеччина
Точність, яка зберігається протягом кожної зміни

Ми встановили два агрегати для електроерозійного дротового різання Mitsubishi для виготовлення електродів для лиття під тиском і скоротили тривалість циклу з 9,5 до 5,9 години на комплект — на 38 відсотків. Якість поверхні покращилася до Ra 0,9 мкм, а полірування більшості електродів було повністю усунено. Через 14 місяців точність позиціонування залишається в межах ±0,004 мм. Команда віддаленої підтримки відповідає протягом доби, а запасні частини надходять швидко. Це обладнання змінило спосіб, яким ми розраховуємо терміни виконання замовлень.

Нгуєн Ван Мінь, директор з виробництва, В’єтнам
Зменшення браку, яке ми змогли виміряти протягом тижнів

Наш проект вставок для прогресивних штампів вимагав точності ±0,005 мм на 1200 деталях. Перший верстат, який ми спробували, давав 4,2 відсотка браку. Після переходу на цей електроерозійний верстат Mitsubishi з багатопрохідним різанням частка браку знизилася до 0,9 відсотка протягом п’яти місяців, а термін служби штампів збільшився на 27 відсотків. Зараз ми працюємо у три зміни й замовили другий верстат. Навчання та бібліотека параметрів забезпечили плавне освоєння обладнання нашими операторами.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Механічна жорсткість на рівні менше одного мікрона вбудована в кожен електроерозійний верстат Mitsubishi

Механічна жорсткість на рівні менше одного мікрона вбудована в кожен електроерозійний верстат Mitsubishi

Основою точного різання дротом є конструкція верстата, яка стійка до вібрацій та теплового зсуву. Ліжка наших верстатів для різання дротом Mitsubishi виготовлені із заліза Meehanite високої жорсткості, витримані протягом шести місяців та шліфовані до плоскості 0,01 мм перед збиранням. Напрямні вузли доведені до зазору менш ніж один мікрон, а остаточна збірка відбувається в приміщеннях із контролюваною температурою 20 ± 1 °C. Така конструкція забезпечує точність позиціонування ±0,003 мм та повторюваність ±0,002 мм під час тривалих необслуговуваних циклів роботи. У майстернях з виготовлення прес-форм, що обробляють сталь SKD61 товщиною 60 мм, точність кутів залишається в межах ±0,003 мм навіть після тисяч початків різання. Турецьке підприємство з виробництва медичних пристроїв скористалося цією жорсткістю, щоб досягти шорсткості поверхні Ra 0,8 мкм на 18 000 хірургічних деталях щомісяця, знизивши частку браку при інспекції з 2,8 % до 0,4 %. Для покупців, які порівнюють технічні характеристики, вимірюваний ефект проявляється у показниках браку, годинах переделки та терміні служби штампів — а не лише в цифрах, наведених у рекламних брошурах.
Розумне керування та автоматичне протягування дроту підвищують щоденну продуктивність

Розумне керування та автоматичне протягування дроту підвищують щоденну продуктивність

Продуктивність у дротовому електроерозійному обробленні залежить від скорочення часу, коли різання не відбувається. Наш верстат для дротового різання Mitsubishi має функцію автоматичного протягування дроту, яка завершується за менше ніж 15 секунд — навіть після обриву дроту у високих заготовках. Також передбачено адаптивне промивання, що регулює тиск залежно від товщини матеріалу. Бібліотека керування зберігає перевірені параметри для сталі, карбіду, міді, титану та сплаву Inconel, тому оператори швидко досягають стабільних умов різання. Німецький виробник форм використав ці функції, щоб підвищити завантаження верстата з 62 % до 84 % та скоротити цикл обробки електродів з 9,5 до 5,9 години, що дало економію 1100 годин роботи верстата щорічно. В’єтнамський постачальник автокомпонентів знизив брак із 4,2 % до 0,9 % при виготовленні 1200 вставок для прогресивних штампів. Ці результати досягнуто завдяки передбачуваному різанню, меншій кількості ручних втручань та можливості безпечного несупроводжуваного роботи в нічні зміни.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору