Точні рішення для електроерозійного дротового різання Mesin EDM | Точність ±0,003 мм

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Рішення для точного електроерозійного проволочного різання від компанії Taizhou Chuang Yuan Machine Tool

Рішення для точного електроерозійного проволочного різання від компанії Taizhou Chuang Yuan Machine Tool

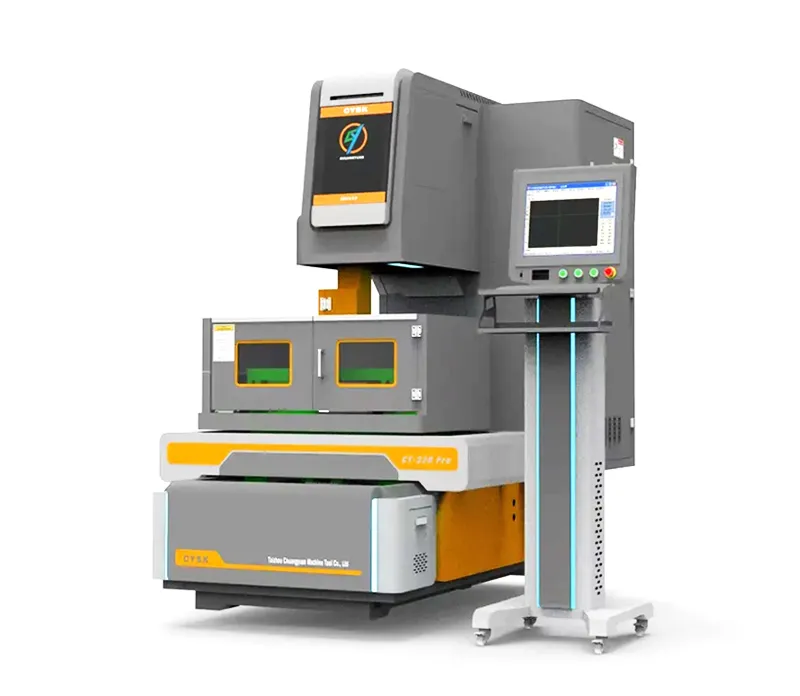
Компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. виробляє системи Mesin Edm Wire Cut з 2003 року й обслуговує підприємства з виготовлення прес-форм, авіакосмічні субпідприємства, виробників медичного обладнання та заводи з штампування інструментів у понад 20 країнах-експортерах. Наші платформи Mesin Edm Wire Cut забезпечують точність повторного позиціонування ±0,003 мм, ріжуть загартовану сталь із твердістю до 60 HRC та досягають шорсткості поверхні Ra 0,8 мкм за один прохід, що усуває більшість додаткових операцій полірування. У південно-східноазійських фабриках прес-форм оператори зазвичай працюють у режимі «без світла» протягом нічних змін; наша автоматична подача дроту та чотириосьова керована зміна кута нахилення забезпечують стабільність необслуговуваних циклів тривалістю 10–14 годин. Тайський клієнт, що виготовляє лиття під тиском, замінив дві старі установки на нашу модель із ходом 500 мм і за три місяці скоротив переділку деталей, пов’язану з електродами, на 32 відсотки. Оскільки ми об’єднуємо дослідження, виробництво та продажі в Цзянсу, запасні частини відправляються протягом 48 годин, а віддалена діагностика вирішує 90 відсотків сервісних заявок без виїзду спеціаліста на місце.
Отримати цитату

Вивчення випадку

зниження кількості переделок на 32 відсотки для тайського виробника прес-форм для ливарного виробництва

Виробник прес-форм для автомобільних інтер'єрів у Бангкоку стикався з проблемою неспівпадіння вставок форм; ручне шліфування додавало 6 годин на кожну прес-форму. Підприємство встановило електроерозійний провідний верстат Mesin з робочим полем 500 × 400 мм та мідно-цинковим дротом діаметром 0,25 мм. При обробці сталі SKD61 твердістю 48 HRC швидкість різання становила 180 мм²/хв, а точність у межах ±0,005 мм була забезпечена для всіх 12 форм. За 90 днів кількість переделок зменшилася на 32 відсотки, а відсоток своєчасних поставок зріс з 84 до 96 відсотків, що дозволило отримати два нових замовлення від автопостачальників другого рівня.

14-годинні безперервні цикли роботи для німецької майстерні інструментів та штампів

Стутгартському інструментальному цеху потрібна була додаткова потужність на нічну зміну без найму нових операторів. Їхня машина Mesin Edm Wire Cut із автоматичним натягуванням дроту та замкненою системою охолодження працювала 14 годин без нагляду, вирізаючи щонічі 1,2 м сталі для штампів твердістю 55 HRC. Відходи зменшилися до 0,4 відсотка, а річний обсяг виробництва зріс на 21 відсоток при незмінній кількості персоналу. Власник підкреслив повторювану точність і простий англомовний HMI як вирішальні чинники при придбанні.

Обробка з шорсткістю Ra 0,8 мкм для мексиканського постачальника медичного обладнання

Гуадалахарському постачальникові форм для хірургічних інструментів потрібні були порожнини дзеркальної якості. Застосувавши багатопрохідну технологію Mesin Edm Wire Cut, вони досягли шорсткості Ra 0,8 мкм на нержавіючих вставках, що усунуло необхідність ручного полірування по 40 хвилин на кожну порожнину. Частка виробів, схвалених з першого проходу, досягла 98 відсотків, а щомісячне виробництво форм зросло з 18 до 25 одиниць без найму нових працівників.

Пов’язані товари

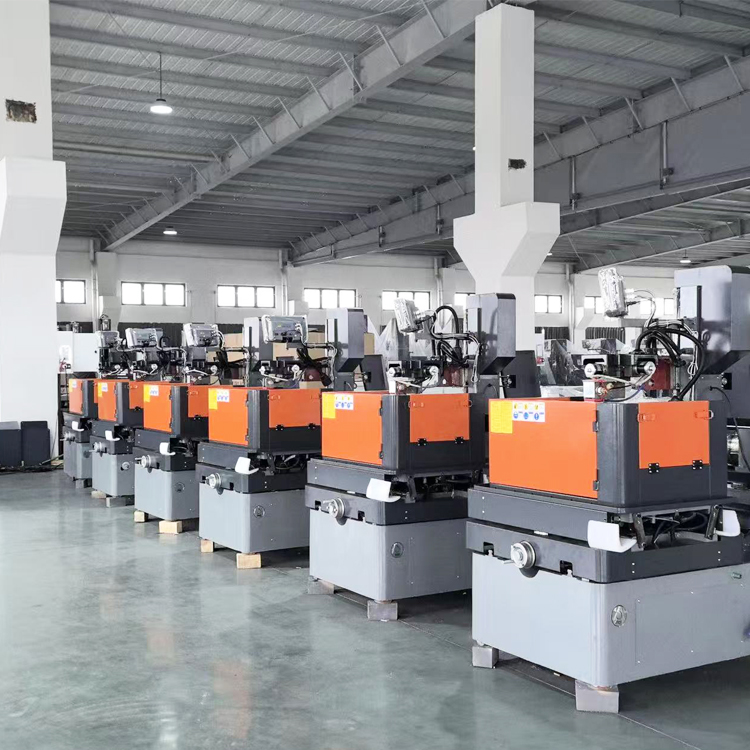
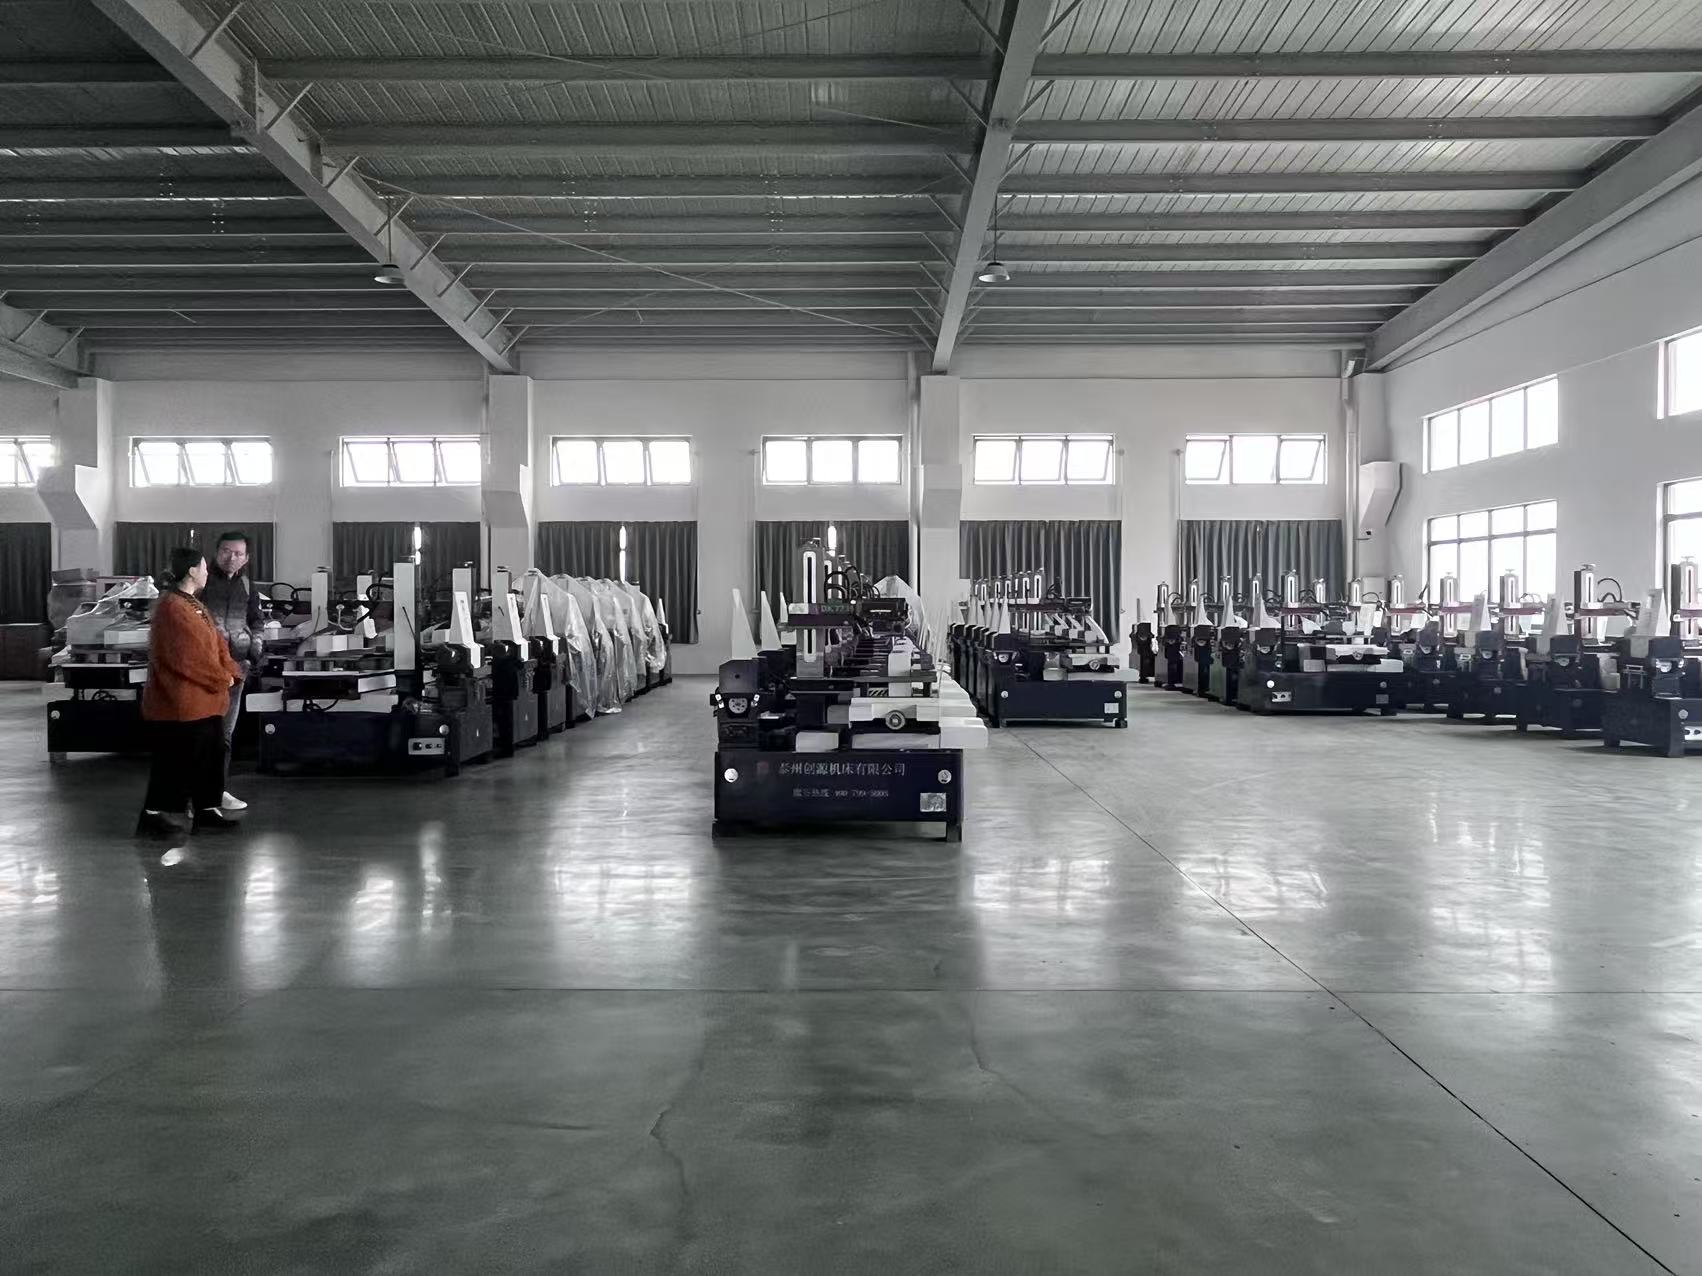
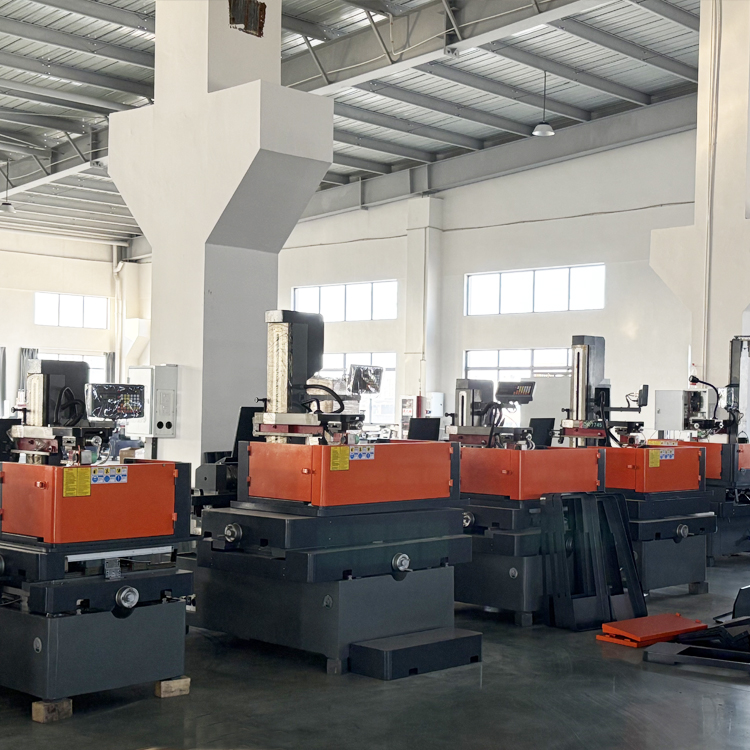
Виробництво надійного верстата електроерозійної обробки дротом (Mesin Edm Wire Cut) починається задовго до збирання. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd., заснованій у 2003 році в провінції Цзянсу, Китай, кожна платформа Mesin Edm Wire Cut проходить структурований ланцюг досліджень, лиття, механічної обробки, збирання, калібрування та валідації. Ми починаємо з методу скінченних елементів для аналізу C-подібної рами й колони, вибираючи чавун високої якості, який природно витримується протягом шести місяців для зняття внутрішніх напружень. Цей етап має значення, оскільки теплове зміщення навіть на 2 градуси Цельсія може змістити положення дроту на кілька мікрон під час 10-годинного неспостережуваного різання. Після грубого фрезерування на власних порталних фрезерних верстатах ліжко, колона й стіл шліфуються до плоскості в межах 0,01 мм на метр, а потім ручне шабрування застосовується на критичних інтерфейсах напрямних для забезпечення тривалої геометричної стабільності. Система транспортування дроту використовує прецизійні алмазні напрямні й герметичні підшипники, розраховані на понад 8 000 годин роботи, тоді як генератор імпульсів налаштовується окремо для кожного верстата, щоб забезпечити стабільну електричну розрядку при струмах від 1 А до 12 А. З боку програмного забезпечення наші інженери завчасно завантажують бібліотеки параметрів різання для поширених матеріалів, таких як SKD11, SKD61, 718H, NAK80, карбід, мідь та алюміній. Оператори на різних ринках працюють по-різному: європейські цехи зазвичай надають перевагу якості поверхні й повній відстежуваності, південно-східноазійські заводи часто працюють у режимі «без світла» й надають перевагу надійності протягування дроту, а ремонтні майстерні на Близькому Сході цінують швидку заміну завдань. Наша бібліотека параметрів та інтерфейси англійською, іспанською й російською мовами відображають ці особливості. Перед відправленням кожен верстат Mesin Edm Wire Cut проходить 72-годинний безперервний тест різання на загартованій сталі, а вимірювальні звіти реєструються за допомогою лазерного інтерферометра; осьова позиція перевіряється з точністю ±0,003 мм, а повторюваність — з точністю ±0,002 мм. У глобальному масштабі наші системи Mesin Edm Wire Cut обслуговують виробників форм у Німеччині, виробників штампів у Мексиці, авіакосмічних субпідприємств у Туреччині та заводи з виготовлення оснастки для електроніки у В’єтнамі. У одному задокументованому проекті в’єтнамський виробник форм для з’єднувачів різав пази шириною 0,3 мм у сталі твердістю 55 HRC зі швидкістю 150 мм²/хв, зберігаючи допуски в межах ±0,004 мм на робочій заготовці довжиною 300 мм, що усунуло необхідність вторинної шліфувальної операції й скоротило термін виконання на чотири дні. Дані сервісного обслуговування показують, що понад 90 відсотків технічних запитів вирішується дистанційно протягом одного робочого дня, а склад запасних частин гарантує відправку критичних компонентів протягом 48 годин. Ми також надаємо пусконалагоджувальні роботи на місці, навчання операторів та графіки профілактичного обслуговування, що забезпечує передбачуване споживання дроту — зазвичай 0,28–0,35 кг на годину різання. Саме така комплексна дисципліна дозволяє верстатам Mesin Edm Wire Cut від Chuang Yuan забезпечувати повторювану точність, задокументовану готовність до роботи та нижчу вартість на деталь для покупців у понад 20 країнах.

Поширені запитання

Які допуски може забезпечити машина Mesin Edm Wire Cut у щоденному виробництві?

Наші системи Mesin Edm Wire Cut перевірені з точністю позиціонування по осі ±0,003 мм та повторюваності ±0,002 мм. У реальному виробництві на загартованій сталі твердістю 50–60 HRC більшість клієнтів забезпечують точність ±0,005 мм на робочому об’єкті довжиною 300 мм. Ми постачаємо з кожною машиною звіт лазерного інтерферометра, щоб ви могли підтвердити її точність до встановлення.
Завдяки автоматичному натягуванню дроту, замкненій системі охолодження та стабільному контролю розряду машина Mesin Edm Wire Cut зазвичай працює без нагляду 10–14 годин. Клієнти в Німеччині та Таїланді повідомляють про нічні цикли роботи з відходами менше 0,5 %, за умови дотримання графіку заміни дроту та фільтрів, вказаного в нашому плані технічного обслуговування.
Один грубий прохід досягає шорсткості Ra 2,5–3,2 мкм; додавання двох чистових проходів забезпечує Ra 1,0–1,2 мкм; три–чотири чистові проходи досягають Ra 0,8 мкм на сталевих вставках. Це часто усуває необхідність ручного полірування — як підтвердив один мексиканський постачальник медичних форм після переходу на наш багатопрохідний процес Mesin Edm Wire Cut.
Ми надаємо пусконалагоджувальні роботи на місці, навчання операторів англійською мовою та технічну підтримку протягом усього терміну експлуатації. Віддалена діагностика вирішує понад 90 % сервісних запитів протягом одного робочого дня, а запасні частини відправляються з нашого складу в Цзянсу протягом 48 годин. Ми обслуговуємо покупців у понад 20 країнах і можемо організувати візити місцевих партнерів у ключових ринках.
Стандартні моделі Mesin Edm Wire Cut поставляються через 30–45 днів після внесення передплати; для нестандартних моделей із зміненими параметрами руху або конічними опціями може знадобитися до 60 днів. Ми забезпечуємо експортне упакування захисною антикорозійною плівкою, вакуумними мішками та дерев’яними кейсами, а також підтримуємо умови поставки FOB, CIF та «від дверей до дверей» разом із повним комплектом документів для митного оформлення.

Пов’язані статті

Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

14

Jul

Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

Вузькі місця у виробництві традиційного інтегрованого обладнання для формування пружин. Сучасне металообробне виробництво все більше характеризується різноманіттям специфікацій продукції та виробництвом сумішаних партій. Багато виробничих потужностей повинні обробляти пружини ...
Переглянути більше
Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

14

Jul

Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

Еволюція гнучкого виробництва завдяки модульній архітектурі. Сучасні промислові ландшафти вимагають високого ступеня адаптивності, де здатність швидко змінювати конфігурації виробництва визначає ритм роботи підприємства...
Переглянути більше
Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

03

Aug

Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

Оволодіння складними викликами у виробництві пружин. Вирішення складних завдань у сучасному високошвидкісному промисловому виробництві вимагає глибокого розуміння динаміки подачі дроту, механічних допусків та механіки багатовісного згинання в автоматизованих системах...
Переглянути більше
Які стандарти експортної якості вимагають міжнародні клієнти для продуктів у вигляді верстатів для різання дроту

03

Aug

Які стандарти експортної якості вимагають міжнародні клієнти для продуктів у вигляді верстатів для різання дроту

Розуміння міжнародних вимог щодо експорту в галузі точного оброблення металів. Навігація в складному ландшафті глобальної промислової торгівлі вимагає глибокого розуміння суворих технічних стандартів, які замовники з-за кордону встановлюють для передових металообробних...
Переглянути більше

Відгуки клієнтів

Данієль Вебер, менеджер з інструментального забезпечення, Штутгарт, Німеччина
Точність, яка припинила нашу проблему з доопрацюванням

Ми виробляємо автомобільні форми й раніше щотижня боролися з неправильним розташуванням вставок. З моменту встановлення їхнього центру електроерозійної дротової різки Mesin Edm Wire Cut допуск залишається в межах ±0,005 мм, а кількість переделок зменшилася приблизно на 30 % протягом трьох місяців. Нічні безперервні цикли працюють стабільно, а їхні інженери відповіли на всі запитання під час введення в експлуатацію. Це надійне капіталовкладення.

Мігель Сантос, керівник виробництва, Гвадалахара, Мексика
Швидке обслуговування та надійне різання у високопродуктивному виробництві

У нашому цеху працюють дві зміни з твердої штампової сталі, і точність машини зберігається понад рік. Обсяг випуску зріс приблизно на 20 % через простоту налаштування та автоматичне натягування дроту. Коли нам знадобилася направляюча деталь, вона надійшла через чотири дні. Служба підтримки Mesin Edm Wire Cut розуміє тиск, пов’язаний із виробництвом.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Підтверджена точність, підкріплена документальними тестовими даними

Підтверджена точність, підкріплена документальними тестовими даними

Заяви про точність мало що значать без підтвердження, тому кожен верстат Mesin Edm Wire Cut від Chuang Yuan вимірюється й документується перед відправленням. Ми перевіряємо осьове позиціонування з точністю ±0,003 мм і повторюваність з точністю ±0,002 мм за допомогою лазерного інтерферометра, а також проводимо 72-годинний безперервний тест різання на загартованій сталі, щоб підтвердити термічну стабільність. На практиці литейні цехи в Таїланді та Німеччині забезпечують точність ±0,005 мм на робочих заготовках довжиною 300 мм упродовж повних змін у виробництві. Оскільки термічне дрейфування — головний ворог електроерозійного різання дротом, наші литі деталі піддаються природному старінню протягом шести місяців, а система охолодження працює за замкненим циклом, що забезпечує стабільні умови розряду під час необслуговуваних робіт тривалістю 10–14 годин. Клієнти отримують з верстатом звіт про геометричні параметри, що скорочує терміни приймальних випробувань і сприяє аудитам якості в автотранспортних та медичних ланцюгах поставок. Такий підхід, заснований на даних, допоміг покупцям у понад 20 країнах зменшити брак і переделку: один із таїландських клієнтів скоротив обсяги переделки на 32 % протягом 90 днів.
Дизайн, орієнтований на застосування, для обробки форм, штампів та медичних виробів

Дизайн, орієнтований на застосування, для обробки форм, штампів та медичних виробів

Різні галузі промисловості виконують різання по-різному, і наші платформи Mesin Edm Wire Cut налаштовані з урахуванням цих особливостей. Виробники форм, що обробляють сталь SKD61 твердістю 48–55 HRC, отримують бібліотеки параметрів, оптимізованих для обробки порожнин, що забезпечує швидкість чернового різання 180 мм²/хв та чистоту поверхні Ra 0,8 мкм при чистовій обробці. Постачальники медичного обладнання потребують кромок без заусенців на сталевих вставках із нержавіючої сталі, тому ми надаємо налаштування багатопрохідної обробки, які повністю усувають необхідність ручного полірування й допомогли одному мексиканському клієнту підвищити частку виробів, що проходять першу перевірку, до 98 відсотків. Субпідрядники аерокосмічної галузі, що обробляють важкооброблювані сплави, цінують керування конусністю у 4 осях та точність позиціонування ±0,003 мм для обробки елементів під кутом. Універсальні механічні майстерні на Близькому Сході надають перевагу швидкій заміні настроювань, тому наша система людино-машинного інтерфейсу зберігає технологічні рецепти й відновлює їх за кілька секунд. Ми також враховуємо відмінності в інфраструктурі: пропонуємо конфігурації напруги для мереж 380 В, 415 В та 440 В, а також інтерфейси англійською, іспанською та російською мовами.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору