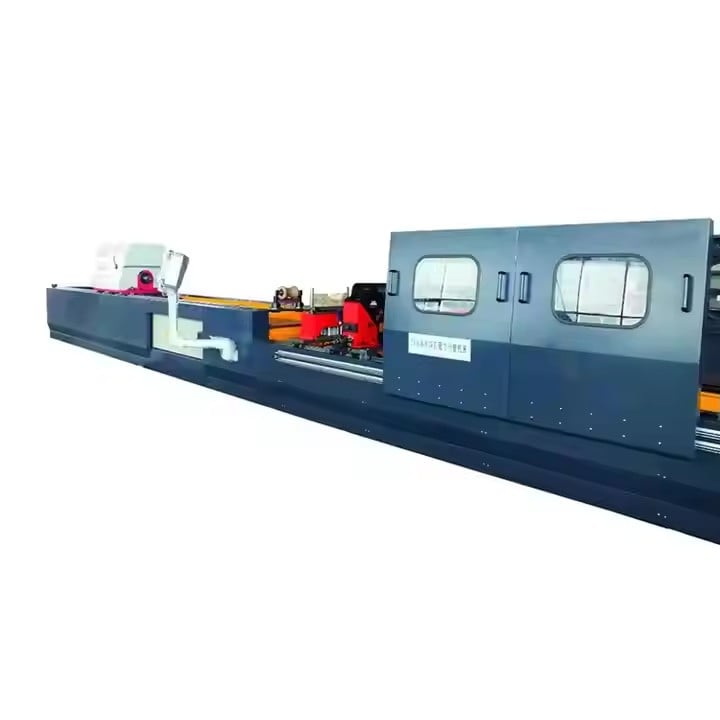
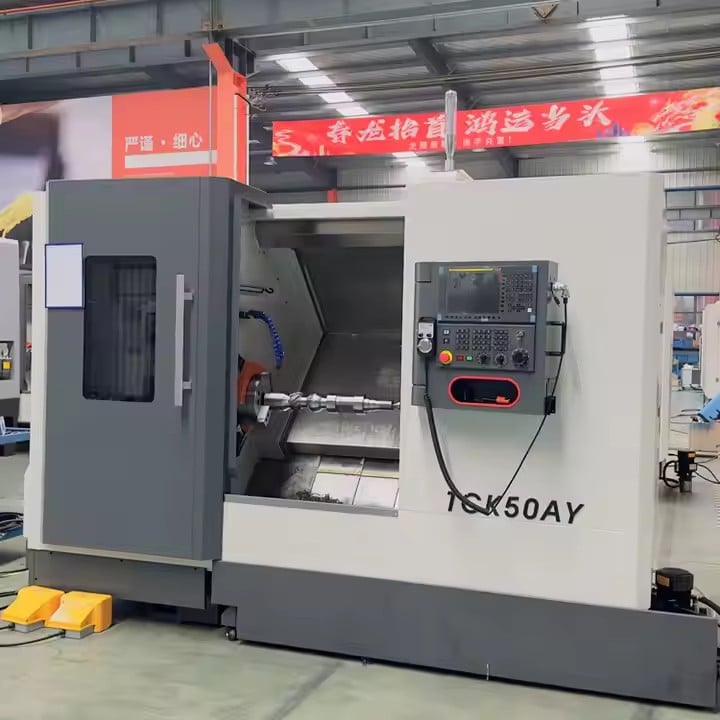
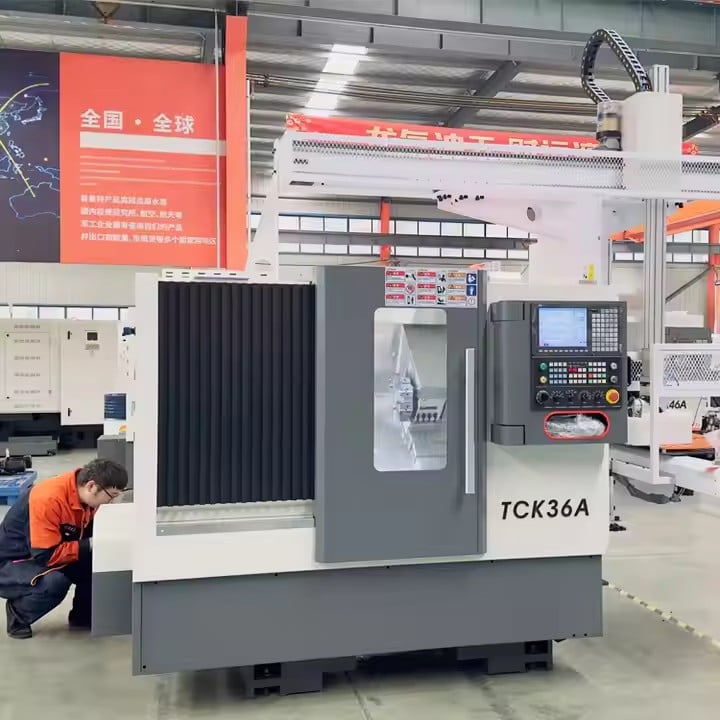
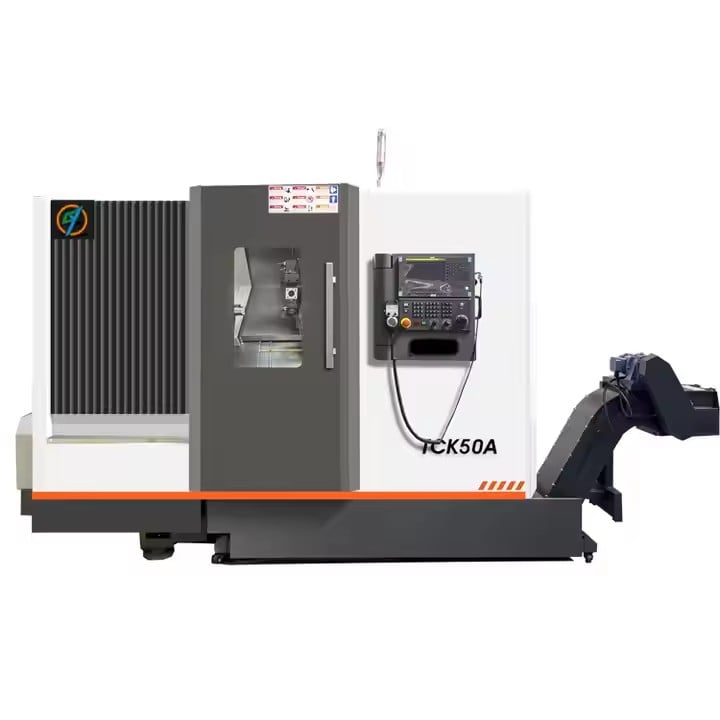
Машина для різання металевого дроту | Точність 0,005 мм, безпосередньо від виробника

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Прем'єрні рішення для машин для різання металевого дроту від надійного китайського виробника

Прем'єрні рішення для машин для різання металевого дроту від надійного китайського виробника

Оберіть машину для різання металевого дроту від компанії Taizhou Chuang Yuan Machine Tool Co., Ltd. та отримайте переваги співпраці безпосередньо з заводом, яка вдосконалювалася понад два десятиліття. З 2003 року наше підприємство в Цзянсу проектує точні верстати для покупців, які оцінюють обладнання за часом безперебійної роботи, точністю та загальними експлуатаційними витратами. Наші платформи для машин для різання металевого дроту використовуються в майстернях з виготовлення форм, виробниках штампів, субпідрядних авіакосмічних компаніях, виробниках медичного обладнання та постачальниках інструментів для автомобільної промисловості й забезпечують різання загартованої сталі, карбіду, міді та алюмінію з повторюваністю ±0,005 мм у багатьох конфігураціях. У роботі з штампами та формами, де одна помилка траєкторії дроту може призвести до браку порожнини, така повторюваність захищає маржу. У виробничих штампувальних цехах оператори регулярно запускають необслуговувані цикли протягом ночі, оскільки наш контроль натягу дроту та автоматичне повторне наведення дроту зменшують простої.
Отримати цитату

Вивчення випадку

Німецький виробник форм підвищує точність за допомогою нашого верстата для різання дроту

Баварський виробник форм, що виготовляє багатопорожнинні прес-форми для упаковальної галузі, стикнувся з типовою проблемою: важкі вставки з міді та загартованої сталі постійно виходили за межі допусків на застарілому обладнанні, через що частка переділки перевищувала 9 відсотків. Після встановлення нашого верстата для різання металевого дроту точність різання стабілізувалася на рівні 0,006 мм протягом 800-годинного періоду валідації, а частка переділки знизилася до менш ніж 2 відсотків. Тепер команда довіряє цьому верстату виконання критичних операцій з обробки поверхонь закриття та ковзних елементів у формах для кришок пляшок та тонкостінних контейнерів, де кілька мікрон вирішують, чи виникне приплив матеріалу. Швидші чернеткові проходи скоротили підготовку електродів з 7,2 до 5,1 години на одну форму, що звільнило потужності для виконання замовлень, які раніше відхиляли.

В’єтнамська інструментальна майстерня скорочує витрати за допомогою автоматизованого різання дроту

Майстерня з обробки металів поблизу Хошиміна, що обслуговує виробників мотоциклетних деталей, потребувала обробляти важкі штампові плити зі сталі 1.2379 без найму додаткових операторів на вечірню зміну. Впровадивши наш верстат для різання металевим дротом із автоматичним повторним натягуванням дроту та можливістю неоглядної роботи протягом ночі, підприємство збільшило продуктивність одного оператора з 42 до 58 деталей на добу. Витрати дроту скоротилися на 18 % після переходу на стратегію використання дроту діаметром 0.20 мм при обробці мідних компонентів, що дозволило зменшити бюджет на споживні матеріали на конкурентному ринку, де має значення кожна частка цента.

Польська штампова майстерня прискорює терміни поставки за допомогою технології різання дротом

Польський виробник прогресивних штампів втрачав замовлення через конкурентів, які обіцяли термін виконання всього за два тижні. З нашим верстатом для різання металевого дроту цей підприємець збільшив швидкість різання на 12 відсотків при обробці заготовок із загартованої сталі товщиною 40 мм завдяки оптимізованій системі промивання та адаптивному керуванню подачею; стабільні роботи вночі підвищили відсоток своєчасних поставок з 91 до 99 відсотків. У результаті підприємство отримало більше повторних замовлень від автопостачальників першого рівня та змогло з упевненістю гарантувати дедлайни, які раніше здавалися ризикованими.

Пов’язані товари

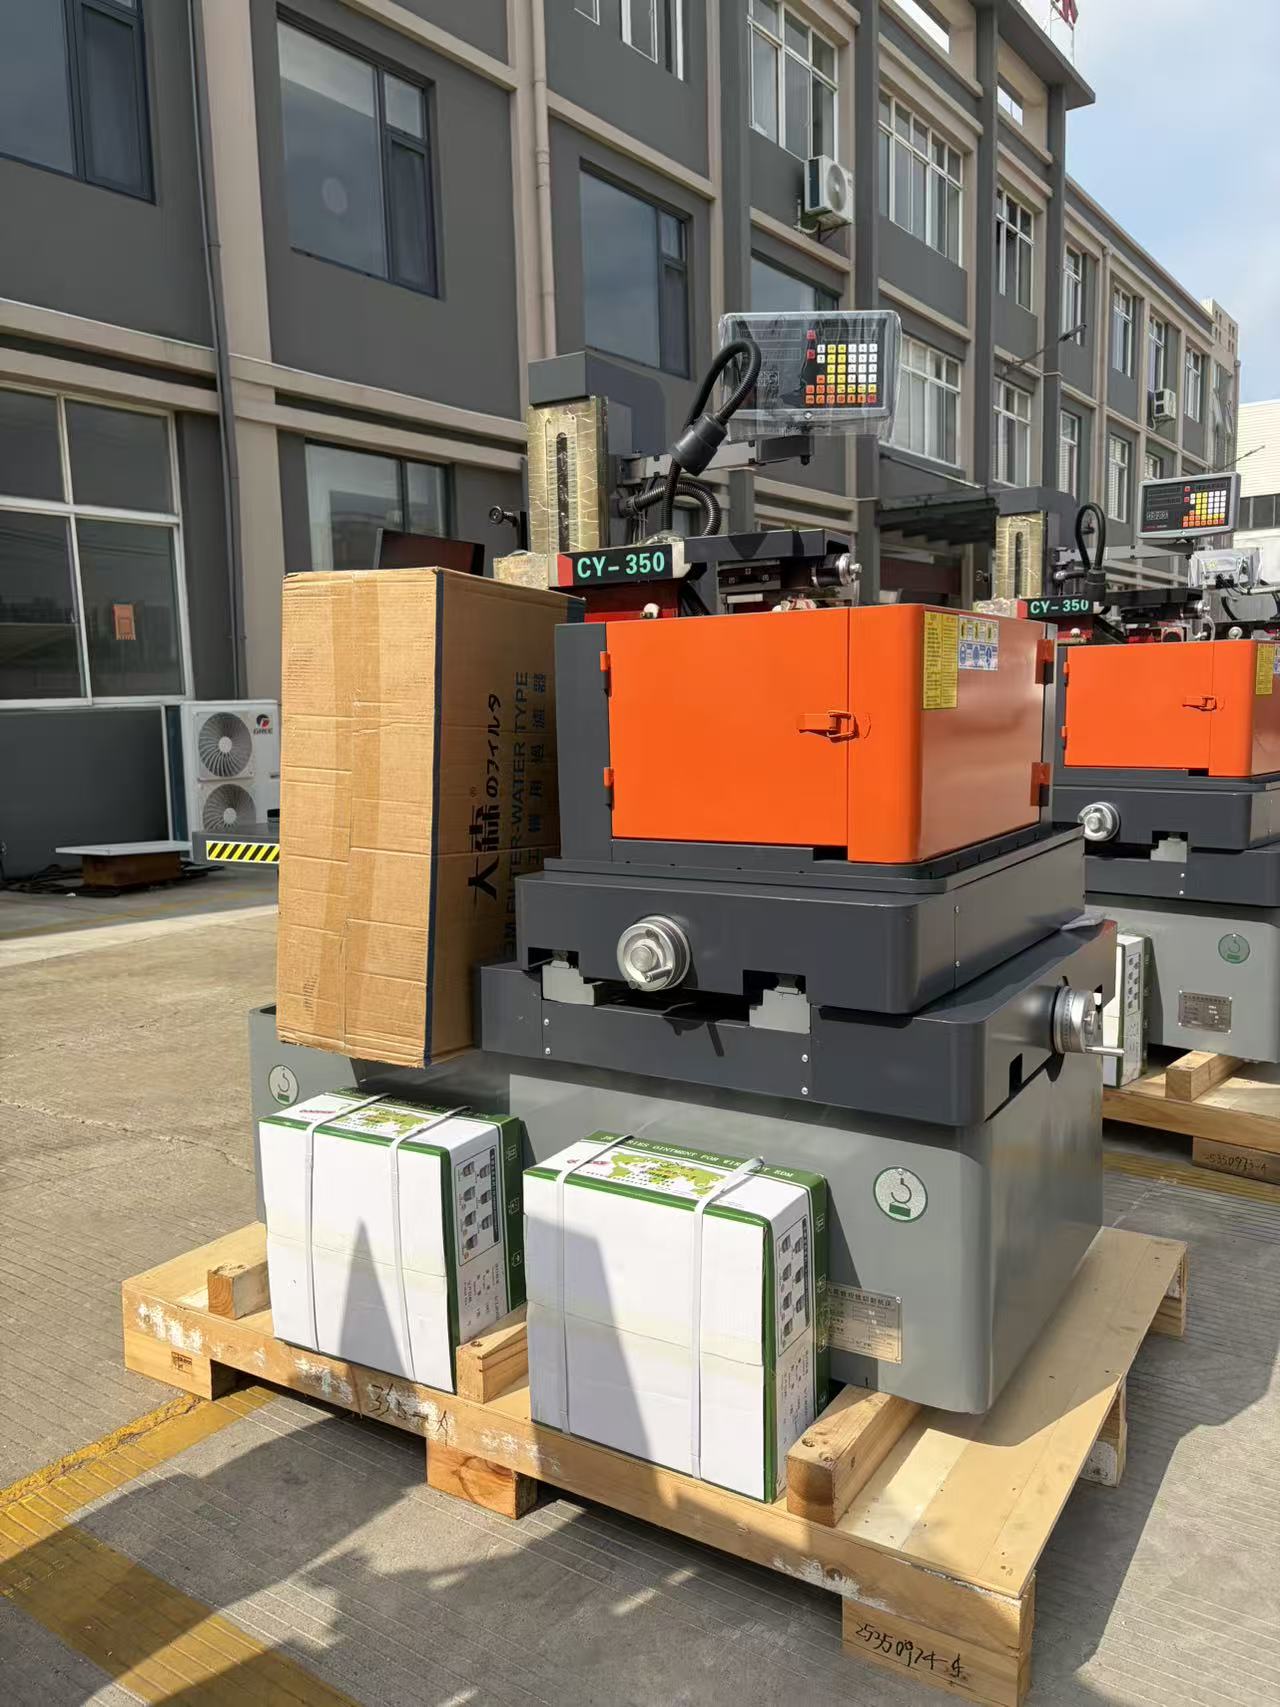
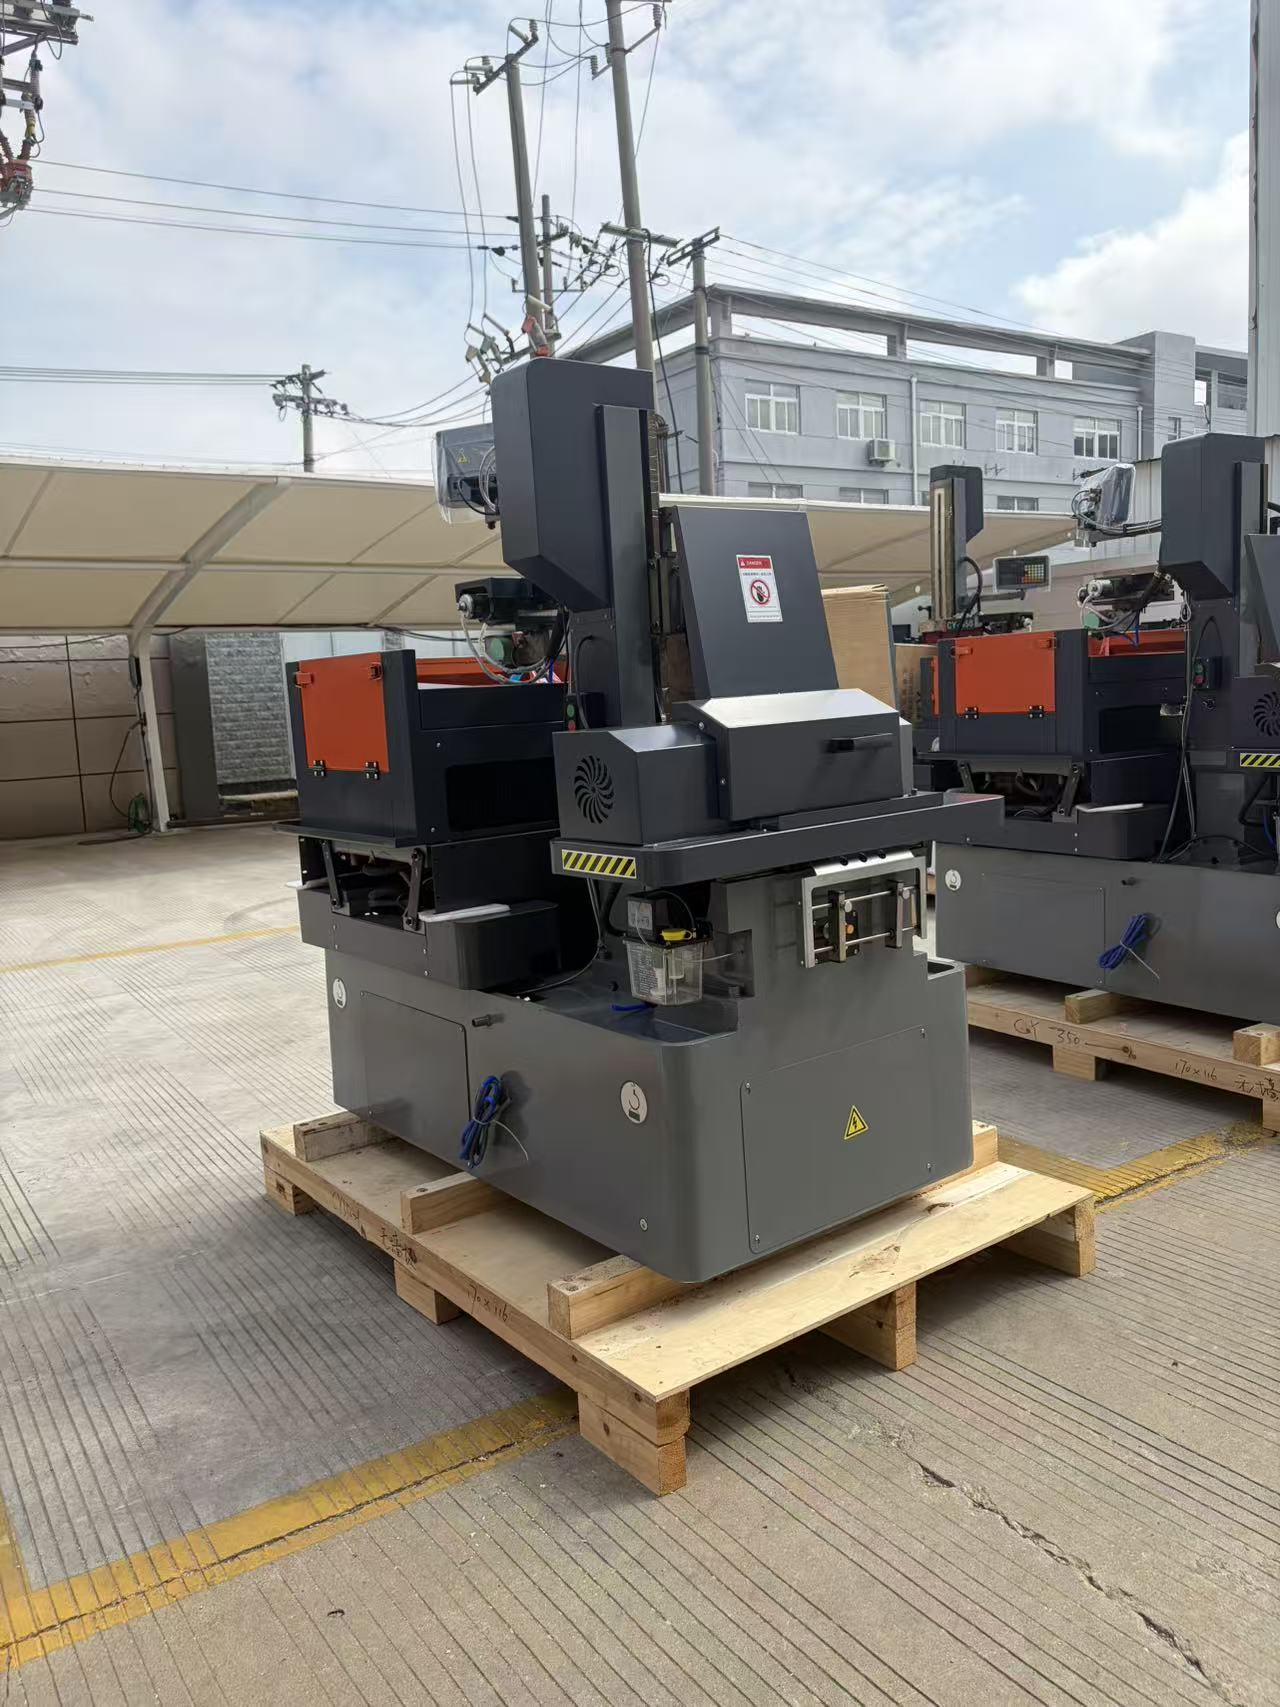
Taizhou Chuang Yuan Machine Tool Co., Ltd. здобула репутацію, оволодівши повним циклом виробництва прецизійних верстатів, а лінійка наших верстатів для різання металевого дроту демонструє, як ця дисципліна перетворюється на практичні результати у цеху. З 2003 року наш завод у місті Тайчжоу, провінція Цзянсу, об’єднує дослідження, розробку, виробництво та продажі під одним дахом, що означає: інженерні зміни переходять від креслення до прототипу й далі — до повномасштабного виробництва без зовнішніх затримок. Наші верстати для різання дротом збирають у контрольованому середовищі: напрямні обробляють вручну скребком досвідчені техніки, кулькові гвинти попередньо навантажують з високою точністю, а литі конструкційні деталі піддають термічному зніманню напружень перед механічною обробкою, щоб теплове дрейфування залишалося прогнозованим навіть під час тривалих змін. Покупці, які відвідують наш завод, одразу бачать логіку процесу: перевірка вхідних матеріалів — граніту та чавуну, прецизійне шліфування, верифікація за допомогою лазерного інтерферометра, а потім 72-годинне безперервне випробування різання під навантаженням. Лише ті верстати, що відповідають заданим параметрам точності й вимогам до якості поверхні, залишають виробничий цех.

Глибина процесу має значення при різанні дротом, оскільки навіть незначні змінні накопичуються протягом тисяч циклів розряду. Наші інженери налаштовують тривалість імпульсу, піковий струм та натяг дроту під матеріали, які фактично ріжуть клієнти: сталі для гарячого оброблення 1.2344, вольфрамовокарбідні пробої, електроди з берилійової міді або алюмінієві кріплення. Виробнича майстерня форм для лиття, що виготовляє складні серцевини, звертає увагу на точність кутів та контроль конусності, тоді як виробник штампів цінує пряму лінійність довгих контурів і можливість автоматичного повторного натягу дроту після його обриву. Ми перевіряємо обидва сценарії на кожній платформі. Реальні цифри визначають наші проектні рішення: позиційна точність до 0.005 мм у багатьох моделях, шорсткість поверхні до Ra 0.8 мікрометра, швидкість різання 200–300 квадратних міліметрів на хвилину у поширених сталях, діаметр дроту — від 0.10 мм до 0.30 мм. Сучасні інверторні джерела живлення зменшують споживання енергії на 15–25 % порівняно зі старими генераторами — це важлива цифра для заводів, які відстежують кіловат-години на деталь, оскільки звітність щодо сталого розвитку стає стандартом у Європі та Північній Америці.

Глобальні застосування охоплюють понад 20 країн і регіонів-експортерів. Німецький виробник форм використовує наше обладнання для інструментів упаковки, де поверхні герметизації мають ідеально щільно прилягати одна до одної. Польська майстерня штампів планує необслуговувані нічні зміни, щоб забезпечити своїм клієнтам у сфері автопромисловості постачання кожні два тижні. В’єтнамські інструментальні майстерні покладаються на наші верстати для виготовлення штампів для мотоциклів та побутової техніки за конкурентоспроможними цінами. Турецькі, бразильські, мексиканські, індонезійські та південноафриканські покупці використовують їх для виготовлення всього — від прес-форм до компонентів медичних інструментів. Обслуговуючи ці різноманітні ринки, ми переконалися, що надійність говорить універсальною мовою: чітка документація, чесні технічні характеристики, оперативне забезпечення запасними частинами та верстати, які однаково добре працюють як у літню спеку 45 °C, так і в неопалюваному зимовому цеху. Кожна одиниця поставляється з англомовними інструкціями, підтримкою дистанційної діагностики та запасними частинами, які відправляються протягом 48 годин у більшість пунктів призначення. Для покупців, що порівнюють постачальників, ми вітаємо аудити на виробництві та пробні різальні випробування, адже довіра, побудована на перевіреній продуктивності, є найсильнішим аргументом у продажах, який може запропонувати будь-який виробник.

Поширені запитання

Які матеріали може надійно обробляти ваш верстат для різання металевого дроту?

Наші верстати обробляють провідні матеріали, зокрема загартовані інструментальні сталі, нержавіючу сталь, вольфрамовий карбід, мідь, алюміній, латунь та титан. Для виготовлення штампів і форм найчастіше використовують марки сталі 1.2344, 1.2379 та 1.2083. Діаметри дроту від 0.10 мм до 0.30 мм дають змогу балансувати між швидкістю й деталізацією — тому як тонкі медичні вставки, так і важкі штампові плити можна обробляти на одній і тій самій платформі.
Багато конфігурацій забезпечують точність позиціонування в межах 0,005 мм і досягають шорсткості поверхні до Ra 0,8 мікрометра за кількома проходами. Чернове різання може досягати 200–300 квадратних міліметрів на хвилину у сталі. Точні значення залежать від матеріалу, товщини та вибору дроту, тому ми надаємо звіти про випробування, проведені з урахуванням ваших деталей.
Зазвичай введення в експлуатацію триває п’ять–сім днів на місці, у тому числі вирівнювання, калібрування та випробувальні різання. Оператори вивчають налаштування, повторне протягування дроту й можуть опанувати це за один–два дні, оскільки наш інтерфейс інтуїтивно зрозумілий. Після цього віддалена діагностика вирішує більшість проблем протягом 24 годин, а запасні частини доставляються в більшість міжнародних пунктів призначення протягом 48 годин.
Так. Автоматичне повторне натягування дроту та адаптивне керування подачею дозволяють багатьом клієнтам проводити нічні зміни без операторів — зафіксовано випадки зростання продуктивності з 42 до 58 деталей на одного оператора на добу. У разі обриву дроту верстат автоматично виконує повторне натягування й відновлює роботу, забезпечуючи дотримання графіку для довгих матриць і складних серцевин без постійного нагляду оператора.
Ціна залежить від робочого ходу, можливості обробки конусних поверхонь, типу генератора та рівня автоматизації. Ми надаємо прямі ціни від виробника в доларах США або євро з чітким розподілом вартості оснащення, дроту та вартості перевезення. Покупцям, які порівнюють постачальників, слід замовити пробне різання на власному матеріалі, оскільки підтверджена продуктивність завжди переважає будь-які заяви в брошурах.

Пов’язані статті

Які етапи постобробки необхідні після обробки деталі на електроерозійному верстаті

14

Jul

Які етапи постобробки необхідні після обробки деталі на електроерозійному верстаті

Приховані витрати та недоліки традиційної обробки рулонів за сегментами. Більшість металообробних підприємств не враховують значну частину прихованих експлуатаційних витрат, що виникають через застарілі процеси обробки рулонів за сегментами. Багато заводів досі використовують автономні u...
Переглянути більше
Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

14

Jul

Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

Вузькі місця у виробництві традиційного інтегрованого обладнання для формування пружин. Сучасне металообробне виробництво все більше характеризується різноманіттям специфікацій продукції та виробництвом сумішаних партій. Багато виробничих потужностей повинні обробляти пружини ...
Переглянути більше
Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

03

Aug

Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

Оволодіння складними викликами у виробництві пружин. Вирішення складних завдань у сучасному високошвидкісному промисловому виробництві вимагає глибокого розуміння динаміки подачі дроту, механічних допусків та механіки багатовісного згинання в автоматизованих системах...
Переглянути більше
Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

03

Aug

Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

Виявлення обмежень застарілих систем у виробництві іскрового ерозійного обладнання. Експлуатація зрілого, багато десятиліть використовуваного обладнання на високоточних виробничих дільницях часто призводить до прихованих експлуатаційних штрафів, які поступово зменшують рентабельність.
Переглянути більше

Відгуки клієнтів

Маркус Вебер, керівник виробництва формувальних цехів, Німеччина
Точність, яка припинила наші проблеми з доопрацюванням

Наше старе обладнання постійно відхилялося під час обробки твердих вставок, а переделка з’їдала нашу рентабельність. Після встановлення двох цих верстатів ми забезпечуємо точність 0,006 мм протягом тривалих виробничих циклів, а частка переделки зменшилася з 9 % до менше ніж 2 %. Автономне різання вночі повністю змінило наше планування виробництва. Звіт про заводські випробування повністю відповідає реальній продуктивності на нашому виробничому майданчику.

Нгуєн Ті Лан, власниця інструментального цеху, В’єтнам
Швидка підтримка та справжній приріст продуктивності

Ми порівняли кілька постачальників і вибрали саме цього, оскільки пробне різання на наших власних штампах переконало нас. Виробіток на одного оператора збільшився з 42 до 58 деталей щодня, а витрати на дріт зменшилися приблизно на 18 % завдяки ефективнішій стратегії його використання. Запасні частини надійшли через два дні, коли нам вони були потрібні — це має значення, коли терміни виконання дуже жорсткі.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Інженерна підтримка безпосередньо від заводу з понад 20-річним досвідом у галузі верстатів

Інженерна підтримка безпосередньо від заводу з понад 20-річним досвідом у галузі верстатів

Робота безпосередньо з компанією Taizhou Chuang Yuan Machine Tool Co., Ltd. усуває зайві ланки торгівлі та припущення. Заснована в 2003 році й розташована в місті Тайчжоу, провінція Цзянсу, ми самостійно здійснюємо дослідження, розробку, виробництво та продаж — тому технічні запитання потрапляють безпосередньо до інженерів, які створили цей верстат. Це має значення, коли майстерня для виготовлення форм потребує порад щодо обробки сталі 1.2344 або коли спеціаліст з виготовлення штампів прагне оптимізувати промивання для глибоких контурів. Наші команди збирають, шабрують і вирівнюють критичні компоненти власними силами, а потім перевіряють кожен верстат для електроерозійного дротового різання за допомогою лазерної інтерферометрії та 72-годинного безперервного тесту різання. Зафіксовані результати включають точність позиціонування в межах 0.005 мм, шорсткість поверхні до Ra 0.8 мікрометра та швидкість різання 200–300 квадратних міліметрів на хвилину у поширених сталях. Оскільки ми виробляємо верстати, а не перепродаємо їх, адаптація ходу, конусності та автоматизації є звичайною практикою, а не винятком.
Продуктивність, налаштована під конкретну сферу застосування: виготовлення штампів, форм, медичного обладнання та авіакосмічної продукції

Продуктивність, налаштована під конкретну сферу застосування: виготовлення штампів, форм, медичного обладнання та авіакосмічної продукції

Металевий дротовий різальний верстат створює вартість лише тоді, коли відповідає реальним виробничим звичкам, тому ми налаштовуємо кожну платформу під сектори, які найбільше її використовують. Майстерні з виготовлення штампів і форм для прогресивного штампування та багатопорожнинних литих форм для введення під тиском надають пріоритет точності кутів, контролю конусності та безперервної надійності; наші автоматична повторна навівка дроту й адаптивні стратегії подачі забезпечують роботу в режимі «без оператора», а задокументовані встановлення показують зростання продуктивності з 42 до 58 виробів на оператора на добу. Виробники медичних пристроїв, що ріжуть вставки з нержавіючої сталі й титану, цінують можливість використання тонкого дроту діаметром від 0.10 мм та досягнення шорсткості поверхні до Ra 0.8 мікрометра, що скорочує ручне полірування компонентів інструментів. Субпідрядники аерокосмічної галузі, що ріжуть загартовані сплави, цінують повторюваність у межах 0.005 мм на довгих контурах, де будь-яке відхилення запускає коштовні цикли інспекції. У виробничих середовищах інверторні джерела живлення знижують енергоспоживання на 15–25 % порівняно з традиційними генераторами.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору