Устаткування для електроерозійного дротового різання з ЧПК: повторюваність ±0,003 мм та цикли на 30 % швидші

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Рішення для точного CNC-різання дроту від надійного виробника з 2003 року

Рішення для точного CNC-різання дроту від надійного виробника з 2003 року

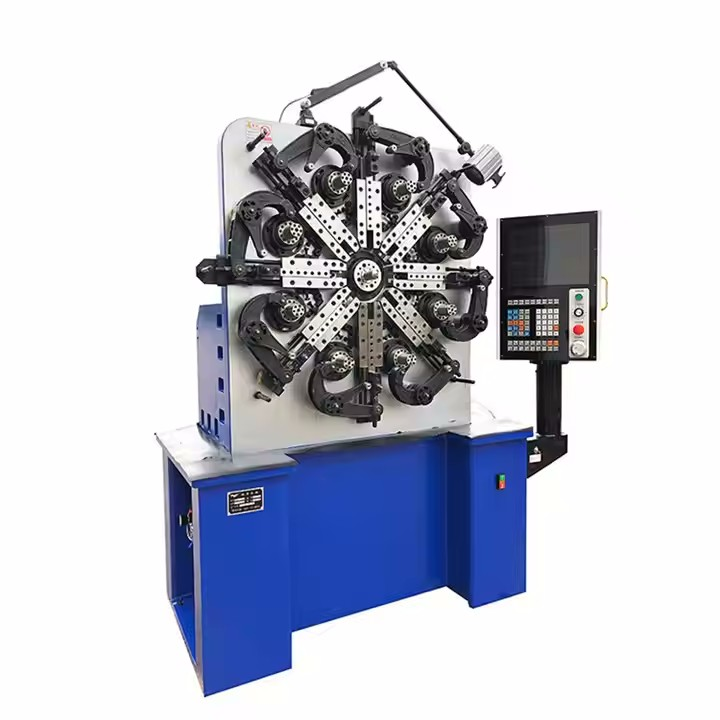
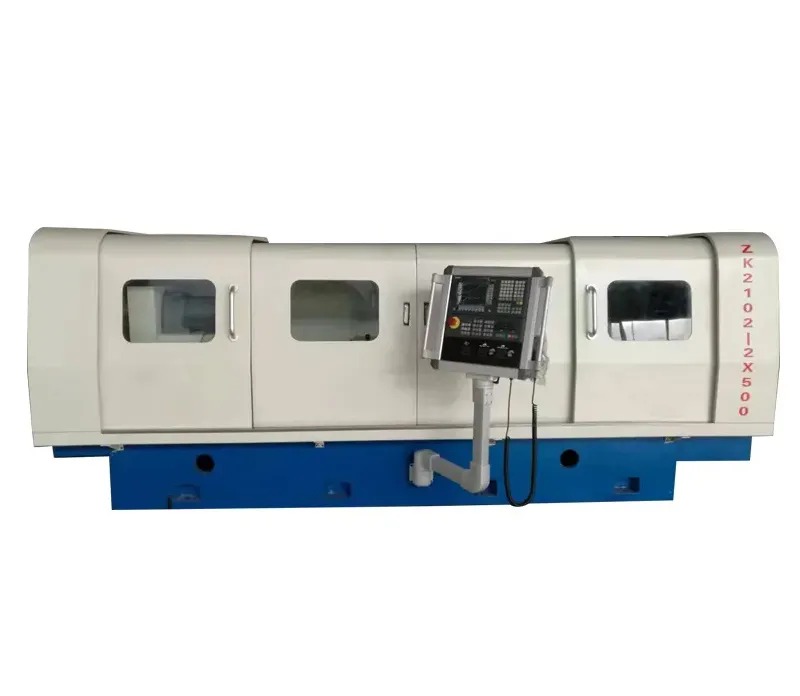
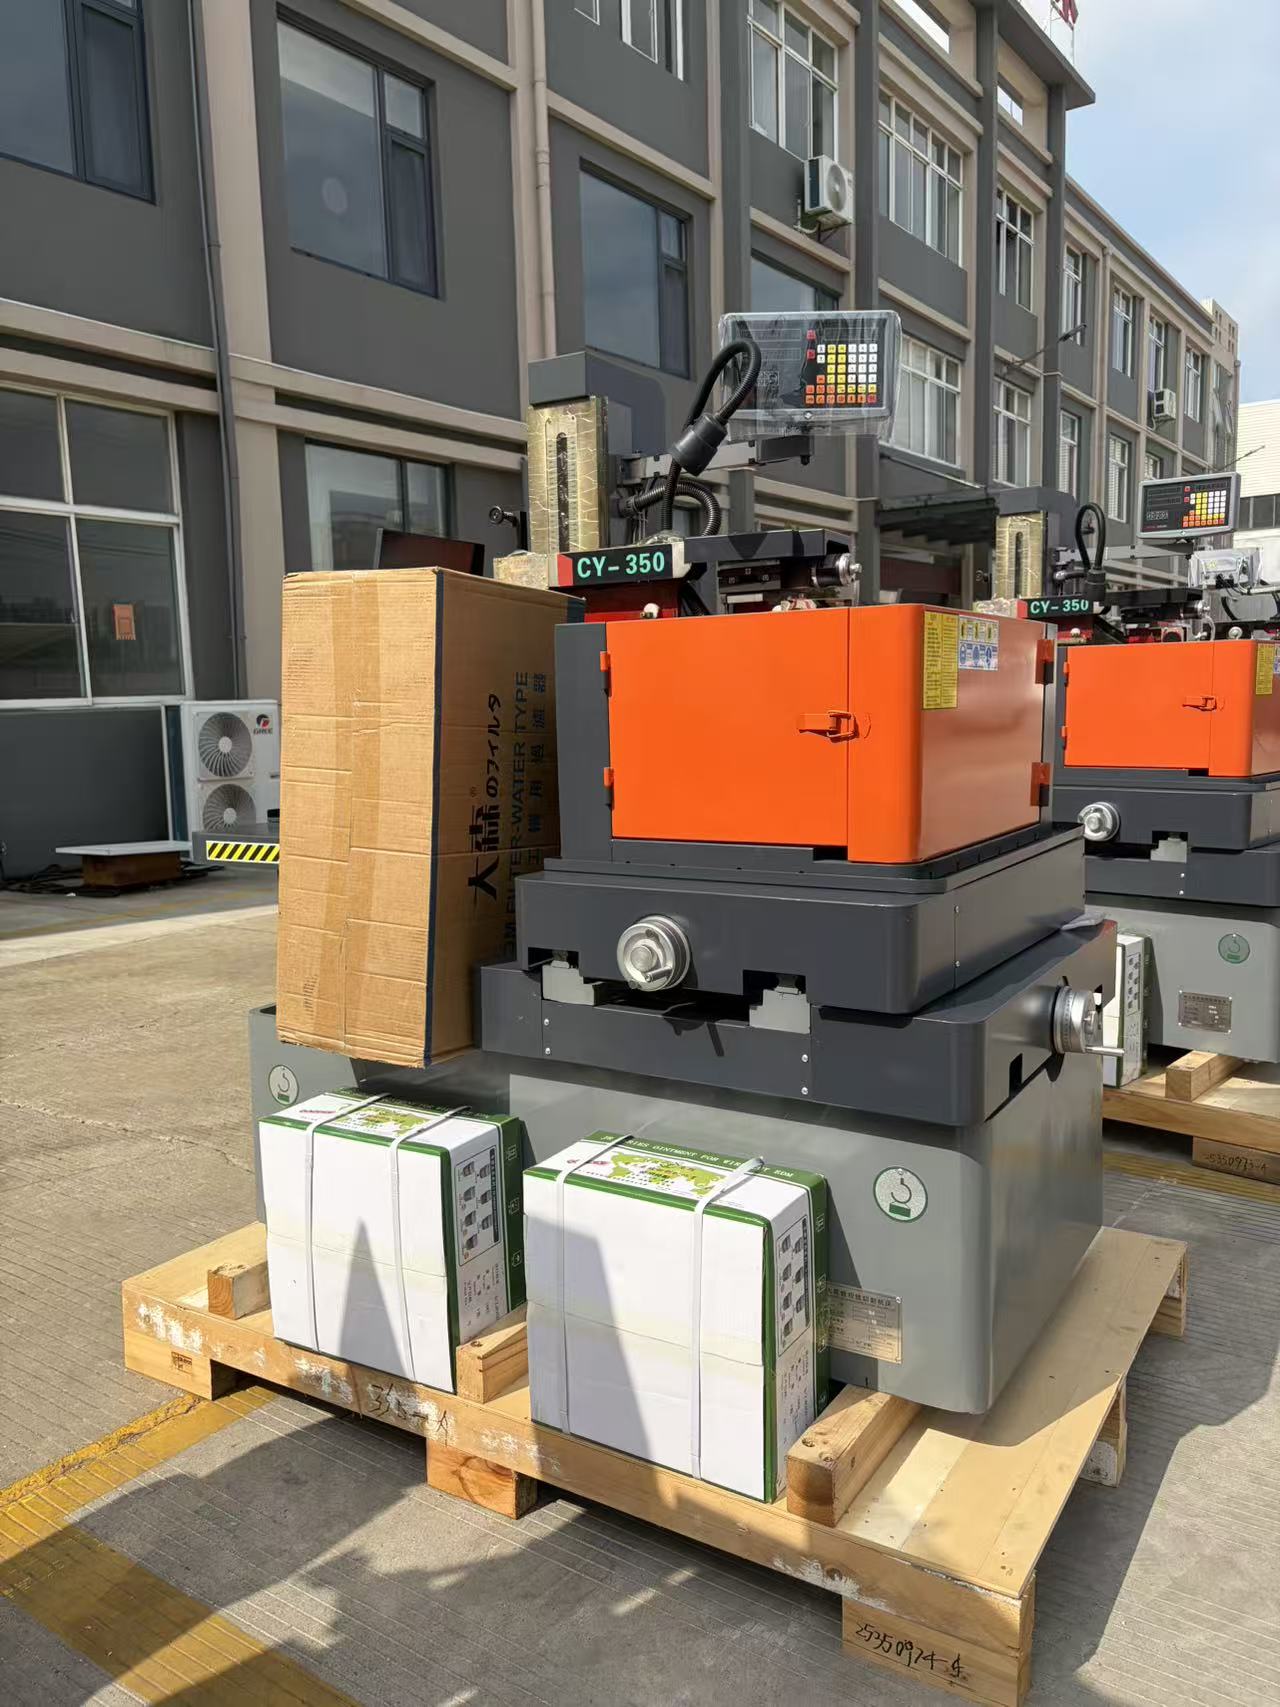
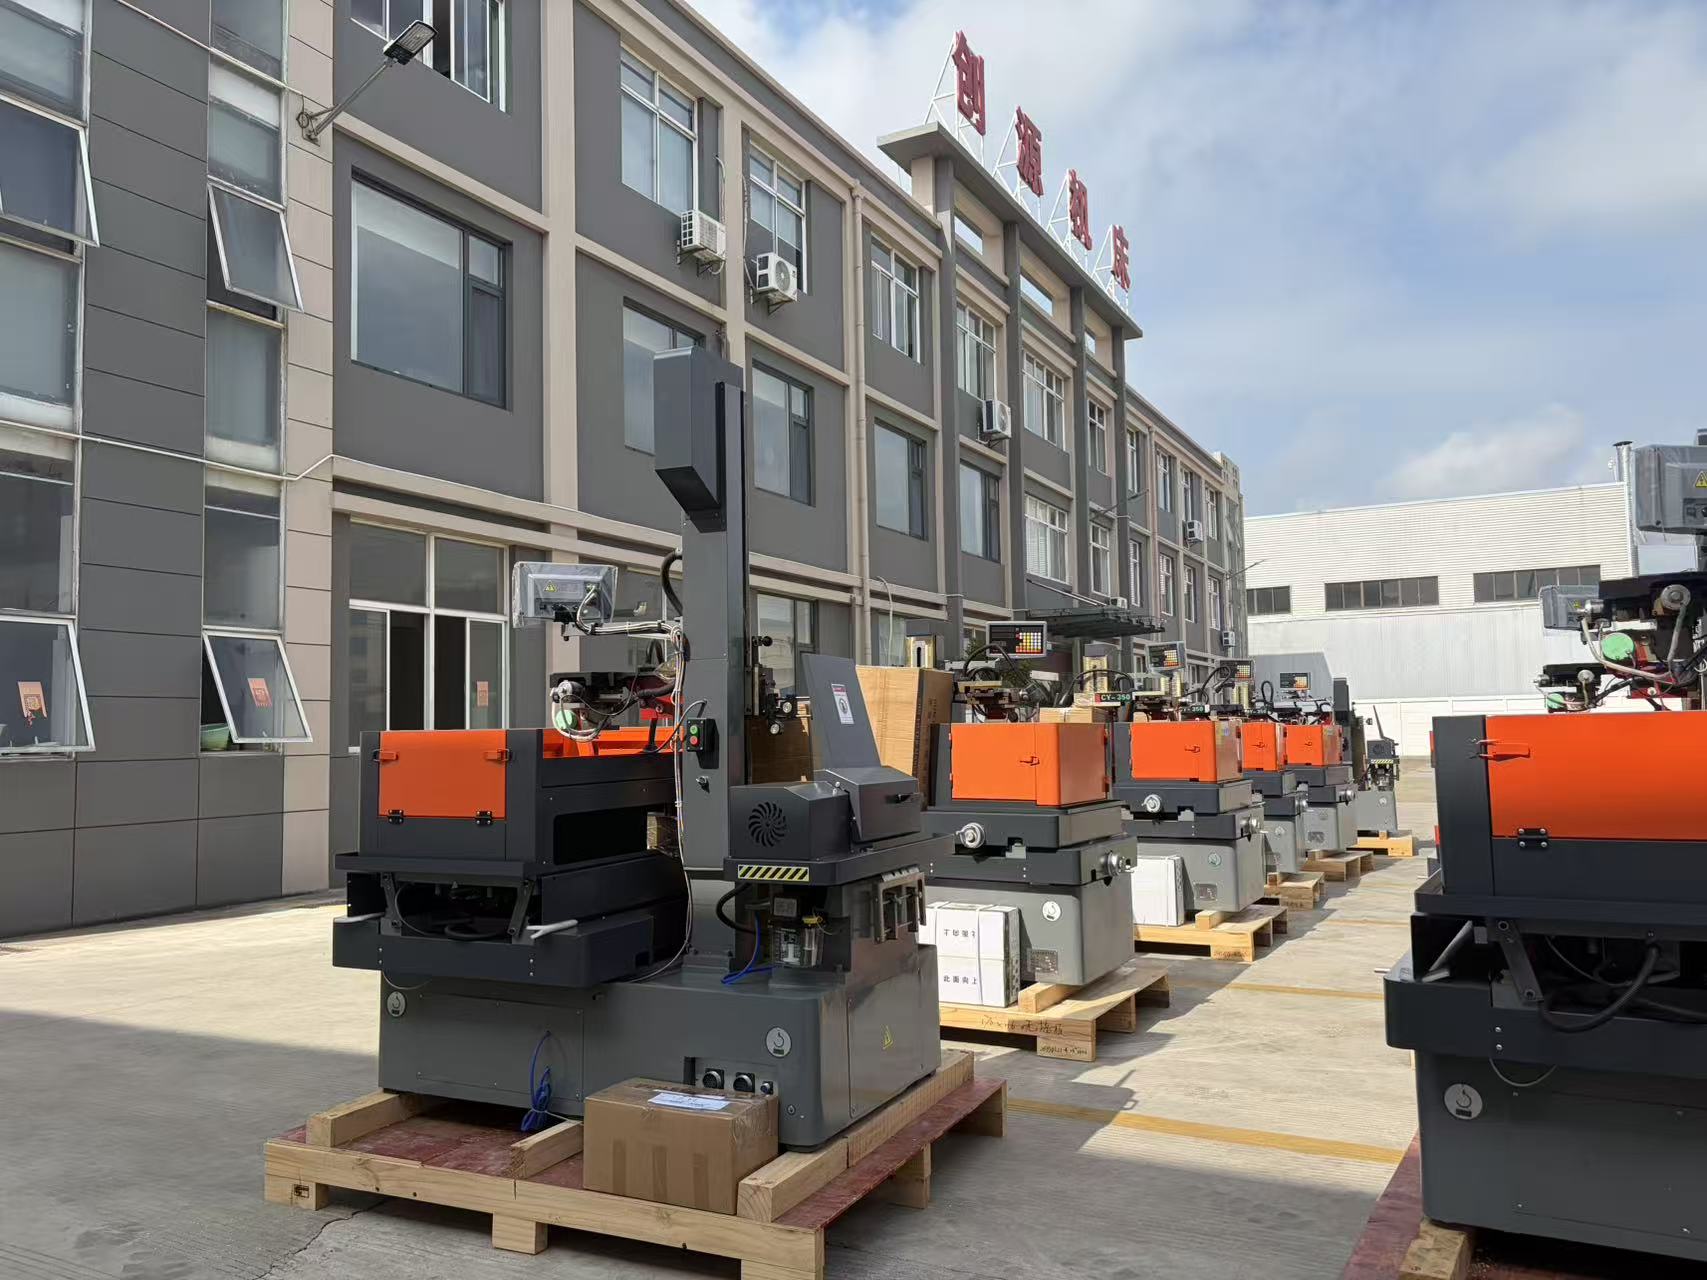
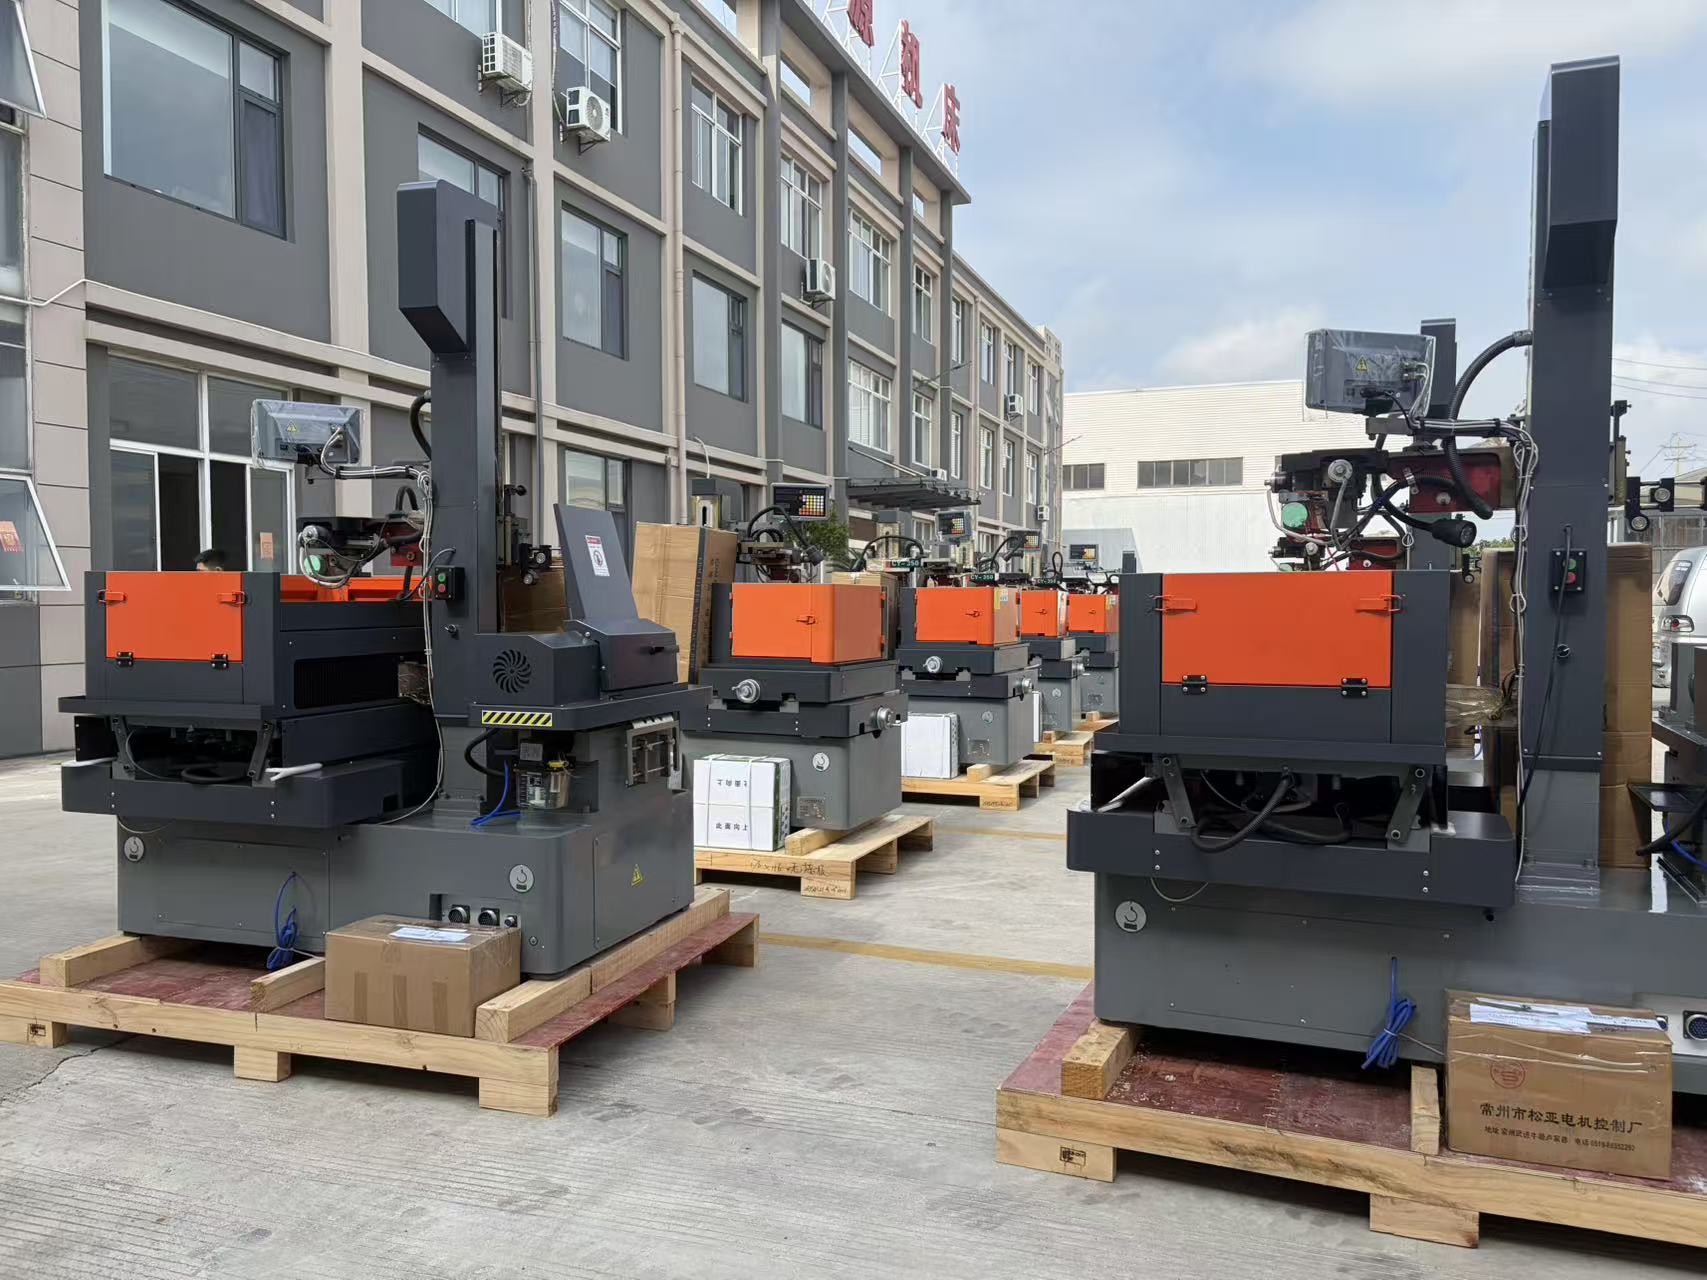
Як професійний виробник, заснований у 2003 році в місті Тайчжоу, провінція Цзянсу, компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. поєднує дослідження та розробки, виробництво й продажі, щоб надавати високоефективні рішення на основі CNC-верстатів для електроерозійного дротового різання клієнтам по всьому світі — від інструментальних майстерень до виробничих цехів. Наші верстати призначені для майстерень інструментів і штампів, постачальників аерокосмічних компонентів, виробників медичного обладнання, підтримки штампувальних прес-форм у автомобільній промисловості та виготовлення точних пристосувань для електроніки. У цих умовах оператори часто обробляють заготовки зі сталі після загартування, карбіду та екзотичних сплавів у напружених режимах, як правило, у двох–трьох змінах. Тому точність переміщення, стабільність якості поверхні та надійність у безперервному режимі безпосередньо впливають на продуктивність. Наша платформа CNC-верстатів для електроерозійного дротового різання базується на жорстких литих конструкціях, прецизійних лінійних напрямних і оптимізованому імпульсному керуванні, що забезпечує точність позиціонування ±0,005 мм і повторюваність ±0,003 мм для типових заготовок розміром 300 мм.
Отримати цитату

Вивчення випадку

Німецька майстерня інструментів та штампів обробляє вставки для штампів із загартованої сталі зі скороченням часу циклу на 30 відсотків

Німецький виробник інструментів та штампів, що виготовляє прогресивні штампи для кузовних панелей автомобілів, стикнувся з вузьким місцем при різанні загартованих вставок ізі сталі D2 розміром 250 × 180 × 60 мм. Їхній існуючий ручний процес електроерозійного різання вимагав частого втручання оператора, забезпечував непостійну точність кутів і дозволяв надійно працювати лише в одну зміну. Після встановлення нашого ЧПК-верстата для дротового різання з латунним дротом діаметром 0,25 мм та оптимізованою багатопрохідною стратегією вони досягли постійної розмірної точності всередині меж ±0,008 мм і шорсткості поверхні Ra 1,0 мкм на критичних кромках обрізки. Тривалість циклу на одну вставку скоротилася на 30 відсотків, а ненаглядове різання протягом ночі дозволило обробляти щотижня на три вставки більше. За дванадцять місяців майстерня скоротила понаднормові години праці на 420 годин і покращила відсоток своєчасних поставок з 88 до 97 відсотків. Тепер вставки штампів потребують меншої ручної полірування, а випробування на пресах показують меншу кількість дефектів кромок. Цей проект демонструє, як правильно налаштований ЧПК-верстат для дротового різання може

Індійський виробник медичних пристроїв покращує точність та слідкуваність компонентів із нержавіючої сталі

Індійський постачальник медичного обладнання, що виробляє заготовки хірургічних інструментів та кріпильні плити з нержавіючої сталі марки 316L, потребував підвищеної точності й чистіших кромок для відповідності вимогам аудиту якості лікарень. Попередній спосіб механічної обробки призводив до утворення заусенців та теплових деформацій на тонких плитах завтовшки 3 мм, що спричиняло брак у розмірі 9 відсотків. Впровадження нашого CNC-верстата для різання дротом із замкненою системою охолодження та налаштуваннями для тонкого фінішного різання дозволило обробляти тонкі плити з мінімальною деформацією й досягти якості кромок, що скоротила час зачистки на 55 відсотків. Рівень браку знизився з 9 до 2,1 відсотка протягом чотирьох місяців. Програмне забезпечення верстата та реєстрація технологічних параметрів також забезпечили повну слідкуваність параметрів різання для кожної партії, що відповідає вимогам документації ISO 13485. Зараз клієнт працює 18 годин на добу й експортує готові інструменти до Європи та Близького Сходу. Цей випадок демонструє, як прецизійний CNC-верстат для різання дротом підтримує регульовані галузі, де однаково важливі точність, цілісність поверхні та документація.

Американська майстерня з виконання замовлень розширює роботу в аерокосмічній та енергетичній галузях за допомогою 24-годинного необслуговуваного різання

Американське дротове електроерозійне виробництво, що виготовляло кріпильні елементи для аерокосмічної галузі та технологічне оснащення для енергетичного сектора, втрачало замовлення через те, що його застаріла дротова електроерозійна установка не могла працювати без нагляду протягом ночі. Підприємство придбало наш cnc-верстат для дротового різання з автоматичним натягуванням дроту, відновленням роботи після перебоїв у живленні та віддаленим моніторингом. Для типового кріпильного елемента з інконелю 718 верстат забезпечував точність профілю ±0,010 мм і зменшив кількість обривів дроту з 14 до 3 на тиждень. Здатність працювати без нагляду протягом ночі додала 1600 продуктивних годин щорічно, що дозволило підприємству приймати на 22 відсотки більше термінових замовлень без найму додаткових операторів. Упродовж шести місяців доходи від послуг дротового електроерозійного різання зросли на 19 відсотків, а термін виконання замовлень для постійних клієнтів скоротився з 12 до 7 днів. Власник підприємства зазначив, що надійна робота без нагляду стала вирішальним чинником. Цей приклад демонструє комерційну цінність надійного cnc-верстата для дротового різання для малих і середніх підприємств, які конкурують за рахунок оперативності та точності.

Пов’язані товари

Виробництво високоякісного CNC-верстата для різання дроту починається задовго до остаточної збірки. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd., заснованій у 2003 році в місті Тайчжоу, провінція Цзянсу, Китай, наш процес виробництва дотримує строгого порядку, що поєднує стабільність лиття, точне механічне оброблення, електричну інтеграцію та ретельну перевірку. Ми починаємо з методу скінченних елементів для оптимізації геометрії ліжка та колони верстата з метою забезпечення теплової симетрії та гасіння вібрацій. Заготовки отримують із кваліфікованих литейних підприємств, після чого піддають зняттю внутрішніх напружень і старінню протягом щонайменше 60 днів перед точним механічним обробленням. Напрямні та поверхні кріплення оброблюють на CNC-верстатах для розточування й фрезерування з плоскостю не більше 0,01 мм на 1000 мм, що створює стабільну основу для осей X, Y та U, V. Кожен каркас CNC-верстата для різання дроту перевіряють за допомогою гранітних кутників, стрілкових індикаторів і лазерних інтерферометрів, щоб підтвердити перпендикулярність і прямолінійність до початку електричної збірки.

Під час збирання встановлюють і попередньо навантажують прецизійні кулькові гвинти та лінійні напрямні відповідно до специфікацій виробника. Систему транспортування дроту, у тому числі алмазні напрямні, ролики натягу та автоматичний механізм подачі дроту, вирівнюють, щоб забезпечити стабільний натяг дроту протягом усього розрізу. Імпульсні джерела живлення калібрують для подачі контрольованої енергії розряду на етапах чорнового, напівчистового та чистового оброблення. Наші інженери програмують тестові розрізи, що охоплюють прямолінійні контури, малі радіуси, конусність до 30 градусів та ділянки зі змінною товщиною. Потім верстат проходить 72-годинне безперервне випробування під навантаженням, під час якого ми контролюємо позиціонування осей, частоту обриву дроту, температуру діелектрика та сталість шорсткості поверхні. Верстат для ЧПК-розрізання дротом схвалюють до відправлення лише після проходження перевірки геометричної точності — зазвичай досягаючи точності позиціонування ±0,005 мм та повторюваності ±0,003 мм.

Контроль якості поширюється й на програмне забезпечення та комплект документації. Оператори отримують навчальні матеріали, графіки технічного обслуговування й бібліотеки параметрів для поширених матеріалів, зокрема D2, H13, SKD11, нержавіючої сталі 316L, карбіду, міді та алюмінію. Ми також надаємо підтримку з дистанційної діагностики й планування запасних частин, щоб клієнти з понад 20 країн і регіонів експорту могли забезпечити максимальний час роботи обладнання. У глобальних застосуваннях наш верстат ЧПК для різання дротом використовують майстерні з виготовлення прес-форм для лиття під тиском, майстерні з обслуговування штампувального інструменту, постачальники аерокосмічної галузі, які ріжуть жаростійкі сплави, та виробники медичного обладнання, що виготовляють компоненти хірургічних інструментів. Кожне з цих застосувань використовує одні й ті самі ключові переваги: стабільну механічну конструкцію, точне керування розрядом, надійне керування дротом і відтворювані результати протягом тривалих виробничих циклів.

Ми постійно вдосконалюємо наші продукти, збираючи дані з експлуатації у клієнтів. Відгуки щодо швидкості різання, якості поверхні та інтервалів технічного обслуговування використовуються під час аналізу конструкції. Цей цикл призвів до покращення таких елементів, як форсунки для промивання, термокомпенсація та більш інтуїтивно зрозумілі керування CNC. Для покупців, які порівнюють постачальників, ми рекомендуємо оцінювати не лише ціну, а й звіти про верифікацію точності, зразки пробного різання, час реагування служби підтримки та наявність запасних частин. CNC-верстат для різання дротом — це довгостроковий виробничий актив, і дисципліна виробничого процесу виробника визначає, чи забезпечить він стабільну ефективність протягом десяти років і більше. Наші інтегровані команди досліджень, виробництва та продажів безпосередньо співпрацюють із клієнтами, щоб підібрати оптимальний розмір робочого простору, можливості обробки конусних поверхонь та рівень автоматизації для конкретної галузі. Незалежно від того, чи ви виробляєте дрібні прецизійні з’єднувачі чи великі штампувальні блоки для автомобільної промисловості, наша мета — надати вам CNC-верстат для різання дротом, який відповідає вашим вимогам щодо точності, продуктивності та надійності, а також забезпечує прогнозовані загальні витрати на володіння.

Поширені запитання

Які матеріали може різати CNC-верстат для різання дротом, і які товщини є типовими?

CNC-верстат для різання дротом може різати провідні матеріали, зокрема інструментальну сталь, загартовану штампову сталь, нержавіючу сталь, карбід, мідь, алюміній, титан і сплави на основі нікелю, такі як Inconel. Типовий діапазон товщин — від тонких пластин товщиною 0,5 мм до 300 мм і більше, залежно від моделі верстата та умов промивання. Для товстих заготовок рекомендуємо оптимізовані чорнові проходи з вищою енергією та повільнішою подачею, за якими слідують кілька чистових проходів. Наші інженери з застосування надають бібліотеки параметрів для поширених матеріалів і можуть порадити щодо типу дроту, натягу та витрат діелектрика, щоб досягти потрібної точності й якості поверхні. Це допомагає клієнтам у галузях виготовлення форм, авіакосмічної промисловості, медицини та енергетики обрати правильну конфігурацію CNC-верстата для різання дротом і стратегію різання для щоденного виробництва.
Виберіть розмір робочого простору на основі найбільших розмірів заготовок, які ви плануєте обробляти регулярно, а потім додайте 10–20 % запасу для кріпильних пристосувань та затискних пристроїв. Поширені варіанти робочого простору: 350 × 400 мм, 500 × 630 мм та 800 × 1000 мм. Здатність до обробки конічних поверхонь має значення, якщо ви виконуєте різання під кутом укосу, екструзійних матриць або складних вставок для форм. Верстати з кутом конусності 30° здатні виконувати більшість завдань у сфері виготовлення форм і матриць, тоді як більші кути конусності призначені для спеціальних застосувань. Якщо ваше навантаження включає як дрібні точні деталі, так і великі блоки матриць, розгляньте середній за розміром CNC-верстат для електроерозійного дротового різання з модульними пристосуваннями. Наша команда допомагає клієнтам підібрати оптимальні параметри робочого простору, кута конусності, діаметра дроту та функцій автоматизації відповідно до реального спектру їхніх завдань, щоб уникнути надмірної або недостатньої специфікації.
За звичайних умов майстерні зі стабільною температурою та належним обслуговуванням наш верстат для різання дротом з ЧПК забезпечує точність позиціонування ±0,005 мм і повторюваність ±0,003 мм. Якість поверхні залежить від матеріалу, товщини та кількості проходів. Типові результати варіюються від Ra 2,5 мкм при грубому різанні за один прохід до Ra 0,8 мкм або краще при остаточному різанні за кілька проходів. Для вимогливих завдань ми можемо рекомендувати тонкий дріт і оптимізовані параметри розряду, щоб досягти Ra 0,6 мкм на певних матеріалах. Ми надаємо зразки пробного різання й звіти про точність перед відправленням, щоб клієнти могли перевірити продуктивність. Стабільне обслуговування, чистий діелектрик і правильний натяг дроту є обов’язковими для збереження цих показників протягом багатьох років експлуатації.
Ми надаємо підтримку клієнтам у понад 20 країнах та регіонах, що експортують продукцію, за допомогою інструкцій англійською мовою, віддаленої відеопідтримки та, за бажанням, пусконалагоджувальних робіт на місці нашими техніками. Установка, як правило, включає механічне вирівнювання, перевірку електричних з’єднань, налаштування параметрів та пробні різи на зразках клієнта. Оператори проходять навчання з програмування, підготовки заготовок, протягування дроту, технічного обслуговування та усунення несправностей. Ми підтримуємо запаси запасних частин для критичних компонентів і забезпечуємо віддалену діагностику через ЧПУ-керування. Час відповіді на технічні запитання зазвичай не перевищує 24 годин у робочі дні. Наша мета — мінімізувати простої та допомогти вашій команді швидко освоїти роботу з ЧПУ-верстатом для різання дротом.
Щоденне технічне обслуговування включає перевірку натягу дроту, очищення напрямних, перевірку потоку діелектрика та огляд сопел. Щотижневі завдання — очищення резервуарів, перевірка фільтрів, а також огляд кабелів і з’єднувачів. Щомісячне обслуговування передбачає оцінку потреби у заміні напрямних, мащення кулькового гвинта та контрольну перевірку точності. Раз на шість–дванадцять місяців рекомендується повна верифікація точності й калібрування. Ведення журналу технічного обслуговування допомагає виявити тенденції й запобігти неочікуваним відмовам. У нашій документації наведено детальний графік, а команда підтримки може віддалено аналізувати журнали. Клієнти, які дотримуються цих практик, зазвичай повідомляють про високий час безвідмовної роботи й стабільну точність — що є критично важливим, коли CNC-верстат для різання дротом забезпечує виконання виробничих зобов’язань і графіків поставок.

Пов’язані статті

Які технічні показники порівнювати при покупці багатофункціонального пружинного верстата

07

Jul

Які технічні показники порівнювати при покупці багатофункціонального пружинного верстата

Вступ. Інвестування в надійний багатофункціональний пружинний верстат є ключовим рішенням щодо довгострокового обладнання для підприємств з виробництва металевих компонентів по всьому світу. Такі верстати застосовуються у виробництві загального фурнітуру, електронних компонентів, автокомплектуючих та звичайних...
Переглянути більше
Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

14

Jul

Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

Еволюція гнучкого виробництва завдяки модульній архітектурі. Сучасні промислові ландшафти вимагають високого ступеня адаптивності, де здатність швидко змінювати конфігурації виробництва визначає ритм роботи підприємства...
Переглянути більше
Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

03

Aug

Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

Оволодіння складними викликами у виробництві пружин. Вирішення складних завдань у сучасному високошвидкісному промисловому виробництві вимагає глибокого розуміння динаміки подачі дроту, механічних допусків та механіки багатовісного згинання в автоматизованих системах...
Переглянути більше
Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

03

Aug

Як зменшити знос свердла під час безперервної обробки глибоких отворів на верстатах

Розуміння механіки термічних напружень у глибоких отворах. Виконання безперервного розточування та обробки на велику глибину на промислових виробничих лініях створює серйозні термічні й механічні виклики, які постійно перевіряють межі можливостей інструментів для різання. W...
Переглянути більше

Відгуки клієнтів

Клаус Вебер, менеджер з інструментального забезпечення, Німеччина
Надійна точність та чудова дистанційна підтримка для нашого інструментального цеху

Ми придбали верстат для різання дротом з ЧПК для нашого цеху з виготовлення прес-форм після порівняння кількох постачальників. Точність виявилася винятковою: ±0,005 мм на загартованих стальних вставках, а якість поверхні скоротила час шліфування приблизно на 40 відсотків. Команда віддаленої підтримки оперативно відреагувала під час введення в експлуатацію й допомогла нам оптимізувати параметри для сталі SKD11. Наші оператори досягли продуктивної роботи вже протягом одного тижня. Зараз ми експлуатуємо верстат 16 годин на добу із дуже незначною кількістю обривів дроту. Цей верстат став ключовим активом нашого бізнесу.

Даніель Рейєс, начальник виробництва, Сполучені Штати
Наявність можливості необслуговуваного різання повністю перетворила планування робіт у нашому цеху

Автоматична подача дроту та відновлення роботи після перерви в електропостачанні на нашому CNC-верстаті для різання дроту дозволяють працювати вночі без нагляду. У першому році ми додали 1500 продуктивних годин і скоротили терміни виготовлення повторюваних аерокосмічних кронштейнів з 12 до 7 днів. Точність залишається стабільною, а обслуговування — простим. Документація та навчальні матеріали були зрозумілими, що сприяло швидкому навчанню наших нових операторів. Ми рекомендували цей верстат двом іншим підприємствам у нашому регіоні.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Жорстка конструкція верстата та точна система керування забезпечують тривалу стабільність точності

Жорстка конструкція верстата та точна система керування забезпечують тривалу стабільність точності

Основою кожної надійної верстатної установки для електроерозійного дротового різання є жорстка й термічно стабільна конструкція. У наших верстатах використовуються лиття, зняті напруги, які витримуються принаймні 60 днів перед точним механічним обробленням, щоб зменшити внутрішні напруження, які з часом можуть спричинити деформацію під час багаторічної експлуатації. Ліжко й стовп обробляються на верстатах з ЧПК для розточування й фрезерування з плоскістю не гірше ніж 0,01 мм на 1000 мм, забезпечуючи стабільну основу для осей X, Y, U та V. Точні лінійні напрямні й попередньо навантажені кулькові гвинти встановлюються зі суворими допусками вирівнювання, а кожну вісь перевіряють інтерферометрами з лазером. Ця структурна дисципліна забезпечує точність позиціонування ±0,005 мм та повторюваність ±0,003 мм навіть у режимі безперервної роботи у три зміни. Для майстерень інструментів і штампів, що ріжуть загартовані сталеві вставки, постачальників авіакосмічної промисловості, які обробляють жаростійкі сплави, та виробників медичного обладнання, що виготовляють тонкі деталі з нержавіючої сталі.
Підвинене імпульсне керування та автоматичне керування дротом максимізують ефективність різання й час безперервної роботи

Підвинене імпульсне керування та автоматичне керування дротом максимізують ефективність різання й час безперервної роботи

Ефективне видалення матеріалу та надійне керування дротом є ключовими чинниками продуктивності верстатів електроерозійного дротового різання з ЧПК. Наші імпульсні джерела живлення забезпечують контрольовану енергію розряду на етапах чорнового, напівчистового та чистового різання, що дозволяє прискорити процес різання у важкооброблюваних матеріалах й одночасно зберегти цілісність поверхні. Автоматичне натягування дроту, регулювання натягу та відновлення після обриву зменшують необхідність втручання оператора, роблячи можливим безперервну роботу вночі. За даними, отриманими на місцях експлуатації клієнтами, оптимізовані параметри зменшили кількість обривів дроту до 78 відсотків та підвищили ефективність різання на 25–35 відсотків порівняно з попередніми моделями обладнання EDM. Верстат підтримує діаметри дроту від 0,15 мм до 0,30 мм, що дає користувачам змогу гнучко балансувати між швидкістю та якістю обробки. Інтелектуальне керування промиванням автоматично регулює потік діелектрика залежно від товщини заготовки та етапу різання, покращуючи видалення відходів і зменшуючи ризик відхилення дроту у товстих деталях.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору