Машина для електроерозійного різання дротом: швидкість різання на 35 % вища, точність ±0,003 мм

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Рішення для машин електроерозійного різання дротом з високою точністю, створені для глобальних виробників компанією Taizhou Chuang Yuan

Рішення для машин електроерозійного різання дротом з високою точністю, створені для глобальних виробників компанією Taizhou Chuang Yuan

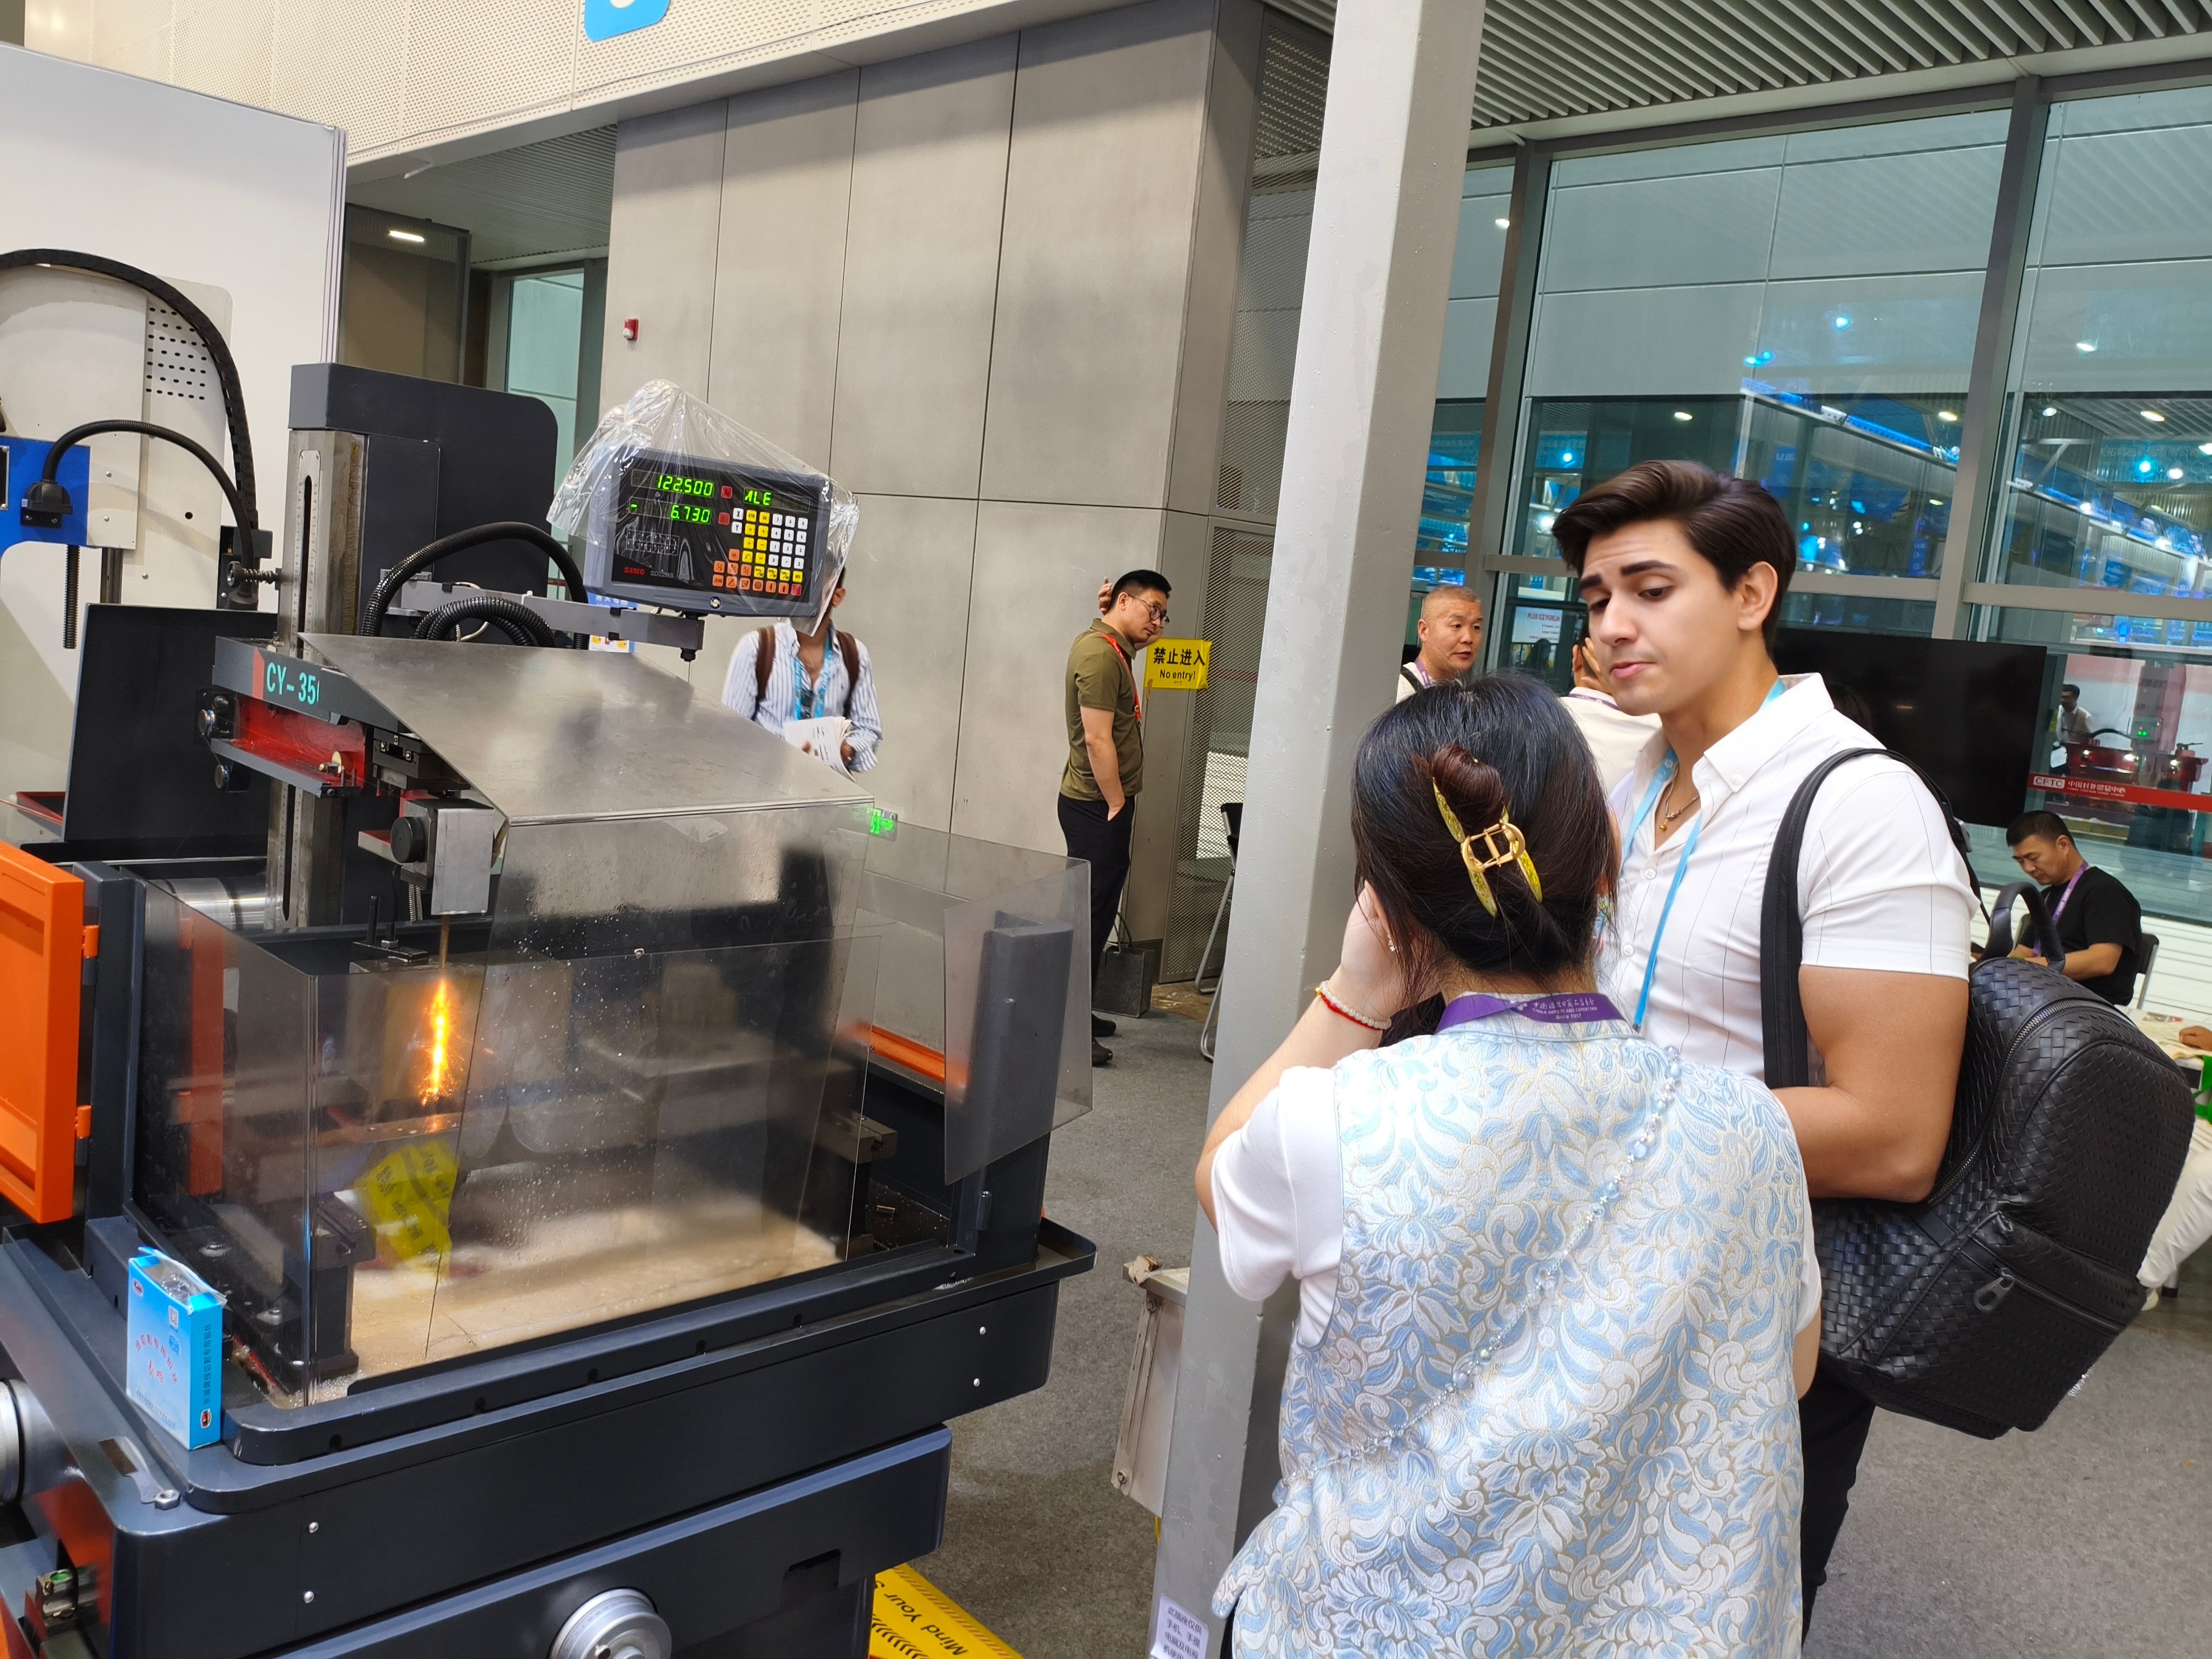
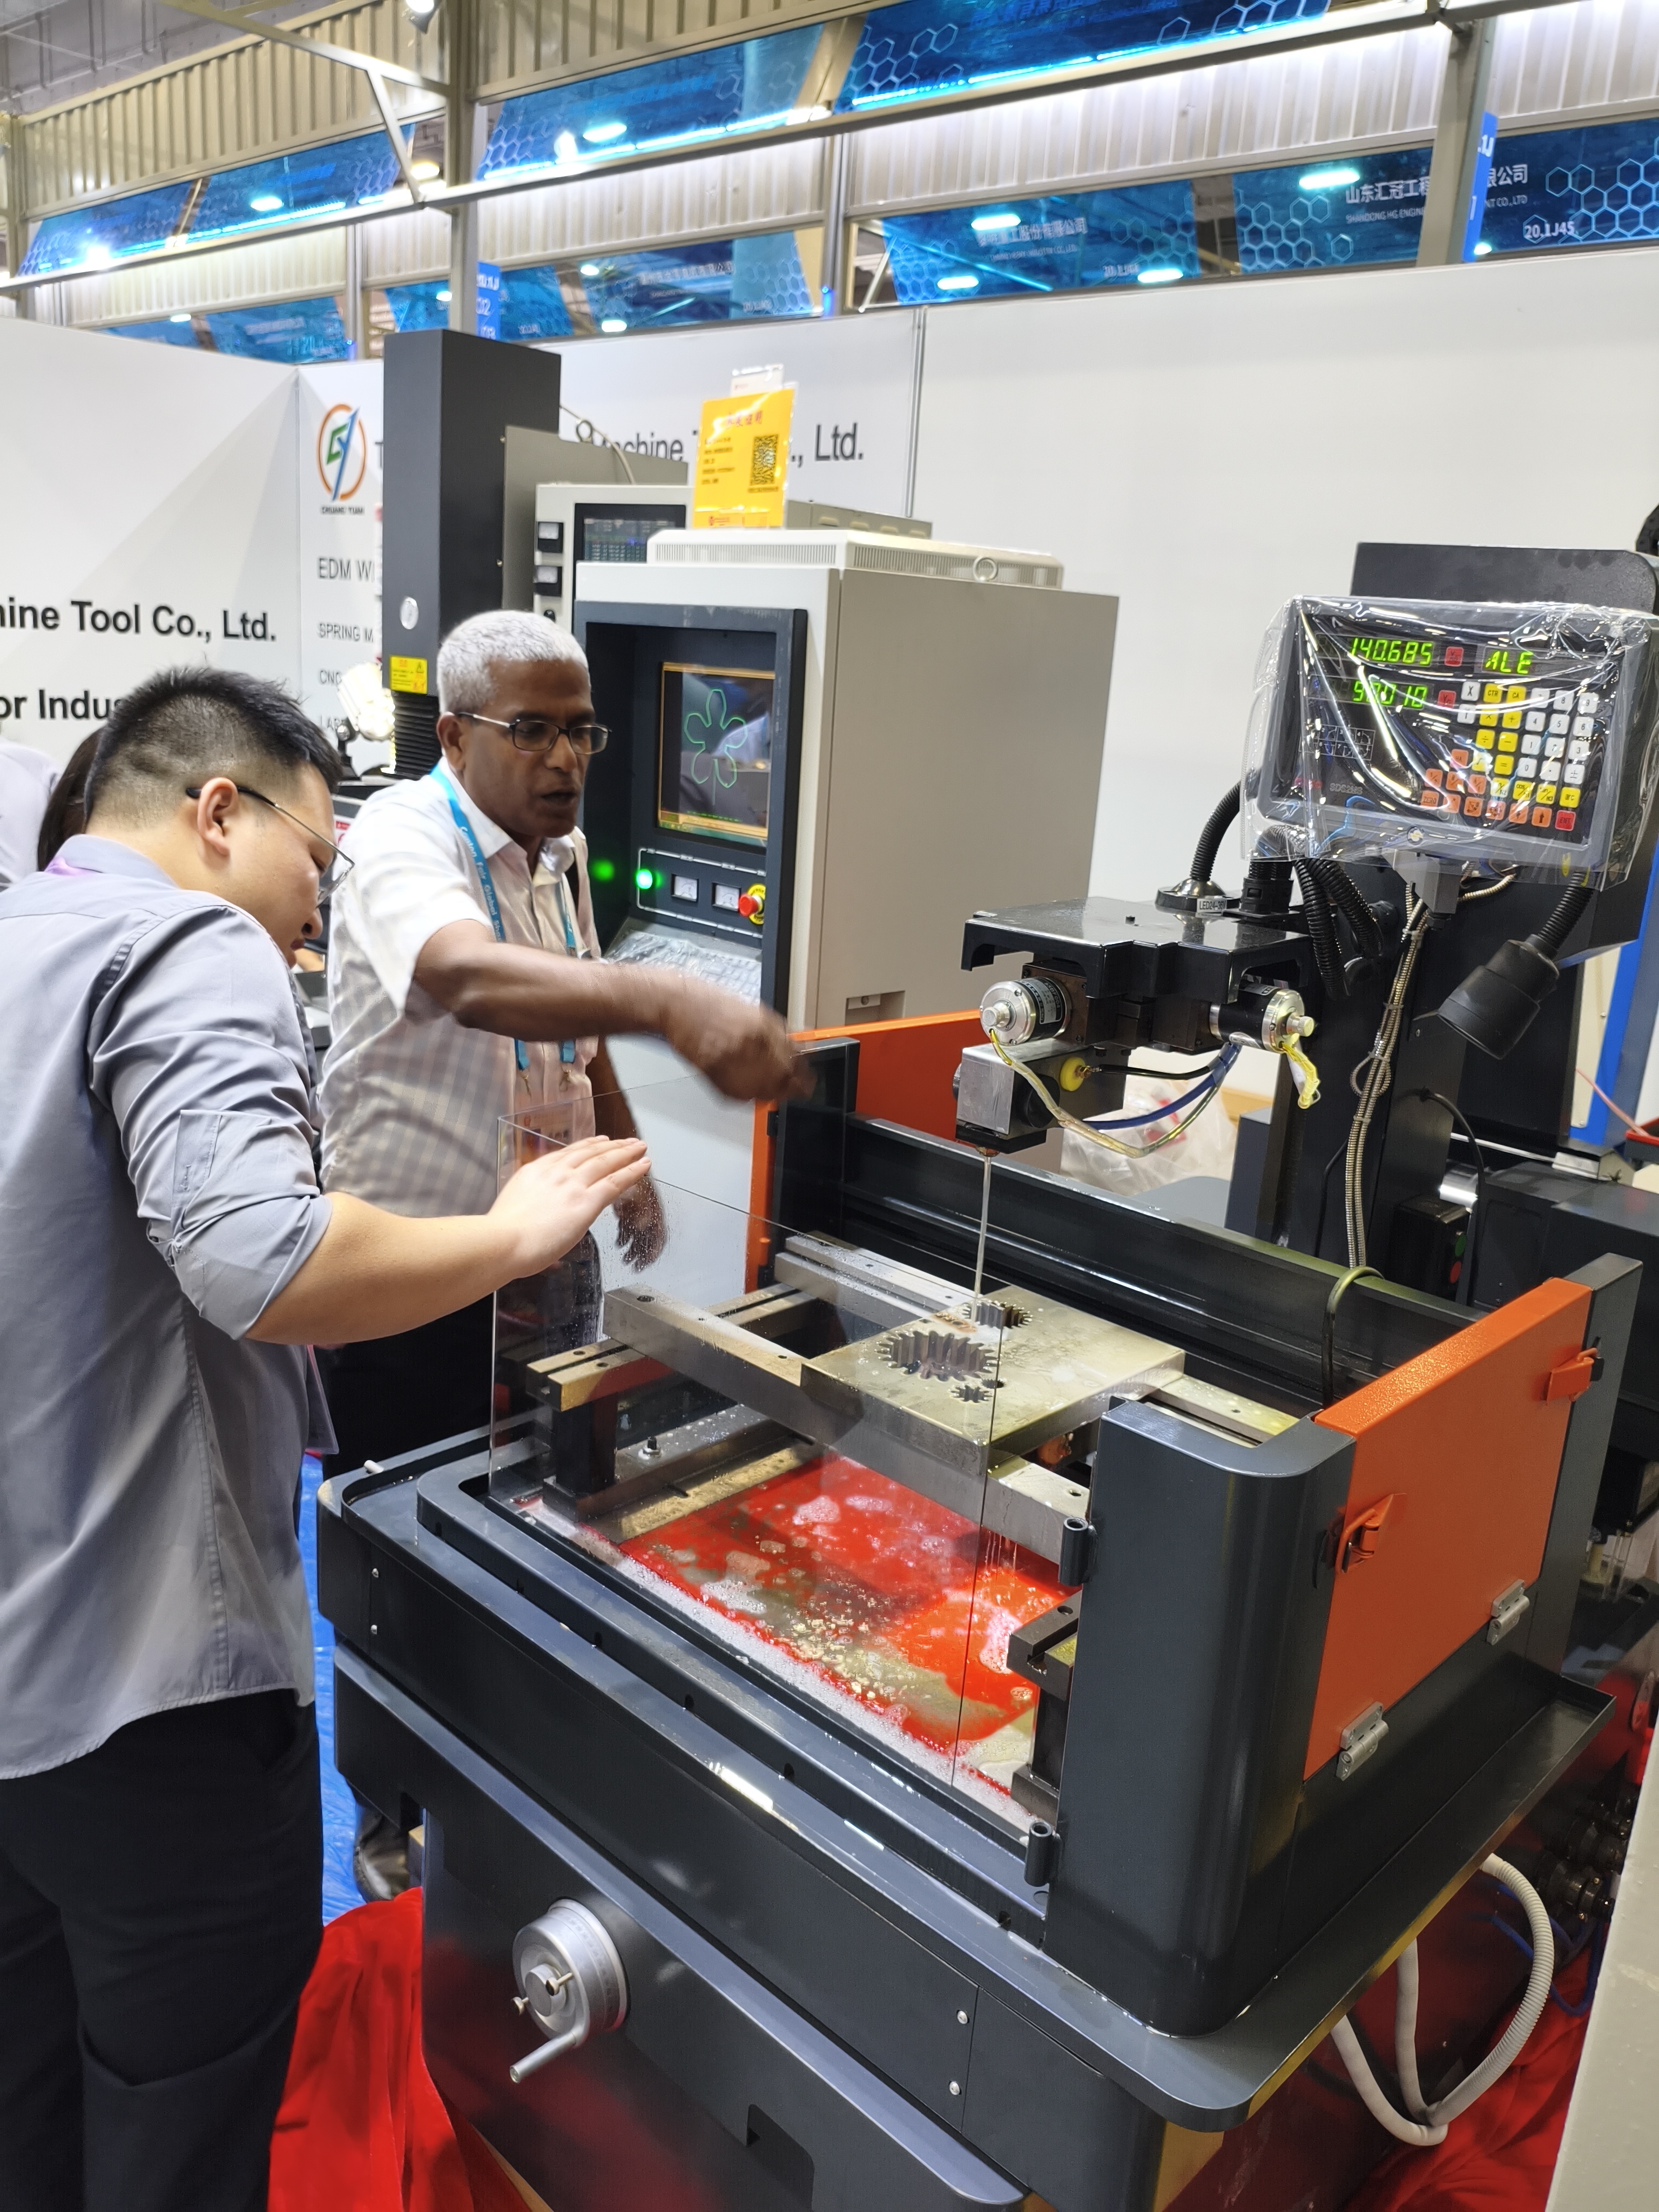
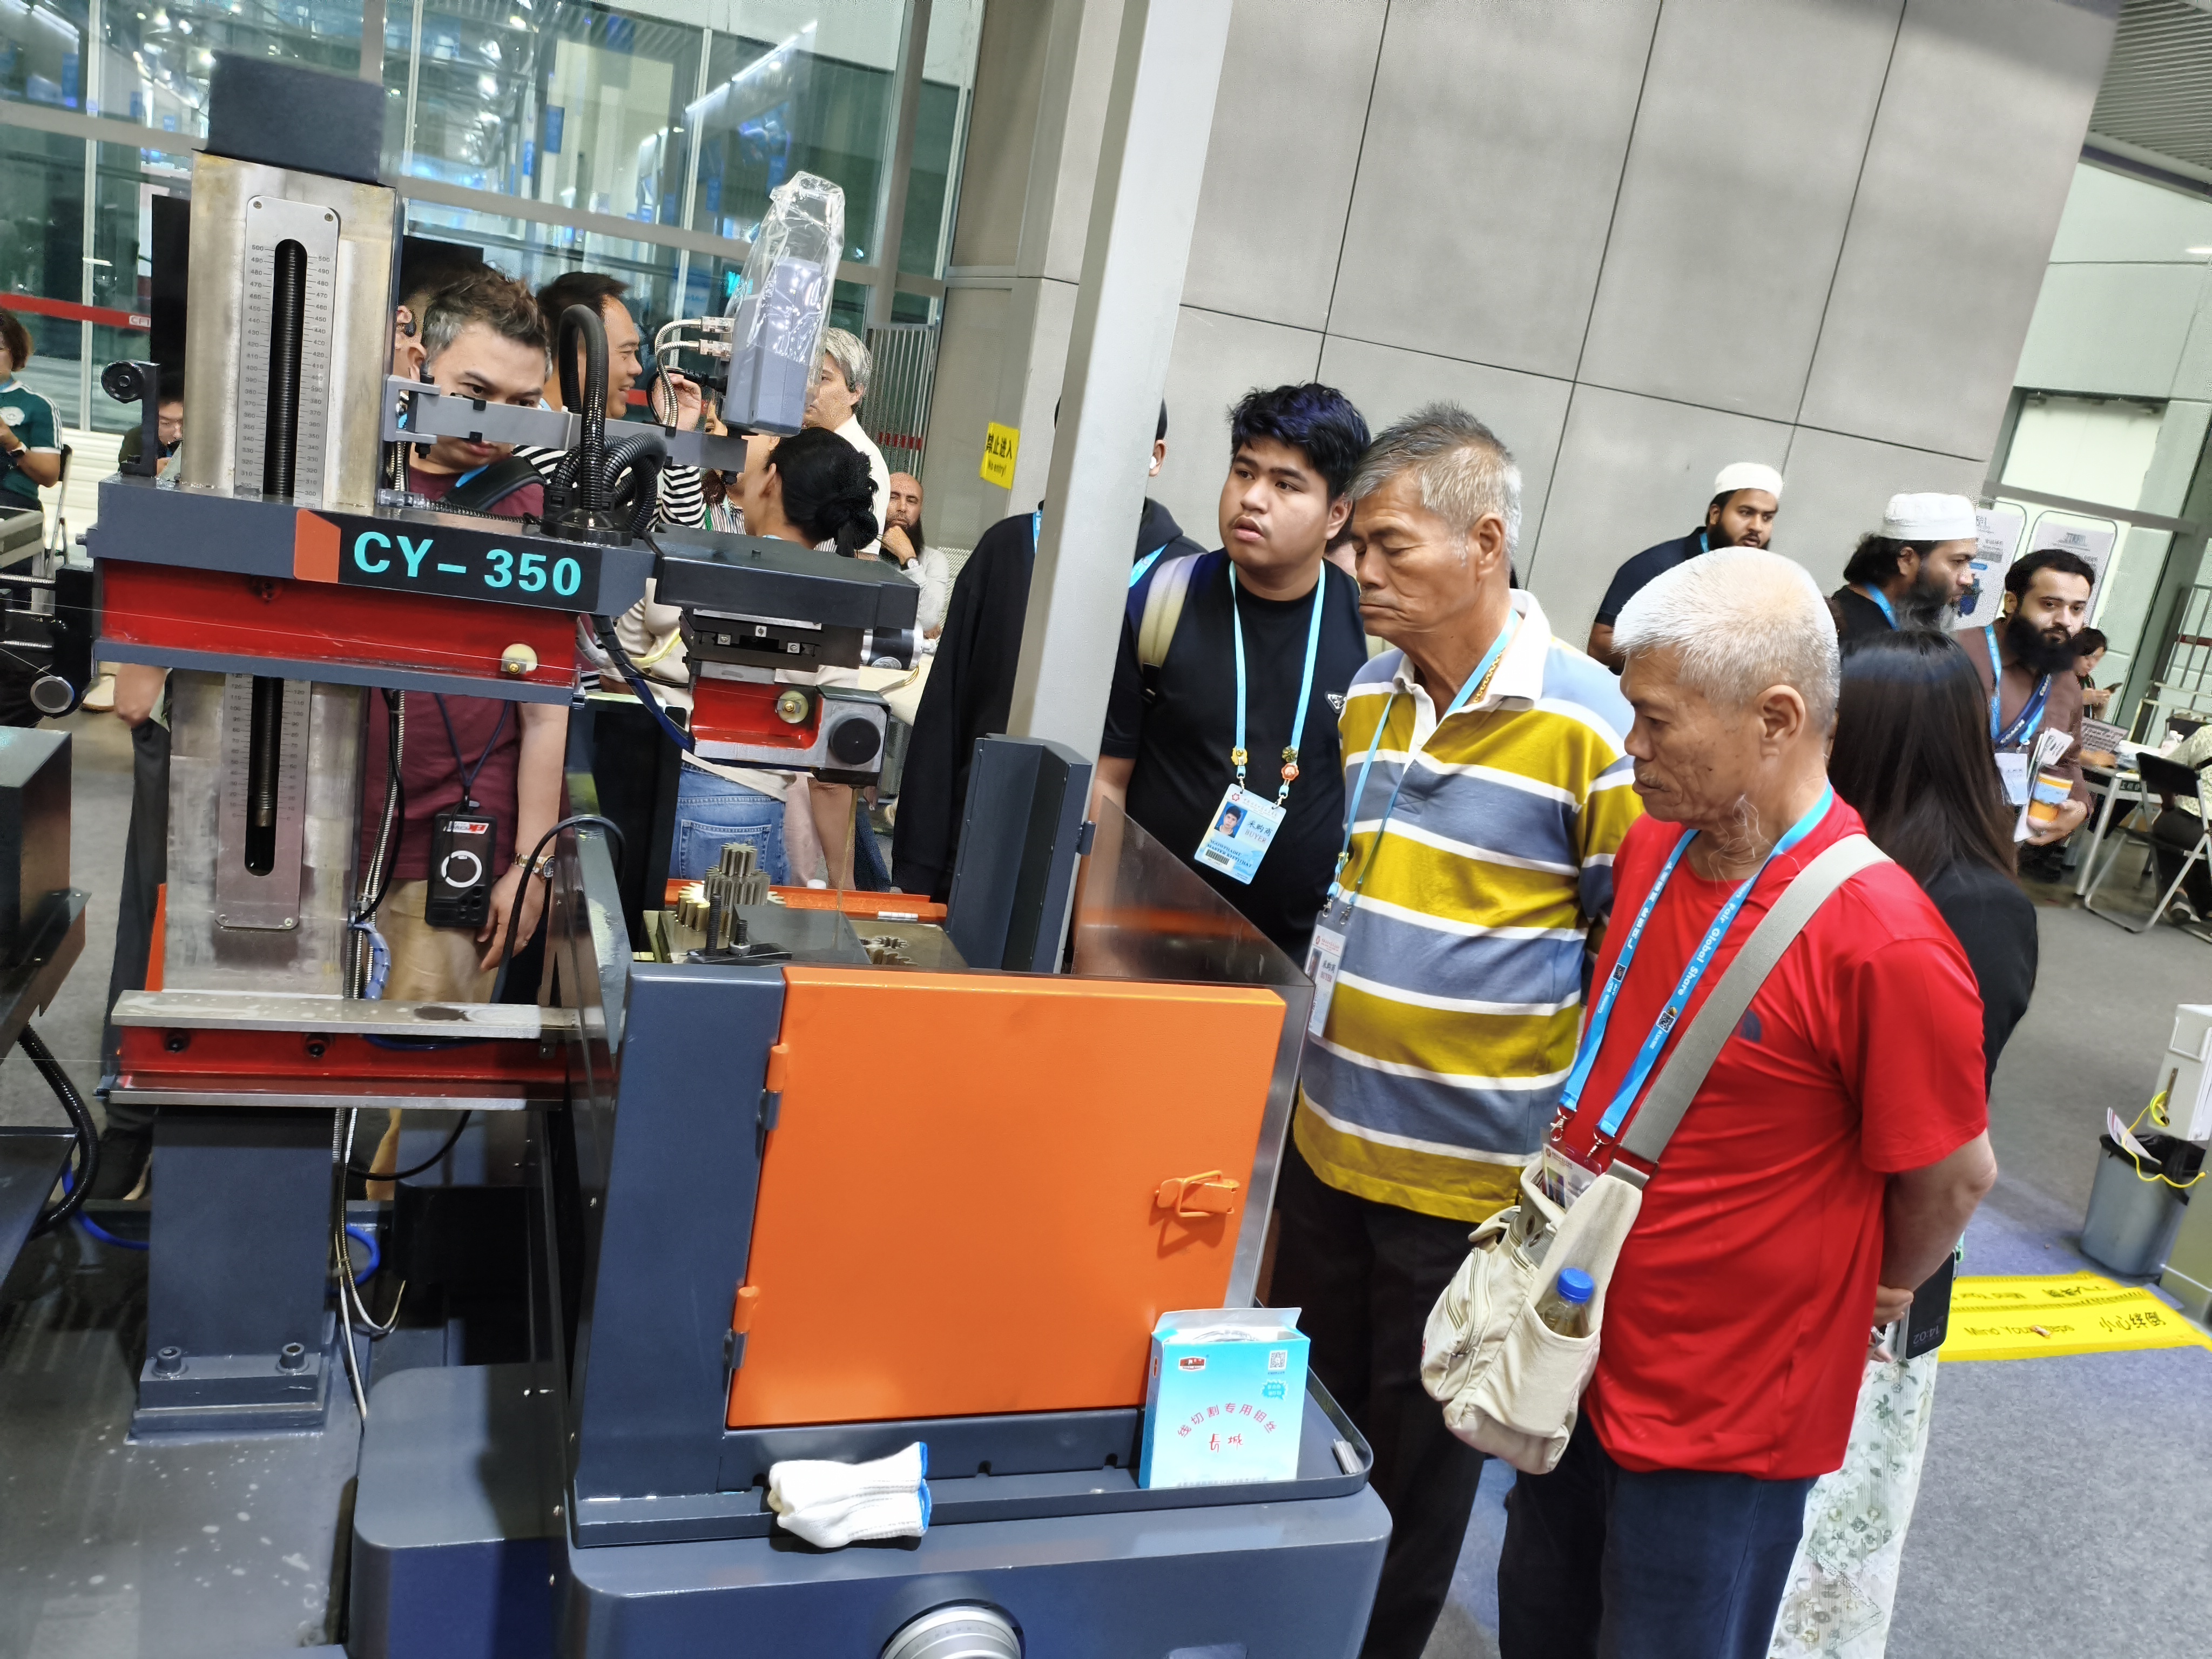
Компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. розробляє рішення для електроерозійних верстатів з дротовим електродом з 2003 року, поєднуючи дослідження, виробництво та продажі під одним дахом у місті Тайчжоу, провінція Цзянсу, Китай. Наша лінійка верстатів з дротовим електродом обслуговує майстерні з виготовлення прес-форм, постачальників аерокосмічної галузі, виробників медичного обладнання та інструментальних цехів автомобільної промисловості, які щоденно ріжуть загартовану інструментальну сталь, карбід та екзотичні сплави. Зазвичай такі майстерні працюють від 16 до 22 годин на добу й вимагають точності позиціонування всередині ±0,005 мм, повторюваності 0,003 мм та шорсткості поверхні до Ra 0,8 мкм при багатопрохідному різанні. Наші верстати з дротовим електродом забезпечують швидкість різання до 300 мм²/хв на латунному дроті та підтримують кути конусності до ±30°, що дозволяє клієнтам скоротити обсяги вторинного шліфування та полірування аж на 40 відсотків. Оскільки ми контролюємо повний виробничий ланцюг, кожен верстат з дротовим електродом проходить перевірку геометричної точності, 72-годинне безперервне тестування навантаженням та перевірку концентричності перед відправленням.
Отримати цитату

Вивчення випадку

Виробник штампів для автомобілів обробляє загартовану сталь на 35 відсотків швидше

Турецький виробник штампів другого рівня мав проблеми з повільною обробкою загартованих штампів товщиною до 600 мм. Їхні наявні верстати створювали похибки конусності й вимагали багаторазової ручної корекції, що призводило до затримок у поставках. Ми постачили CNC-верстат електроерозійного дротового різання із автоматичною системою натягування дроту та сервоконтролем із замкненим контуром. Підприємство запрограмувало багатопрохідне різання: чорнове — при високому струмі, а остаточне — при низькій енергії, щоб досягти шорсткості Ra 0,8 мкм. Результати: час обробки скоротився на 35 відсотків, споживання дроту зменшилося на 18 відсотків, а частка бракованих деталей за розмірами знизилася з 4,2 до 0,9 відсотка. Зараз клієнт працює у три зміни шість днів на тиждень і замовив другий верстат.

Постачальник медичного інструментарію досягає повторюваності ±0,003 мм при обробці компонентів із нержавіючої сталі

Виробник медичних інструментів у Німеччині мав вирізати компоненти хірургічних шаблонів із нержавіючої сталі марки 316L з краями без заусенців та високою точністю для автоматизованої збірки. Ручне знімання заусенців збільшувало витрати й ризики. Нашу машину для електроерозійного дротового різання налаштовано з можливістю використання тонкого дроту та системою діелектрика з температурним контролем, щоб стабілізувати робочу зону. Після встановлення клієнт зафіксував повторюваність ±0,003 мм у серії з 500 послідовних деталей, повністю відмовився від ручного знімання заусенців і зменшив кількість переделок під час збірки на 31 відсоток. Керівник виробництва зазначив, що машина зберігає задану точність навіть під час безперервної роботи протягом 20 годин без теплового дрейфу.

Авіаційний цех скоротив термін виготовлення з 14 до 6 днів

Підприємство-субпідрядник у галузі аерокосмічної промисловості у Сполучених Штатах обробляло кронштейни з нікелевих суперсплавів, що мали складні профілі й жорсткі кутові допуски. Попередній процес вимагав кількох налаштувань і зовнішньої обробки, через що термін виконання збільшувався до 14 днів. Ми поставили верстат електроерозійного дротового різання з поворотним столом і автоматичним керуванням конусністю, що дозволило обробляти похилі профілі в межах ±30 градусів за одне налаштування. Термін виконання скоротився до 6 днів, брак зменшився з 6 % до 1,5 %, а підприємство отримало довгостроковий контракт на щорічне виготовлення 12 000 деталей. Власник підприємства відзначив стабільність верстата та нашу оперативну технічну підтримку.

Пов’язані товари

Вибір правильного електроерозійного дротового верстата вимагає розуміння того, як електроерозійне оброблення дротом видаляє матеріал за допомогою контрольованих електричних іскр між тонким дротовим електродом та провідною заготовкою, зануреною в діелектричну рідину. На відміну від традиційного різання, цей процес не створює механічного навантаження, що робить його ідеальним для обробки загартованих сталей, карбіду, титану та делікатних геометрій, які можуть потріснутися або деформуватися під час фрезерування чи токарної обробки. У сучасному виробничому цеху електроерозійний дротовий верстат зазвичай працює 16–22 години на добу, виготовляючи вставки для форм, штампи-вирізки, екструзійні матриці та прецизійні кріпильні пристосування. Робочий процес починається з програмування CAD/CAM, яке перетворює тривимірні моделі на траєкторії інструменту, визначаючи чернові проходи з вищою силою струму для швидкості та кілька чистових проходів зі зниженим енергоспоживанням для забезпечення якості поверхні. Оператори завантажують заготовку, встановлюють початок координат, автоматично протягують дріт та контролюють провідність і температуру діелектрика. Стабільна діелектрична система є критично важливою, оскільки коливання температури всього на 2 °C можуть змінювати розміри на кілька мікрон. Taizhou Chuang Yuan Machine Tool Co., Ltd., заснована в 2003 році, виробляє такі системи з жорстких литих корпусів, прецизійних лінійних направляючих та сервоконтролю з замкненим контуром. Наш виробничий процес включає старіння лиття, прецизійну механічну обробку стовпа й столу, збирання в термоконтрольованому приміщенні, перевірку геометричної точності лазерними інтерферометрами та 72-годинне безперервне тестування різання перед відправленням. Ми випускаємо кілька конфігурацій, що охоплюють розміри заготовок від 300 × 400 мм до 800 × 1000 мм, кут нахилу до ±30° та шорсткість поверхні до Ra 0,8 мкм. У світі наші верстати експлуатуються понад у 20 країнах. У В’єтнамі підприємство з виготовлення інструментів та штампів використовує наш електроерозійний дротовий верстат для виробництва пластикових литих форм для побутової електроніки, забезпечуючи повторюваність 0,004 мм у тисячах формових порожнин. У Бразилії виробник сільськогосподарського обладнання вирізає загартовані зубчасті колеса та зв’язки, скорочуючи кількість додаткових операцій обробки на 40 %. У Німеччині постачальник прецизійного штампування покладається на нашу можливість роботи тонким дротом для виготовлення мікрокомпонентів із елементами розміром 0,2 мм. Кожна установка включає введення в експлуатацію, навчання операторів та доступ до дистанційної діагностики. Ми підтримуємо запаси запасних частин для швидкого відправлення та надаємо багатомовні інструкції та технічну підтримку, адаптовані до місцевих вимог.

Поширені запитання

Які матеріали може ефективно різати верстат електроерозійної обробки дротом?

Електроерозійний дротовий верстат ріже будь-який електропровідний матеріал, у тому числі загартовану інструментальну сталь, нержавіючу сталь, карбід, титан, мідь, латунь та нікелеві суперсплави. Він працює найефективніше на матеріалах, які важко обробляти традиційними методами, наприклад, на штампувальній сталі твердістю 60 HRC, забезпечуючи точні кромки без теплових деформацій. Непровідні матеріали, такі як кераміка або пластики, не можна обробляти, якщо на них не нанесено провідне покриття.
Латунний дріт є економічним варіантом для загальної різки сталі й забезпечує надійні результати зі швидкістю до 300 мм²/хв. Покритий дріт — наприклад, цинкований або дифузійно-відпалений — поліпшує промивання та електропровідність, підвищуючи швидкість різання й зменшуючи обриви дроту при обробці товстих або твердих заготовок. Для карбіду або високих деталей понад 300 мм покритий дріт часто знижує загальну вартість на одну деталь, навіть за умови вищої ціни дроту.
Щоденні перевірки включають рівень та провідність діелектричної рідини, вирівнювання дроту та стан фільтрів. Щотижневі завдання передбачають очищення робочого бака та перевірку зносу напрямних. Щороку професійне обслуговування має підтверджувати геометричну точність за допомогою лазерного інтерферометра та перевіряти блок живлення. Два ключові чинники, які найбільше впливають на збереження точності ±0,005 мм протягом багатьох років експлуатації, — це стабільний контроль температури діелектрика в межах ±1 °C та своєчасна заміна фільтрів.
Стандартна встановлення триває два-три дні, у тому числі вирівнювання, підключення до електромережі, заповнення діелектриком та пробні різання. Навчання операторів зазвичай триває три-п’ять днів і охоплює програмування, налаштування, вибір параметрів та планове технічне обслуговування. Більшість клієнтів досягають незалежного виробництва протягом одного тижня. Після введення в експлуатацію доступна віддалена підтримка та відеоінструкції для швидшого усунення несправностей.
Так. Наші машини підтримують автоматичне протягування дроту, програмовані інтерфейси для пристроїв кріплення та опційне завантаження роботом для безперервної роботи. У майстернях, що працюють у режимі «світло-вимкнено», машину EDM з різанням дротом зазвичай підключають до контролера робочої комірки, який планує завдання й контролює стан дроту. Така інтеграція може підвищити коефіцієнт використання шпинделя з 60 % до понад 85 %.

Пов’язані статті

Технологічні характеристики електрорізального верстата

24

Dec

Технологічні характеристики електрорізального верстата

Переглянути більше
Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

13

Dec

Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

Переглянути більше
Як оптимізувати швидкість подавання, щоб збільшити денний обсяг виробництва пружинної машини

29

Jun

Як оптимізувати швидкість подавання, щоб збільшити денний обсяг виробництва пружинної машини

Точна механіка подачі дроту. Досягнення максимального випуску в процесі виготовлення пружин полягає не лише у збільшенні частоти обертання двигуна; це також вимагає вдосконалення синхронізації між реакцією сервоприводу та натягом матеріалу. У високошвидкісних ЧПК-...
Переглянути більше
Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

03

Aug

Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

Оволодіння складними викликами у виробництві пружин. Вирішення складних завдань у сучасному високошвидкісному промисловому виробництві вимагає глибокого розуміння динаміки подачі дроту, механічних допусків та механіки багатовісного згинання в автоматизованих системах...
Переглянути більше

Відгуки клієнтів

Клаус Райнгардт, менеджер з виробництва, цех точних штампів, Німеччина.
Надійна продуктивність і швидка підтримка

Ми встановили верстат електроерозійного дротового різання у 2022 році й працювали на ньому понад 18 000 годин. Точність залишається в межах 0,004 мм, а незаплановані простої становлять менше 1 %. Коли нам знадобився напрямний вузол, він надійшов уже через три дні. Цей верстат став основою нашого виробництва штампів.

Данієль Окафор, власник компанії Advanced Tooling Ltd., Сполучене Королівство.
Відмінне співвідношення ціни й якості для виробництва з високим асортиментом

У нашому цеху щодня обробляють невеликі партії загартованих деталей. Електроерозійний верстат для різання дротом скоротив час підготовки на 25 відсотків і брак — на 4 відсотки. Навчання було зрозумілим, а команда швидко відповідала на всі запитання. Ми рекомендували цей верстат двом заводам-партнерам.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Жорстка конструкція верстата, розроблена для безперервного різання з високою точністю

Жорстка конструкція верстата, розроблена для безперервного різання з високою точністю

Основою надійного електроерозійного дротового верстата є механічна стабільність. Наші верстати використовують литі деталі з потужними ребрами жорсткості, які піддаються природному старінню та зняттю вібраційних напружень перед точним обробленням. Осі X, Y та Z рухаються по попередньо навантажених лінійних напрямних і приводяться у рух змінним струмом сервомоторів, забезпечуючи точність позиціонування ±0,005 мм та повторюваність ±0,003 мм. Така конструкція запобігає тепловій та механічній деформації під час тривалих необслуговуваних циклів роботи. На практиці майстерня з виготовлення форм, що обробляє вставки висотою 500 мм, здатна зберігати задані допуски протягом 20-годинних циклів, оскільки верстат компенсує незначне теплове розширення й підтримує сталу температуру діелектрика. Жорстка конструкція також дозволяє обробляти важкі заготовки масою до 1500 кг без прогину, що могло б погіршити якість кромок. Для клієнтів із авіакосмічної та медичної галузей така стабільність безпосередньо зменшує витрати на доопрацювання та контролювання.
Просунутий імпульсний джерело живлення оптимізує швидкість та якість поверхні

Просунутий імпульсний джерело живлення оптимізує швидкість та якість поверхні

Імпульсне джерело живлення визначає, наскільки ефективно верстат для електроерозійного різання дротом видаляє матеріал і наскільки гладкою стає кінцева поверхня. Наші генератори забезпечують контрольовану енергію розрядів, що забезпечує баланс між швидкістю чорнового оброблення та якістю остаточної обробки. Оператори можуть виконувати чорнові проходи з високим струмом зі швидкістю до 300 мм²/хв на латунному дроті, а потім перемикатися на проходи остаточної обробки з низькою енергією, що забезпечують шорсткість поверхні Ra 0.8 мкм. Адаптивна система контролю багаторазово (тисячі разів за секунду) аналізує стан робочого проміжку й автоматично корегує напругу та струм, щоб запобігти обриву дроту — особливо під час обробки високих деталей або деталей зі змінною товщиною. Ця функція має критичне значення в таких галузях, як виробництво штампів для висічних пресів: обрив дроту може призвести до бракування заготовки, вартість якої становить тисячі доларів. Турецький виробник штампів знизив частоту обривів дроту на 62 % після переходу на нашу систему. Джерело живлення також підтримує дуже тонкі дроти діаметром до 0.1 мм для мікрообробки, що дозволяє клієнтам із медичного та електронного секторів виготовляти дрібні елементи з чистими краями.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору