Maliit na EDM Drilling Machine | 0.2–3.0 mm na Mikro-Kuha ng Katiyakan

Lahat ng Kategorya

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Mobile/Whatsapp
Wechat
LinkedIn
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
Kasunod na dokumento
Mangyaring i-upload ang kahit isang kasunod na dokumento
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Maliit na Machine para sa EDM Drilling na Ginawa ng Taizhou Chuang Yuan Machine Tool Co., Ltd. para sa Presisyong Pagpapalit ng Micro-Hole

Maliit na Machine para sa EDM Drilling na Ginawa ng Taizhou Chuang Yuan Machine Tool Co., Ltd. para sa Presisyong Pagpapalit ng Micro-Hole

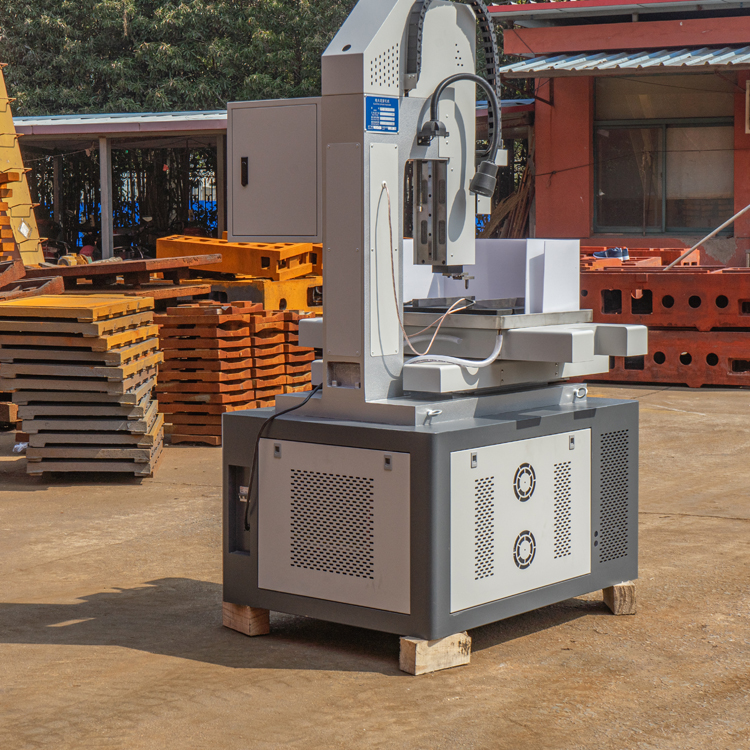
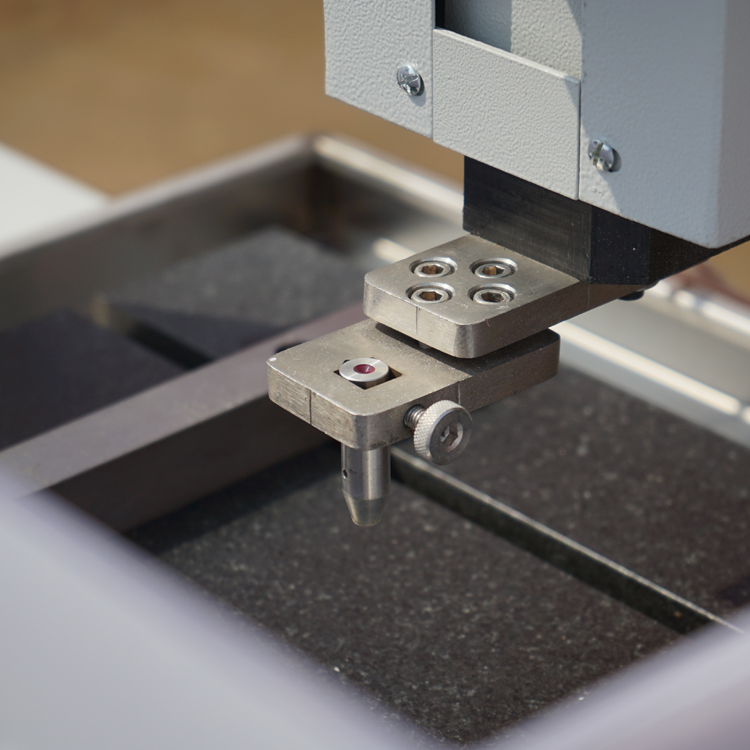
Mula noong 2003, inenginyero ng Taizhou Chuang Yuan Machine Tool Co., Ltd. ang isang maliit na EDM drilling machine na tumutulong sa mga mold shop, supplier ng aerospace, at tagagawa ng medical device na mag-drill ng mga eksaktong mikro-buho sa hardened steel, carbide, at heat-resistant alloys. Ang aming maliit na EDM drilling machine ay gumagamit ng servo-controlled spindle, high-frequency pulse power supply, at granite base upang panatilihin ang positioning accuracy sa loob ng 0.005 mm at repeatability sa loob ng 0.003 mm, habang ang electrode range na 0.2–3.0 mm ay sumasaklaw sa mga cooling hole, fuel injector orifices, at wire-cut start holes. Sa isang karaniwang 8-oras na shift, nakakapagkumpleto ang machine ng 180–260 buho sa 54 HRC tool steel, na binabawasan ang drilling time hanggang 60% kumpara sa mga manual na paraan para sa mga buho na mas maliit sa 1.0 mm. Ang maliit na EDM drilling machine ay gumagana gamit ang deionized water, na nag-iwas sa thermal deformation mula sa kumbensyonal na pagdrill at binabawasan ang tooling costs. Isang European mold maker ang gumamit ng aming maliit na EDM drilling machine upang mag-produce ng 0.6 mm ejector-pin holes sa isang 48-cavity mold.
Kumuha ng Presyo

Pag-aaral ng Kasong

Ang Tagagawa ng Mga Mold sa Alemanya ay Binawasan ang Oras ng Siklo para sa 0.6 mm na Butas ng Paggawa ng Mga Mold ng 40 Porsyento

Isang Aleman na tagagawa ng mga mold na gumagawa ng mga injection mold na may 48 na kavidad ay nangangailangan ng mga butas para sa ejector pin na may sukat na 0.6 mm sa hardened na 1.2344 steel na may hardness na 50 HRC. Ang manual drilling ay nagdudulot ng madalas na pagkabasag ng electrode at nangangailangan ng secondary polishing. Pagkatapos ilagay ang aming maliit na EDM drilling machine, ginamit nila ang isang brass electrode na may sukat na 0.6 mm, 120 V na open-circuit voltage, at 1.5 A na peak current. Ang accuracy ng posisyon ng butas ay umabot sa 0.005 mm, ang surface roughness ay Ra 1.6 um, at ang oras ng siklo ay bumaba mula sa 14 minuto patungo sa 8 minuto bawat butas—na isang pagbawas na 40 porsyento. Ang planta ay nakakapagtapos na ng 240 butas bawat shift at binawasan ang consumption ng electrode ng 25 porsyento. Ang maliit na EDM drilling machine ay nagbigay din ng stable na start hole para sa kanilang wire EDM, na nagpabuti sa kabuuang oras ng paghahatid ng mga mold ng tatlong araw.

Ang Planta ng Fuel Injector sa India ay Itinaas ang Throughput ng 35 Porsyento

Isang tagagawa ng fuel injector mula sa India ay nagpapakalalim ng mga spray hole na may sukat na 0.25 mm sa 17-4PH stainless steel na may hardness na 42 HRC. Bago ang pagkakalagay ng maliit na EDM drilling machine, ang planta ay nakakagawa ng average na 220 piraso bawat shift kasama ang 8% na scrap. Pagkatapos ilagay ang maliit na EDM drilling machine, ginamit nila ang 0.25 mm na tungsten electrode, 100 V na discharge voltage, at 0.8 A na current. Ang bilis ng produksyon ay tumataas hanggang 300 piraso bawat shift—na kumakatawan sa 35% na pagtaas—samantalang bumaba ang scrap sa 1.8%. Ang servo control ng machine ay nanatiling sumusunod sa 0.25 mm na diameter ng butas sa loob ng 0.01 mm na tolerance, kaya nabawasan ang oras ng inspeksyon ng 20%. Ngayon, ang planta ay nangangalakal patungo sa mga European automaker at inaangkin nilang ang maliit na EDM drilling machine ang dahilan kung bakit nakamit nila ang mahigpit na kalidad na kinakailangan ng IATF 16949.

US Aerospace Supplier ay Nakaresolba sa Hamon ng 0.5 mm na Cooling Hole sa Inconel 718

Isang tagapag-suplay ng aerospace mula sa US ang kailangan ng mga butas para sa paglamig na may sukat na 0.5 mm sa mga blade ng turbina na gawa sa Inconel 718 at may hardness na 38 HRC. Ang pangkaraniwang pagpapalit ay nagdulot ng work hardening at pagkabigo ng tool. Ang aming maliit na EDM drilling machine ay gumamit ng copper-tungsten electrode na may sukat na 0.5 mm, boltahe na 140 V, at kasalukuyang daloy na 2.0 A upang mag-drill ng 120 butas bawat blade na may accuracy sa posisyon na 0.004 mm at walang recast layer na hihigit sa 0.01 mm. Ang tagapag-suplay ay nabawasan ang scrap mula sa 12% patungo sa 2.5% at binawasan ang oras ng pagpapalit mula sa 22 minuto patungo sa 9 minuto bawat blade. Dahil sa maliit na EDM drilling machine, sila ay nakakagawa na ng 60 blade kada linggo at nakapasa sa NADCAP audit. Ang tagapag-suplay ay nagplano nang magdagdag ng pangalawang maliit na EDM drilling machine upang tugunan ang tumataas na demand.

Mga kaugnay na produkto

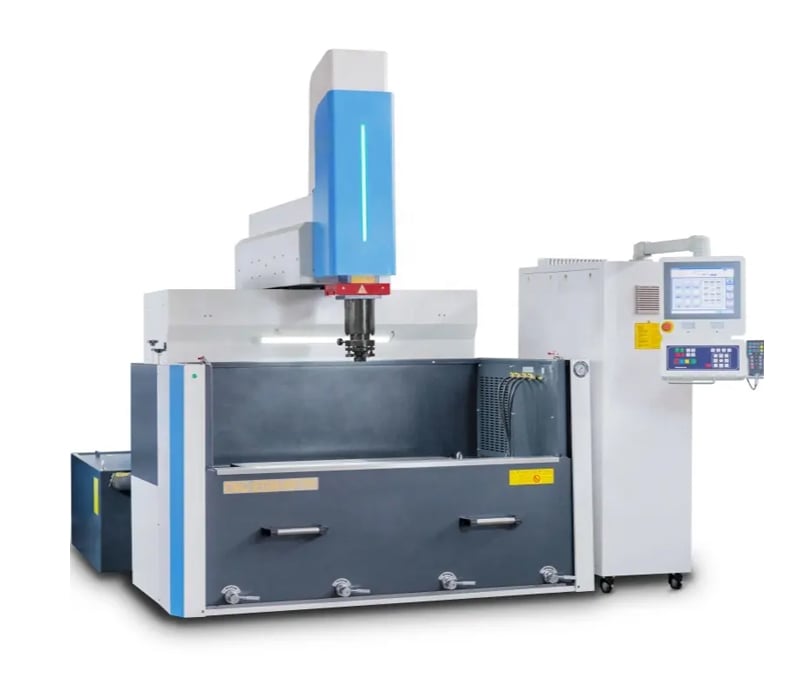
Itinatag ang Taizhou Chuang Yuan Machine Tool Co., Ltd. noong 2003 at gumagawa ng mga de-kalidad na machine tool; ang aming maliit na EDM drilling machine ay sumasalamin sa higit sa dalawampu’t isang taon ng pagsaliksik, produksyon, at karanasan sa benta. Ang makina ay itinayo sa paligid ng matibay na granite base, isang presisyong linear guideway, at isang servo-controlled Z-axis na sama-samang naglilimita sa vibration habang nagpapakalawang ng micro-hole. Ang kanyang high-frequency pulse power supply ay nagbibigay ng matatag na electrical discharge para sa mga electrode na may sukat mula 0.2 mm hanggang 3.0 mm, kaya ang maliit na EDM drilling machine ay angkop para sa hardened steel, carbide, Inconel, titanium, at stainless steel. Sa produksyon, ang operator ay naglo-load ng workpiece, nagse-set ng electrode, at pumipili ng isang discharge program; pagkatapos ay awtomatikong nagpapakalawang ang maliit na EDM drilling machine, kaya nababawasan ang pagkasalalay sa kasanayan ng operator. Ginagawa namin ang mga pangunahing bahagi nito sa loob ng aming pasilidad—kabilang ang spindle assembly, power supply, at control cabinet—at bawat maliit na EDM drilling machine ay sinusubok sa loob ng 48 oras at binibigyan ng laser interferometer verification bago ipadala. Sumusunod ang aming quality system sa ISO 9001, at ang aming export team ay naglingkod na sa mga customer sa higit sa 20 bansa, kabilang ang Germany, India, United States, Turkey, at Brazil. Isang European mold shop ang gumagamit ng aming maliit na EDM drilling machine para magpaka-lawang mga butas na may sukat na 0.6 mm sa 48-cavity molds, na nagpapababa ng cycle time ng 40%. Isang Indian fuel injector plant ang nakapagtaas ng throughput ng 35% gamit ang 0.25 mm electrode, samantalang isang US aerospace supplier ang nakapagbawas ng scrap mula 12% hanggang 2.5% sa mga turbine blade na gawa sa Inconel 718. Ang mga resultang ito ay galing sa isang makina na gumagamit ng kaunti lamang na kuryente, deionized water, at kailangan ng kaunting floor space—kaya kahit ang mga maliit na workshop ay kayang gamitin ito. Nag-o-offer din kami ng remote support, spare parts kits, at English manuals. Tumutulong ang aming mga engineer sa mga customer na i-integrate ang maliit na EDM drilling machine sa kanilang umiiral na wire EDM at milling equipment para sa isang buong micro-hole process. Dahil sa tumataas na demand para sa mga miniaturized parts sa automotive, medical, at aerospace industries, ang maliit na EDM drilling machine ay nagbibigay ng praktikal na daan para sa mga buyer upang makamit ang mas mataas na precision at mas mabilis na delivery schedule.

Mga Madalas Itanong

Anong mga materyales ang maaaring i-proseso ng isang maliit na EDM drilling machine?

Ang isang maliit na EDM drilling machine ay maaaring magproseso ng mga conductive na materyales tulad ng hardened steel, tool steel, carbide, Inconel, titanium, stainless steel, at copper alloys. Malawak itong ginagamit para sa mga butas na may sukat mula 0.2 mm hanggang 3.0 mm, kabilang ang mga cooling holes, injector orifices, at wire EDM start holes. Hindi angkop ang EDM para sa mga non-conductive na materyales, kaya inirerekomenda namin na talakayin mo ang iyong workpiece sa aming mga inhinyero bago bumili.
Ang aming maliit na EDM drilling machine ay kayang mag-drill ng mga butas na hanggang 0.2 mm ang laki gamit ang isang angkop na electrode at stable na discharge parameters. Para sa pinakamahusay na resulta, inirerekomenda namin ang paggamit ng electrode na 0.3 mm o mas malaki para sa mga malalim na butas. Ang accuracy ay karaniwang nasa loob ng 0.005 mm para sa positioning at 0.003 mm para sa repeatability. Ang aktuwal na resulta ay nakasalalay sa materyales, lalim ng butas, at kalagayan ng electrode, kaya ang aming koponan ay nagbibigay ng proseso ng rekomendasyon para sa iyong tiyak na aplikasyon.
Ang pag-install ay kadalasang tumatagal ng isang hanggang dalawang araw, depende sa paghahanda ng lugar, sa suplay ng kuryente, at sa kah готовness ng sistema ng tubig. Ang aming mga inhinyero ay nagbibigay ng pagsasanay sa lugar para sa mga operator at tauhan sa pagpapanatili, na sumasaklaw sa pag-setup, pag-edit ng programa, pagpapalit ng electrode, at pang-araw-araw na pagpapanatili. Para sa malalayong lokasyon, nag-ooffer kami ng video-guided na pag-install at mga manual sa wikang Ingles. Ang karamihan sa aming mga customer ay nakakamit ang matatag na produksyon sa loob ng isang linggo matapos mai-install ang maliit na EDM drilling machine.
Nagbibigay kami ng 12-buwan na warranty sa pangunahing mga bahagi, remote technical support, availability ng spare parts, at mga manual sa operasyon sa wikang Ingles. Ang aming export team ay naglingkod na sa mga customer sa higit sa 20 bansa, kaya namin nauunawaan ang iba't ibang standard ng voltage at plug. Maaari naming ipadala ang spare parts gamit ang express shipping at magbigay ng video troubleshooting. Para sa mga kumplikadong isyu, ang aming mga inhinyero ay nakikipag-koordinasyon sa inyong koponan upang ma-diagnose ang maliit na EDM drilling machine at mabilis na ibalik ang produksyon.
Isaisip ang karaniwang diameter ng butas, kahigpit ng materyal, sukat ng workpiece, at target na output araw-araw. Ang mga maliit na EDM drilling machine ay nagkakaiba sa spindle travel, power supply, at mga feature ng control. Ibahagi ang iyong mga drawing at sample parts sa aming mga inhinyero, at ipaparekomenda namin ang isang modelo, laki ng electrode, at mga parameter ng proseso. Kung kailangan, maaari rin naming payuhan ang mga fixture at water treatment upang matulungan ang iyong maliit na EDM drilling machine na tumakbo nang maayos.

Mga Kaugnay na Artikulo

Ang tamang paraan ng paghawak para sa hindi sapat na katumpakan ng machining ng mabilis na wire cutting machine

13

Dec

Ang tamang paraan ng paghawak para sa hindi sapat na katumpakan ng machining ng mabilis na wire cutting machine

Tingnan ang higit pa
Bakit sumusuporta ang modular na spring machine sa mabilis na paglipat sa iba't ibang uri ng produksyon ng spring

14

Jul

Bakit sumusuporta ang modular na spring machine sa mabilis na paglipat sa iba't ibang uri ng produksyon ng spring

Mga Bihirang Punto ng Pagkakahinto sa Produksyon ng Tradisyonal na Integrated na Spring Forming Equipment: Ang modernong metal forming manufacturing ay lumalawak nang mas malawak sa mga espesipikasyon ng produkto at sa mixed batch production. Maraming pasilidad sa produksyon ang kailangang magproseso ng mga spring ...
Tingnan ang higit pa
Anong serbisyo pagkatapos ng benta ang dapat ipagkaloob ng mga mapagkakatiwalaang tagapag-suplay ng EDM drilling machine

14

Jul

Anong serbisyo pagkatapos ng benta ang dapat ipagkaloob ng mga mapagkakatiwalaang tagapag-suplay ng EDM drilling machine

Ang Ebolusyon ng Flexible na Pagmamanufaktura sa pamamagitan ng Modular na Arkitektura: Ang mga modernong industriyal na tanawin ay nangangailangan ng mataas na antas ng kakayahang umangkop, kung saan ang kakayahan na mabilis na baguhin ang mga konpigurasyon ng produksyon ang nagtatakda sa ritmo ng operasyon ng isang pasilidad....
Tingnan ang higit pa
Ano ang mga pamantayan sa kalidad ng export na kailangan ng mga internasyonal na kliyente para sa mga produkto ng wire cutting machine

03

Aug

Ano ang mga pamantayan sa kalidad ng export na kailangan ng mga internasyonal na kliyente para sa mga produkto ng wire cutting machine

Pag-unawa sa Internasyonal na Pagkakasunod-sunod sa Export sa Precision Machining: Ang pag-navigate sa kumplikadong larangan ng global na industriyal na kalakalan ay nangangailangan ng malalim na pag-unawa sa mahigpit na mga teknikal na pamantayan na ipinapataw ng mga buyer mula sa ibang bansa para sa mga advanced na metal...
Tingnan ang higit pa

Mga Testimonial ng Customer

Klaus Meier, Mold Shop Manager, Germany
Maaasahang Micro-Hole Drilling para sa Produksyon ng Mold

Ang aming maliit na EDM drilling machine ay naging solusyon sa bottleneck sa aming mold shop. Nagda-drill kami ng 0.6 mm na ejector-pin holes sa 48-cavity molds, at bumaba ang cycle time ng 40% pagkatapos lumipat sa makina na ito. Bumaba ang scrap mula sa nabasag na electrode ng 25%, at ang positioning accuracy na 0.005 mm ay sumusunod sa aming mahigpit na toleransya. Malinaw at praktikal ang pagsasanay, kaya agad na kumpiyante ang aming mga operator sa loob lamang ng ilang araw.

Rajesh Nair, Production Director, India
Matibay na Suporta at Pare-parehong Mga Resulta sa Pagpapagawa ng Fuel Injector

Ginagamit namin ang maliit na EDM drilling machine para mag-drill ng mga butas ng injector na may sukat na 0.25 mm sa 17-4PH stainless steel. Ang throughput ay tumaas ng 35%, at ang scrap ay bumaba mula sa 8% patungo sa 1.8%. Ang makina ay kaya panghawakan ang diameter tolerance sa loob ng 0.01 mm, kaya nabawasan ang inspection time ng 20%. Ang export team ay mabilis tumugon at tumulong sa amin na i-adapt ang makina sa aming voltage at water system.

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
High-Precision Servo Control para sa mga Butas na Mas Mababa sa Isang Millimeter

High-Precision Servo Control para sa mga Butas na Mas Mababa sa Isang Millimeter

Ang maliit na EDM drilling machine ay gumagamit ng servo-controlled na Z-axis at mataas na frequency pulse power supply upang mapanatili ang matatag na discharge habang nagpapatakbo ng micro-hole drilling. Ang disenyo na ito ay nagpapanatili ng positioning accuracy sa loob ng 0.005 mm at repeatability sa loob ng 0.003 mm, na kritikal para sa mga butas na may sukat na 0.2–1.0 mm sa hardened steel at carbide. Sa isang German mold shop, ang maliit na EDM drilling machine ay nakapagtunaw ng mga butas na may sukat na 0.6 mm sa 1.2344 steel na may hardness na 50 HRC at surface finish na Ra 1.6 um, na nagbawas ng cycle time ng 40%. Para sa aerospace at medical applications, ang makina ay binabawasan ang recast layer at heat-affected zones, na tumutulong sa mga customer na pumasa sa NADCAP at IATF audits. Ang control system ay may kasama ang mga naka-store na programa para sa karaniwang materyales, kaya ang mga operator ay maaaring mabilis na magpalit ng mga gawain. Dahil ang maliit na EDM drilling machine ay nagpapatakbo nang walang mekanikal na puwersa, ito ay umaavoid ng work hardening at tool breakage, lalo na sa Inconel at titanium.
Compact, Low-Consumption Design Suits Small and Medium Workshops

Compact, Low-Consumption Design Suits Small and Medium Workshops

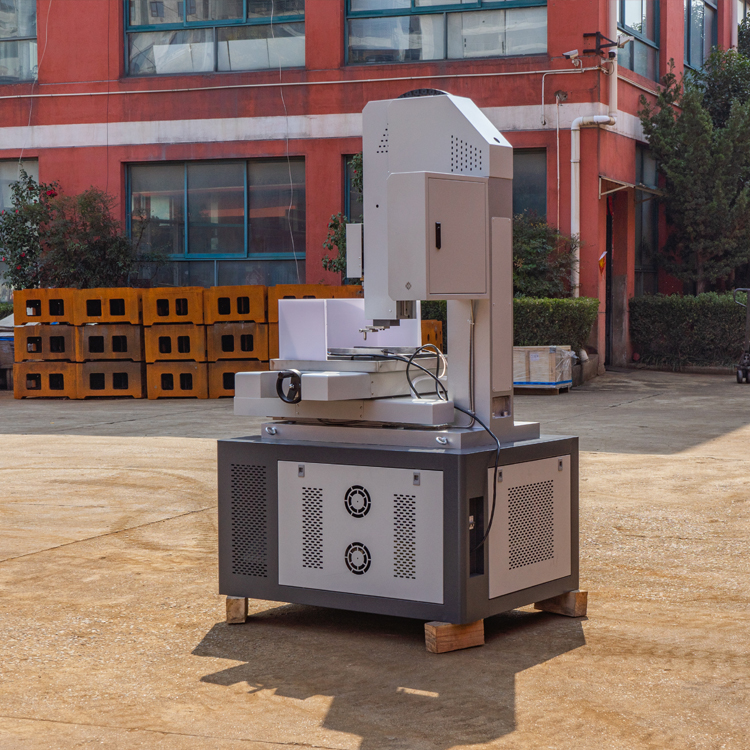
Ang aming maliit na EDM drilling machine ay idinisenyo na may compact na sukat at mababang pagkonsumo ng kuryente, kaya ito ay angkop para sa mga maliit at katamtamang gawaan na may limitadong espasyo sa sahig. Ginagamit ng makina ang deionized water bilang dielectric, na nagpapababa sa gastos ng operasyon at nag-iwas sa pagtatapon ng langis. Kailangan nito ng single-phase o three-phase power depende sa modelo, at ang control cabinet ay integrated upang mapadali ang pag-install. Sa isang Indian fuel injector plant, ang maliit na EDM drilling machine ay pinaataas ang throughput ng 35% habang binawasan ang scrap mula 8% hanggang 1.8%, na nagpapatunay na ang isang compact na makina ay kayang magbigay ng resulta na katumbas ng produksyon. Ang electrode consumption ng makina ay kinokontrol sa pamamagitan ng optimized discharge parameters, na nagpapababa ng gastos sa consumables hanggang 25% sa mga aplikasyon sa mold. Para sa mga customer sa higit sa 20 bansa, nagbibigay kami ng voltage adaptation, plug options, at English manuals.
Whatsapp Whatsapp Email Email Mobile Mobile IBABAWIBABAW