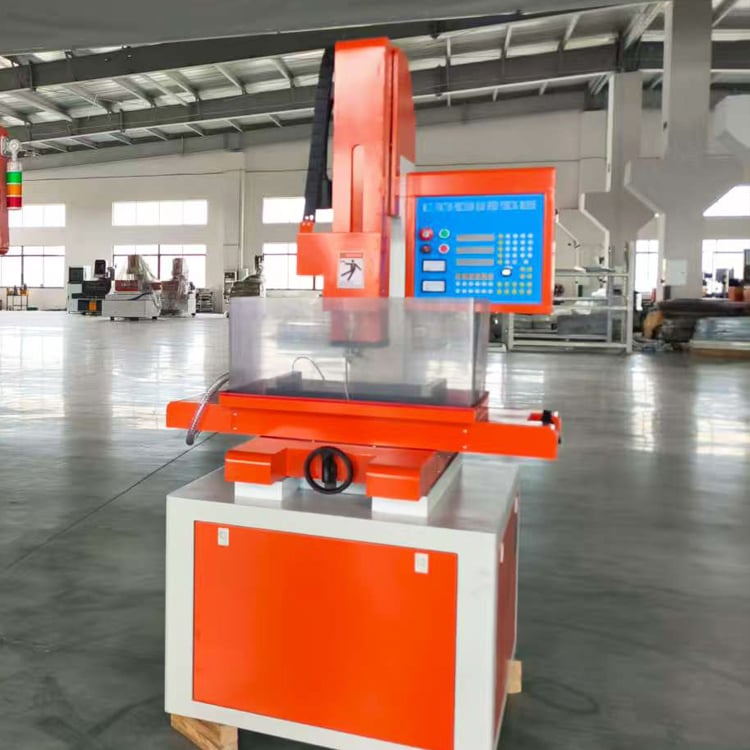
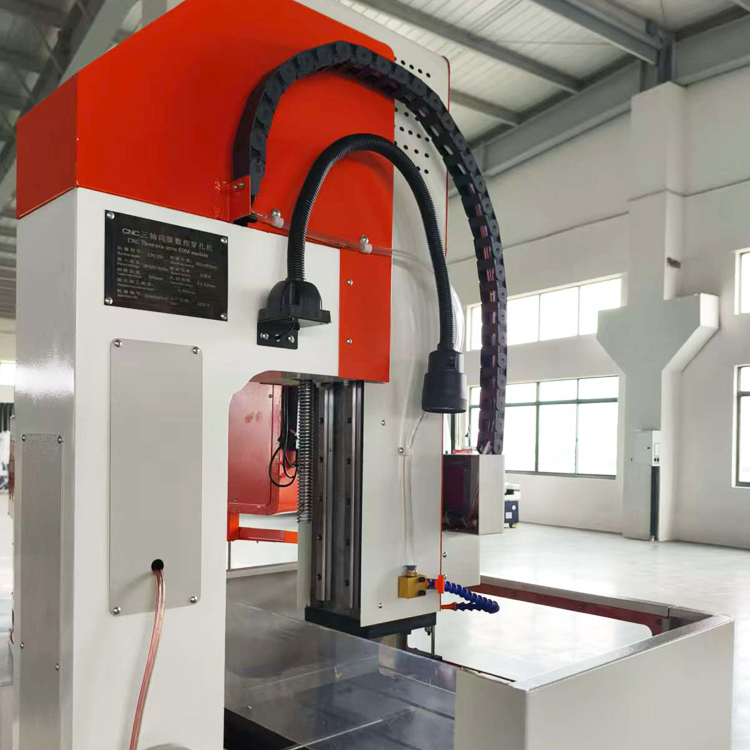
Micro EDM Drilling Machine | Katiyakan na ±0.002 mm, mga butas na 0.1–3.0 mm

Lahat ng Kategorya

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Mobile/Whatsapp
Wechat
LinkedIn
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
Kasunod na dokumento
Mangyaring i-upload ang kahit isang kasunod na dokumento
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Mga Kabutihan ng Micro EDM Drilling Machine: Kumpas, Bilis, at Pandaigdigang Suporta mula sa Taizhou Chuang Yuan

Mga Kabutihan ng Micro EDM Drilling Machine: Kumpas, Bilis, at Pandaigdigang Suporta mula sa Taizhou Chuang Yuan

Bilang isang propesyonal na tagagawa na itinatag noong 2003 sa Lungsod ng Taizhou, Lalawigan ng Jiangsu, Tsina, ang Taizhou Chuang Yuan Machine Tool Co., Ltd. ay nag-aambag ng higit sa dalawampung taon ng ekspertisya sa bawat isang Micro EDM Drilling Machine na aming iniluluwas. Ang aming micro EDM drilling machine ay idinisenyo para sa mga industriya na nangangailangan ng kahalintulad na katumpakan sa antas ng micron—kabilang ang paggawa ng aerospace fuel injector, produksyon ng medical device tulad ng nitinol stent at surgical needle, pagpapakalalim ng automotive diesel injector nozzle, at paggawa ng precision mold na may hardened steel inserts. Sa mga ganitong kapaligiran ng produksyon, ang mga operator ay nakakapagpapakalalim ng mga butas na may diameter mula 0.1 mm hanggang 3.0 mm, na may surface finish na umaabot sa Ra 0.4 µm, na nakakamit ang positioning accuracy sa loob ng ±0.002 mm at hole roundness na mas mababa sa 0.005 mm. Ang micro EDM drilling machine ay gumagamit ng high-frequency pulse generator na may minimum discharge duration na 0.5 microsecond, na nagpapahintulot ng matatag na pagmamasdan ng tungsten carbide, Inconel, titanium, polycrystalline diamond, at iba pang conductive superalloys.
Kumuha ng Presyo

Pag-aaral ng Kasong

Pagbawas sa mga Rejected na Injector Nozzle ng 42 Porsyento para sa isang Aleman na Automotive Supplier

Nakaranas ng kahinaan ang isang Aleman na Tier 1 automotive supplier sa pagkakaroon ng hindi pare-pareho ang sukat ng mikro na butas sa diesel injector nozzles; ang karaniwang pag-drill ay nagdulot ng mga burr at lumampas sa 18 porsyentong reject rate. Pagkatapos i-install ang dalawang micro EDM drilling machine namin na may 0.5 microsecond pulse control, nakapag-drill sila ng mga butas na may 0.12 mm na diameter sa hardened steel na may Ra 0.5 µm surface finish. Nawala ang mga burr, bumaba ang reject rate sa 10.4 porsyento, at tumaas ang output mula sa 850 hanggang 1,200 na nozzles bawat shift. Binawasan ng customer ang taunang gastos sa scrap ng humigit-kumulang EUR 180,000 at ngayon ay gumagamit na ng anim na yunit.

Pagsisimula ng Nitinol Stent Production para sa isang United States Medical Device Manufacturer

Isang tagagawa ng medikal na kagamitan sa US ang nangailangan ng mga mikro na butas na walang burr sa nitinol na tubo para sa mga marker ng stent. Ang materyal na sensitibo sa init ay nagdulot ng pagkakaroon ng recast layers kapag ginamit ang laser drilling. Ang aming micro EDM drilling machine, na gumagamit ng deionized water bilang dielectric at mababang enerhiyang discharges, ay nakapag-produce ng mga butas na may sukat na 0.15 mm nang walang heat-affected zone. Ang toleransya sa posisyon ng mga butas ay nanatiling loob sa ±0.003 mm sa kabuuan ng 25,000 butas, at kumapas ang proseso sa FDA process validation sa unang pagsubok. Ang production yield ay umabot sa 98.7 porsyento, at ang kliyente ay pumalawak hanggang sa tatlong makina sa loob ng 18 buwan.

Paggupit ng Oras sa Pagmamachine ng Mold Insert ng 35 Porsyento para sa isang tagagawa ng kagamitan sa elektronika sa Timog-Silangang Asya

Isang tagagawa ng kagamitan na nakabase sa Singapore ang gumawa ng mga insert ng hugis na bakal na may mataas na antas ng pagkakatigas na may micro cooling channels sa pamamagitan ng milling, at pagkatapos ay manual na EDM, na tumatagal ng 14 na oras bawat insert. Ang aming micro EDM drilling machine na may awtomatikong electrode changer at apat na axis na CNC ay natapos na sa paggawa ng 120 na butas na may diameter na 0.3 mm sa loob lamang ng 9.1 na oras—na isang pagbawas ng 35 porsyento sa oras. Ang kompensasyon para sa wear ng electrode ay pinanatili ang pagkakaiba ng diameter sa ilalim ng 0.004 mm sa loob ng 3,000 na butas. Ngayon ay mas mabilis na nagbibigay ng quote ang shop para sa mga proyektong micro mold at tumataas ang bilang ng mga order para sa mga mold insert ng 28 porsyento sa loob ng isang taon.

Mga kaugnay na produkto

Ang Micro EDM Drilling Machine ay isang espesyalisadong klase ng kagamitan sa electrical discharge machining na idinisenyo upang gumawa ng napakaliit, napakalalim, at napakahusay na mga butas sa mga madaling i-conduct na materyales na mahirap o imposibleng pa-prosesuhin gamit ang karaniwang pag-drill. Sa Taizhou Chuang Yuan Machine Tool Co., Ltd., na itinatag noong 2003 at matatagpuan sa lungsod ng Taizhou, lalawigan ng Jiangsu, Tsina, pinagsasama namin ang pananaliksik at pag-unlad, produksyon, at benta upang magbigay ng mga micro EDM drilling machine na pinagkakatiwalaan ng mga tagagawa sa higit sa 20 bansa at rehiyon na eksportador. Ang aming proseso ng produksyon ay nagsisimula sa mahigpit na pagsusuri ng disenyo gamit ang finite element analysis upang i-optimize ang rigidity ng machine bed, column, at spindle, na nagpapagarantiya ng thermal stability habang tumatagal ang mga cycle ng pagmamachine. Ang mga casting ay iniiwan nang matagal (aged) at pinoproseso nang may kahusayan (precision-ground), pagkatapos ay pinagsasama sa isang workshop na may kontroladong temperatura, kung saan bawat micro EDM drilling machine ay sinusubok para sa geometric accuracy, kinakalibrado gamit ang laser interferometer, at binibigyan ng 72-oras na tuloy-tuloy na pagsubok sa pag-drill bago ipa-express. Ang pangunahing teknolohiya ay ang high-frequency pulse generator, na may kakayahang magbigay ng minimum discharge duration na 0.5 microseconds at peak current na mababa hanggang 0.1 amperes—na nagpapahintulot sa kontroladong pag-alis ng materyales sa sukat na micron. Ang servo control system ay sumasagot sa loob ng ilang milisegundo upang panatilihin ang pare-pareho ang agwat sa pagitan ng umiikot na electrode at ng workpiece, samantalang ang automatic electrode changing system ay sumusuporta sa hanggang 20 na electrode para sa operasyon na walang tagapagmaneho. Dahil sa mga tampok na ito, ang mga customer ay nakakapag-drill ng mga butas na may diameter mula 0.1 mm hanggang 3.0 mm, na may depth-to-diameter ratio na lumalampas sa 20:1, na nakakamit ang surface finish na Ra 0.4 µm at positioning accuracy na ±0.002 mm. Kabilang sa karaniwang materyales ang hardened tool steel, tungsten carbide, Inconel, titanium alloys, polycrystalline diamond, at conductive ceramics. Ang mga halimbawa ng pandaigdigang aplikasyon ay kinabibilangan ng mga cooling hole sa aerospace turbine blade, produksyon ng medical stent at surgical needle, automotive injector nozzles, micro mold inserts para sa electronics connectors, at inkjet printer nozzle plates. Sa bawat kaso, ang micro EDM drilling machine ay nababawasan ang pagkabur, nililinis ang heat-affected zones, at pinabubuti ang repeatability kumpara sa laser o mechanical drilling. Ang aming quality management ay sumusunod sa mga prinsipyo ng ISO 9001, at bawat makina ay kasama ang dokumentasyon sa maraming wika, remote diagnostics, at availability ng spare parts. Kasama ang 20 taon ng karanasan sa produksyon, isang bihasang engineering team, at isang dedikasyon sa pangmatagalang pakikipagtulungan, tinutulungan ng Taizhou Chuang Yuan ang mga customer na dagdagan ang yield, maikli ang cycle time, at pumasok nang may tiwala sa bagong mga merkado ng micro-machining. Ang aming export footprint ay sumasaklaw sa Europa, Hilagang Amerika, Timog-Silangang Asya, Gitnang Silangan, at Timog Amerika, at patuloy naming pinapabuti ang aming micro EDM drilling machine upang tugunan ang patuloy na pagbabago ng mga pamantayan sa industriya—na nag-ooffer ng pagsasanay, suporta sa proseso ng pag-unlad, at mabilis na after-sales service na protektado ang investment at patuloy na produksyon ng aming mga customer.

Mga Madalas Itanong

Ano-anong mga materyales ang maaaring prosesuhin nang epektibo ng isang micro EDM drilling machine?

Ang aming micro EDM drilling machine ay kayang gamitin sa anumang conductive material, kabilang ang hardened tool steel, tungsten carbide, Inconel, titanium alloys, polycrystalline diamond, at conductive ceramics. Perpekto ito para sa aerospace, medical, automotive, at mold-making applications kung saan nabigo ang konbensyonal na pag-drill dahil sa sobrang kahigpit o sensitibidad sa init.
Ang mga karaniwang konpigurasyon ay nagpapatakbo ng mga butas mula 0.1 mm hanggang 3.0 mm sa diameter na may katiyakan sa pagpo-posisyon na ±0.002 mm, bilog na hindi lalampas sa 0.005 mm, at surface finish na umaabot sa Ra 0.4 µm. Ang mga depth-to-diameter ratio na higit sa 20:1 ay maisasagawa gamit ang tamang electrode guidance.
Ang high-frequency pulse generator na may 0.5 microsecond na minimum discharge duration at intelligent wear compensation ay nagpapanatili ng dimensional drift sa ilalim ng 1 porsyento bawat isang libong butas. Ang energy consumption ay nananatiling nasa ilalim ng 3.5 kW, at ang automatic electrode changing ay sumusuporta sa hanggang 20 electrodes para sa unattended production.
Oo. Nag-e-export kami sa mahigit 20 bansa at rehiyon, na nagbibigay ng dokumentasyon sa maraming wika, remote diagnostics, online na pagsasanay, at mabilis na pagpapadala ng mga sangkap. Ang gabay sa on-site na pag-install at suporta sa pag-unlad ng proseso ay magagamit para sa mga customer sa Europa, Asya, Gitnang Silangan, at Amerika.
Ibahagi ang diameter, lalim, materyales, toleransya, at dami ng produksyon ng iyong butas. Ang aming mga inhinyero ay magrerekomenda ng angkop na modelo, konpigurasyon ng generator, at sistema ng electrode, at maaari ring gawin ang mga sample test upang kumpirmahin ang cycle time at kalidad bago ka mag-invest. Makipag-ugnayan sa amin para sa isang nakatuon na panukala.

Mga Kaugnay na Artikulo

Mga katangian ng pagproseso ng EDM wire cutting machine

24

Dec

Mga katangian ng pagproseso ng EDM wire cutting machine

Tingnan ang higit pa
Ang tamang paraan ng paghawak para sa hindi sapat na katumpakan ng machining ng mabilis na wire cutting machine

13

Dec

Ang tamang paraan ng paghawak para sa hindi sapat na katumpakan ng machining ng mabilis na wire cutting machine

Tingnan ang higit pa
Anong serbisyo pagkatapos ng benta ang dapat ipagkaloob ng mga mapagkakatiwalaang tagapag-suplay ng EDM drilling machine

14

Jul

Anong serbisyo pagkatapos ng benta ang dapat ipagkaloob ng mga mapagkakatiwalaang tagapag-suplay ng EDM drilling machine

Ang Ebolusyon ng Flexible na Pagmamanufaktura sa pamamagitan ng Modular na Arkitektura: Ang mga modernong industriyal na tanawin ay nangangailangan ng mataas na antas ng kakayahang umangkop, kung saan ang kakayahan na mabilis na baguhin ang mga konpigurasyon ng produksyon ang nagtatakda sa ritmo ng operasyon ng isang pasilidad....
Tingnan ang higit pa
Ano ang mga pamantayan sa kalidad ng export na kailangan ng mga internasyonal na kliyente para sa mga produkto ng wire cutting machine

03

Aug

Ano ang mga pamantayan sa kalidad ng export na kailangan ng mga internasyonal na kliyente para sa mga produkto ng wire cutting machine

Pag-unawa sa Internasyonal na Pagkakasunod-sunod sa Export sa Precision Machining: Ang pag-navigate sa kumplikadong larangan ng global na industriyal na kalakalan ay nangangailangan ng malalim na pag-unawa sa mahigpit na mga teknikal na pamantayan na ipinapataw ng mga buyer mula sa ibang bansa para sa mga advanced na metal...
Tingnan ang higit pa

Mga Testimonial ng Customer

Daniel Whitfield, Production Manager, Medical Devices, United Kingdom
Hindi karaniwang katiyakan para sa produksyon ng mga komponente sa medisina

Gumagawa kami ng mga karayom na pang-operasyon at kailangan namin ang mga butas na walang burr na may sukat na 0.2 mm sa bakal na may tinitiis na kalawang. Mula nang i-install ang makina para sa micro EDM drilling, ang aming unang pass yield ay tumataas mula sa 91 porsyento hanggang sa 98.5 porsyento, at ang cycle time ay bumaba ng 22 porsyento. Ang team para sa remote support ay sumagot sa loob ng ilang oras tuwing may tanong kami tungkol sa proseso. Ang makina na ito ay naging pundasyon ng aming linya para sa micro drilling.

Marta Kowalski, Tooling Engineer, Poland
Maaasahang Pagganap sa Pagbuo ng Mold na May Mataas na Baryasyon

Ang aming mold shop ay nagdodrill ng maraming maliit na batch sa mga hardened steel inserts. Ang micro EDM drilling machine ay nakakapagpanatili ng ±0.003 mm na posisyon na katiyakan sa libo-libong butas, at mabilis ang pagpapalit ng electrode. Binawasan namin ang setup time ng 30 porsyento at napababa nang malaki ang bilang ng mga nasirang insert. Ang mga spare parts ay dumating sa loob ng apat na araw, kaya nanatiling on schedule ang aming produksyon.

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
Katiyakan na Nasa Antas ng Micron, Dinisenyo para sa Mahahalagang Micro Holes

Katiyakan na Nasa Antas ng Micron, Dinisenyo para sa Mahahalagang Micro Holes

Ang pangunahing kapangyarihan ng aming mikro EDM drilling machine ay ang kakayahang panatilihin ang mga toleransya sa antas ng micron sa mga materyales na hindi kayang pagtrabahuin ng karaniwang pamamaraan ng pagmamanupaktura. Gamit ang mataas na dalas na pulse generator na may 0.5 microsecond na pinakamababang tagal ng discharge at isang mabilis na sumasagot na servo system, ang makina ay nakakapanatili ng matatag na discharge gap na nagreresulta sa katiyakan ng posisyon na ±0.002 mm, bilog na hindi lalampas sa 0.005 mm, at surface finish na umaabot sa Ra 0.4 µm. Mahalaga ito sa produksyon ng aerospace fuel injector at turbine blade cooling hole, kung saan ang isang kaunting pagkakaiba ng ilang micron ay maaaring makaapekto sa kahusayan ng combustion at sa buhay ng bahagi. Sa paggawa ng medical device, ang mga gumagawa ng nitinol stent at surgical needle ay nangangailangan ng mga butas na walang burr at walang heat-affected zone; ang aming mikro EDM drilling machine ay nagbibigay nito nang paulit-ulit. Isang Europeanong customer na nangunguna ng 0.12 mm na mga butas sa hardened steel ay binawasan ang mga rejected part mula sa 18 porsyento hanggang 10.4 porsyento sa loob lamang ng isang buwan.
Mga Katangian ng Produktibidad na Nagpapababa ng Cycle Time at Gastos sa Di-Na-Pinagmamasdan na Paggawa

Mga Katangian ng Produktibidad na Nagpapababa ng Cycle Time at Gastos sa Di-Na-Pinagmamasdan na Paggawa

Higit sa kawastuhan, ang aming mikro na EDM drilling machine ay idinisenyo upang bawasan ang tunay na gastos bawat butas sa pamamagitan ng awtomasyon at epektibong pagpapadala ng kuryente. Ang awtomatikong sistema ng pagpapalit ng electrode ay kayang mag-ingat ng hanggang 20 na electrode, na nagpapahintulot sa operasyon nang walang tao (lights-out) sa gabi at sa mga araw ng linggo—na napakahalaga para sa mga workshop na gumagawa ng maraming uri ng order ngunit maliit ang bawat dami. Ang bawat siklo ay hanggang 30 porsyento nang mas maikli kaysa sa karaniwang EDM drilling dahil ang pinabuting pulse generator ay epektibong tinatanggal ang materyal habang pinipigilan ang pagsuot ng electrode. Isang tagagawa ng kagamitan sa Timog-Silangang Asya na nanghihimo ng mga insert ng hulma mula sa hardened steel ay nabawasan ang oras ng pagpoproseso ng 120 na butas mula sa 14 na oras patungo sa 9.1 na oras—na isang pagpapabuti ng 35 porsyento—at kaya’y nadagdagan ang mga order ng mga insert ng hulma ng 28 porsyento sa loob ng isang taon. Ang konsumo ng enerhiya ay nananatiling nasa ilalim ng 3.5 kW bawat yunit, na bumababa sa gastos sa kuryente sa mga rehiyon na may mataas na singil sa industriya.
Whatsapp Whatsapp Email Email Mobile Mobile IBABAWIBABAW