Mga Industriyal na Makina sa Paggupit ng Tubig na May Kuryente: Kaginhawahan, 97% na Uptime, at Pag-impok sa Abrasive

Lahat ng Kategorya

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Mobile/Whatsapp
Wechat
LinkedIn
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
Kasunod na dokumento
Mangyaring i-upload ang kahit isang kasunod na dokumento
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Mga Solusyon sa Paggupit ng Tubig para sa Industriya na Dinisenyo para sa Katiyakan, Pagpapatuloy ng Operasyon, at Pagsunod sa Pandaigdigang Pamantayan

Mga Solusyon sa Paggupit ng Tubig para sa Industriya na Dinisenyo para sa Katiyakan, Pagpapatuloy ng Operasyon, at Pagsunod sa Pandaigdigang Pamantayan

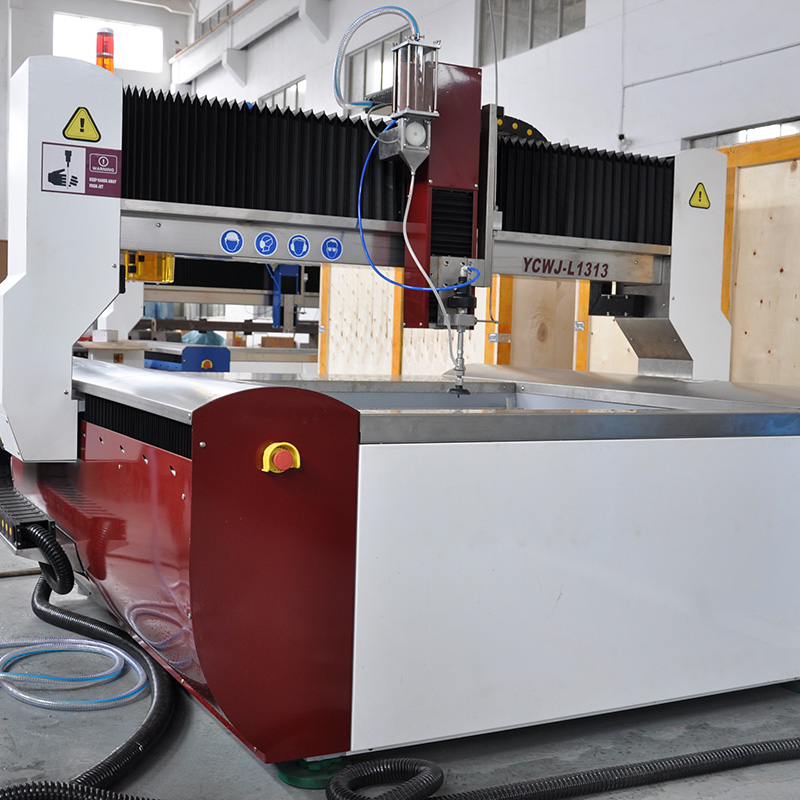
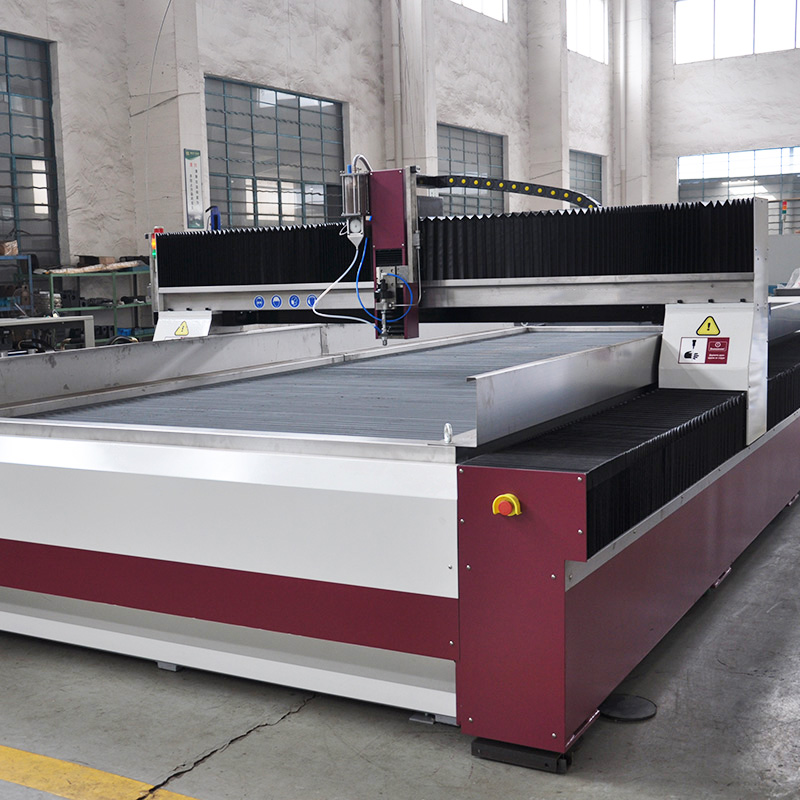
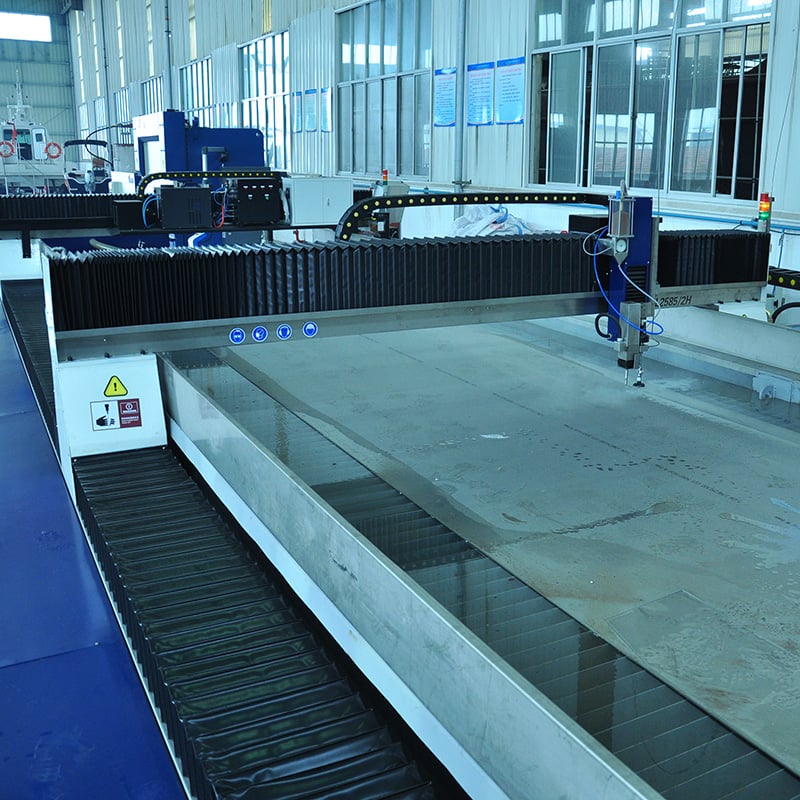
Ang Taizhou Chuang Yuan Machine Tool Co., Ltd. ay nag-aapproach sa Industrial Waterjet Cutting bilang isang kakayahan sa antas ng sistema, hindi bilang isang hiwa-hiwalay na pagbebenta ng makina. Mula noong 2003, pinagsama namin ang pananaliksik, produksyon, at benta sa Lungsod ng Taizhou, Lalawigan ng Jiangsu, at ngayon ang aming mga de-presyon na makinarya ng pabrika ay sumusuporta sa mga Industrial Waterjet Cutting cell sa aerospace, arkitektural na bato, looban ng sasakyan, at paggawa ng enerhiya. Sa mga workshop ng aerospace na gumagamit ng sheet metal, ang Industrial Waterjet Cutting ay kailangang magkaroon ng ±0.1 mm na presisyon sa 6 mm na titanium nang walang heat-affected zones; ang aming intensifier assemblies, abrasive delivery, at CNC motion packages ay sinusubok upang mapanatili ang 4,000 bar at 380 MPa na tuloy-tuloy na output, na nagbibigay ng 1.8–2.2 L/min na abrasive flow para sa paulit-ulit na kalidad ng gilid. Para sa arkitektural na bato, karaniwang hinahati ng mga gumagamit ang 20 mm na granite sa bilis na 1,800–2,200 mm/min at nag-uulat ng 35–45% na mas mababang pagkonsumo ng abrasive matapos i-optimize ang nozzle standoff at geometry ng mixing chamber.
Kumuha ng Presyo

Pag-aaral ng Kasong

6 mm na Titanium Aerospace Brackets sa ±0.08 mm sa isang 3,000-oras na Pilot Run

Kailangan ng isang European aerospace tier supplier na putulin ang 6 mm na Ti-6Al-4V brackets nang walang heat-affected zones habang pinapanatili ang ±0.08 mm sa distansya mula sa butas hanggang sa gilid. Ang kanilang dating Industrial Waterjet Cutting line ay lumabag sa toleransiya pagkatapos ng 800 oras, kaya’t kinakailangan ng rework sa 7% ng mga bahagi. Sinuri namin ang daloy ng abrasive, pinalitan ang mixing chamber ng isang kombinasyon na may 1.02 mm na orifice, at in-reset ang pump sa 3,800 bar kasama ang 1.9 L/min na abrasive flow. Ginamit ang dynamic piercing upang maiwasan ang delamination sa pagsisimula. Pagkatapos ng 3,000-oras na pilot run, bumaba ang scrap mula 7% tungo sa 1.2%, at ang Cpk ay umusad mula 0.91 patungo sa 1.48. Kasalukuyang tumatakbo ang customer ng 22 oras bawat araw at nag-order na sila ng pangalawang Industrial Waterjet Cutting cell.

20 mm na Granite Facade Panels na may 38% na pagtitipid sa abrasive at 97% na uptime

Isang tagaproseso ng bato na may arkitektural na layunin sa Gitnang Silangan ang nagputol ng 20 mm na granite at 30 mm na limestone para sa isang 42,000 m² na harapang gusali. Ang kanilang layunin ay 2,000 mm/kahit na bilis na average kasama ang malinis na mga gilid para sa mga nakikitang mga sambungan. Inayos namin ang distansya ng nozzle sa 1.6 mm, in-optimize ang oras ng pagpapasok sa 0.8 segundo, at ipinakilala ang dalawang yugtong pagpapadala ng abrasive. Ang bilis ng Industrial Waterjet Cutting ay tumataas ng 26%, ang paggamit ng abrasive ay bumaba ng 38%, at ang uptime ay umabot sa 97% sa loob ng 14 na buwan. Ang mga reklamo tungkol sa pagkakalbo ng gilid ay nawala nang buo sa 18,000 na sinuri na panel, at ang kontratista ay binawasan ang pasilidad na paggawa ng manu-manong pagwawasto ng 31%.

3 mm na EV Battery Sandwich Panels na may 42% na pagbaba sa setup

Isang Tier-2 na tagapag-suplay ng loob na bahagi ng sasakyan ang gumamit ng 3 mm na aluminum sandwich panels para sa mga kahon ng baterya ng electric vehicle. Ang pagbabago sa pagitan ng apat na bersyon ay tumagal ng 95 minuto at nagdulot ng 5.5% na basura. Ipinadala namin ang mga mesa na handa na para sa fixture at isang recipe library na nag-iimbak ng presyon, daloy ng abrasive, at mga parameter ng pagpapasok para sa bawat bersyon. Ang pagbabago sa Industrial Waterjet Cutting ay bumaba sa 55 minuto, ang basura ay bumaba sa 1.8%, at ang unang pasada ng yield ay umabot sa 98.6%. Ang linya ay ngayon ay nakakasuporta ng 1,200 panel kada linggo nang walang thermal distortion. Pamagat ng Produkto: Alamin ang mga Industrial Waterjet Cutting Systems na itinayo para sa iyong shop floor

Mga kaugnay na produkto

Ang Industrial Waterjet Cutting ay naging pangunahing proseso para sa mga tagagawa na hindi kayang tanggapin ang heat-affected zones, delamination, o mechanical stress sa mga materyales mula sa titanium at Inconel hanggang sa granite, glass, at composite sandwich panels. Sa Taizhou Chuang Yuan Machine Tool Co., Ltd., na itinatag noong 2003 sa Taizhou City, Jiangsu Province, binubuo namin ang kakayahan sa Industrial Waterjet Cutting batay sa tatlong haligi: pressure stability, abrasive control, at motion accuracy. Ang aming produksyon ay nagsisimula sa pagsusuri ng intensifier assembly sa 4,000 bar nang 120 minuto, kasunod ng 48-oras na tuloy-tuloy na burn-in sa 3,800 bar upang patunayan ang integridad ng seals at pressure decay na nasa ilalim ng 1.5%. Ang bawat cutting head ay sinusuri sa daloy gamit ang 0.8–1.2 mm na orifices, at ang abrasive metering ay kinakalibrado upang maghatid ng 1.8–2.2 L/min na may repeatability sa loob ng 2%. Ang mga CNC motion package ay sinusuri gamit ang laser interferometer para sa positioning accuracy na ±0.05 mm at repeatability na ±0.02 mm—na mahalaga kapag ginagamit ang Industrial Waterjet Cutting para sa 6 mm na titanium brackets na may toleransya na ±0.08 mm o 20 mm na granite na may bilis na 2,000 mm/min. Para sa mga global na gumagamit, idokumento namin ang pressure logs, nozzle wear curves, at preventive maintenance intervals sa bawat 1,000 at 2,000 oras upang ang mga quality team ay makapag-align ng Industrial Waterjet Cutting sa mga kinakailangan ng ISO at customer audit. Sa aerospace, ang proseso ay umiwas sa recast layers sa 6 mm na Ti-6Al-4V, na pinapanatili ang fatigue life. Sa architectural stone, ito ay nagpuputol ng 20–30 mm na granite at limestone na may malinis at nakikita nang maigi ang mga gilid, na binabawasan ang manual finishing ng 25–35%. Sa automotive interiors, ito ay nagtatrim ng 3 mm na sandwich panels at EV battery enclosure materials nang walang delamination, na sumusuporta sa first-pass yields na higit sa 98%. Sa energy fabrication, ito ay nagpuputol ng 25 mm na Inconel gaskets at 12 mm na carbon steel skids nang walang thermal distortion, na protektado ang dimensional tolerance habang isinasagawa ang welding fit-up. Ang aming higit sa 20 na bansa at rehiyon na pinagkakalooban ng export ay kasama ang mga partner sa Europe, Middle East, Southeast Asia, at South America, at suportado sila namin sa pamamagitan ng remote diagnostics, spare-part kits, at operator training. Ang karaniwang payback ng Industrial Waterjet Cutting ay nasa pagitan ng 11 at 16 na buwan kapag pinagsama ang abrasive savings na 30–40% at scrap reduction na 4–6 percentage points. Tumutulong din kami sa mga customer na pumili sa pagitan ng 3-axis at 5-axis na Industrial Waterjet Cutting configurations, pumili ng orifice at mixing-chamber combinations para sa edge quality, at itakda ang dynamic piercing recipes na protektado ang brittle o layered na materyales. Dahil sa aming integrasyon ng research, production, at sales sa iisang pasilidad, maaari naming i-customize ang laki ng table, disenyo ng tank, at control interfaces upang tugma sa lokal na voltage, floor space, at gawain ng operator. Para sa mga buyer na sinusuri ang mga supplier, ang mga determinadong kadahilanan ay ang measurable output, consumable cost, at service response. Ang aming field data ay nagpapakita na ang disiplinadong Industrial Waterjet Cutting operation—na suportado ng tamang pressure at abrasive settings—ay nakakataas ng throughput ng 20–30% nang walang karagdagang labor. Imbitahan namin ang lahat ng tagagawa sa buong mundo na subukan ang kanilang mga materyales gamit ang aming parameter library at i-validate ang Industrial Waterjet Cutting performance laban sa kanilang sariling quality targets.

Mga Madalas Itanong

Anong mga materyales at kapal ang kayang i-cut ng Industrial Waterjet Cutting nang walang pinsala dahil sa init?

Ang Industrial Waterjet Cutting ay nagpuputol ng titanium, Inconel, carbon steel, aluminum, granite, glass, composites, at sandwich panels nang walang heat-affected zones. Ang karaniwang na-verify na saklaw ay kasama ang 6 mm Ti-6Al-4V, 25 mm Inconel, 20–30 mm granite, 12 mm carbon steel, at 3 mm aluminum sandwich panels. Dahil ang proseso ay cold cutting, wala itong recast layer, delamination, o thermal distortion—na nagsisilbing proteksyon sa fatigue life at dimensional tolerance.
Ang gastos sa abrasive ay ina-manage sa pamamagitan ng nozzle standoff, mixing-chamber geometry, at feed calibration. Ayon sa aming field data, may 35–45% na mas mababang consumption ng abrasive pagkatapos i-tune ang standoff sa 1.6 mm at i-optimize ang pierce time. Nagbibigay din kami ng wear curves at 1,000-hour maintenance intervals upang maplanuhan ng mga buyer ang kanilang budget para sa consumables at ma-compare ang kabuuang gastos bawat metro ng pinutol kaysa sa presyo lamang ng machine.
Ang aming mga platform sa Industrial Waterjet Cutting ay sinusubok sa 3,800 bar na presyon, na may pagbaba ng presyon na nasa ilalim ng 1.5% at katiyakan sa posisyon na ±0.05 mm kasama ang pag-uulit na ±0.02 mm. Ang mga customer na gumagamit ng sistema nang 16–22 oras kada araw ay nag-uulat ng 96.5–97% na uptime sa loob ng 14 na buwan. Ang katiyakan ay sumusuporta sa ±0.08 mm sa titanium na may kapal na 6 mm at malinis na gilid sa granite na may kapal na 20 mm sa bilis na 1,800–2,200 mm/min.
Oo. Naglilingkod kami sa higit sa 20 na bansa at rehiyon na nangangalakal at nagbibigay ng remote diagnostics, mga kit ng spare part, at pagsasanay para sa mga operator. Kasama sa aming dokumentasyon ang mga log ng presyon, mga kurba ng pagsuot ng nozzle, at mga iskedyul ng pagpapanatili—na tumutulong sa mga koponan ng kalidad na i-align ang Industrial Waterjet Cutting sa mga kinakailangan ng ISO at ng audit ng customer. Maaaring i-customize ang sistema upang tugunan ang lokal na voltage, espasyo sa sahig, at mga gawi ng operator.

Mga Kaugnay na Artikulo

Paano mabawasan ang mga ugat sa ibabaw ng tubo sa panahon ng patuloy na pagbuo sa proseso ng tube mill

29

Jun

Paano mabawasan ang mga ugat sa ibabaw ng tubo sa panahon ng patuloy na pagbuo sa proseso ng tube mill

Ang Pang-ekonomiyang Katotohanan ng mga Imperpekto sa Ibabaw Sa mataas na panganib na mundo ng produksyon ng tube mill, ang isang sugat sa ibabaw ay higit pa sa isang maliit na dekoratibong kapintasan. Ito ay nagsisilbing babala, na nagpapahiwatig ng mas malalim na kawalan ng katatagan sa proseso na sumisira sa istruktura ...
Tingnan ang higit pa
Bakit ang maraming gamit na EDM machine ay sumasagot sa pangangailangan ng mga pabrika na gumagawa ng halo-halong mga mold at bahagi

14

Aug

Bakit ang maraming gamit na EDM machine ay sumasagot sa pangangailangan ng mga pabrika na gumagawa ng halo-halong mga mold at bahagi

Paglalakbay sa mga kumplikadong kapaligiran ng mataas na halaga ng pagmamanupaktura. Ang pamamahala ng isang modernong industriyal na planta ng produksyon ay madalas na parang nagjo-juggling ng isang dosenang mga plato nang sabay-sabay, lalo na kapag hinaharap ang mga iskedyul ng mataas na halaga ng pagmamanupaktura ng maliit na dami. Pl...
Tingnan ang higit pa
Ano ang mga benepisyong pang-output ang nakukuha ng mga negosyo sa pamamagitan ng pag-update ng lumang kagamitan para sa EDM spark erosion

03

Aug

Ano ang mga benepisyong pang-output ang nakukuha ng mga negosyo sa pamamagitan ng pag-update ng lumang kagamitan para sa EDM spark erosion

Pagkilala sa mga Lumang Pangangailangan sa Produksyon ng Spark Erosion
Tingnan ang higit pa
Ano ang mga function ng fault self-diagnosis na mayroon ang modernong slitting line system?

20

Sep

Ano ang mga function ng fault self-diagnosis na mayroon ang modernong slitting line system?

Mga Protokol sa Pagsusuri sa Inhinyeriya sa Mataas na Bilis na Pag-convert ng Coil: Ang pagpapatakbo ng mga pasilidad ng mabigat na industriyal na metal na pag-convert at mga pook ng patuloy na pagproseso ng coil ay nagdudulot ng natatanging mga hamon sa inhinyeriya na nangangailangan ng kumpletong kahusayan. Ang mga supervisor ng planta ay ...
Tingnan ang higit pa

Mga Testimonial ng Customer

Daniel Whitmore
Maaasahang Katiyakan para sa Titanium na Ginagamit sa Aerospace

Kumikisil kami ng mga bracket na gawa sa titanium na may kapal na 6 mm nang 22 oras kada araw, at ang Industrial Waterjet Cutting ay nakakapagpanatili ng ±0.08 mm na presisyon nang walang heat-affected zone. Ang scrap ay bumaba mula sa 7% patungo sa 1.2%, at ang Cpk ay tumataas mula sa 0.91 patungo sa 1.48 matapos ayusin ng kanilang koponan ang pressure at abrasive flow. Ang dokumentasyon ay ginawang madali ang aming aerospace audit, at ang uptime ay nanatiling higit sa 96% nang higit sa isang taon.

Sofia Almeida
Mas Mababang Gastos sa Abrasive para sa Arkitektural na Bato

Sa 20 mm na granite at 30 mm na limestone, ang Industrial Waterjet Cutting ay nagtaas ng throughput ng 26% at binawasan ang paggamit ng abrasive ng 38%. Nawala ang lahat ng reklamo tungkol sa edge chipping sa 18,000 na inspeksyon ng mga panel, at ang manual finishing labor ay bumaba ng 31%. Ang remote diagnostics at spare-part kit ay pinanatili ang aming uptime sa 97% sa loob ng 14 na buwan—na napakahalaga para sa mga deadline ng facade.

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
Katatagan ng Pressure at Kontrol sa Abrasive na Protektado ang Kalidad ng Edge

Katatagan ng Pressure at Kontrol sa Abrasive na Protektado ang Kalidad ng Edge

Ang pagganap ng Industrial Waterjet Cutting ay nakasalalay sa matatag na presyon at eksaktong pagpapadala ng abrasive. Ang aming intensifier assemblies ay sinusubok sa 4,000 bar nang 120 minuto at isinasaad sa burn-in run nang 48 oras sa 3,800 bar, kung saan ang pressure decay ay pinapanatili sa ilalim ng 1.5%. Ang pag-uukay ng abrasive ay kinakalibrado sa 1.8–2.2 L/min na may repeatability na loob ng 2%, na direktang sumasalo sa taper at edge finish. Sa praktika, ibig sabihin nito na isang European aerospace supplier na nag-cut ng 6 mm Ti-6Al-4V ay nakamit ang ±0.08 mm sa hole-to-edge distance at binawasan ang scrap mula sa 7% patungo sa 1.2% sa loob ng 3,000-oras na pilot. Isang architectural stone processor na nag-cut ng 20 mm granite sa bilis na 1,800–2,200 mm/min ay binawasan ang paggamit ng abrasive ng 38% matapos namin i-optimize ang nozzle standoff sa 1.6 mm at ang geometry ng mixing-chamber. Para sa automotive interiors, ang dynamic piercing at recipe control ay tumulong sa isang Tier-2 supplier na mag-cut ng 3 mm sandwich panels na may 98.6% first-pass yield. Mahalaga ang mga resultang ito dahil ang abrasive at scrap ang dalawang pinakamalaking nakatagong gastos sa Industrial Waterjet Cutting.
Katiyakan sa Galaw at Pagkakabit para sa Produksyon ng Pinaghalong Materyales

Katiyakan sa Galaw at Pagkakabit para sa Produksyon ng Pinaghalong Materyales

Ang produksyon ng pinaghalong materyales ay nangangailangan ng isang platform ng galaw na panatilihin ang toleransya habang nagbabago sa pagitan ng titanium, aluminum, granito, at komposito. Ang aming mga pakete ng CNC ay sinuri gamit ang laser interferometer para sa katiyakan sa posisyon na ±0.05 mm at pag-uulit na ±0.02 mm, na sumusuporta sa 3-axis at 5-axis Industrial Waterjet Cutting. Ang mga lamesa na handa na para sa pagkakabit at mga aklatan ng mga resipe ay nag-iimbak ng presyon, daloy ng abrasive, at mga parameter sa pagpapasok para sa bawat variant. Isang Tier-2 na tagapag-suplay para sa automotive ang nabawasan ang oras ng pagbabago mula 95 hanggang 55 minuto at ang basura mula 5.5% hanggang 1.8% habang pinapatakbo ang apat na variant ng 3 mm na aluminum sandwich panels. Isang tagapagawa ng kagamitang pang-enerhiya na nagpuputol ng 25 mm na Inconel gaskets at 12 mm na carbon steel skids ay nakapanatili ng toleransya sa pagkakabit ng weld nang walang thermal distortion. Para sa mga gawaing arkitektural, ang parehong platform ay nagbigay ng malinis na nakikitang gilid sa 30 mm na limestone sa kabuuan ng 18,000 na inspeksyon ng mga panel nang walang anumang reklamo tungkol sa pagkabasag.
Whatsapp Whatsapp Email Email Mobile Mobile IBABAWIBABAW