Mitsubishi-trådskärmaskin | ±0,003 mm noggrannhet och 38 % snabbare elektrodbehandling

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Lösningar för Mitsubishi-trådskärningsmaskiner stödda av 22 års erfarenhet av exakt tillverkning

Lösningar för Mitsubishi-trådskärningsmaskiner stödda av 22 års erfarenhet av exakt tillverkning

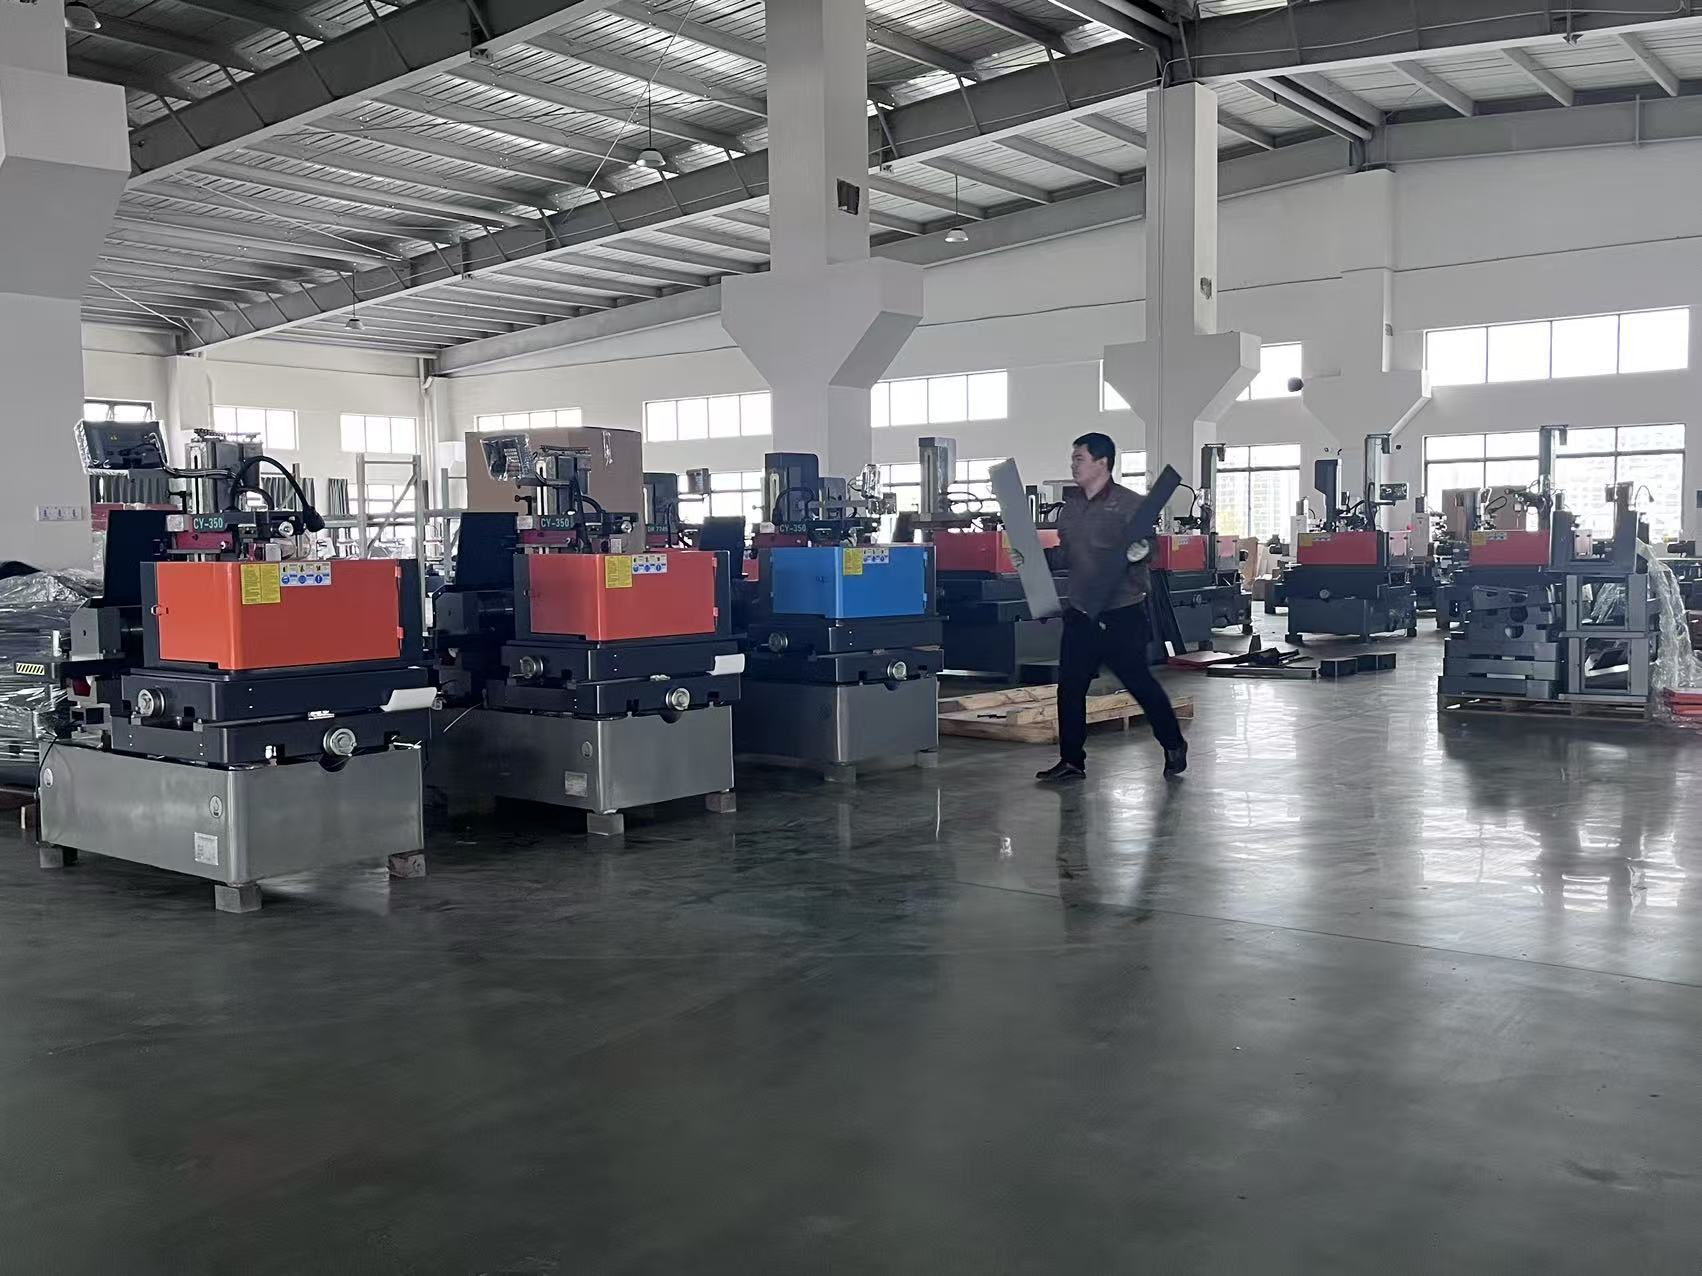
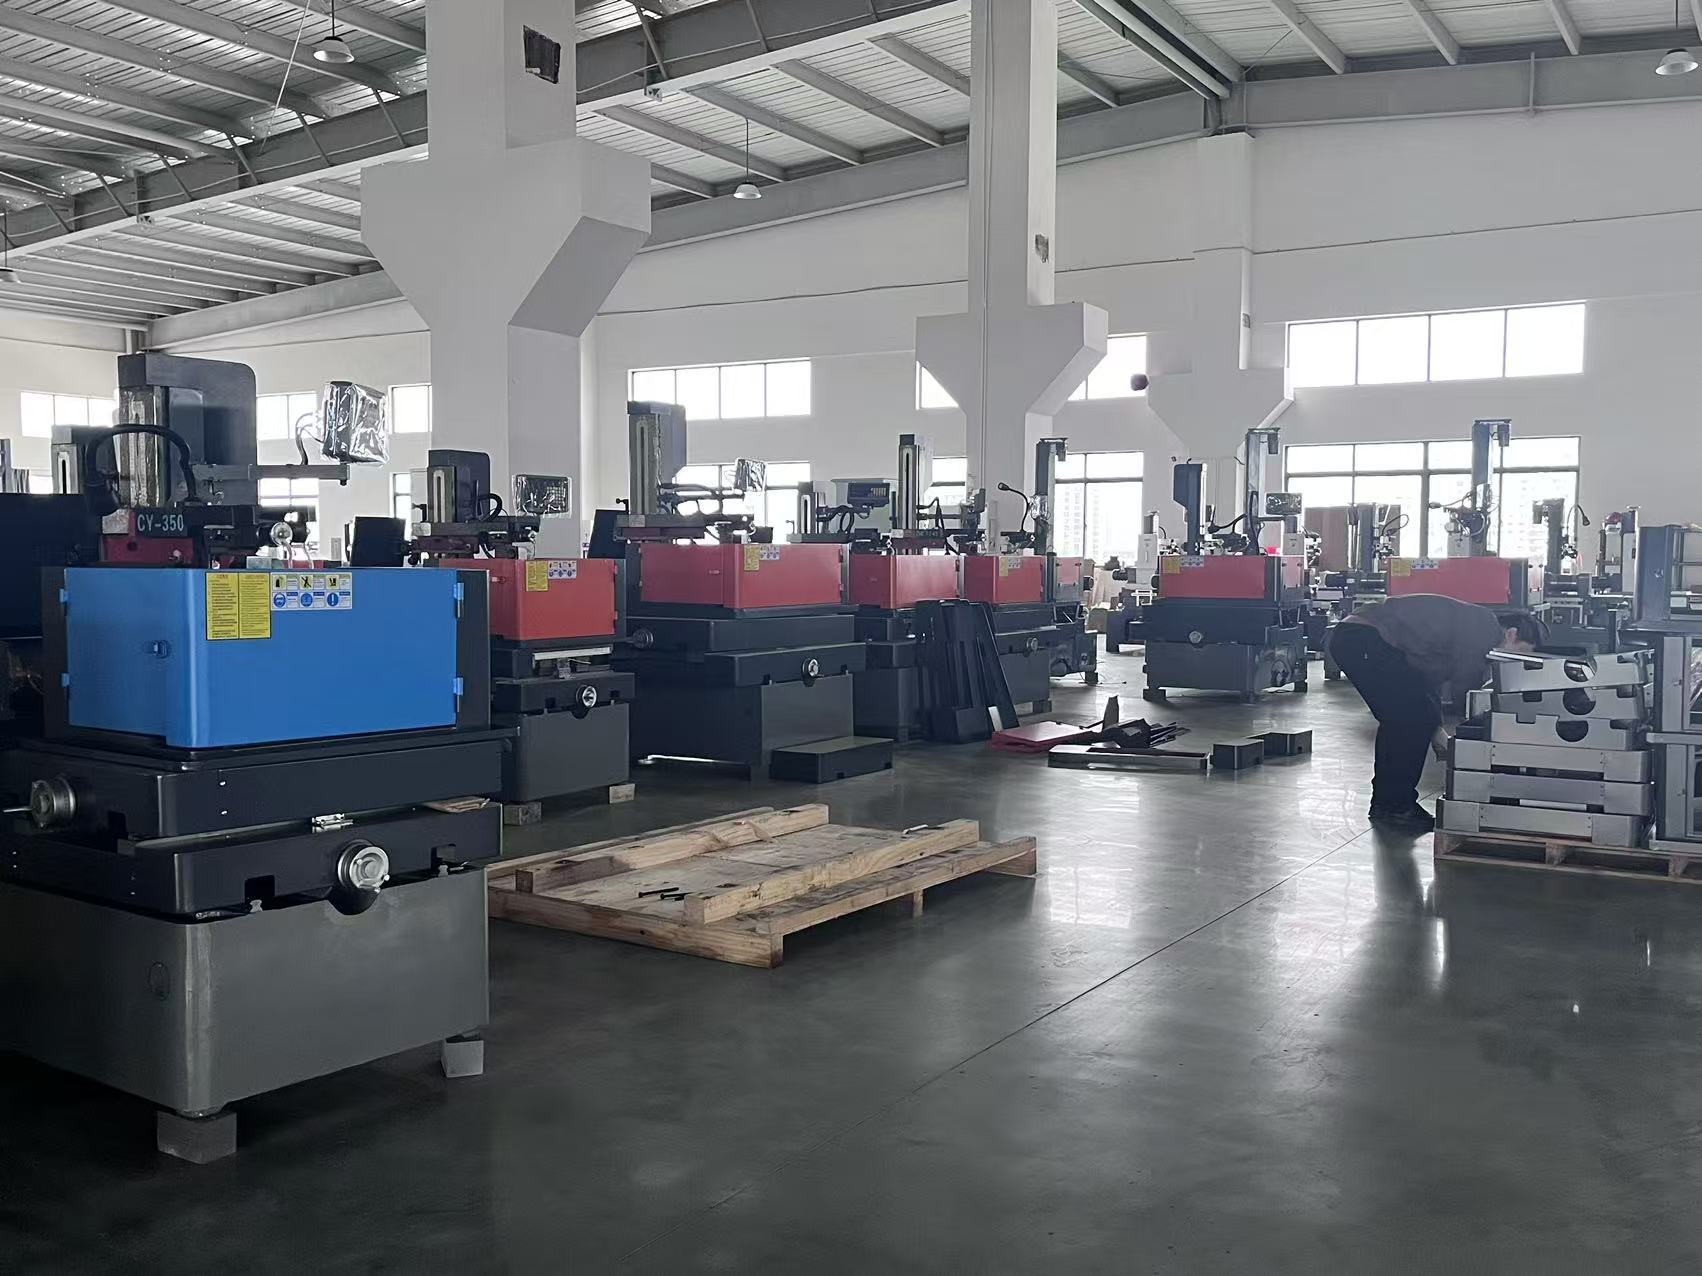
Taizhou Chuang Yuan Machine Tool Co., Ltd. har tillverkat och levererat Mitsubishi-trådskärmaskinlösningar sedan 2003, genom att kombinera licensierad Mitsubishi-styrteknik med våra egna precisionsmonteringslinjer i Taizhou City, Jiangsu-provinsen. Våra Mitsubishi-trådskärmaskinplattformar uppnår en positionsnoggrannhet på ±0,003 mm och en upprepbarhet på ±0,002 mm, med ytytor så släta som Ra 0,8 µm och kapacitet att skära härdad verktygsstål med en hastighet på upp till 220 mm²/min. I form- och gipsverkstäder, luft- och rymdfartsföretags fästdelsanläggningar samt medicinska instrumentfabriker används dessa maskiner i 20 timmar per dag, sex dagar i veckan, och håller toleranser över en resa på 500 mm. En tysk formtillverkare ersatte två föråldrade enheter och minskade elektrodmaskinbearbetningstiden med 38 procent, vilket sparade 1 100 produktions-timmar årligen. En vietnamesisk bilindustritillverkare av stansdelar använde vår Mitsubishi-trådskärmaskin för att upprätthålla toleranser på ±0,005 mm vid bearbetning av 1 200 progressiva stansverktyg, vilket minskade utslängningen från 4,2 procent till 0,9 procent inom fem månader.
Få ett citat

Fallstudie

Tysk formverkstår minskar elektrodens ledtid med 38 procent

En formtillverkare i Stuttgart som producerar 120 injektionsformer per år kämpade med långsam elektrodbearbetning på äldre tråd-EDM-maskiner, med genomsnittligt 9,5 timmar per elektroduppsättning. Efter installation av två av våra Mitsubishi-trådskärningsmaskiner med automatisk trådinföring och 0,15 mm mässingstråd minskade verkstaden elektrodens cykeltid till 5,9 timmar – en förbättring med 38 procent – och frigjorde 1 100 maskintimmar årligen. Ytytan förbättrades från Ra 1,6 µm till Ra 0,9 µm, vilket eliminerade ett manuellt poleringssteg för 60 procent av elektroderna. Verkstaden kör nu obemannade nattskift, vilket höjer spindelutnyttjandet från 62 procent till 84 procent samtidigt som den håller toleransen ±0,004 mm på alla formskålsdetaljer.

Vietnamesisk stansleverantör höjer utbytet av stansinsatser till 99,1 procent

En bilkomponenttillverkare i Hanoi behövde 1 200 progressiva stansverktygsinsatser fräsade med en tolerans på ±0,005 mm för ett nytt SUV-program. De första provkörningarna på en konkurrents maskin resulterade i 4,2 procent skrot på grund av koniskhet och hörnfel. Vi konfigurerade en Mitsubishi-trådskärmaskin med flerpassskärning och adaptiv spolning för deras SKD11-material, 40 mm tjockt. Hörnprecisionen förbättrades till ±0,003 mm, skroten sjönk till 0,9 procent inom fem månader och livslängden för stansverktygsinsatserna ökade med 27 procent. Kunden kör nu tre skift och har beställt en andra enhet för sin expansionslinje.

Turkiskt medicintekniskt anläggning uppnår Ra 0,8 µm på kirurgiska komponenter

En turkisk tillverkare av kirurgiska instrument krävde rostfria stålkomponenter utan burar med en ytråhet på Ra 0,8 µm och en tolerans på ±0,003 mm. Vår Mitsubishi-trådskärningsmaskin, utrustad med ett fintrådsset och sluten styrloop för termisk kompensation, levererade konsekventa resultat för 18 000 delar per månad. Inspektionsavvisningen sjönk från 2,8 procent till 0,4 procent, och arbetstiden för efterbearbetning minskade med 45 procent. Anläggningen dokumenterade en återbetalningsperiod på 14 månader baserat på minskad omarbete och högre genomströmning.

Relaterade produkter

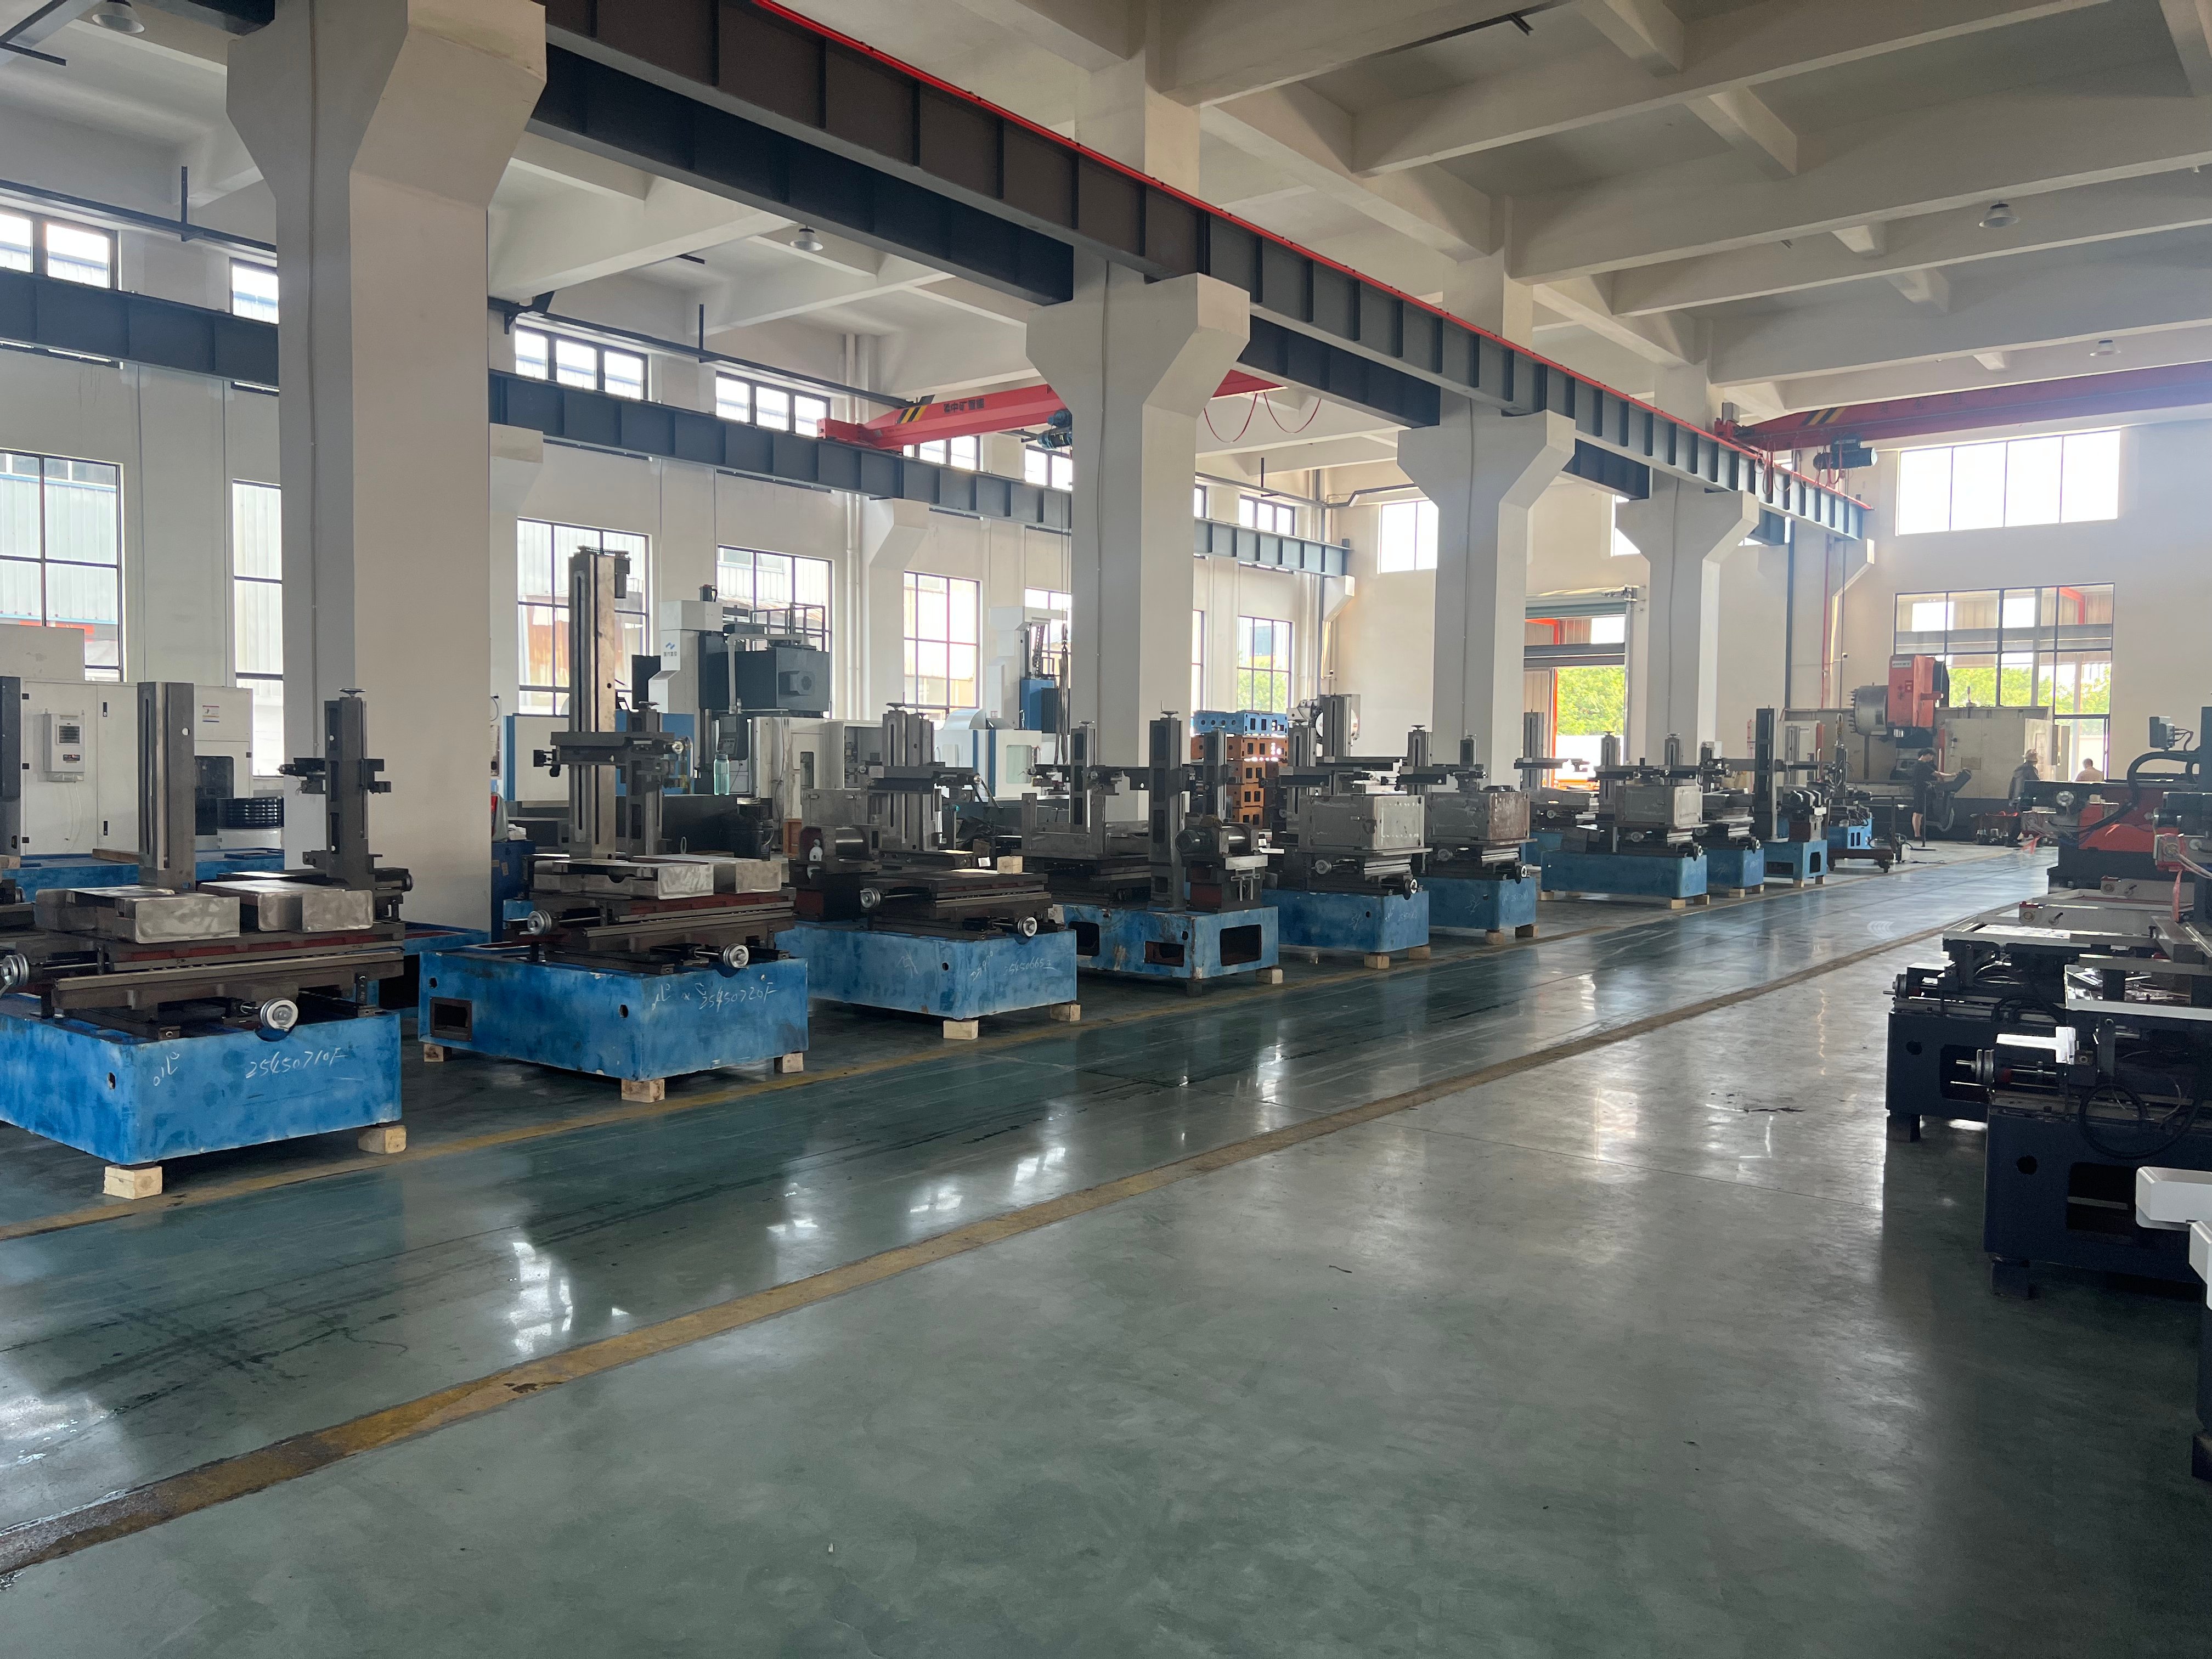
Mitsubishis trådskärningsmaskin har blivit en referens för precisionstillverkning eftersom den kombinerar termisk stabilitet, intelligent styrning och pålitlig trådhantering i en enda plattform. Vid Taizhou Chuang Yuan Machine Tool Co., Ltd., grundad 2003 i Taizhou City, Jiangsu-provinsen, bygger vi våra trådskärningslösningar kring dessa principer och integrerar forskning, utveckling, produktion och försäljning under ett tak. Vår tillverkningsprocess börjar med finita elementanalys av maskinbädden, som är gjuten i högrigida Meehanite-järn och åldrad i sex månader för att minska inre spänningar. Efter grovbearbetning på våra egna bearbetningscentraler slipas varje bädd till en planhet på 0,01 mm och kontrolleras med en laserinterferometer. Ledningsanordningar slipas till en clearance på under en mikrometer, och UV-axeln, U- och V-konmekanismerna samt trådtransportsystemet monteras i temperaturkontrollerade rum med en temperatur på 20 ± 1 °C. Varje Mitsubishi-trådskärningsmaskin genomgår en 72-timmars kontinuerlig testskärning innan leverans och genererar dokumenterade noggrannhetsrapporter för positionering, upprepbarhet och ytyta.

På produktionsgolvet är maskinerna särskilt effektiva vid tillverkning av gjutformar och stansverktyg, där härdad verktygsstål, volframkarbid och kopparelektroder måste skäras med minimal konisk felmarginal. Ett typiskt formverkstad som skär 60 mm tjockt SKD61 med en tolerans på ±0,005 mm uppnår stabil prestanda över tusentals startcykler tack vare automatisk trådinföring som slutförs på under 15 sekunder. Inom luft- och rymdfarten bearbetar Mitsubishi-trådskärmaskinen värmestabila legeringar såsom Inconel och titan för turbinfack, med en noggrannhet på ±0,004 mm över en resa på 400 mm. Medikaltillverkare använder fintrådskonfigurationer ner till 0,10 mm för att producera benplattor och kirurgiska guider med ytråhet på Ra 0,8 µm, vilka inte kräver någon efterbehandling genom polering. Bilindustrins verktygsavdelningar använder flerpassskärning för att uppnå långa, raka och frittstående kanter på progressiva stansverktygsinsatsdelar, vilket i dokumenterade fall förlänger verktygets livslängd med upp till 27 procent.

Kvalitetskontrollen är kontinuerlig. Vi verifierar varje maskin med ballbar-testning, kompensation för pitch-fel och testskärningar på certifierade artefakter. Vår lagerhållning av reservdelar täcker 95 procent av vanliga slitageartiklar, och vårt service-team svarar på internationella förfrågningar inom 24 timmar samt skickar kritiska komponenter inom 48 timmar. Våra ingenjörer utför fjärrdiagnostik via säkra anslutningar, och vi erbjuder på-plats-installation och operatörsutbildning i mer än 20 länder. Utbildningen omfattar trådval, spolningsoptimering och underhållsrutiner som håller förbrukningskostnaderna förutsägbara – vanligtvis 8 till 12 procent av maskinens driftkostnader.

Den globala marknaden belönar tillverkare som kan visa på upprepelighet. En tysk kund minskade elektrodfräsningstiden med 38 procent; en vietnamesisk stämplingsleverantör minskade utsläppen från 4,2 procent till 0,9 procent; en turkisk medicinsk anläggning sänkte inspektionsavvisningen till 0,4 procent. Dessa resultat uppnåddes genom att anpassa maskinparametrar till materialet och partistorleken, samt genom att stödja kunden under hela utrustningens livstid. Med export till över 20 länder och långvariga partnerskap sedan 2003 investerar Taizhou Chuang Yuan Machine Tool Co., Ltd. fortsatt i forskning, verktyg och service, så att varje Mitsubishi wire cut-maskin levererar mätbar värdeskapande effekt, förutsägbar kostnad per del samt tillförlitlighet att erbjuda striktare toleranser och vinna fler kontrakt.

Vanliga frågor

Vilka material kan en Mitsubishi-trådskärningsmaskin skära effektivt?

Våran Mitsubishi-trådskärmaskin kan bearbeta härdad verktygsstål upp till 62 HRC, sinterat karbid, koppar, mässing, aluminium, titan och nickellegeringar såsom Inconel. För karbid och tjocka sektioner över 80 mm rekommenderar vi specifika generatorinställningar och belagd tråd för att bibehålla skärhastighet och ytkvalitet. Typiska skärhastigheter ligger mellan 180 och 220 mm²/min på 40 mm SKD11, och ytytor når Ra 0,8 µm vid flerpassskärning. Vi levererar en materialparameterbibliotek med varje maskin.
Varje Mitsubishi-trådskärmaskin kalibreras med laser, testskärs i 72 timmar och levereras med en dokumenterad noggrannhetsrapport. Vid ankomst stödjer vi installation via fjärrstyrning eller på plats vid igångsättning. Placeringsnoggrannhet är ±0,003 mm och upprepbarhet ±0,002 mm under stabila rumsvillkor på 20 ± 1 °C. Vi levererar även anvisningar för fundament och nivellering så att maskinen behåller sin noggrannhet i ert miljö.
Standardkonfigurationer skickas inom 30 till 45 dagar, och anpassade beställningar av Mitsubishi-trådskärmaskiner tar 45 till 60 dagar. Vi lagerför 95 procent av vanliga slitage-delar, inklusive trådguider, kraftkontakter och munstycken, och skickar kritiska delar inom 48 timmar till kunder i över 20 länder. Förbrukningskostnader utgör vanligtvis 8 till 12 procent av driftkostnaderna, och vi hjälper dig att planera årliga budgetar för reservdelar.
Ja. Med automatisk trådinföring på under 15 sekunder och pålitlig spolningskontroll kör många kunder obevakade nattskift. En tysk formverkstad höjde utnyttjandegraden från 62 procent till 84 procent genom nattkörning. Vi rekommenderar regelbunden underhållsinspektion var 500:e drifttimme och tillhandahåller kontrollister för att säkerställa stabila och säkra obevakade körningar.
Vi erbjuder operatörsutbildning som omfattar val av tråd, spolning, konisk skärning och underhåll, antingen på plats eller via live-fjärrsessioner. Tekniska frågor besvaras inom 24 timmar, och fjärrdiagnostik gör det möjligt för våra ingenjörer att granska parametrar och larmloggar. Dokumentation finns tillgänglig på engelska, och vi stödjer kunder i Asien, Europa, Mellanöstern och Amerika.

Relaterade artiklar

Vilka tekniska indikatorer ska jämföras vid köp av en multifunktionell fjädermaskin

07

Jul

Vilka tekniska indikatorer ska jämföras vid köp av en multifunktionell fjädermaskin

Introduktion Investering i en pålitlig multifunktionell fjädermaskin är ett avgörande långsiktigt utrustningsbeslut för metallkomponenttillverkningsanläggningar globalt. Inom allmän hårdvara, elektroniska komponenter, bilkomponenter och konventionella...
Visa mer
Vilka efterbearbetningssteg krävs efter bearbetning av arbetsstycke med EDM-sparkerosionsmaskin

14

Jul

Vilka efterbearbetningssteg krävs efter bearbetning av arbetsstycke med EDM-sparkerosionsmaskin

Dolda kostnadsnackdelar med traditionell segmenterad bandprocess De flesta anläggningar för metallbearbetning bortser från en stor del av de dolda driftskostnaderna som uppstår på grund av föråldrade arbetsflöden för segmenterad bandprocess. Många fabriker använder fortfarande fristående u...
Visa mer
Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

14

Jul

Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

Utvecklingen av flexibel tillverkning genom modulär arkitektur. Moderna industriella landskap kräver en hög grad av anpassningsförmåga, där möjligheten att snabbt byta produktionskonfigurationer definierar en anläggnings operativa rytm...
Visa mer
Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

03

Aug

Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

Behärskning av komplexa utmaningar inom fjäderproduktion – Att navigera i intrikata aspekter av höghastighetsindustriell tillverkning kräver en djup förståelse för trådmatningsdynamik, mekaniska toleranser och fleraxlig böjningsmekanik i moderna automatiserade...
Visa mer

Kundrecensioner

Klaus Berger, chef för formverkstaden, Tyskland
Noggrannhet som håller över varje skift

Vi installerade två Mitsubishi-trådskärningsmaskiner för våra injektionsformelelektroder och såg att cykeltiden sjönk från 9,5 till 5,9 timmar per set – en förbättring med 38 procent. Ytytan förbättrades till Ra 0,9 µm, och vi kunde eliminera slipning på de flesta elektroderna. Efter 14 månader ligger positioneringen fortfarande inom ±0,004 mm. Teamet för fjärrstöd svarar inom ett dygn, och reservdelar anländer snabbt. Denna utrustning förändrade hur vi beräknar ledtider.

Nguyen Van Minh, Produktionsdirektör, Vietnam
Skrapminskning som vi kunde mäta inom veckor

Vårt projekt med progressiva stansverktygsinsatser krävde en tolerans på ±0,005 mm för 1 200 delar. Den första maskin vi testade genererade 4,2 procent skrot. Efter att vi bytt till denna Mitsubishi-trådskärmaskin med flerpasssskärning sjönk skroten till 0,9 procent inom fem månader, och verktygens livslängd ökade med 27 procent. Vi kör nu tre skift och har beställt en andra enhet. Utbildningen och parametrarbiblioteket gjorde övergången smidig för våra operatörer.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Mekanisk styvhet på submikronnivå integrerad i varje Mitsubishi-trådskärmaskin

Mekanisk styvhet på submikronnivå integrerad i varje Mitsubishi-trådskärmaskin

Grunden för exakt trådskärning är en maskinstruktur som motstår vibrationer och termisk drift. Våra Mitsubishi-trådskärningsmaskiners bärverk är gjutna i högstyv Meehanite-järn, åldrade i sex månader och slipade till en planhet på 0,01 mm innan montering. Ledningsenheter slipas till en spalt på under en mikrometer, och den slutliga monteringen sker i rum där temperaturen hålls på 20 ± 1 °C. Denna konstruktion gör att maskinen kan bibehålla en positionsnoggrannhet på ±0,003 mm och en upprepbarhet på ±0,002 mm även vid långa obevakade körningar. I formverkstäder som skär 60 mm SKD61 ligger hörnnoggrannheten inom ±0,003 mm även efter tusentals startcykler. En turkisk medicinteknisk fabrik utnyttjade denna styvhet för att uppnå en ytråhet (Ra) på 0,8 µm på 18 000 kirurgiska delar per månad, vilket minskade inspektionsavvisningen från 2,8 procent till 0,4 procent. För köpare som jämför specifikationer blir den mätbara skillnaden synlig i utslagsfrekvensen, omarbetsbehovet i timmar och verktygens livslängd – inte bara i broschyrernas siffror.
Intelligent styrning och automatisk trådinföring ökar daglig kapacitet

Intelligent styrning och automatisk trådinföring ökar daglig kapacitet

Produktiviteten vid tråd-EDM beror på minskning av icke-skärande tid. Vår Mitsubishi-trådskärningsmaskin har en funktion för automatisk trådinföring som slutförs på under 15 sekunder, även efter trådbrott i höga arbetsstycken, samt adaptiv spolning som justerar trycket efter materialtjocklek. Styrningsbiblioteket lagrar beprövade parametrar för stål, volframkarbid, koppar, titan och Inconel, så att operatörer snabbt når stabila skärningsförhållanden. En tysk formgjutningsföretagare använde dessa funktioner för att öka maskinutnyttjandet från 62 procent till 84 procent och minska elektrodens cykeltid från 9,5 till 5,9 timmar, vilket sparar 1 100 maskintimmar årligen. En vietnamesisk leverantör inom bilindustrin minskade utslängningen från 4,2 procent till 0,9 procent för 1 200 progressiva stansverktyg. Dessa vinster kommer från förutsägbar skärning, färre manuella ingrepp och möjligheten att köra obemannade nattskift med tillförsikt.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST