CNC-trådskärningsmaskin: ±0,003 mm upprepbarhet och 30 % snabbare cykler

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Precision CNC-trådskärningsmaskinlösningar från en betrodd tillverkare sedan 2003

Precision CNC-trådskärningsmaskinlösningar från en betrodd tillverkare sedan 2003

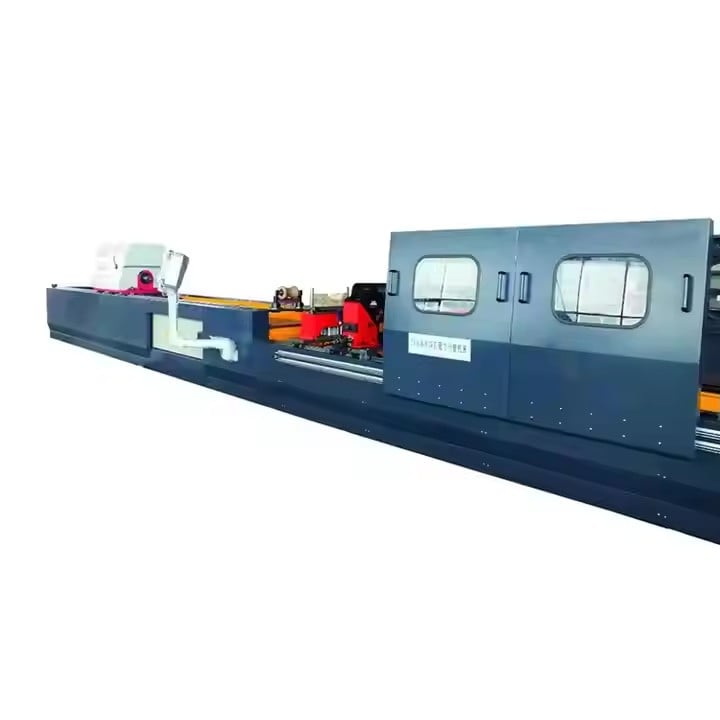
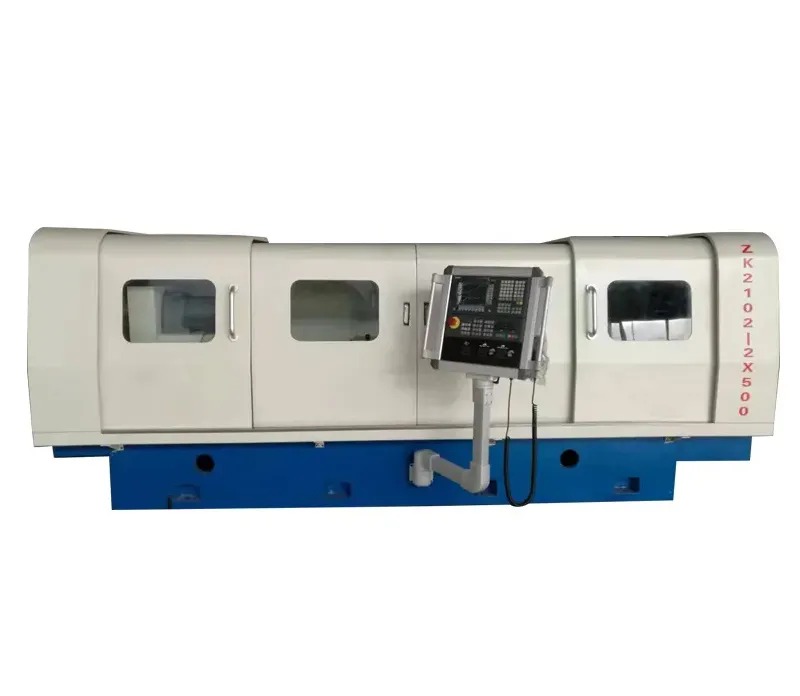
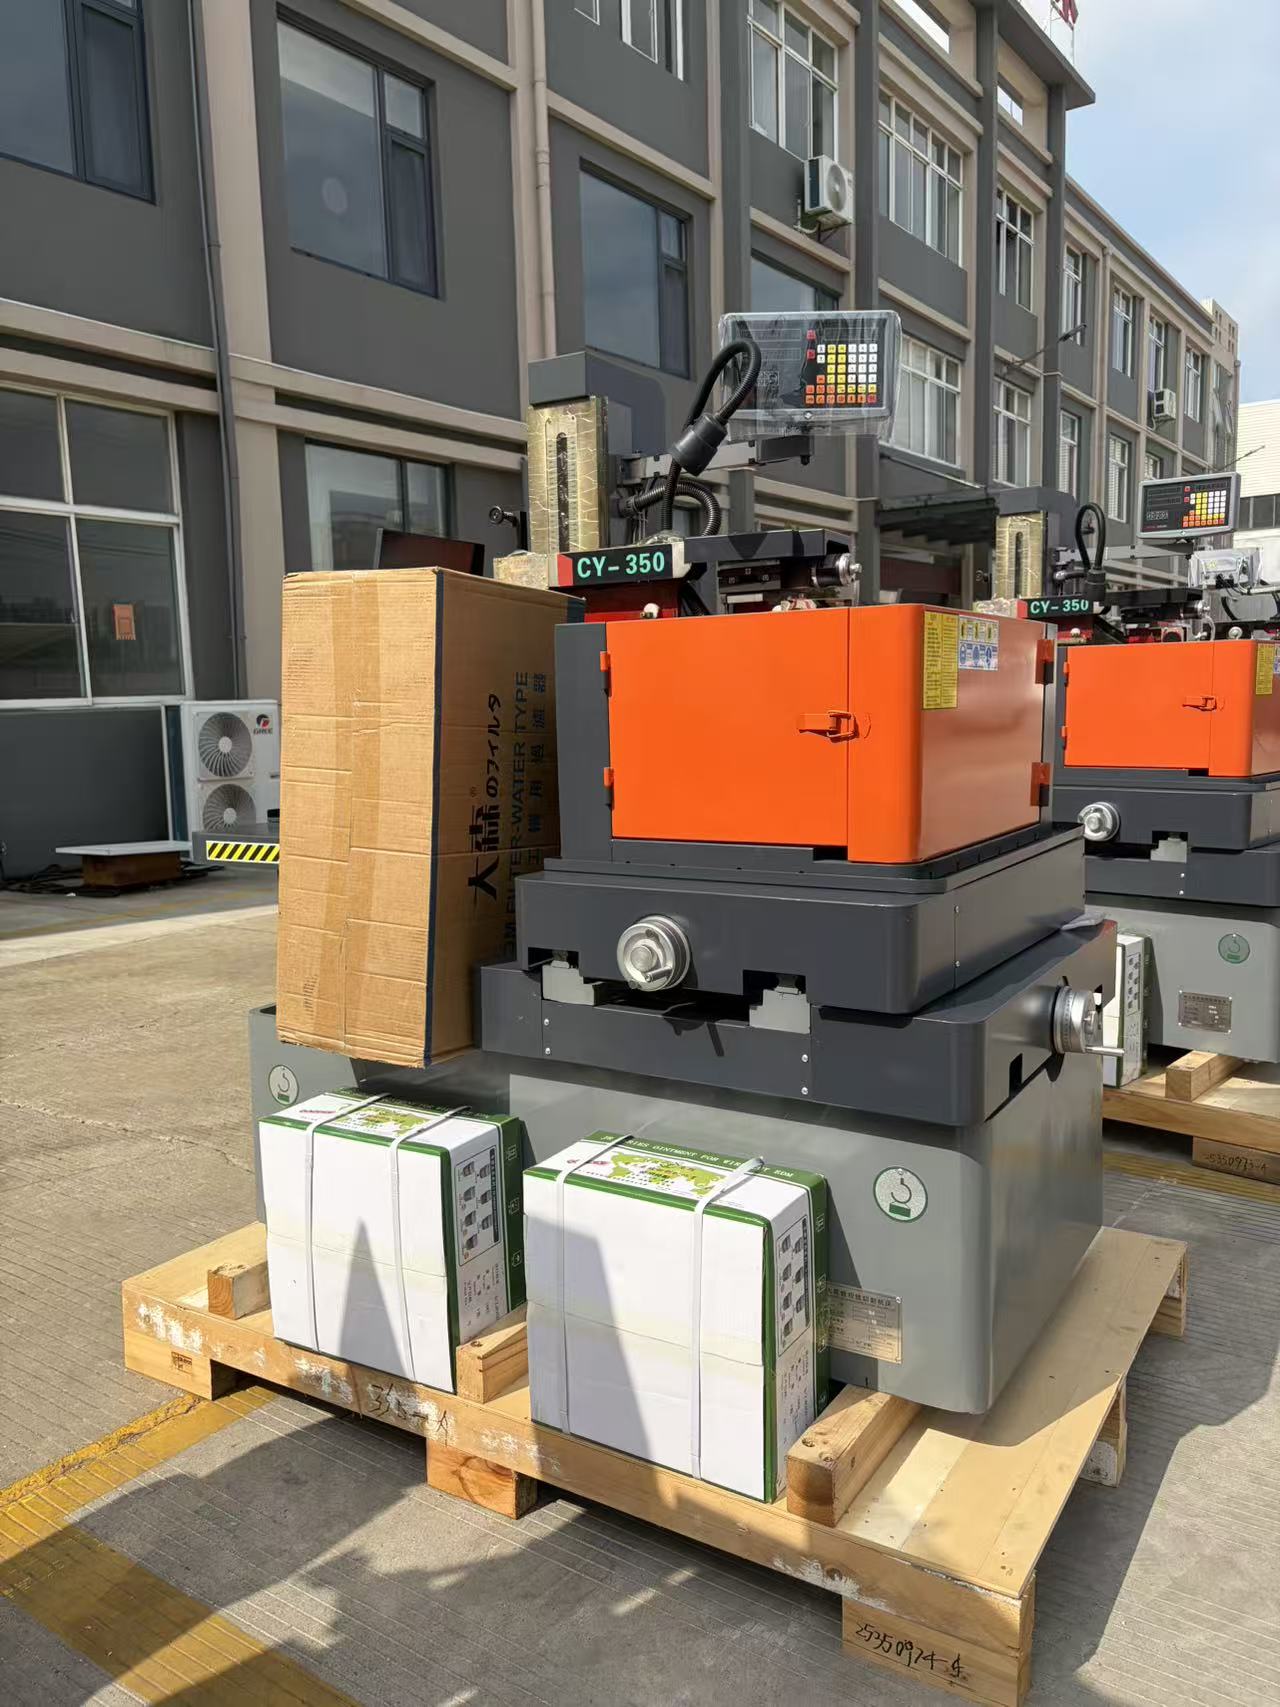
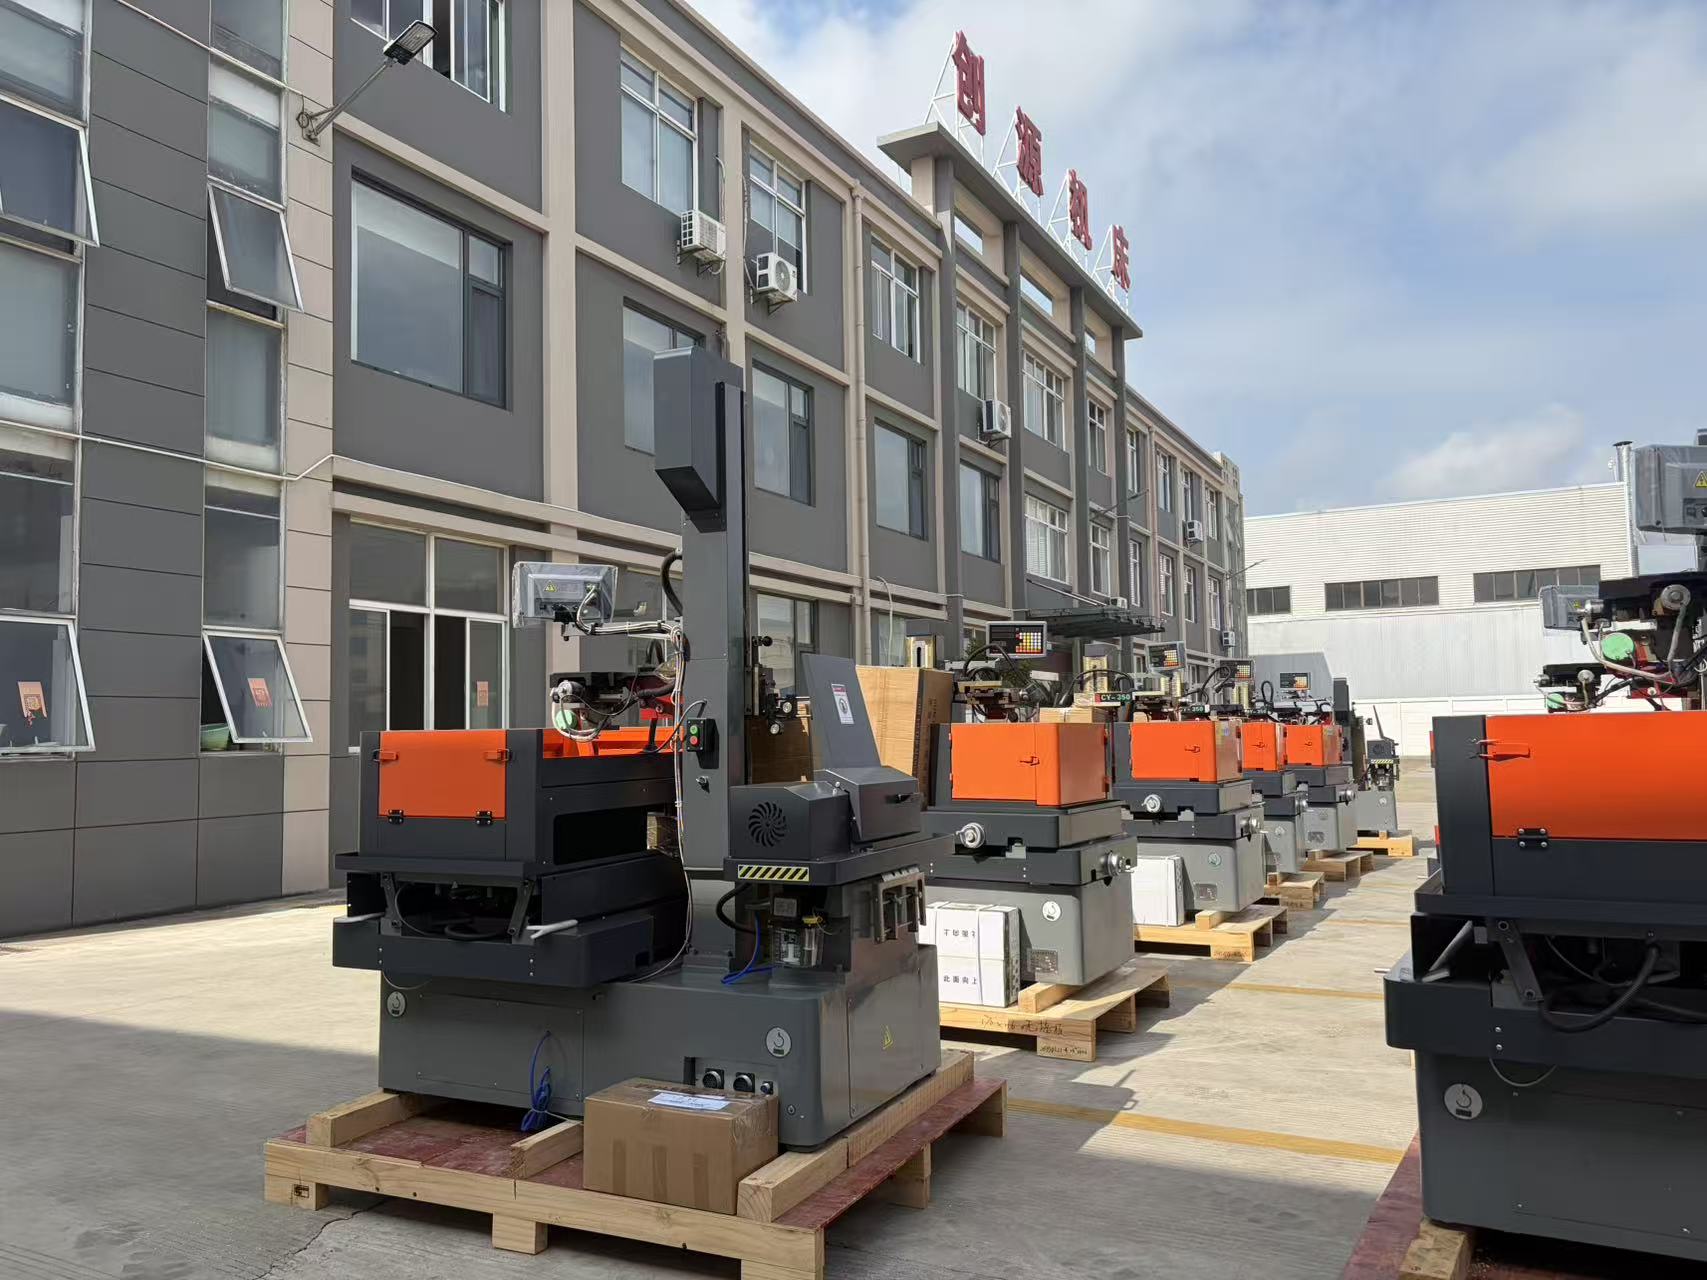
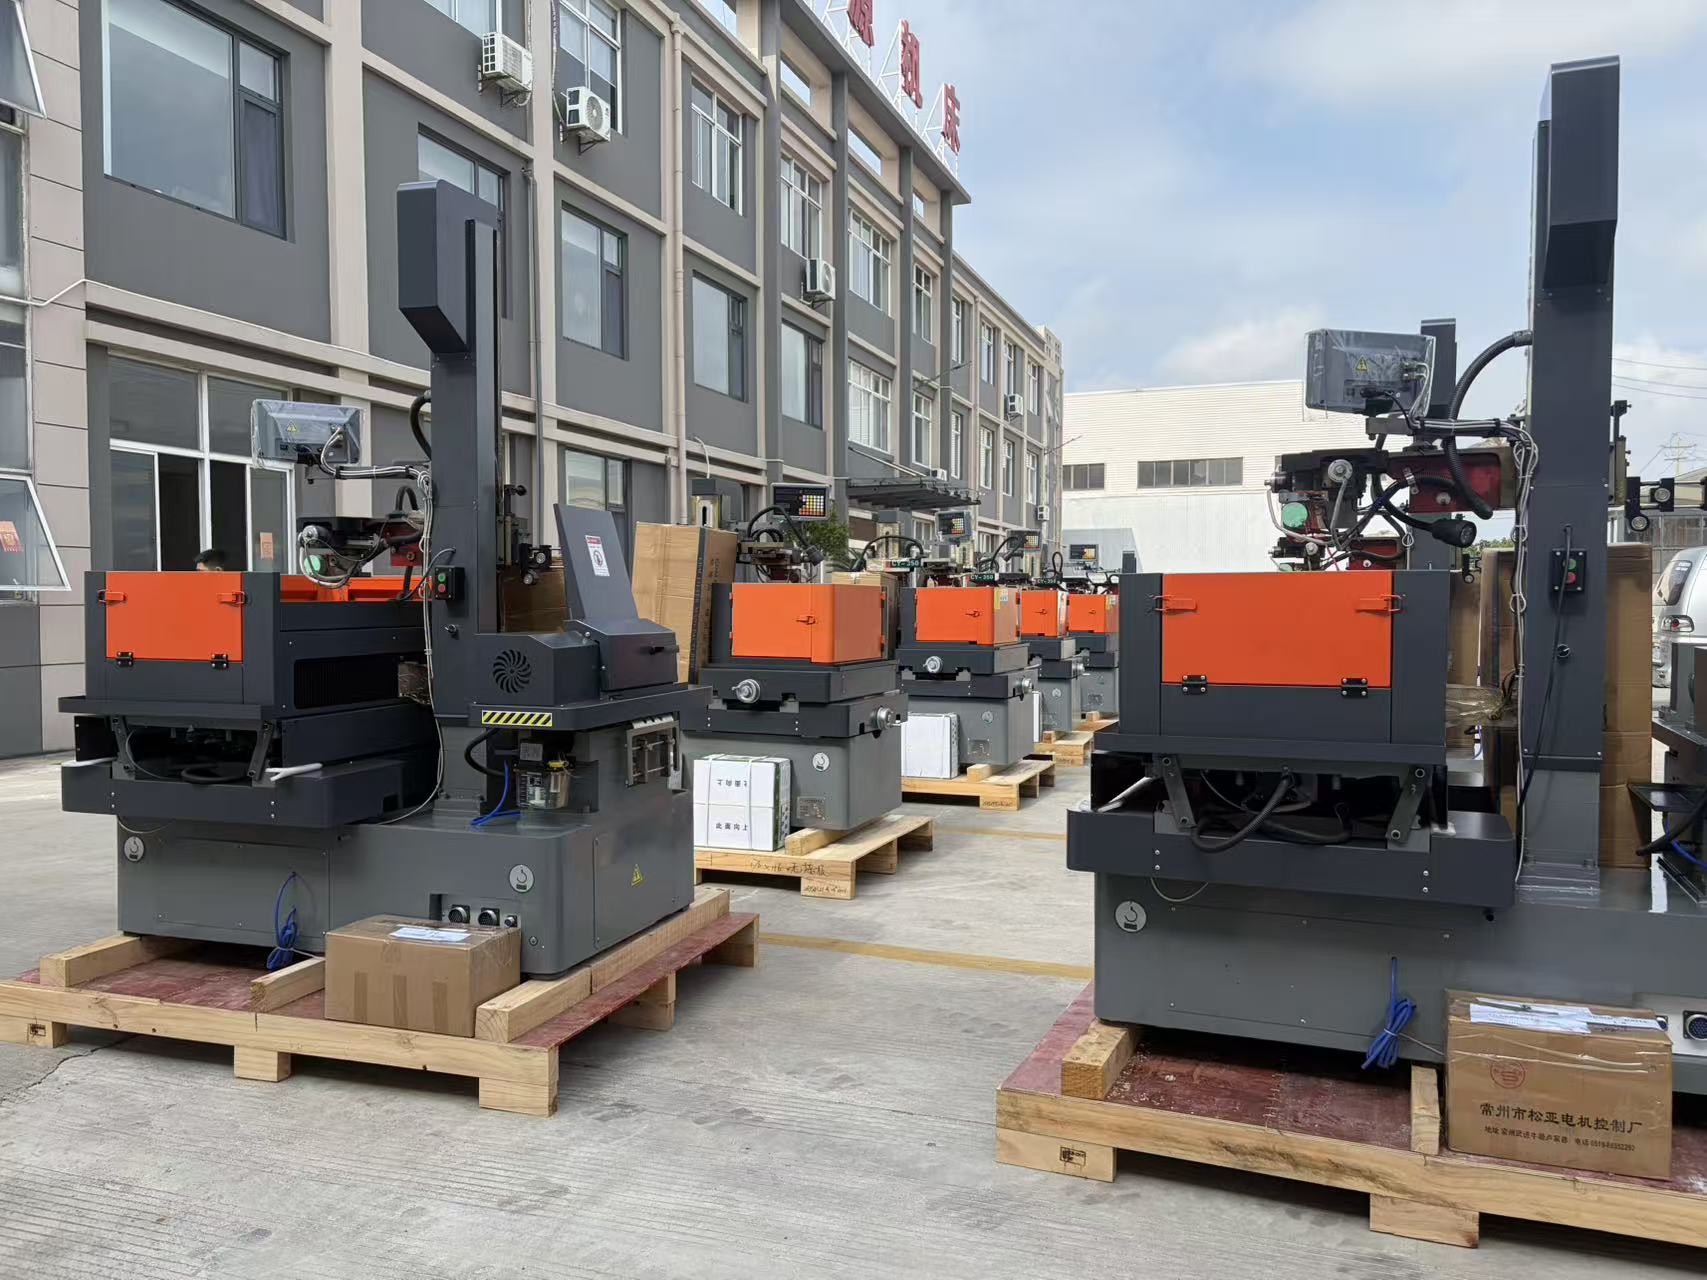
Som en professionell tillverkare, grundad 2003 i staden Taizhou i provinsen Jiangsu, integrerar Taizhou Chuang Yuan Machine Tool Co., Ltd. forskning och utveckling, produktion och försäljning för att leverera högpresterande CNC-trådskärmaskinlösningar till verkstäder och produktionsanläggningar världen över. Våra maskiner är konstruerade för verktygs- och formverkstäder, leverantörer av luft- och rymdfartskomponenter, bearbetning av medicintekniska apparater, underhåll av bilindustrins stansverktyg samt tillverkning av precisionsfixturer för elektronik. I dessa miljöer kör operatörer ofta hårdade stål, karbid och exotiska legeringar enligt krävande schema, ofta under två eller tre skift, så att positionsnoggrannhet, ytytjämnhetskonsekvens och pålitlighet vid obemannad drift direkt påverkar genomströmningen. Vår CNC-trådskärmaskinplattform kombinerar styva gjutna strukturer, precisionslinjärguider och optimerad pulskontroll för att uppnå en positionsnoggrannhet på ±0,005 mm och en upprepbarhet på ±0,003 mm för typiska arbetsstycken på 300 mm.
Få ett citat

Fallstudie

Tysk verktygs- och formbyggnadsverkstad slipar hårdade stålinlättningsdelar med 30 procent snabbare cykeltid

En tysk verktygs- och stansverkstad som tillverkar progressiva stansverktyg för bilkarosserier stötte på en flaskhals vid skärning av härdad D2-stålinsats med måtten 250 x 180 x 60 mm. Deras befintliga manuella EDM-process krävde ofta operatörsingripande, gav inkonsekvent noggrannhet i hörnen och begränsade dem till en skift av tillförlitlig produktion. Efter installation av vår CNC-trådskärningsmaskin med en 0,25 mm mässingstråd och en optimerad flerpassstrategi uppnådde de konsekventa dimensionsnoggrannheter inom ±0,008 mm samt en ytråhet på Ra 1,0 μm på kritiska klippkanter. Cykeltiden per insats sjönk med 30 procent, och obemannad nattskepningsdrift möjliggjorde bearbetning av tre ytterligare insatser per vecka. Under tolv månader minskade verkstaden övertidsarbete med 420 timmar och förbättrade leveranspålitligheten från 88 procent till 97 procent. Die-insatserna kräver nu mindre handpolering, och pressprov visar färre kantfel. Detta projekt visar hur en korrekt konfigurerad CNC-trådskärningsmaskin kan

Indisk tillverkare av medicintekniska produkter förbättrar noggrannheten och spårbarheten för komponenter i rostfritt stål

En indisk leverantör av medicintekniska apparater som tillverkar blankor för kirurgiska instrument och fästplattor i rostfritt stål 316L behövde högre noggrannhet och renare kanter för att uppfylla sjukhusens kvalitetsrevisioner. Deras tidigare bearbetningsmetod orsakade burrar och termisk deformation på tunna plattor med tjockleken 3 mm, vilket ledde till ett utslagsutbyte på 9 procent. Genom att införa vår CNC-trådskärningsmaskin med sluten kylcykel och finavslutningsinställningar kunde de skära tunna plattor med minimal deformation och uppnå en kvalitet på kanterna som minskade avburrningstiden med 55 procent. Utslagsutbytet sjönk från 9 procent till 2,1 procent inom fyra månader. Maskinens programmering och processprotokoll tillhandahöll även spårbara skärparametrar för varje parti, vilket stödde kraven i ISO 13485 på dokumentation. Kunderna kör nu maskinen 18 timmar per dag och exporterar färdiga instrument till Europa och Mellanöstern. Detta fall visar hur en precisions-CNC-trådskärningsmaskin stödjer reglerade branscher där noggrannhet, ytintegritet och dokumentation är lika viktiga.

USA:s arbetsverkstäder utökar luft- och rymdfarts- samt energiarbeten med obemannad skärning dygnet runt

Ett amerikanskt jobbverkstadsföretag som tillverkar bracketer för luft- och rymdfarten samt fästningar för energisektorn förlorade offertförfrågningar eftersom deras gamla tråd-EDM-maskin inte kunde köras obevakat under natten. De köpte vår CNC-trådskärningsmaskin med automatisk trådinföring, återställning efter strömavbrott och fjärrövervakning. För en typisk brackett av Inconel 718 upprätthöll maskinen en profilnoggrannhet på ±0,010 mm och minskade antalet trådbrott från 14 per vecka till 3 per vecka. Den obevakade nattkapaciteten bidrog med 1 600 produktiva timmar per år, vilket gjorde att verkstaden kunde ta emot 22 procent fler akuta uppdrag utan att anställa ytterligare operatörer. Inom sex månader ökade intäkterna från tråd-EDM-tjänster med 19 procent och kundens ledtid sjönk från 12 dagar till 7 dagar för upprepad beställning. Verkstadsägaren påpekade att pålitlig obevakad drift var den avgörande faktorn. Detta exempel illustrerar den kommersiella värdet av en robust CNC-trådskärningsmaskin för små och medelstora företag som tävlar på responsivitet och precision.

Relaterade produkter

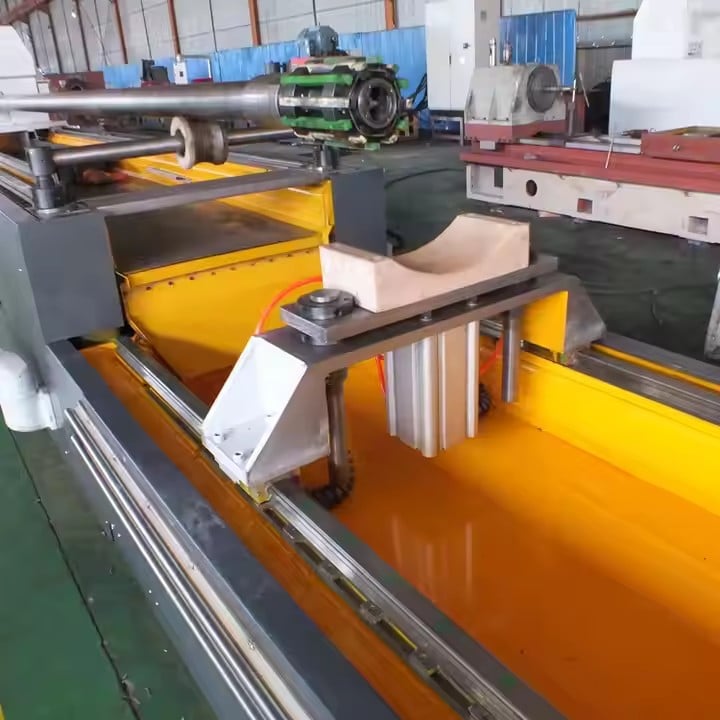
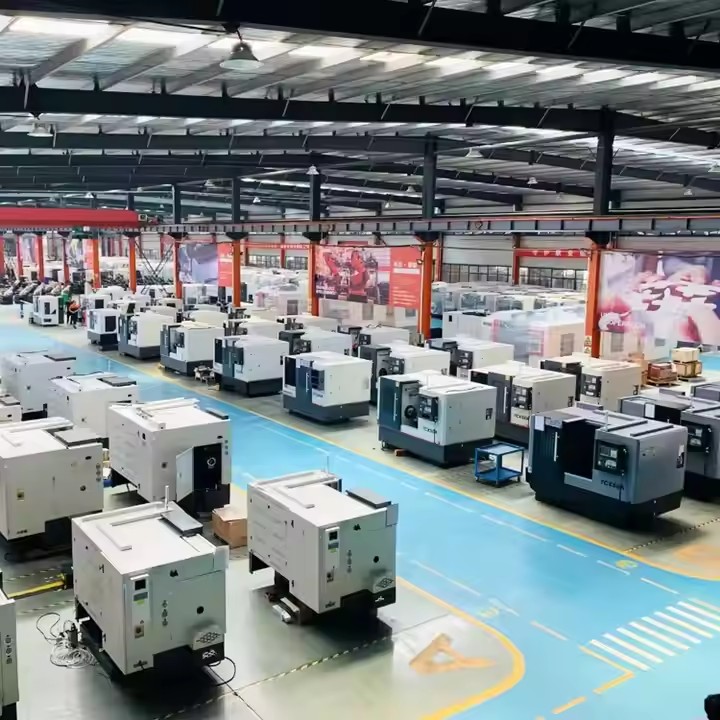
Tillverkningen av en CNC-trådskärmaskin av hög kvalitet börjar långt innan den slutliga monteringen. Vid Taizhou Chuang Yuan Machine Tool Co., Ltd., grundat 2003 i staden Taizhou, provinsen Jiangsu, Kina, följer vår tillverkningsprocess en disciplinerad sekvens som kombinerar gjutstabilitet, precisionsbearbetning, elektrisk integration och rigorös validering. Vi börjar med finita elementanalys för att optimera geometrin för maskinbädden och kolonnen vad gäller termisk symmetri och vibrationsdämpning. Gjutdelar hämtas från godkända gjuterier, belastas sedan för spänningsavlastning och åldras i minst 60 dagar innan precisionsbearbetning. Ledbanor och monteringsytor bearbetas på CNC-borr- och fräscentraler med planhet inom 0,01 mm per 1000 mm, vilket skapar en stabil grund för X-, Y-, U- och V-axlarna. Varje ram för en CNC-trådskärmaskin kontrolleras med granitvinklar, klockmätare och laserinterferometrar för att bekräfta rätvinklighet och räthet innan den elektriska monteringen.

Under monteringen installeras precisionsskruvar och linjära guider och förspänningsgraden justeras enligt tillverkarens specifikationer. Trådtransportsystemet, inklusive diamantguider, spännrullar och automatisk trådförsörjningsmekanism, justeras för att säkerställa stabil trådspänning under hela skärningen. Pulskraftförsörjningarna kalibreras för att leverera kontrollerad urladdningsenergi för grov-, halvslut- och slutförda skärningar. Våra ingenjörer programmerar provskärningar som omfattar raka konturer, små radier, koniska ytor upp till 30 grader samt avsnitt med varierande tjocklek. Maskinen genomgår sedan en 72 timmars kontinuerlig drifttest under belastning, under vilken vi övervakar axelpositionering, frekvensen av trådbrott, dielektrikums temperatur samt konsekvensen i ytytan. En CNC-trådskärmaskin godkänns för leverans endast efter att ha klarat verifiering av geometrisk noggrannhet, vanligtvis med en positionsnoggrannhet på ±0,005 mm och en upprepbarhet på ±0,003 mm.

Kvalitetskontroll omfattar även programvaran och dokumentationspaketet. Operatörer får utbildningsmaterial, underhållsscheman och parameterbibliotek för vanliga material som D2, H13, SKD11, rostfritt stål 316L, hårdmetall, koppar och aluminium. Vi erbjuder också fjärrdiagnostikstöd och reservdelsplanering så att kunder i över 20 exportländer och regioner kan upprätthålla drifttid. I globala applikationer stödjer vår CNC-trådskärningsmaskin formverkstäder som tillverkar insatsdelar till sprutgjutningsverktyg, stansverkstäder som underhåller stansverktyg, luft- och rymdfartsleverantörer som skär värmebeständiga legeringar samt medicinska tillverkare som framställer komponenter till kirurgiska instrument. Varje applikation drar nytta av samma kärnstyrkor: stabil mekanisk konstruktion, exakt urladdningskontroll, pålitlig trådhantering och reproducerbara resultat under långa produktionsserier.

Vi förbättrar kontinuerligt genom att samla in fältdata från kundinstallationer. Återkoppling om skärhastighet, ytfinishkvalitet och underhållsintervall återföras till designgranskningar. Denna cykel har lett till förbättringar såsom förbättrade spolningsmunstycken, bättre termisk kompensation och mer intuitiva CNC-styrningar. För köpare som jämför leverantörer rekommenderar vi att inte bara utvärdera pris, utan även noggrannhetsverifieringsrapporter, provskärningsprov, servicerespons tid och reservdelsförråd. En CNC-trådskärmaskin är en långsiktig produktionsanläggning, och tillverkarens processdisciplin avgör om den levererar konsekvent värde i tio år eller längre. Våra integrerade forsknings-, produktions- och försäljningsteam arbetar direkt med kunder för att konfigurera rätt resoriktning, konisk kapacitet och automationsnivå för deras specifika bransch. Oavsett om ni tillverkar små precisionskontakter eller stora bilformblock är vårt mål att leverera en CNC-trådskärmaskin som uppfyller era krav på tolerans, genomströmning och pålitlighet, samtidigt som den totala ägarkostnaden förblir förutsägbar.

Vanliga frågor

Vilka material kan en CNC-trådskärmaskin skära, och vilka tjocklekar är vanliga?

En CNC-trådskärmaskin kan skära ledande material inklusive verktygsstål, härdat diesstål, rostfritt stål, volframkarbid, koppar, aluminium, titan och nickelbaserade legeringar såsom Inconel. Vanliga tjockleksområden sträcker sig från 0,5 mm tunna plåtar upp till 300 mm eller mer, beroende på maskinmodell och spolningsförhållanden. För tjocka arbetsstycken rekommenderar vi optimerade avjämningspass med högre energi och långsammare fördjupning, följda av flera avslutande pass. Våra applikationsingenjörer tillhandahåller parameterbibliotek för vanliga material och kan ge råd om trådtyp, spännkraft och dielektrisk flöde för att uppnå önskad noggrannhet och ytyta. Detta hjälper kunder inom formtillverkning, luft- och rymdfart, medicinteknik samt energisektorn att välja rätt CNC-trådskärmaskinkonfiguration och skärstrategi för sin dagliga produktion.
Välj arbetsområde baserat på de största dimensionerna för det arbetsstycke som du förväntar dig att bearbeta regelbundet, och lägg sedan till en marginal på 10–20 procent för fästutrustning och spännanordningar. Vanliga alternativ för arbetsområde är 350 × 400 mm, 500 × 630 mm och 800 × 1000 mm. Förmågan att skära i lutning är viktig om du skär utkastvinklar, extrusionsdies eller komplexa forminsatsdelar. Maskiner med 30 graders lutning klarar de flesta form- och diesarbetsuppgifter, medan större lutningsalternativ passar särskilda applikationer. Om ditt arbetsbelastning innehåller både små precisionsdelar och stora diesblock bör du överväga en CNC-trådbeskärningsmaskin i mellanstorlek med modulära fästanordningar. Vårt team hjälper kunder att anpassa arbetsområde, lutningsförmåga, tråddiameter och automationsfunktioner till deras faktiska arbetsmix för att undvika både över- och undertillverkning.
Under normala verkstadsförhållanden med stabil temperatur och korrekt underhåll uppnår vår CNC-trådskärmaskin en positionsnoggrannhet på ±0,005 mm och en upprepbarhet på ±0,003 mm. Ytytan beror på material, tjocklek och antalet genomgångar. Typiska resultat varierar från Ra 2,5 µm vid enskild genomgång för grovbearbetning till Ra 0,8 µm eller bättre vid flera genomgångar för slutförande. För krävande applikationer kan vi rekommendera fin tråd och optimerade urladdningsparametrar för att uppnå Ra 0,6 µm på vissa material. Vi levererar provskärningsprov och noggrannhetsrapporter innan leverans så att kunderna kan verifiera prestandan. Konsekvent underhåll, ren dielektrisk vätska och korrekt trådspänning är avgörande för att bibehålla dessa resultat under årsvis produktion.
Vi stödjer kunder i över 20 exportländer och regioner med engelskspråkiga bruksanvisningar, fjärrvideoassistans och valfri på-plats-idrifttagning av våra tekniker. Installationen inkluderar vanligtvis mekanisk nivellering, verifiering av elektriska anslutningar, parameterinställning och provskärningar på kundens provmaterial. Operatörer får utbildning i programmering, arbetsstyckesinställning, trådinföring, underhåll och felsökning. Vi håller lager av reservdelar för kritiska komponenter och tillhandahåller fjärrdiagnostik via CNC-styrningen. Svarstiden för tekniska frågor är vanligtvis inom 24 timmar på vardagar. Vårt mål är att minimera driftstopp och hjälpa ditt team att snabbt bli produktivt med CNC-trådskärningsmaskinen.
Daglig underhållsarbete inkluderar kontroll av spännningen i tråden, rengöring av guider, verifiering av dielektrisk flöde och inspektion av munstycken. Veckovisa uppgifter omfattar rengöring av tankar, kontroll av filter samt inspektion av kablar och kontaktdon. Månadsvis underhåll innebär bedömning av guiders utbyte, smörjning av kulkulscrew och punktvisa noggrannhetskontroller. Var sjätte till tolvte månad rekommenderar vi en omfattande verifiering av noggrannhet och kalibrering. Att föra en underhållslogg hjälper till att identifiera trender och förhindra oväntade fel. Vår dokumentation innehåller en detaljerad schema, och vårt supportteam kan granska loggar på distans. Kunder som följer dessa rutiner rapporterar vanligtvis hög drifttid och stabil noggrannhet – vilket är avgörande när en CNC-trådskärmaskin stödjer produktionsåtaganden och leveransschema.

Relaterade artiklar

Vilka tekniska indikatorer ska jämföras vid köp av en multifunktionell fjädermaskin

07

Jul

Vilka tekniska indikatorer ska jämföras vid köp av en multifunktionell fjädermaskin

Introduktion Investering i en pålitlig multifunktionell fjädermaskin är ett avgörande långsiktigt utrustningsbeslut för metallkomponenttillverkningsanläggningar globalt. Inom allmän hårdvara, elektroniska komponenter, bilkomponenter och konventionella...
Visa mer
Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

14

Jul

Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

Utvecklingen av flexibel tillverkning genom modulär arkitektur. Moderna industriella landskap kräver en hög grad av anpassningsförmåga, där möjligheten att snabbt byta produktionskonfigurationer definierar en anläggnings operativa rytm...
Visa mer
Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

03

Aug

Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

Behärskning av komplexa utmaningar inom fjäderproduktion – Att navigera i intrikata aspekter av höghastighetsindustriell tillverkning kräver en djup förståelse för trådmatningsdynamik, mekaniska toleranser och fleraxlig böjningsmekanik i moderna automatiserade...
Visa mer
Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

03

Aug

Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

Förståelse av mekaniken bakom termisk spänning vid djupborrning. Att utföra kontinuerliga borrnings- och högdjupbearbetningsuppgifter på industriella produktionslinjer innebär allvarliga termiska och mekaniska utmaningar som regelbundet prövar gränsen för skärande verktyg. W...
Visa mer

Kundrecensioner

Klaus Weber, Verktygschef, Tyskland
Pålitlig noggrannhet och utmärkt fjärrsupport för vår formverkstad

Vi köpte en CNC-trådskärmaskin för vår injektningsformverkstad efter att ha jämfört flera leverantörer. Noggrannheten har varit imponerande – den håller +/-0,005 mm på härdade stålinsatser, och ytytan minskade vår polertid med cirka 40 procent. Teamet för fjärrsupport svarade snabbt under igångsättningen och hjälpte oss att optimera parametrarna för SKD11. Våra operatörer var produktiva inom en vecka. Idag kör vi maskinen 16 timmar per dag med mycket få trådbrott. Denna maskin har blivit en avgörande tillgång för vårt företag.

Daniel Reyes, Produktionsansvarig, USA
Obemannad skärkapacitet omvandlade vår jobbverkstadsplanering

Den automatiska trådmatningen och återställningen efter strömavbrott på vår CNC-trådskärmaskin gör att vi kan köra maskinen obevakad under natten. Vi ökade den produktiva tiden med 1 500 timmar under det första året och minskade ledtiden för upprepade luft- och rymdfartsbyggnadsdelar från 12 till 7 dagar. Noggrannheten är konsekvent och underhållet enkelt. Dokumentationen och utbildningsmaterialet var tydliga, vilket hjälpte våra nya operatörer att lära sig snabbt. Vi har rekommenderat denna maskin till två andra verkstäder i vår region.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Stel maskinstruktur och precisionsguidsystem ger långsiktig noggrannhetsstabilitet

Stel maskinstruktur och precisionsguidsystem ger långsiktig noggrannhetsstabilitet

Grunden för varje pålitlig CNC-trådskärmaskin är en styv, termiskt stabil konstruktion. Våra maskiner använder spänningsavlastade gjutningar som åldras i minst 60 dagar innan precisionsskärning, vilket minskar inre spänningar som kan orsaka deformation under årsdrift. Sängen och kolumnen bearbetas på CNC-borr- och fräscentrum med en planhet inom 0,01 mm per 1000 mm, vilket ger en stabil plattform för X-, Y-, U- och V-axlarna. Precisionens linjära guider och förspända kulkulor installeras med strikta justeringstoleranser, och varje axel verifieras med laserinterferometrar. Denna strukturella disciplin resulterar i en positionsnoggrannhet på ±0,005 mm och upprepbarhet på ±0,003 mm, även vid kontinuerlig drift i tre skift. För verktygs- och formverkstäder som skär hårdade stålinsatser, luft- och rymdförsörjningsleverantörer som bearbetar värmebeständiga legeringar samt medicinska tillverkare som producerar tunna komponenter av rostfritt stål.
Avancerad pulskontroll och automatisk trådhållning maximerar skärverkseffektiviteten och driftstiden

Avancerad pulskontroll och automatisk trådhållning maximerar skärverkseffektiviteten och driftstiden

Effektiv materialborttagning och pålitlig trådhållning är centrala för produktiviteten hos CNC-trådskärmaskiner. Våra pulskraftaggregat levererar kontrollerad urladdningsenergi under grov-, halvslut- och slutförda skärpass, vilket möjliggör snabbare skärning i hårda material samtidigt som ytytan bevaras. Automatisk trådinföring, spänningsreglering och återställning vid trådbrott minskar operatörens ingripande och gör obemannade nattskift praktiskt genomförbara. Enligt fältdata från kundinstallationer har optimerade parametrar minskat antalet trådbrott med upp till 78 procent och förbättrat skärneffektiviteten med 25–35 procent jämfört med äldre EDM-utrustning. Maskinen stödjer tråddiametrar mellan 0,15 mm och 0,30 mm, vilket gör att användare kan balansera krav på hastighet och ytkvalitet. Intelligent spolningskontroll justerar dielektrisk flöde baserat på arbetsstyckets tjocklek och skärsteg, vilket förbättrar avlägsnandet av skräp och minskar risken för trådavvikelse i tjocka sektioner.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST