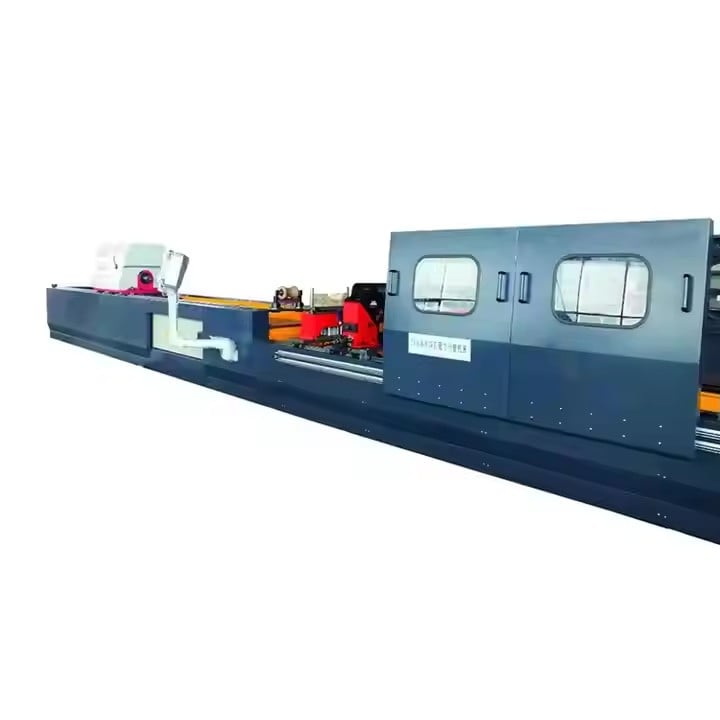
Maskin för metalltrådsbeskärning | Precision på 0,005 mm, direkt från fabrik

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Premiumlösningar för metalltrådskärningsmaskiner från en betrodd kinesisk tillverkare

Premiumlösningar för metalltrådskärningsmaskiner från en betrodd kinesisk tillverkare

Välj en metalltrådskärningsmaskin från Taizhou Chuang Yuan Machine Tool Co., Ltd. och dra nytta av ett direkt fabrikspartnerskap som förfinats under mer än två decennier. Sedan 2003 har vår anläggning i Jiangsu utvecklat precisionsmaskinverktyg för köpare som bedömer utrustning utifrån drifttid, noggrannhet och total ägarkostnad. Våra metalltrådskärningsmaskinplattformar används av formverkstäder, stansverkstäder, underleverantörer till luft- och rymdfarten, tillverkare av medicintekniska apparater samt leverantörer av verktyg till bilindustrin och kan skära härdad stål, karbid, koppar och aluminium med en upprepbarhet på ±0,005 mm vid många konfigurationer. Vid stans- och formarbete, där ett enda fel i trådbanan kan göra en formhålighet obrukbar, skyddar denna upprepbarhet vinstmarginalerna. I produktionsstansverkstäder kör operatörer regelbundet obemannade nattcykler eftersom vår trådspänningskontroll och automatiska omtrådning minskar oanvänd tid.
Få ett citat

Fallstudie

Tysk formgivare höjer precisionen med vår trådskärmaskin

En bayersk formgivare som tillverkar flerkavitetssprutgjutningsformer för förpackningsindustrin stötte på ett vanligt problem: tunga koppar- och härdade stålinsatser svek ofta toleranserna på äldre utrustning, vilket höjde omarbetsgraden till över 9 procent. Efter installation av vår metalltrådskärmaskin stabiliserades skärnoggrannheten på 0,006 mm under ett valideringsfönster på 800 timmar, och omarbetsgraden sjönk till under 2 procent. Teamet litar nu på maskinen för kritiska stängnings- och glidningsdetaljer i lock och tunnväggiga behållare, där några mikrometer avgör om flash uppstår. Snabbare grovsnitt minskade elektrodförberedelsen från 7,2 timmar till 5,1 timmar per form, vilket frigjorde kapacitet för offertförfrågningar som verkstaden tidigare avböjt.

Vietnamesisk verkstad minskar kostnader med automatiserad trådskärning

Ett verktygsrum nära Ho Chi Minh-staden som levererar motorcykeldelar behövde bearbeta hård 1.2379-dödplåt utan att anställa ytterligare operatörer för kvällsskift. Genom att införa vår metalltrådskärmaskin med automatisk omtrådning och obemannade nattscheman ökade verkstaden produktionen per operatör från 42 till 58 delar per dag. Trådförbrukningen sjönk med 18 procent efter att man bytt till en 0.20 mm trådstrategi på kopparkomponenter, vilket minskade förbrukningsbudgetarna på en konkurrensutsatt marknad där varje bråkdel av en cent räknas.

Polsk dödverkstads snabbare leverans med trådskärt teknik

En polsk tillverkare av progressiva stansverktyg förlorade beställningar till konkurrenter som lovade leverans på två veckor. Med vår metalltrådskärmaskin kunde verkstaden skära 12 procent snabbare på 40 mm hårdade plåtar genom att kombinera optimerad spolning med adaptiv matningskontroll, och stabila nattkörningar höjde tidsenlig leverans från 91 procent till 99 procent. Resultatet blev mer återkommande affärer med bilindustrins tier-one-leverantörer samt tillförlitlighet att garantera leveransdatum som tidigare upplevdes som riskabla.

Relaterade produkter

Taizhou Chuang Yuan Machine Tool Co., Ltd. byggde sitt rykte genom att behärska hela kedjan av precisionsverktygsmaskintillverkning, och vår serie metalltrådsskärningsmaskiner visar hur den disciplinen översätts till resultat på verkstadsplanet. Sedan 2003 har vår fabrik i Taizhou City, Jiangsu-provinsen, integrerat forskning, utveckling, produktion och försäljning under ett tak, vilket innebär att ingenjörsmässiga förändringar går från ritning till prototyp till full produktion utan externa fördröjningar. Våra trådsskärningsmaskiner monteras i en kontrollerad miljö med vägledningsytor som slipas för hand av erfarna tekniker, kulscrewar som förspänns inom strikta toleranser samt strukturella gjutjärnsdelar som avspänns från spänningar innan bearbetning, så att termisk drift förblir förutsägbar även under långa skift. Köpare som besöker vår anläggning ser processlogiken omedelbart: inspektion av inkommande granit och gjutjärn, precisionsslipning, verifiering med laserinterferometer samt en 72-timmars kontinuerlig skärningsprovkörning under last. Endast maskiner som uppfyller noggrannhetsmålen och kraven på ytytjämnhet lämnar produktionslokalen.

Processdjup är avgörande vid trådskärning eftersom små variationer förstärks över tusentals urladdningscykler. Våra ingenjörer justerar pulslängd, toppström och trådspänning för de material som kunderna faktiskt skär – oavsett om det gäller 1.2344 varmverkstål, volframkarbidstansar, berylliumkopparelektroder eller aluminiumfästen. En formverkstad som skär komplexa kärnor fokuserar på hörnprecision och konisk kontroll, medan en stansverkstad prioriterar räthet längs långa konturer samt möjligheten att automatiskt återtråda efter bristning. Vi testar båda scenarierna på varje plattform. Verkliga siffror styr våra designval: positionsnoggrannhet inom 0,005 mm på många modeller, ytyta ned till Ra 0,8 mikrometer, skärhastigheter mellan 200 och 300 kvadratmillimeter per minut i vanliga stålslag samt tråddiametrar från 0,10 mm till 0,30 mm. Moderna växelriktarströmförsörjningar minskar energianvändningen med 15–25 procent jämfört med äldre generatorer – en viktig siffra för fabriker som spårar kilowattimmar per del, eftersom hållbarhetsrapportering nu blivit standard i Europa och Nordamerika.

Globala applikationer omfattar mer än 20 exportländer och regioner. En tysk formgivare använder vår utrustning för förpackningsverktyg där avstängningsytor måste täta perfekt. Ett polskt verktygsverk planerar obemannade nattkörningar för att hålla automobilens tier-one-kunder på tvåveckoscykler. Vietnamesiska verktygsverk förlitar sig på våra maskiner för att tillverka motorcykel- och hushållsapparatsverktyg till konkurrenskraftiga kostnader. Köpare i Turkiet, Brasilien, Mexiko, Indonesien och Sydafrika använder dem för allt från pressverktyg till komponenter för medicinska instrument. Att betjäna dessa olika marknader har lärt oss att tillförlitlighet talar ett universellt språk: tydlig dokumentation, ärliga specifikationer, snabb leverans av reservdelar samt maskiner som fungerar lika bra under en 45-graders sommardag eller i en ouppvärmd vinterverkstad. Varje enhet levereras med engelska bruksanvisningar, fjärrdiagnostikstöd och reservdelar som skickas inom 48 timmar till de flesta destinationer. För köpare som jämför leverantörer välkomnar vi fabriksrevisioner och provsnittningstester, eftersom tillförlitlighet byggd på verifierad prestanda är det starkaste försäljningsargumentet en tillverkare kan erbjuda.

Vanliga frågor

Vilka material kan er metalltrådskärmaskin bearbeta pålitligt?

Våra maskiner skär ledande material inklusive härdade verktygsstål, rostfritt stål, volframkarbid, koppar, aluminium, mässing och titan. För stans- och formarbete är vanliga sorters 1.2344, 1.2379 och 1.2083. Tråddiametrar mellan 0,10 mm och 0,30 mm gör det möjligt att balansera hastighet och detaljnoggrannhet, så både tunna medicinska insatsdelar och tunga stansplåtar passar samma plattform.
Många konfigurationer upprätthåller positionsnoggrannhet inom 0,005 mm och uppnår ytråhet så låg som Ra 0,8 mikrometer med flera trimpass. Grovskärning kan nå 200 till 300 kvadratmillimeter per minut i stål. Exakta värden beror på material, tjocklek och trådval, så vi levererar provrapporter från tester som är anpassade till dina delar.
Vanlig igångkörning tar fem till sju dagar på plats, inklusive nivellering, kalibrering och skärtester. Operatörer lär sig inställning och omtrådning och kan lära sig detta på en till två dagar eftersom vårt gränssnitt är enkelt att använda. Därefter löser fjärrdiagnostik de flesta problem inom 24 timmar, och reservdelar skickas inom 48 timmar till de flesta internationella destinationer.
Ja. Automatisk omtrådning och adaptiv matningskontroll gör att många kunder kan köra skift utan personal, med dokumenterade fall där produktionen ökade från 42 till 58 delar per operatör och dag. När ett bråk uppstår trådar maskinen om och återupptar arbetet, vilket håller långa stämplar och komplexa kärnor i takt utan att en operatör behöver stå vid maskinen.
Priset beror på resväxelstorlek, konisk kapacitet, generator-typ och automationsnivå. Vi anför pris direkt från fabrik i USD eller EUR med tydliga poster för verktyg, tråd och frakt. Köpare som jämför leverantörer bör begära en skärprovning på sitt eget material, eftersom verifierad prestanda är bättre än vilken som helst påstående i en broschyr.

Relaterade artiklar

Vilka efterbearbetningssteg krävs efter bearbetning av arbetsstycke med EDM-sparkerosionsmaskin

14

Jul

Vilka efterbearbetningssteg krävs efter bearbetning av arbetsstycke med EDM-sparkerosionsmaskin

Dolda kostnadsnackdelar med traditionell segmenterad bandprocess De flesta anläggningar för metallbearbetning bortser från en stor del av de dolda driftskostnaderna som uppstår på grund av föråldrade arbetsflöden för segmenterad bandprocess. Många fabriker använder fortfarande fristående u...
Visa mer
Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

14

Jul

Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

Produktionsflaskhalsar hos traditionell integrerad fjäderformningsutrustning Modern metallformning tillverkning kännetecknas alltmer av mångfaldiga produktspecifikationer och blandad batchproduktion. Många produktionsanläggningar måste bearbeta fjädrar ...
Visa mer
Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

03

Aug

Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

Behärskning av komplexa utmaningar inom fjäderproduktion – Att navigera i intrikata aspekter av höghastighetsindustriell tillverkning kräver en djup förståelse för trådmatningsdynamik, mekaniska toleranser och fleraxlig böjningsmekanik i moderna automatiserade...
Visa mer
Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

03

Aug

Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

Identifiering av ärvda begränsningar i gnisterosionsproduktionen. Drift av mognad, decennier gamla utrustning på högprecisionstillverkningsverkstäder skapar ofta dolda driftkostnader som tyst underminerar vinstmarginalerna över tid. När produktionen f...
Visa mer

Kundrecensioner

Markus Weber, produktionsansvarig för formverkstaden, Tyskland
Noggrannhet som avslutade våra omarbetningsproblem

Våra gamla maskiner svek oss kontinuerligt vid bearbetning av hårdade insatsdelar, och omearbetning åt upp våra marginaler. Sedan vi installerat två av dessa maskiner upprätthåller vi en tolerans på 0,006 mm under långa produktionsomgångar, och omearbetningen sjönk från 9 procent till under 2 procent. Obemannad skärande bearbetning under natten förändrade vår schemaläggning helt. Testrapporten från fabriken stämde överens med den verkliga prestandan på vår verkstadsgolv.

Nguyen Thi Lan, ägare av verktygsverkstad, Vietnam
Snabb support och verkliga produktivitetsvinster

Vi jämförde flera leverantörer och valde denna eftersom skärprovet på våra egna dieskivor var övertygande. Produktionen per operatör steg från 42 till 58 delar dagligen, och trådkostnaderna sjönk med cirka 18 procent tack vare en bättre trådstrategi. Reservdelar anlände inom två dagar när vi behövde dem – något som är avgörande när tidsfristerna är strama.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Direkt teknisk support från fabrik med mer än 20 års erfarenhet av verktygsmaskiner

Direkt teknisk support från fabrik med mer än 20 års erfarenhet av verktygsmaskiner

Att arbeta direkt med Taizhou Chuang Yuan Machine Tool Co., Ltd. eliminerar lager av handelskostnader och osäkerhet. Etablerat 2003 och beläget i staden Taizhou, provinsen Jiangsu, hanterar vi själva forskning, utveckling, produktion och försäljning – så tekniska frågor når ingenjörerna som byggt maskinen. Det är avgörande när en formverkstad behöver råd om bearbetning av stål 1.2344 eller när en diespecialist vill optimera spolning för djupa konturer. Våra team monterar, skrapar och justerar kritiska komponenter internt, och verifierar sedan varje metalltrådskärningsmaskin med laserinterferometri samt en 72-timmars kontinuerlig skärtest. Dokumenterade resultat inkluderar positionsnoggrannhet inom 0,005 mm, ytytjämnhet till Ra 0,8 mikrometer och skärhastigheter på 200–300 kvadratmillimeter per minut i vanliga stålslag. Eftersom vi tillverkar snarare än återförsäljer är anpassning av resa, konisk skärning och automatisering rutin, inte undantag.
Prestanda anpassad för applikationer inom dies-, form-, medicinteknisk och luft- och rymdteknisk bearbetning

Prestanda anpassad för applikationer inom dies-, form-, medicinteknisk och luft- och rymdteknisk bearbetning

En metalltrådsskärningsmaskin skapar endast värde när den anpassas till verkliga produktionsvanor, så vi justerar varje plattform för de branscher som använder den mest. Verkstäder för stansverktyg och formar som tillverkar progressiva stansverktyg och flerkavitetssprutgjutningsformer prioriterar hörnprecision, konisk kontroll och driftsäkerhet utan övervakning; vår automatiska trådåterföring och adaptiva matningsstrategier stödjer obemannade skift, och dokumenterade installationer visar att produktionen per operatör ökar från 42 till 58 delar per dag. Tillverkare av medicintekniska produkter som skär insatsdelar i rostfritt stål och titan uppskattar fin trådförmåga från 0,10 mm och ytytor ner till Ra 0,8 mikrometer, vilket minskar manuell polering av instrumentkomponenter. Underleverantörer till luft- och rymdfartsindustrin som skär härdade legeringar uppskattar upprepbarhet inom ±0,005 mm längs långa konturer, där en enda avvikelse utlöser kostsamma inspektionsloopar. I produktionsmiljöer minskar frekvensomriktardrivna kraftförsörjningar energiförbrukningen med 15–25 procent jämfört med äldre generatorer.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST