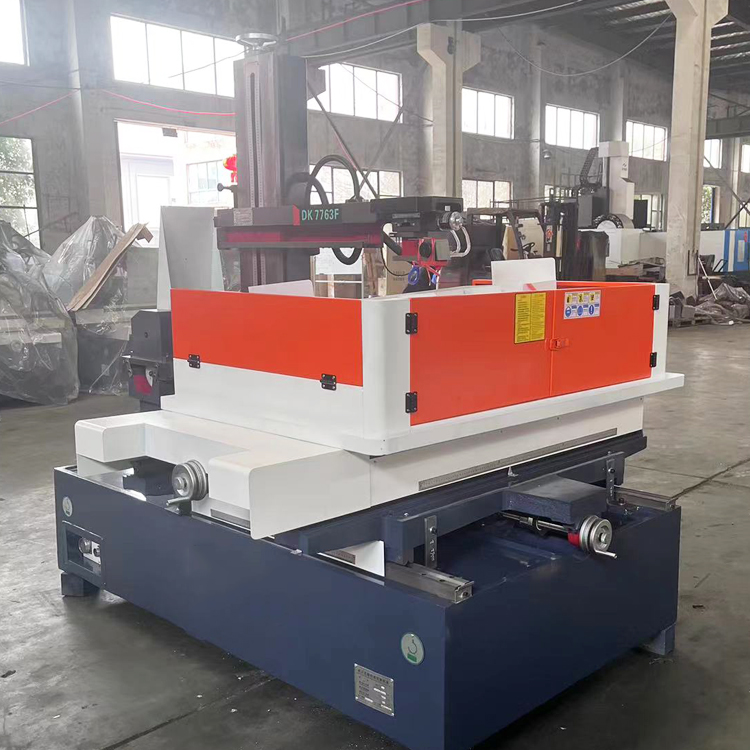
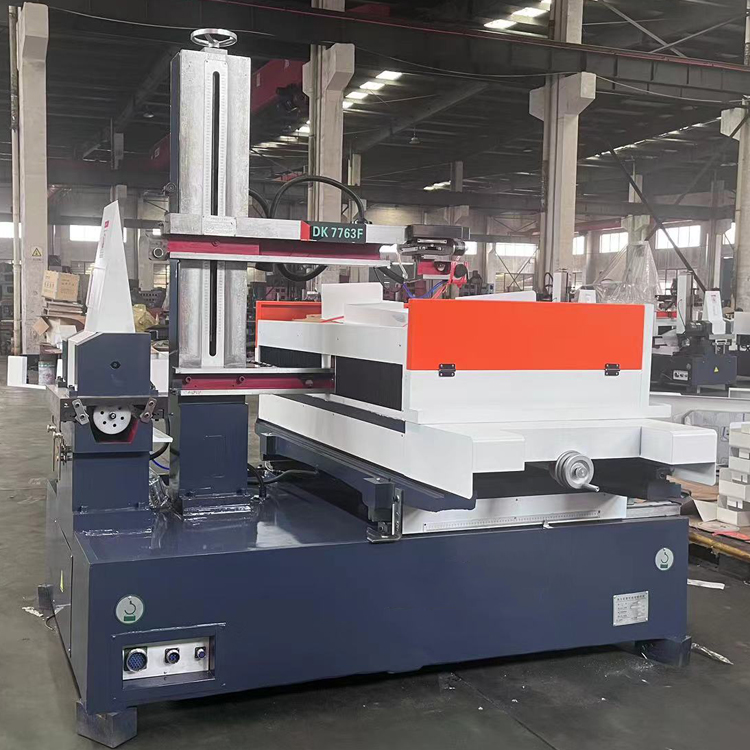
EDM-maskin för trådskärning: ±0,003 mm precision och 320 mm²/min hastighet

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Fördelar med EDM-maskin för trådskärning: Precision, hastighet och 20+ år av betrodd tillverkning

Fördelar med EDM-maskin för trådskärning: Precision, hastighet och 20+ år av betrodd tillverkning

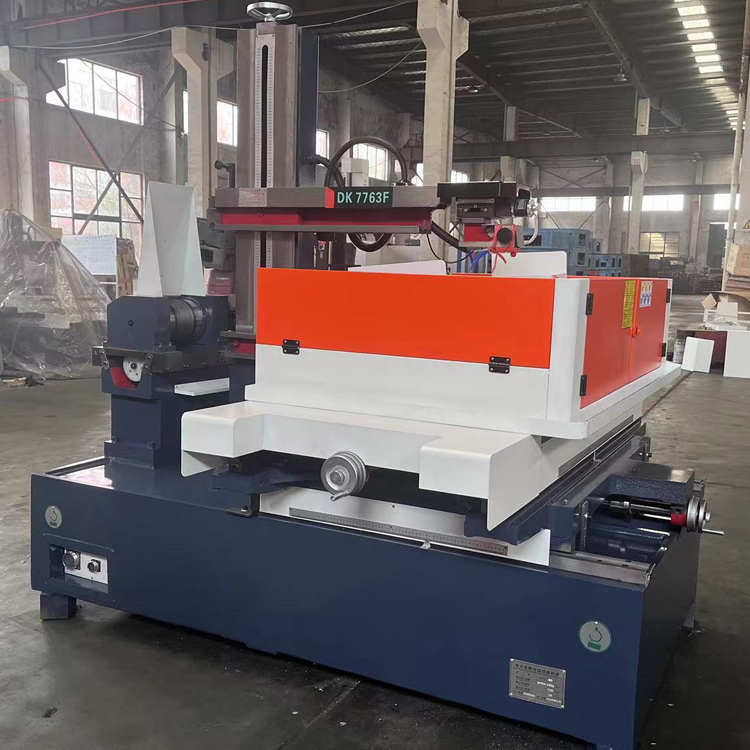
Som professionell tillverkare av EDM-maskiner för trådskärning sedan 2003 integrerar Taizhou Chuang Yuan Machine Tool Co., Ltd. forskning och utveckling, produktion samt försäljning för att leverera tråd-EDM-lösningar som utmärker sig inom formtillverkning, luft- och rymdfart, medicinsk verktygstillverkning samt bilindustrins stansverktygsproduktion. Våra EDM-maskiner för trådskärning uppnår en positionsnoggrannhet på ±0,003 mm och en upprepbarhet på ±0,002 mm, med en bästa ytråhet på Ra 0,8 μm, skärhastigheter upp till 320 mm²/min på mässingstråd samt en minsta tråddiameter på 0,15 mm för fin mikromaskinbearbetning. Utrustade med automatisk trådinföring, sluten styrreglering med servomotorer och intelligent flerpass-strömförsörjning minskar varje maskin elektrodslitage och energiförbrukning med upp till 20 % jämfört med traditionella enheter. Ett formslager i Guangdong som använder vår FA-400 EDM-maskin för trådskärning kunde minska produktionstiden för formsatsar från 6,5 timmar till 2,8 timmar, vilket ökade den månatliga formsproduktionen med 35 %.
Få ett citat

Fallstudie

Tysk formgjutningsföretag minskar ledtid med 52 % med EDM-maskin för trådskärning

Ett tyskt formgjutningsföretag kämpade med långsam produktion av elektroder och insatsdelar för bilanslutningar. Efter installation av två av våra EDM-maskiner för trådskärning, modell FA-500, använde företaget flerpass-teknik för att uppnå en tolerans på ±0,004 mm på härdad stålinsats. Programmeringstiden sjönk från 90 till 40 minuter per arbetsuppgift, och ledtiden för bearbetning minskade med 52 %. Verkstaden slutför nu 120 forminsatsdelar per månad med en genomsnittlig första-genomgångs-kvalitet på 98,7 %, vilket säkrat ett långsiktigt avtal med en Tier-1-billeverantör.

Italienskt företag inom medicinteknik uppnår Ra 0,8 μm på kirurgiska komponenter

En italiensk tillverkare av medicintekniska apparater behövde slipfria kirurgiska guider i rostfritt stål. Vår trådskärmaskin för elektrisk urladdningsbearbetning med 0,2 mm mässingstråd och adaptiv spolning uppnådde en ytytjämnhet på Ra 0,8 μm samtidigt som profilnoggrannheten bibehölls på ±0,003 mm. Utskottsgraden sjönk från 6 % till 1,1 %, och den årliga produktionen nådde 45 000 stycken. Kunden godkändes vid ISO 13485-granskningar och utökade avdelningen för trådskärmaskiner med tre ytterligare enheter inom 14 månader.

Indisk verktygsverkstad dubblar kapaciteten med trådskärmaskin för elektrisk urladdningsbearbetning

En verktygsverkstad i Pune stod inför leveransfördröjningar på sju dagar för pressverktyg. Genom att installera en av våra höghastighetsmodeller av trådskärmaskiner för elektrisk urladdningsbearbetning uppnåddes en skärhastighet på 300 mm²/min på 60 mm tjockt D2-stål. Obemannad drift under nattskift höjde maskinutnyttjandet till 82 %, och den månatliga verktygsproduktionen fördubblades från 18 till 36 set. Företaget exporterar nu stansverktyg till Tyskland och USA och tillskriver investeringen i trådskärmaskiner en omsättningstillväxt på 41 %.

Relaterade produkter

Tillverkningen av Edm Machine Wire Cut hos Taizhou Chuang Yuan Machine Tool Co., Ltd. följer en strikt, datadriven arbetsprocess som förfinats under mer än två decennier. Varje maskin börjar med finitellementsanalys av bädden och pelaren för att säkerställa termisk stabilitet inom ±0,5 °C under 24 timmars kontinuerlig skärning. Gjutdelar åldras naturligt i 12 månader och bearbetas sedan på våra egna CNC-bearbetningscentraler för att uppnå rätvinklighet inom 0,005 mm/m. På monteringslinjen används laserinterferometri för att kalibrera varje axel, och varje Edm Machine Wire Cut genomgår en 72-timmars skärprov innan leverans. Vårt FoU-team, som består av 35 ingenjörer, har utvecklat en självanpassande pulsgenerator som justerar urladdningsenergin 200 gånger per sekund, vilket minimerar trådbrott och förbättrar ytyttheten. Maskinerna stödjer tråddiametrar mellan 0,15–0,3 mm och färdområden från 320×400 mm till 800×1000 mm, och används inom formgivning, luft- och rymdfart samt medicinteknik. I globala tillämpningar använder en japansk luft- och rymdfartsleverantör vår tråd-EDM för att skära turbinsegel av nickelbaserad superlegering med en noggrannhet på ±0,005 mm, vilket minskar manuell polering med 60 %. En brasiliansk bilindustris stansanläggning skär 2 500 meter formsprofil dagligen över tre skift och upprätthåller en ytråhet (Ra) på 1,2 μm på block med tjocklek 250 mm. En sydkoreansk elektronikformgivare kör obemannad produktion i 16 timmar dagligen och skär 48 elektroder per cykel med en framgångsgrad på 99,4 %. Utöver hårdvaran erbjuder vi applikationsingenjörstjänster: vår processdatabas innehåller mer än 1 200 skärparametrar för stål, volframkarbid, titan och koppar, vilket gör att kunder kan påbörja produktion inom en dag efter installation. Exportförpackning sker med vakuumförsegling och chockövervakning, och vi driver reservdelscentrum i Europa och Sydostasien för leverans av komponenter inom 48 timmar. Vårt engagemang för Edm Machine Wire Cut-kategorin stöds av en årlig FoU-investering motsvarande 8 % av intäkterna, vilket resulterat i 26 patent och CE-certifiering. Kunder från över 20 länder litar på våra maskiner eftersom de ger återkommande noggrannhet, lägre kostnad per del och lång livslängd – vilket gör vår Edm Machine Wire Cut till en pålitlig motor för global precisionstillverkning.

Vanliga frågor

Vilka material kan en trådskärmaskin för elektrisk urladdningsbearbetning bearbeta effektivt?

Vårt EDM-maskintrådsskärningssystem hanterar ledande material, inklusive härdad verktygsstål, volframkarbid, titan, nickellegeringar, koppar och aluminium. Det är idealiskt för gjuterier, stansverktyg och medicinska delar. För volframkarbid bör man använda flerpassskärning med minskad toppström för att undvika mikrospaltor. Den typiska ytytan varierar mellan Ra 0.8 och 1.6 μm, beroende på antalet pass och trådtyp.
Välj 0.25 mm tråd för allmänt formarbete där man balanserar hastighet och noggrannhet; 0.15–0.2 mm tråd för fina spår och små radier; 0.3 mm tråd för tjocka delar och höghastighetsavfassning. Vår processdatabas rekommenderar automatiskt parametrar, och det automatiska trådinförningssystemet stödjer alla tre diametrarna för obemannad drift.
Standardmodeller uppnår en positionsnoggrannhet på ±0,003 mm, en upprepbarhet på ±0,002 mm och en bästa ytyta på Ra 0,8 μm vid flerpasssågning. I produktionen upprätthåller kunder en noggrannhet på ±0,005 mm för delar med höjd på 100 mm. Termisk kompensation och sluten styrloop säkerställer stabila resultat under 24-timmarsdrift.
Vi erbjuder fjärrinstallation via video, på plats ingenjörsstöd vid behov samt tre dagars operatörsutbildning som täcker programmering, underhåll och felsökning. Vårt flerspråkiga tekniska team svarar inom 12 timmar, och reservdelar skickas från regionala distributionscentrum inom 48 timmar för att minimera driftstopp.
Standardmodeller levereras inom 30–45 dagar efter depositum; anpassade respektive automatiseringsalternativ kräver 60 dagar. Varje maskin omfattas av en 24-månaders garanti på kärnkomponenter, med livstids teknisk support samt valfria avtal för förebyggande underhåll för globala kunder.

Relaterade artiklar

Vilka tekniska indikatorer ska jämföras vid köp av en multifunktionell fjädermaskin

07

Jul

Vilka tekniska indikatorer ska jämföras vid köp av en multifunktionell fjädermaskin

Introduktion Investering i en pålitlig multifunktionell fjädermaskin är ett avgörande långsiktigt utrustningsbeslut för metallkomponenttillverkningsanläggningar globalt. Inom allmän hårdvara, elektroniska komponenter, bilkomponenter och konventionella...
Visa mer
Hur man minskar produktionskostnaden med en slitslinje för metallbandbearbetning

14

Jul

Hur man minskar produktionskostnaden med en slitslinje för metallbandbearbetning

Felaktig kostnadsstruktur i traditionella arbetsflöden för metallrullbearbetning De flesta metallbearbetningsanläggningar kämpar med okontrollerade dolda kostnader när de använder traditionella segmenterade rullbearbetningsuppsättningar. Separata fristående maskiner för avrullning, ...
Visa mer
Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

03

Aug

Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

Behärskning av komplexa utmaningar inom fjäderproduktion – Att navigera i intrikata aspekter av höghastighetsindustriell tillverkning kräver en djup förståelse för trådmatningsdynamik, mekaniska toleranser och fleraxlig böjningsmekanik i moderna automatiserade...
Visa mer
Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

03

Aug

Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

Förståelse av mekaniken bakom termisk spänning vid djupborrning. Att utföra kontinuerliga borrnings- och högdjupbearbetningsuppgifter på industriella produktionslinjer innebär allvarliga termiska och mekaniska utmaningar som regelbundet prövar gränsen för skärande verktyg. W...
Visa mer

Kundrecensioner

Michael Schneider, Verktygschef, Tyskland (tillverkare av bilmallar)
Undantagsvis hög noggrannhet och drifttid för bilmallar

Vi köpte två enheter av typen FA-500 Edm Machine Wire Cut för vår avdelning för stansmallar. Efter 14 månaders tre-skiftsdrift ligger positionsnoggrannheten fortfarande inom ±0,004 mm. Obemannad nattkapsling höjde utnyttjandegraden till 80 %, och leveranstiden för mallar sjönk med 45 %. Teamet för fjärrsupport löste ett spolningsproblem på under fyra timmar. Dessa maskiner är ryggraden i vårt verktygsrum.

Laura Bennett, Produktionsdirektör, Storbritannien (tillverkare av medicintekniska produkter)
Pålitlig prestanda för produktion av medicinska komponenter

Vårt företag för medicintekniska produkter behövde kirurgiska guider utan burrar. Edm Machine Wire Cut med 0,2 mm tråd uppnår konsekvent Ra 0,8 μm. Utskottet sjönk från 6 % till 1,2 %, och vi tillverkar nu 45 000 komponenter årligen. Installationen och utbildningen gick smärtfritt, och processdatabasen kortade ner vår ramp-up-tid till två dagar. Högst rekommenderat för precisionsframställning inom medicinteknik.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Precision Motion System levererar mikrometer-nivå noggrannhet

Precision Motion System levererar mikrometer-nivå noggrannhet

EDM-maskinen Wire Cut från Taizhou Chuang Yuan använder en granitbaserad konstruktion, förspända linjära guider och absoluta servomotorer för att uppnå en positionsnoggrannhet på ±0,003 mm och en upprepbarhet på ±0,002 mm. En laserinterferometer kalibrerar varje axel under monteringen, och termiska sensorer kompenserar för temperaturdrift var 0,5 sekund. Vid formtillverkning innebär detta att delningslinjeinsatser passar perfekt utan manuell anpassning, vilket minskar monteringstiden med 30 %. En japansk kund skär 0,2 mm breda spår i volframkarbid med 99,5 % framgångsgrad. Det slutna styrsystemet för trådspänning bibehåller en spänning på 8–12 N, vilket förhindrar trådbrott även vid 320 mm²/min. För luft- och rymdfarts-tätningar upprätthåller maskinen en tolerans på ±0,005 mm på 300 mm höga delar. Denna precision minskar direkt utslängning och omarbete, vilket förbättrar lönsamheten för kunder i över 20 länder.
Intelligent styrning ökar hastighet och obemannad produktivitet

Intelligent styrning ökar hastighet och obemannad produktivitet

Vårt EDM-maskin med trådskärning har en självanpassande pulsgenerator som justerar urladdningsenergin 200 gånger per sekund, vilket möjliggör skärnhastigheter upp till 320 mm²/min samtidigt som arbetsstyckets yta skyddas. Automatisk trådinföring, automatisk spolningsjustering och återställning vid avbrott gör det möjligt att driva maskinen i 16 timmar utan personlig övervakning. En koreansk elektronikformtillverkare kör 48 elektroder per obemannad cykel med en framgångsgrad på 99,4 %, vilket höjer maskinutnyttjandet till 85 %. Den inbyggda processdatabasen lagrar 1 200 parameteruppsättningar för stål, volframkarbid, titan och koppar, vilket halverar programmeringstiden. Energiförbrukningen minskar med 20 % jämfört med konventionell EDM. Fjärrdiagnostik övervakar 60 maskinsignaler och varnar operatörer innan fel uppstår, vilket minimerar driftstopp och maximerar avkastningen på investeringen för globala tillverkare.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST