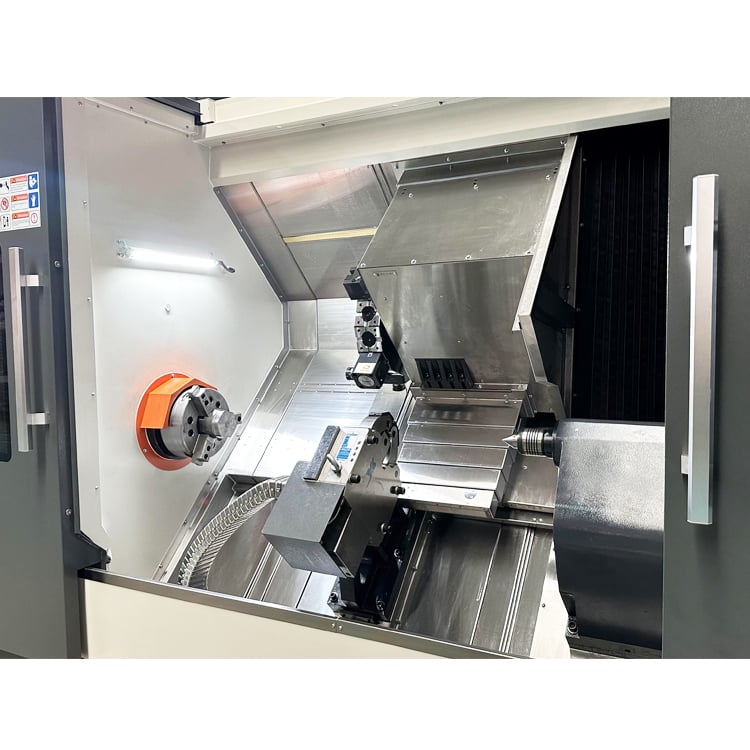
Svarvverktyg: Präcisionsverktygshållare och infogningar för CNC-svarv

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Precisionssnurkverktyg för metall konstruerade för globala tillverkare

Precisionssnurkverktyg för metall konstruerade för globala tillverkare

Taizhou Chuang Yuan Machine Tool Co., Ltd. har tillverkat precisionsmetallbäddar för svarvning sedan 2003 och integrerar forskning, utveckling, produktion och försäljning i staden Taizhou, provinsen Jiangsu, Kina. Våra metallbäddar för svarvning omfattar verktygshållare, borrstavar, svarvskäror, spännklor, roterande centrum, tornverktygsfack och verktyg för djupborrning – alla härdade och slipade med en tolerans på högst 0,005 mm så att seriebearbetning förblir reproducerbar. I tyska biltillverkares växellådsfabriker körde våra verktyg 1 200 timmar mellan slipningar på härdade stålskruvar, vilket minskade verktygsbytestiden med 28 procent för en tysk kund. Vid bearbetning av olje- och gasventiler använder kunder våra verktyg för djupborrning för att uppnå IT7-precision i borrningar upp till 3 000 mm, medan rör- och rörfabrikanter förlitar sig på våra verktyg i slits- och längdkapningslinjer som körs 24 timmar per dag. Varje set kontrolleras med CMM och laserinterferometri, förpackas för sjöfrakt och stöds av flerspråkig dokumentation.
Få ett citat

Fallstudie

Metallbäddverktyg minskar cykeltid för axlar med 22 procent för tysk billeverantör

En tysk bilkomponentleverantör som snidade hårdade växellådsaxlar hade problem med sprickbildning i skärinsatserna och ytråhet som avvek till 3,2 mikrometer. Vi levererade belagda hartsmetallinsatser, hårdade verktygshållare och ett precisionsrevolververktygsstöd. Skärhastigheten ökade från 180 till 240 meter per minut, cykeltiden minskade med 22 procent och verktygslivslängden uppgick till 1 150 delar per skäryta. Produktionslinjen kör nu tre skift med onlineövervakning av verktygsslitage samt noll antal reklamationer under 18 månader.

Djupborrverktyg för metallbädd säkerställer toleransklass IT7 för oljeventilborrningar på 3 000 mm

En tillverkare av olje- och gasventiler behövde raka och runda borrningar i smidd rostfritt stål. Genom våra djupborrverktyg med styrbart borrstavssystem uppnådde vi en runout på 0,01 mm och en ytråhet på Ra 0,4 över hela längden 3 000 mm. Utskottet sjönk från 6 procent till 0,8 procent, årliga besparingar översteg USD 210 000 och leveranstiden minskade från 30 till 16 dagar.

Rörledningsverktyg för metallbädd ökar produktionen med 31 procent i Turkiet

En turkisk rörproducent körde slitting- och cut-to-length-linjer med instabil centreringsfunktion. Våra anpassade chuck-tänder och roterande centrumstift stabiliserade spänningen vid 1500 rpm, vilket ökade linjens kapacitet med 31 procent och minskade installations­tiden från 55 till 22 minuter. Anläggningen levererar nu 4 200 ton per månad och verktygsservice utförs var 900:e timme. Produktrubrik: Utforska vårt kompletta sortiment av verktyg för metallbäddar

Relaterade produkter

Metallsvarvverktyg är gränssnittet mellan en maskinspindel och arbetsstycket, så dess noggrannhet avgör noggrannheten för varje färdigt del. Taizhou Chuang Yuan Machine Tool Co., Ltd. utgår från en tillverkningsbas som etablerades 2003 i staden Taizhou, provinsen Jiangsu, Kina, där forskning, utveckling, produktion och försäljning drivs under ett tak. Vårt program för metallsvarvverktyg börjar med materialval: legerade ståljärnssmidesdelar normaliseras, grovbearbetas, värmebehandlas till 58–62 HRC och slipas färdigt på CNC-slipmaskiner. Verktygshållare, borrstavar, spännklor, roterande centrum och tornverktygsställ genomgår CMM-inspektion och laserinterferometri, med runout kontrollerad inom 0,005 mm och upprepbarhet inom 0,003 mm, så att automatiserade svarvceller förblir stabila under långa skift. Svarvhuvuden anpassas efter sort, beläggning och spånbrutare till arbetsmaterialet – från P-sorter för stål till K-sorter för gjutjärn och M-sorter för rostfritt stål – vilket säkerställer ytråhet mellan Ra 0,4 och Ra 1,6 i produktionen. Verktyg för djupborrning utökar vår räckvidd till borrningar upp till 3 000 mm vid IT7, för hydraulcylindrar, olja- och gasventiler samt verkstäder för gevärsgängning. Eftersom vi även tillverkar svarv, EDM-maskiner, bearbetningscentraler, rörproducerande maskiner, slitslinjer, längdklippningslinjer och djupborrningsmaskiner förstår våra ingenjörer hela skärprocessen, inte bara ett tillbehör. Denna systeminriktning gör att vi kan finjustera verktygen för specifika behov: verkstäder i Nordamerika föredrar snabbväxlingshållare och standardhuvuden för korta serier, europeiska växellådsfabriker kräver dokumenterad verktygslivslängd och processkapacitetsstudier, och asiatiska rörverk behöver slitstarka spännanordningar för kontinuerlig rörtillverkning. Globalt stödjer vårt metallsvarvverktyg mer än 20 exportländer och regioner, och vi validerar varje ny konfiguration på kundens provbitar innan leverans. Dokumentationen omfattar materialcertifikat, hårdhetsrapporter och inspektionsdata, förpackad för sjöfrakt och tillgänglig på engelska, ryska, spanska och arabiska. Så här minskar vårt metallsvarvverktyg kostnaden per del, skyddar maskinens drifttid och hjälper partners att utveckla sina lokala industriella marknader.

Vanliga frågor

Hur väljer jag verktyg för metallbäddar till slipning av härdad stål?

Anpassa insertklassen och beläggningen till hårdheten och hastigheten. För stål med hårdhet över 45 HRC använd ett slagfast underlag med TiAlN-beläggning, en hållare med negativ skärningsvinkel samt styv spänning. Vi testar på ditt provmaterial och bekräftar skärdata – vanligtvis 180–260 meter per minut – så att du uppnår stabil verktygslevnad innan serietillverkning påbörjas.
Standardhållare och centrum är slipda med en runout på 0,005 mm och en upprepbarhet på 0,003 mm. I produktionen kräver kunder IT7 på borrningar och ytytjämnhetsfinish Ra 0,4. Vi levererar kontrollrapporter med varje parti.
Ja. Vi tillhandahåller styrd borrstavar, verktyg för djupborrning för borrningar upp till 3 000 mm samt spännkäftar och roterande centrum för rörsnittning och längdkapning. Anpassade käftar och längder är tillgängliga.
Beställningar skickas till mer än 20 länder, vanligtvis inom 25–35 dagar. Vi tillhandahåller ritningar, skärparametrar, byteplaner och fjärrstartsstöd.

Relaterade artiklar

Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

13

Dec

Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

Visa mer
Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

14

Jul

Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

Utvecklingen av flexibel tillverkning genom modulär arkitektur. Moderna industriella landskap kräver en hög grad av anpassningsförmåga, där möjligheten att snabbt byta produktionskonfigurationer definierar en anläggnings operativa rytm...
Visa mer
Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

03

Aug

Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

Behärskning av komplexa utmaningar inom fjäderproduktion – Att navigera i intrikata aspekter av höghastighetsindustriell tillverkning kräver en djup förståelse för trådmatningsdynamik, mekaniska toleranser och fleraxlig böjningsmekanik i moderna automatiserade...
Visa mer
Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

14

Aug

Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

Att navigera i komplexiteten hos högmix-tillverkningsmiljöer Att driva en modern industriell produktionsanläggning känns ofta som att jonglera ett dussin roterande tallrikar samtidigt, särskilt när man hanterar högmix-tillverkning med låg volym. Pl...
Visa mer

Kundrecensioner

Michael Braun
Pålitliga verktyg för metallsvarv ökade vår produktion

Vi installerade deras hållare, insert och verktyg för djupborrning på vår ventilproduktionslinje. Borrningarna uppfyller nu IT7 vid 3 000 mm och avfallsandelen sjönk från 6 procent till 0,8 procent. Offertförfrågningar hanteras snabbt och leveranser följer tidsplanen, vilket säkrar våra kontrakt.

Emre Yilmaz
Exakt metallbäddverktyg för rörproduktion

Deras spännklokar och löpande centrumstift stabiliserade vår slitslinje vid 1 500 rpm. Produktionen ökade med 31 procent och installations­tiden sjönk från 55 till 22 minuter. Deras team förstår rutinerna i rörproduktion, inte bara katalognummer.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Härdade, slipade och granskade metallbäddverktyg

Härdade, slipade och granskade metallbäddverktyg

Varje verktygsdel för metallsvarv är smidd, normaliserad, värmebehandlad till 58–62 HRC och slutförslipad på CNC-maskiner. CMM och laserinterferometri verifierar runout inom 0,005 mm och upprepbarhet inom 0,003 mm. Detta är avgörande inom luft- och rymdfart samt hydraulikverkstäder, där ett för stort borrhål gör att en färdigställd gjutning måste kasseras. I en olje- och gasventilfabrik upprätthöll våra styrborrstavar IT7-tolerans över borrhål på 3 000 mm och minskade kasseringen från 6 procent till 0,8 procent, vilket sparade mer än 210 000 USD per år. Kunder i Europa och Nordamerika får hårdhets- och kontrollrapporter med varje parti, så att kvaliteten dokumenteras innan verktygen når spindeln. Den här disciplinen minskar också igångsättningstiden, eftersom verktygen anländer färdiga att skära – inte färdiga att justeras.
Applikationsanpassade materialklasser och geometrier för globala bearbetningsvanor

Applikationsanpassade materialklasser och geometrier för globala bearbetningsvanor

Vi anpassar infogningssorter, beläggningar och spånbrutare till ditt material och din maskinkultur. Verkstäder i Nordamerika får snabbväxlingsfack och standardinfogningar för korta serier; europeiska växellådsfabriker får dokumenterad verktygslevnad och kapacitetsdata; asiatiska rörverk får förstärkt spännkraft för kontinuerlig drift. I en tysk bilfabrik ökade denna anpassning skärhastigheten från 180 till 240 meter per minut, minskade cykeltiden med 22 procent och gav 1 150 delar per skärsida. För en turkisk rörtillverkare ökade specialtillverkade grepp och roterande centrum 31 procent i linjeoutput och minskade installations­tiden från 55 till 22 minuter. Eftersom vi även tillverkar svarv, EDM-maskiner och djupborr­maskiner ser våra ingenjörer hela skärprocessen och justerar svarvverktyg efter verkliga produktionsvanor, inte katalogantaganden.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST