Precision CNC-svarvmaskiner | 0,002 mm rundhet och Ra 0,4

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Precision CNC-svarvlösningar byggda för globala tillverkare av Taizhou Chuang Yuan

Precision CNC-svarvlösningar byggda för globala tillverkare av Taizhou Chuang Yuan

Taizhou Chuang Yuan Machine Tool Co., Ltd. har specialiserat sig på precision CNC-svarvutrustning och djupborrningsmaskiner sedan 2003 från Taizhou City, Jiangsu-provinsen, Kina, och levererar till kunder inom bilindustrin, luft- och rymdfarten, hydraulik, medicin och energi i över 20 exportländer. Våra precision CNC-svarvplattformar uppnår rundhet inom 0,002 mm, ytyta ned till Ra 0,4 och upprepbar positionsnoggrannhet på ±0,005 mm vid serietillverkning – vilket är avgörande för hydrauliska ventilkroppar, bränsleinsprutarskalor, medicinska ben-skruvar och luft- och rymdfartsaktuatorpinnar, där koncentriciteten mellan borrningens innerdiameter och ytterdiameter styr täthet och utmattningstålighet. I ett typiskt program för en ledande billeverantör ersatte en kund två äldre svarvar med vårt system för djupborrning och precision CNC-svarvning, vilket minskade cykeltiden med 23 procent och reducerade skrotandelen från 4,1 till 0,8 procent inom ett kvartal – vilket resulterade i årliga besparingar på cirka 61 000 USD.
Få ett citat

Fallstudie

Minska skrapvolymen för hydraulcylinderrör för en tysk tillverkare av fluidkraftutrustning

En tysk tillverkare av fluidkraftutrustning stod inför en skrapvolym på 5,6 % på grund av vibrationer och koniskhet vid bearbetning av 140 mm djupa rör i stål 27MnCr. Vi integrerade ett CNC-svarvsystem för precisionsbearbetning av djupa rör med högtrycks genomkylning, en dämpad borrstång och synkroniserade servoförsättningar. Rundheten uppnådde 0,003 mm, koniskheten förblev under 0,01 mm och skrapvolymen sjönk till 0,9 %, samtidigt som cykeltiden minskade med 19 % för 12 000 enheter per månad.

Minska cykeltiden för en amerikansk tillverkare av medicinska ben-skruvar

En amerikansk tillverkare av medicintekniska apparater krävde burrfria ben-skruvar i titan med spegelblanka ytor och strikt FDA-spårbarhet. Vår CNC-svarvcell för precisionsbearbetning använde ett liveverktygstorn med 12 stationer, ett underrevärverk för automatisk avtagning samt slutförandeinsatser med Ra 0,4 och mätprobing. Cykeltiden sjönk från 96 till 71 sekunder, den dimensionella Cpk översteg 1,67 och omarbetningen minskade med 82 %, vilket möjliggjorde en ökning av den månatliga produktionen till 150 000 enheter.

Förbättrar precisionen för bränsleinsprutningshylsor för en turkisk billeverantör

En turkisk billeverantör upplevde koncentricitetsavvikelse på rostfria stålbränsleinsprutningshylsor, vilket ledde till höga återlämningsfrekvenser i fältet. Vi levererade en Precision CNC Turning-cell med automatisk termisk kompensation och i-process-slitagekompensation. Koncentriciteten stabiliserades på 0,004 mm och väggtjockleksvariationen sjönk till 0,006 mm, vilket minskade fältåterlämningarna med 74 % för 2,4 miljoner hylsor per år.

Relaterade produkter

Precision CNC-svarvning ligger i kärnan av modern metallbearbetning eftersom den kontrollerar rundhet, koncentricitet och ytytäthet i en enda kontinuerlig cykel. Taizhou Chuang Yuan Machine Tool Co., Ltd. bygger denna kapacitet från grunden, med början i finit elementanalys av säng- och kolonnstöpningar som åldras och bearbetas internt för att dämpa vibrationer vid tunga avbrutna snitt. Spindelaggregat är förspända och dynamiskt balanserade, sedan kopplade till högupplösta servodrivsystem och absoluta inkrementella givare så att varje verktygsväg upprepas inom 0,005 mm. På modeller för djupa borrningar används motrotering mellan arbetsstycke och verktyg, högtryckskylmedel upp till 70 bar samt intelligent fördelningskontroll för att pålitligt avlägsna spån även vid längd-till-diameter-förhållanden över 20:1 – en avgörande kravspecifikation för hydrauliska manifoldar, gevärslöp, och landningsställspetsar. Varje maskin genomgår verifiering av noggrannhet med laserinterferometer, klotstångstest för cirkularitet samt en 72-timmars kontinuerlig skärförsök innan förpackning. I produktion uppnådde en tysk fluidkraftkund 0,003 mm rundhet på 140 mm borrningar efter att ha bytt till vår plattform för Precision CNC-svarvning av djupa borrningar, medan en turkisk billeverantör upprätthöll 0,004 mm koncentricitet på bränsleinsprutarskalor och minskade fälträttigheter med 74 procent. En amerikansk tillverkare av medicintekniska apparater minskade cykeltiden för ben-skruvar från 96 till 71 sekunder och höjde Cpk-värdet över 1,67. Dessa resultat härrör från disciplinerad processingenjörskap: kapacitetsstudier på 300 stycken, verktygslevartoppar, kompensation för termisk drift samt operatörspaneler som visar slitageförlopp innan toleranser förskjuts. Vårt ingenjörsteam stödjer engelskspråkiga kunder via fjärrdiagnostik, videokommissionering och dokumenterade planer för preventiv underhåll, medan reservdelar skickas inom 48 timmar. CE-kompatibel elektrisk design, transformatorer för flera spänningsnivåer samt lokalisera dokumentation underlättar installation i Asien, Europa, Amerika och Mellanöstern. Eftersom vi kontrollerar stöpning, bearbetning, montering och provning under ett tak kan vi anpassa slaglängd, spindeldiameter, spännfunktion, spåntransportör och automatiseringsgränssnitt till specifika delgrupper istället för att tvinga kunderna att anpassa sig. Den här flexibiliteten förkortar kommissioneringen från månader till veckor och säkerställer förutsägbar total kostnad per del. Med mer än 20 års exporterfarenhet och långsiktiga partnerskap i över 20 länder hjälper vi tillverkare att omvandla krävande geometrier till stabil och lönsam produktion.

Vanliga frågor

Vilka toleranser kan Precision CNC Turning realistiskt hålla i daglig produktion?

På korrekt underhållna maskiner med stabil temperaturkontroll håller Precision CNC Turning regelbundet ±0,005 mm på diameter och 0,003 mm rundhet. Ytytor når Ra 0,4 med finborrning eller avslutande insatsverktyg. Vi verifierar kapaciteten med en studie på 300 stycken så att du känner den verkliga Cpk-faktorn innan leverans – inte bara vad som står på en specifikationsblankett.
Hydrauliska och pneumativa komponenter, bilmotorbränslesystem, medicinska implantat och instrument, luft- och rymdfartsaktuatorer, olje- och gasfittings samt formtillverkning. Dessa branscher kräver långa borrningar, hög koncentricitet och spegelglansytors finish. Mer än 20 exportländer använder redan vår utrustning i dessa applikationer med dokumenterade resultat.
Vi kombinerar åldrade gjutjärnspålar, dämpade borrstavar, motrotationsfunktion, högtrycks genomkylning och termisk kompensation i CNC:n. Verktygsnötningsoffset uppdateras automatiskt. I ett tyskt hydraulikprogram förblev konen under 0,01 mm över 140 mm långa borrningar och utslagsgraden sjönk från 5,6 till 0,9 procent.
Anvisningar för installation på engelska, fjärrdiagnostik, videostart, operatörsträning och mallar för förebyggande underhåll ingår som standard. Reservdelar skickas inom 48 timmar och ingenjörer svarar inom en arbetsdag. Detta håller drifttiden över 96 procent för de flesta exportkunder.

Relaterade artiklar

Hur väljer man ett bearbetningscenter?

12

Dec

Hur väljer man ett bearbetningscenter?

Visa mer
Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

13

Dec

Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

Visa mer
Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

03

Aug

Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

Förståelse av mekaniken bakom termisk spänning vid djupborrning. Att utföra kontinuerliga borrnings- och högdjupbearbetningsuppgifter på industriella produktionslinjer innebär allvarliga termiska och mekaniska utmaningar som regelbundet prövar gränsen för skärande verktyg. W...
Visa mer
Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

03

Aug

Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

Förståelse av internationell exportkompatibilitet inom precisionsbearbetning: Att navigera i den komplexa landskapet av global industriell handel kräver en grundlig förståelse av de stränga tekniska referensvärdena som utländska köpare kräver för avancerad metall...
Visa mer

Kundrecensioner

Klaus Reinhardt
Utskottsgraden minskad med mer än hälften vid djupa borrningar

Vi kör hydraulcylindrar av typ 27MnCr med 140 mm borrningar. Efter installation av systemet för precision CNC-svarvning av djupa hål förbättrades rundheten till 0,003 mm och utskottet sjönk från 5,6 till 0,9 procent. Cykeltiden minskade med 19 procent och två ytterligare produktionslinjer kör nu på samma plattform. Stödsvaret har varit snabbt och tekniskt solitt.

Emily Carter
Cpk-värde för medicintekniska produkter över 1,67 och ren validering

Våra titanben-skruvar krävde trådar utan burar och spegelglans. Den 12-stations CNC-svarvcellen med roterande verktyg minskade cykeltiden från 96 till 71 sekunder, höjde Cpk-värdet över 1,67 och minskade omarbete med 82 procent. Vi klarade FDA:s processvalidering vid första försöket och fyrdubblade produktionsvolymen.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Precisionssvarvning av djupa hål som bibehåller rundhet på 0,003 mm i hög volym

Precisionssvarvning av djupa hål som bibehåller rundhet på 0,003 mm i hög volym

För hydrauliska, luft- och rymdfarts- samt olje- och gasdelar avgör borrkvaliteten tätheten, utmattningens livslängd och läckhastigheten. Vår plattform för precision CNC-svarvning av djupa hål kombinerar motroterande verktyg, dämpade borrstavar och genomkylning med 70 bar tryck samt servostyrda fördjupningar som är synkroniserade med spindelns varvtal, så att spån transporteras bort istället for att repa borrningen. Åldring och inhemsk bearbetning av gjutdelar minskar vibrationer, medan absoluta inkrementalencoder och termisk kompensation säkerställer stabila mått under långa skift. I en tysk anläggning för vätskebaserad kraftöverföring uppnåddes en rundhet på 0,003 mm och en konicitet på mindre än 0,01 mm i 140 mm stora borrningar i ståltypen 27MnCr, vilket minskade utsläppen från 5,6 till 0,9 procent och sparade cirka 61 000 USD per år. Varje maskin verifieras med laserinterferometri, ballbar-testning samt en 72-timmars skärförsök plus en kapabilitetsstudie på 300 delar. Köpare får dokumentation på engelska, fjärrdiagnostik och reservdelar inom 48 timmar, vilket säkerställer en drifttid på över 96 procent.
Fullständiga CNC-svarvceller med hög precision som förkortar tiden från prototyp till produktion

Fullständiga CNC-svarvceller med hög precision som förkortar tiden från prototyp till produktion

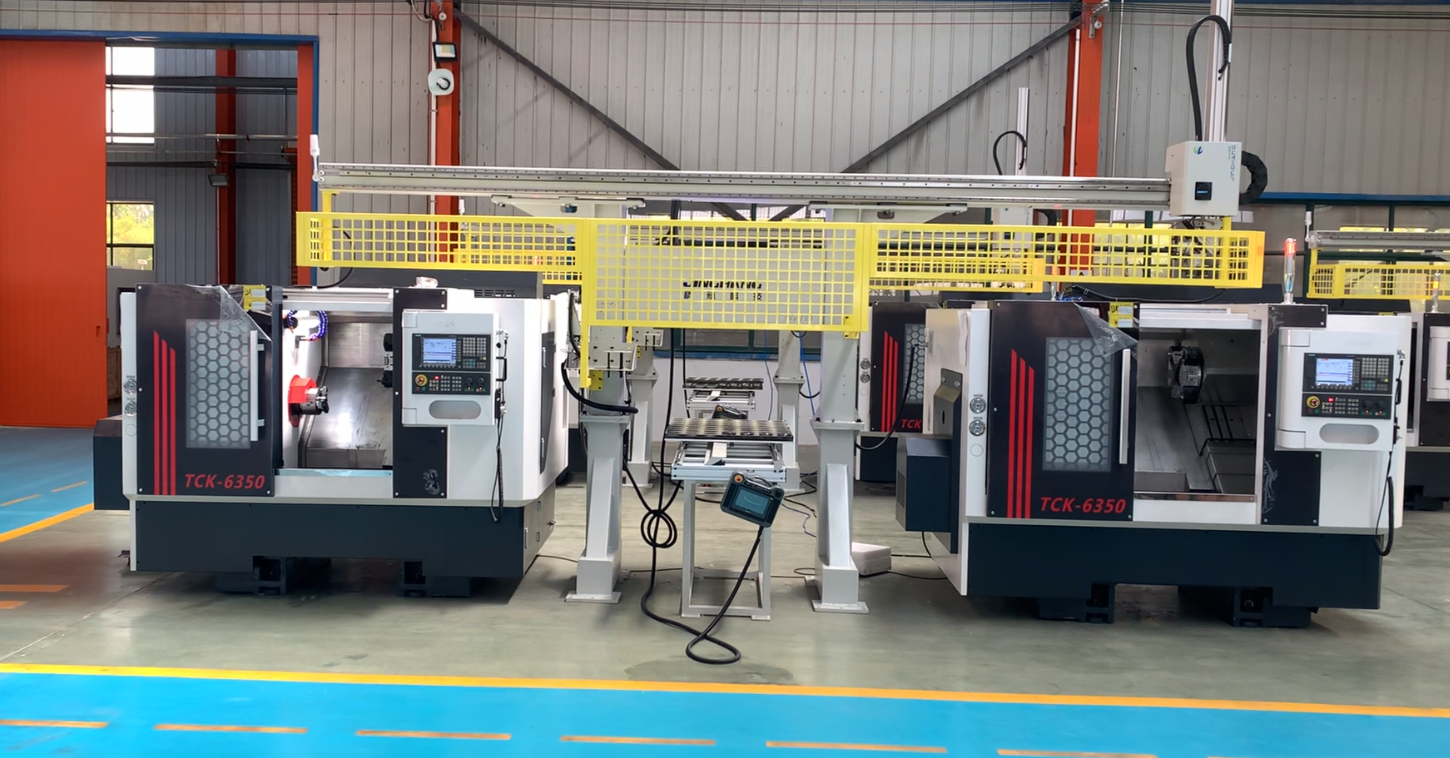
Att gå från provgodkännande till stabil produktion är där de flesta projekt förlorar pengar. Vi levererar kompletta Precision CNC-svarvceller, inklusive stångmatare, underaxel för avtagning, roterande verktyg, in-process-probering och spånhantering, anpassade till er delgrupp. Ingenjörer granskar cykeltid, verktygslevnad och spännanordningar innan byggnad, och verifierar sedan processen med kapabilitetsstudier och verktygsslitagekartläggning. En amerikansk tillverkare av medicintekniska apparater minskade tiden per titanben-skruv från 96 till 71 sekunder, höjde Cpk över 1.67 och minskade omarbete med 82 procent, och klarade FDA-validering vid den första revisionen. En turkisk bilkomponentleverantör uppnådde 0.004 mm koncentricitet på rostfria bränsleinjektorskalor och minskade felrapporter från fältet med 74 procent samtidigt som produktionen skalfördes till 2,4 miljoner enheter per år. Elektrisk design med flervolt- och CE-anpassad utformning samt lokalisering av dokumentation förenklar installation i över 20 exportländer. Med egen gjutning, bearbetning, montering och testning tar anpassning veckor, inte månader.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST