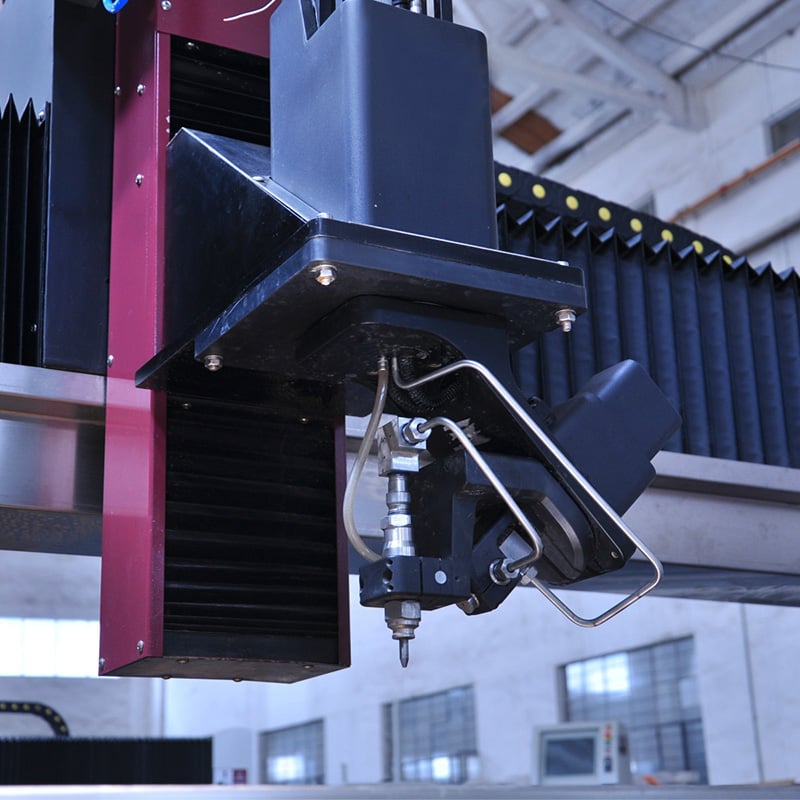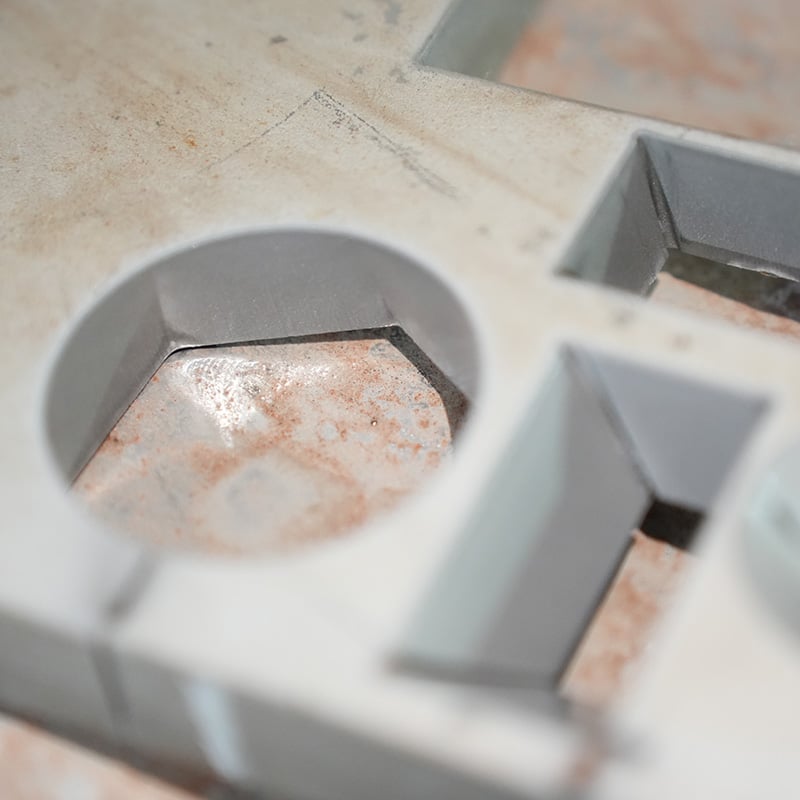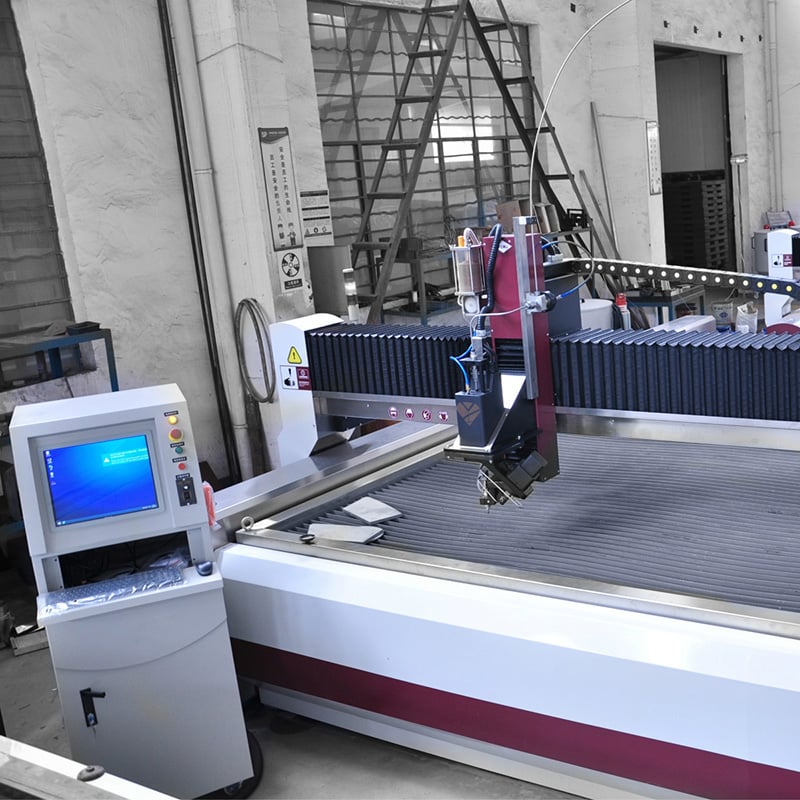
Гидроабразивная резка труб стала ключевым технологическим процессом для производителей, которым необходимы геометрическая свобода, сохранение целостности материала и контроль себестоимости при изготовлении труб. В компании Taizhou Chuang Yuan Machine Tool Co., Ltd. объединены исследования, разработка, производство и продажи под одной крышей — такая структура создана в 2003 году и совершенствовалась на более чем 20 экспортных рынках. Наши станки для гидроабразивной резки труб оснащены массивной литой чугунной или сварной стальной рамой, прошедшей термообработку для снятия остаточных напряжений и высокоточную механическую обработку, обеспечивающую гашение вибраций при резке под высоким давлением. Портальная и поворотные оси собираются в помещении с контролируемой температурой, а затем лазерно калибруются до объёмной точности ±0,05 мм по всему рабочему ходу. Усилительный насос номинальным давлением 380–420 МПа использует конструкцию с аккумулированием давления, что снижает пульсации и увеличивает срок службы уплотнений свыше 1000 часов. Замкнутая система подачи абразива дозирует гранат со скоростью до 450 г/мин, а режущая головка наклоняется до 60° для выполнения фасок, потайных отверстий и подготовки к сварке. При обработке труб поворотный патрон зажимает диаметры от 10 до 320 мм и обеспечивает поворот с дискретностью 0,01°, позволяя выполнять отверстия, пазы и контурные профили на изогнутых поверхностях без повторной установки заготовки. ЧПУ-контроллер импортирует 3D-файлы формата STEP, автоматически размещает несколько деталей вдоль длины трубы и хранит более 5000 технологических рецептов. Программное моделирование проверяет отсутствие столкновений и корректность последовательности резки ещё до первого прокола. В серийном производстве гидроабразивная резка труб исключает зону термического влияния, характерную для лазерной или плазменной резки, поэтому трубы из нержавеющей стали и титана сохраняют коррозионную стойкость и усталостную прочность. Немецкий производитель выхлопных систем сократил трудозатраты на зачистку после резки на 90 %, а французский поставщик авиационных компонентов достиг выхода годных изделий с первого прохода 98,5 % при обработке титановых гидравлических труб. В нефтегазовой, автомобильной, архитектурной и медицинской отраслях скорость резки составляет от 1200 до 4500 мм/мин в зависимости от толщины стенки. Контроль качества включает гидростатическое испытание давлением, лазерную интерферометрию геометрии и 72-часовое испытание резки на материале заказчика перед отгрузкой. Глобальная сервисная сеть обеспечивает монтаж, обучение операторов и поставку запасных частей более чем в 20 странах.

24
Dec
12
Dec
09
Sep
03
Sep