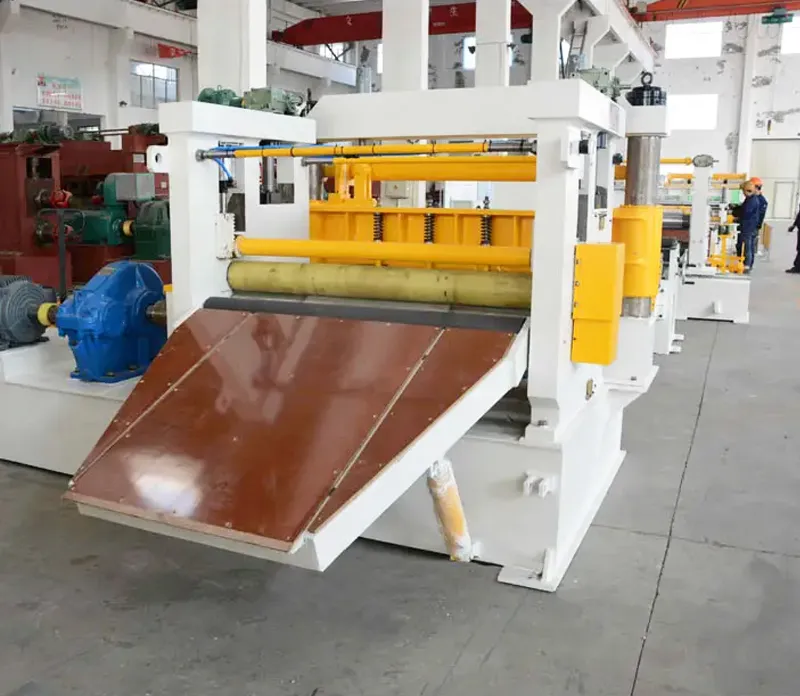
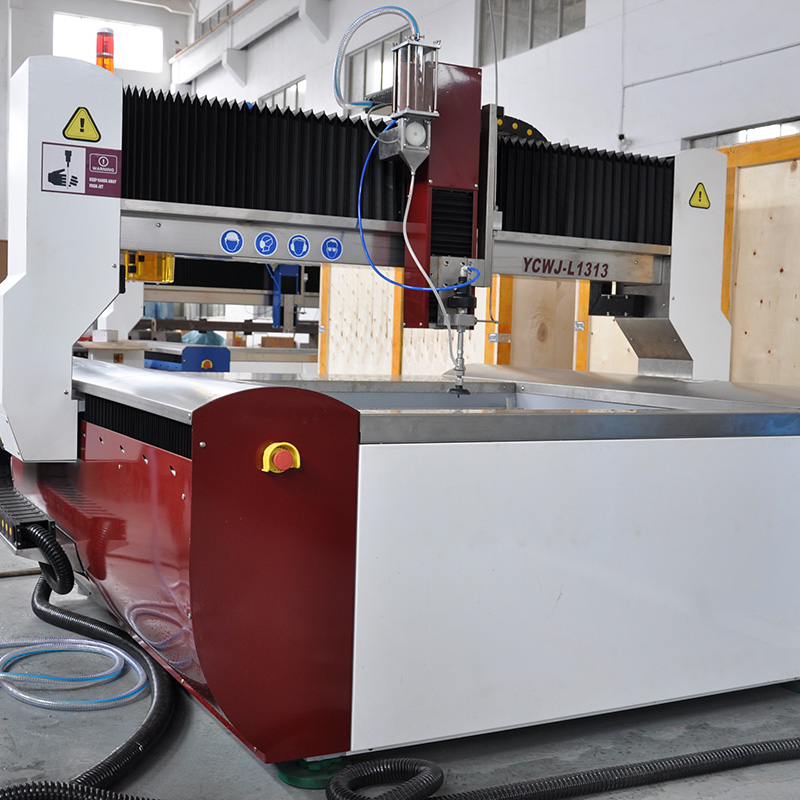
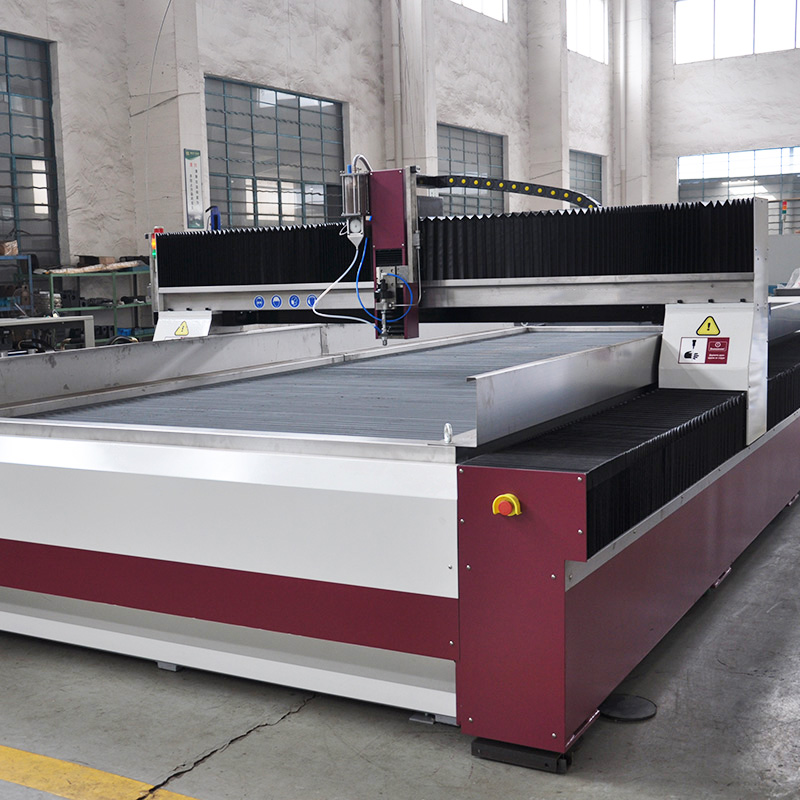
Промышленные станки гидроабразивной резки: точность, 97 % времени безотказной работы и экономия абразива

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Промышленные решения для резки водяной струей, разработанные для обеспечения точности, бесперебойной работы и соответствия международным стандартам

Промышленные решения для резки водяной струей, разработанные для обеспечения точности, бесперебойной работы и соответствия международным стандартам

Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. рассматривает промышленную резку струёй воды как системную компетенцию, а не как продажу отдельного станка. С 2003 года мы объединили исследования, производство и продажи в городе Тайчжоу, провинция Цзянсу; сегодня наши прецизионные станки обеспечивают функционирование промышленных резательных ячеек струёй воды в авиастроении, обработке архитектурного камня, производстве автомобильных салонов и энергетическом машиностроении. В авиастроительных цехах по обработке листового металла промышленная резка струёй воды должна обеспечивать точность ±0,1 мм при резке титановых заготовок толщиной 6 мм без зон термического влияния; наши усилительные блоки, системы подачи абразива и пакеты ЧПУ-приводов прошли испытания на непрерывную работу при давлении 4000 бар и 380 МПа, обеспечивая расход абразива 1,8–2,2 л/мин для воспроизводимого качества кромок. При обработке архитектурного камня пользователи обычно режут гранит толщиной 20 мм со скоростью 1800–2200 мм/мин и сообщают о снижении расхода абразива на 35–45 % после оптимизации расстояния сопла от заготовки и геометрии смесительной камеры.
Получить коммерческое предложение

Изучение кейса

крепёжные скобки из титанового сплава для аэрокосмической отрасли толщиной 6 мм с допуском ±0,08 мм в ходе опытной эксплуатации продолжительностью 3000 часов

Европейскому поставщику компонентов для аэрокосмической отрасли требовалась резка скобок из титанового сплава Ti-6Al-4V толщиной 6 мм без зон термического влияния и с соблюдением допуска ±0,08 мм по расстоянию от отверстия до края. Ранее используемая промышленная установка гидроабразивной резки выходила за пределы допуска уже после 800 часов работы, что приводило к переделке 7 % деталей. Мы провели аудит подачи абразива, заменили смесительную камеру на комбинацию с отверстием диаметром 1,02 мм и отрегулировали насос на давление 3800 бар при расходе абразива 1,9 л/мин. Для предотвращения расслоения при входе инструмента была применена динамическая пробивка. После 3000-часовой опытной эксплуатации доля брака снизилась с 7 % до 1,2 %, а индекс Cpk вырос с 0,91 до 1,48. Заказчик теперь эксплуатирует установку 22 часа в сутки и заказал вторую промышленную ячейку гидроабразивной резки.

фасадные панели из гранита толщиной 20 мм с экономией абразива на 38 % и коэффициентом готовности 97 %

Производитель архитектурного камня на Ближнем Востоке резал гранит толщиной 20 мм и известняк толщиной 30 мм для фасада площадью 42 000 м². Целевая средняя скорость резки составляла 2000 мм/мин при чистых кромках для видимых швов. Мы отрегулировали расстояние сопла до заготовки до 1,6 мм, оптимизировали время пробивки до 0,8 секунды и внедрили двухступенчатую подачу абразива. Производительность промышленной резки водой возросла на 26 %, расход абразива снизился на 38 %, а коэффициент времени безотказной работы достиг 97 % в течение 14 месяцев. Жалобы на сколы по кромке исчезли полностью — из 18 000 проверенных панелей ни одна не имела таких дефектов, а подрядчик сократил объём ручной отделки на 31 %.

сэндвич-панели для аккумуляторов EV толщиной 3 мм с сокращением времени настройки на 42 %

Поставщик автомобильных интерьеров второго уровня резал трёхмиллиметровые алюминиевые сэндвич-панели для корпусов аккумуляторов электромобилей. Переналадка между четырьмя вариантами занимала 95 минут и приводила к браку в 5,5 %. Мы поставили готовые к установке зажимные столы и библиотеку рецептов, в которой хранятся параметры давления, расхода абразива и пробивки для каждого варианта. Время переналадки промышленной гидроабразивной резки сократилось до 55 минут, брак упал до 1,8 %, а доля годных изделий при первом проходе достигла 98,6 %. Теперь линия выпускает 1200 панелей в неделю без тепловых деформаций. Название продукта: Ознакомьтесь с промышленными системами гидроабразивной резки, созданными специально для вашего производственного участка

Сопутствующие товары

Промышленная резка струёй воды стала ключевым технологическим процессом для производителей, которые не могут допустить зон термического влияния, расслоения или механических напряжений при обработке материалов — от титана и инконеля до гранита, стекла и композитных сэндвич-панелей. В компании Taizhou Chuang Yuan Machine Tool Co., Ltd., основанной в 2003 году в городе Тайчжоу, провинция Цзянсу, мы строим возможности промышленной резки струёй воды на трёх основах: стабильность давления, контроль абразива и точность перемещения. Наш производственный цикл начинается с испытания сборок усилителей давления при 4000 бар в течение 120 минут, за которым следует непрерывная нагрузочная проверка в течение 48 часов при 3800 бар для подтверждения герметичности уплотнений и снижения давления менее чем на 1,5 %. Каждая режущая головка проходит тестирование по расходу при диаметре отверстия 0,8–1,2 мм, а дозирование абразива калибруется так, чтобы обеспечить подачу 1,8–2,2 л/мин с повторяемостью в пределах 2 %. Пакеты ЧПУ-управления перемещением верифицируются лазерным интерферометром на точность позиционирования ±0,05 мм и повторяемость ±0,02 мм — это критично, когда промышленная резка струёй воды применяется для титановых кронштейнов толщиной 6 мм с допуском ±0,08 мм или для гранита толщиной 20 мм со скоростью резки 2000 мм/мин. Для международных пользователей мы документируем журналы давления, кривые износа сопел и интервалы профилактического обслуживания — через 1000 и 2000 часов работы, чтобы команды по качеству могли привести параметры промышленной резки струёй воды в соответствие с требованиями стандартов ISO и клиентских аудитов. В авиастроении этот процесс исключает образование слоя вторичного переплава на сплаве Ti-6Al-4V толщиной 6 мм, сохраняя усталостную долговечность. В архитектурной обработке камня он обеспечивает чистый, визуально аккуратный рез гранита и известняка толщиной 20–30 мм, сокращая объём ручной доводки на 25–35 %. В автомобильных интерьерах он позволяет точно вырезать сэндвич-панели толщиной 3 мм и материалы корпусов аккумуляторов электромобилей (EV) без расслоения, обеспечивая выход годной продукции с первого прохода выше 98 %. В энергетическом машиностроении он режет прокладки из инконеля толщиной 25 мм и направляющие из углеродистой стали толщиной 12 мм без тепловых искажений, что гарантирует соблюдение размерных допусков при последующей сварке. Среди наших экспортных рынков — более 20 стран и регионов, включая партнёров в Европе, на Ближнем Востоке, в Юго-Восточной Азии и в Южной Америке; мы поддерживаем их удалённой диагностикой, комплектами запасных частей и обучением операторов. Типичный срок окупаемости оборудования для промышленной резки струёй воды составляет от 11 до 16 месяцев при совместном учёте экономии абразива на 30–40 % и снижения объёма брака на 4–6 процентных пункта. Мы также помогаем заказчикам выбирать между конфигурациями с 3 и 5 осями, подбирать сочетания диаметров отверстий и смесительных камер для достижения требуемого качества кромки, а также разрабатывать динамические режимы пробивки, защищающие хрупкие или многослойные материалы. Поскольку у нас объединены исследования, производство и продажи в одном предприятии, мы можем адаптировать размеры рабочих столов, конструкцию резервуаров и интерфейсы управления под местное напряжение сети, доступную площадь пола и привычки операторов. При выборе поставщика решающими факторами для покупателей являются измеримая производительность, стоимость расходных материалов и скорость сервисной поддержки. Данные с объектов показывают: при дисциплинированной эксплуатации оборудования для промышленной резки струёй воды с корректными настройками давления и подачи абразива можно повысить производительность на 20–30 % без привлечения дополнительного персонала. Мы приглашаем производителей по всему миру протестировать свои материалы с помощью нашей библиотеки параметров и самостоятельно оценить эффективность промышленной резки струёй воды в сравнении с собственными целевыми показателями качества.

Часто задаваемые вопросы

Какие материалы и толщины может обрабатывать промышленная гидроабразивная резка без термического повреждения?

Промышленная резка струёй воды позволяет резать титан, инконель, углеродистую сталь, алюминий, гранит, стекло, композитные материалы и сэндвич-панели без зоны термического влияния. Типичные подтверждённые диапазоны включают: 6 мм Ti-6Al-4V, 25 мм инконеля, 20–30 мм гранита, 12 мм углеродистой стали и 3 мм алюминиевых сэндвич-панелей. Поскольку процесс является холодной резкой, отсутствует повторно затвердевший слой, расслоение или термическая деформация, что обеспечивает сохранение усталостной долговечности и размерной точности.
Расход абразива регулируется расстоянием сопла от заготовки, геометрией смесительной камеры и калибровкой подачи. Данные, полученные на производственных объектах, показывают снижение расхода абразива на 35–45 % после настройки расстояния сопла до 1,6 мм и оптимизации времени пробоя. Мы также предоставляем графики износа и интервалы технического обслуживания через каждые 1000 часов работы, чтобы покупатели могли планировать бюджет на расходные материалы и сравнивать общую стоимость резки одного метра, а не только цену станка.
Наших промышленных установок для резки водяной струёй проверены при давлении 3800 бар с падением давления менее 1,5 % и точностью позиционирования ±0,05 мм при повторяемости ±0,02 мм. Пользователи, эксплуатирующие оборудование по 16–22 часа в сутки, сообщают о времени безотказной работы 96,5–97 % в течение 14 месяцев. Точность обеспечивает отклонение ±0,08 мм при резке титана толщиной 6 мм и чистые кромки при резке гранита толщиной 20 мм со скоростью 1800–2200 мм/мин.
Да. Мы обслуживаем более 20 стран и регионов-экспортёров и предоставляем удалённую диагностику, комплекты запасных частей и обучение операторов. Наша документация включает журналы давления, графики износа сопел и графики технического обслуживания, что помогает группам контроля качества привести процессы резки водяной струёй в соответствие с требованиями ISO и аудиторскими стандартами заказчиков. Адаптация под местное напряжение сети, площадь пола и особенности работы операторов возможна за счёт индивидуальной настройки оборудования.

Связанные статьи

Как снизить количество царапин на поверхности труб в процессе непрерывного профилирования на трубопрокатном стане

29

Jun

Как снизить количество царапин на поверхности труб в процессе непрерывного профилирования на трубопрокатном стане

Экономическая реальность поверхностных дефектов. В высокорисковой сфере производства труб на трубопрокатных станах царапина на поверхности — это гораздо больше, чем незначительный косметический дефект. Она служит сигналом тревоги, указывающим на более глубокие технологические нестабильности, которые нарушают структурную ...
Показать больше
Почему многофункциональный станок ЭРО соответствует потребностям заводов, производящих как пресс-формы, так и детали

14

Aug

Почему многофункциональный станок ЭРО соответствует потребностям заводов, производящих как пресс-формы, так и детали

Преодоление сложностей сред с высоким разнообразием изделий. Управление современным промышленным производственным предприятием зачастую напоминает одновременное вращение десятка тарелок на палочках, особенно при работе по графикам производства с высоким разнообразием изделий и небольшими партиями. Пл...
Показать больше
Какие выгоды для предприятий даёт модернизация устаревшего оборудования для электроэрозионной обработки методом искрового разряда

03

Aug

Какие выгоды для предприятий даёт модернизация устаревшего оборудования для электроэрозионной обработки методом искрового разряда

Выявление устаревших ограничений в производстве методом искровой эрозии. Эксплуатация зрелого, десятилетиями используемого оборудования на участках высокоточного производства зачастую приводит к скрытым операционным издержкам, которые постепенно снижают рентабельность. Когда объёмы производства...
Показать больше
Какие функции автоматической диагностики неисправностей включают современные линии продольной резки?

20

Sep

Какие функции автоматической диагностики неисправностей включают современные линии продольной резки?

Инженерные протоколы диагностики при высокоскоростной переработке рулонов. Эксплуатация тяжёлых промышленных объектов по переработке металла и непрерывных производственных участков по обработке рулонов создаёт уникальные инженерные трудности, требующие предельной точности. Руководители цехов...
Показать больше

Отзывы клиентов

Дэниел Уитмор
Надёжная точность для авиационного титана

Мы режем титановые кронштейны толщиной 6 мм по 22 часа в сутки, а промышленная гидроабразивная резка обеспечивает точность ±0,08 мм без зоны термического влияния. Отходы снизились с 7 % до 1,2 %, а индекс Cpk вырос с 0,91 до 1,48 после того, как их команда отрегулировала давление и подачу абразива. Документация упростила наш аэрокосмический аудит, а коэффициент наработки на отказ остаётся выше 96 % уже более года.

София Алмейда
Снижение затрат на абразив при обработке архитектурного камня

При резке гранита толщиной 20 мм и известняка толщиной 30 мм промышленная гидроабразивная резка повысила производительность на 26 % и сократила расход абразива на 38 %. Жалобы на сколы по кромке исчезли полностью — проверено на 18 000 панелей, а трудозатраты на ручную отделку снизились на 31 %. Удалённая диагностика и комплект запасных частей позволили поддерживать коэффициент наработки на отказ на уровне 97 % в течение 14 месяцев — что особенно важно для соблюдения сроков монтажа фасадов.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Стабильность давления и контроль подачи абразива, обеспечивающие высокое качество кромки

Стабильность давления и контроль подачи абразива, обеспечивающие высокое качество кромки

Производительность промышленной резки водяной струёй зависит от стабильности давления и точности подачи абразива. Наши усилительные блоки проходят испытания при давлении 4000 бар в течение 120 минут, а также обкатку в течение 48 часов при давлении 3800 бар; снижение давления при этом не превышает 1,5 %. Дозирование абразива калибруется в диапазоне 1,8–2,2 л/мин с повторяемостью в пределах 2 %, что напрямую определяет конусность и качество кромки. На практике это означает, что европейский поставщик компонентов для аэрокосмической отрасли при резке титанового сплава Ti-6Al-4V толщиной 6 мм достиг погрешности ±0,08 мм по расстоянию «отверстие–край» и снизил объём брака с 7 % до 1,2 % в ходе пилотного проекта продолжительностью 3000 часов. Архитектурный камнеобрабатывающий производитель при резке гранита толщиной 20 мм со скоростью 1800–2200 мм/мин снизил расход абразива на 38 % после оптимизации зазора сопла до 1,6 мм и геометрии смесительной камеры. Для автомобильных интерьеров динамическое пробивное сверление и управление технологическими рецептами позволили поставщику второго уровня резать трёхмиллиметровые сэндвич-панели с выходом годной продукции при первом проходе 98,6 %. Эти результаты имеют значение, поскольку абразив и брак — две самые крупные скрытые статьи расходов в промышленной резке водяной струёй.
Точность перемещения и крепление заготовок при производстве изделий из смешанных материалов

Точность перемещения и крепление заготовок при производстве изделий из смешанных материалов

Производство изделий из смешанных материалов требует платформы для перемещения, способной сохранять заданные допуски при переключении между титаном, алюминием, гранитом и композитами. Наши станки с ЧПУ прошли проверку лазерным интерферометром и обеспечивают точность позиционирования ±0,05 мм и повторяемость ±0,02 мм, что поддерживает как трёхосевую, так и пятиточечную промышленную резку струёй воды. Столы, готовые к установке приспособлений, и библиотеки технологических рецептов хранят параметры давления, расхода абразива и пробивки для каждого варианта изделия. Поставщик автомобильных компонентов второго уровня сократил время переналадки со 95 до 55 минут, а количество брака — с 5,5 % до 1,8 % при обработке четырёх вариантов сэндвич-панелей из алюминия толщиной 3 мм. Производитель энергетического оборудования, выполняющий обрезку прокладок из сплава Inconel толщиной 25 мм и направляющих из углеродистой стали толщиной 12 мм, сохранил требуемые допуски при сборке сварных узлов без термических деформаций. При архитектурных работах та же платформа обеспечила чёткие видимые кромки на известняке толщиной 30 мм на всех 18 000 проверенных панелях без единого жалоба на сколы.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх