Станок для электроэрозионной проволочной резки Mitsubishi | Точность ±0,003 мм и на 38 % более быстрая обработка электродов

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Решения для проволочно-вырезных станков Mitsubishi, основанные на 22 годах опыта в области прецизионного производства

Решения для проволочно-вырезных станков Mitsubishi, основанные на 22 годах опыта в области прецизионного производства

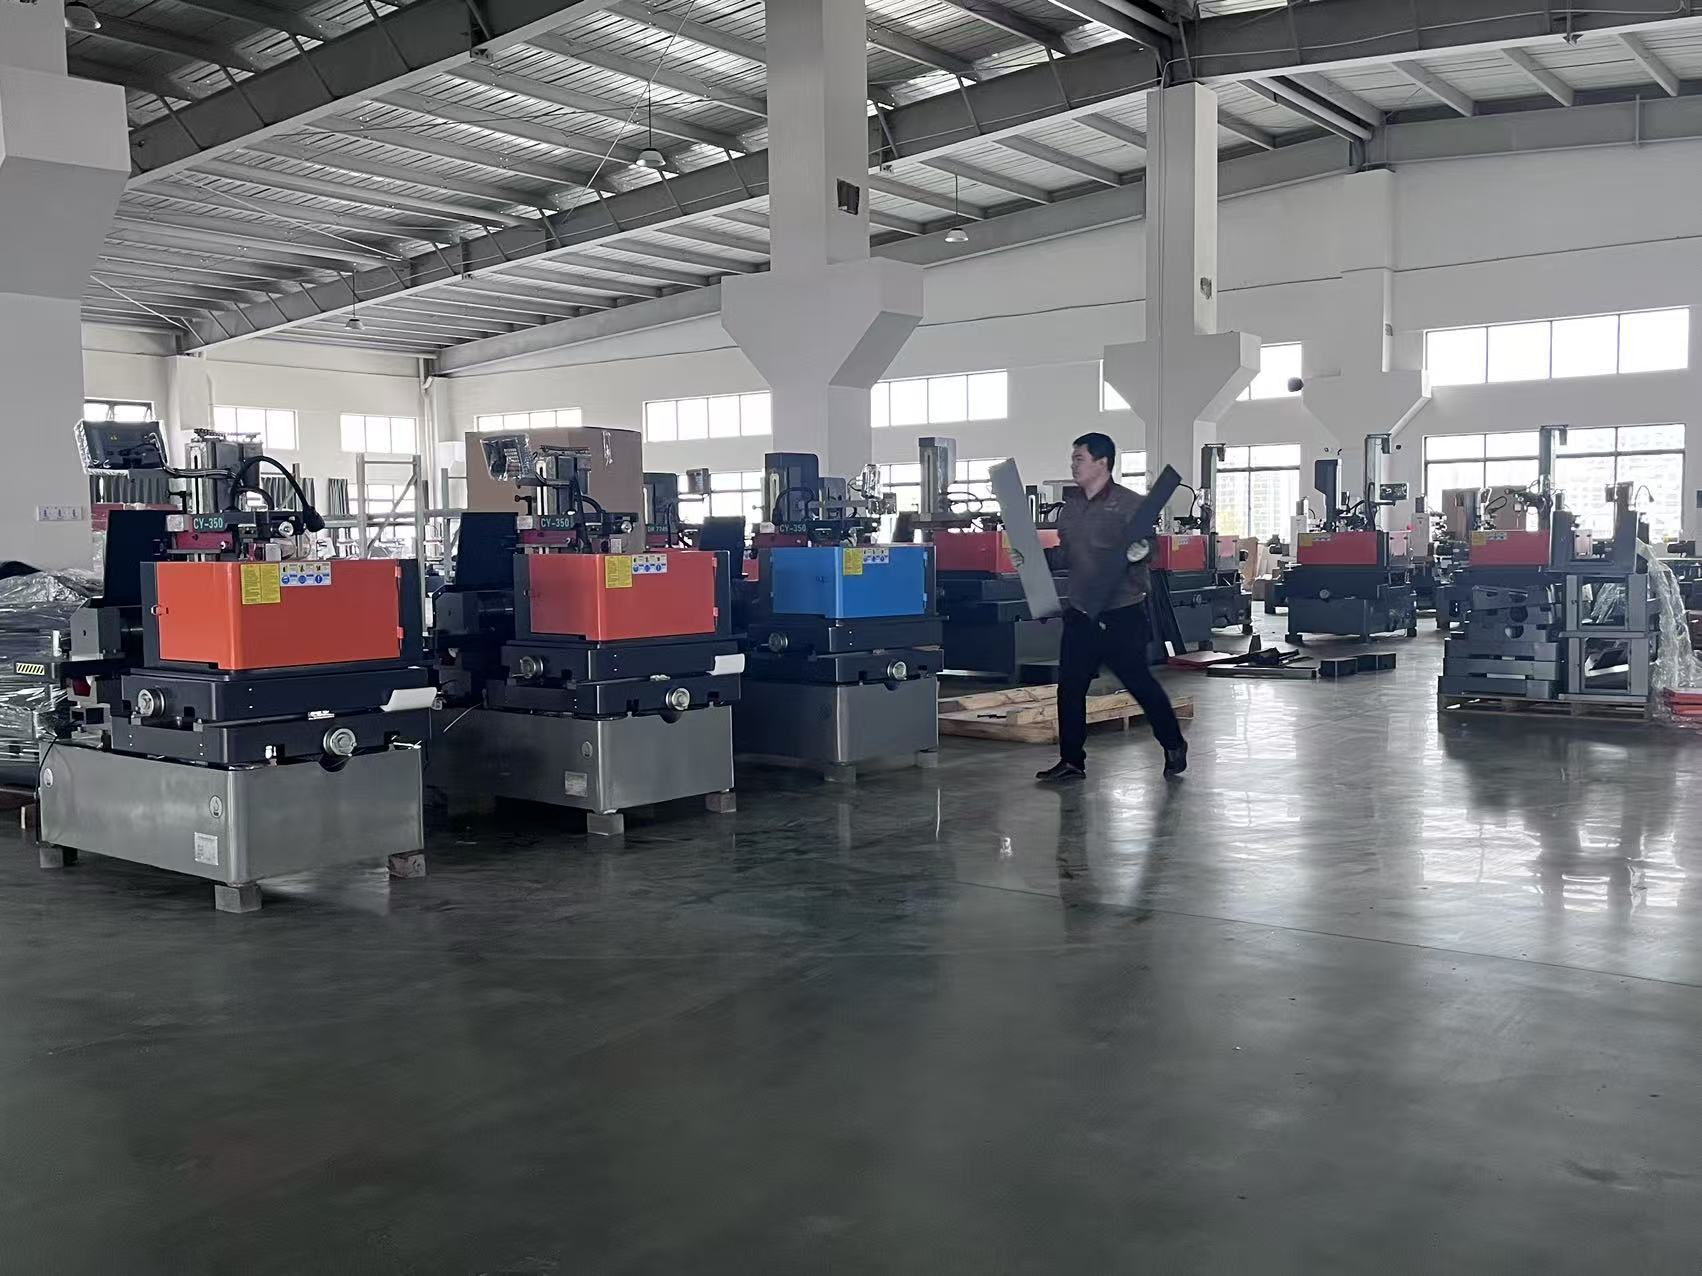
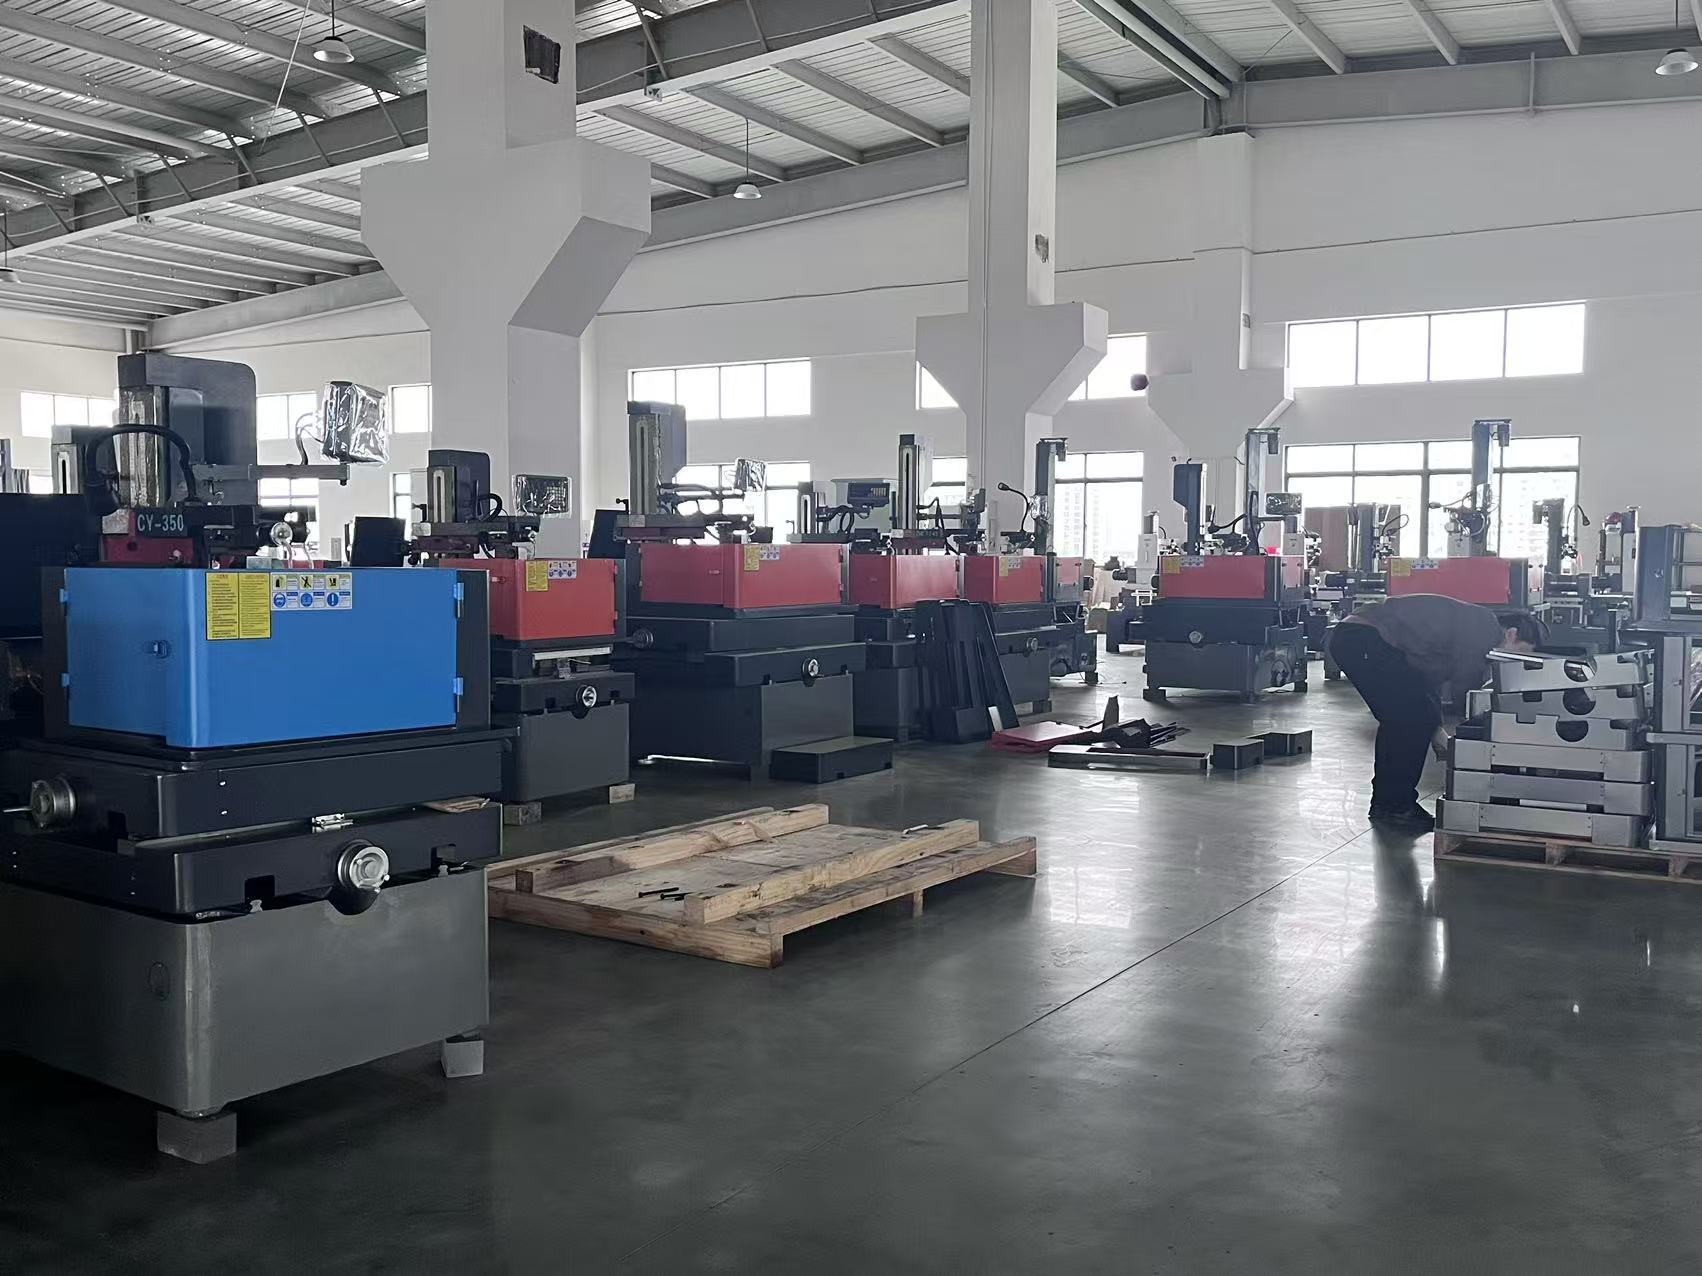
Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. производит и поставляет решения для электроэрозионных станков с проволочным электродом Mitsubishi с 2003 года, объединяя лицензированную технологию управления Mitsubishi с собственными высокоточными сборочными линиями в городе Тайчжоу, провинция Цзянсу. Наши станки с проволочным электродом Mitsubishi обеспечивают точность позиционирования ±0,003 мм и повторяемость ±0,002 мм, шероховатость поверхности до Ra 0,8 мкм и скорость резки закалённой инструментальной стали до 220 мм²/мин. В мастерских по изготовлению пресс-форм и штампов, на предприятиях по выпуску авиационных крепёжных изделий и в фабриках медицинских приборов эти станки работают по 20 часов в день, шесть дней в неделю, сохраняя заданные допуски на протяжении хода в 500 мм. Немецкий производитель пресс-форм заменил два устаревших станка и сократил время обработки электродов на 38 %, что позволило ежегодно экономить 1100 производственных часов. Вьетнамский поставщик автомобильных штамповочных компонентов использовал наш станок с проволочным электродом Mitsubishi для обеспечения допуска ±0,005 мм при обработке 1200 вставок прогрессивных штампов, снизив брак с 4,2 % до 0,9 % в течение пяти месяцев.
Получить коммерческое предложение

Изучение кейса

Немецкий цех по производству пресс-форм сокращает время изготовления электродов на 38 процентов

Производитель пресс-форм из Штутгарта, выпускающий 120 литых пресс-форм в год, сталкивался с низкой скоростью обработки электродов на устаревших установках электроэрозионной обработки проволокой, при этом среднее время обработки одного комплекта электродов составляло 9,5 часа. После установки двух наших станков Mitsubishi для электроэрозионной резки проволокой с автоматической подачей проволоки и использованием латунной проволоки диаметром 0,15 мм цех сократил цикл обработки электродов до 5,9 часа — улучшение на 38 процентов — и высвободил 1100 часов работы оборудования ежегодно. Качество поверхности улучшилось с Ra 1,6 мкм до Ra 0,9 мкм, что позволило исключить ручную полировку на 60 процентах электродов. Теперь цех работает в автоматическом режиме в ночные смены, повысив коэффициент загрузки шпинделя с 62 до 84 процентов при соблюдении точности ±0,004 мм по всем элементам полости.

Вьетнамский поставщик штамповочного оборудования повышает выход вставок для штампов до 99,1 процента

Поставщику автомобильных штамповочных деталей в Ханое требовалось изготовить 1200 прогрессивных вставок для штампов с точностью ±0,005 мм в рамках нового проекта внедорожника. На начальных испытаниях на станке конкурента уровень брака составил 4,2 % из-за конусности и погрешностей в углах. Мы настроили проволочно-электроэрозионный станок Mitsubishi с многоходовой резкой и адаптивной промывкой для обработки материала SKD11 толщиной 40 мм. Точность углов улучшилась до ±0,003 мм, доля брака снизилась до 0,9 % в течение пяти месяцев, а срок службы вставок увеличился на 27 %. Заказчик теперь работает в три смены и заказал вторую установку для расширения линии.

Турецкое предприятие по производству медицинских изделий достигло параметра шероховатости Ra 0,8 мкм при обработке хирургических компонентов

Турецкому производителю хирургических инструментов требовались компоненты из нержавеющей стали без заусенцев с шероховатостью поверхности Ra 0.8 мкм и допуском ±0.003 мм. Наш станок для электроэрозионной проволочной резки Mitsubishi, оснащённый комплектом тонкой проволоки и системой термокомпенсации с обратной связью, обеспечивал стабильные результаты при обработке 18 000 деталей в месяц. Доля брака на этапе контроля снизилась с 2,8 % до 0,4 %, а трудозатраты на последующую обработку уменьшились на 45 %. На заводе зафиксировали срок окупаемости оборудования — 14 месяцев — исходя из сокращения переделок и повышения производительности.

Сопутствующие товары

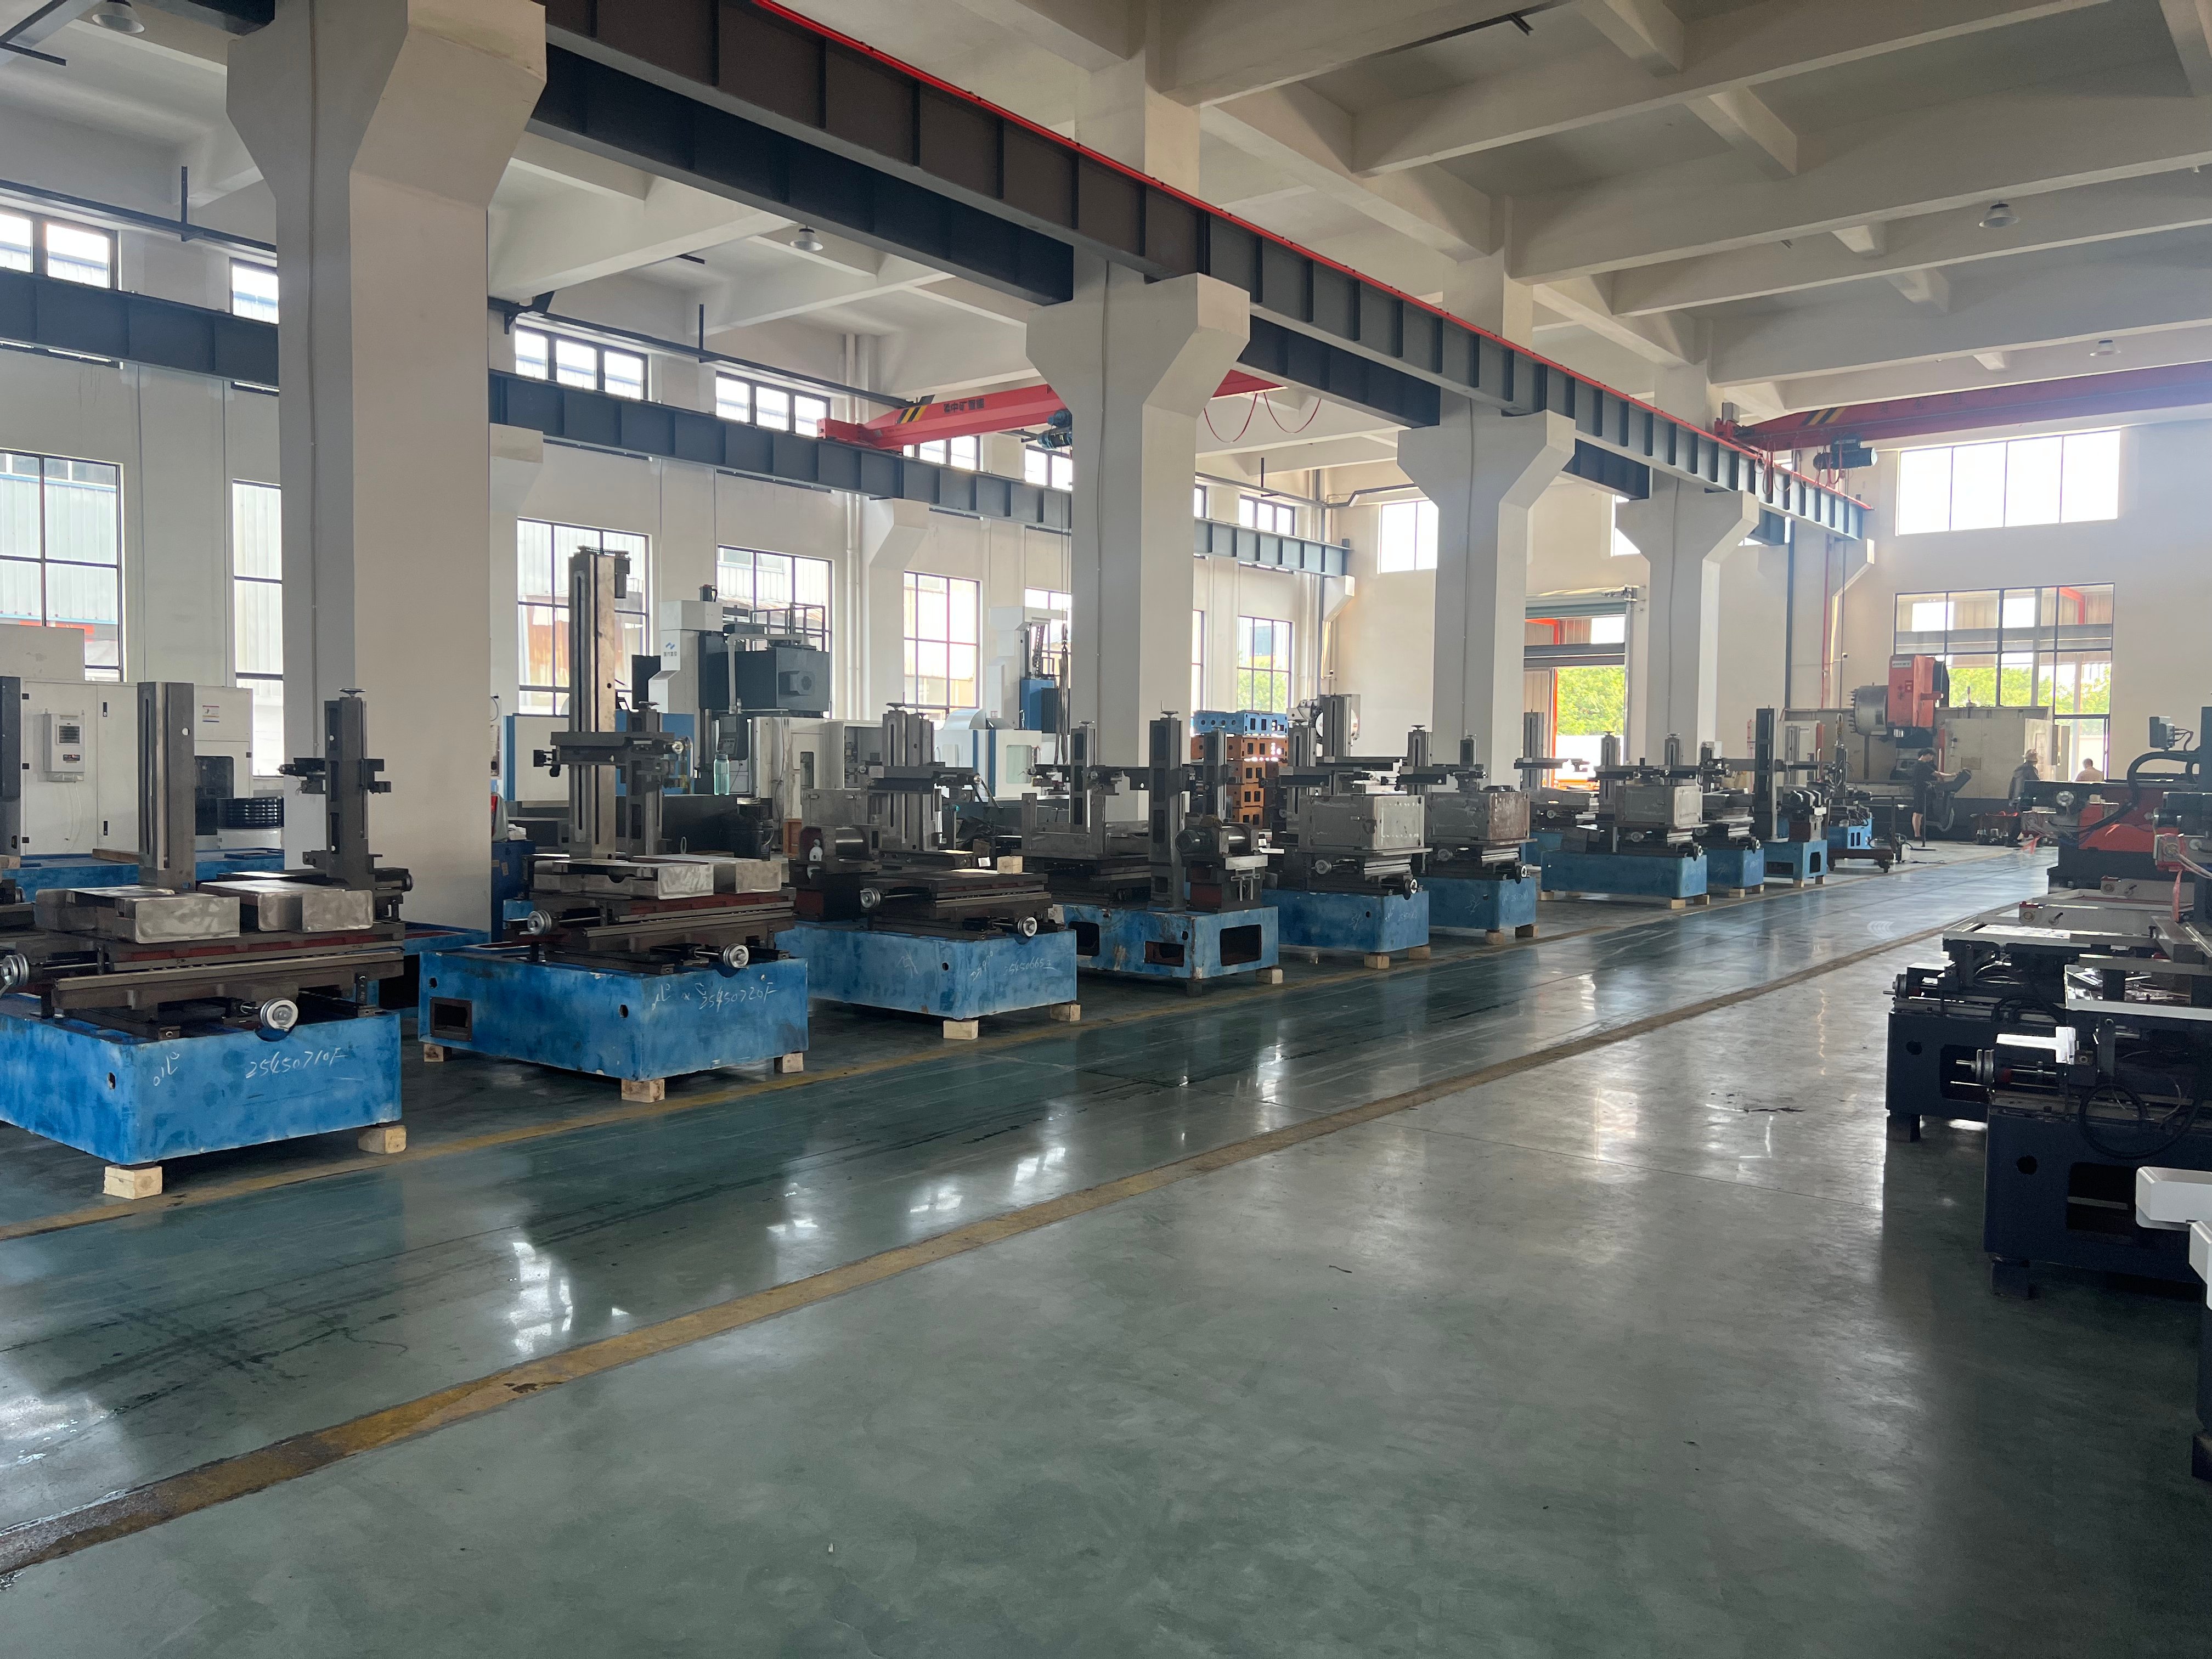
Станок для электроэрозионной резки проволокой Mitsubishi стал эталоном в области прецизионного производства, поскольку объединяет в единой платформе термостабильность, интеллектуальное управление и надёжную подачу проволоки. В компании Taizhou Chuang Yuan Machine Tool Co., Ltd., основанной в 2003 году в городе Тайчжоу, провинция Цзянсу, мы создаём свои решения для электроэрозионной резки проволокой на основе этих принципов, объединяя исследования, разработку, производство и продажи под одной крышей. Наш производственный процесс начинается с анализа методом конечных элементов станины станка, отлитой из высокожёсткого чугуна Meehanite и выдержанной в течение шести месяцев для снятия внутренних напряжений. После черновой обработки на собственных обрабатывающих центрах каждая станина шлифуется до плоскостности 0,01 мм и проверяется на лазерном интерферометре. Направляющие узлы притираются до зазора менее одного микрона, а оси UV, механизмы наклона U и V, а также система транспортировки проволоки собираются в помещениях с контролируемой температурой, поддерживаемой на уровне 20 ± 1 °C. Каждый станок для электроэрозионной резки проволокой Mitsubishi проходит непрерывное испытание резкой в течение 72 часов перед отгрузкой, при этом формируются документированные отчёты о точности позиционирования, повторяемости и качестве поверхности.

На производственной площадке станки превосходно справляются с изготовлением пресс-форм и штампов, где закалённую инструментальную сталь, карбид и медные электроды необходимо резать с минимальной погрешностью конусности. Типичный цех по производству пресс-форм, выполняющий резку стали SKD61 толщиной 60 мм с точностью ±0,005 мм, обеспечивает стабильную работу в течение тысяч запусков благодаря автоматической подаче проволоки, завершающейся менее чем за 15 секунд. В аэрокосмической отрасли проволочно-вырезной станок Mitsubishi обрабатывает жаропрочные сплавы, такие как Inconel и титан, для крепёжных элементов турбин, обеспечивая точность ±0,004 мм на ходе 400 мм. Производители медицинского оборудования используют тонкую проволоку диаметром до 0,10 мм для изготовления пластин для костей и хирургических шаблонов с параметром шероховатости Ra 0,8 мкм, не требующих последующей полировки. Автомобильные инструментальные цеха применяют многопроходную резку для получения длинных, прямых и заусенцевых кромок на вставках прогрессивных штампов, увеличивая срок службы штампов до 27 % в задокументированных случаях.

Контроль качества осуществляется непрерывно. Каждый станок проверяется с помощью тестирования шариковой линейки, компенсации погрешности шага и пробных резов на аттестованных эталонах. Запасы запасных частей на нашем складе охватывают 95 процентов наиболее часто изнашиваемых компонентов, а наша сервисная команда отвечает на международные запросы в течение 24 часов и отправляет критически важные компоненты в течение 48 часов. Наши инженеры проводят удалённую диагностику через защищённые соединения, а также выполняют пусконаладочные работы и обучение операторов на месте более чем в 20 странах. Обучение включает подбор проволоки, оптимизацию промывки и регламентные процедуры технического обслуживания, позволяющие предсказуемо контролировать расходы на расходные материалы — обычно от 8 до 12 процентов от эксплуатационных затрат на станок.

Мировой рынок вознаграждает производителей, способных продемонстрировать воспроизводимость результатов. Один немецкий заказчик сократил время обработки электродов на 38 процентов; вьетнамский поставщик штамповки снизил количество брака с 4,2 до 0,9 процента; турецкое медицинское предприятие уменьшило долю отказов при контроле до 0,4 процента. Эти результаты достигнуты за счёт точной настройки параметров станка под конкретный материал и размер партии, а также последующей поддержки заказчика на всём сроке эксплуатации оборудования. Компания Taizhou Chuang Yuan Machine Tool Co., Ltd., экспортирующая продукцию более чем в 20 стран и поддерживающая долгосрочные партнёрства с 2003 года, продолжает инвестировать в исследования, оснастку и сервис, обеспечивая, что каждый проволочно-вырезной станок Mitsubishi приносит измеримую ценность, предсказуемую себестоимость детали и уверенность в возможности указывать более жёсткие допуски при расчётах и выигрывать больше контрактов.

Часто задаваемые вопросы

Какие материалы может эффективно резать станок для электроэрозионной проволочной резки Mitsubishi?

Наша проволочно-вырезная станция Mitsubishi обрабатывает закалённую инструментальную сталь твёрдостью до 62 HRC, твёрдые сплавы, медь, латунь, алюминий, титан и никелевые сплавы, например Inconel. Для твёрдых сплавов и заготовок толщиной свыше 80 мм мы рекомендуем специальные настройки генератора и покрытую проволоку, чтобы сохранить скорость резки и качество поверхности. Типичные скорости резки составляют от 180 до 220 мм²/мин при обработке стали SKD11 толщиной 40 мм; шероховатость поверхности достигает Ra 0,8 мкм при многопроходной резке. Каждая станция поставляется с библиотекой параметров обработки материалов.
Каждая проволочно-вырезная станция Mitsubishi проходит лазерную калибровку, 72-часовые испытания резкой и поставляется с документированным отчётом о точности. По прибытии мы поддерживаем установку с помощью удалённого руководства или пусконаладочных работ на месте. Точность позиционирования составляет ±0,003 мм, а повторяемость — ±0,002 мм при стабильных условиях помещения: температура 20 ± 1 °C. Мы также предоставляем инструкции по подготовке фундамента и выравниванию станции, чтобы она сохраняла точность в вашей эксплуатационной среде.
Стандартные конфигурации поставляются в течение 30–45 дней, а индивидуальные заказы на проволочно-вырезные станки Mitsubishi — в течение 45–60 дней. Мы храним на складе 95 % наиболее часто используемых изнашиваемых деталей, включая направляющие для проволоки, силовые контакты и сопла, и отправляем критически важные компоненты в течение 48 часов клиентам более чем в 20 странах. Затраты на расходные материалы обычно составляют от 8 до 12 % эксплуатационных расходов, и мы помогаем вам планировать ежегодный бюджет на закупку запасных частей.
Да. Благодаря автоматической подаче проволоки менее чем за 15 секунд и надёжной системе контроля промывки многие клиенты осуществляют ночные смены без оператора. Немецкая литейная мастерская повысила коэффициент использования оборудования с 62 % до 84 % за счёт работы в ночное время. Мы рекомендуем проводить плановое техническое обслуживание каждые 500 моточасов и предоставляем чек-листы для обеспечения стабильности и безопасности работы в автономном режиме.
Мы проводим обучение операторов по выбору провода, промывке, конической резке и техническому обслуживанию — как на месте, так и в режиме онлайн-сессий в реальном времени. Технические запросы обрабатываются в течение 24 часов, а удалённая диагностика позволяет нашим инженерам анализировать параметры и журналы аварийных сообщений. Документация доступна на английском языке; мы оказываем поддержку клиентам в Азии, Европе, на Ближнем Востоке и в странах Америки.

Связанные статьи

Какие технические показатели следует сравнивать при покупке многофункционального пружинного станка

07

Jul

Какие технические показатели следует сравнивать при покупке многофункционального пружинного станка

Введение. Инвестиции в надежный многофункциональный пружинный станок являются ключевым долгосрочным решением в области оборудования для предприятий по производству металлических компонентов по всему миру. Такие станки применяются в производстве общего крепежа, электронных компонентов, автомобильных деталей и традиционных...
Показать больше
Какие этапы постобработки требуются после обработки детали на электроэрозионном станке

14

Jul

Какие этапы постобработки требуются после обработки детали на электроэрозионном станке

Недостатки скрытых затрат при традиционной обработке сегментированных рулонов. Большинство предприятий по обработке металлов упускают из виду значительную часть скрытых операционных расходов, обусловленных устаревшими рабочими процессами обработки сегментированных рулонов. Многие заводы до сих пор используют автономные...
Показать больше
Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

14

Jul

Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

Эволюция гибкого производства за счёт модульной архитектуры. Современные промышленные ландшафты требуют высокой степени адаптируемости, при которой способность быстро изменять конфигурации производства определяет операционный ритм предприятия...
Показать больше
Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

03

Aug

Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

Освоение сложных задач производства пружин. Освоение тонкостей высокоскоростного промышленного производства требует глубокого понимания динамики подачи проволоки, механических допусков и механики многокоординатного изгиба в современных автоматизированных...
Показать больше

Отзывы клиентов

Клаус Бергер, руководитель цеха по производству форм, Германия
Точность, сохраняющаяся в каждой смене

Мы установили два станка для электроэрозионной проволочной резки Mitsubishi для производства электродов для литейных форм и сократили цикл обработки с 9,5 до 5,9 часа на комплект — прирост на 38 %. Шероховатость поверхности улучшилась до Ra 0,9 мкм, а полировка большинства электродов стала необязательной. Через 14 месяцев позиционирование остаётся в пределах ±0,004 мм. Команда удалённой поддержки отвечает в течение одного дня, а запасные части поставляются оперативно. Это оборудование изменило наш подход к расчёту сроков выполнения заказов.

Нгуен Ван Минь, директор по производству, Вьетнам
Снижение объёмов брака, которое мы смогли зафиксировать уже через несколько недель

Для нашего проекта прогрессивной штамповой вставки требовалась точность ±0,005 мм на 1200 деталях. На первом станке, который мы испытали, доля брака составила 4,2 %. После перехода на эту проволочно-вырезную машину Mitsubishi с многопроходной резкой доля брака снизилась до 0,9 % за пять месяцев, а срок службы штампа увеличился на 27 %. Сейчас мы работаем в три смены и заказали вторую единицу оборудования. Обучение и библиотека параметров обеспечили для наших операторов плавный переход.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Механическая жёсткость с субмикронной точностью встроена в каждую проволочно-вырезную машину Mitsubishi

Механическая жёсткость с субмикронной точностью встроена в каждую проволочно-вырезную машину Mitsubishi

Основой точной проволочной резки является конструкция станка, устойчивая к вибрациям и тепловому дрейфу. Станины наших проволочных станков Mitsubishi отливаются из высокожёсткого чугуна Meehanite, выдерживаются в течение шести месяцев, а затем шлифуются до плоскостности 0,01 мм перед сборкой. Направляющие узлы притираются с зазором менее одного микрона, а окончательная сборка осуществляется в помещениях с поддержанием температуры 20 ± 1 °C. Такая конструкция обеспечивает точность позиционирования ±0,003 мм и повторяемость ±0,002 мм при длительных автоматических циклах работы без вмешательства оператора. На предприятиях по производству пресс-форм, обрабатывающих сталь SKD61 толщиной 60 мм, точность углов остаётся в пределах ±0,003 мм даже при тысячах циклов запуска. Турецкий завод медицинского оборудования использовал такую жёсткость конструкции для достижения шероховатости поверхности Ra 0,8 мкм при изготовлении 18 000 хирургических деталей в месяц, снизив долю брака при контроле с 2,8 % до 0,4 %. Для покупателей, сравнивающих технические характеристики, ощутимая разница проявляется в процентах брака, затратах времени на доработку и сроке службы штампов — а не только в цифрах, указанных в рекламных брошюрах.
Интеллектуальное управление и автоматическая наводка проволоки повышают суточную производительность

Интеллектуальное управление и автоматическая наводка проволоки повышают суточную производительность

Производительность при электроэрозионной обработке проволочным электродом зависит от сокращения времени, не связанного с резанием. Наш станок Mitsubishi для проволочной электроэрозионной обработки оснащён функцией автоматической наводки проволоки, выполняемой менее чем за 15 секунд — даже после обрыва проволоки в высоких заготовках, а также адаптивной системой промывки, регулирующей давление в зависимости от толщины материала. Библиотека управления содержит проверенные технологические параметры для стали, карбида, меди, титана и инконеля, что позволяет операторам быстро достигать устойчивых условий резания. Немецкий производитель пресс-форм применил эти функции для повышения коэффициента использования станка с 62 до 84 процентов и сокращения цикла обработки электродов с 9,5 до 5,9 часов, что позволило ежегодно экономить 1100 станко-часов. Вьетнамский поставщик автокомпонентов снизил брак с 4,2 до 0,9 процента при изготовлении 1200 последовательных штамповочных вставок. Эти результаты достигнуты благодаря предсказуемости процесса резания, меньшему количеству ручных вмешательств и возможности уверенно запускать станок в автоматическом режиме на ночные смены.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх