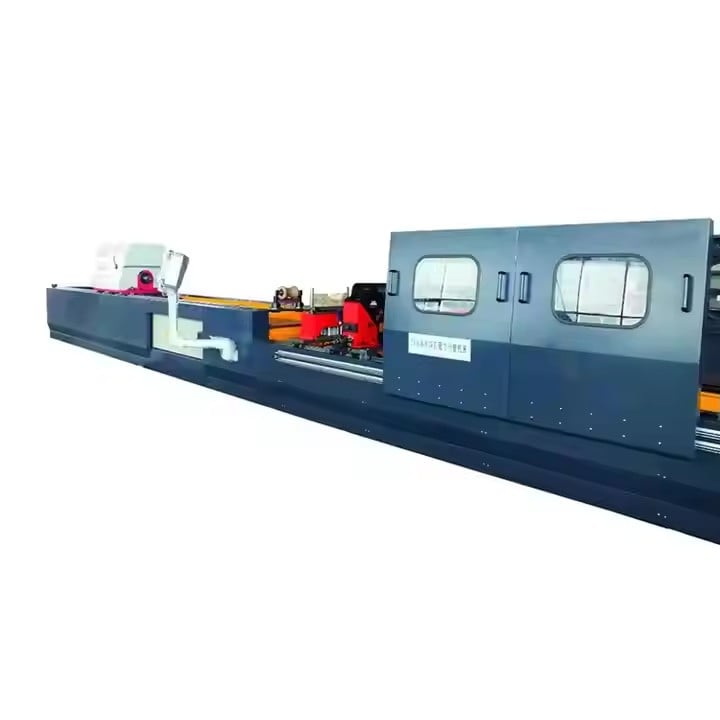
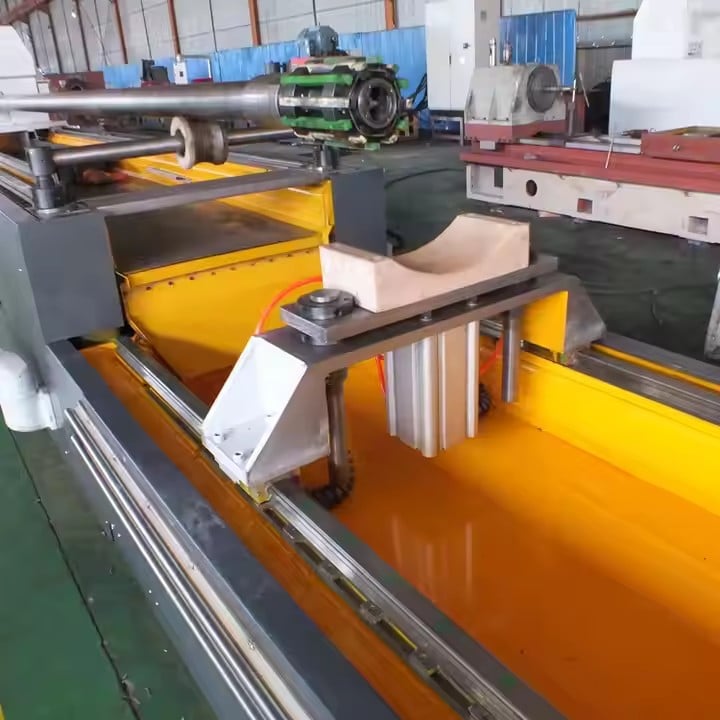
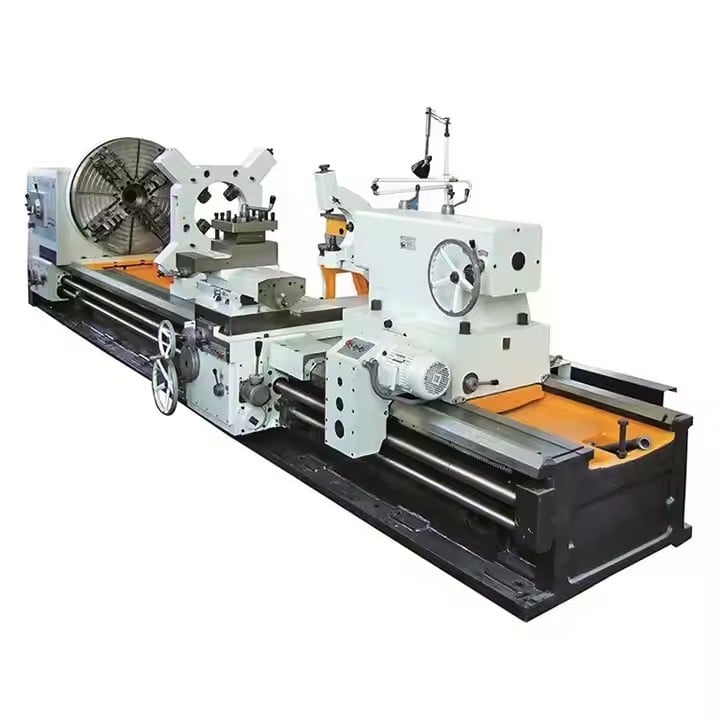
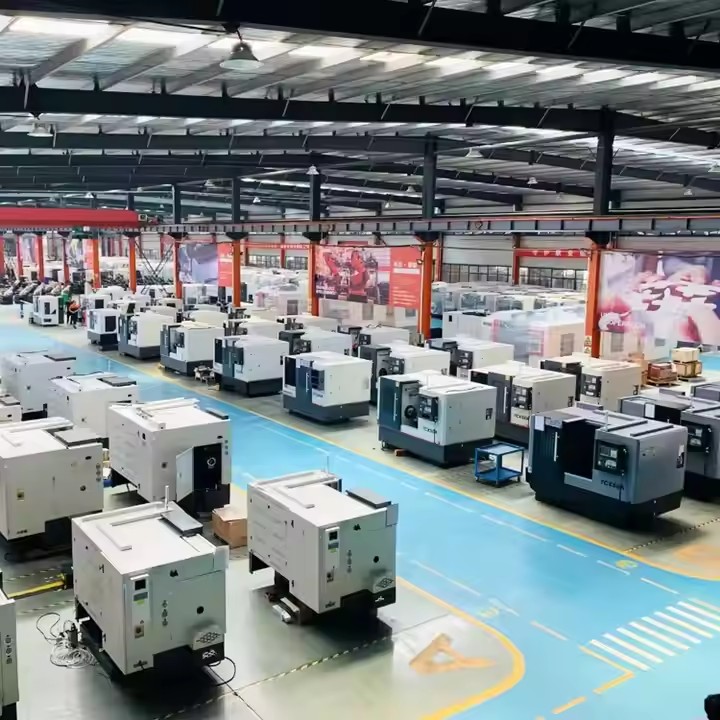
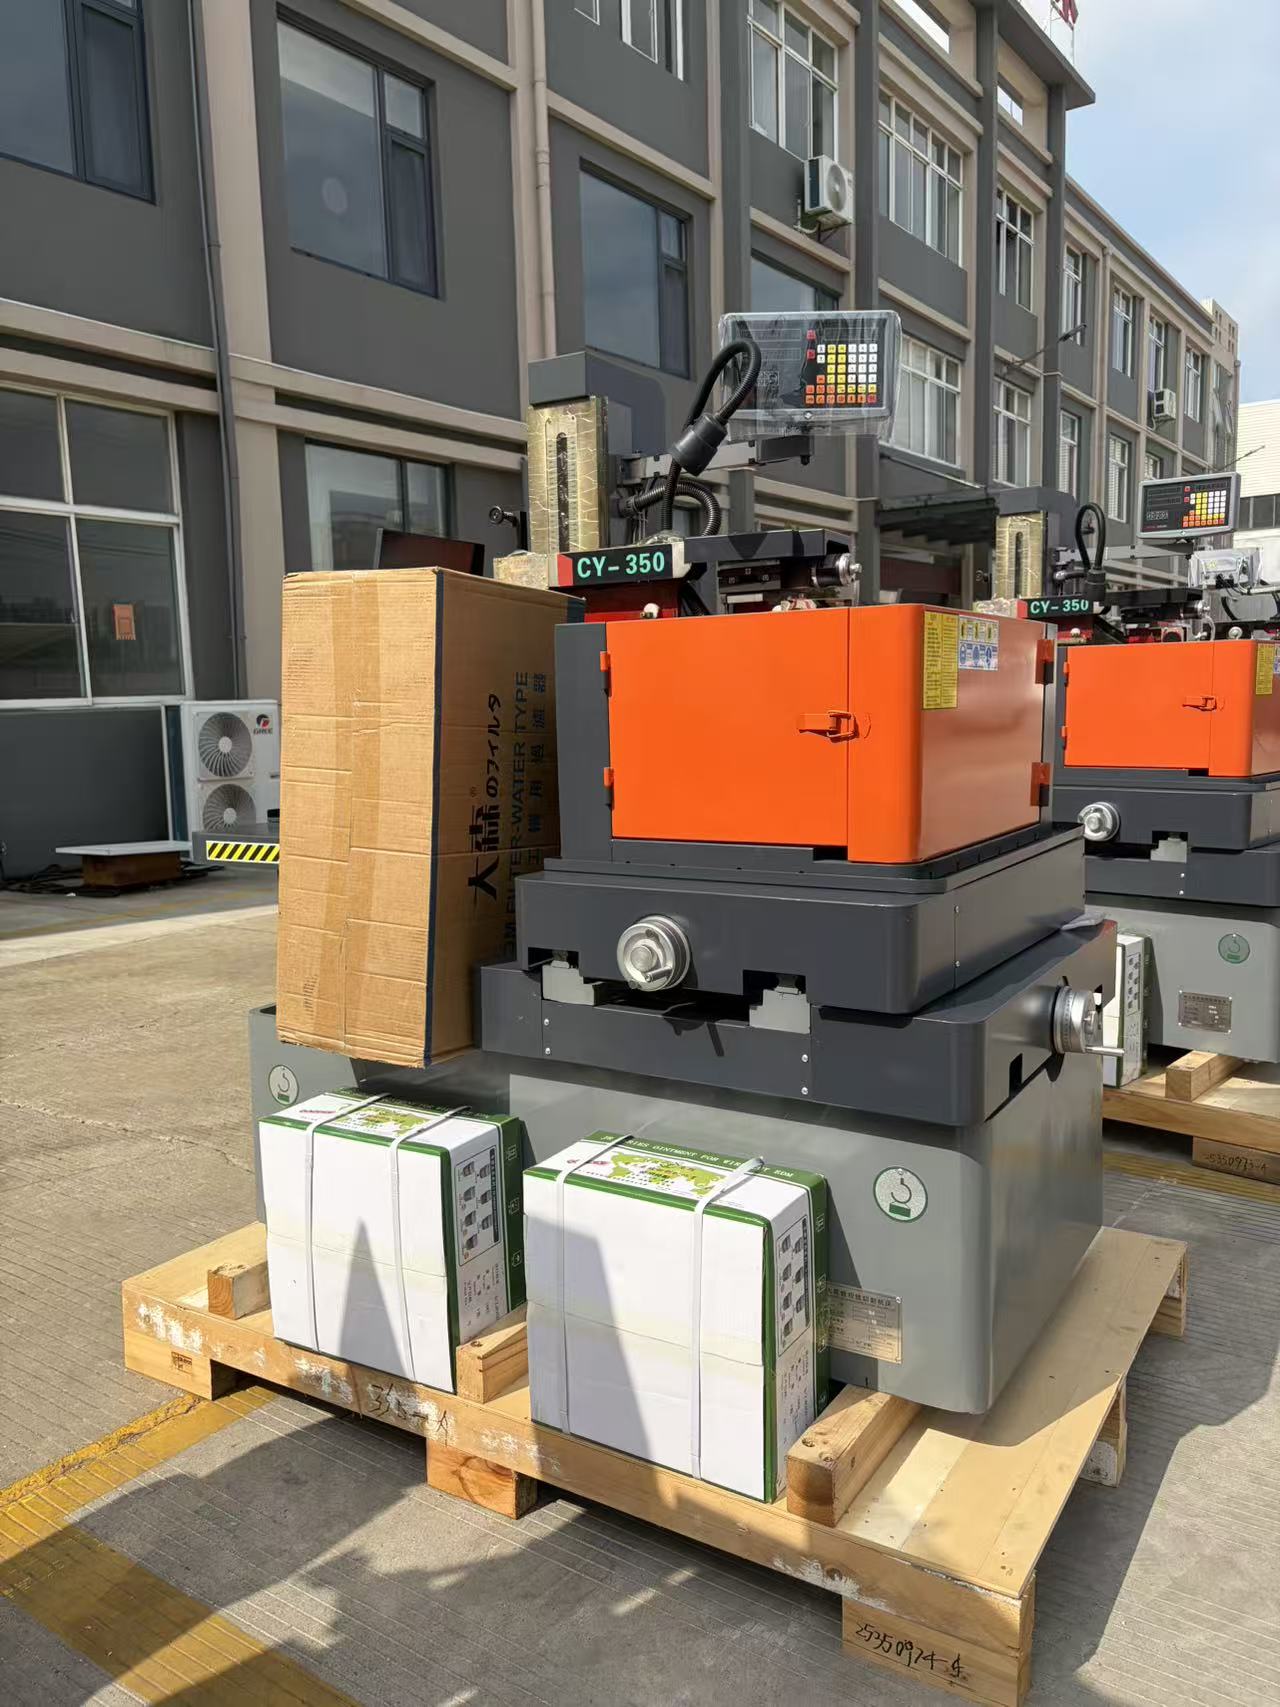
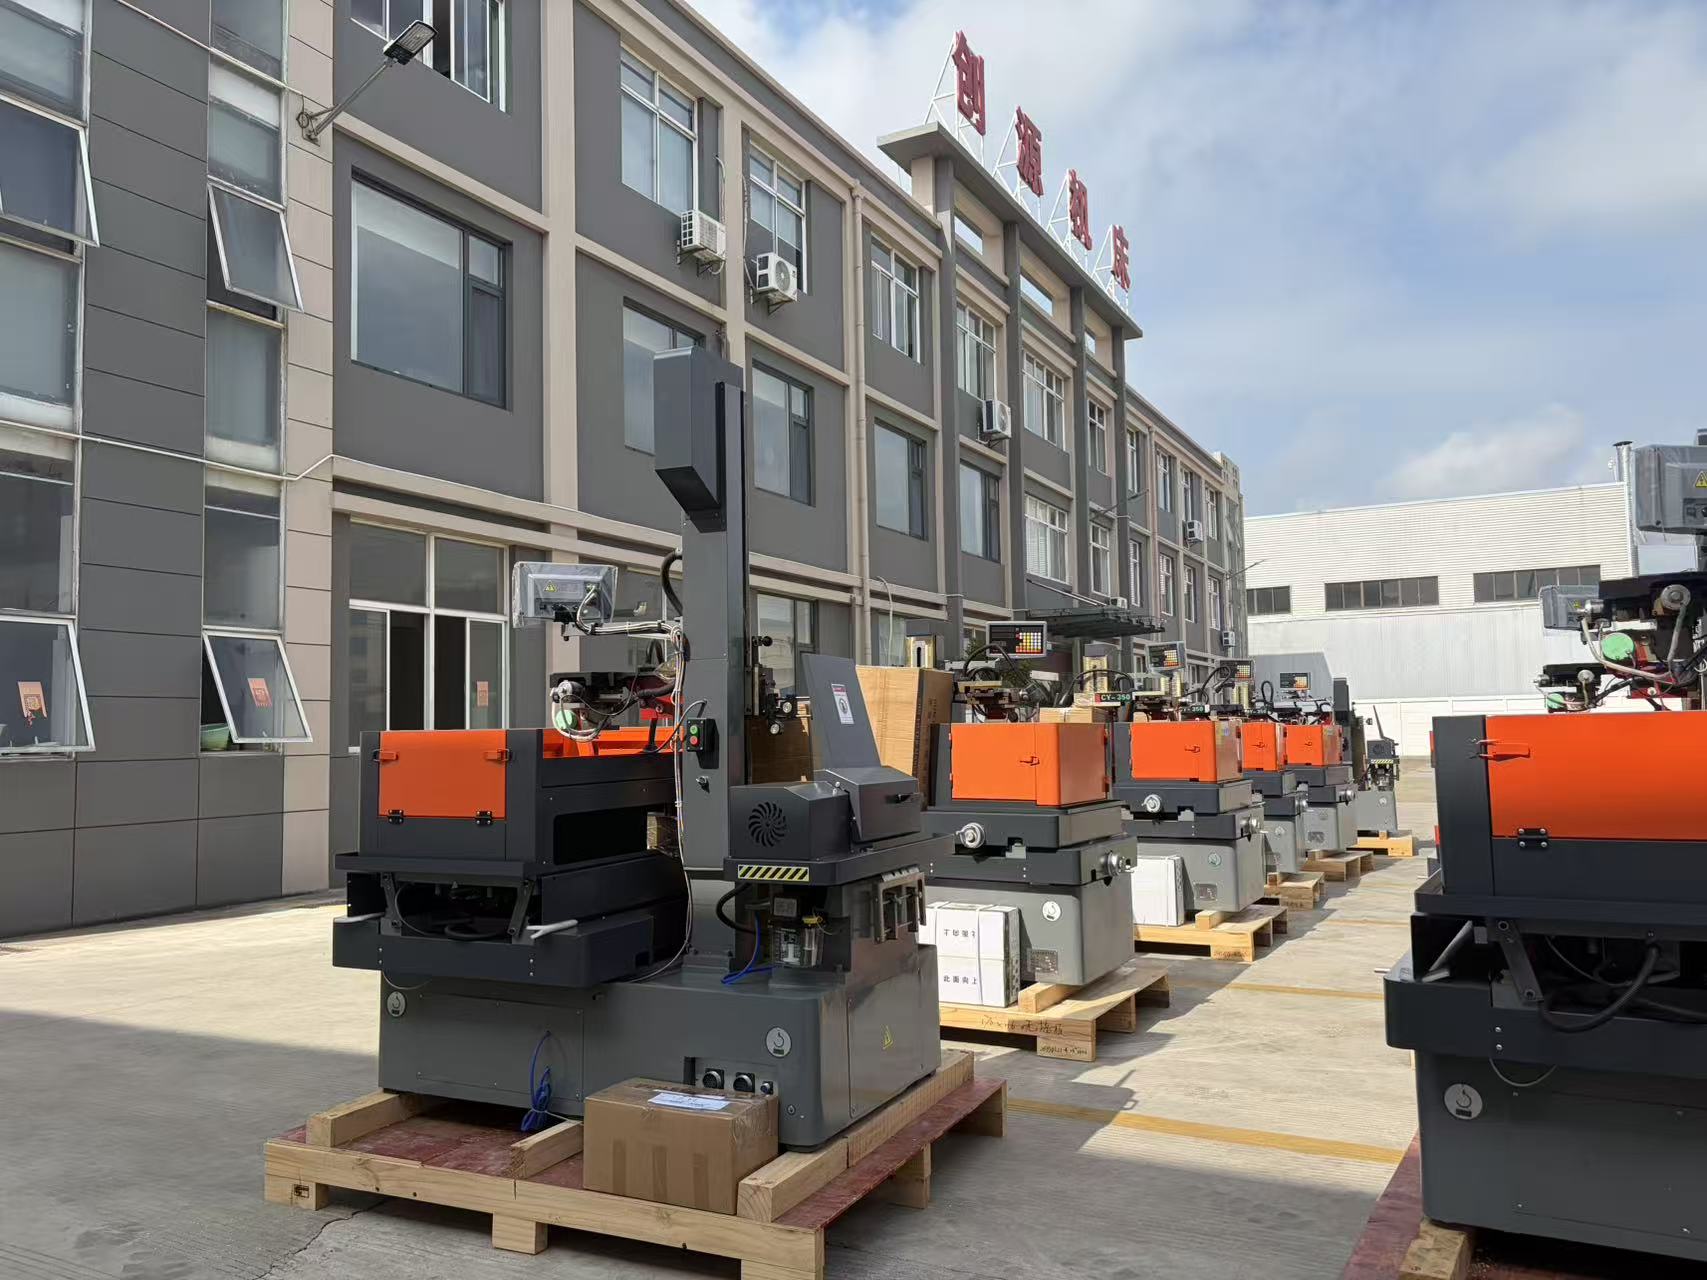
Станок для электроэрозионной проволочной резки с ЧПУ: повторяемость ±0,003 мм и циклы на 30 % быстрее

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Решения для точной проволочной электроэрозионной резки ЧПУ от проверенного производителя с 2003 года

Решения для точной проволочной электроэрозионной резки ЧПУ от проверенного производителя с 2003 года

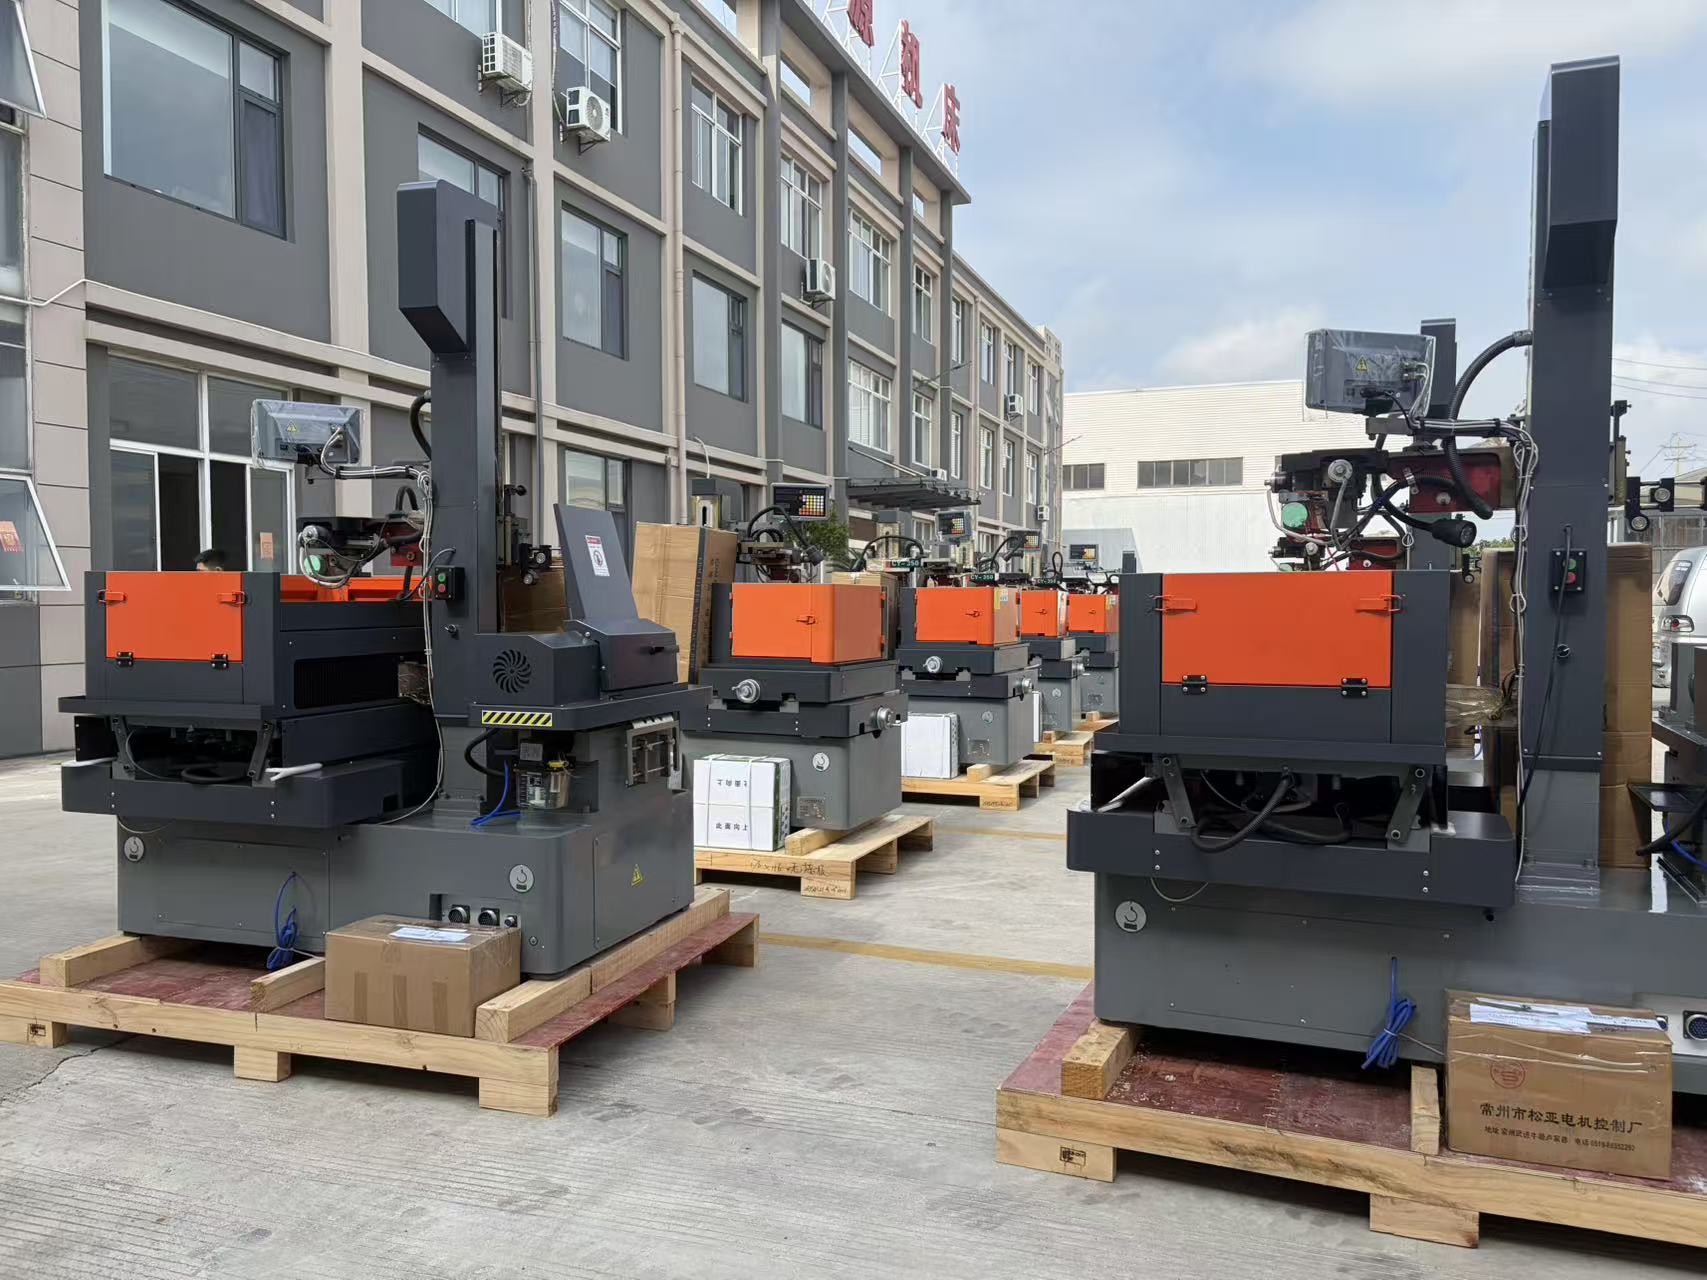
Как профессиональный производитель, основанный в 2003 году в городе Тайчжоу, провинция Цзянсу, компания Taizhou Chuang Yuan Machine Tool Co., Ltd. объединяет исследования и разработки, производство и продажи, предлагая высокопроизводительные решения на основе ЧПУ-станков для электроэрозионной проволочной резки для инструментальных мастерских и производственных участков по всему миру. Наши станки предназначены для мастерских по изготовлению и ремонту штампов и пресс-форм, поставщиков компонентов для аэрокосмической отрасли, обработки медицинского оборудования, технического обслуживания штампов для автомобильной промышленности и производства точных электронных крепёжных приспособлений. В этих условиях операторы часто обрабатывают закалённую сталь, твёрдые сплавы и экзотические сплавы в напряжённых режимах, зачастую в две или три смены; поэтому точность перемещения, стабильность качества поверхности и надёжность при работе без оператора напрямую влияют на производительность. Наша платформа ЧПУ-станков для электроэрозионной проволочной резки сочетает жёсткие литые конструкции, прецизионные линейные направляющие и оптимизированное импульсное управление, обеспечивая точность позиционирования ±0,005 мм и повторяемость ±0,003 мм при типичных заготовках размером 300 мм.
Получить коммерческое предложение

Изучение кейса

Немецкая мастерская по изготовлению штампов и пресс-форм обрабатывает закаленные стальные вставки для штампов со временем цикла на 30 % быстрее

Немецкий производитель инструментов и штампов, изготавливающий прогрессивные штампы для автомобильных кузовных панелей, столкнулся с узким местом при резке закаленных вставок из стали D2 размером 250 × 180 × 60 мм. Использовавшийся ранее ручной процесс электроэрозионной обработки требовал частого вмешательства оператора, обеспечивал нестабильную точность углов и позволял надёжно работать лишь в одну смену. После установки нашего станка для электроэрозионной проволочной резки с ЧПУ, оснащённого латунной проволокой диаметром 0,25 мм и оптимизированной стратегией многопроходной обработки, удалось достичь стабильных размерных допусков в пределах ±0,008 мм и шероховатости поверхности Ra 1,0 мкм на критических кромках обрезки. Время цикла на одну вставку сократилось на 30 %, а возможность бесприсутственной ночной обработки позволила дополнительно выпускать три вставки в неделю. За двенадцать месяцев предприятие сократило объём сверхурочных работ на 420 часов и повысило долю своевременных поставок с 88 % до 97 %. Теперь вставки требуют меньше ручной полировки, а испытания на прессе выявили меньшее количество дефектов на кромках. Этот проект демонстрирует, как правильно настроенный станок для электроэрозионной проволочной резки с ЧПУ может

Индийский производитель медицинских изделий повышает точность и прослеживаемость компонентов из нержавеющей стали

Индийский поставщик медицинского оборудования, производящий заготовки хирургических инструментов и крепёжные пластины из нержавеющей стали марки 316L, нуждался в повышении точности обработки и улучшении качества кромок для соответствия требованиям аудита качества больниц. Ранее применявшийся метод механической обработки приводил к образованию заусенцев и термической деформации тонких пластин толщиной 3 мм, что вызывало брак в 9 процентов. Применение нашей станции электроэрозионной проволочной резки с замкнутой системой охлаждения и режимами тонкой финишной обработки позволило резать тонкие пластины с минимальной деформацией и достичь качества кромок, сократившего время зачистки на 55 процентов. Доля брака снизилась с 9 до 2,1 процента в течение четырёх месяцев. Программное обеспечение станции и журналы технологических параметров обеспечивают прослеживаемость режимов резки для каждой партии, что соответствует требованиям стандарта ISO 13485 к документированию. Сейчас заказчик эксплуатирует станцию 18 часов в сутки и экспортирует готовые инструменты в Европу и на Ближний Восток. Этот пример демонстрирует, как высокоточная станция электроэрозионной проволочной резки поддерживает регулируемые отрасли, где одинаково важны точность, целостность поверхности и документирование.

Американская мастерская по выполнению заказов расширяет свою деятельность в аэрокосмической и энергетической отраслях за счёт 24-часовой беспрерывной резки

Американское предприятие-подрядчик, специализирующееся на изготовлении крепёжных кронштейнов для аэрокосмической отрасли и монтажных приспособлений для энергетического сектора, теряло коммерческие предложения, поскольку устаревший станок электроэрозионной обработки проволочным электродом не мог работать в автоматическом режиме в ночное время. Предприятие приобрело наш станок ЧПУ для резки проволокой с функцией автоматической наводки проволоки, восстановлением после отключения питания и удалённым мониторингом. При обработке типичного кронштейна из сплава Inconel 718 станок обеспечивал точность профиля ±0,010 мм и сократил количество обрывов проволоки с 14 до 3 случаев в неделю. Возможность работы в автоматическом режиме в ночное время добавила 1600 производственных часов ежегодно, что позволило предприятию принимать на 22 % больше срочных заказов без найма дополнительных операторов. Через шесть месяцев выручка от услуг электроэрозионной обработки проволокой выросла на 19 %, а срок выполнения заказов для постоянных клиентов сократился с 12 до 7 дней. Владелец предприятия отметил, что надёжная работа в автоматическом режиме стала решающим фактором при выборе оборудования. Этот пример демонстрирует коммерческую ценность надёжного станка ЧПУ для резки проволокой для малых и средних предприятий, конкурирующих за счёт оперативности и точности.

Сопутствующие товары

Производство высококачественного станка с ЧПУ для резки проволоки начинается задолго до окончательной сборки. В компании Taizhou Chuang Yuan Machine Tool Co., Ltd., основанной в 2003 году в городе Тайчжоу, провинция Цзянсу, Китай, наш производственный процесс следует строго регламентированной последовательности, объединяющей стабильность литых деталей, прецизионную механическую обработку, электрическую интеграцию и тщательную проверку. Мы начинаем с метода конечных элементов для оптимизации геометрии станины и колонны станка с целью обеспечения тепловой симметрии и демпфирования вибраций. Литые детали поставляются сертифицированными литейными цехами, затем подвергаются снятию остаточных напряжений и естественному старению в течение не менее 60 дней перед прецизионной механической обработкой. Направляющие и монтажные поверхности обрабатываются на станках с ЧПУ для расточки и фрезерования с точностью плоскостности не хуже 0,01 мм на 1000 мм, что создаёт устойчивое основание для осей X, Y, U и V. Каждая рама станка с ЧПУ для резки проволоки проверяется с помощью гранитных угольников, индикаторных головок и лазерных интерферометров для подтверждения перпендикулярности и прямолинейности до начала электрической сборки.

Во время сборки устанавливаются и предварительно нагружаются прецизионные шарико-винтовые пары и линейные направляющие в соответствии со спецификациями производителя. Система транспортировки проволоки, включающая алмазные направляющие, ролики натяжения и автоматический механизм подачи проволоки, выравнивается для обеспечения стабильного натяжения проволоки на протяжении всего реза. Импульсные источники питания калибруются для подачи контролируемой энергии разряда при черновой обработке, получистовой обработке и чистовой обработке. Наши инженеры программируют пробные резы, охватывающие прямолинейные контуры, малые радиусы, конусность до 30 градусов и участки переменной толщины. Затем станок проходит 72-часовое непрерывное испытание под нагрузкой, в ходе которого мы отслеживаем позиционирование осей, частоту обрывов проволоки, температуру диэлектрика и стабильность шероховатости поверхности. Только после успешного прохождения проверки геометрической точности — как правило, с достижением точности позиционирования ±0,005 мм и повторяемости ±0,003 мм — станок для электроэрозионной проволочной резки получает одобрение на отгрузку.

Контроль качества распространяется и на программное обеспечение, и на комплект документации. Операторы получают учебные материалы, графики технического обслуживания и библиотеки параметров для распространённых материалов, таких как D2, H13, SKD11, нержавеющая сталь 316L, твёрдый сплав, медь и алюминий. Мы также предоставляем удалённую диагностическую поддержку и планирование запасных частей, чтобы клиенты из более чем 20 стран и регионов экспорта могли поддерживать бесперебойную работу оборудования. В глобальных применениях наш станок с ЧПУ для электроэрозионной проволочной резки используется в мастерских по производству пресс-форм для литья под давлением, в штамповочных цехах для обслуживания штампов, у поставщиков аэрокосмической отрасли при резке жаропрочных сплавов, а также производителями медицинского оборудования при изготовлении компонентов хирургических инструментов. Каждое из этих применений использует одни и те же ключевые преимущества: устойчивая механическая конструкция, точный контроль разрядов, надёжное управление проволокой и воспроизводимость результатов в течение длительных циклов производства.

Мы постоянно совершенствуем наши решения, собирая данные с объектов эксплуатации у клиентов. Отзывы о скорости резки, качестве поверхности и интервалах технического обслуживания поступают в процессы анализа конструкции. Благодаря этому циклу были реализованы улучшения: оптимизированные форсунки для промывки, более точная термокомпенсация и интуитивно понятное управление ЧПУ. При выборе поставщика мы рекомендуем оценивать не только цену, но и отчёты о подтверждении точности, образцы пробных резов, время реакции сервисной службы и наличие запасных частей. Станок для электроэрозионной проволочной резки — это долгосрочный производственный актив, а дисциплина производственных процессов изготовителя определяет, будет ли он обеспечивать стабильную ценность в течение десяти лет и более. Наши объединённые команды исследований, производства и продаж напрямую взаимодействуют с заказчиками, чтобы подобрать оптимальный рабочий ход, способность к конической резке и уровень автоматизации под конкретную отрасль. Независимо от того, выпускаете ли вы мелкие прецизионные разъёмы или крупногабаритные штампы для автомобильной промышленности, наша цель — поставить станок для электроэрозионной проволочной резки, который соответствует вашим требованиям по допускам, производительности и надёжности, обеспечивая при этом предсказуемую совокупную стоимость владения.

Часто задаваемые вопросы

Какие материалы может резать станок с ЧПУ для резки проволокой и какова типичная толщина заготовок?

Станок с ЧПУ для резки проволокой способен резать электропроводные материалы, включая инструментальную сталь, закалённую штамповую сталь, нержавеющую сталь, твёрдые сплавы, медь, алюминий, титан и никелевые сплавы, такие как Inconel. Типичный диапазон толщин — от тонких листов толщиной 0,5 мм до 300 мм и более, в зависимости от модели станка и условий промывки. Для толстых заготовок рекомендуется оптимизированный черновой проход с повышенной энергией и пониженной подачей, за которым следуют несколько чистовых проходов. Наши инженеры-прикладники предоставляют библиотеки параметров для распространённых материалов и консультируют по выбору типа проволоки, натяжения и расхода диэлектрика для достижения требуемой точности и качества поверхности. Это помогает заказчикам из секторов производства пресс-форм, авиастроения, медицины и энергетики выбирать оптимальную конфигурацию станка с ЧПУ для резки проволокой и стратегию резки для ежедневного производства.
Выберите рабочий размер в зависимости от наибольших габаритов заготовок, которые вы планируете обрабатывать регулярно, и добавьте 10–20 % запаса для приспособлений и зажимов. Распространённые варианты рабочих размеров: 350 × 400 мм, 500 × 630 мм и 800 × 1000 мм. Способность к нарезке конусов важна при обработке деталей с углами наклона, штампов для экструзии или сложных вставок для пресс-форм. Станки с возможностью нарезки конуса до 30 градусов подходят для большинства работ по изготовлению пресс-форм и штампов, тогда как более широкие диапазоны конуса предназначены для специальных задач. Если ваш объём работ включает как мелкие высокоточные детали, так и крупные блоки штампов, рассмотрите среднеразмерный станок для электроэрозионной проволочной резки с модульными приспособлениями. Наша команда помогает клиентам подобрать оптимальные параметры — рабочий размер, угол конуса, диаметр проволоки и функции автоматизации — исходя из реального ассортимента их производственных задач, чтобы избежать избыточной или недостаточной комплектации.
При нормальных цеховых условиях с постоянной температурой и надлежащим техническим обслуживанием наш станок для электроэрозионной проволочной резки обеспечивает точность позиционирования ±0,005 мм и повторяемость ±0,003 мм. Качество поверхности зависит от материала, его толщины и количества проходов. Типичные результаты варьируются от Ra 2,5 мкм при черновой обработке за один проход до Ra 0,8 мкм и выше при чистовой обработке с несколькими проходами. Для особо требовательных задач мы можем порекомендовать тонкую проволоку и оптимизированные параметры разряда, чтобы достичь шероховатости Ra 0,6 мкм на отдельных материалах. Перед отгрузкой мы предоставляем образцы пробных резов и отчёты о точности, позволяющие заказчикам проверить соответствие заявленным характеристикам. Для сохранения этих показателей в течение многих лет эксплуатации необходимо регулярное техническое обслуживание, чистый диэлектрик и правильное натяжение проволоки.
Мы поддерживаем клиентов в более чем 20 странах и регионах-экспортёрах с помощью руководств на английском языке, удалённой видеопомощи и опционального пусконаладочного обслуживания на месте нашими техниками. Установка обычно включает механическое выравнивание, проверку электрических соединений, настройку параметров и пробные резы на образцах заказчика. Операторы проходят обучение по программированию, установке заготовок, протяжке проволоки, техническому обслуживанию и устранению неисправностей. Мы поддерживаем запасы запасных частей для критически важных компонентов и предоставляем удалённую диагностику через ЧПУ-управление. Время ответа на технические вопросы обычно составляет менее 24 часов в рабочие дни. Наша цель — свести простои к минимуму и помочь вашей команде быстро освоить работу с ЧПУ-станком для электроэрозионной проволочной резки.
Ежедневное техническое обслуживание включает проверку натяжения провода, очистку направляющих, контроль подачи диэлектрика и осмотр сопел. Еженедельные задачи — очистка резервуаров, проверка фильтров, а также осмотр кабелей и разъёмов. Ежемесячное обслуживание предусматривает оценку необходимости замены направляющих, смазку шарикового винта и выборочную проверку точности. Раз в шесть–двенадцать месяцев рекомендуется комплексная верификация точности и калибровка. Ведение журнала технического обслуживания помогает выявлять тенденции и предотвращать неожиданные отказы. В нашей документации содержится подробный график обслуживания, а наша служба поддержки может удалённо анализировать журналы. Клиенты, соблюдающие эти рекомендации, как правило, сообщают о высоком времени безотказной работы и стабильной точности — что особенно важно, когда станок с ЧПУ для электроэрозионной проволочной резки обеспечивает выполнение производственных обязательств и графиков поставок.

Связанные статьи

Какие технические показатели следует сравнивать при покупке многофункционального пружинного станка

07

Jul

Какие технические показатели следует сравнивать при покупке многофункционального пружинного станка

Введение. Инвестиции в надежный многофункциональный пружинный станок являются ключевым долгосрочным решением в области оборудования для предприятий по производству металлических компонентов по всему миру. Такие станки применяются в производстве общего крепежа, электронных компонентов, автомобильных деталей и традиционных...
Показать больше
Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

14

Jul

Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

Эволюция гибкого производства за счёт модульной архитектуры. Современные промышленные ландшафты требуют высокой степени адаптируемости, при которой способность быстро изменять конфигурации производства определяет операционный ритм предприятия...
Показать больше
Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

03

Aug

Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

Освоение сложных задач производства пружин. Освоение тонкостей высокоскоростного промышленного производства требует глубокого понимания динамики подачи проволоки, механических допусков и механики многокоординатного изгиба в современных автоматизированных...
Показать больше
Как снизить износ сверла при непрерывной обработке глубоких отверстий на станках

03

Aug

Как снизить износ сверла при непрерывной обработке глубоких отверстий на станках

Понимание механики термических напряжений при обработке глубоких отверстий. Выполнение непрерывного растачивания и высокоточной обработки на промышленных производственных линиях создаёт серьёзные тепловые и механические нагрузки, которые регулярно проверяют пределы возможностей режущего инструмента. W...
Показать больше

Отзывы клиентов

Клаус Вебер, руководитель отдела оснастки, Германия
Надёжная точность и превосходная удалённая поддержка для нашего цеха по изготовлению пресс-форм

Мы приобрели станок с ЧПУ для резки проволокой для нашего цеха по производству пресс-форм методом литья под давлением после сравнения нескольких поставщиков. Точность оказалась выдающейся: погрешность составляет ±0,005 мм при обработке закалённых стальных вставок, а качество поверхности позволило сократить время полировки примерно на 40 процентов. Команда удалённой технической поддержки оперативно отреагировала во время ввода оборудования в эксплуатацию и помогла нам оптимизировать параметры обработки стали SKD11. Наши операторы начали эффективно работать уже через неделю. В настоящее время станок работает 16 часов в сутки, а обрывы проволоки происходят крайне редко. Это оборудование стало ключевым активом для нашего бизнеса.

Даниэль Рейес, руководитель производства, Соединённые Штаты
Возможность беспрерывной резки полностью изменила планирование работ на нашем цехе

Автоматическая подача проволоки и восстановление после отключения питания на нашем станке с ЧПУ для резки проволоки позволяют нам работать в автоматическом режиме без присмотра в течение всей ночи. В первый год мы добавили 1500 производственных часов и сократили сроки изготовления повторяющихся кронштейнов для аэрокосмической отрасли с 12 до 7 дней. Точность остаётся стабильной, а техническое обслуживание простое. Документация и учебные материалы были понятными, что помогло нашим новым операторам быстро освоить станок. Мы рекомендовали этот станок двум другим цехам в нашем регионе.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Жесткая конструкция станка и прецизионная система направляющих обеспечивают долгосрочную стабильность точности

Жесткая конструкция станка и прецизионная система направляющих обеспечивают долгосрочную стабильность точности

Основой каждого надежного станка для электроэрозионной проволочной резки является жесткая, термически стабильная конструкция. В наших станках используются литые детали, снятые с напряжения и выдержанные не менее 60 дней перед высокоточной обработкой, что снижает внутренние напряжения, способные вызвать деформацию в течение многих лет эксплуатации. Станина и стойка обрабатываются на станках с ЧПУ для расточки и фрезерования с точностью плоскостности не хуже 0,01 мм на 1000 мм, обеспечивая устойчивую платформу для осей X, Y, U и V. Точность линейных направляющих и предварительно нагруженных шарико-винтовых пар достигается строгим соблюдением допусков при их установке, а каждая ось проверяется интерферометрами на основе лазера. Такой структурный контроль обеспечивает точность позиционирования ±0,005 мм и повторяемость ±0,003 мм даже при непрерывной работе в три смены. Это особенно важно для инструментальных и пресс-форменных цехов, режущих закалённые стальные вставки, поставщиков авиакосмической отрасли, обрабатывающих жаропрочные сплавы, и производителей медицинского оборудования, выпускающих тонкие компоненты из нержавеющей стали.
Усовершенствованный импульсный контроль и автоматическое управление проводом повышают эффективность резки и время безотказной работы

Усовершенствованный импульсный контроль и автоматическое управление проводом повышают эффективность резки и время безотказной работы

Эффективное удаление материала и надежное управление проволокой являются ключевыми факторами производительности станков для электроэрозионной резки проволокой с ЧПУ. Наши импульсные источники питания обеспечивают контролируемую энергию разряда на всех этапах обработки — черновой, получистовой и чистовой — что позволяет ускорить резку в твёрдых материалах, не нарушая целостности поверхности. Автоматическая подача проволоки, регулирование натяжения и восстановление после обрыва снижают необходимость вмешательства оператора, делая возможными автоматизированные ночные смены. Данные, собранные на объектах заказчиков, показывают, что оптимизация параметров позволила сократить количество обрывов проволоки до 78 % и повысить эффективность резки на 25–35 % по сравнению со старым оборудованием ЭЭО. Станок поддерживает диаметры проволоки от 0,15 мм до 0,30 мм, позволяя пользователям гибко балансировать между скоростью и требуемым качеством поверхности. Интеллектуальное управление промывкой адаптирует поток диэлектрика в зависимости от толщины заготовки и стадии резки, улучшая удаление продуктов износа и снижая риск отклонения проволоки при обработке толстых деталей.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх