Точные решения для электроэрозионной проволочной резки Mesin EDM | Точность ±0,003 мм

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Решения для прецизионной электроэрозионной проволочной резки от компании Taizhou Chuang Yuan Machine Tool

Решения для прецизионной электроэрозионной проволочной резки от компании Taizhou Chuang Yuan Machine Tool

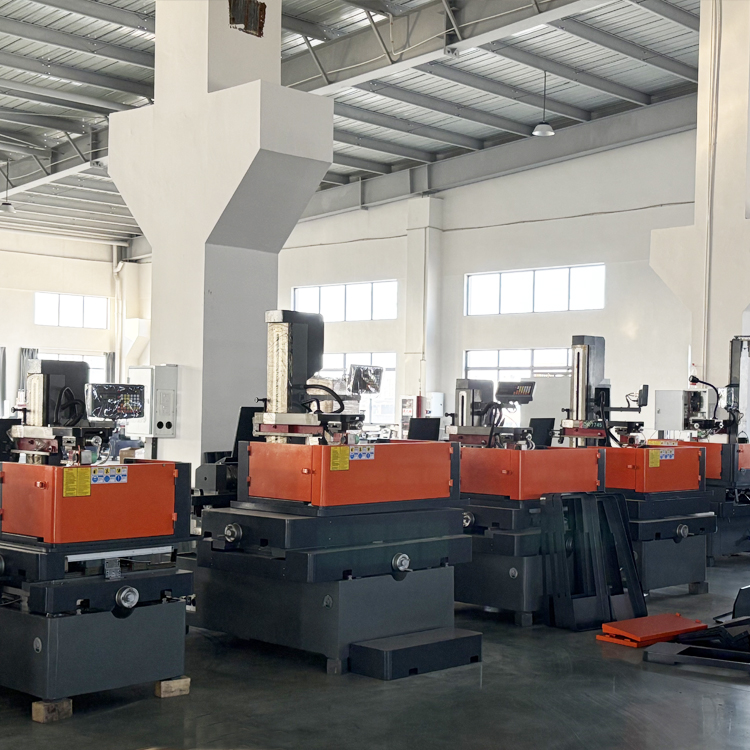
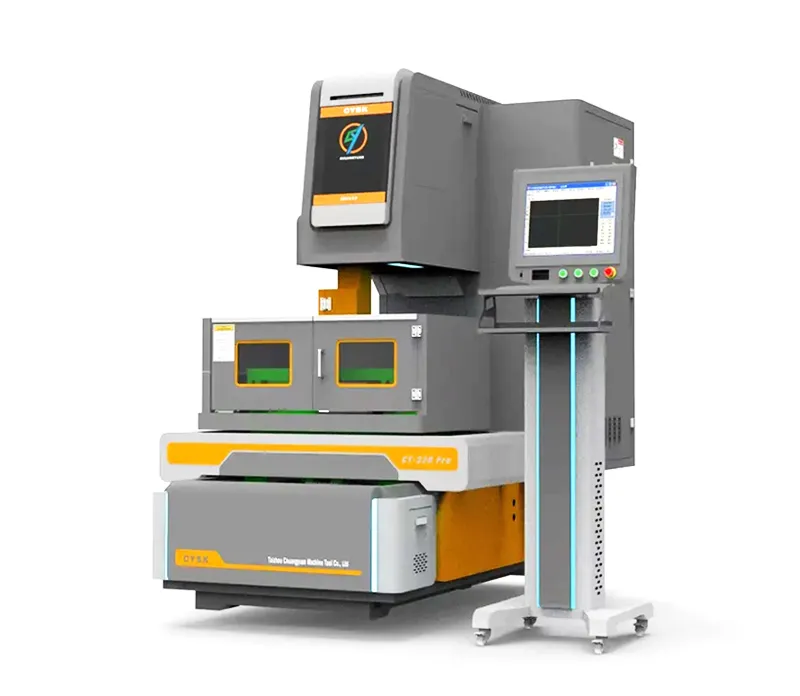
Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. производит системы Mesin Edm Wire Cut с 2003 года и поставляет их в более чем 20 стран для предприятий по изготовлению пресс-форм, аэрокосмических субподрядчиков, производителей медицинского оборудования и заводов по штамповке деталей. Наши станки Mesin Edm Wire Cut обеспечивают повторяющуюся точность позиционирования ±0,003 мм, обрабатывают закалённую сталь твёрдостью до 60 HRC и достигают шероховатости поверхности Ra 0,8 мкм за один проход — что позволяет исключить большинство операций вторичного полирования. В пресс-формных цехах Юго-Восточной Азии операторы обычно запускают автоматические ночные смены без присутствия персонала; наша функция автоматической подачи проволоки и 4-осевое управление конусным резанием обеспечивают устойчивую автономную работу в течение 10–14 часов. Тайский заказчик, специализирующийся на литье под давлением, заменил два устаревших станка нашей моделью с ходом 500 мм и снизил объём переделок, связанных с электродами, на 32 % в течение трёх месяцев. Поскольку мы объединяем исследования, производство и продажи в провинции Цзянсу, запасные части отправляются в течение 48 часов, а удалённая диагностика позволяет решать 90 % сервисных обращений без выезда специалиста на место.
Получить коммерческое предложение

Изучение кейса

снижение переделки на 32 процента для тайского производителя пресс-форм для литья под давлением

Производитель пресс-форм в Бангкоке, выпускающий детали интерьера автомобилей, сталкивался с проблемой несоответствия вставок полостей; ручная доводка занимала 6 часов на каждую пресс-форму. Компания установила станок Mesin для электроэрозионной проволочной резки с рабочим полем 500 × 400 мм и медно-цинковой проволокой диаметром 0,25 мм. При скорости резки 180 мм²/мин по стали SKD61 твёрдостью 48 HRC точность размеров составила ±0,005 мм по всем 12 полостям. За 90 дней объём переделки снизился на 32 процента, а доля своевременных поставок выросла с 84 до 96 процентов, что позволило выиграть два новых контракта у автопроизводителей второго уровня.

14-часовые безлюдные циклы работы для немецкой мастерской по изготовлению инструментов и штампов

Студгартская компания, специализирующаяся на изготовлении штампов и пресс-форм, нуждалась в дополнительных производственных мощностях на ночь без найма новых операторов. Их станок Mesin Edm Wire Cut с автоматической подачей проволоки и системой замкнутого цикла охлаждения работал 14 часов без присмотра, обрабатывая за ночь 1,2 м инструментальной стали твёрдостью 55 HRC. Уровень брака снизился до 0,4 %, а годовой объём выпуска вырос на 21 % при неизменной численности персонала. Владелец назвал решающими факторами покупки стабильную точность и простой интерфейс HMI на английском языке.

Обработка с шероховатостью Ra 0,8 мкм для поставщика медицинского оборудования из Мексики

Поставщик пресс-форм для хирургических инструментов из Гвадалахары требовал полированных до зеркального блеска полостей. Применяя многопроходную технологию Mesin Edm Wire Cut, они достигли шероховатости Ra 0,8 мкм на вставках из нержавеющей стали, полностью исключив ручную полировку, которая ранее занимала 40 минут на каждую полость. Доля изделий, принятых с первого прохода, составила 98 %, а ежемесячный выпуск пресс-форм увеличился с 18 до 25 единиц без привлечения новых сотрудников.

Сопутствующие товары

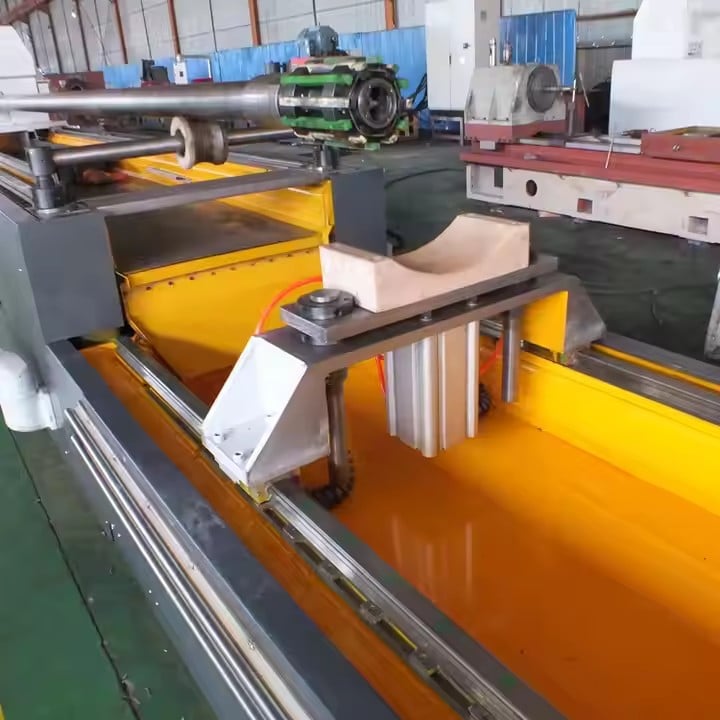
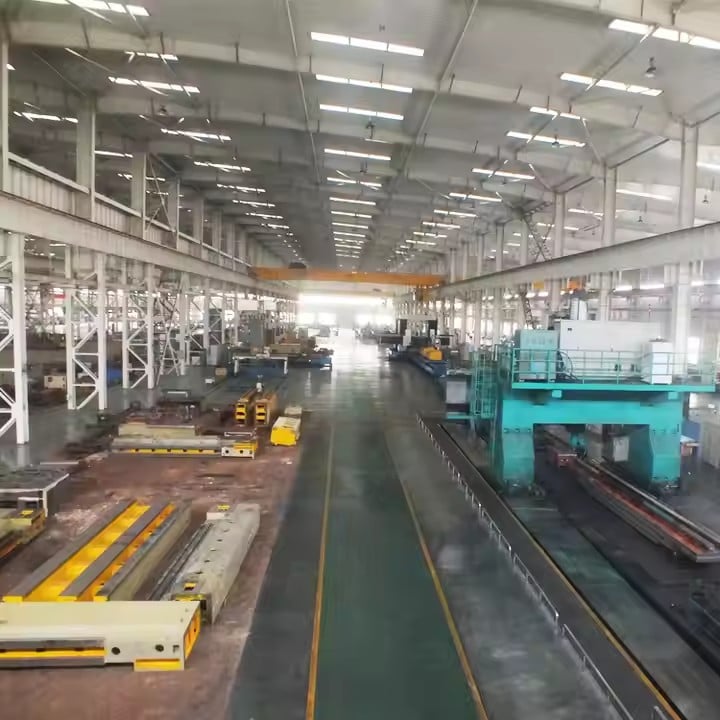
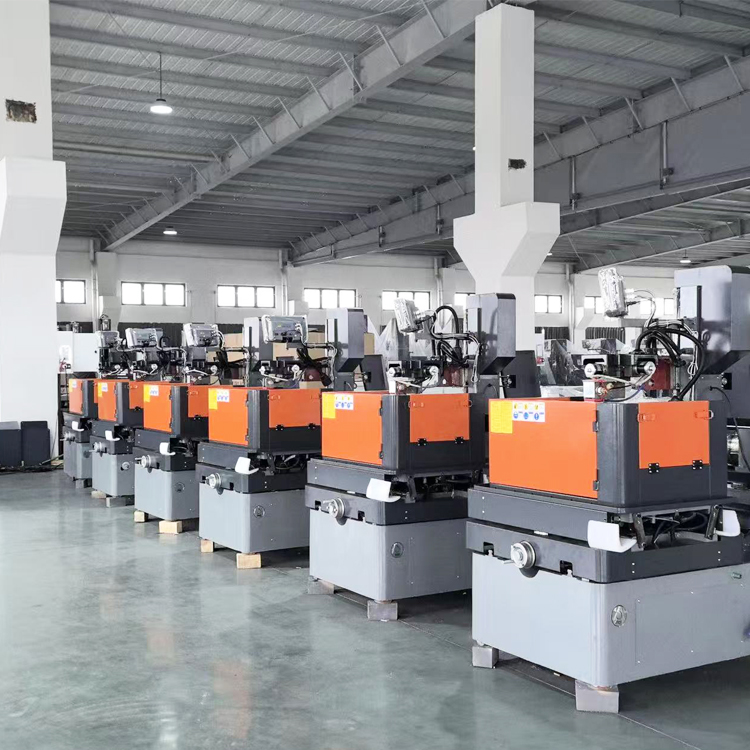
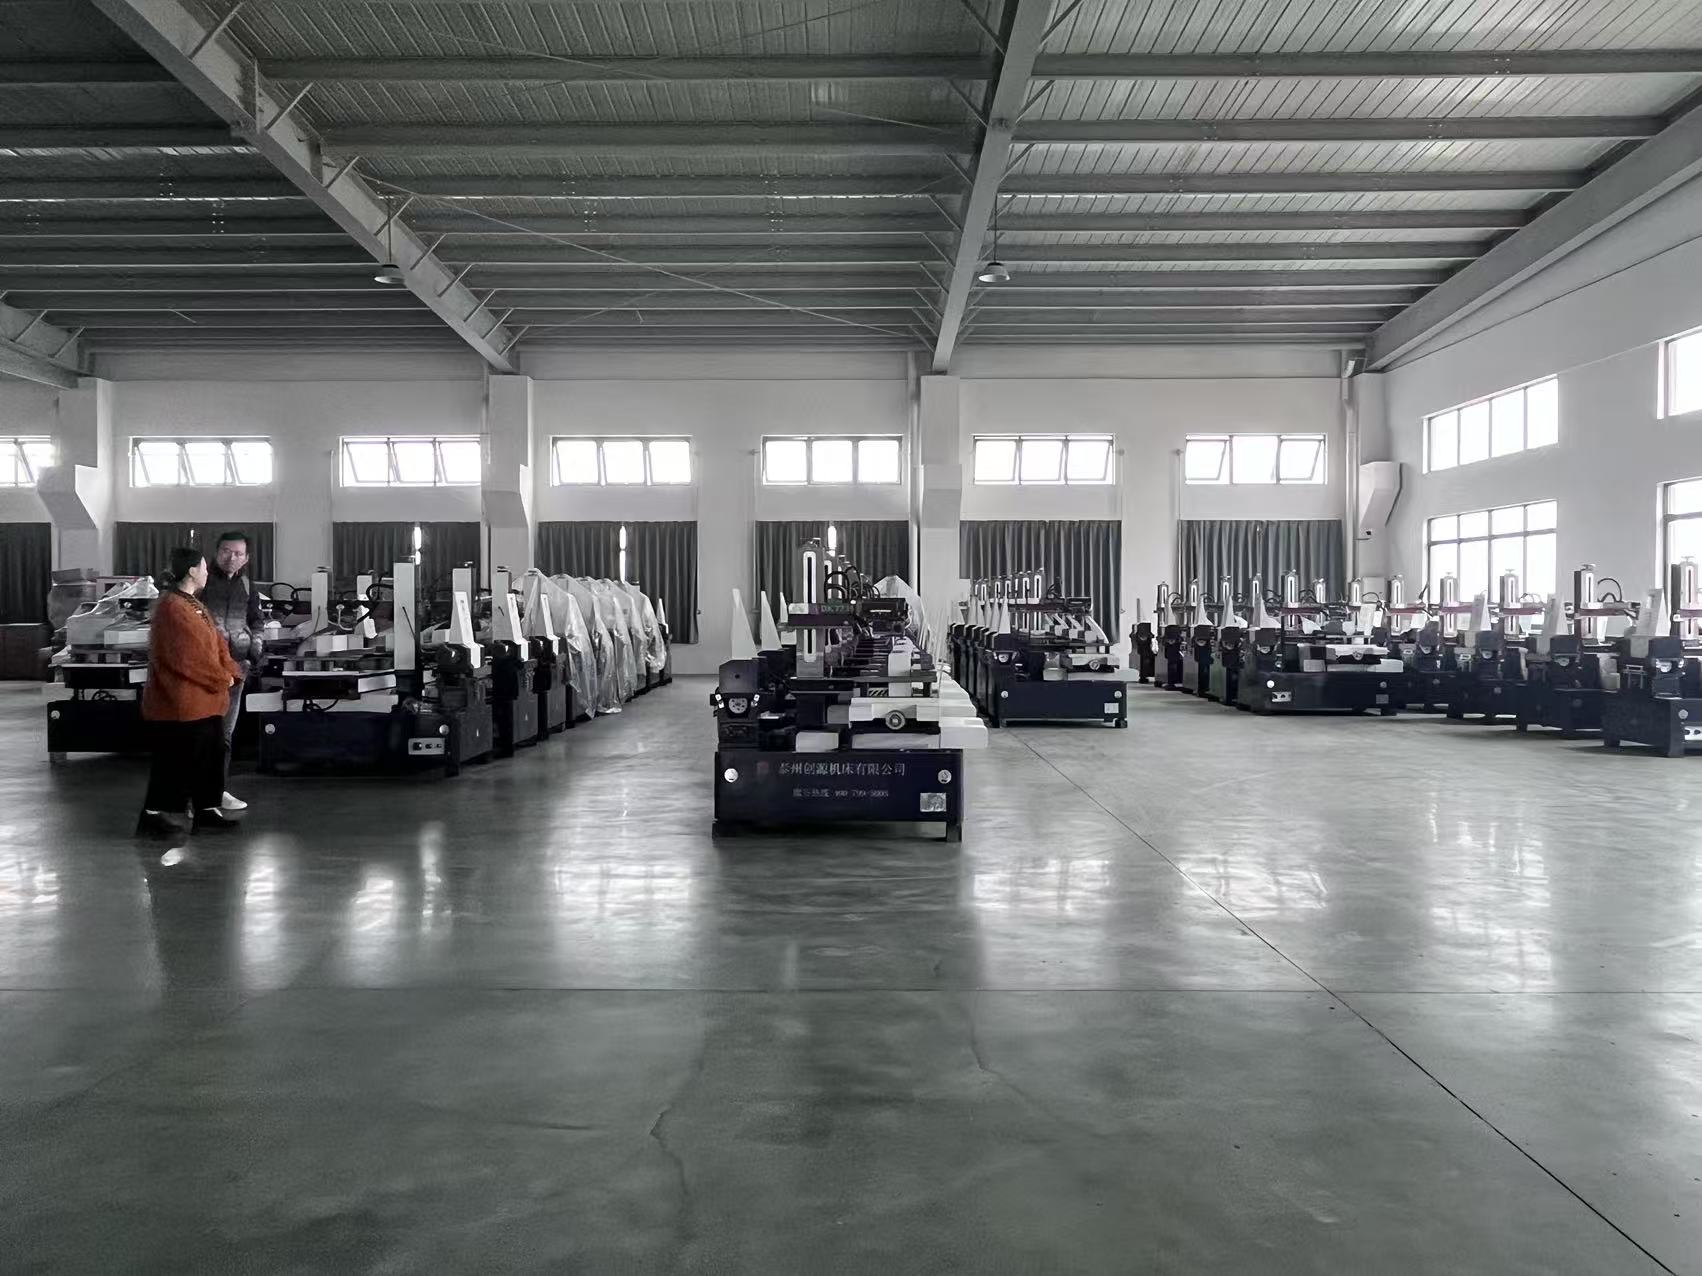
Производство надёжного станка для электроэрозионной обработки проволочным электродом начинается задолго до сборки. В компании Taizhou Chuang Yuan Machine Tool Co., Ltd., основанной в 2003 году в провинции Цзянсу, Китай, каждая платформа Mesin Edm Wire Cut проходит строго регламентированную цепочку этапов: исследований, литья, механической обработки, сборки, калибровки и валидации. Мы начинаем с метода конечных элементов для анализа C-образной рамы и стойки, выбирая высококачественный чугун, который естественным образом выдерживается в течение шести месяцев для снятия внутренних напряжений. Этот этап имеет принципиальное значение: термический дрейф всего на 2 градуса Цельсия может сместить положение проволоки на несколько микрон в течение 10-часовой автоматической резки без оператора. После черновой обработки на собственных порталных фрезерных станках станина, стойка и стол шлифуются до плоскостности не хуже 0,01 мм на метр, а затем в ключевых зонах контакта направляющих выполняется ручная притирка для обеспечения долгосрочной геометрической стабильности. Система подачи проволоки использует прецизионные алмазные направляющие и герметичные подшипники с ресурсом свыше 8000 часов, а импульсный генератор настраивается индивидуально для каждого станка, чтобы обеспечить стабильную искру при токах от 1 А до 12 А. На программном уровне наши инженеры предварительно загружают библиотеки режущих параметров для распространённых материалов: SKD11, SKD61, 718H, NAK80, твёрдого сплава, меди и алюминия. Операторы в разных регионах работают по-разному: европейские цеха, как правило, делают акцент на качестве поверхности и полной прослеживаемости; заводы Юго-Восточной Азии часто работают в автоматическом режиме «свет выключен» и ставят во главу угла надёжность протяжки проволоки; а ремонтные мастерские Ближнего Востока ценят быструю смену заданий. Наша библиотека параметров и интерфейсы на английском, испанском и русском языках отражают эти особенности. Перед отгрузкой каждый станок Mesin Edm Wire Cut проходит 72-часовое непрерывное испытание резки закалённой стали, а результаты измерений фиксируются лазерным интерферометром: точность осевого позиционирования подтверждается в пределах ±0,003 мм, а повторяемость — в пределах ±0,002 мм. По всему миру станки Mesin Edm Wire Cut компании Chuang Yuan используются производителями пресс-форм в Германии, штамповщиками в Мексике, субподрядчиками в авиастроении в Турции и предприятиями по изготовлению оснастки для электроники во Вьетнаме. В одном задокументированном проекте вьетнамский производитель пресс-форм для разъёмов выполнял прорезку пазов шириной 0,3 мм в стали твёрдостью 55 HRC со скоростью 150 мм²/мин, соблюдая допуск ±0,004 мм по всей длине заготовки 300 мм — это позволило исключить вторичную операцию шлифования и сократить срок изготовления на четыре дня. Статистика сервисной поддержки показывает, что более 90 % технических обращений решаются удалённо в течение одного рабочего дня; при этом склад запасных частей обеспечивает отправку критически важных компонентов в течение 48 часов. Мы также предлагаем пусконаладочные работы на месте, обучение операторов и график профилактического обслуживания, позволяющий прогнозировать расход проволоки — обычно от 0,28 до 0,35 кг на час резки. Именно такая сквозная дисциплина позволяет станкам Mesin Edm Wire Cut от Chuang Yuan обеспечивать воспроизводимую точность, документированное время безотказной работы и снижение себестоимости детали для заказчиков более чем в 20 странах.

Часто задаваемые вопросы

Какие допуски способна обеспечивать станция Mesin Edm Wire Cut в повседневном производстве?

Наших систем Mesin Edm Wire Cut подтверждена точность позиционирования по осям ±0,003 мм и повторяемость ±0,002 мм. При реальном производстве на закалённой стали твёрдостью 50–60 HRC большинство заказчиков обеспечивают точность ±0,005 мм на заготовке длиной 300 мм. Каждая машина поставляется с отчётом лазерного интерферометра, чтобы вы могли проверить точность до установки.
Благодаря автоматической наводке проволоки, замкнутой системе охлаждения и стабильному управлению разрядом станок Mesin Edm Wire Cut обычно работает без присмотра 10–14 часов. Заказчики в Германии и Таиланде сообщают об успешных ночных циклах работы с браком менее 0,5 % при соблюдении графика замены проволоки и фильтров, указанного в нашем плане технического обслуживания.
Один грубый проход обеспечивает шероховатость поверхности Ra от 2,5 до 3,2 мкм; добавление двух финишных проходов снижает её до Ra от 1,0 до 1,2 мкм; три–четыре финишных прохода обеспечивают Ra 0,8 мкм на стальных вставках. Это часто исключает ручную полировку — так подтвердил один мексиканский поставщик пресс-форм для медицинской техники после перехода на наш многопроходный процесс резки проволочным электроэрозионным станком Mesin Edm Wire Cut.
Мы предоставляем пусконаладочные работы на месте, обучение операторов на английском языке и пожизненную техническую поддержку. Удалённая диагностика позволяет решить более 90 % сервисных обращений в течение одного рабочего дня, а запасные части отправляются в течение 48 часов со склада в Цзянсу. Мы обслуживаем покупателей из более чем 20 стран и можем организовать визиты местных партнёров на ключевых рынках.
Стандартные модели резки проволочным электроэрозионным станком Mesin Edm Wire Cut поставляются через 30–45 дней после внесения предоплаты; индивидуальные конфигурации или опции с коническим резом могут потребовать до 60 дней. Мы обеспечиваем экспортную упаковку с использованием антикоррозионной плёнки, вакуумных пакетов и деревянных ящиков, а также поддерживаем условия поставки FOB, CIF и «от двери до двери» с полным комплектом документов для таможенного оформления.

Связанные статьи

Почему модульный пружинный станок обеспечивает быструю смену типов производства различных пружин

14

Jul

Почему модульный пружинный станок обеспечивает быструю смену типов производства различных пружин

Узкие места в производстве традиционного интегрированного оборудования для формовки пружин. Современное металлообрабатывающее производство всё чаще характеризуется диверсифицированными техническими характеристиками изделий и производством смешанных партий. Многие производственные предприятия должны обрабатывать пружины ...
Показать больше
Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

14

Jul

Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

Эволюция гибкого производства за счёт модульной архитектуры. Современные промышленные ландшафты требуют высокой степени адаптируемости, при которой способность быстро изменять конфигурации производства определяет операционный ритм предприятия...
Показать больше
Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

03

Aug

Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

Освоение сложных задач производства пружин. Освоение тонкостей высокоскоростного промышленного производства требует глубокого понимания динамики подачи проволоки, механических допусков и механики многокоординатного изгиба в современных автоматизированных...
Показать больше
Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

03

Aug

Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

Понимание требований к экспорту на международном уровне в области прецизионной обработки металлов. Ориентация в сложном ландшафте глобальной промышленной торговли требует тщательного понимания строгих технических норм, которые зарубежные покупатели предъявляют к передовым металлообрабатывающим...
Показать больше

Отзывы клиентов

Даниэль Вебер, руководитель отдела оснастки, Штутгарт, Германия
Точность, которая решила нашу проблему переделок

Мы производим автомобильные пресс-формы и ранее еженедельно сталкивались с несоответствием вставок. После установки их станка Mesin Edm Wire Cut допуск остаётся в пределах ±0,005 мм, а объём переделок снизился примерно на 30 % за три месяца. Ночные безлюдные смены проходят стабильно, а их инженеры оперативно отвечали на все вопросы в период ввода в эксплуатацию. Это надёжное вложение.

Мигель Сантос, начальник производства, Гвадалахара, Мексика
Быстрое обслуживание и надёжная резка в условиях массового производства

На нашем участке работают две смены с закалённой инструментальной сталью, и точность станка сохраняется уже более года. Объём выпуска вырос примерно на 20 % благодаря простоте наладки и автоматической подаче проволоки. Когда нам потребовалась направляющая деталь, она поступила через четыре дня. Специалисты службы поддержки Mesin Edm Wire Cut чётко понимают давление, связанное с производством.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Подтверждённая точность, подкреплённая документированными данными испытаний

Подтверждённая точность, подкреплённая документированными данными испытаний

Заявления о точности мало что значат без подтверждения, поэтому каждая станция электроразрядной обработки проволочным электродом Mesin Edm Wire Cut от Chuang Yuan проходит измерение и документирование перед отгрузкой. Мы проверяем позиционирование по осям с точностью ±0,003 мм и повторяемость с точностью ±0,002 мм с помощью лазерного интерферометра, а также проводим 72-часовой непрерывный тест резки закалённой стали для подтверждения термостабильности. На практике литейные цеха в Таиланде и Германии обеспечивают точность ±0,005 мм на заготовках длиной 300 мм в течение полных производственных смен. Поскольку тепловое дрейф является главным врагом проволочной резки, наши литые детали естественным образом выдерживаются в течение шести месяцев, а система охлаждения работает по замкнутому циклу, обеспечивая стабильность условий разряда при необслуживаемой работе продолжительностью от 10 до 14 часов. Покупатели получают отчёт о геометрических параметрах вместе со станцией, что сокращает сроки приёмочных испытаний и поддерживает аудит качества в автомобильных и медицинских цепочках поставок. Такой подход, основанный на данных, помог покупателям более чем в 20 странах снизить объёмы брака и переделки: один тайский заказчик сократил объём переделки на 32 % в течение 90 дней.
Конструкция, ориентированная на применение, для обработки пресс-форм, штампов и медицинских изделий

Конструкция, ориентированная на применение, для обработки пресс-форм, штампов и медицинских изделий

Разные отрасли обрабатывают материалы по-разному, и наши станки для электроэрозионной проволочной резки Mesin Edm Wire Cut настроены с учётом этих особенностей. Производители пресс-форм, обрабатывающие сталь SKD61 твёрдостью 48–55 HRC, получают библиотеки параметров, оптимизированные для формообразующей обработки полостей, что обеспечивает скорость черновой обработки 180 мм²/мин и чистоту поверхности Ra 0.8 мкм при финишной обработке. Поставщики медицинских изделий нуждаются в заусенец-свободных кромках на деталях из нержавеющей стали, поэтому мы предлагаем многопроходные режимы подрезки, устраняющие необходимость ручной полировки и позволившие одному из мексиканских заказчиков повысить долю изделий, прошедших первичный контроль без доработки, до 98 %. Субподрядчики аэрокосмической отрасли, обрабатывающие труднообрабатываемые сплавы, ценят управление конусностью в 4 осях и позиционирование с точностью ±0.003 мм при обработке наклонных элементов. Мелкие и средние механические мастерские на Ближнем Востоке делают акцент на скорости переналадки, поэтому наш человеко-машинный интерфейс (HMI) сохраняет рецепты обработки и восстанавливает их за считанные секунды. Мы также учитываем различия в инфраструктуре: предлагаем конфигурации напряжения для сетей 380 В, 415 В и 440 В, а также интерфейсы на английском, испанском и русском языках.

WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх