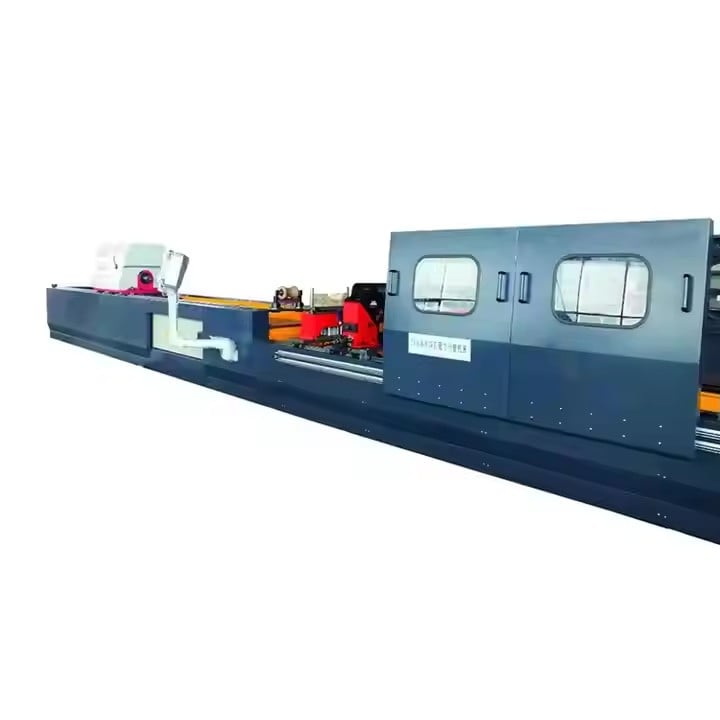
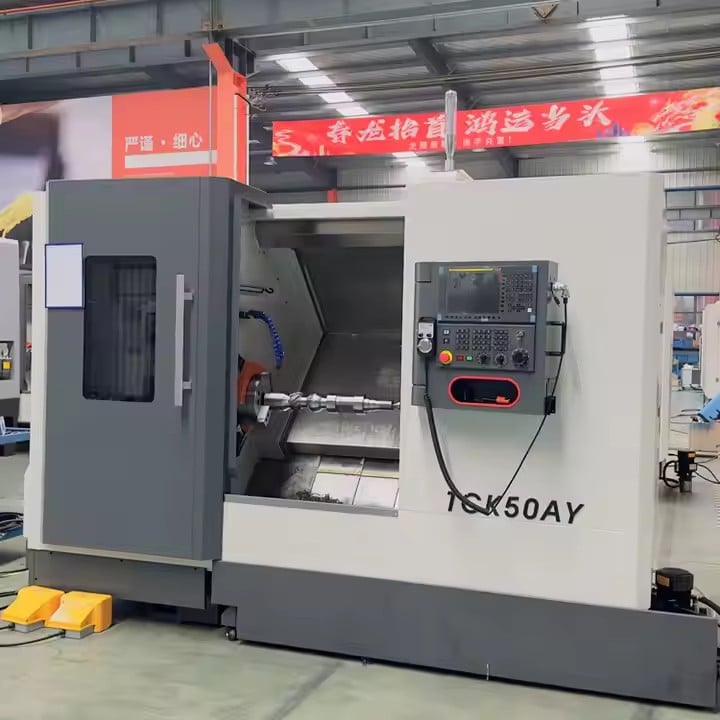
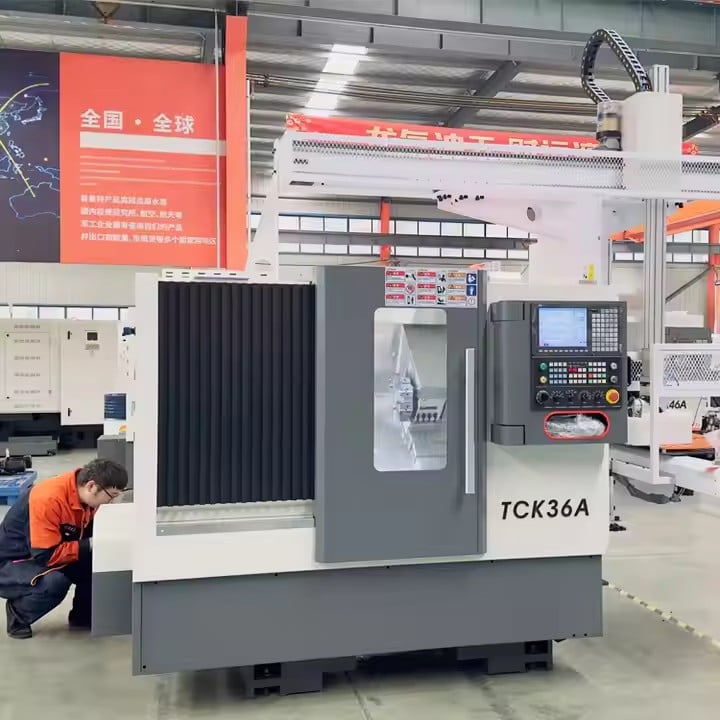
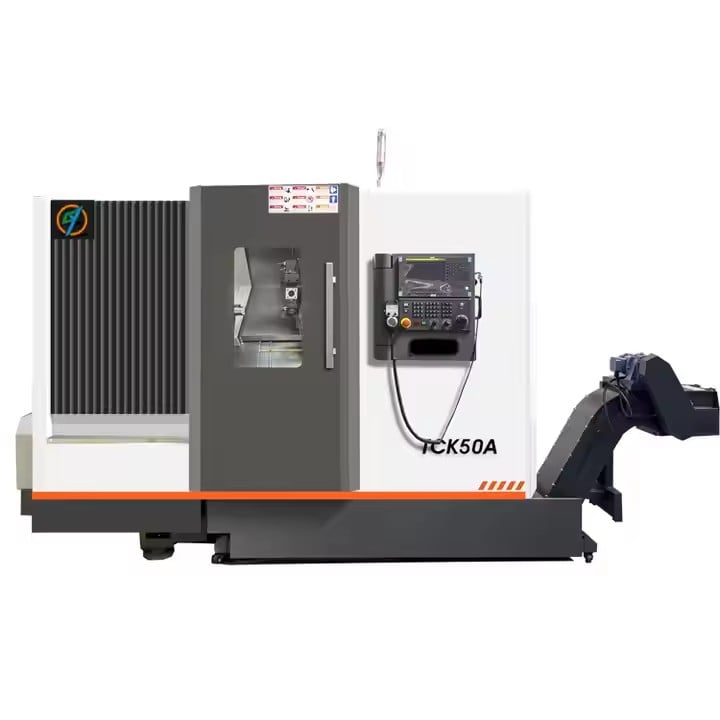
Станок для резки металлической проволоки | Точность 0,005 мм, прямые поставки с завода

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Ведущие решения для станков для резки металлической проволоки от проверенного китайского производителя

Ведущие решения для станков для резки металлической проволоки от проверенного китайского производителя

Выберите станок для резки металлической проволоки компании Taizhou Chuang Yuan Machine Tool Co., Ltd. и получите преимущества прямого сотрудничества с заводом, отточенного более чем за два десятилетия. С 2003 года наше предприятие в Цзянсу разрабатывает прецизионные станки для покупателей, которые оценивают оборудование по времени безотказной работы, точности и общей стоимости владения. Наши станки для резки металлической проволоки используются в мастерских по изготовлению пресс-форм, у производителей штампов, субподрядчиками в аэрокосмической отрасли, изготовителями медицинского оборудования и поставщиками оснастки для автопрома; они режут закалённую сталь, твёрдые сплавы, медь и алюминий с повторяемостью ±0,005 мм во многих конфигурациях. При изготовлении штампов и пресс-форм, где ошибка в траектории проволоки может привести к браковке полости, такая повторяемость защищает прибыль. В цехах серийного штампования операторы регулярно запускают необслуживаемые циклы в ночное время, поскольку наши системы регулирования натяжения проволоки и автоматической повторной наводки значительно сокращают простои.
Получить коммерческое предложение

Изучение кейса

Немецкий производитель пресс-форм повышает точность с помощью нашей машины для резки проволоки

Баварский производитель пресс-форм, выпускающий многополостные пресс-формы для литья под давлением в упаковочной отрасли, столкнулся с типичной проблемой: тяжёлые медные и закалённые стальные вставки постоянно выходили за пределы допусков на устаревшем оборудовании, что приводило к доле переделки свыше 9 процентов. После установки нашей машины для резки проволоки из металла точность резки стабилизировалась на уровне 0,006 мм в течение проверочного цикла продолжительностью 800 часов, а доля переделки снизилась ниже 2 процентов. Теперь команда доверяет эту машину при изготовлении критически важных элементов — например, запирающих поверхностей и направляющих деталей — для крышек бутылок и тонкостенных контейнеров, где разница в несколько микрометров определяет, появится ли заусенец. Более быстрые черновые проходы сократили время подготовки электродов с 7,2 до 5,1 часа на одну пресс-форму, освободив производственные мощности для выполнения заказов, которые ранее приходилось отклонять.

Вьетнамская инструментальная мастерская снижает затраты за счёт автоматизированной резки проволоки

Инструментальный цех недалеко от Хошимина, обслуживающий производителей мотоциклетных деталей, должен был обрабатывать прочные штамповые плиты из стали 1.2379 без найма дополнительных операторов на вечернюю смену. Применив нашу установку для электроэрозионной проволочной резки с автоматической повторной наводкой проволоки и возможностью необслуживаемой работы в течение ночи, цех повысил производительность одного оператора с 42 до 58 деталей в день. Расход проволоки снизился на 18 % после перехода на стратегию использования проволоки диаметром 0,20 мм при обработке медных компонентов, что позволило сократить расходы на расходные материалы на конкурентном рынке, где каждая тысячная доля цента имеет значение.

Польский штамповый цех ускоряет поставки за счёт технологии проволочной резки

Польский производитель прогрессивных штампов терял заказы в пользу конкурентов, обещавших сроки выполнения в две недели. С помощью нашего станка для резки металлической проволоки предприятие повысило скорость резки на 12 % при обработке закалённых плит толщиной 40 мм за счёт оптимизированной промывки и адаптивного управления подачей, а стабильная работа в ночную смену позволила увеличить долю заказов, выполненных вовремя, с 91 % до 99 %. В результате возросло количество повторных заказов от поставщиков первого уровня автопрома и появилась уверенность в гарантировании сроков, которые ранее считались рискованными.

Сопутствующие товары

Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. завоевала репутацию, освоив полную цепочку производства прецизионных станков; линейка наших станков для резки металлической проволоки наглядно демонстрирует, как эта дисциплина воплощается в практических результатах на производственном участке. С 2003 года наш завод в городе Тайчжоу, провинция Цзянсу, объединяет под одной крышей исследования, разработку, производство и продажи — это означает, что инженерные изменения проходят путь от чертежа к прототипу и далее к серийному выпуску без задержек со стороны внешних поставщиков. Наши станки для резки проволоки собираются в контролируемой среде: направляющие поверхности обрабатываются вручную опытными специалистами, шариковые винты предварительно нагружаются с соблюдением строгих допусков, а литые несущие детали подвергаются термообработке для снятия внутренних напряжений до механической обработки — благодаря этому тепловое дрейф остаётся предсказуемым даже при длительных рабочих сменах. Посетители нашего завода сразу замечают логику производственного процесса: входной контроль гранита и чугунных отливок, прецизионное шлифование, верификация с помощью лазерного интерферометра, а затем 72-часовое непрерывное испытание резки под нагрузкой. Только те станки, которые соответствуют заданным показателям точности и требуемому качеству поверхности, покидают сборочную площадку.

Глубина процесса имеет значение при электроэрозионной обработке проволокой, поскольку незначительные параметры накапливаются в течение тысяч циклов разрядов. Наши инженеры настраивают длительность импульса, пиковую силу тока и натяжение проволоки под конкретные материалы, которые обрабатывают заказчики: например, горячепрессованный инструментальный сталь 1.2344, твердосплавные пуансоны из карбида вольфрама, электроды из бериллиевой бронзы или алюминиевые крепёжные элементы. Для мастерских по изготовлению пресс-форм, где обрабатываются сложные сердечники, важны точность углов и контроль конусности; производители штампов же ценят прямолинейность при обработке протяжённых контуров и возможность автоматической повторной наводки проволоки после её обрыва. Мы проверяем оба сценария на каждой платформе. Реальные цифры определяют наши проектные решения: позиционная точность до 0,005 мм во многих моделях, шероховатость поверхности до Ra 0,8 мкм, скорости резки от 200 до 300 кв. мм/мин в распространённых сталях и диаметры проволоки от 0,10 мм до 0,30 мм. Современные инверторные источники питания снижают энергопотребление на 15–25 % по сравнению со старыми генераторами — это существенный показатель для заводов, отслеживающих расход киловатт-часов на деталь, поскольку отчётность по устойчивому развитию становится стандартом в Европе и Северной Америке.

Глобальное применение охватывает более чем 20 стран и регионов-экспортёров. Немецкий производитель пресс-форм использует наше оборудование для изготовления оснастки упаковочных решений, где поверхности запирания должны обеспечивать идеальное уплотнение. Польская штамповая мастерская планирует необслуживаемые ночные смены, чтобы соблюдать двухнедельные циклы поставок для автопроизводителей первого эшелона. Вьетнамские инструментальные цеха полагаются на наши станки для производства оснастки для мотоциклов и бытовой техники по конкурентоспособной цене. Турецкие, бразильские, мексиканские, индонезийские и южноафриканские покупатели применяют их для самых разных задач — от штампов до компонентов медицинских приборов. Работа с такими разнообразными рынками показала нам, что надёжность говорит на универсальном языке: чёткая документация, объективные технические характеристики, оперативная поставка запасных частей и станки, одинаково стабильно работающие как при 45-градусной летней жаре, так и в неотапливаемом цеху зимой. Каждая единица поставляется с руководствами на английском языке, поддержкой удалённой диагностики и отправкой запчастей в течение 48 часов почти во все точки назначения. Для покупателей, сравнивающих поставщиков, мы приветствуем аудиты на нашем заводе и пробную резку образцов, поскольку доверие, основанное на подтверждённых результатах, — самый сильный аргумент в пользу продаж, который может предложить производитель.

Часто задаваемые вопросы

Какие материалы способен надёжно обрабатывать ваш станок для резки металлической проволоки?

Наши станки обрабатывают электропроводные материалы, включая закалённые инструментальные стали, нержавеющую сталь, карбид вольфрама, медь, алюминий, латунь и титан. Для изготовления штампов и пресс-форм чаще всего используются марки 1.2344, 1.2379 и 1.2083. Диаметры проволоки от 0.10 мм до 0.30 мм позволяют балансировать между скоростью и детализацией, поэтому как тонкие медицинские вставки, так и массивные штамповые плиты обрабатываются на одной и той же платформе.
Многие конфигурации обеспечивают позиционную точность в пределах 0,005 мм и достигают шероховатости поверхности до Ra 0,8 мкм при многократных финишных проходах. Скорость чернового резания в стали может составлять от 200 до 300 квадратных миллиметров в минуту. Точные значения зависят от материала, толщины и выбора проволоки; поэтому мы предоставляем отчёты об испытаниях, проведённых с образцами, соответствующими вашим деталям.
Типичный ввод в эксплуатацию на месте занимает от пяти до семи дней, включая выравнивание, калибровку и испытательные резы. Операторы осваивают настройку и повторную наводку за один–два дня благодаря интуитивно понятному интерфейсу. После этого удалённая диагностика позволяет устранить большинство проблем в течение 24 часов, а запасные части доставляются в большинство международных пунктов назначения в течение 48 часов.
Да. Автоматическое повторное наведение электрода и адаптивное управление подачей позволяют многим заказчикам осуществлять полностью автоматизированные смены без участия оператора; зафиксированы случаи роста производительности с 42 до 58 деталей на одного оператора в день. При обрыве электрода станок самостоятельно выполняет повторное наведение и возобновляет резку, обеспечивая соблюдение графика обработки длинных штампов и сложных сердечников без необходимости присутствия оператора.
Цена зависит от рабочего хода, возможности обработки конических поверхностей, типа генератора и уровня автоматизации. Мы предоставляем прямые заводские цены в USD или EUR с чётким перечнем статей расходов: оснастка, проволока и транспортные расходы. Покупателям, сравнивающим предложения поставщиков, рекомендуется запросить пробную резку на собственном материале, поскольку подтверждённые показатели эффективности всегда надёжнее любых утверждений из рекламных брошюр.

Связанные статьи

Какие этапы постобработки требуются после обработки детали на электроэрозионном станке

14

Jul

Какие этапы постобработки требуются после обработки детали на электроэрозионном станке

Недостатки скрытых затрат при традиционной обработке сегментированных рулонов. Большинство предприятий по обработке металлов упускают из виду значительную часть скрытых операционных расходов, обусловленных устаревшими рабочими процессами обработки сегментированных рулонов. Многие заводы до сих пор используют автономные...
Показать больше
Почему модульный пружинный станок обеспечивает быструю смену типов производства различных пружин

14

Jul

Почему модульный пружинный станок обеспечивает быструю смену типов производства различных пружин

Узкие места в производстве традиционного интегрированного оборудования для формовки пружин. Современное металлообрабатывающее производство всё чаще характеризуется диверсифицированными техническими характеристиками изделий и производством смешанных партий. Многие производственные предприятия должны обрабатывать пружины ...
Показать больше
Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

03

Aug

Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

Освоение сложных задач производства пружин. Освоение тонкостей высокоскоростного промышленного производства требует глубокого понимания динамики подачи проволоки, механических допусков и механики многокоординатного изгиба в современных автоматизированных...
Показать больше
Какие выгоды для предприятий даёт модернизация устаревшего оборудования для электроэрозионной обработки методом искрового разряда

03

Aug

Какие выгоды для предприятий даёт модернизация устаревшего оборудования для электроэрозионной обработки методом искрового разряда

Выявление устаревших ограничений в производстве методом искровой эрозии. Эксплуатация зрелого, десятилетиями используемого оборудования на участках высокоточного производства зачастую приводит к скрытым операционным издержкам, которые постепенно снижают рентабельность. Когда объёмы производства...
Показать больше

Отзывы клиентов

Маркус Вебер, руководитель производства пресс-форм, Германия
Точность, которая положила конец нашим проблемам с доработкой

Наши старые станки постоянно смещались при обработке закаленных вставок, и переделка изделий подрывала нашу рентабельность. После установки двух таких станков мы обеспечиваем точность 0,006 мм в течение длительных производственных циклов, а доля переделки снизилась с 9 до менее чем 2 процентов. Автономная беспрерывная обработка в ночное время полностью изменила наш график работы. Отчёт о заводских испытаниях полностью соответствовал реальным результатам на нашем производстве.

Нгуен Тхи Лан, владелица инструментального цеха, Вьетнам
Быстрая поддержка и реальный рост производительности

Мы сравнили несколько поставщиков и выбрали именно этого, поскольку пробная резка на наших собственных штамповых пластинах убедила нас окончательно. Выработка на одного оператора выросла с 42 до 58 деталей в день, а расходы на проволоку сократились примерно на 18 процентов благодаря более эффективной стратегии её использования. Запасные части прибыли к нам через два дня — это особенно важно при жёстких сроках поставки.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Инженерные решения напрямую от завода-изготовителя с более чем 20-летним опытом в области станкостроения

Инженерные решения напрямую от завода-изготовителя с более чем 20-летним опытом в области станкостроения

Работа напрямую с компанией Taizhou Chuang Yuan Machine Tool Co., Ltd. позволяет исключить посреднические издержки и неопределённость. Основанная в 2003 году и расположенная в городе Тайчжоу, провинция Цзянсу, наша компания самостоятельно осуществляет научные исследования, разработку, производство и продажи, поэтому технические вопросы попадают непосредственно к инженерам, создавшим станок. Это особенно важно, когда мастерская по изготовлению пресс-форм нуждается в консультации по обработке стали 1.2344 или когда специалист по штампам стремится оптимизировать промывку при обработке глубоких контуров. Наши команды собирают, шабрят и выравнивают критически важные компоненты на собственных мощностях, после чего каждый станок для электроэрозионной проволочной резки проходит проверку лазерной интерферометрией и 72-часовой тест непрерывной резки. Зафиксированные результаты включают позиционную точность в пределах 0,005 мм, шероховатость поверхности до Ra 0,8 мкм и скорости резки от 200 до 300 кв. мм/мин при обработке распространённых марок стали. Поскольку мы сами производим оборудование, а не перепродаём его, адаптация хода, угла конуса и уровня автоматизации является стандартной процедурой, а не исключением.
Производительность, настроенная под конкретное применение: для производства штампов, пресс-форм, изделий медицинского назначения и авиакосмической техники

Производительность, настроенная под конкретное применение: для производства штампов, пресс-форм, изделий медицинского назначения и авиакосмической техники

Машина для резки металлической проволоки создаёт ценность только тогда, когда соответствует реальным производственным привычкам, поэтому мы настраиваем каждую платформу под отрасли, в которых она используется чаще всего. Предприятия по изготовлению штампов и форм, производящие прогрессивные штампы и многополостные литейные формы, ставят во главу угла точность углов, контроль конусности и надёжность в автоматическом режиме без участия оператора; наши функции автоматической повторной наводки электрода и адаптивного управления подачей обеспечивают работу в «безлюдном» режиме, а зафиксированные случаи внедрения показывают рост выпуска продукции на одного оператора — с 42 до 58 деталей в день. Производители медицинских изделий, обрабатывающие вставки из нержавеющей стали и титана, ценят возможность работы тонкой проволокой диаметром от 0,10 мм и достижение шероховатости поверхности до Ra 0,8 мкм, что сокращает ручную полировку компонентов инструментов. Субподрядчики в аэрокосмической отрасли, обрабатывающие закалённые сплавы, ценят воспроизводимость размеров в пределах ±0,005 мм на протяжённых контурах, поскольку даже одно отклонение запускает дорогостоящие циклы дополнительного контроля. В условиях серийного производства источники питания с частотным преобразователем снижают энергопотребление на 15–25 % по сравнению с устаревшими генераторами.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх