Mașini de strunjire CNC de precizie | circularitate de 0,002 mm și rugozitate Ra 0,4

Toate categoriile

Obțineți o ofertă gratuită

Reprezentantul nostru vă va contacta în curând.
Email
Telefon mobil/WhatsApp
WeChat
LinkedIn
Nume
Denumirea companiei
Mesaj
0/1000
Anexă
Vă rugăm să încărcați cel puțin un fișier atașat
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Soluții de strunjire CNC de precizie concepute pentru producătorii globali de către Taizhou Chuang Yuan

Soluții de strunjire CNC de precizie concepute pentru producătorii globali de către Taizhou Chuang Yuan

Taizhou Chuang Yuan Machine Tool Co., Ltd. se specializează în echipamente de strunjire CNC de precizie și mașini pentru prelucrarea găurilor adânci începând cu anul 2003, având sediul în orașul Taizhou, provincia Jiangsu, China, oferind servicii clienților din domeniile automotive, aerospace, hidraulic, medical și energetic, în peste 20 de țări exportatoare. Platformele noastre de strunjire CNC de precizie asigură rotunditatea în limite de ±0,002 mm, finisajul suprafeței până la Ra 0,4 și acuratețea repetabilă de poziționare de ±0,005 mm pe întreaga serie de piese, caracteristici esențiale pentru corpuri de supape hidraulice, manșoane pentru injectorii de combustibil, șuruburi osoase medicale și pini pentru actuatori aerospace, unde concentricitatea între diametrul interior și cel exterior determină etanșarea și durata de viață la oboseală. Într-un program tipic de nivel unu automotive, un client a înlocuit două strunguri mai vechi cu sistemul nostru de strunjire CNC de precizie pentru găuri adânci, reducând timpul de ciclu cu 23 % și scăzând procentul de rebuturi de la 4,1 % la 0,8 % într-un singur trimestru, realizând economii anuale de aproximativ 61 000 USD.
Solicitați o ofertă

Studiu de caz

Reducing Hydraulic Cylinder Bore Scrap For A German Fluid Power Maker

Un producător german de echipamente hidraulice înfruntă un procent de rebuturi de 5,6 % datorită vibrațiilor și conicității apărute la prelucrarea alezajelor adânci de 140 mm în oțel 27MnCr. Am integrat un sistem de strunjire CNC de precizie pentru alezaje adânci, dotat cu racire prin presiune înaltă, o bară de alezat amortizată și avansuri servo sincronizate. Abaterile de rotunditate au ajuns la 0,003 mm, conicitatea a rămas sub 0,01 mm, iar procentul de rebuturi a scăzut la 0,9 %, reducând timpul de ciclu cu 19 % pentru cele 12.000 de unități lunare.

Cutting Cycle Time For A Medical Bone Screw Producer In The United States

Un producător american de dispozitive medicale avea nevoie de șuruburi din titan pentru fixarea oaselor, fără bavuri și cu finisaj oglinză, în conformitate cu cerințele stricte de trasabilitate FDA. Celula noastră de strunjire CNC de precizie a utilizat o torretă cu 12 stații active, preluare cu sub-ax și inserturi de finisare cu rugozitate Ra 0,4, împreună cu măsurare prin sondare. Timpul de ciclu a scăzut de la 96 la 71 de secunde, indicele Cpk dimensional a depășit 1,67, iar necesarul de reprelucrare a scăzut cu 82 %, permițând creșterea producției lunare la 150.000 de unități.

Îmbunătățirea preciziei manșonului injectorului de combustibil pentru un furnizor auto turc

Un furnizor auto turc a înregistrat o deriva a concentricității la manșoanele injectorului de combustibil din oțel inoxidabil, ceea ce a condus la rate ridicate de returnări din teren. Am livrat o celulă de strunjire CNC de precizie dotată cu compensare termică automată și corecții în timpul procesului pentru uzură. Concentricitatea s-a stabilizat la 0,004 mm, iar variația grosimii pereților a scăzut la 0,006 mm, reducând returnările din teren cu 74 % pentru cele 2,4 milioane de manșoane anuale.

Produse conexe

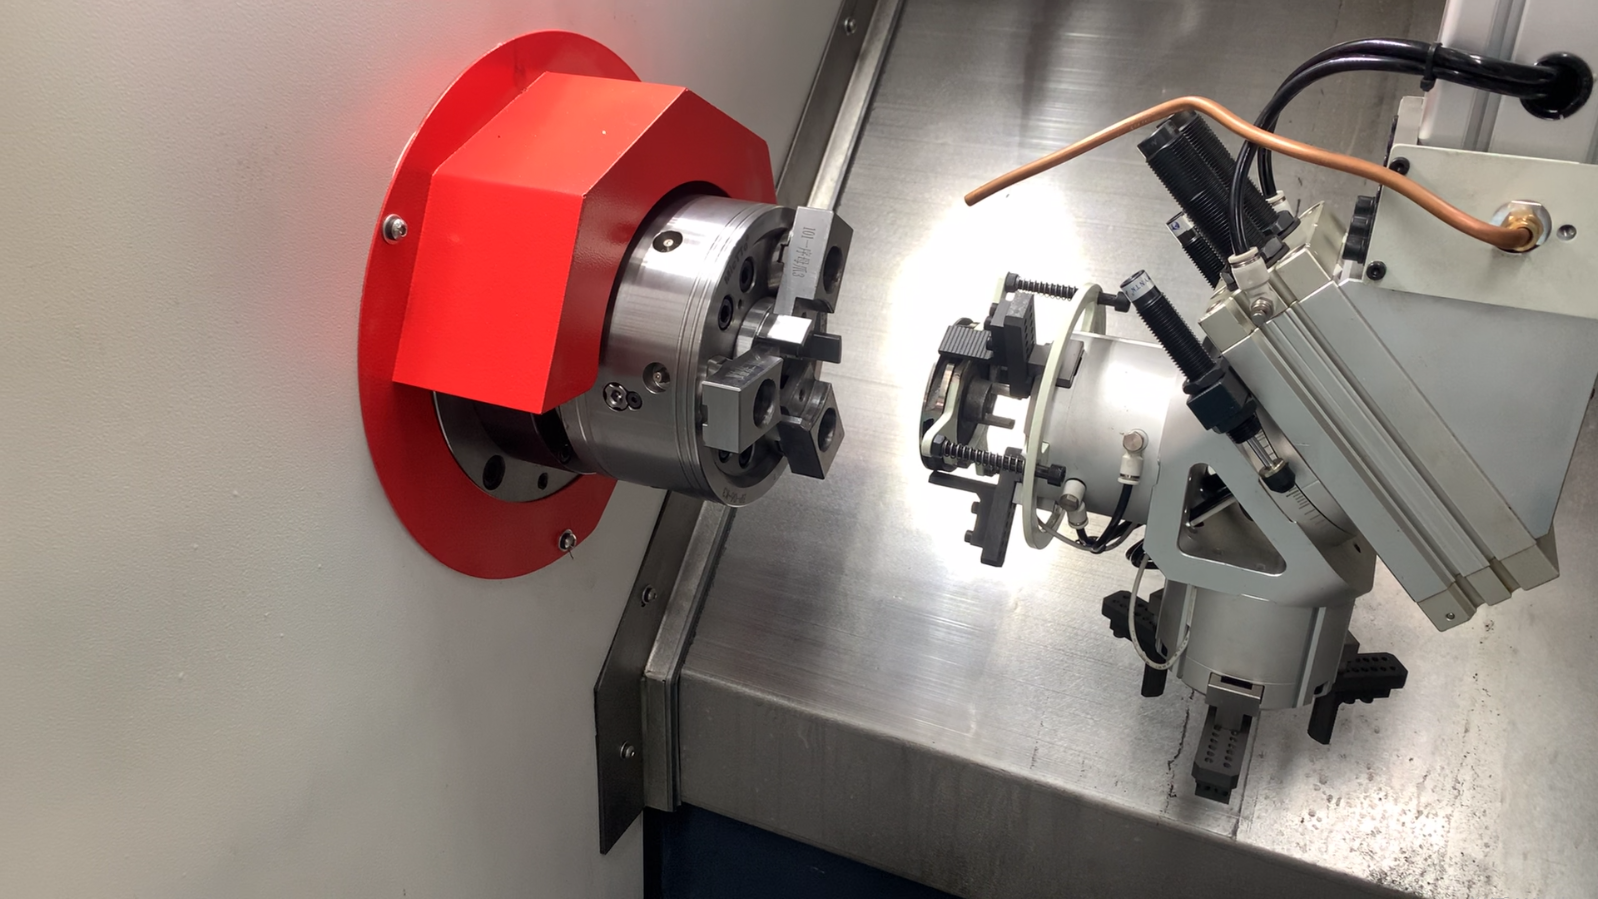
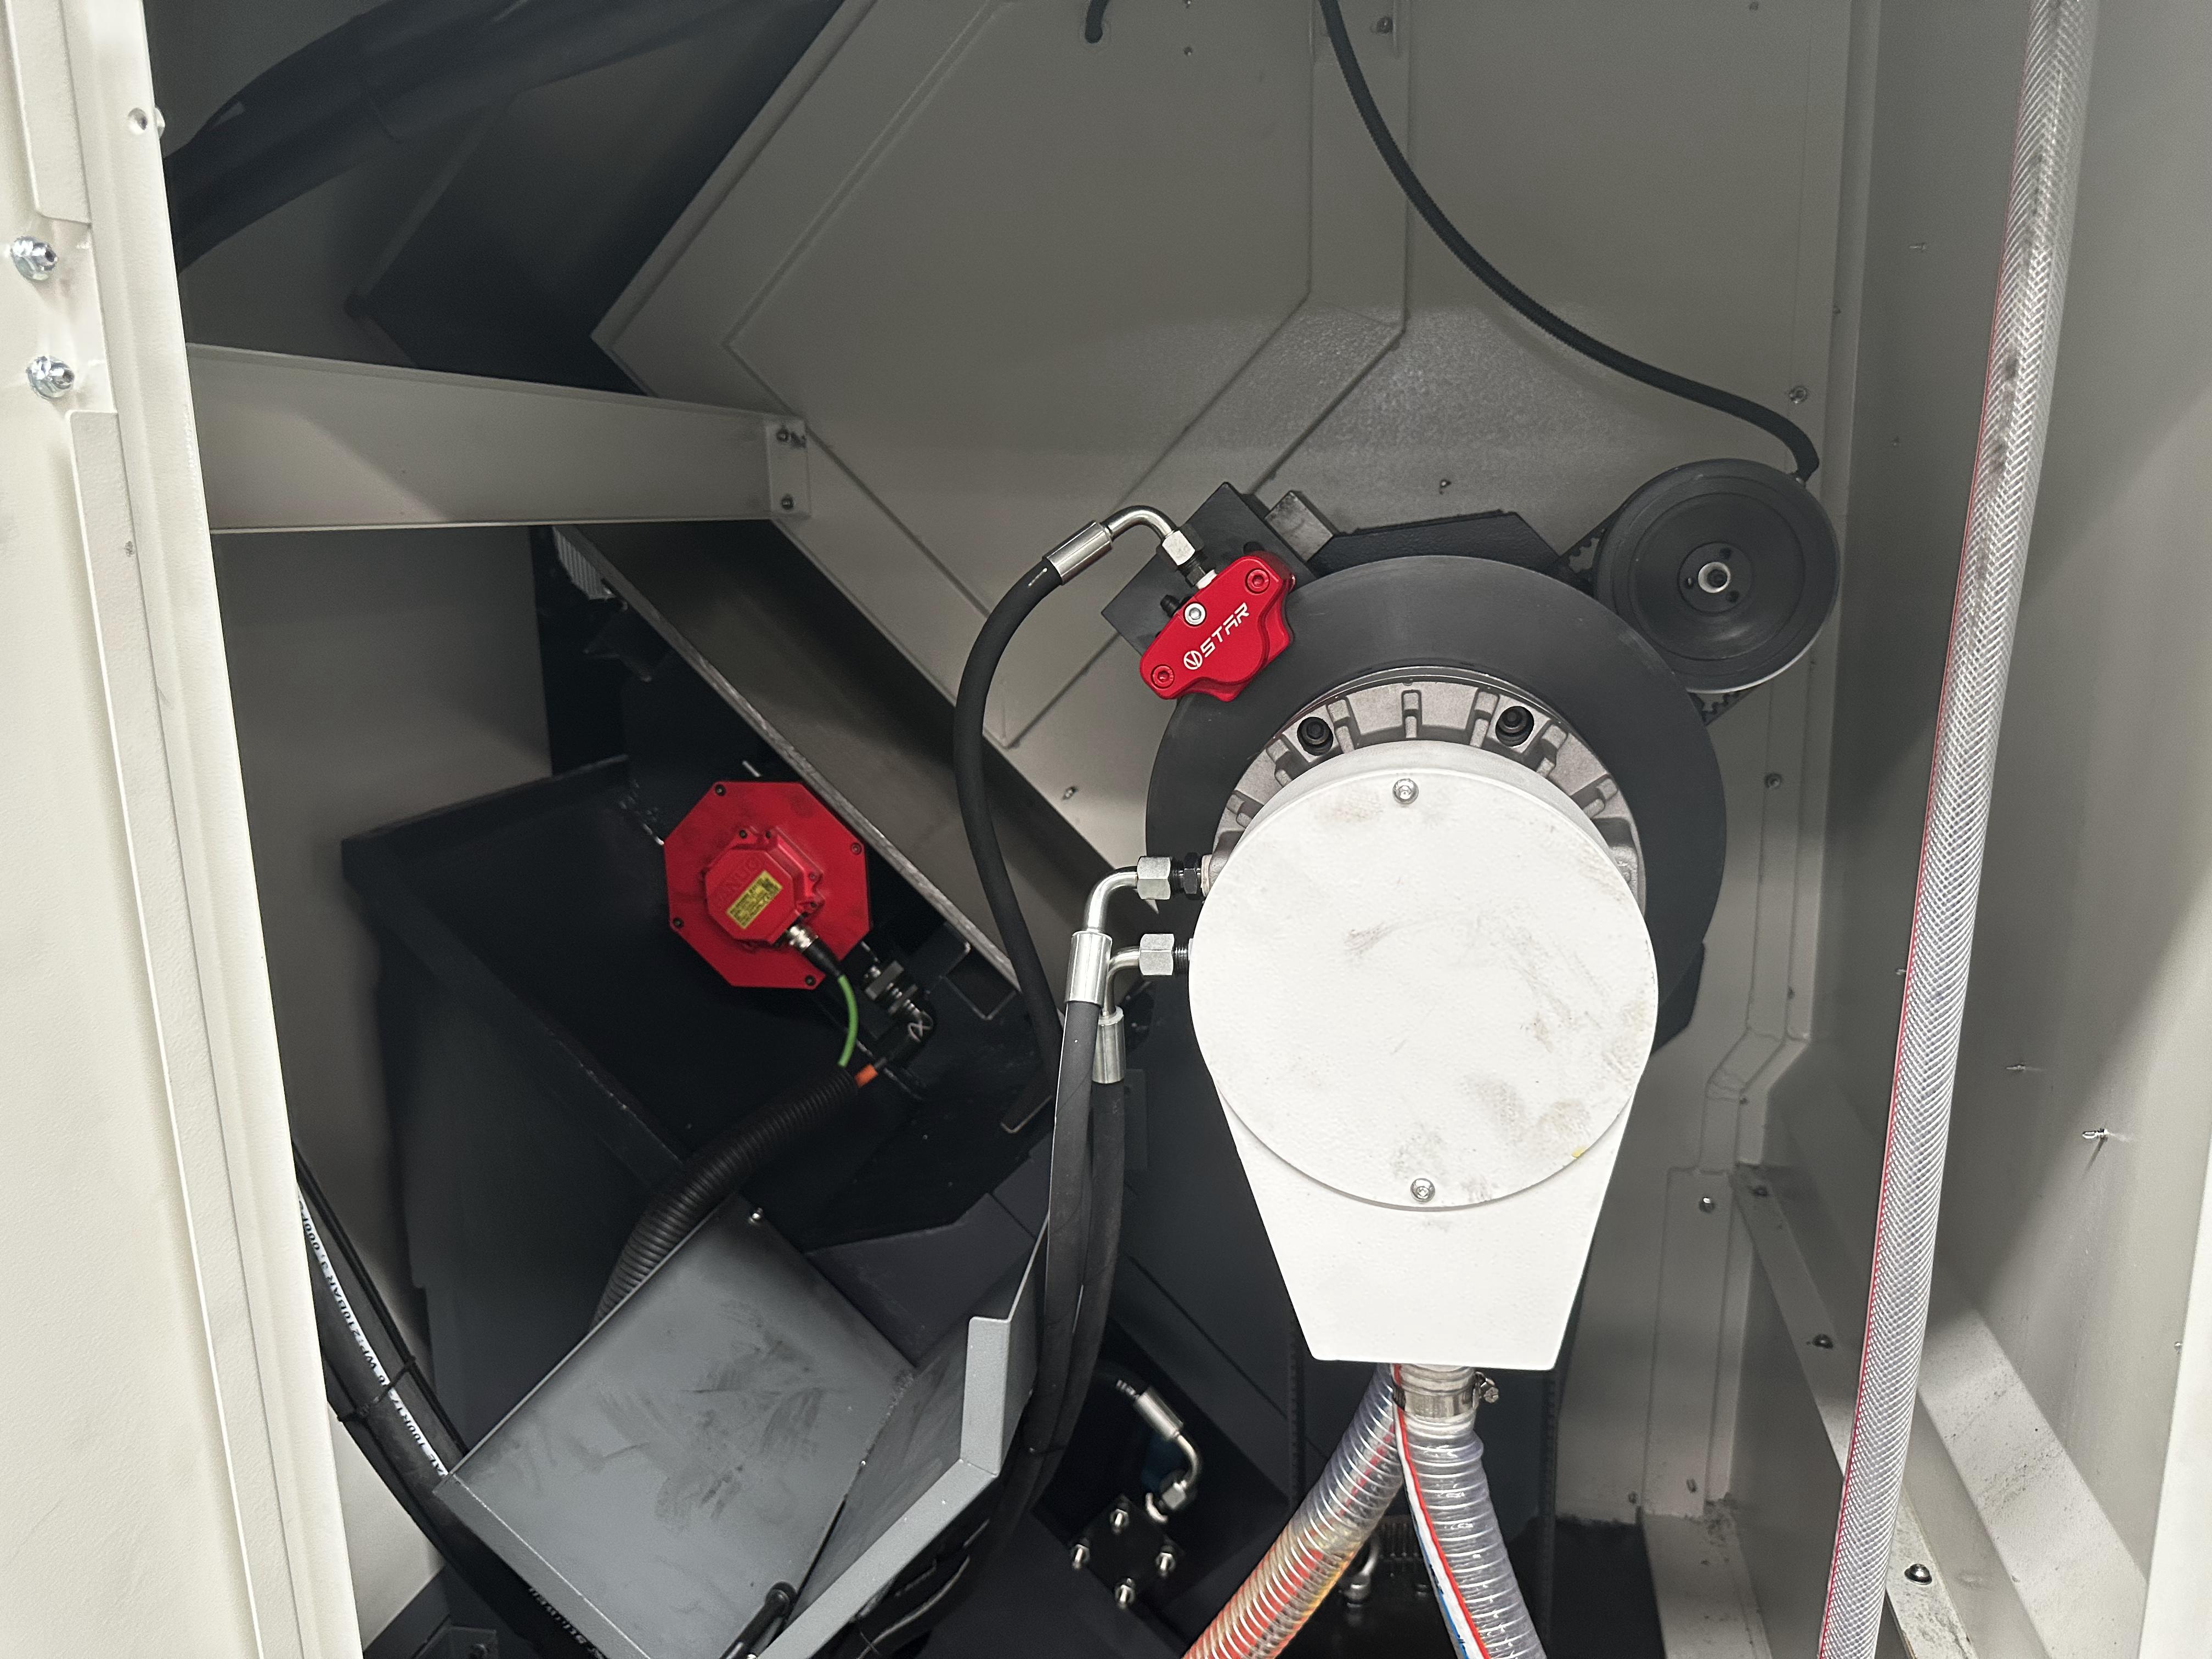
Strunjirea CNC de precizie stă la baza modernelor tehnici de prelucrare a metalelor, deoarece controlează rotunditatea, concentricitatea și integritatea suprafeței într-un singur ciclu continuu. Taizhou Chuang Yuan Machine Tool Co., Ltd. dezvoltă această capacitate de la zero, începând cu analiza prin element finit a carcaselor și coloanelor turnate, care sunt supuse unui proces de îmbătrânire și prelucrare în interiorul uzinei, pentru a reduce vibrațiile în timpul tăierilor grele intermitente. Asamblările arborelui principal sunt prevîntuite și echilibrate dinamic, apoi cuplate cu acționări servo de înaltă rezoluție și codificatoare absolute, astfel încât fiecare traiectorie a sculei se repetă cu o precizie de ±0,005 mm. În modelele pentru găuri adânci, rotația în sens invers între piesa de prelucrat și sculă, răcirea sub presiune ridicată (până la 70 bar) și controlul inteligent al avansului elimină cu siguranță așchiile chiar și la raporturi lungime/diametru depășind 20:1 — o cerință esențială pentru colectoarele hidraulice, țevile de armă și bolțurile trenurilor de aterizare. Fiecare mașină este verificată înainte de livrare cu interferometru laser pentru acuratețe, testată cu ballbar pentru circularitate și supusă unui ciclu continuu de strunjire de 72 de ore. În producție, un client german din domeniul hidraulicii a obținut o rotunditate de 0,003 mm pe alezaje de 140 mm după trecerea la platforma noastră de strunjire CNC de precizie pentru găuri adânci; un furnizor turc din industria auto a menținut o concentricitate de 0,004 mm pe manșoanele injectorilor de combustibil și a redus returnările din teren cu 74%. Un producător american de dispozitive medicale a redus timpul de ciclu pentru șuruburile pentru os de la 96 la 71 secunde și a crescut indicele Cpk peste 1,67. Aceste rezultate provin din ingineria riguroasă a proceselor: studii de capacitate pe loturi de 300 de piese, cartografierea duratei de viață a sculelor, compensarea deriverii termice și tablouri de bord pentru operatori care evidențiază tendințele de uzură înainte ca toleranțele să se decaleze. Echipa noastră de ingineri sprijină clienții vorbitori de engleză prin diagnoză la distanță, punere în funcțiune video și programe documentate de întreținere preventivă, iar piesele de schimb sunt expediate în maxim 48 de ore. Proiectarea electrică conform normelor CE, transformatoarele cu multi-tensiune și documentația adaptată local facilitează instalarea în Asia, Europa, Americi și Orientul Mijlociu. Deoarece controlăm întregul flux — turnare, prelucrare, asamblare și testare — sub același acoperiș, putem adapta cursa, diametrul alezajului arborelui principal, sistemul de prindere, transportorul de așchii și interfețele pentru automatizare în funcție de familii specifice de piese, fără a obliga clienții să-și adapteze procesele. Această flexibilitate reduce perioada de punere în funcțiune de la luni la săptămâni și menține costul total pe piesă previzibil. Cu peste 20 de ani de experiență în export și parteneriate pe termen lung în peste 20 de țări, ajutăm producătorii să transforme geometriile complexe în producție stabilă și profitabilă.

Întrebări frecvente

Ce toleranțe poate menține în mod realist strunjirea CNC de precizie în producția zilnică?

Pe mașini corect întreținute și cu control stabil al temperaturii, strunjirea CNC de precizie menține în mod obișnuit toleranțe de ±0,005 mm pentru diametru și 0,003 mm pentru rotunditate. Finisajele de suprafață ating valori Ra 0,4 folosind alezaje fine sau plăcuțe de finisare. Verificăm capacitatea printr-un studiu pe 300 de piese, astfel încât să cunoașteți Cpk real înainte de expediere, nu doar datele de pe fișa tehnică.
Componente hidraulice și pneumatice, sisteme auto de alimentare cu combustibil, implante și instrumente medicale, actuatori aerospațiali, racorduri pentru industria petrolului și gazului, precum și confecționarea matrițelor. Aceste sectoare necesită găuri lungi, concentricitate strictă și finisaje în oglindă. Peste 20 de țări exportatoare folosesc deja echipamentele noastre în aceste aplicații, cu rezultate documentate.
Combinăm turnături îmbătrânite, bare de alezat amortizate, rotație contrară, răcire cu presiune înaltă prin sculă și compensare termică în CNC. Compensările pentru uzură sculei se actualizează automat. Într-un program german de hidraulică, conicitatea a rămas sub 0,01 mm pe găuri de 140 mm, iar procentul de rebuturi a scăzut de la 5,6 % la 0,9 %.
Ghidul de instalare în limba engleză, diagnoza la distanță, punerea în funcțiune prin video, instruirea operatorilor și șabloanele de întreținere preventivă sunt standard. Piesele de schimb sunt expediate în termen de 48 de ore, iar inginerii răspund într-o zi lucrătoare. Acest lucru menține timpul de funcționare peste 96 la sută pentru majoritatea clienților din export.

Articole conexe

Cum alegi un centru de prelucrare?

12

Dec

Cum alegi un centru de prelucrare?

Afișează mai mult
Metoda corectă de manipulare pentru o precizie insuficientă de prelucrare a mașinii de tăiat rapid cu sârmă

13

Dec

Metoda corectă de manipulare pentru o precizie insuficientă de prelucrare a mașinii de tăiat rapid cu sârmă

Afișează mai mult
Cum să reducem uzura burghiului în timpul sarcinilor de prelucrare continuă a găurilor adânci pe mașini

03

Aug

Cum să reducem uzura burghiului în timpul sarcinilor de prelucrare continuă a găurilor adânci pe mașini

Înțelegerea mecanicii stresului termic în găurile adânci. Executarea sarcinilor continue de alezare și prelucrare la adâncime mare pe liniile industriale de producție prezintă provocări severe termice și mecanice, care pun în mod obișnuit la încercare limitele sculelor de tăiere. W...
Afișează mai mult
Ce standarde internaționale de calitate pentru export cer clienții străini pentru produsele de mașini de tăiat sârmă

03

Aug

Ce standarde internaționale de calitate pentru export cer clienții străini pentru produsele de mașini de tăiat sârmă

Înțelegerea conformității internaționale privind exportul în prelucrarea precisă: Navigarea în peisajul complex al comerțului industrial global necesită o înțelegere amănunțită a referințelor tehnice riguroase pe care cumpărătorii din străinătate le impun pentru echipamente avansate de prelucrare a metalelor...
Afișează mai mult

Mărturii ale clienților

Klaus Reinhardt
Reducerea ratei de rebuturi cu mai mult de jumătate la găurirea profundă

Utilizăm cilindri hidraulici 27MnCr cu alezaje de 140 mm. După instalarea sistemului de strunjire CNC de precizie pentru găuri profunde, rotunditatea s-a îmbunătățit la 0,003 mm, iar rata de rebuturi a scăzut de la 5,6 la 0,9 la sută. Timpul de ciclu s-a redus cu 19 la sută, iar încă două linii funcționează acum pe aceeași platformă. Răspunsul serviciului de asistență a fost rapid și tehnic solid.

Emily Carter
Cpk pentru dispozitive medicale peste 1,67 și validare curată

Șuruburile noastre din titan pentru oase necesitau filete fără bavuri și finisaje în oglindă. Celula de strunjire CNC de precizie cu unelte active, cu 12 stații, a redus timpul de ciclu de la 96 la 71 de secunde, a crescut indicele Cpk peste 1,67 și a diminuat refacerea produselor cu 82 la sută. Am trecut validarea procesului FDA la prima încercare și am mărit producția de patru ori.

Obțineți o ofertă gratuită

Reprezentantul nostru vă va contacta în curând.
Email
Nume
Denumirea companiei
Mesaj
0/1000
Strunjire CNC de precizie pentru găuri adânci care menține rotunjimea la 0,003 mm la volum mare

Strunjire CNC de precizie pentru găuri adânci care menține rotunjimea la 0,003 mm la volum mare

Pentru piesele hidraulice, aeronautice și pentru industria petrolului și gazului, calitatea găurilor determină etanșeitatea, durata de viață la oboseală și rata de scurgere. Platforma noastră de strunjire CNC de precizie pentru găuri adânci combină rotația în sens contrar, bare de alezat amortizate și răcire cu lichid sub presiune de 70 de bari, sincronizată prin servocomandă cu viteza axului principal, astfel încât virgulele să fie evacuate, nu să zgârie suprafața găurii. Îmbătrânirea și prelucrarea internă a turnărilor reduc vibrațiile, în timp ce codificatoarele absolute și compensarea termică mențin stabilitatea dimensiunilor pe parcursul schimburi lungi. Într-o uzină germană de echipamente hidraulice, găurile de 140 mm realizate în oțel 27MnCr au păstrat o circularitate de 0,003 mm și un conicitate sub 0,01 mm, reducând deșeurile de la 5,6 % la 0,9 % și generând economii anuale de aproximativ 61 000 USD. Fiecare mașină este verificată prin interferometrie cu laser, testare cu ballbar și un test de așchiere de 72 de ore, plus un studiu de capabilitate pe 300 de piese. Cumpărătorii primesc documentație în limba engleză, diagnosticare la distanță și piese de schimb în termen de 48 de ore, asigurând un timp de funcționare peste 96 %.
Celule complete de strunjire CNC cu precizie maximă care scurtează perioada de la prototip la producție

Celule complete de strunjire CNC cu precizie maximă care scurtează perioada de la prototip la producție

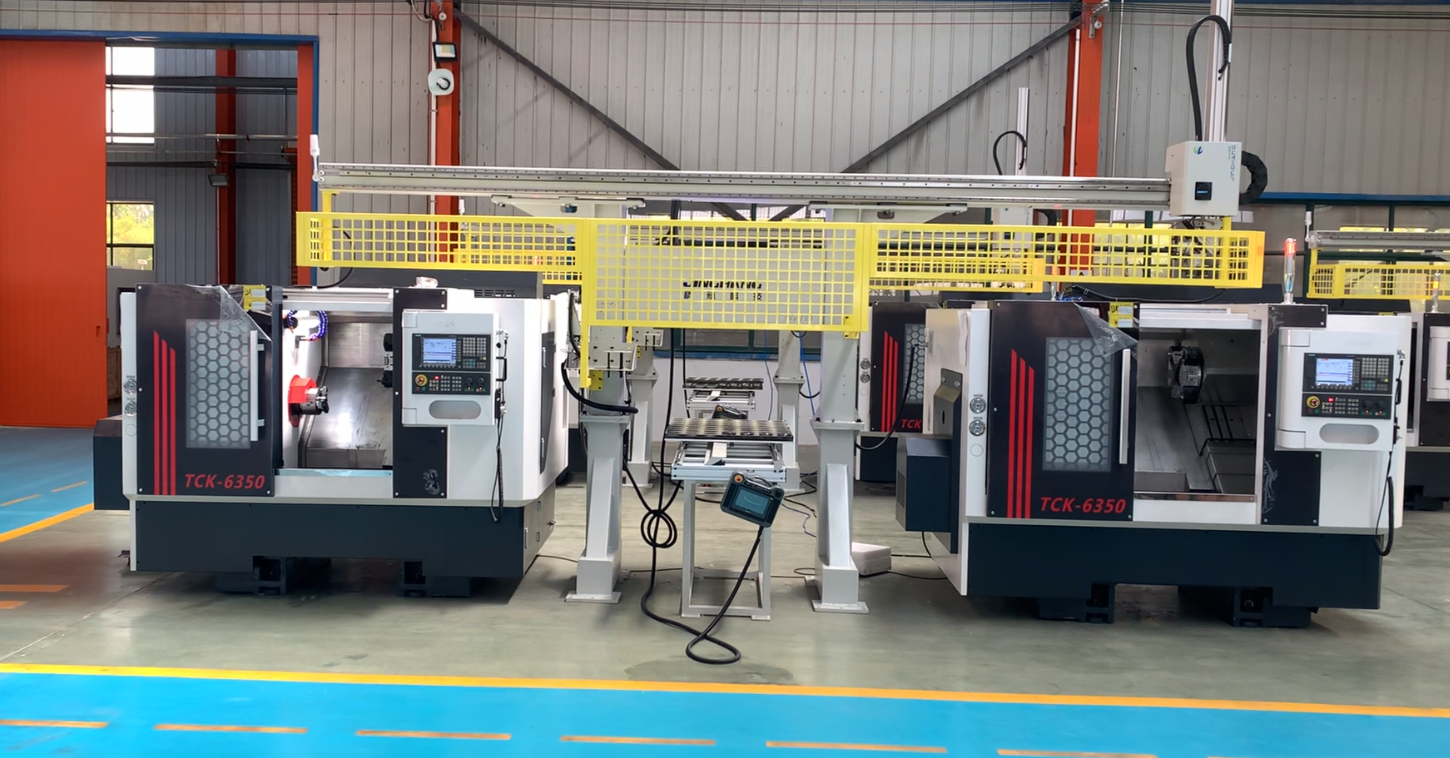
Trecerea de la aprobarea eșantioanelor la obținerea unui output stabil este etapa în care majoritatea proiectelor pierd bani. Ofertăm celule complete de strunjire CNC de precizie, inclusiv alimentatoare de bare, preluare de piese cu sub-axul, scule active, măsurare în timpul procesului și gestionare a așchiilor, adaptate familiei de piese ale dumneavoastră. Echipele noastre de inginerie analizează timpul de ciclu, durata de viață a sculelor și sistemul de fixare înainte de construire, apoi verifică procesul prin studii de capabilitate și cartografiere a uzurii sculelor. Un producător american de dispozitive medicale a redus timpul de fabricație al șuruburilor din titan pentru os de la 96 la 71 de secunde pe piesă, a ridicat indicele Cpk peste 1,67 și a diminuat reprelucrarea cu 82%, trecând validarea FDA la prima auditare. Un furnizor turc din domeniul automotive a atins o concentricitate de 0,004 mm la manșoanele injectoarelor din oțel inoxidabil și a redus întoarcerile din teren cu 74%, în timp ce a crescut producția la 2,4 milioane de unități pe an. Proiectarea electrică cu multiple tensiuni și conformă cu normele CE, împreună cu documentația localizată, simplifică instalarea în peste 20 de țări exportatoare. Datorită turnării, prelucrării, asamblării și testării interne, personalizarea durează săptămâni, nu luni.
WhatsApp WhatsApp Email Email Mobil Mobil SusSus