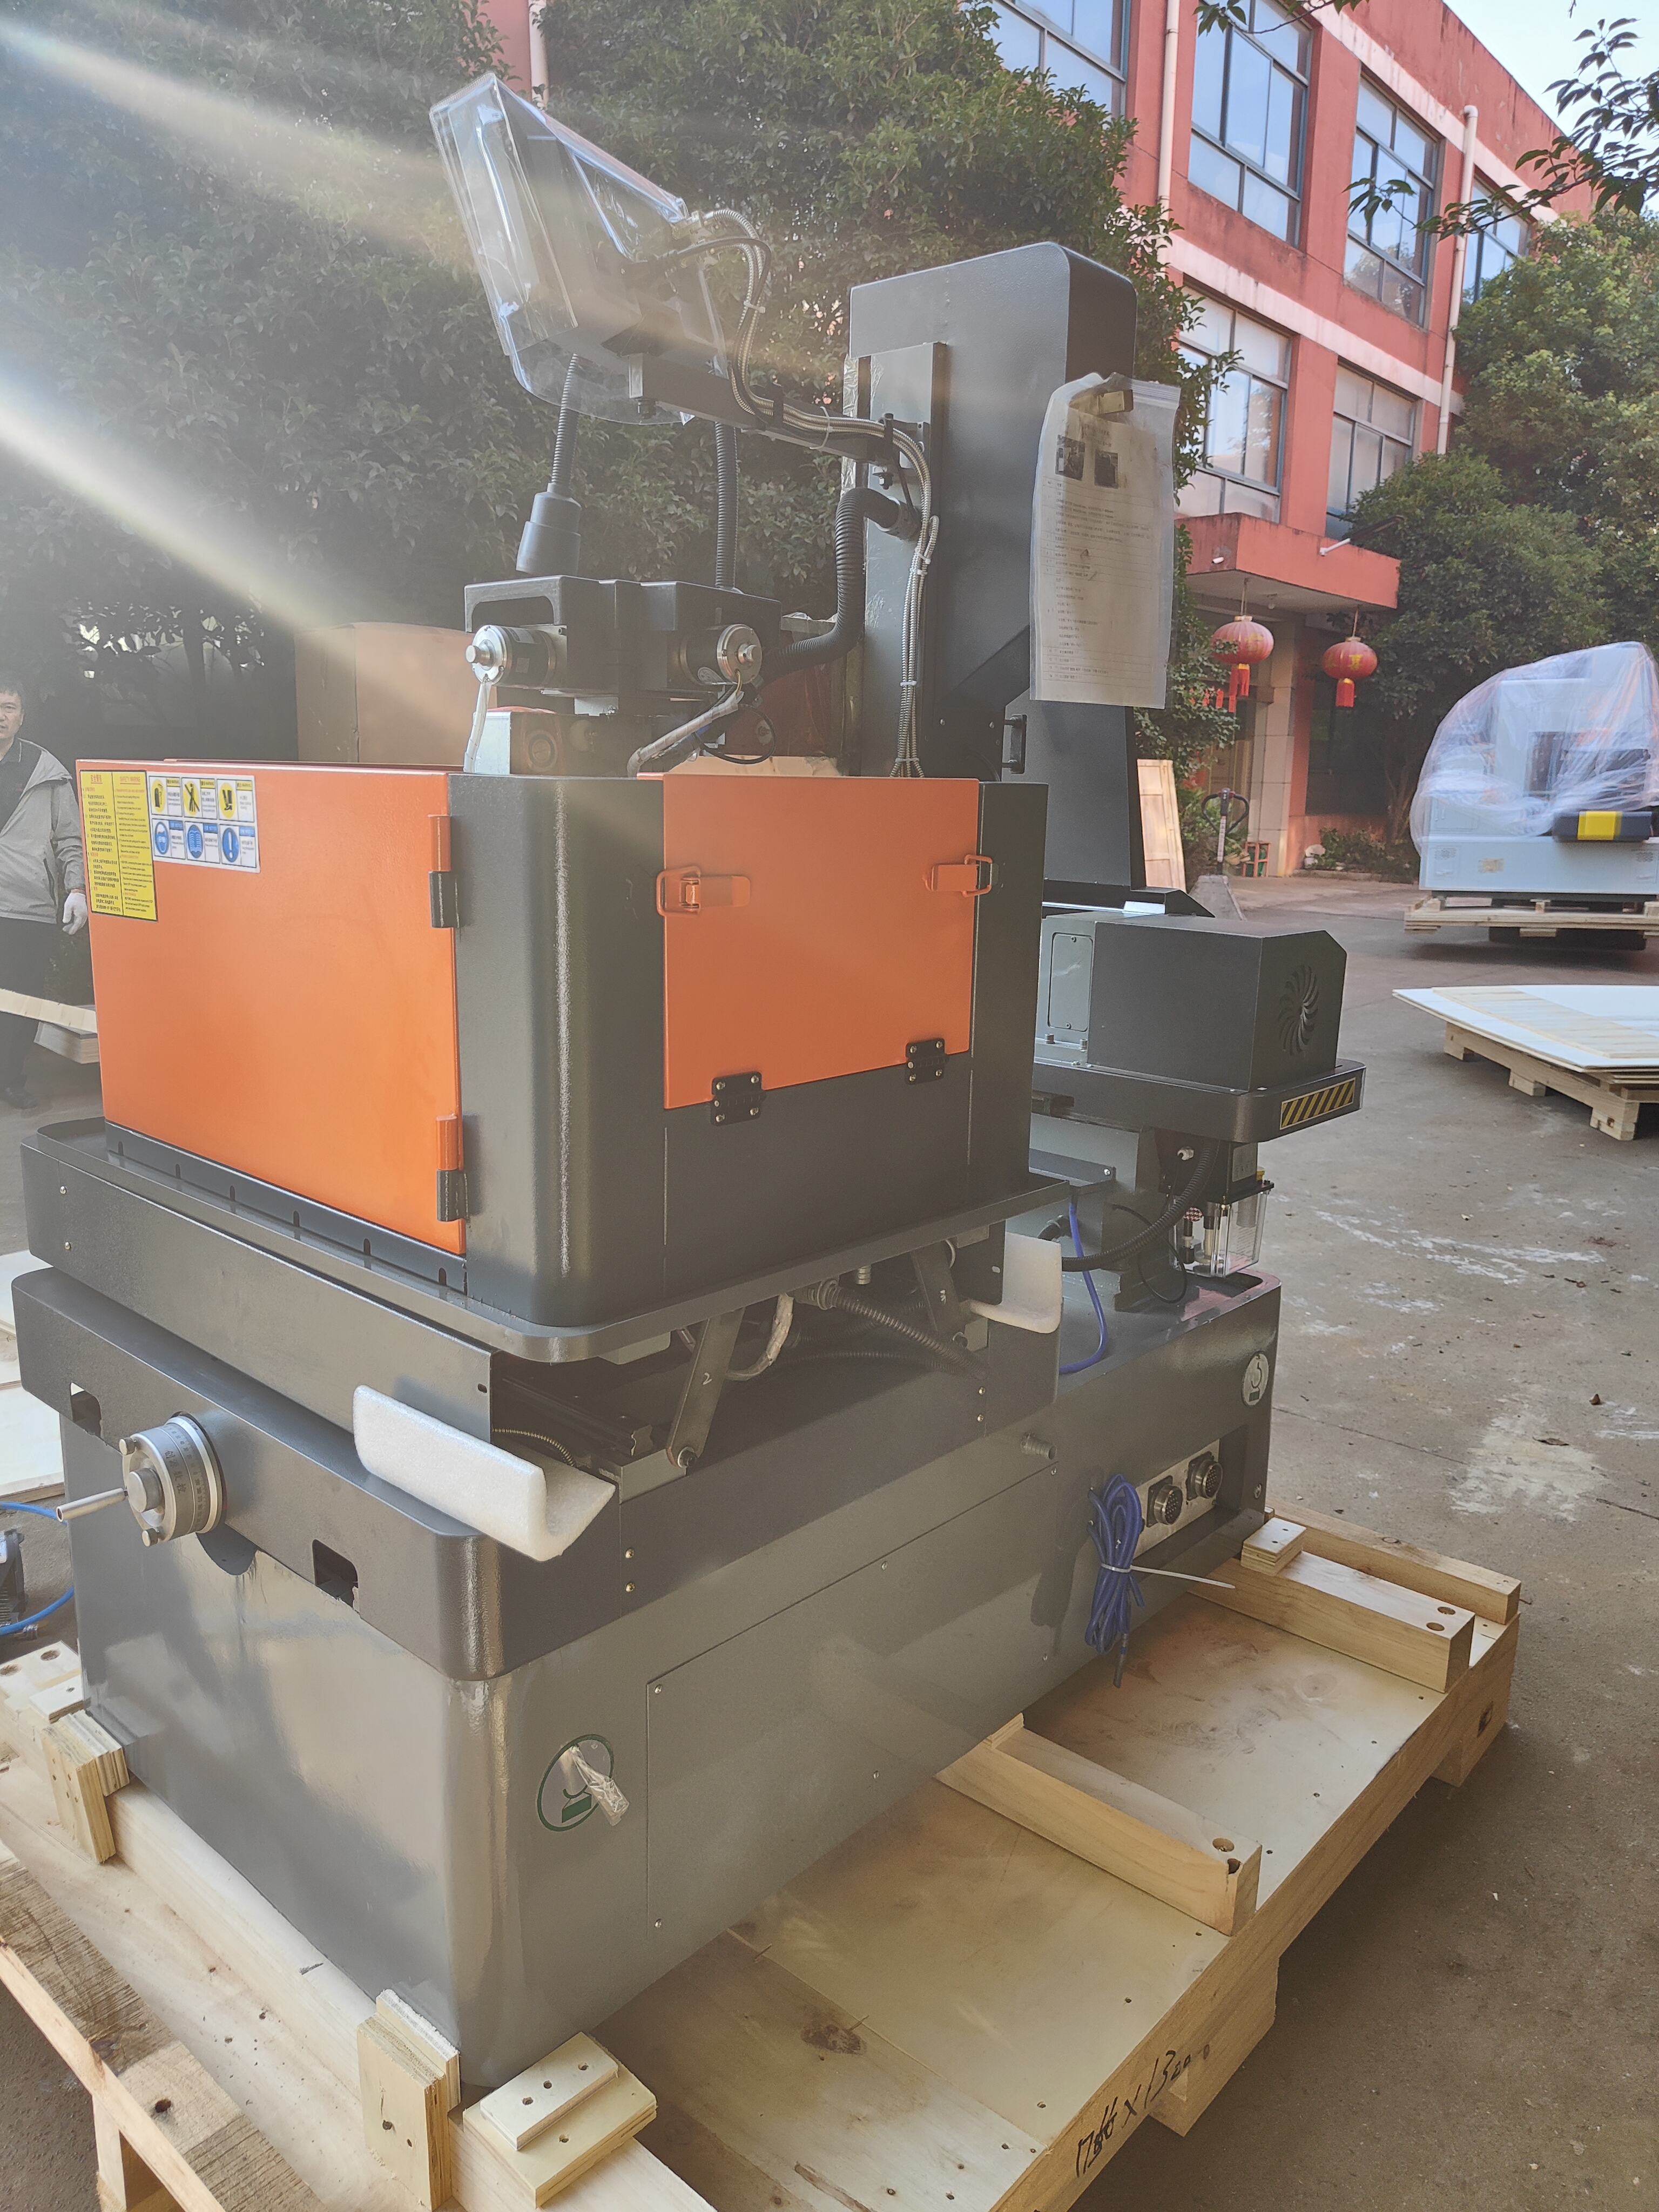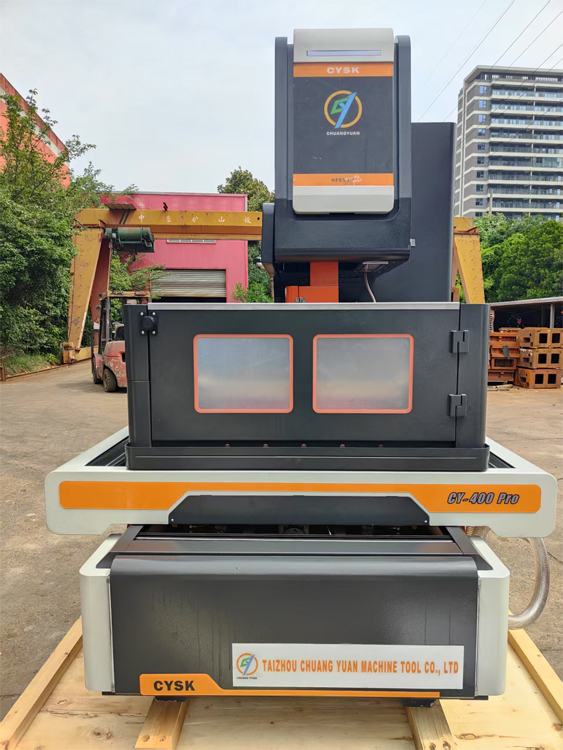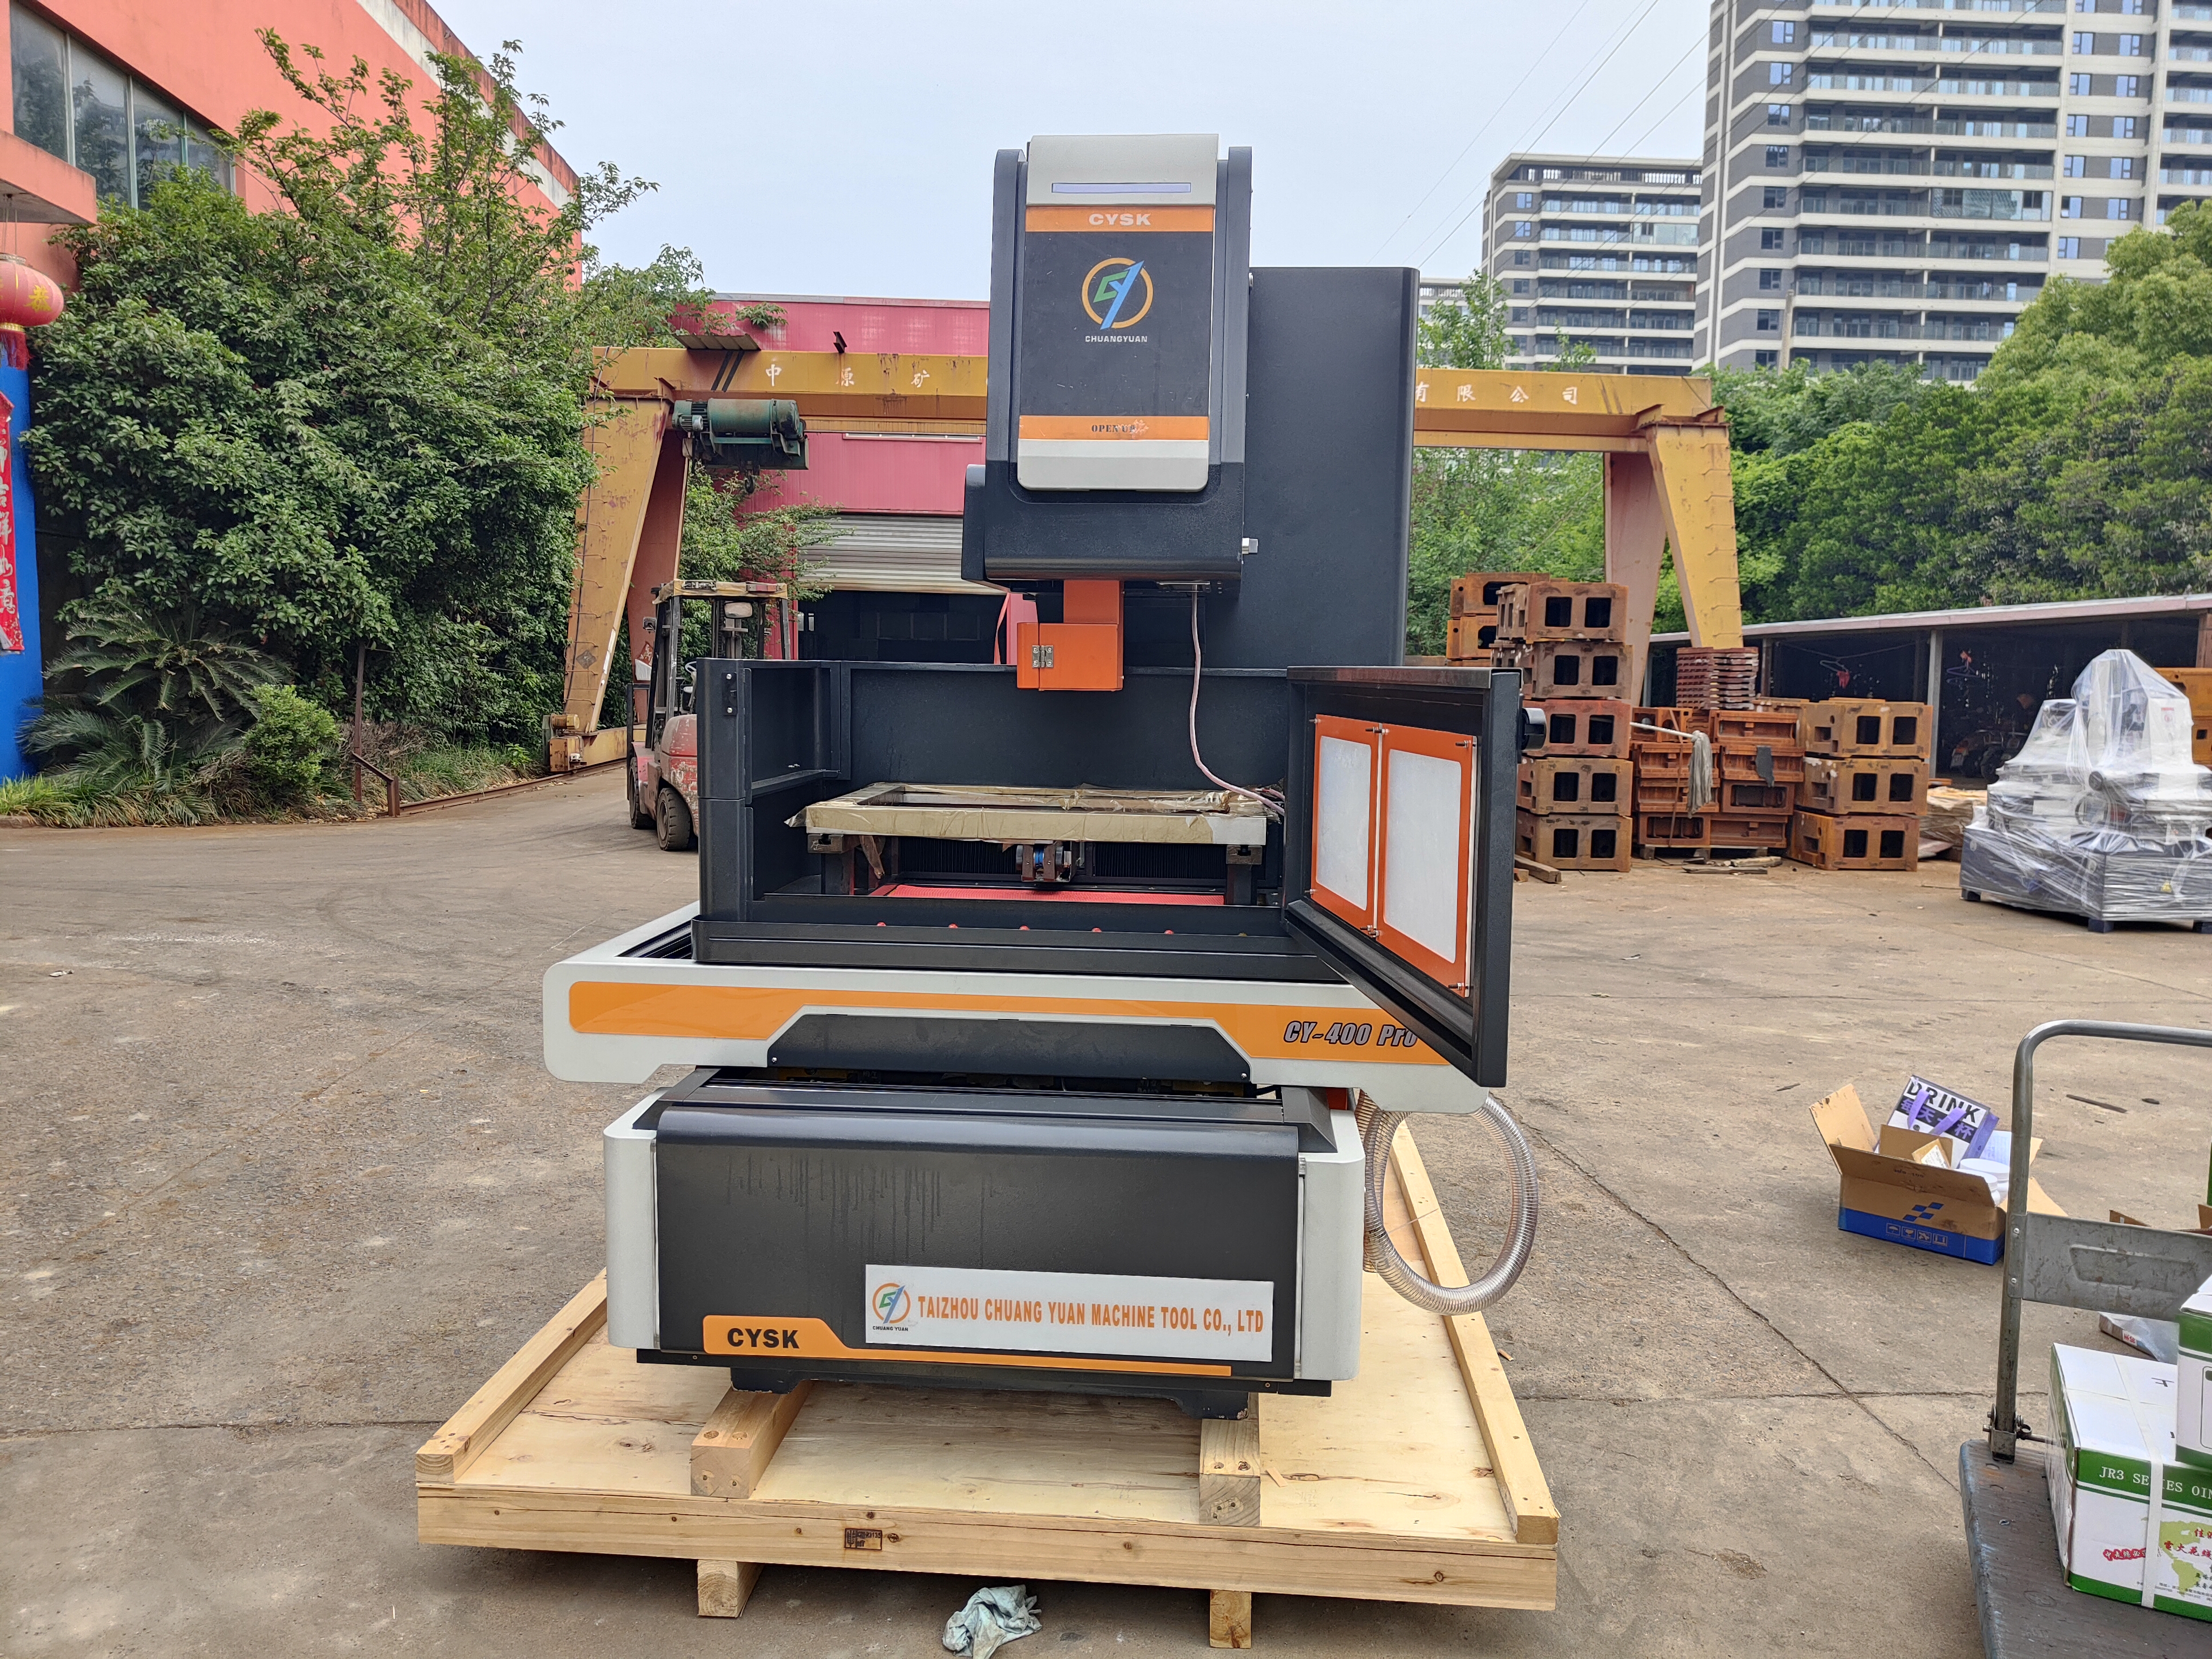
Maszyna do erozji drutem: precyzja 5 osi, dokładność 0,003 mm

Wszystkie kategorie

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Telefon komórkowy / WhatsApp
WeChat
LinkedIn
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Załącznik
Proszę wgrać co najmniej jeden załącznik
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Rozwiązania maszyn do precyzyjnej erozji drutem od zaufanego chińskiego producenta

Rozwiązania maszyn do precyzyjnej erozji drutem od zaufanego chińskiego producenta

Firma Taizhou Chuang Yuan Machine Tool Co., Ltd. produkuje precyzyjne maszyny do cięcia drutem elektroerozyjnym od 2003 roku w mieście Taizhou, prowincja Jiangsu, Chiny, obsługując warsztaty narzędziowe, zakłady form wtryskowych, dostawców przemysłu lotniczego oraz fabryki urządzeń medycznych w ponad 20 krajach. Nasza linia maszyn do cięcia drutem elektroerozyjnym zapewnia powtarzalną dokładność pozycjonowania na poziomie ±0,003 mm, chropowatość powierzchni aż do Ra 0,8 µm oraz prędkość cięcia do 220 mm²/min przy użyciu miedzianego drutu o średnicy 1,0 mm. W produkcji form wtryskowych klienci regularnie osiągają tolerancje wnęki w zakresie 0,005 mm na długości przejazdu 300 mm, skracając czas szlifowania o 30–40% w porównaniu z frezowaniem i dopasowywaniem ręcznym. W przemyśle lotniczym niemiecki dostawca II stopnia wykorzystuje naszą pięcioosiową maszynę do cięcia drutem elektroerozyjnym do obróbki segmentów osłon turbin wykonanych ze stopu Inconel 718, zmniejszając odpad do 1,5% z pierwotnych 8% w ciągu sześciu miesięcy. Producenci stentów medycznych i instrumentów chirurgicznych w Turcji polegają na naszej zanurzonej maszynie do cięcia drutem elektroerozyjnym przy utrzymywaniu szerokości szczelin na poziomie 0,02 mm w stali nierdzewnej 316L oraz tytanie.
Uzyskaj ofertę

Badanie przypadków

Niemiecka warsztatowa firma do produkcji form tnąca bloki matryc o długości 1200 mm za pomocą pięcioosiowego urządzenia do erozji drutowej

Bawarski producent form do reflektorów samochodowych napotkał wąskie gardło: zahartowane bloki ze stali 1.2344 o wymiarach 1200 × 800 × 400 mm wymagały skomplikowanych, ukośnych kanałów chłodzących oraz powierzchni zamykających, których nie było możliwe osiągnąć frezowaniem. Ich istniejące urządzenie do erozji drutowej oferowało jedynie 600 mm przebiegu, co zmuszało je do zlecenia tych prac zewnętrznie po 35 euro za godzinę i czasie realizacji wynoszącym 14 dni. W 2022 roku zainstalowali naszą pięcioosiową maszynę do erozji drutowej CY-WEDM 1200 z automatycznym nawijaniem drutu i cięciem pod wodą. Maszyna zapewnia dokładność ±0,004 mm na całym zakresie przebiegu, a pięcioosiowa głowica do cięcia ukośnego umożliwia nachylenie do 30 stopni. W ciągu trzech miesięcy cięcie wewnętrzne zastąpiło 80 procent prac zleconych zewnętrznym wykonawcom, czas realizacji zmniejszył się z 14 do 3 dni, a roczny koszt obróbki spadł o 210 000 euro. Zakład obecnie pracuje 22 godziny dziennie, sześć dni w tygodniu, a zużycie drutu wynosi 0,18 kg na godzinę przy prędkości cięcia 180 mm²/min przy użyciu drutu mosiężnego o średnicy 0,25 mm. Kierownik ds. jakości potwierdził, że 100 procent powierzchni zamykających form spełnia teraz warunek „blue-fit”.

Turecki producent urządzeń medycznych osiąga szczeliny o szerokości 0,02 mm w stali nierdzewnej 316L

Turecki producent zszywaczy chirurgicznych i szczypców do biopsji potrzebował wykonać w rurach ze stali nierdzewnej 316L oraz tytanu nacięcia o szerokości 0,02 mm i głębokości 8 mm bez stref wpływu ciepła ani ostrzy. Cięcie laserem powodowało powstawanie warstw przetopionych i grudek, co uniemożliwiało zatwierdzenie procesu czyszczenia pod kątem biokompatybilności. Po ocenie trzech dostawców firma wybrała w 2023 roku naszą zanurzeniową maszynę do erozji drutowej CY-WEDM 500. Przy użyciu drutu mosiężnego o średnicy 0,1 mm, zdezjonizowanej wody o przewodności 12 mikrosiemensów oraz wieloprzejściowego szlifowania maszyna osiągnęła chropowatość powierzchni Ra 0,4 µm oraz tolerancję szerokości nacięcia ±0,002 mm. Wskaźnik odpadów spadł z 12 procent do 1,8 procenta, a czas szlifowania końcowego zmniejszył się o 45 procent. Firma pomyślnie przeszła audyt nadzorczy ISO 13485 w 2024 roku, przedstawiając pełne dane dotyczące zdolności procesu (Cpk 1,67) uzyskane z wbudowanego systemu rejestrowania maszyny. Od tego czasu złożyła zamówienie na dwie dodatkowe jednostki maszyn do erozji drutowej w celu rozszerzenia produkcji elementów narzędzi endoskopowych przeznaczonych do eksportu do Niemiec i Stanów Zjednoczonych.

Fabryka indyjskich łączników elektronicznych zwiększyła produkcję o 28 procent dzięki zautomatyzowanej maszynie do erozji drutu

Producent łączników z Puny w Indiach, który wykonywał szybkie szczytowe piny z berylowej miedzi i brązu fosforowego, miał problemy z zużyciem elektrod oraz niestabilnymi luzami tłoczków. Ręczna konserwacja matryc powodowała 9-procentowy czas przestoju i 5-procentowy odpad. W 2023 roku zakupiono dwie zautomatyzowane maszyny do erozji drutowej CY-WEDM 400 wyposażone w automatyczne nawijanie drutu na 24 pozycje oraz automatyczne usuwanie odpadów. Maszyny te tłoczyły wkładki tłoczka i matrycy z dokładnością luzu wynoszącą 0,003 mm, przedłużając żywotność matryc z 800 000 do 1,6 miliona uderzeń. Produkcja wzrosła o 28 procent, odpad spadł do 0,9 procenta, a nieplanowany czas przestoju zmniejszył się do 1,5 procenta. Kierownik zakładu poinformował, że funkcja zdalnej diagnostyki maszyny do erozji drutowej pozwoliła naszym inżynierom w Chinach rozwiązać alarm pompy płuczącej w ciągu 40 minut, unikając utraty całej zmiany produkcyjnej. Firma eksportuje teraz łączniki do 14 krajów i przypisuje inwestycji w maszyny do erozji drutowej obniżenie kosztu przypadającego na 1 0

Powiązane produkty

Zrozumienie technologii maszyn do erozji drutem oraz wybór odpowiedniego systemu: Maszyna do erozji drutem, znana również jako maszyna do elektroerozyjnego cięcia drutem (WEDM), usuwa materiał przewodzący poprzez generowanie kontrolowanych iskier elektrycznych pomiędzy ciągle poruszającym się drutem elektrodowym a obrabianą częścią zanurzoną w wodzie zdezjonizowanej. W przeciwieństwie do frezowania lub cięcia laserowego proces ten nie wywiera żadnego obciążenia mechanicznego, co pozwala producentom precyzyjnie ciąć stal narzędziową hartowaną powyżej 60 HRC, węglik wolframu, Inconel, tytan oraz stopy miedzi. Światowy rynek maszyn do erozji drutem osiągnął w 2024 roku wartość około 1,9 mld USD i ma rosnąć średnio o 5,6 proc. rocznie do 2030 roku, napędzany popytem ze strony producentów form i matryc, przemysłu lotniczego, urządzeń medycznych, elektroniki oraz narzędzi do przemysłu motocyklowego i samochodowego. W Taizhou Chuang Yuan Machine Tool Co., Ltd., założonej w 2003 roku w prowincji Jiangsu w Chinach, projektujemy i budujemy maszyny do erozji drutem, które zapewniają równowagę między precyzją, szybkością oraz całkowitym kosztem posiadania. Nasz proces produkcyjny rozpoczyna się od analizy metodą elementów skończonych łóżka maszyny, wykonanego z żeliwa Meehanite o wysokiej sztywności i wygrzewanego przez 12 miesięcy w celu usunięcia naprężeń wewnętrznych. Następnie łóżko jest obrabiane na pięcioosiowym frezarze CNC typu gantry z dokładnością płaskości wynoszącą 0,01 mm na 1000 mm przed montażem. Każda oś wyposażona jest w prowadnice liniowe z wcześniejszym obciążeniem oraz śruby kulowe klasy C3 z kompensacją skoku skalibrowaną laserowo, zapewniając dokładność pozycjonowania ±0,003 mm oraz powtarzalność ±0,001 mm. Nasz generator impulsów działa z częstotliwością do 1,5 MHz przy adaptacyjnej kontroli monitorującej napięcie szczeliny 2000 razy na sekundę i automatycznie dostosowującej energię wyładowania w celu zapobiegania zerwaniu drutu oraz ochrony delikatnych geometrii. Przy typowym zadaniu cięcia stali narzędziowej 1.2344 o grubości 40 mm nasza maszyna osiąga wydajność 180 mm²/min przy użyciu drutu mosiężnego o średnicy 0,25 mm, zachowując chropowatość Ra 1,0 µm; wieloprzejściowe szlifowanie końcowe pozwala uzyskać chropowatość Ra 0,4 µm. System transportu drutu wykorzystuje serwonapęd zamkniętego obwodu regulujący napięcie w zakresie 8–12 N, co jest kluczowe przy cięciu stożkowym pod kątem do 30 stopni oraz przy automatycznym nawlekaniu drutu o średnicy 0,1 mm. Nasze rozwiązanie cięcia zanurzonego ogranicza odkształcenia cieplne w cienkich elementach o grubości poniżej 0,5 mm – wymóg często występujący w zastosowaniach medycznych i elektronicznych. Pod względem ekologicznym maszyna pobiera 2,8 kW w trybie czuwania i 9,5 kW podczas cięcia, a nasz układ oczyszczania wody przedłuża żywotność żywicy zdezjonizowanej do 1800 godzin. Na całym świecie klienci wykorzystują nasze maszyny do erozji drutem w specyficzny sposób. W Niemczech i Włoszech zakłady produkujące formy cięły wkładki do form wtryskowych i matryce wytłaczarek, polegając na naszym systemie automatycznego usuwania odpadów, aby uruchamiać bezobsługowe partie nocne obejmujące od ośmiu do dwunastu wnęk. W Stanach Zjednoczonych zakłady usługowe dla przemysłu lotniczego cięły pierścienie uszczelniające typu honeycomb oraz korzenie łopatek turbinowych ze stopów niklu, wykorzystując naszą pięcioosiową głowicę stożkową do tworzenia profili typu fir-tree w jednym ustawieniu. W Turcji i Indiach producenci urządzeń medycznych i elektronicznych cięły stenty, szczęki chirurgiczne oraz kołki łącznikowe, gdzie brak wyprasek eliminuje konieczność dodatkowego szlifowania. We Wietnamie i Meksyku dostawcy narzędzi do tłoczenia samochodowego używają naszych maszyn do erozji drutem do utrzymania matryc postępujących z luzem tłocznika wynoszącym 0,003 mm, przedłużając żywotność matryc ponad 1,5 mln uderzeń. W Korei Południowej i Japonii producenci precyzyjnych narzędzi łącznikowych polegają na naszym systemie kompensacji temperaturowej, który zapewnia stabilność wymiarów ±0,002 mm w trakcie 18-godzinnego bezobsługowego cyklu pracy. Obsługujemy każdego klienta za pomocą zdalnej diagnostyki poprzez bramkę przemysłowego Internetu Rzeczy (IIoT), obsługi konserwacji wspomaganej rzeczywistością rozszerzoną (AR) oraz kanału zapasowego z częścią zamienną dostępnej w ciągu 48 godzin z naszego magazynu w Rotterdamie. Nasz zespół inżynierski oferuje bezpłatne próby cięcia na materiałach klienta, dostarczając szczegółowy raport technologiczny zawierający zalecane korekty, ciśnienia płukania oraz rodzaje drutu. Wybór maszyny do erozji drutem to więcej niż porównanie cen. Kupujący powinni ocenić maksymalny zakres ruchu w stosunku do największego bloku matrycy, jaki zamierzają obrabiać, możliwość cięcia stożkowego przy złożonych kątach luzu, niezawodność automatycznego nawlekania drutu przy pracy bezobsługowej oraz zdolność producenta do zapewnienia wsparcia inżynierskiego w zakresie aplikacji. Zalecamy minimalny zapas ruchu wynoszący co najmniej 10 proc. ponad największy wymiar obrabianej części oraz generator zdolny do obróbki najgrubszych materiałów przy wymaganej jakości powierzchni. Dla zakładów obrabiających zarówno stal hartowaną, jak i węglik, generator o podwójnej mocy z oddzielnymi obwodami szlifowania końcowego pozwala uniknąć kompromisów. Ponieważ maszyny do erozji drutem zwykle pracują przez 15–20 lat, łatwość serwisowania i dostępność części zamiennych są tak samo ważne jak pierwotne specyfikacje techniczne. Nasze maszyny wykorzystują standardowe komponenty przemysłowe firm Siemens, Panasonic oraz HIWIN, co zmniejsza ryzyko długoterminowego zaopatrzenia. Publikujemy także harmonogramy konserwacji, biblioteki kodów błędów oraz procedury kalibracji, umożliwiając klientom szkolenie lokalnych techników w sposób niezależny. Dzięki ponad 1800 zainstalowanym na całym świecie maszynom do erozji drutem oraz partnerstwom w ponad 20 krajach stale doskonalimy nasze konstrukcje na podstawie danych z terenu. Ostatnie ulepszenia obejmują przeprojektowaną prowadnicę drutu o 40-proc. dłuższej żywotności, dyszę płuczącą redukującą zerwanie drutu przy obróbce wysokich elementów o 22 proc. oraz oprogramowanie sterujące z wbudowanymi bazami danych technologicznymi dla 46 najczęściej stosowanych materiałów. Niezależnie od tego, czy jesteś zakładem usługowym wprowadzającym pierwszą maszynę do erozji drutem, czy dużym producentem rozszerzającym swoje moce produkcyjne, nasz zespół dobra model odpowiedni do Twoich części, materiałów oraz celów produkcyjnych.

Najczęściej zadawane pytania

Jakie materiały może przecinać maszyna do cięcia drutem elektroerozyjnym i jakie są praktyczne ograniczenia grubości?

Maszyna do cięcia drutem elektroerozyjnym przecina każdy materiał przewodzący prąd elektryczny, w tym hartowaną stal narzędziową o twardości do 70 HRC, węglik wolframu, Inconel, tytan, miedź, mosiądz i aluminium. Praktyczna maksymalna grubość zależy od mocy generatora i systemu odpływu cieczy: nasze standardowe modele przecinają stal o grubości 300 mm, a seria o wysokiej mocy radzi sobie z grubością 500 mm przy zmniejszonej prędkości. Nieprzewodzące ceramiki oraz większość tworzyw sztucznych nie mogą być przecinane bez użycia elektrody pomocniczej.
Cięcie zanurzeniowe polega na całkowitym otoczeniu przedmiotu obrabianego zdejonizowaną wodą, co poprawia chłodzenie i dokładność przy wysokich lub cienkich elementach; jest preferowane w branżach medycznej, lotniczej oraz przy produkcji matryc. Maszyny z tylko odpływem cieczy są tańsze i nadają się do małych, prostych części. Wiele klientów wybiera maszynę do cięcia drutem elektroerozyjnym z trybem podwójnym, która przełącza się automatycznie, zapewniając elastyczność przy różnych typach zadań w ramach jednego inwestycji.
Codzienne czynności obejmują sprawdzanie przewodności wody (cel: 5–15 mikrosiemensów) oraz napięcia drutu. Tygodniowe czynności obejmują czyszczenie prowadnic drutu, sprawdzanie styków zasilania oraz wymianę filtrów. Raz w roku zalecamy kalibrację wszystkich osi za pomocą lasera. Przestrzeganie tego harmonogramu pozwala klientom utrzymać dokładność na poziomie ±0,003 mm przez osiem do dziesięciu lat; prowadnice drutu wymienia się co 600–900 godzin, w zależności od obrabianego materiału.
Instalacja zwykle trwa trzy do pięciu dni, w tym wyważenie, wypoziomowanie i 24-godzinny test cięcia. Nasi inżynierowie następnie przeprowadzają pięciodniowe szkolenie w miejscu, obejmujące programowanie, nawijanie drutu, ustawianie przesunięć oraz optymalizację przepływu płuczki. W pakiecie zawarty jest roczny okres gwarancji, diagnostyka zdalna poprzez bramkę IoT, dokumentacja w języku angielskim oraz dożywotni dostęp do naszego zespołu inżynierów aplikacyjnych w celu uzyskiwania odpowiedzi na pytania dotyczące procesów.
Modele standardowe są wysyłane w ciągu 30–45 dni po wpłacie zaliczki, a konfiguracje niestandardowe – w ciągu 60–75 dni. Akceptujemy przelew bankowy (T/T) z zaliczką w wysokości 30 procent i pozostałą kwotą (70 procent) przed wysyłką lub bezwarunkowy akredytyw bankowy (L/C) przy prezentacji. Wszystkie maszyny są wysyłane z certyfikatem CE, opakowaniami z przepalanych drewnianych skrzyń oraz pełnym zestawem dokumentów eksportowych. Dla stałych klientów na naszych ponad 20 rynkach eksportowych oferujemy elastyczne harmonogramy dostaw oraz konsolidowane przesyłki.

Powiązane artykuły

Prawidłowa metoda postępowania w przypadku niewystarczającej dokładności obróbki przy użyciu szybkiej maszyny do cięcia drutu

13

Dec

Prawidłowa metoda postępowania w przypadku niewystarczającej dokładności obróbki przy użyciu szybkiej maszyny do cięcia drutu

Zobacz więcej
Jak zmniejszyć zadrapania na powierzchni rur podczas ciągłego procesu formowania w walcowni rur

29

Jun

Jak zmniejszyć zadrapania na powierzchni rur podczas ciągłego procesu formowania w walcowni rur

Rzeczywistość ekonomiczna niedoskonałości powierzchniowych: W wysokiej stawce produkcji na walcowni rur zadrapanie na powierzchni to znacznie więcej niż drobny defekt estetyczny. Jest to sygnał ostrzegawczy, wskazujący na głębsze niestabilności procesu, które kompromitują integralność strukturalną...
Zobacz więcej
Dlaczego modułowa maszyna do produkcji sprężyn umożliwia szybką wymianę między różnymi typami produkcji sprężyn

14

Jul

Dlaczego modułowa maszyna do produkcji sprężyn umożliwia szybką wymianę między różnymi typami produkcji sprężyn

Wąskie gardła produkcyjne tradycyjnych zintegrowanych urządzeń do formowania sprężyn. Współczesna produkcja metalowych elementów kształtowanych charakteryzuje się coraz większą różnorodnością specyfikacji produktów oraz produkcją mieszanych partii. Wiele zakładów produkcyjnych musi przetwarzać sprężyny ...
Zobacz więcej
Jak zmniejszyć zużycie wiertła podczas ciągłych zadań obróbki głębokich otworów na maszynach

03

Aug

Jak zmniejszyć zużycie wiertła podczas ciągłych zadań obróbki głębokich otworów na maszynach

Zrozumienie mechaniki termicznego naprężenia w głębokich otworach. Wykonywanie ciągłego wiercenia i obróbki na dużą głębokość w liniach produkcyjnych przemysłowych stwarza poważne wyzwania termiczne i mechaniczne, które regularnie sprawdzają granice narzędzi tnących. W...
Zobacz więcej

Opinie klientów

Klaus Berger, kierownik działu narzędzi, Bawaria, Niemcy
Dokładność i gotowość do pracy, które odmieniły naszą warsztatową placówkę do produkcji form

Zastąpiliśmy dwie starsze maszyny do wycinania drutem elektroerozyjnym maszynami CY-WEDM 1200 i śledziliśmy wyniki przez 12 miesięcy. Dokładność pozycjonowania utrzymywała się w granicach ±0,004 mm przy każdej audycji, czas przestoju nieplanowanego zmniejszył się z 7 procent do 1,2 procenta, a liczba godzin cięcia w trybie bezobsługowym w nocy wzrosła o 340 procent. Automatyczne nawijanie drutu działa bezbłędnie nawet przy drucie o średnicy 0,2 mm. Nasz koszt produkcji jednego bloku matrycy zmniejszył się o 19 procent. Wsparcie diagnostyczne na odległość od firmy Taizhou Chuang Yuan rozwiązało alarm generatora w ciągu mniej niż godziny – czego żaden lokalny dostawca wcześniej nie był w stanie osiągnąć.

Ayse Demir, Dyrektor Produkcji, Stambuł, Turcja
Najbardziej niezawodna maszyna do wycinania drutem elektroerozyjnym w naszej linii produkcyjnej

Eksploatujemy trzy maszyny do cięcia drutem elektroerozyjnym do komponentów narzędzi chirurgicznych, tnąc stаль 316L i tytan na szerokość szczelin wynoszącą 0,02 mm. Od czasu wdrożenia maszyny CY-WEDM 500 odsetek odpadów spadł z 11 procent do 1,6 procenta, a wskaźnik Cpk poprawił się do wartości 1,71. Cięcie zanurzone zapobiega odkształceniom cienkich ścianek, a rejestracja danych przez maszynę ułatwiła przeprowadzenie audytu zgodności z normą ISO 13485. Po dwóch latach jedynymi wymienianymi częściami były filtry i prowadnice drutu. Zużycie energii jest o 18 procent niższe niż w przypadku naszego poprzedniego sprzętu przy tej samej prędkości cięcia.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Adaptacyjna kontrola impulsów chroniąca precyzję na każdej maszynie do cięcia drutem elektroerozyjnym

Adaptacyjna kontrola impulsów chroniąca precyzję na każdej maszynie do cięcia drutem elektroerozyjnym

Każda zbudowana przez nas maszyna do erozji drutowej wykorzystuje wysokoczęstotliwościowy adaptacyjny generator impulsów, który monitoruje warunki szczeliny 2000 razy na sekundę. W produkcji matryc i form ten mechanizm zapobiega przerwaniu drutu podczas długotrwałych, nieobserwowanych cięć – typowego punktu awarii, gdy zmieniają się warunki przepływu cieczy chłodzącej w miarę pogłębiania się cięcia. Na bloku stalowym 1.2344 o wysokości 300 mm nasz system adaptacyjnego sterowania utrzymał średnią prędkość cięcia na poziomie 165 mm²/min bez jednego przerwania drutu w trakcie 18-godzinnego cyklu pracy, podczas gdy maszyna konkurencyjna z ustalonymi parametrami zatrzymała się cztery razy. Dla klientów z sektora lotniczego tnących stopy niklu obwód antyelektrolityczny generatora ogranicza grubość warstwy przetopionej na powierzchni do mniej niż 1 mikrometra, co pozwala przejść inspekcję krytyczną pod względem wytrzymałości zmęczeniowej. W produkcji wyrobów medycznych stabilna energia wyładowania zapewnia wahania szerokości nacięć poniżej 0.002 mm – wymóg kluczowy przy produkcji stentów i szczypców. System rejestruje również dane dotyczące wyładowań w celach śledzenia, wspierając audyty zgodności z normami ISO 9001 oraz ISO 13485. Klienci w Niemczech, Turcji.
Pięcioosiowe cięcie stożkowe do 30 stopni na jednej maszynie do erozji drutowej

Pięcioosiowe cięcie stożkowe do 30 stopni na jednej maszynie do erozji drutowej

Złożone matryce często wymagają ścian nachylonych, luzów wyzwoleniowych oraz zmiennej pochylenia, których nie można wykonać przy użyciu maszyn jednoosiowych bez wielokrotnych ustawień. Nasza seria maszyn do wycinania drutem obsługuje jednoczesny ruch pięciu osi z kątami pochylenia do 30 stopni, umożliwiając warsztatom matrycowym cięcie powierzchni zamykających, kątów pinów wyrzutników oraz głębokich żeber w jednej operacji. Niemiecki klient z Bawarii, który wytwarzał matryce do reflektorów samochodowych, zmniejszył liczbę ustawień z czterech do jednego, oszczędzając 11 godzin na blok matrycy i poprawiając dokładność kątową do ±0,01 stopnia. System zamkniętej pętli napięcia drutu utrzymuje stałe napięcie w zakresie od 8 do 12 N na całej długości ścieżki pochylenia, zapobiegając opóźnieniu drutu, które powoduje zaokrąglanie narożników. W przypadku korzeni łopatek typu „drzewo choinkowe” stosowanych w przemyśle lotniczym głowica pięcioosiowa tworzy kąty złożone w jednym przejściu, eliminując osobną operację elektroerozyjnego frezowania zanurzeniowego i skracając czas realizacji o sześć dni. W narzędziach do produkcji łączników elektronicznych zmienna wartość pochylenia pozwala na jednoczesne cięcie tłoczka i wkładki matrycy z dopasowanym luźnym pasowaniem, co wydłuża żywotność narzędzia ponad 1,5 miliona uderzeń.
WhatsApp WhatsApp E-mail E-mail Telefon komórkowy Telefon komórkowy NAJLEPSZENAJLEPSZE