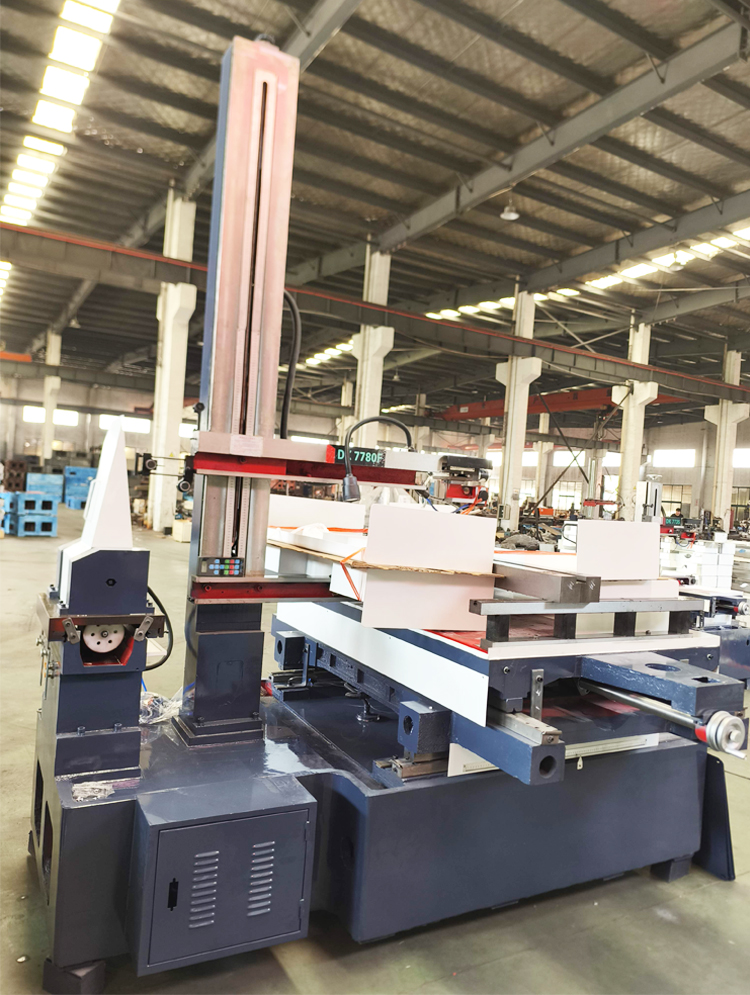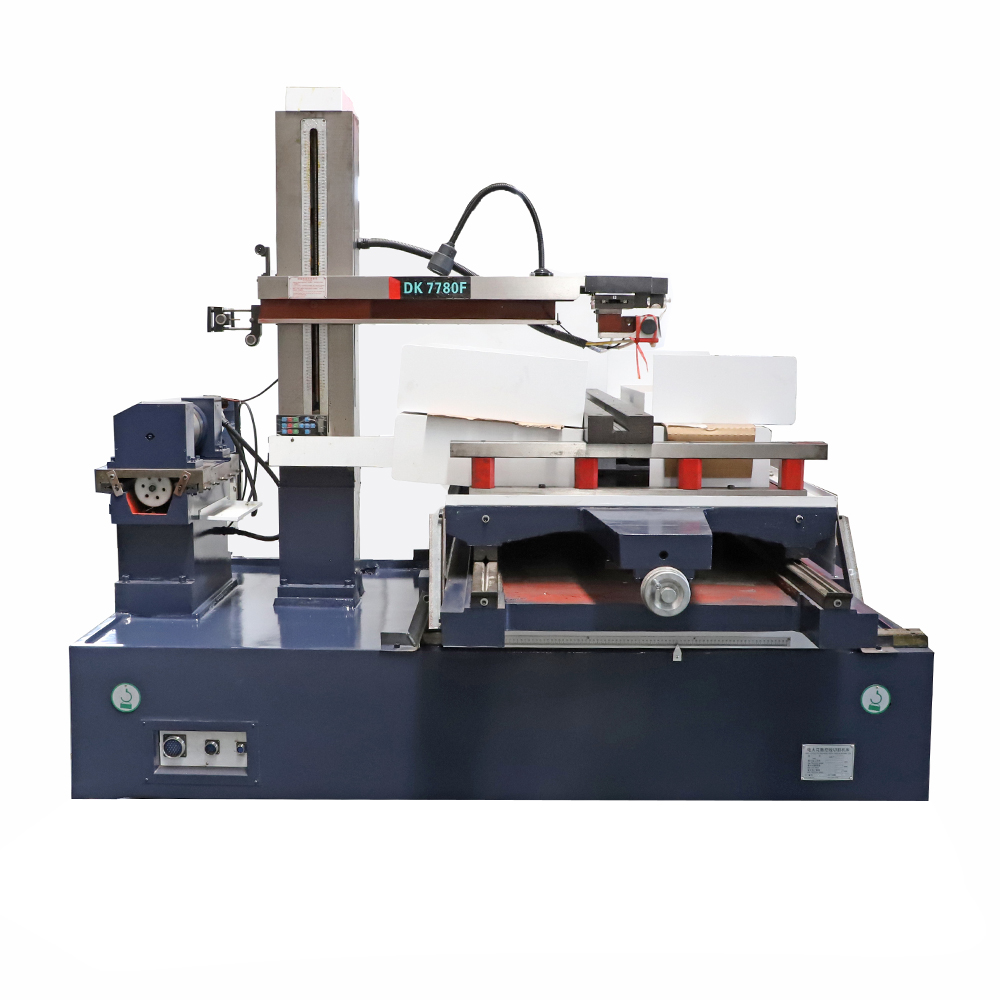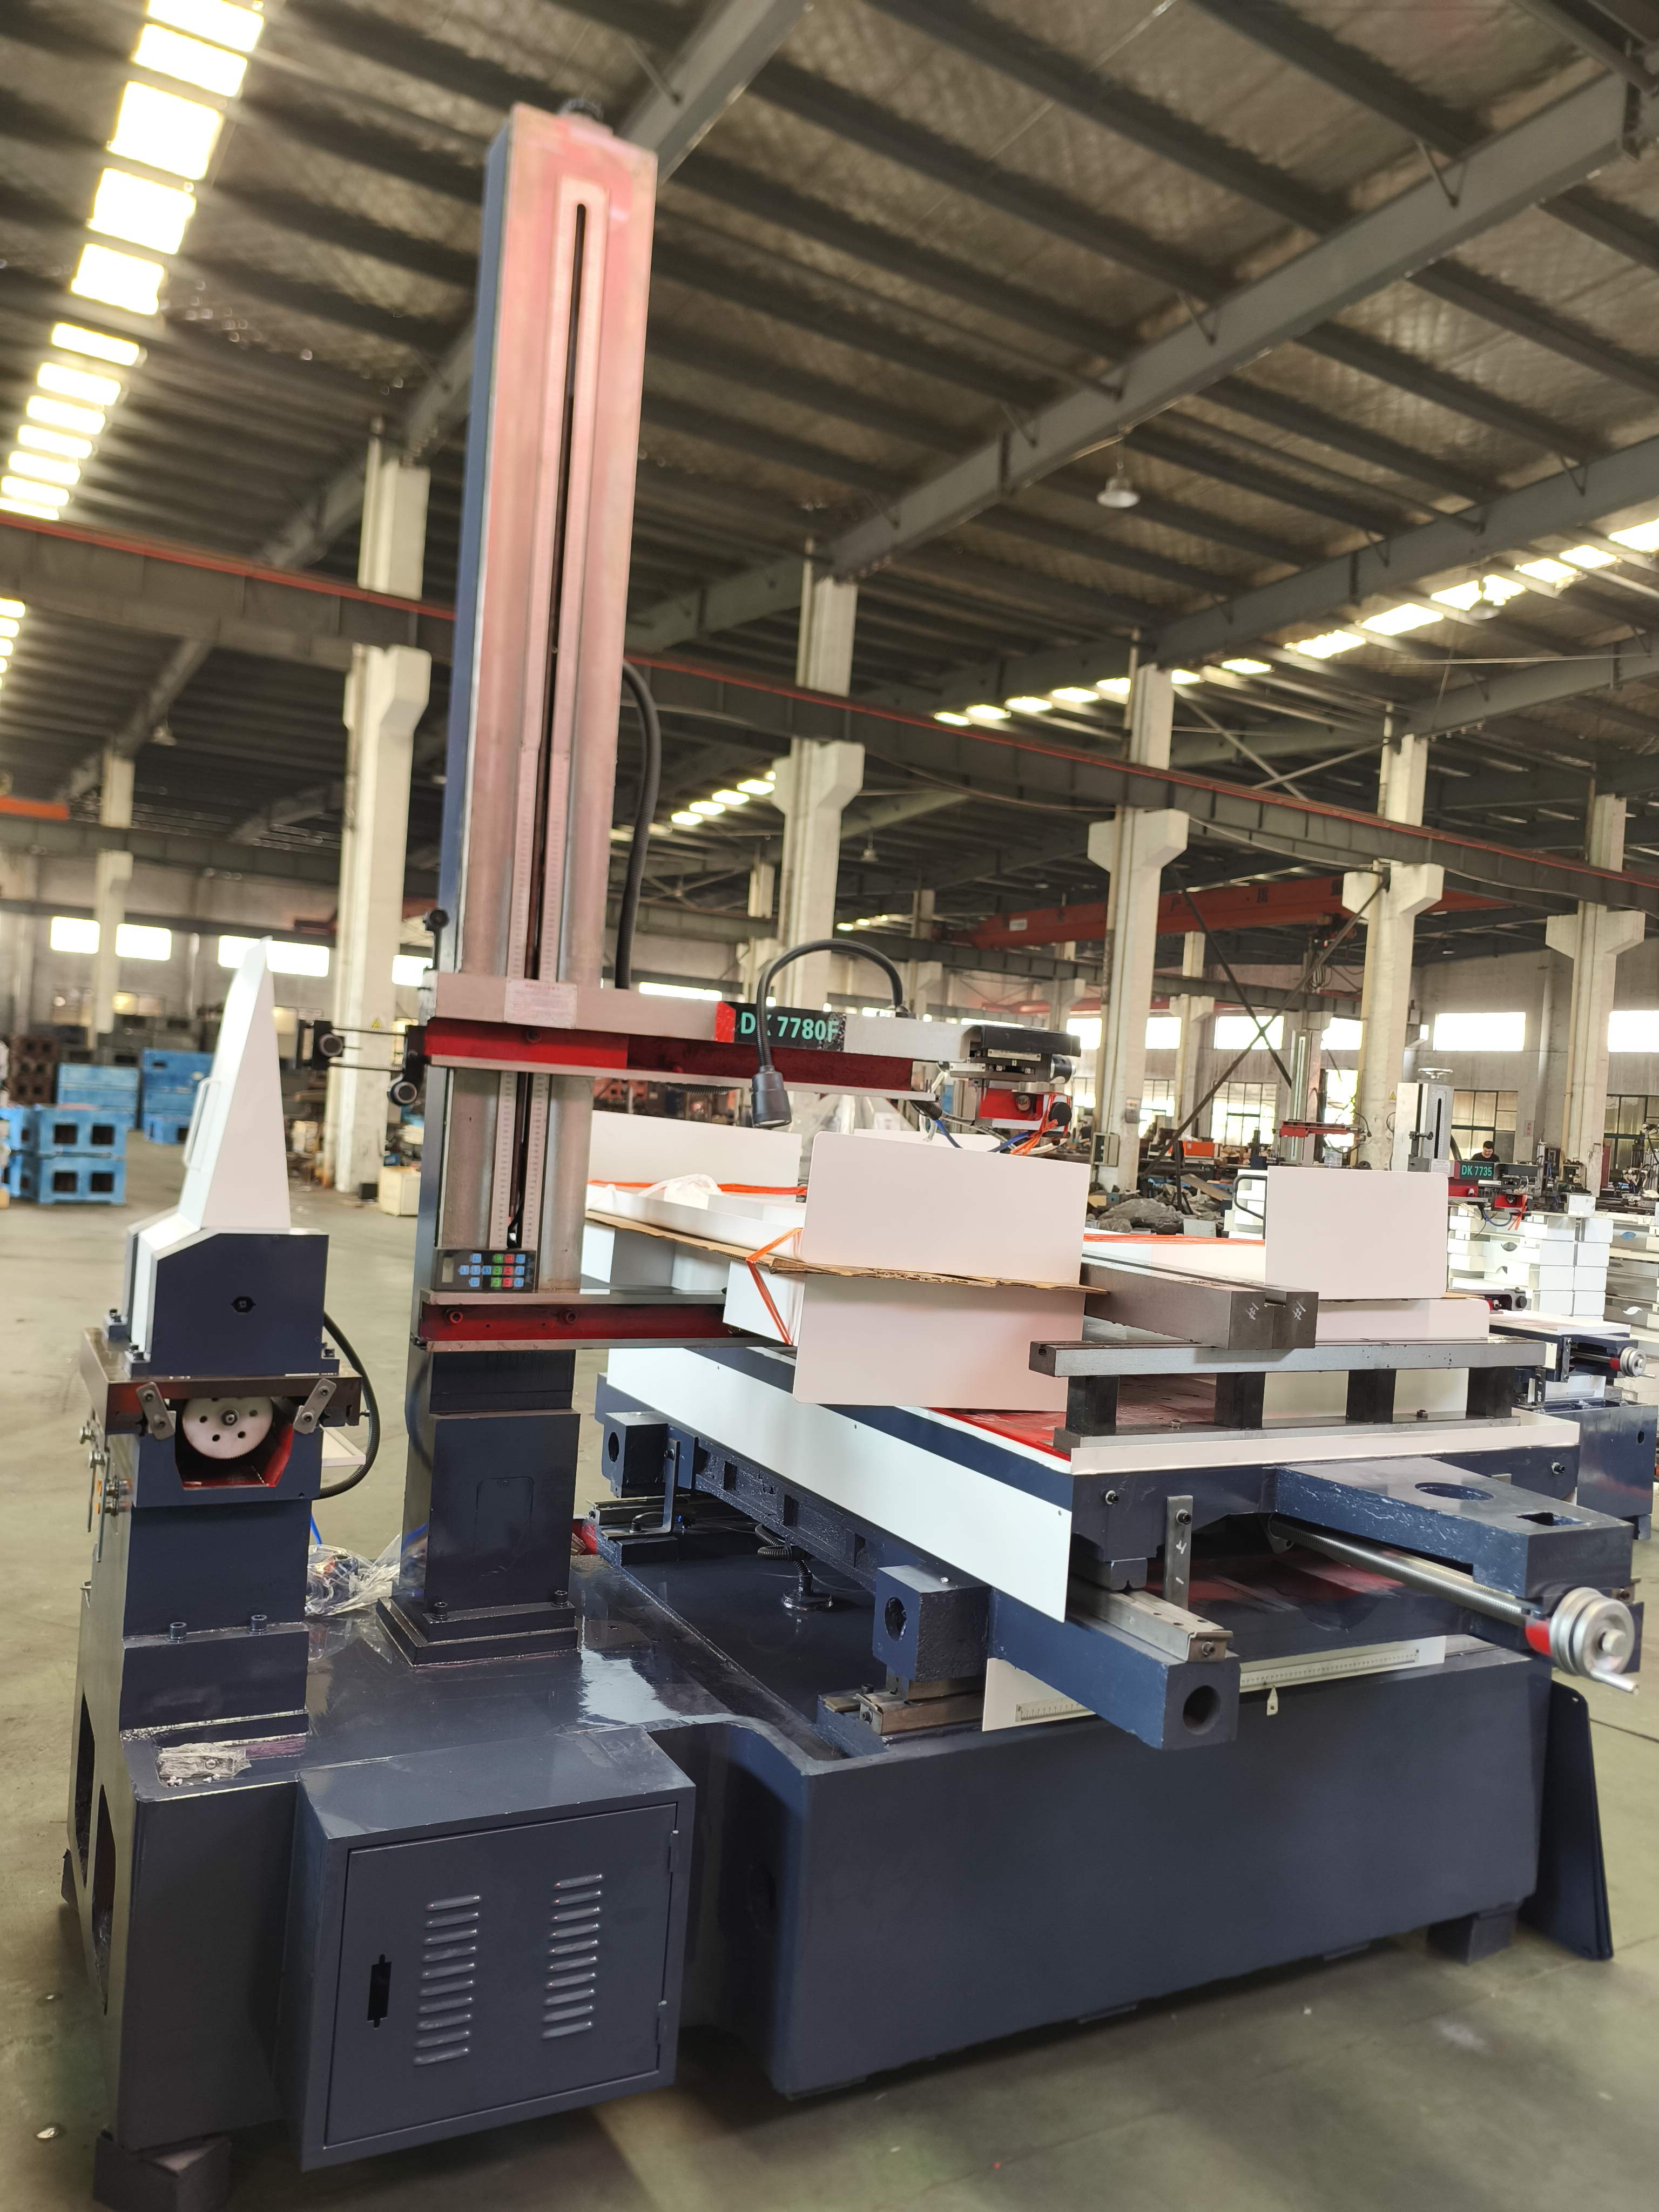
Produkcja dużej maszyny EDM rozpoczyna się znacznie wcześniej niż montaż. W firmie Taizhou Chuang Yuan Machine Tool Co., Ltd. produkcja zaczyna się od analizy metodą elementów skończonych łóżka maszyny, a następnie przeprowadza się odpoczynek od naprężeń odlewów, które są starzone przez sześć miesięcy w celu stabilizacji geometrii. Łóżko i kolumna są następnie szlifowane z wysoką precyzją na pięcioosiowych centrach frezarskich, przy czym płaskość jest weryfikowana z dokładnością do 0,01 mm na metr. Torowiska prowadnic są szczypanie ręcznie i kalibrowane za pomocą interferometru laserowego, zapewniając powtarzalność każdego osi z dokładnością ±0,003 mm. System dielektryczny jest poddawany próbie ciśnieniowej przy 8 bar, aby potwierdzić bezobsługową cyrkulację cieczy chłodzącej w głębokich wnękach – wymóg kluczowy przy wytwarzaniu żeber o głębokości przekraczającej 200 mm. Szafy generatorowe są poddawane 72-godzinnemu testowi obciążeniowemu w pełnym zakresie mocy, a każda ukończona duża maszyna EDM jest testowo obrabiana na certyfikowanym wzorcu przed wysyłką. Kontrola jakości odbywa się zgodnie z procedurami ISO 9001, a każdy egzemplarz dostarczany jest wraz z raportem kalibracyjnym śledzonym do krajowych standardów.
Na całym świecie te maszyny obsługują warsztaty do produkcji matryc i form w Niemczech, warsztaty narzędziowe branży motocyklowej w Meksyku, dostawców przemysłu lotniczego w Turcji oraz zakłady produkujące ciężką technikę w całej Azji Południowo-Wschodniej. W jednym udokumentowanym przypadku duża maszyna EDM z stołem o wymiarach 3000 × 1600 mm wykonała obróbkę matrycy prasującej o masie 9,5 tony w jednej pozycji, eliminując dwie operacje ponownego ustawiania i skracając całkowity czas obróbki o 31 procent. Inny klient z Indii zmniejszył zużycie elektrod z 0,4 procenta do 0,18 procenta dzięki zastosowaniu adaptacyjnej kontroli impulsów maszyny przy elektrodach miedziowo-wolframowych. Na Bliskim Wschodzie klient pracujący w temperaturze otoczenia wynoszącej 45 stopni Celsjusza korzystał z wbudowanego chłodnicy i kompensacji termicznej, aby ograniczyć dryf wymiarowy do mniej niż 0,006 mm podczas 16-godzinnego cyklu pracy bez nadzoru. Nasz zespół inżynieryjny wspiera klientów poprzez diagnostykę zdalną, uruchamianie maszyn na miejscu oraz szkolenia operatorów; eksportowaliśmy nasze urządzenia do ponad 20 krajów i regionów. Części zamienne są magazynowane w celu szybkiej wysyłki, a typowy czas reakcji obsługi technicznej wynosi mniej niż 24 godziny. Niezależnie od zastosowania – czy to matryca kuźnicza, forma wtryskowa czy element turbiny – duża maszyna EDM jest konfigurowana z generatorem, systemem płukania oraz pakietem automatyzacji dopasowanym do konkretnego zadania, a nie według uniwersalnego, jednorazowego specyfikacji. Takie podejście zapewnia konkurencyjne czasy cyklu oraz przewidywalny całkowity koszt posiadania.

12
Dec
14
Aug
03
Aug
03
Aug