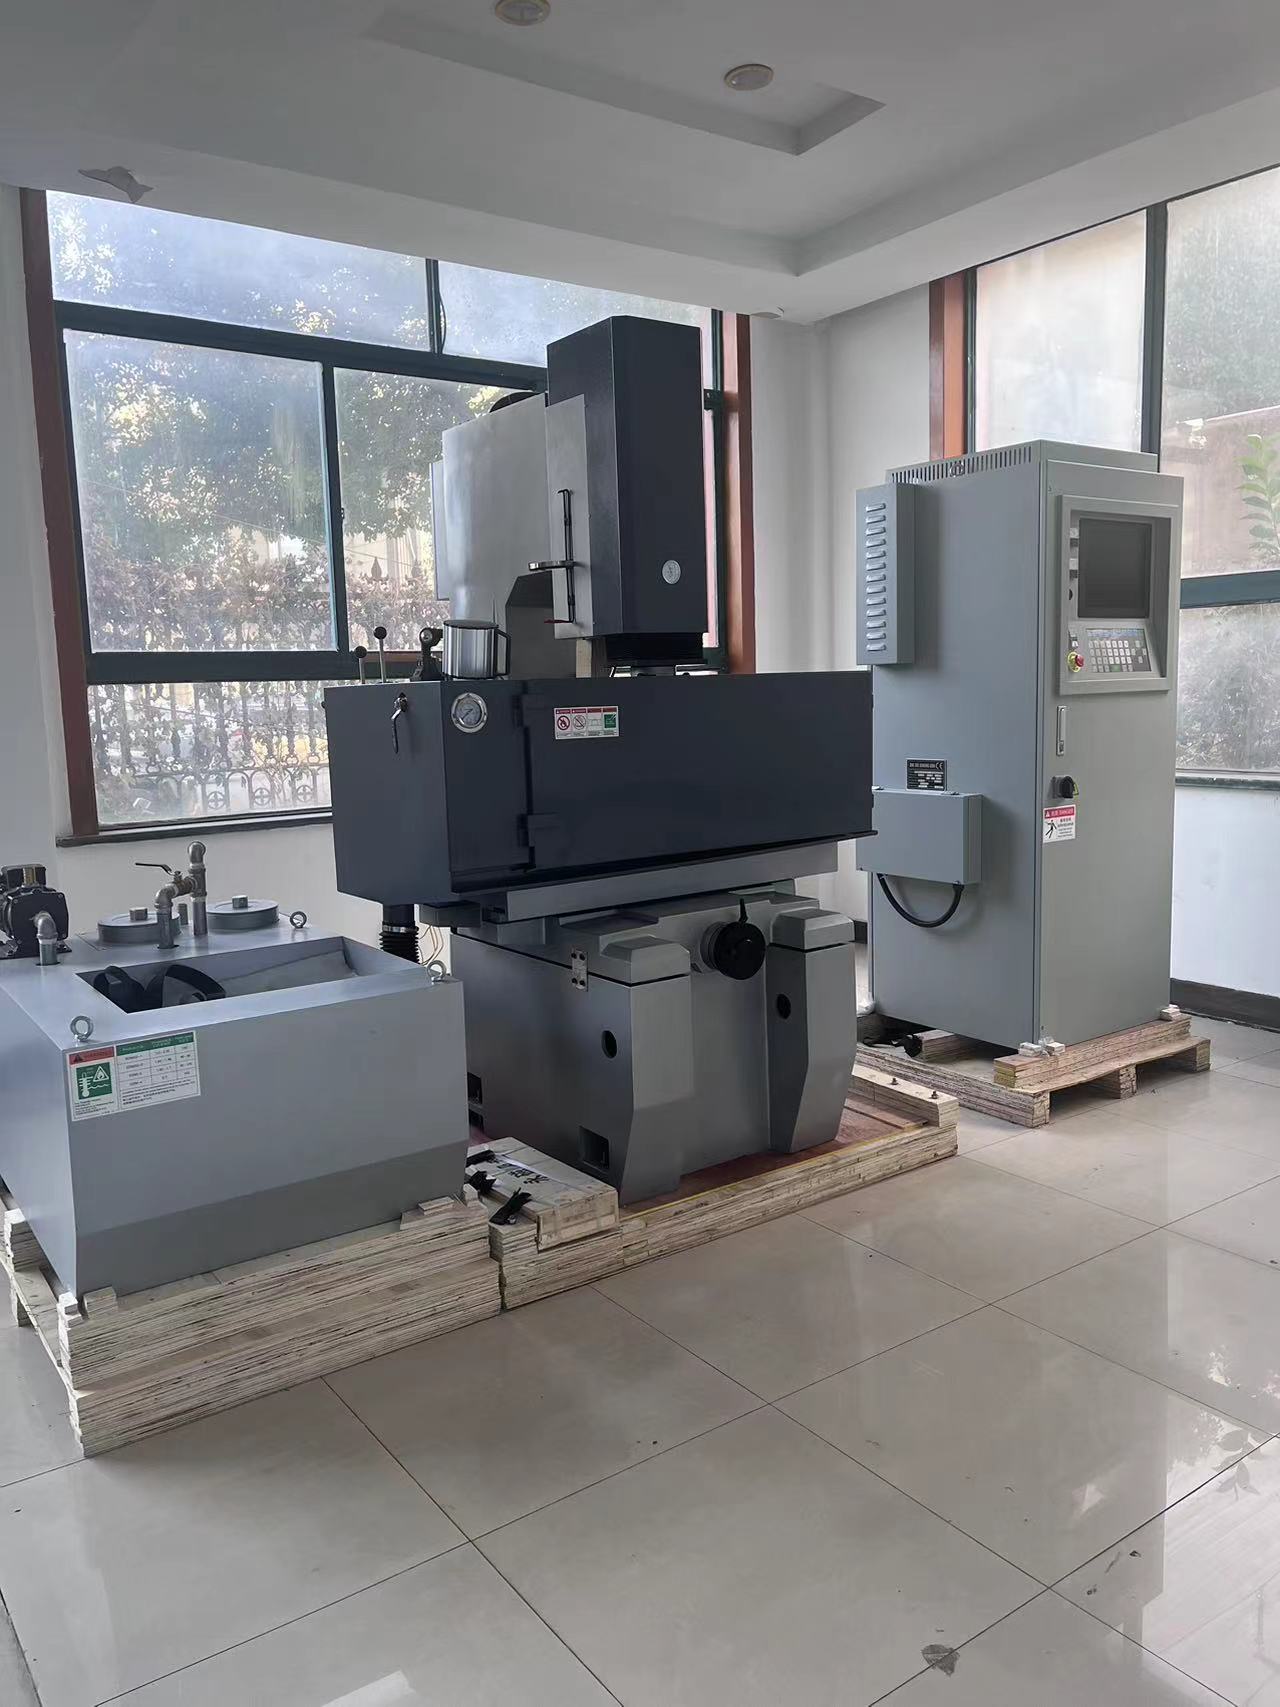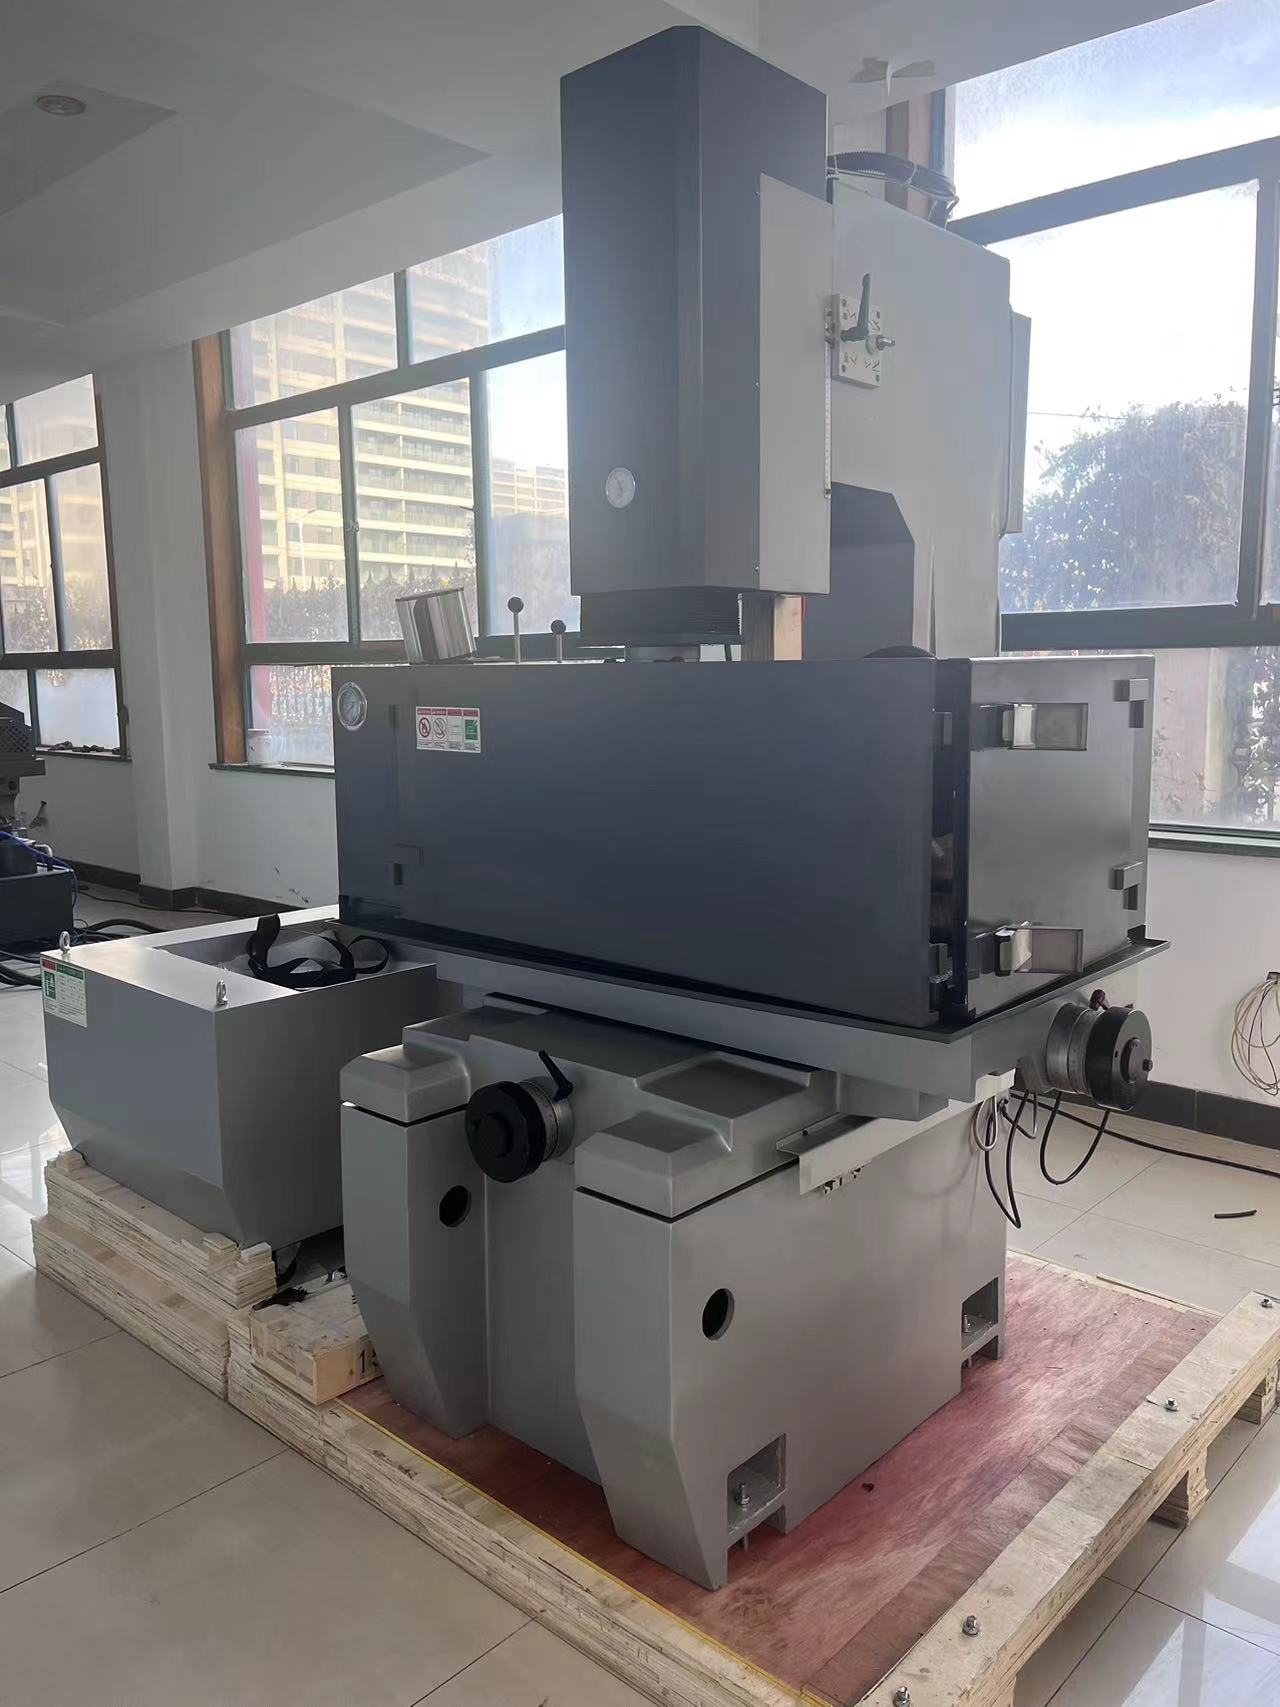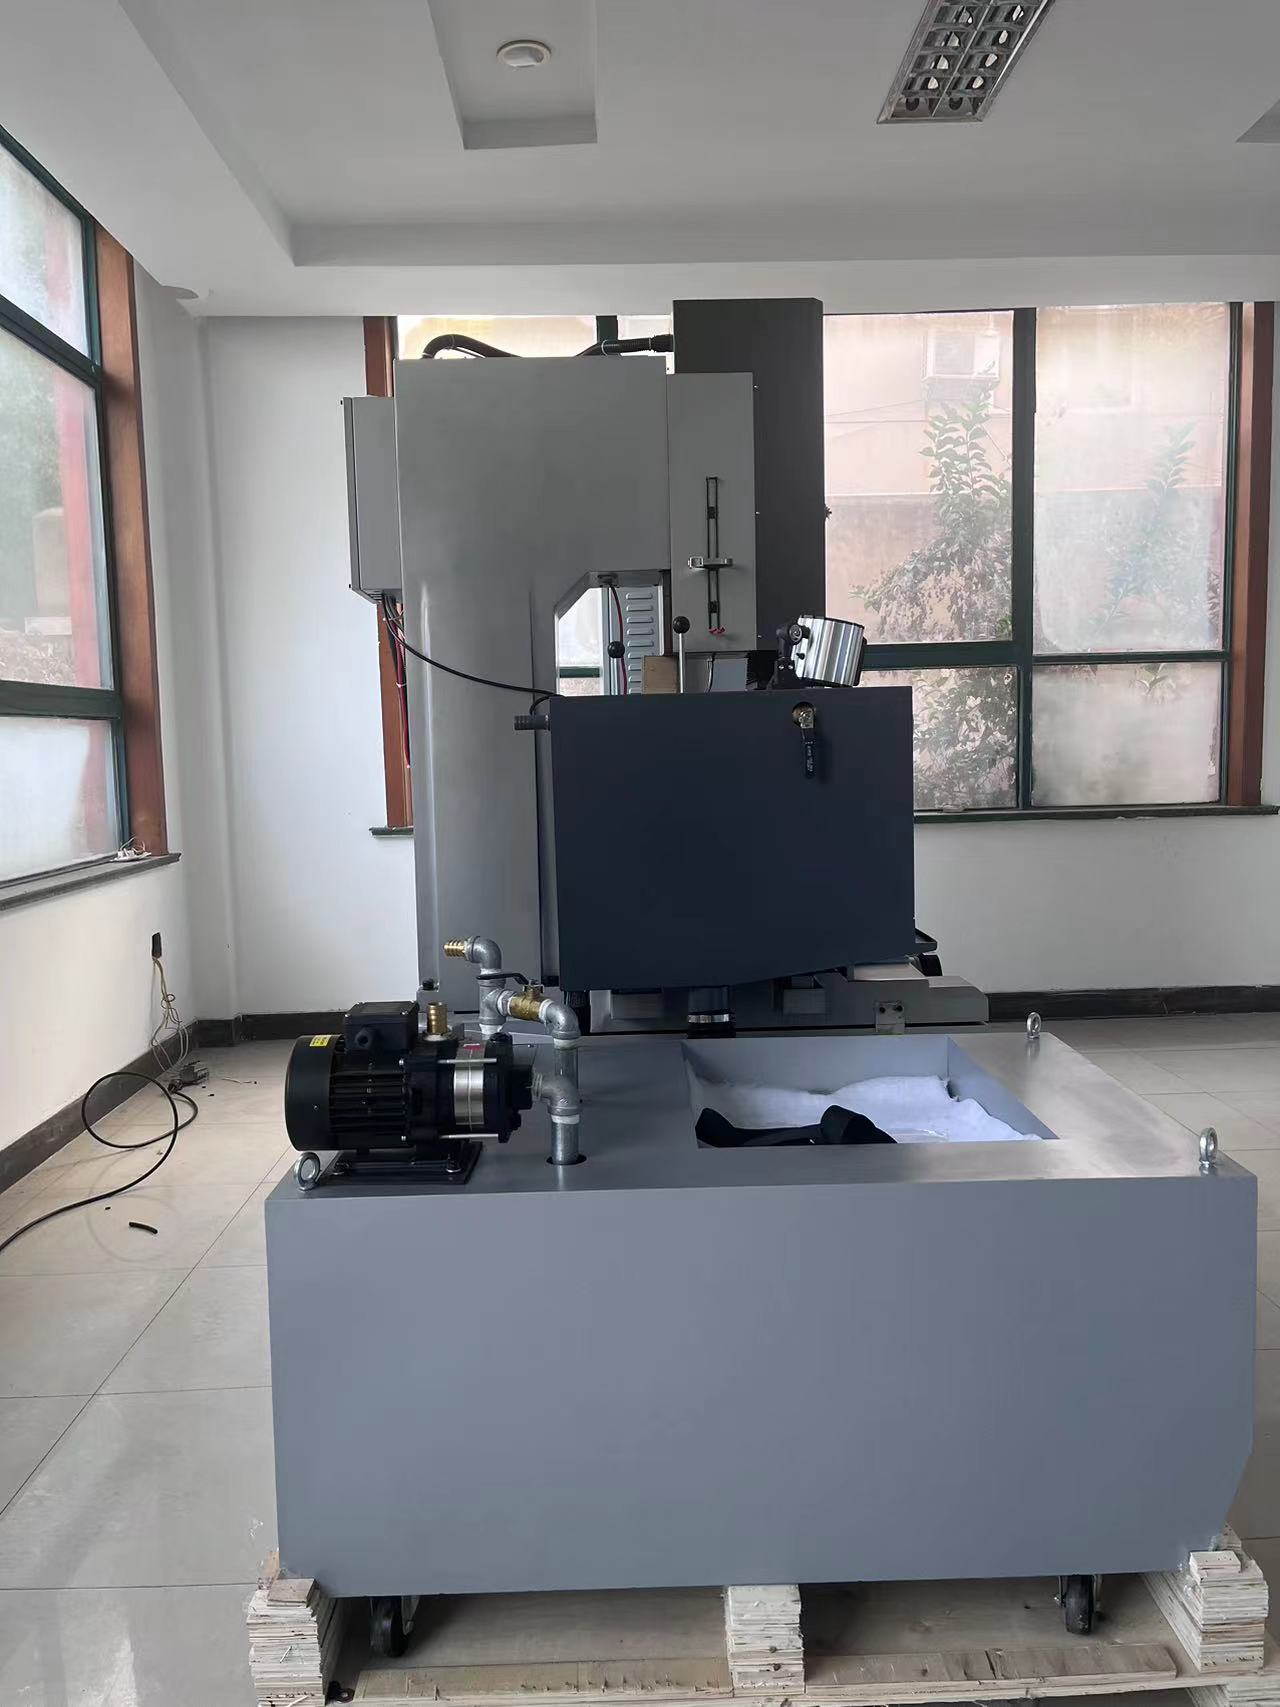
Maszyny do obróbki elektroerozyjnej | Rozwiązania EDM o wysokiej precyzji

Wszystkie kategorie

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Telefon komórkowy / WhatsApp
WeChat
LinkedIn
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Załącznik
Proszę wgrać co najmniej jeden załącznik
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Precyzyjne rozwiązania do obróbki elektrostatycznego wyładowania od sprawdzonego chińskiego producenta

Precyzyjne rozwiązania do obróbki elektrostatycznego wyładowania od sprawdzonego chińskiego producenta

Taizhou Chuang Yuan Machine Tool Co., Ltd. projektuje systemy obróbki elektroerozyjnej od 2003 roku, łącząc sterowanie serwonapędowe, sztywne odlewy i inteligentne generatory impulsów w celu usuwania materiału przewodzącego poprzez kontrolowaną erozję iskrową zamiast siły cięcia. Dzięki temu nasza obróbka elektroerozyjna jest idealna do stali narzędziowej hartowanej, węglików wolframu, stopów lotniczych oraz mikroelementów, których nie da się obrabiać tradycyjnym frezowaniem. W warsztatach form i matryc operatorzy polegają na naszych maszynach przy wykonywaniu głębokich żeber, ostrych narożników oraz powierzchni lustrzanych o chropowatości Ra 0,2 µm, podczas gdy warsztaty medyczne i motocyklowe wykorzystują je do produkcji dysz wtryskowych oraz matryc przekładni. Nasze platformy obróbki elektroerozyjnej typu ram i drutowej zapewniają dokładność pozycjonowania ±0,005 mm, chropowatość powierzchni na poziomie nawet Ra 0,1 µm oraz szybkość usuwania materiału do 400 mm³/min przy elektrodach grafitowych, ograniczając zużycie elektrod poniżej 0,1 procenta dzięki adaptacyjnemu sterowaniu impulsami.
Uzyskaj ofertę

Badanie przypadków

42 procent szybsze wykańczanie form w niemieckim warsztacie narzędziowym

Niemiecki producent form do odlewania, który wykonywał 64-gniazdowe formy do złączy samochodowych, miał problemy z ręcznym polerowaniem głębokich żeber po frezowaniu. Poprzedni proces obróbki elektroerozyjnej (EDM) wymagał 18 godzin na jedno gniazdo i nadal pozostawiał widoczne warstwy przetopione przez EDM. Dostarczyliśmy system CNC do elektroerozyjnej obróbki ramkowej z adaptacyjną kontrolą impulsów oraz miedziany elektrodę o średnicy 0,2 mm. Energia wyładowania została zoptymalizowana tak, aby ograniczyć grubość warstwy przetopionej do poniżej 2 µm, a automatyczna wymiana elektrod skróciła czas przygotowania o 30 procent. Czas wykańczania spadł z 18 do 10,4 godziny na jedno gniazdo – poprawa o 42 procent – przy jednoczesnym osiągnięciu chropowatości powierzchni Ra 0,15 µm. Warsztat narzędziowy korzysta obecnie z trzech naszych systemów elektroerozyjnej obróbki i zgłasza 28-procentowe obniżenie zużycia elektrod.

35 procent mniejsza liczba poprawek matryc u tajskiego dostawcy części tłoczonych

Tajlandzki dostawca precyzyjnych tłoczników do produkcji łączników elektronicznych miał powtarzające się odchylenia wymiarowe w matrycach postępujących po obróbce metodą drutowej EDM. Wprowadziliśmy nasze pięcioosiowe centrum obróbcze do drutowej obróbki iskrowej z kompensacją cieplną w pętli zamkniętej oraz drutem mosiężnym o średnicy 0,1 mm. Stabilizacja temperatury dielektryka w zakresie ±0,5 °C oraz zastosowanie wieloprzejściowych cięć wykończeniowych poprawiły powtarzalność wymiarową do ±0,003 mm. Liczba koniecznych korekt matryc zmniejszyła się o 35 procent, a żywotność matryc wzrosła o 22 procent. Klient wykorzystuje teraz naszą obróbkę iskrową do wszystkich nowych projektów matryc oraz eksportuje tłoczone elementy do Japonii i Europy.

Wiercenie mikro-otworów dla amerykańskiego producenta urządzeń medycznych

Amerykański producent urządzeń medycznych potrzebował otworów chłodzących o średnicy 0,3 mm w narzędziach chirurgicznych wykonanych ze stopu kobaltu i chromu, bez uszkodzeń termicznych. Nasz system elektroerozyjnego wiercenia małych otworów z impulsami wysokiej częstotliwości i dielektrykiem z zdezjonizowanej wody wykonał 1200 otworów na partię bez pęknięć ani zadziory. Dokładność położenia otworów wynosiła ±0,008 mm, a integralność powierzchni spełniała wymagania procesowe normy ISO 13485. Wskaźnik wydajności produkcyjnej wzrósł z 88 do 97 procent, a czas cyklu na jedno narzędzie zmniejszył się o 25 procent. Klient wprowadził cztery nasze jednostki do obróbki elektroerozyjnej w dwóch zmianach. Tytuł produktu: Poznaj naszą linię wysokowydajnych maszyn do obróbki elektroerozyjnej

Powiązane produkty

Elektroerozyjne obrabianie iskrowe to bezkontaktowy proces cieplny, który kształtuje materiały przewodzące za pomocą kontrolowanych wyzwalanych iskier elektrycznych pomiędzy elektrodą a przedmiotem obrabianym zanurzonym w cieczy dielektrycznej. W firmie Taizhou Chuang Yuan Machine Tool Co., Ltd. od 2003 roku doskonalimy tę zasadę dzięki własnym badaniom, produkcji oraz sprzedaży precyzyjnych maszyn narzędziowych. Nasz cykl produkcyjny rozpoczyna się od analizy metodą elementów skończonych łóżka maszyny, następnie następuje odlew żeliwa wysokiej jakości, naturalne starzenie przez 12 miesięcy oraz szlifowanie prowadnic z dokładnością prostoliniowości wynoszącą 0,005 mm. Każda jednostka do elektroerozyjnego obrabiania iskrowego podlega kalibracji serwonapędu, testowi generatora impulsów trwającemu 72 godziny oraz weryfikacji interferometrem laserowym. Wynikiem jest maszyna zapewniająca dokładność pozycjonowania ±0,005 mm oraz chropowatość powierzchni Ra 0,1 µm nawet po 5000 godzinach pracy. W produkcji nasze maszyny do elektroerozyjnego obrabiania iskrowego znajdują zastosowanie przy wytwarzaniu form i matryc, elementów turbin lotniczych i kosmicznych, instrumentów medycznych, osprzętu do układów napędowych pojazdów samochodowych oraz łączników do mikroelektroniki. Klienci z ponad 20 krajów stosują nasze systemy do obróbki głębokich wnęk, ostrych naroży wewnętrznych, mikro-otworów oraz matryc do kształtowania spieków węglikowych. Europejski dostawca dla przemysłu lotniczego zgłosił obniżenie zużycia elektrod o 30 procent po wdrożeniu naszej adaptacyjnej technologii impulsów, podczas gdy koreański producent form do elektroniki osiągnął współczynnik pierwszego przebiegu na poziomie 99,2 procent przy formach do soczewek. Poza elektroerozyjnym obrabianiem iskrowym produkujemy również centra frezarskie, maszyny do produkcji rur, linie cięcia wzdłużnego, linie cięcia na długość, tokarki oraz maszyny do obróbki głębokich otworów, umożliwiając klientom integrację kompletnych komórek produkcyjnych. Nasz system zarządzania jakością opiera się na normie ISO 9001, a każda maszyna przechodzi 200-godzinny test ciągłego cięcia przed wysyłką. Zapewniamy diagnostykę zdalną, montaż na miejscu, szkolenia operatorów oraz części zamienne w ciągu 72 godzin. Łącząc solidne odlewy, inteligentne sterowanie oraz szybką obsługę serwisową, wspieramy producentów w obniżaniu kosztów osprzętu, skracaniu czasów realizacji zamówień oraz poprawie jakości wyrobów dzięki niezawodnemu elektroerozyjnemu obrabianiu iskrowemu.

Najczęściej zadawane pytania

Jakie materiały można przetwarzać metodą obróbki elektroerozyjnej?

Obróbka elektroerozyjna przez wyładowania statyczne działa na dowolnym materiale przewodzącym prąd elektryczny, w tym na hartowanej stali narzędziowej, węgliku wolframu, tytanie, stopie kobaltu i chromu, miedzi oraz graficie. Szeroko stosowana jest do produkcji form, matryc, elementów lotniczych i medycznych. Nieprzewodzące ceramiki i tworzywa sztuczne nie nadają się do tej metody. Nasze maszyny obsługują materiały o twardości do 60 HRC oraz grubości od 0,1 mm do 500 mm, przy szybkości usuwania materiału dochodzącej do 400 mm3/min.
Stosujemy adaptacyjną kontrolę impulsów oraz wielokrotne przejścia wykańczające, aby ograniczyć grubość warstw przepalonych do poniżej 2 µm, a chropowatość powierzchni do Ra 0,1 µm. Temperatura dielektryka utrzymywana jest w zakresie ±0,5 °C, a zużycie elektrody monitorowane jest w czasie rzeczywistym. Rozwiązanie to spełnia normy lotnicze i medyczne; klient z USA osiągnął współczynnik wydajności 97 procent przy wierceniu mikro-otworów o średnicy 0,3 mm.
Standardowe modele maszyn do obróbki elektroerozyjnej wysyłamy w ciągu 45–60 dni od wpłaty zaliczki. Zorganizowujemy transport morski, montaż na miejscu oraz szkolenie operatorów. Uruchomienie zwykle trwa od 3 do 5 dni – w zależności od rozmiaru maszyny. Części zamienne wysyłamy w ciągu 72 godzin, a diagnostyka zdalna jest dostępna 24/7.
Tak. Nasze maszyny obsługują załadunek robota, automatyczne wymienniki elektrod, magazyny narzędzi oraz połączenia danych z systemami MES. Niemiecki producent form zmniejszył czas przygotowania maszyny o 30 procent dzięki zastosowaniu automatycznego wymiennika elektrod. Dostarczamy również linie do produkcji rur, cięcia wzdłużnego oraz cięcia na długość dla fabryk zintegrowanych.
Dostarczamy instrukcji obsługi w języku angielskim, zdalnego wsparcia wideo, inżynierów serwisu na miejscu oraz gwarancji trwającej 12 miesięcy. Obsługujemy klientów w ponad 20 krajach, utrzymujemy regionalne zapasy części zamiennych oraz oferujemy plany konserwacji zapobiegawczej. Szkolenia obejmują obsługę, programowanie i codzienną konserwację, aby maksymalnie wykorzystać czas pracy urządzeń do obróbki elektroerozyjnej.

Powiązane artykuły

Charakterystyka przetwarzania maszyny do cięcia drutem EDM

24

Dec

Charakterystyka przetwarzania maszyny do cięcia drutem EDM

Zobacz więcej
Dlaczego modułowa maszyna do produkcji sprężyn umożliwia szybką wymianę między różnymi typami produkcji sprężyn

14

Jul

Dlaczego modułowa maszyna do produkcji sprężyn umożliwia szybką wymianę między różnymi typami produkcji sprężyn

Wąskie gardła produkcyjne tradycyjnych zintegrowanych urządzeń do formowania sprężyn. Współczesna produkcja metalowych elementów kształtowanych charakteryzuje się coraz większą różnorodnością specyfikacji produktów oraz produkcją mieszanych partii. Wiele zakładów produkcyjnych musi przetwarzać sprężyny ...
Zobacz więcej
Dlaczego wielofunkcyjna maszyna EDM spełnia wymagania zakładów produkujących mieszane formy i części

14

Aug

Dlaczego wielofunkcyjna maszyna EDM spełnia wymagania zakładów produkujących mieszane formy i części

Radzenie sobie ze złożonościami środowisk produkcyjnych o wysokiej różnorodności produktów. Kierowanie nowoczesnym przemysłowym zakładem produkcyjnym często przypomina jednoczesne obracanie kilkunastoma talerzami, zwłaszcza w przypadku harmonogramów produkcji o wysokiej różnorodności i niskiej objętości. Pl...
Zobacz więcej
Jakie korzyści operacyjne uzyskują przedsiębiorstwa, aktualizując stare urządzenia do erozji iskrowej EDM

03

Aug

Jakie korzyści operacyjne uzyskują przedsiębiorstwa, aktualizując stare urządzenia do erozji iskrowej EDM

Identyfikacja ograniczeń wynikających z dziedzictwa w procesie produkcyjnym erozji iskrowej. Eksploatacja dojrzałego, wieloletniego sprzętu na halach produkcyjnych wymagających wysokiej precyzji często powoduje ukryte koszty operacyjne, które stopniowo, ale nieuchronnie zmniejszają marżę zysku.
Zobacz więcej

Opinie klientów

Michael Reynolds, kierownik działu narzędzi, dostawca dla przemysłu lotniczego, Wielka Brytania
Niezbędna dokładność dla narzędzi lotniczych

Eksploatujemy trzy ich centra obróbki elektroerozyjnej do produkcji matryc łopatek turbinowych. Dokładność pozycjonowania utrzymuje się na poziomie ±0,005 mm po dwóch latach, a zużycie elektrod zmniejszyło się o 30 procent. Ich zdalne wsparcie rozwiązało problem z impulsami w ciągu mniej niż czterech godzin. Zdecydowanie polecamy dla warsztatów narzędzi lotniczych.

Somchai Wattanakul, Dyrektor Produkcji, Electronics Stamping Company, Tajlandia
Doskonała wartość i szybka obsługa

Nasza jednostka do elektroerozyjnego obróbki drutem zmniejszyła ponowną obróbkę matryc o 35 procent i zwiększyła ich żywotność o 22 procent. Montaż i szkolenie trwały zaledwie cztery dni, a części zamienne dotarły w ciągu 72 godzin. Stosunek ceny do wydajności jest wyjątkowy dla naszego przedsiębiorstwa zajmującego się tłoczeniem elementów elektronicznych.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Adaptacyjna kontrola impulsów zapewniająca doskonałą jakość powierzchni

Adaptacyjna kontrola impulsów zapewniająca doskonałą jakość powierzchni

Nasza obróbka elektroerozyjna wykorzystuje adaptacyjną kontrolę impulsów, która ciągle dostosowuje energię wyładowania w oparciu o warunki szczeliny. W warsztatach form i matryc oznacza to warstwy przetopione o grubości poniżej 2 µm oraz chropowatość powierzchni na poziomie Ra 0.1 µm bez konieczności długotrwałego szlifowania ręcznego. System monitoruje napięcie i prąd 1000 razy na sekundę, ograniczając zużycie elektrody do mniej niż 0,1 procenta oraz zapobiegając łukowaniu na głębokich żebrach. Niemiecki producent form skrócił czas wykańczania o 42 procent przy formie łącznika z 64 gniazdami. Dla klientów z sektorów lotniczego i medycznego ta precyzja chroni stopy wrażliwe na ciepło oraz spełnia surowe normy integralności powierzchni. Operatorzy mogą przechowywać 500 receptur procesowych, co zapewnia szybką i spójną produkcję powtarzalną. Niezależnie od tego, czy obrabiasz matryce z węglików spiekanych, czy mikro-otwory, adaptacyjna kontrola impulsów zapewnia stabilność, wydajność i rentowność Twojej obróbki elektroerozyjnej.
Sztywna konstrukcja maszyny zapewniająca dokładność w długim okresie użytkowania

Sztywna konstrukcja maszyny zapewniająca dokładność w długim okresie użytkowania

Każda jednostka do obróbki elektroerozyjnej firmy Taizhou Chuang Yuan zaczyna się od wysokiej klasy łóżka z żeliwa odlewniczego, które jest naturalnie wygrzewane przez 12 miesięcy i szlifowane z dokładnością prostoliniowości 0,005 mm. Ta sztywna konstrukcja pochłania drgania podczas intensywnej obróbki ścisłej i zapewnia dokładność pozycjonowania ±0,005 mm nawet po 5000 godzin pracy. Skale liniowe oraz zamknięty układ sterowania serwonapędem kompensują dryf termiczny w zakresie ±0,5 °C – co ma kluczowe znaczenie przy produkcji dużych form i matryc do przemysłu lotniczego. Tajlandzki dostawca elementów tłoczonych osiągnął powtarzalność ±0,003 mm przy matrycach postępujących oraz zmniejszył liczbę prac korekcyjnych o 35 procent. Konstrukcja umożliwia również stosowanie szybkiej obróbki drutem EDM oraz wiercenia małych otworów bez utraty sztywności. Dla zakładów pracujących w wielu zmianach taka trwałość obniża koszty konserwacji i wydłuża żywotność maszyny ponad 15 lat.
WhatsApp WhatsApp E-mail E-mail Telefon komórkowy Telefon komórkowy NAJLEPSZENAJLEPSZE