Huzalos EDM ferde vágás: ±0,005° pontosság légi- és orvosi alkalmazásokhoz

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Pontos vezetékes EDM ferde vágási megoldások összetett megmunkáláshoz

Pontos vezetékes EDM ferde vágási megoldások összetett megmunkáláshoz

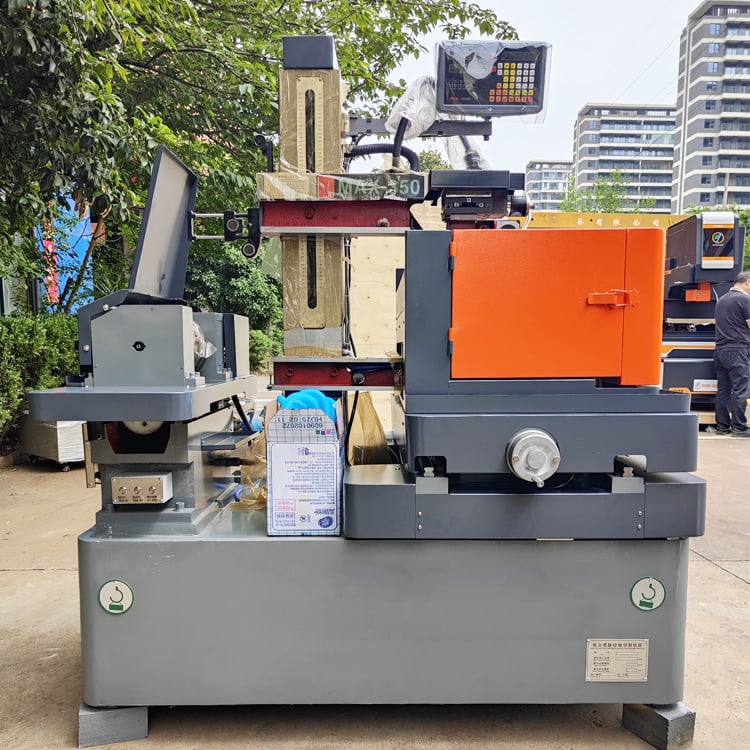
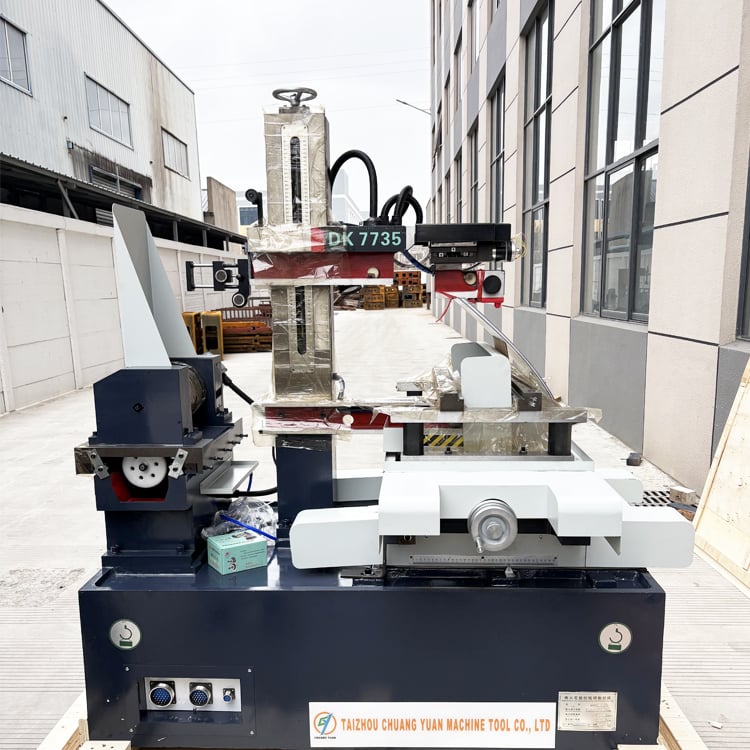
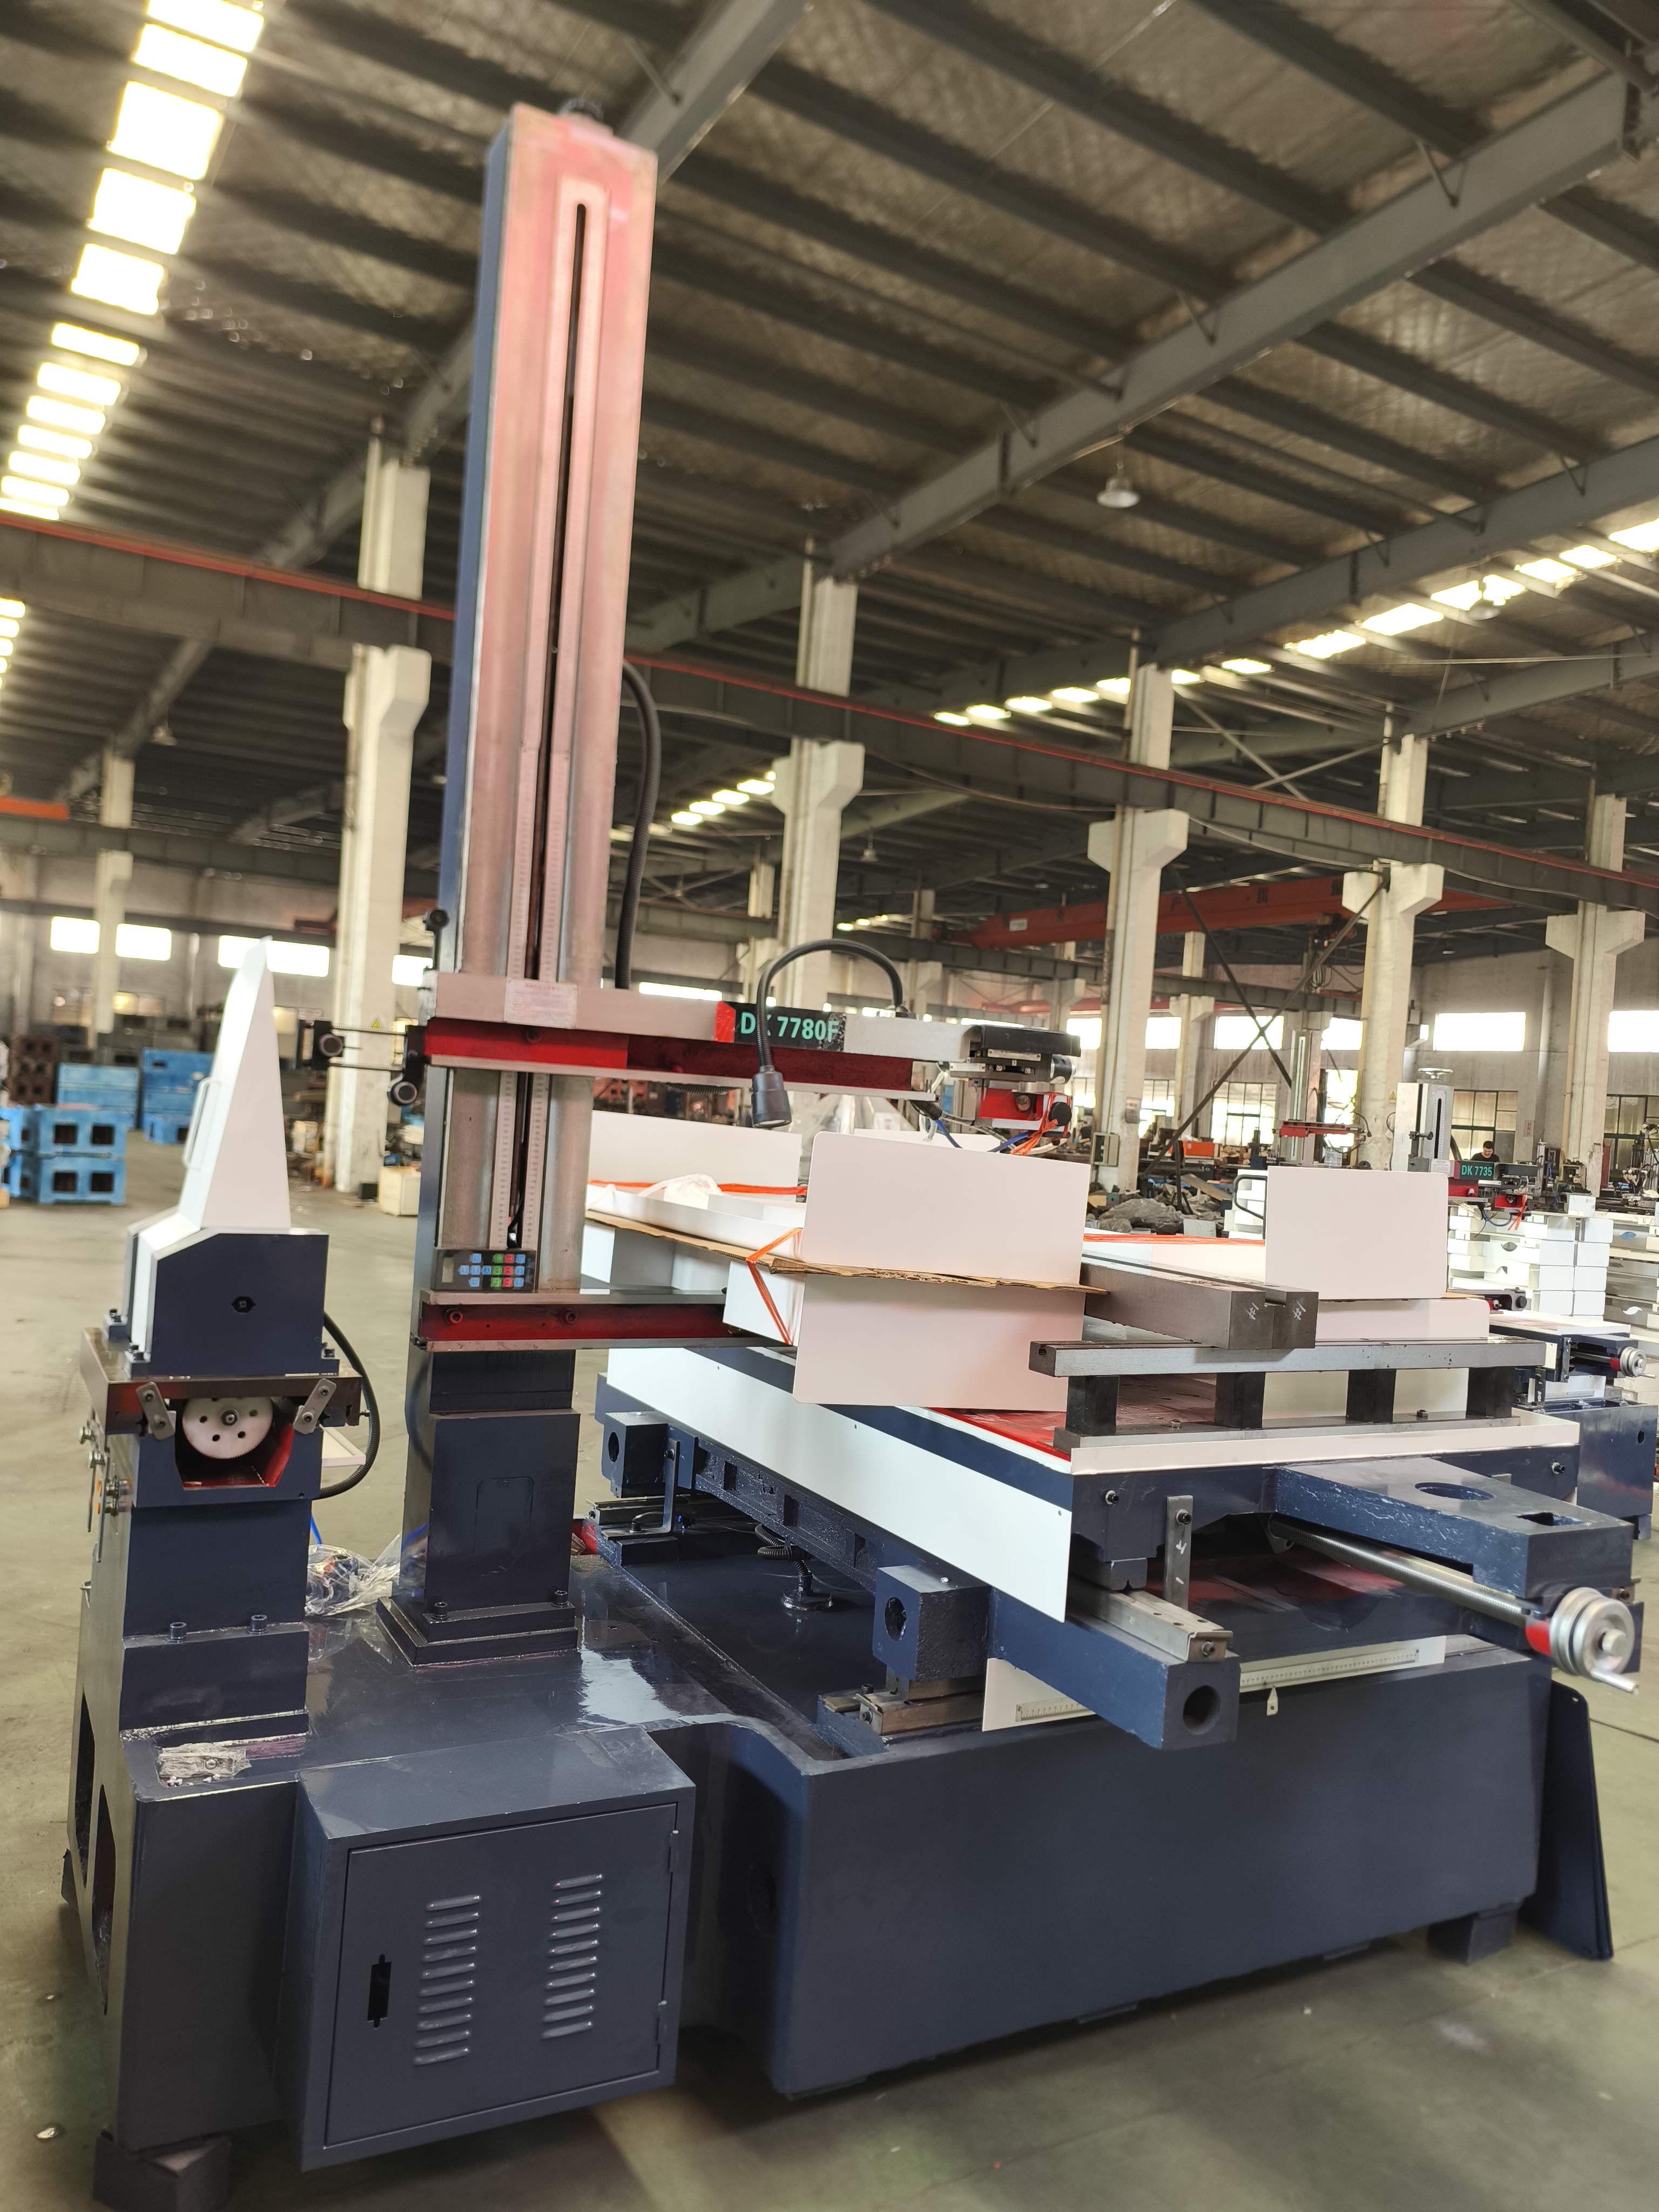
A vezetékes EDM ferdeszögű vágási technológiánk kiváló szögpontosságot biztosít, legfeljebb ±0,005°-os eltéréssel, és felületi érdességet ér el Ra 0,4 µm-ig, ami ideális az űrkutatási, orvosi és szerszámkészítési iparágak számára, ahol bonyolult geometriák szükségesek. Több mint húsz évnyi gyártási tapasztalatunk alapján finomítottuk a ferdeszögű vágási folyamatunkat, így akár 300 mm vastagságú munkadarabokon is elérhető 45°-os maximális ferdeszög, amely biztosítja a sokoldalúságot a különösen igényes alkalmazásokban. A fejlett CNC-vezérlésünk és a nagy húzószilárdságú vezetékelektródák 30%-kal csökkentik a újraöntött réteg képződését, így hozzájárulnak a gyártmányok kiváló minőségéhez. Az űrkutatási szektorban ferdeszögű vágásunk segítségével turbinalapát-gyökerek készültek 0,008 mm-es pozíciós tűréssel, ami 40%-kal csökkentette a poszt-feldolgozási időt. Az orvosi eszközgyártóknak titanium implantátumok burrszerűen mentes kúpos szerkezeteit állítottuk elő, és ezzel 25%-kal rövidítettük a vágási ciklusidőt. A saját fejlesztésű ferdeszög-kalibrációs szoftverünk, valamint a valós idejű vezetékfeszültség-monitorozás biztosítja a ±0,01 mm-es ismételhetőséget sorozatgyártás során.
Árajánlat kérése

Bizonyított csúcsminőségű ferde vágás iparági szerte

Légiközlekedési gázturbinák lapátjainak felújítása

Egy vezető légiközlekedési karbantartó szolgáltató nehézségekbe ütközött a bonyolult hűtőnyílásokkal ellátott turbinalapátok felújításakor, amelyek pontos ferdeségi szögeket igényeltek. A mi vezetékes EDM-eszközünk, amely 4 tengelyes ferdeségvezérléssel rendelkezik, elérte a szükséges 30°-os ferdeséget csupán 0,003 mm-es eltéréssel, így megfelelt a szigorú AS9100 szabványnak. A nagynyomású öblítőrendszer hatékonyan eltávolította a szennyeződéseket a mély üregekből, megakadályozva a újraolvadt réteg kialakulását. Ennek eredményeként az ügyfél a javítási munkákat 60%-kal csökkentette, és a szerszámélettartamot 35%-kal növelte. Az EDM-eszközünk egyszerű programozhatósága lehetővé tette az ügyfél munkatársainak, hogy gyorsan váltson különböző lapátgeometriák között, így az általános termelékenység 50%-kal nőtt. Ez a közös munka alátámasztja elkötelezettségünket a kritikus gépalkatrész-megmunkálási problémák megbízható és pontos megoldásával.

Orvosi implantátumok gyártása

Egy orvostechnikai cég a csúcsíves menetes és kúpos illesztésű egyedi ortopéd implantátumok gyártásának javítását célozta. A mi drótszerszámos elektromos szikraforgácsolásunk (wire EDM) segítségével elérhetővé vált a szükséges, Ra 0,2 µm-es felületi érdesség, amely az oszteointegrációhoz elengedhetetlen. Adaptív vágóalgoritmusaink alkalmazásával állandó csúcsívszögeket tudtunk biztosítani akár a nehezen megmunkálható titánötvözeteknél is, így a darabonkénti megmunkálási idő 45 percről 30 percre csökkent. Az elérhető pontosság kiküszöbölte a másodlagos csiszolási műveletek szükségességét, és így a költségek 28%-kal csökkentek. A megrendelő minőségellenőrzési csapata 99,5%-os sikeres vizsgálati arányt jelentett, és az implantátumok késedelmes nélkül kapták meg a CE-jelölést. Ez a sikeres projekt bemutatja, hogy fejlett gyártástechnológiánk révén képesek vagyunk megfelelni a szigorú orvostechnikai szabályozási előírásoknak.

Forma- és szerszámgyártási ipar hatékonysága

Egy német szerszámkészítő vállalat bonyolult csökkenő lejtésű felületekre volt szüksége az autóipari alkatrészek öntőszerszámaira. A mi drótszálas szikraforgácsoló gépünk, amely csökkenő lejtésű vágási képességgel rendelkezik, elérte a szükséges ±0,01°-os szögpontosságot, így biztosítva az alkatrészek tökéletes kihúzását. A vágási sebesség 20%-kal gyorsabb volt, mint az ügyfél korábbi berendezésénél, miközben a drótszál-elektróda kopása 18%-kal csökkent, csökkentve ezzel a fogyóeszköz-költségeket. A szerszám élettartama 30%-kal nőtt az excellent felületi integritás és a minimális mikrotörések miatt. Az ügyfél kiemelte, hogy gépünk intuitív vezérlése és megbízható működése csökkentette a leállásokat, ami havi 25%-os termelésemelkedést eredményezett. Ez az eset bemutatja, hogyan járul hozzá technológiai újításunk a globális gyártási versenyképesség javításához.

Kapcsolódó termékek

A vezetékes EDM ferde vágás egy fejlett gyártási folyamat, amely lehetővé teszi összetett geometriák, szögezett elemek készítését – ezeket egyre inkább igénylik a nagy pontosságot megkövetelő ipari ágazatok. A Taizhou Chuang Yuan Machine Tool Co., Ltd. több mint 20 éve foglalkozik e technológia tökéletesítésével, és megbízható partnerré vált világszerte működő gyártók számára. Gépeink erős mechanikai felépítést és fejlett numerikus vezérlőrendszereket kombinálnak, így pontosan szabályozható a vezeték pályája és a ferdeségi szögek. Például a maximális 45°-os ferdeségi szög nagyon magas pontossággal érhető el akkor is, ha a munkadarab magassága meghaladja a 200 mm-t. Ez a képesség kritikusan fontos például extrúziós szerszámokhoz, amelyeknél a hűtőcsatornák ferde kialakításúak, illetve orvosi eszközökhöz, amelyek csúcsa kúpszerű.

Gyártási folyamatunk megfelel az ISO 9001:2015 szabványnak, és szigorú minőségellenőrzéseket alkalmazunk minden szakaszban – a nyersanyag-kiválasztástól kezdve a végső kalibrálásig. Gyárunk Kínában, a Jangszu tartományban található, és modern gépparkkal – többek között speciális megmunkálóközpontokkal és lézeres mérőrendszerekkel – van felszerelve, amelyek biztosítják, hogy minden gép kiváló pontossággal hagyja el a gyárat. A hosszú távú stabilitás érdekében öntöttvas szerkezeteket használunk, amelyek javított rezgéselnyelő képességgel rendelkeznek, így a felületi érdesség akár Ra 0,2 µm-ig is elérhető. Saját fejlesztésű impulzusgenerátorunk csökkenti a hőkárosodást, ami döntő fontosságú a keményített szerszámacélok és szuperalapok mechanikai tulajdonságainak megőrzéséhez.

A globális piacon gépeinket több mint 500 vállalat fogadta el 20 országban, köztük Németországban, az Egyesült Államokban és Japánban. Például egy német szerszámkészítő cég a csúcsos vágó gépünket használta összetett csúszóelemek gyártására, amellyel 40%-kal csökkentette a szállítási határidőt. Indiában egy légi- és űrhajóipari beszállító a gépünket alkalmazta ferde furatokkal ellátott motoralkatrészek gyártására, így teljesítve ügyfelei szigorú tűréskövetelményeit. Ezek a sikertörténetek bemutatják elköteleződésünket a sokféle gyártási igény támogatása iránt.

Emellett kiemelt figyelmet fordítunk az ügyfelek oktatására és az utógondozási szolgáltatásokra. Képzési programjaink a programozást, a ferde vágás kalibrálását és a karbantartást foglalják magukban, így biztosítva, hogy a gépeket kezelő szakemberek teljes mértékben kihasználhassák azok lehetőségeit. Globális szervízhálózatunk 48 órán belül reagál, ezzel minimalizálva a leállás idejét. Ha választja vezetékes EDM ferde vágási megoldásainkat, megbízhatóságba, pontosságba és termelékenységbe fektet be. Akár légiközlekedési, egészségügyi, autóipari vagy energiaszektorban is tevékenykedik, technológiánk úgy lett kialakítva, hogy felemelje gyártási képességeit és elősegítse vállalkozása növekedését.

Gyakran Ismételt Kérdések

Mekkora a maximális lejtési szög, amelyet drótszálas szikraforgácsoló gépeitek elérhetnek?

Gépeink maximális ferdeségi szöget érhetnek el 45 fokig, a munkadarab magasságától és a vezeték átmérőjétől függően. 300 mm-ig terjedő munkadarabok esetén magas pontosságot biztosítunk ±0,005 fokos eltéréssel. Ezt optikai kódolókat használó precíziós kalibrációs rendszerünk ellenőrzi. Műszaki csapatunk segíthet az Ön konkrét alkalmazásához optimális paraméterek kiválasztásában, így szigorú tűréseket érhet el anélkül, hogy a felületi minőség romlana.
A csúcsfelületi vágás enyhe felületminőség-romlást okozhat a ferde szög miatt, de fejlett impulzusvezérlésünk és optimalizált hűtőfolyadék-ellátás enyhíti ezt a hatást. A szokásos fin-vágási körülmények között 30 fokos ferdeségig Ra 0,4 µm, 45 fokos ferdeségig pedig Ra 0,6 µm felületi érdességet érünk el. Több utóvágási lépést is kínálunk, amelyekkel a felületminőség tovább javítható Ra 0,2 µm-re. Gépeinket úgy terveztük, hogy minimálisra csökkentsék a újraolvadt réteg képződését, így megőrzik az alkatrész szerkezeti integritását.
Vezetékes EDM gépeink minden vezetőképes anyag feldolgozására alkalmasak, ideértve a keményített acélt, az alumíniumot, a titániumot, a rezet és a keményacélt. Sikeresen feldolgoztunk fém-mátrixos kompozitokat és repülőgépipari és autóipari alkalmazásokban használt szuperszöveteket. A vezetékelektróda kiválasztása az anyag keménységétől és a szükséges pontosságtól függ. Csapatunk részletes útmutatót nyújt a legjobb vágási teljesítmény és a vezeték eltörésének minimalizálása érdekében.
Gépeink zárt hurkú vezérlőrendszert alkalmaznak, amely valós idejű figyelést végez a huzal helyzetéről és feszültségéről. Mesterséges intelligencia algoritmusokat is beépítettünk, amelyek kiegyenlítik a huzal hajlítását és a hőmérsékleti eltolódást, így a megkívánt csúcs-szöget fenntartják az egész megmunkálási folyamat során. Emellett ajánljuk a rendszeres kalibrálást a szabványos referenciablokkjainkkal a hosszú távú pontosság megőrzése érdekében. Egy esettanulmányban öt egymást követő napon keresztül folyamatosan, 24 órán át üzemeltettük a gépet egy összetett, több szöget tartalmazó alkatrész gyártására, és ±0,005 mm ismételhetőséget értünk el.

Kapcsolódó cikkek

Hogyan válasszunk megmunkáló központot?

12

Dec

Hogyan válasszunk megmunkáló központot?

További megtekintés
Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

03

Aug

Milyen exportminőségi szabványokat követelnek meg a nemzetközi ügyfelek a huzalvágó gépek termékeihez

A nemzetközi export szabályozásainak megértése a pontossági megmunkálás területén – A globális ipari kereskedelem bonyolult terepének navigálásához alaposan ismerni kell azokat a szigorú műszaki szabványokat, amelyeket a külföldi vásárlók az előrehaladott fémmegmunkálási termékek esetében előírnak...
További megtekintés
Miért kerüli el a hidegvágó vízsugárvágó gép az anyag hőmérsékleti deformációs hibáit

03

Sep

Miért kerüli el a hidegvágó vízsugárvágó gép az anyag hőmérsékleti deformációs hibáit

A hidegvágás tudománya: Hogyan szünteti meg a vízsugárvágó gép a hőfeszültségetKinetikus energia vs. hőenergia: Miért termel elhanyagolható hőt a vízsugárvágó gépA vízsugárvágó gép az anyagot nagy sebességű ütés útján mázolja le – nem olvasztja...
További megtekintés
Milyen hibasaját-diagnosztikai funkciókat tartalmaznak a modern hasítóvonal-rendszerek?

03

Sep

Milyen hibasaját-diagnosztikai funkciókat tartalmaznak a modern hasítóvonal-rendszerek?

Gyakorlati betekintés az automatizált szalagvágó vonalak működésébe. A nehéz ipari fémfeldolgozó vonalak és az automatizált tekercsátalakító hálózatok üzemeltetése a modern ipari létesítményekben egy állandó működési valóságot mutat: a diagnosztikai készenlét határozza meg az összes...
További megtekintés

Ügyfélvélemények

John Anderson
Kiváló csúcsfelületi pontosság repülőgépipari alkatrészekhez

Áttértünk a Taizhou Chuang Yuan vezetékes EDM gépére a kompresszorlapátok gyártásához, amelyek bonyolult csúcsfelületi szögeket tartalmaznak. A megmunkálási pontosság kiváló, a ±0,002 mm-es tűréshatárok konzisztensen betartásra kerülnek. Ez 50%-kal csökkentette selejtarányunkat. A gép merevsége lehetővé teszi a nagy sebességű vágást anélkül, hogy a pontosságot vesztenénk. Az utánforgalmi támogatás gyors és szakértő, segítve folyamataink optimalizálását. Már megrendeltünk egy második gépet a növekvő kereslet kielégítésére.

Michael Schmidt
Megbízható kúpos vágás orvosi implantátumokhoz

Cégnk ortopédiai implantátumokat gyárt, amelyek biokompatibilis felületeket és pontos kúpos geometriát igényelnek. Ez a gép több mint egy éve hibátlanul működik, a megadottnál jobb felületi minőséget ér el, és 20%-kal csökkenti a ciklusidőt. Az adaptív vezérlési funkció akár több átmenetes kúpos vágás esetén is megakadályozza a drót eltörését. A szakértő csapat által nyújtott képzés alapos volt, és a telepítést követő napokon belül már termelésbe tudtunk állni. Értékeljük az arányos ár-érték arányt és a robusztus építést.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Fejlett csúcszár-calibráció kivételes pontossággal

Fejlett csúcszár-calibráció kivételes pontossággal

Ahhoz, hogy a csúcszár-vágási eredmények a legmagasabb színvonalat érjék el, beépítettünk egy automatikus csúcszár-calibrációs rendszert, amely referencia-golyókat és optikai érzékelőket használ az aktuális vezeték-szög mérésére. Ez a rendszer ellensúlyozza a gépbeállítás bármely mechanikai eltérését, és manuális beavatkozás nélkül ±0,005°-os szögpontosságot ér el. Egy tipikus alkalmazásban egy kínai szerszámkészítő vállalatnál a kalibrációs folyamat 70%-kal csökkentette a beállítási időt, és javította a illeszkedő alkatrészek pontosságát, ami jelentősen csökkentette az összeszerelési hibákat. A rendszer felhasználóbarát, és egyetlen gombnyomással elindítható, így akár kevesebb tapasztalattal rendelkező munkavállalók is fenntarthatják a prémium minőséget. Emellett a valós idejű figyelő szoftverünk elemzi a vágási körülményeket, és dinamikusan igazítja a csúcszár-paramétereket, tovább növelve az egyenletességet.
Nagyon gyors csúcszár-vágás kiváló felületi integritással

Nagyon gyors csúcszár-vágás kiváló felületi integritással

Egyedi, nagysebességű ferde vágási képességünk lehetővé teszi a 10 mm vastag acél 300 mm²/perc sebességgel történő vágását, miközben ±0,01°-os ferdeségi pontosságot érünk el. Ezt egy különlegesen tervezett többtengelyes szervorendszer és egy erőteljes, adaptív vezérlésű impulzusgenerátor segítségével érjük el. A tiszta vágási élek és a minimális hőhatott zóna biztosítja a munkadarab mechanikai tulajdonságainak megőrzését, ami különösen fontos a fáradási terhelésnek kitett alkatrészek esetében. Egy japán vezető autóalkatrész-szállító cég esetében gépünk lehetővé tette az alumínium extrúziós szerszámok 15%-kal gyorsabb vágását és 25%-kal hosszabb élettartamát. Ugyanakkor egy amerikai szerszámgyártó cég 40%-os termelékenység-növekedésről számolt be a gép képessége miatt, amely komplex ferde geometriákat képes kezelni egyetlen beállításban. A feszültségoldó modul integrálása csökkenti a repedések kockázatát, tovább növelve az alkatrészek tartósságát.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül