CNC-eszterga | Nagy pontosságú (0,008 mm) és 28%-kal gyorsabb ciklusidő

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Pontos CNC esztergálógép-megoldások egy megbízható kínai gyártótól 2003 óta

Pontos CNC esztergálógép-megoldások egy megbízható kínai gyártótól 2003 óta

A Taizhou Chuang Yuan Machine Tool Co., Ltd. cég 2003 óta tervezi és gyártja a precíziós CNC esztergagépeket Taizhou városában, Dzsiangszu tartományban, Kínában. CNC esztergagép-platformjaink az autóipari, űrkutatási, orvosi, energiatermelési és általános megmunkálási iparágakat szolgálják több mint 20 exportpiacra. Minden CNC esztergagépet 72 órás folyamatos bejáratási tesztnek és lézerinterferométeres pozícionálási pontossági ellenőrzésnek vetítünk alá a szállítás előtt. A tipikus pozícionálási pontosság 0,008 mm, a ismételhetőség pedig 0,005 mm-en belül marad, így ügyfeleink könnyen betartják az IT6 tűréseket tengelyeknél, csapágygyűrűknél és csatlakozóknál. Egy német autóipari rögzítőelem-gyártó ügyfél két régebbi esztergagépét négy darab CNC esztergagéppel cserélte le, és napi termelését 3200-ról 5400 darabra növelte, miközben három hónap alatt a selejtarányt 2,1%-ról 0,4%-ra csökkentette. Az orvosi megmunkálás területén egy török implantátumalkatrész-gyártó cég titán csontcsavarokon Ra 0,4 felületi érdességet ért el, és a polírozási időt 35%-kal csökkentette.
Árajánlat kérése

Esettanulmány

Német autóalkatrész-gyártó 28%-kal csökkentette a ciklusidőt CNC esztergagéppel

Egy német, másodszintű autóipari beszállító, amely sebességváltó tengelyeket gyártott, problémákat tapasztalt a átmérő-tűréshatár instabilitása és a gyakori szerszámkopás miatt két elavult esztergagépen, így a napi termelés 3200 darabra korlátozódott, a selejtarány 2,1% volt. Javasoltunk egy CNC esztergagépet 12 állásos szervótoronnyal, nagy merevségű lineáris vezetősínekkel és 15 kW-os főorsóval. A telepítés és a paraméterek finomhangolása után a ciklusidő 96 másodpercről 69 másodpercre csökkent, azaz 28%-kal. Az átmérő-tűréshatár 0,01 mm-en belül stabilizálódott, a selejtarány 0,4%-ra csökkent, és a napi termelés 5400 darabra emelkedett. A megrendelő az beruházást kevesebb mint 14 hónap alatt megtérítette, majd később még két CNC esztergagépet rendelt egy második gyártósorhoz.

Török orvosi gyártó elérte az Ra 0,4-es felületi érdességet titán csontcsavarokon

Egy török orvostechnikai cégnek titán csontcsavarokat kellett megművelnie 0,4 µm-es felületi érdességgel (Ra) és szigorú menetpontossággal. A meglévő berendezéseik rezgést okoztak, és erős kézi csiszolást igényeltek, ami a gyártási költségek 40%-át növelte. CNC esztergagépünket magas forgási sebességű orsóval, élő szerszámozással és a titán ötvözetekhez optimalizált vágási paraméterekkel állítottuk be. A felületi érdesség közvetlenül az esztergálás után elérte az Ra 0,4 értéket, a csiszolási idő 35%-kal csökkent, és a menetellenőrzés sikeres aránya 92%-ról 99,3%-ra javult. Az ügyfél jelenleg három műszakban üzemelteti a CNC esztergagépet, és kész csavarokat exportál európai kórházaknak.

Egy indiai szivattyúgyártó cég két CNC esztergagéppel megduplázta a termelését

Egy indiai centrifugális szivattyúgyártó cég manuális esztergákon gyártotta a rozsdamentes acél tengelyeket, és csak 60 darabot tudott megmunkálni műszakonként, gyakori utómunkával. Két CNC-esztergát szállítottunk nekik rúd-adagolókkal és automatikus forgácseltávolítókkal. Egy-egy gép most már 150 tengelyt állít elő műszakonként, így a napi teljesítmény 120-ről 300 darabra emelkedett. A kör alakosság 0,02 mm-ről 0,008 mm-re javult, az utómunka aránya 8%-ról 1,2%-ra csökkent, és a munkaerő-költség darabonként 42%-kal csökkent. Az ügyfél ebben az évben harmadik CNC-esztergát is telepít, hogy támogassa a külföldi exportrendeléseket.

Kapcsolódó termékek

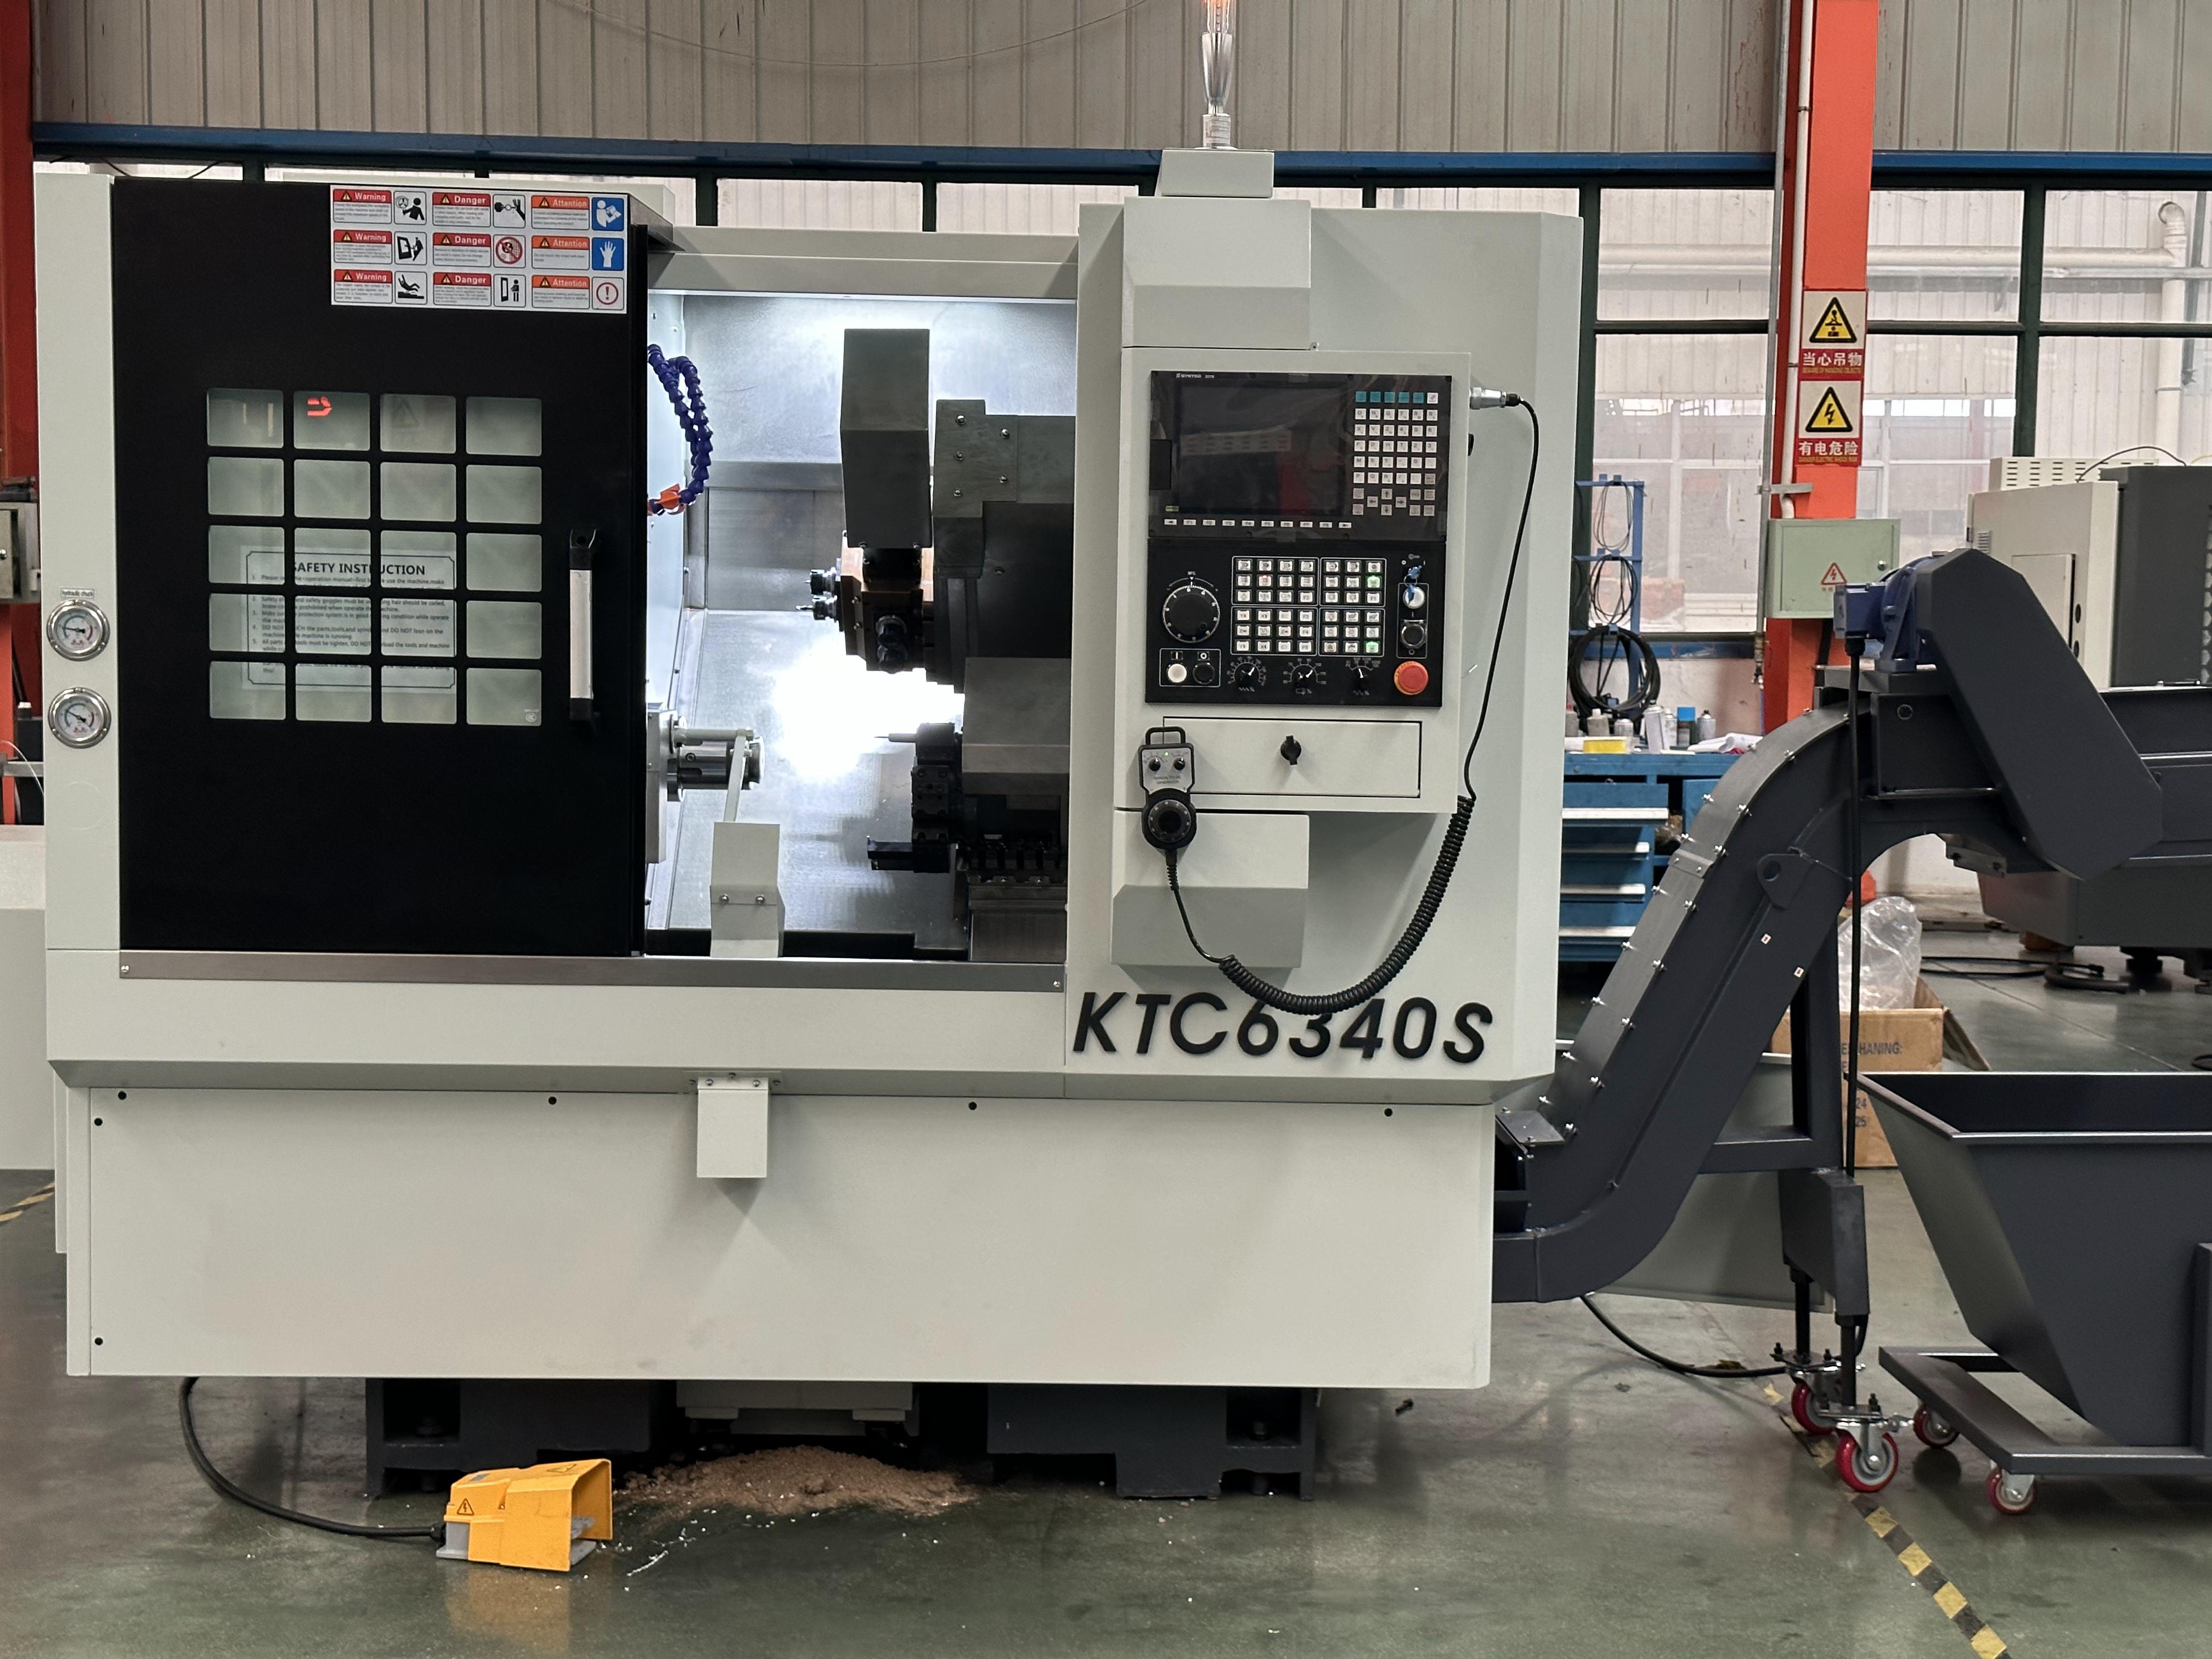
A modern CNC esztergagépek értékteremtésének megértése a világ gyártóvállalatai számára. A CNC esztergagép a precíziós fémfeldolgozás alapja: rúdanyagból, öntvényekből és kovácsolt darabokból tengelyeket, csapágyházakat, szerelvényeket és csatlakozókat állít elő ismételhető pontossággal. A Taizhou Chuang Yuan Machine Tool Co., Ltd. minden CNC esztergagépét egy strukturált folyamat során fejleszti ki, amely a vevők alkatrészrajzain és ciklusidő-célkitűzéseiken alapul. Mérnöki csapatunk átnézi az anyagot, a tűréseket, a felületi minőséget és a tételnagyságot, majd ennek megfelelően választja ki a forgószár teljesítményét, az állítható befogó típusát, a torony konfigurációját és a vezérlőrendszert. A gyártás a saját öntödében készült alaptestekkel és feszültségmentesítéssel kezdődik, majd a gépalapok és a fejállványok precíziós megmunkálása saját CNC berendezéseinken történik. Ez a függőleges integráció biztosítja a kritikus méretek stabilitását és lerövidíti a szállítási időt. Az összeszerelés hőmérséklet-szabályozott műhelyben zajlik, ahol minden CNC esztergagépet lézerinterferometriával igazítanak, bekötnek és tesztelnek. A pozicionálási pontosságot (0,008 mm) és az ismételhetőséget (0,005 mm) a szállítás előtt ellenőrzik. Egy 72 órás folyamatos bejáratási teszt szimulálja a valós vágási körülményeket, és ellenőrzi a hőmérsékleti stabilitást, a forgószár rezgését, valamint a torony pontos indexelését. A minőségellenőrzés az ISO-szabványokhoz igazodó eljárásokat követi, beleértve a beérkező anyagok vizsgálatát, a folyamat közbeni ellenőrzést és a végső teljesítményteszteket. Világszerte CNC esztergagépeink az autóipar, a légiközlekedési ipar, az egészségügyi technika, az energiaipar és a hidraulikai ipar szolgálatában állnak több mint 20 országban. Egy lengyel hidraulikus hengergyártó cég élő szerszámozású CNC esztergagépet használ keresztfuratok fúrására egyetlen beállítással, így kiküszöböli a második műveletet, és 30%-kal csökkenti a szállítási időt. Egy vietnami motorkerékpár-alkatrészgyártó éjjel-nappal üzemelő rúdanyag-betáplálásos CNC esztergagépeket üzemeltet, naponta 8500 féktárcsa-központházat gyártva 99,2%-os méretbeli elfogadási aránnyal. Egy brazil mezőgazdasági gépgyártó 45 HRC keménységű edzett acélcsapokat dolgoz fel, naponta 1200 darabot állítva elő, miközben a szerszámélettartamot 25%-kal növelték az optimális hűtőfolyadék- és vágólapkaválasztással. Ezek az eredmények a robosztus gépszerkezet, a reagáló szervorendszerek és a gyakorlatias folyamat-támogatás kombinációjából származnak. CNC esztergagépeink támogatják az Industry 4.0 igényeit is: Ethernet-, USB-csatlakozás és opcionális távoli figyelés érhető el a termelés nyomon követéséhez. A kezelők tárolt programok segítségével gyorsan váltanak feladatok között, így hasonló alkatrészek esetén a beállítási idő 20 percnél kevesebb. Az energiafogyasztás átlagosan 12 kW normál esztergálás közben, segítve a gyártók számára a darabonkénti áramköltség kontrollálását. Képzést, pótalkatrészeket és távoli diagnosztikát biztosítunk, hogy a rendelkezésre állás 95% fölé emelkedjen. Akár havi 500, akár 50 000 darabot gyártanak, a Chuang Yuan által megfelelően konfigurált CNC esztergagép pontosságot, hatékonyságot és hosszú távú megbízhatóságot nyújt. Lépjen kapcsolatba mérnökeinkkel alkatrészrajzaival, és építsük meg az Ön piacára szabott esztergálási megoldást.

Gyakran Ismételt Kérdések

Milyen anyagokat tudnak megmunkálni a CNC-esztergáink?

CNC-esztergáink szénacélt, ötvözött acélt, rozsdamentes acélt, alumíniumot, sárgarézt, titániumot és öntöttvasat dolgoznak fel. Megfelelő szerszámozással akár 50 HRC keménységű edzett acélt is meg lehet munkálni. A főorsó teljesítményét, a hűtőfolyadék-stratégiát és a beillesztett vágóéleket az Ön által megadott anyag alapján választjuk ki, hogy megvédjük a felületi minőséget és a szerszámélettartamot.
A szokásos modellek a fogadási összeg befizetését követően 30–45 napon belül szállíthatók. A rúdellátókkal, élő szerszámozással vagy speciális tokmányokkal kiegészített egyedi konfigurációk 50–65 napot vehetnek igénybe. Heti gyártási fényképeket és ellenőrzési jelentéseket biztosítunk, hogy nyomon követhesse a folyamatot.
Igen. Helyszíni telepítést, beállítást és kezelőképzést kínálunk, illetve korlátozott utazási lehetőség esetén távoli videó-vezetést is nyújtunk. A képzés tartalmazza a programozást, a szerszámbeállítást, a napi karbantartást és a hibaelhárítást, így csapatának gyorsan elérheti az állandó termelést.
Minden CNC-esztergagépet lézeres tesztekkel ellenőrizünk a pozícionálási pontosságra (0,008 mm) és az ismétlődési pontosságra (0,005 mm), majd 72 órás folyamatos vágási tesztet végezünk rajta. Rögzítjük a szerszámtartó rezgését, a torony indexelését és a hőmérsékleti eltolódás adatait, és a szállítás előtt megosztjuk a jelentést.

Kapcsolódó cikkek

Hogyan válasszunk megmunkáló központot?

12

Dec

Hogyan válasszunk megmunkáló központot?

További megtekintés
A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

13

Dec

A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

További megtekintés
Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

14

Jul

Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

A rugalmas gyártás fejlődése a moduláris architektúra révén A modern ipari környezet nagyfokú alkalmazkodóképességet igényel, ahol egy létesítmény működési ritmusát az határozza meg, hogy milyen gyorsan tudja átformálni termelési konfigurációit...
További megtekintés
Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

03

Aug

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

Bonyolult rugógyártási kihívások elsajátítása – A nagysebességű ipari gyártás finom részleteinek megértése mély ismereteket igényel a huzaladagolás dinamikájáról, a mechanikai tűréshatárokról és a modern automatizált többtengelyes hajlítástechnikáról...
További megtekintés

Ügyfélvélemények

Markus Weber
Megbízható pontosság és gyors támogatás

CNC-es forgácsoló gépünk három műszakban, 18 hónapon át üzemelt, a rendelkezésre állás 96%-nál maradt. Az átmérő tűrése 0,01 mm-en belül maradt, és a selejt aránya 2%-ról 0,5%-ra csökkent. A távoli támogatási csapat órákon belül reagál, így autóipari gyártósorunk folyamatosan működik.

Elif Demir
Kiváló érték az orvosi alkatrészek megmunkálásához

Titanium csontcsavarokat forgácsolunk CNC-es forgácsoló gépükön, és közvetlenül elérjük az Ra 0,4 értéket. A polírozási idő 35%-kal csökkent, és a menetminőség elfogadási aránya 99,3%-ra emelkedett. A gép telepítése és a személyzet képzése jól szervezett volt, és a gép két éve stabilan üzemel.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Rugalmas gépszerkezet stabil pontossági forgácsoláshoz

Rugalmas gépszerkezet stabil pontossági forgácsoláshoz

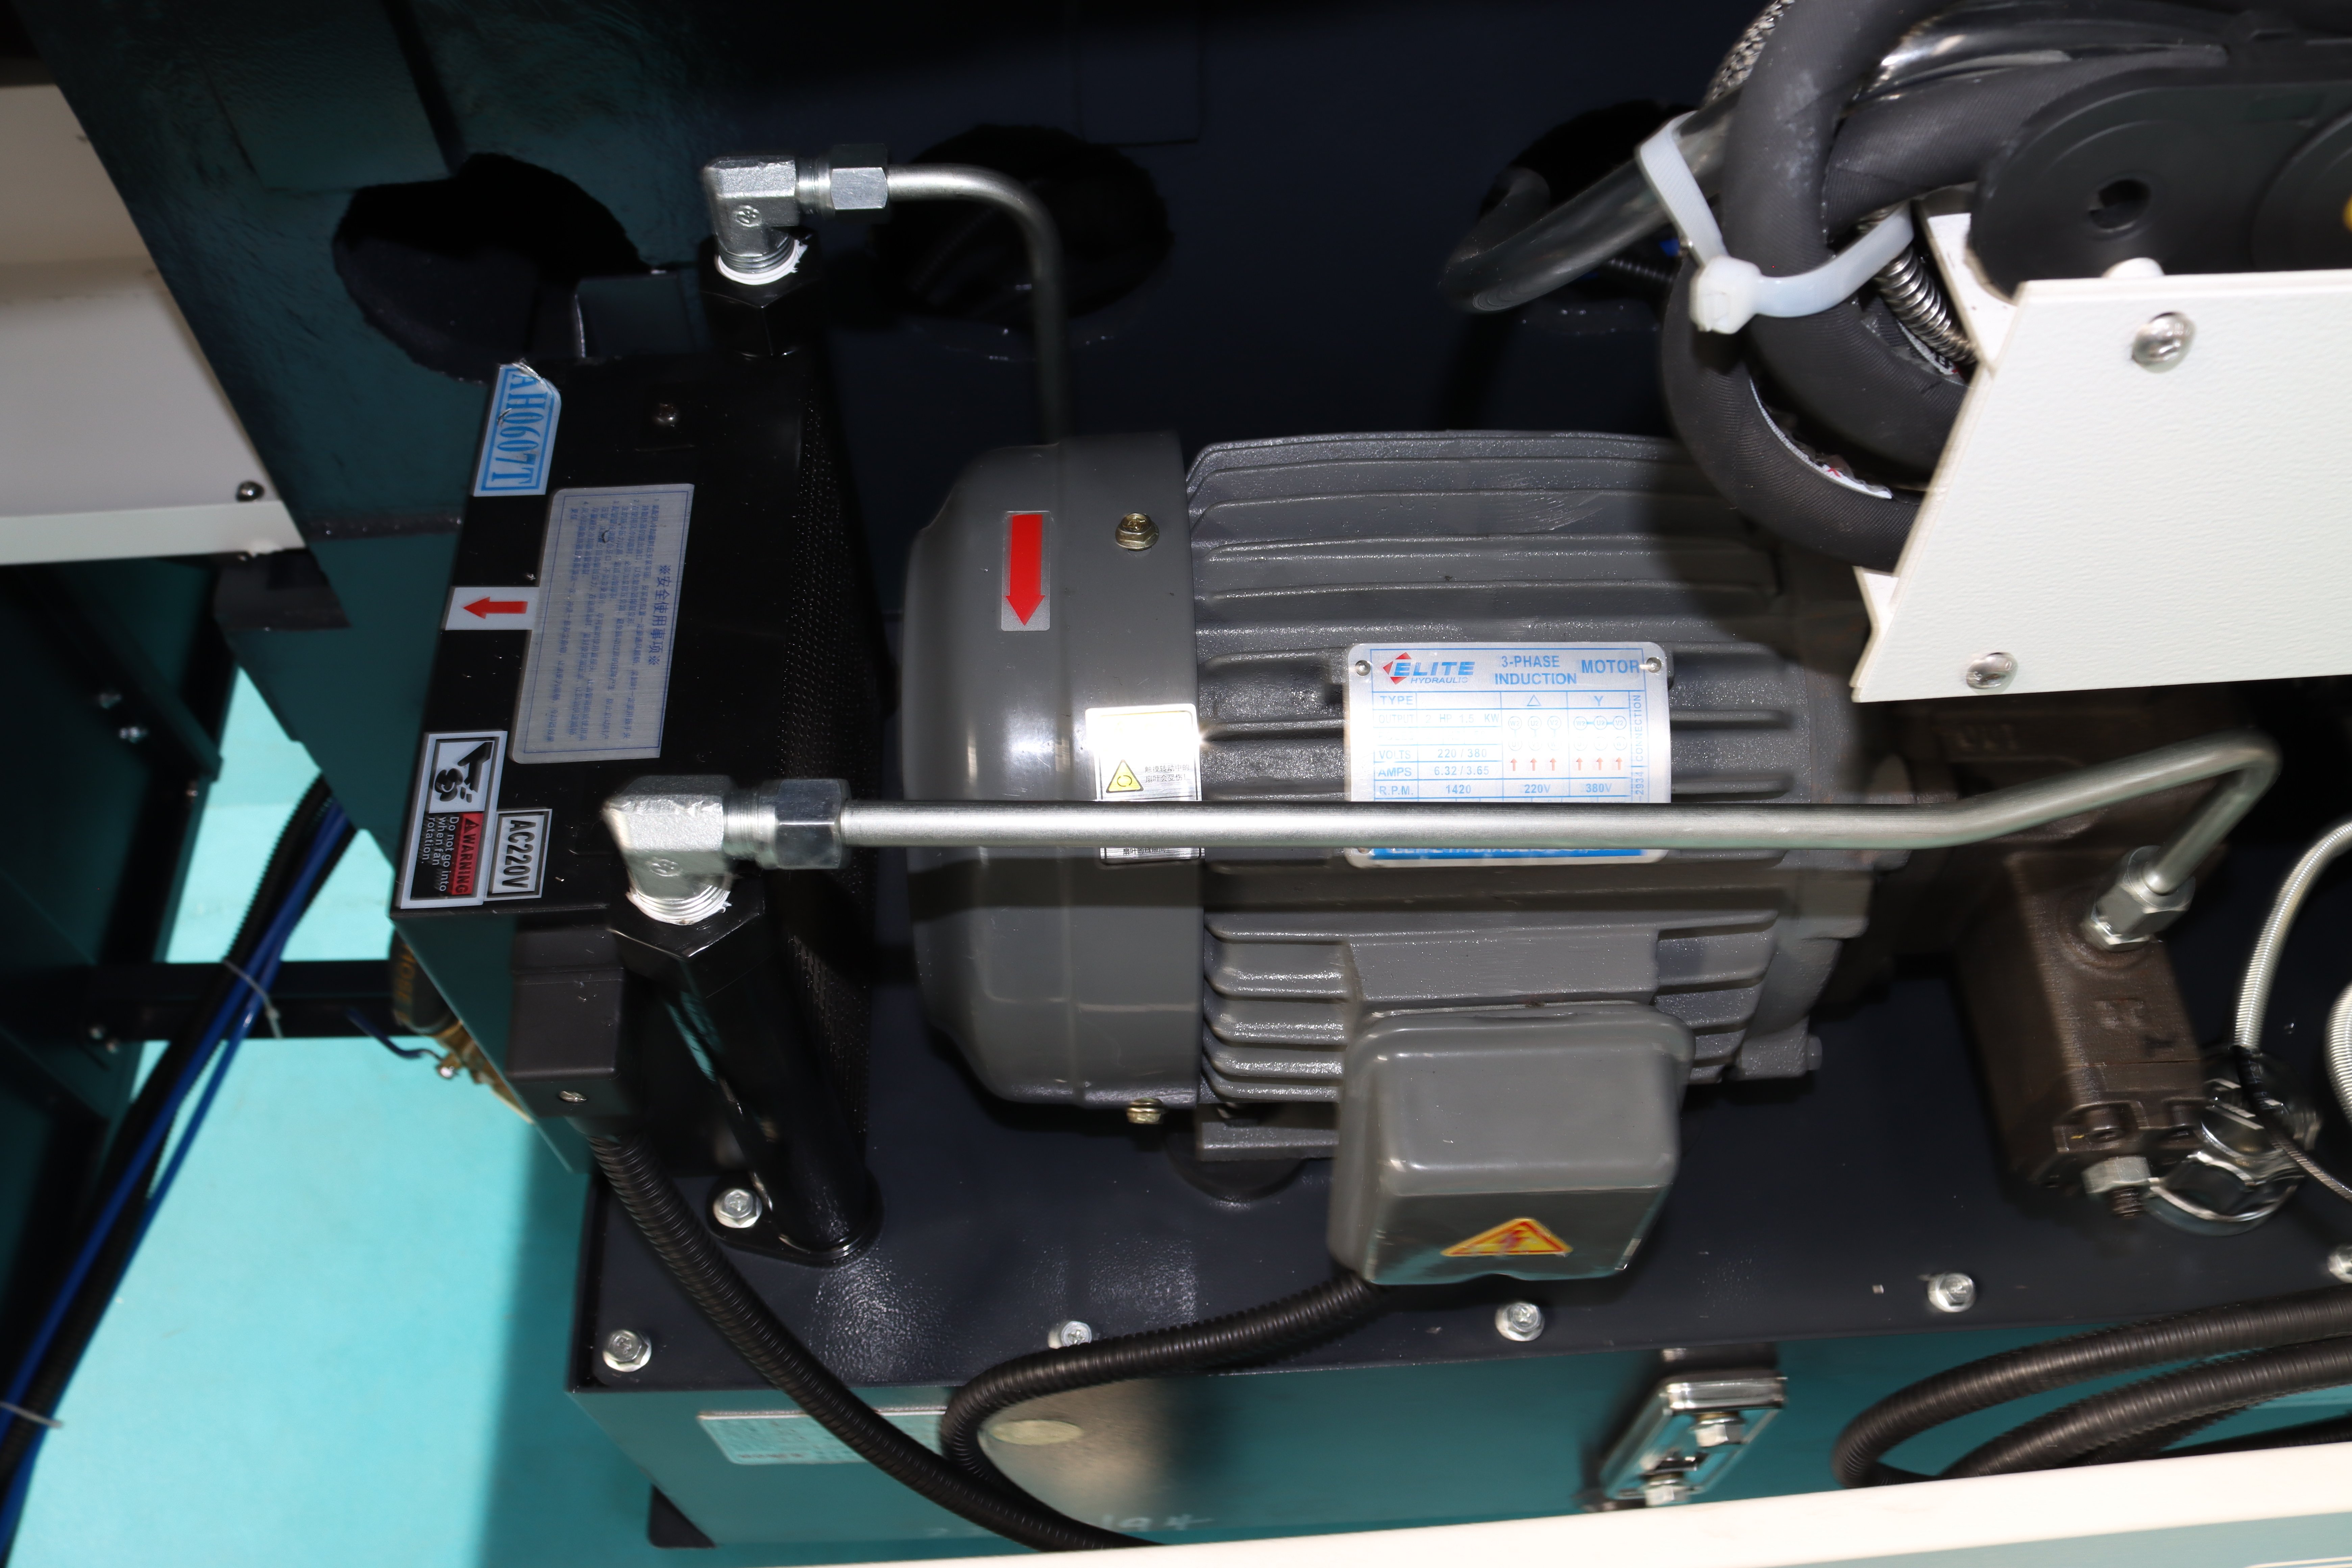
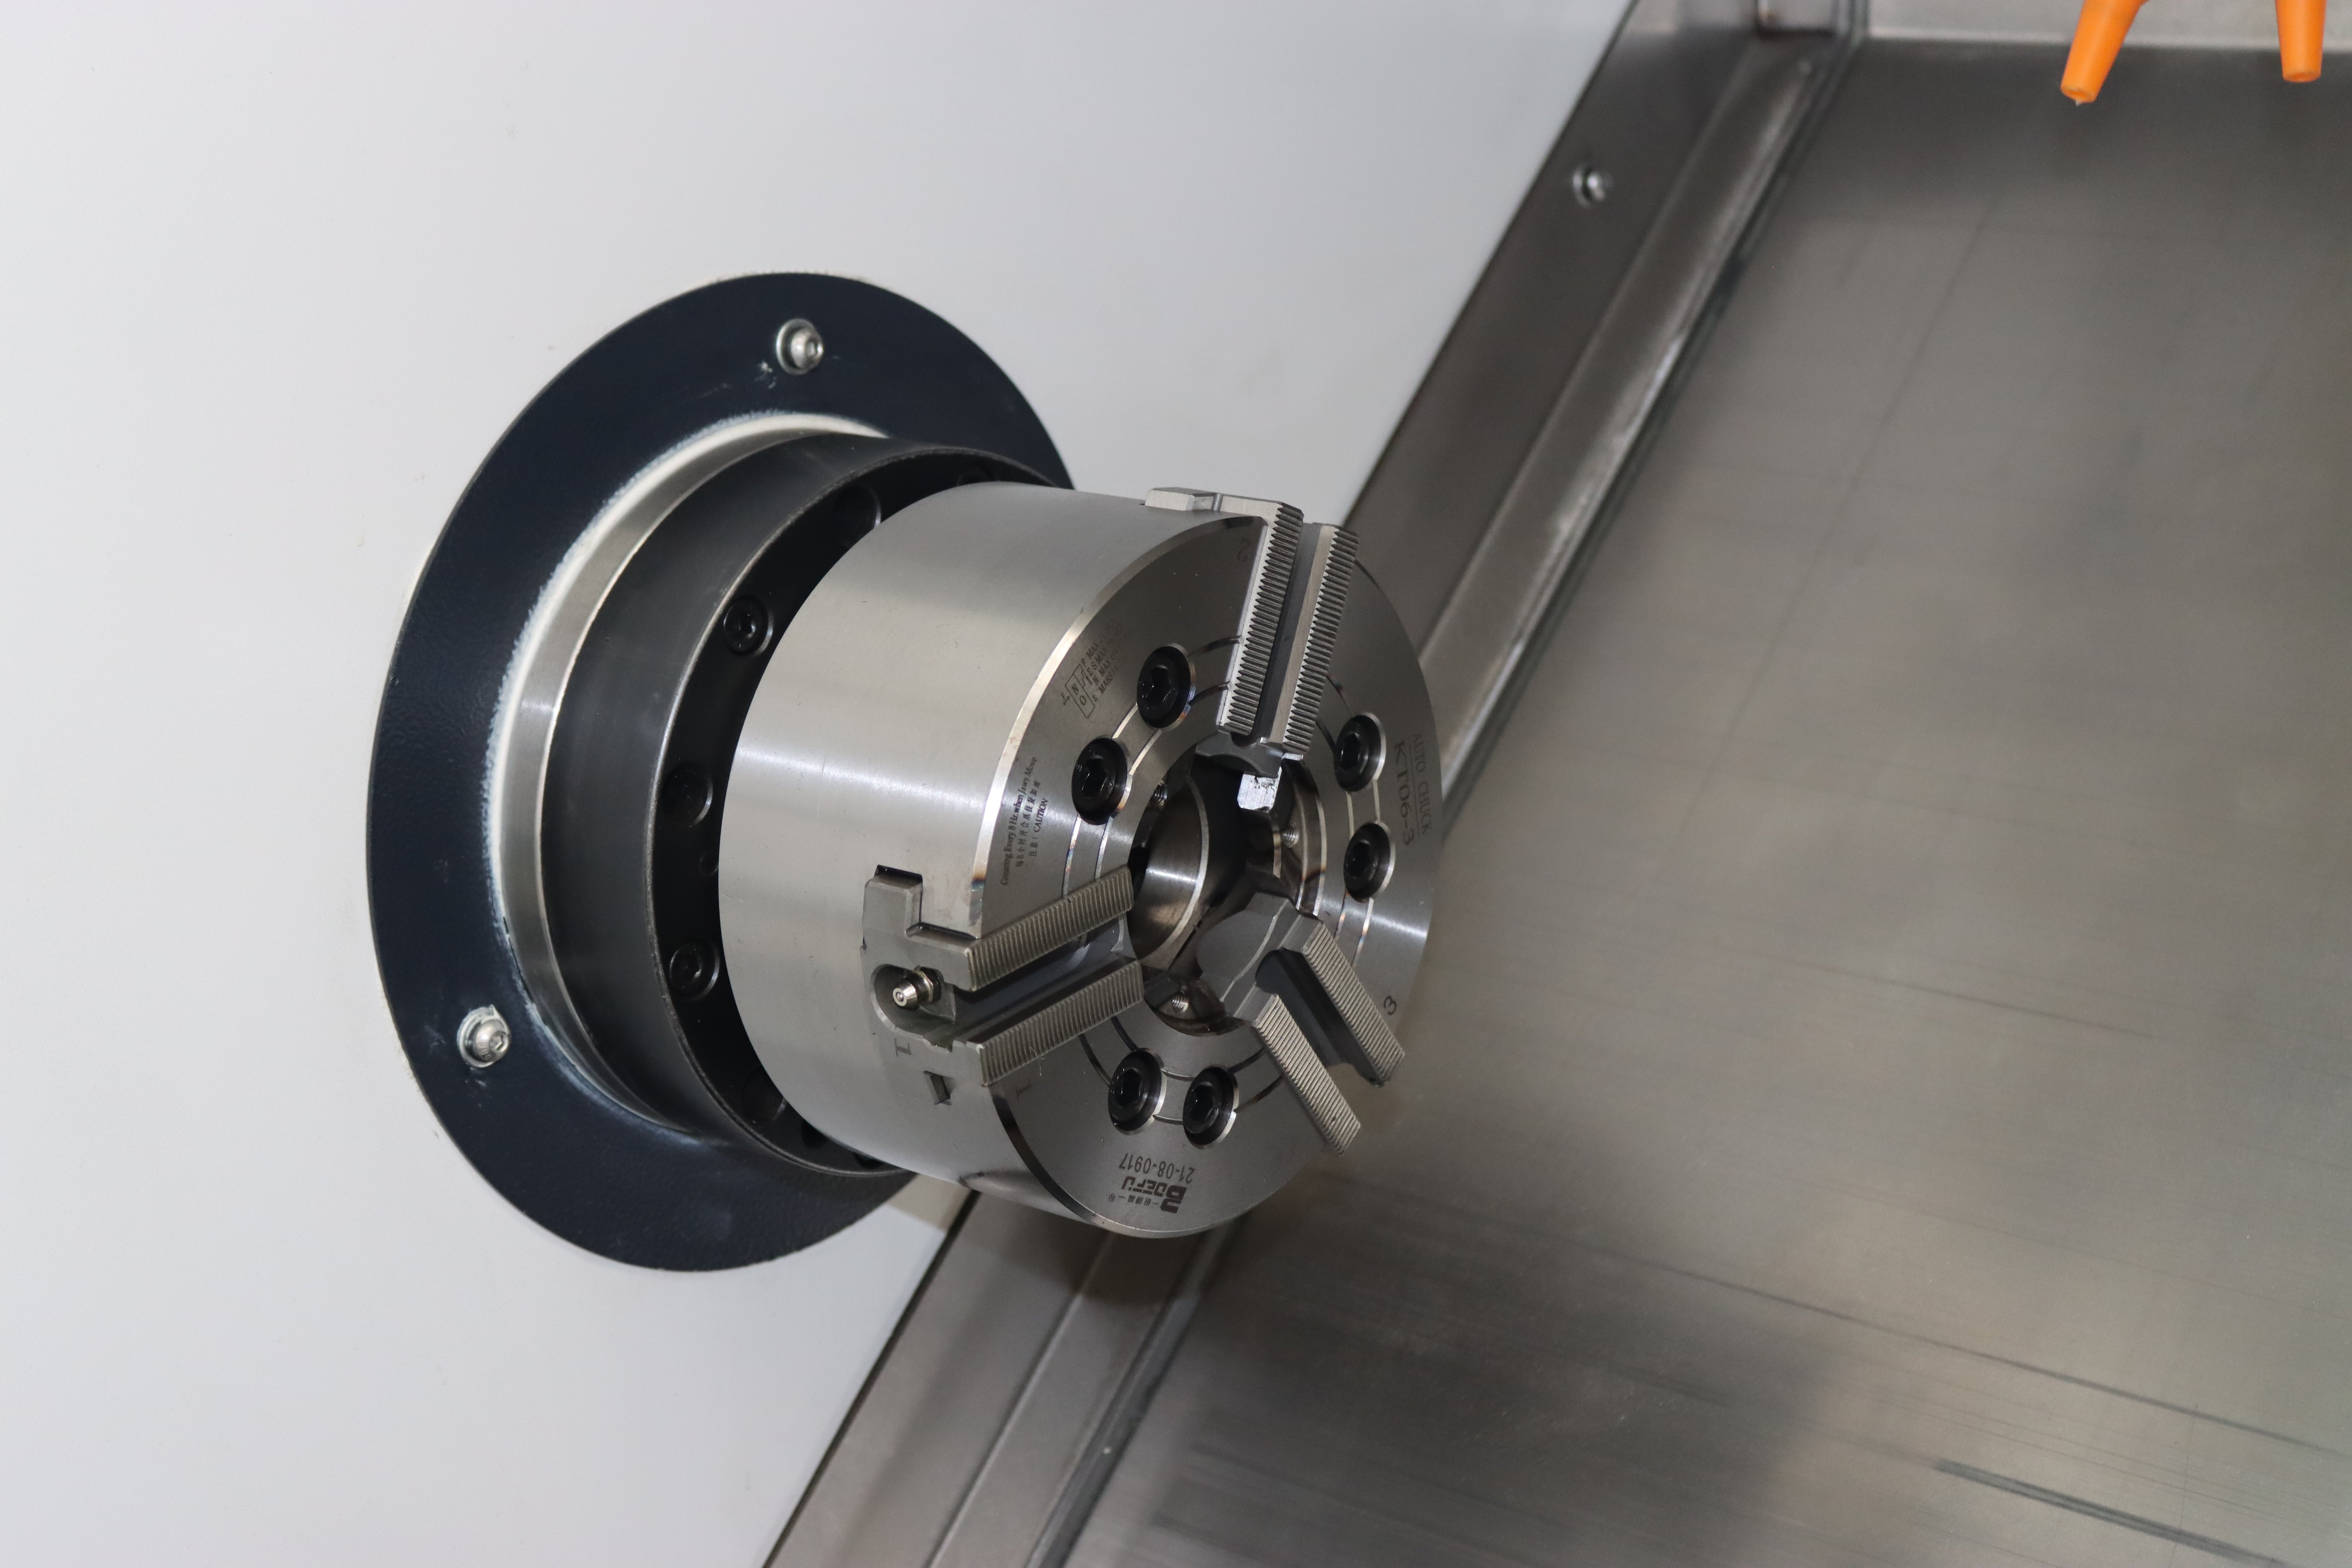
A CNC esztergagépünk alapja és ágya magas minőségű öntöttvasból készül, amelyet feszültségmentesítettek és precíziósan megcsiszoltak, hogy elnyeljék a rezgéseket a nehéz megmunkálás során. A lineáris vezetékek és az előfeszített golyósorsók 0,008 mm-es pozícionálási pontosságot és 0,005 mm-es ismétlődési pontosságot biztosítanak, még hosszú termelési ciklusok után is. Ez a merevség lehetővé teszi a merész vágási paraméterek alkalmazását acél- és rozsdamentes acélalkatrészek megmunkálásánál, csökkentve az egy ciklusra jutó időt anélkül, hogy a felületminőség romlana. Egy német autóipari ügyfél 28%-kal csökkentette a ciklusidőt a sebességváltó tengelyek megmunkálásánál, miközben megtartotta a 0,01 mm-es átmérő-tűrést. A sokféle anyagot megmunkáló gépgyártók számára a stabil szerkezet kevesebb beállítást, hosszabb szerszámkézét és konzisztens minőséget jelent műszakonként. A gép továbbá megbízhatóan kezeli a megszakított vágást és legfeljebb 45 HRC keménységű edzett anyagokat minimális rezgés mellett, így védi a vágóéleket és a megmunkálandó alkatrészek integritását. Ez a tervezés közvetlenül csökkenti az alkatrészegység költségét, és támogatja a globális ügyfelek megbízható szállítási ütemterveit.
Rugalmas konfigurációk különféle esztergálási feladatokhoz

Rugalmas konfigurációk különféle esztergálási feladatokhoz

Minden CNC-eszterga konfigurálható rúdetetőkkel, hidraulikus vagy neumás tokmányokkal, hátsó csapágytartókkal, forgó szerszámtartókkal, segédorsókkal és forgácseltávolító szalagokkal a megrendelt alkatrészeknek megfelelően. Ez a rugalmasság lehetővé teszi az autóipari tengelyek, orvosi csavarok, hidraulikus csatlakozók és energiapirosító csatlakozók gyártását egyetlen platformon. Egy török orvosi ügyfél forgó szerszámtartókat és nagysebességű orsókat használt titán csontcsavarok gyártására Ra 0.4-es felületi érdességgel, így a polírozási idő 35%-kal csökkent. Egy indiai szivattyúgyártó rúdetetőket szerelt be, és napi tengelytermelését 120-ről 300 darabra duplázta. A tárolt programok és a gyors cserélhető szerszámozás 20 percnél kevesebb beállítási időt biztosít hasonló feladatoknál, így a soktermékes gyártók versenyképesek maradnak. Mérnökeink átnézik a rajzait, és ajánlatot tesznek a legoptimálisabb konfigurációra, elkerülve a felesleges költségeket, miközben biztosítják a jövőbeli bővítési igények kielégítését.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül