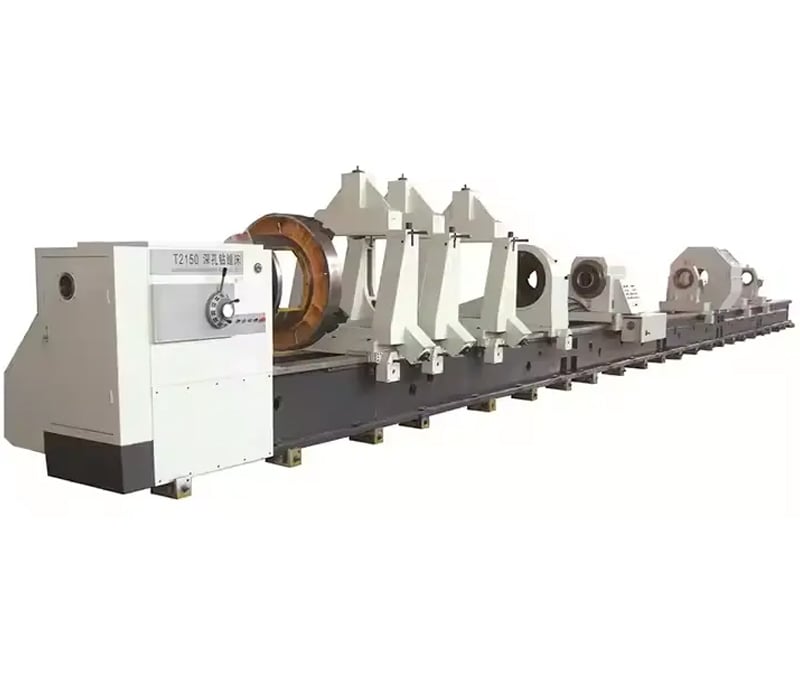
Tour industriel : précision, rigidité et assistance mondiale

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Solutions de tours industriels conçues pour la précision, la disponibilité et les exigences mondiales en matière de disponibilité

Solutions de tours industriels conçues pour la précision, la disponibilité et les exigences mondiales en matière de disponibilité

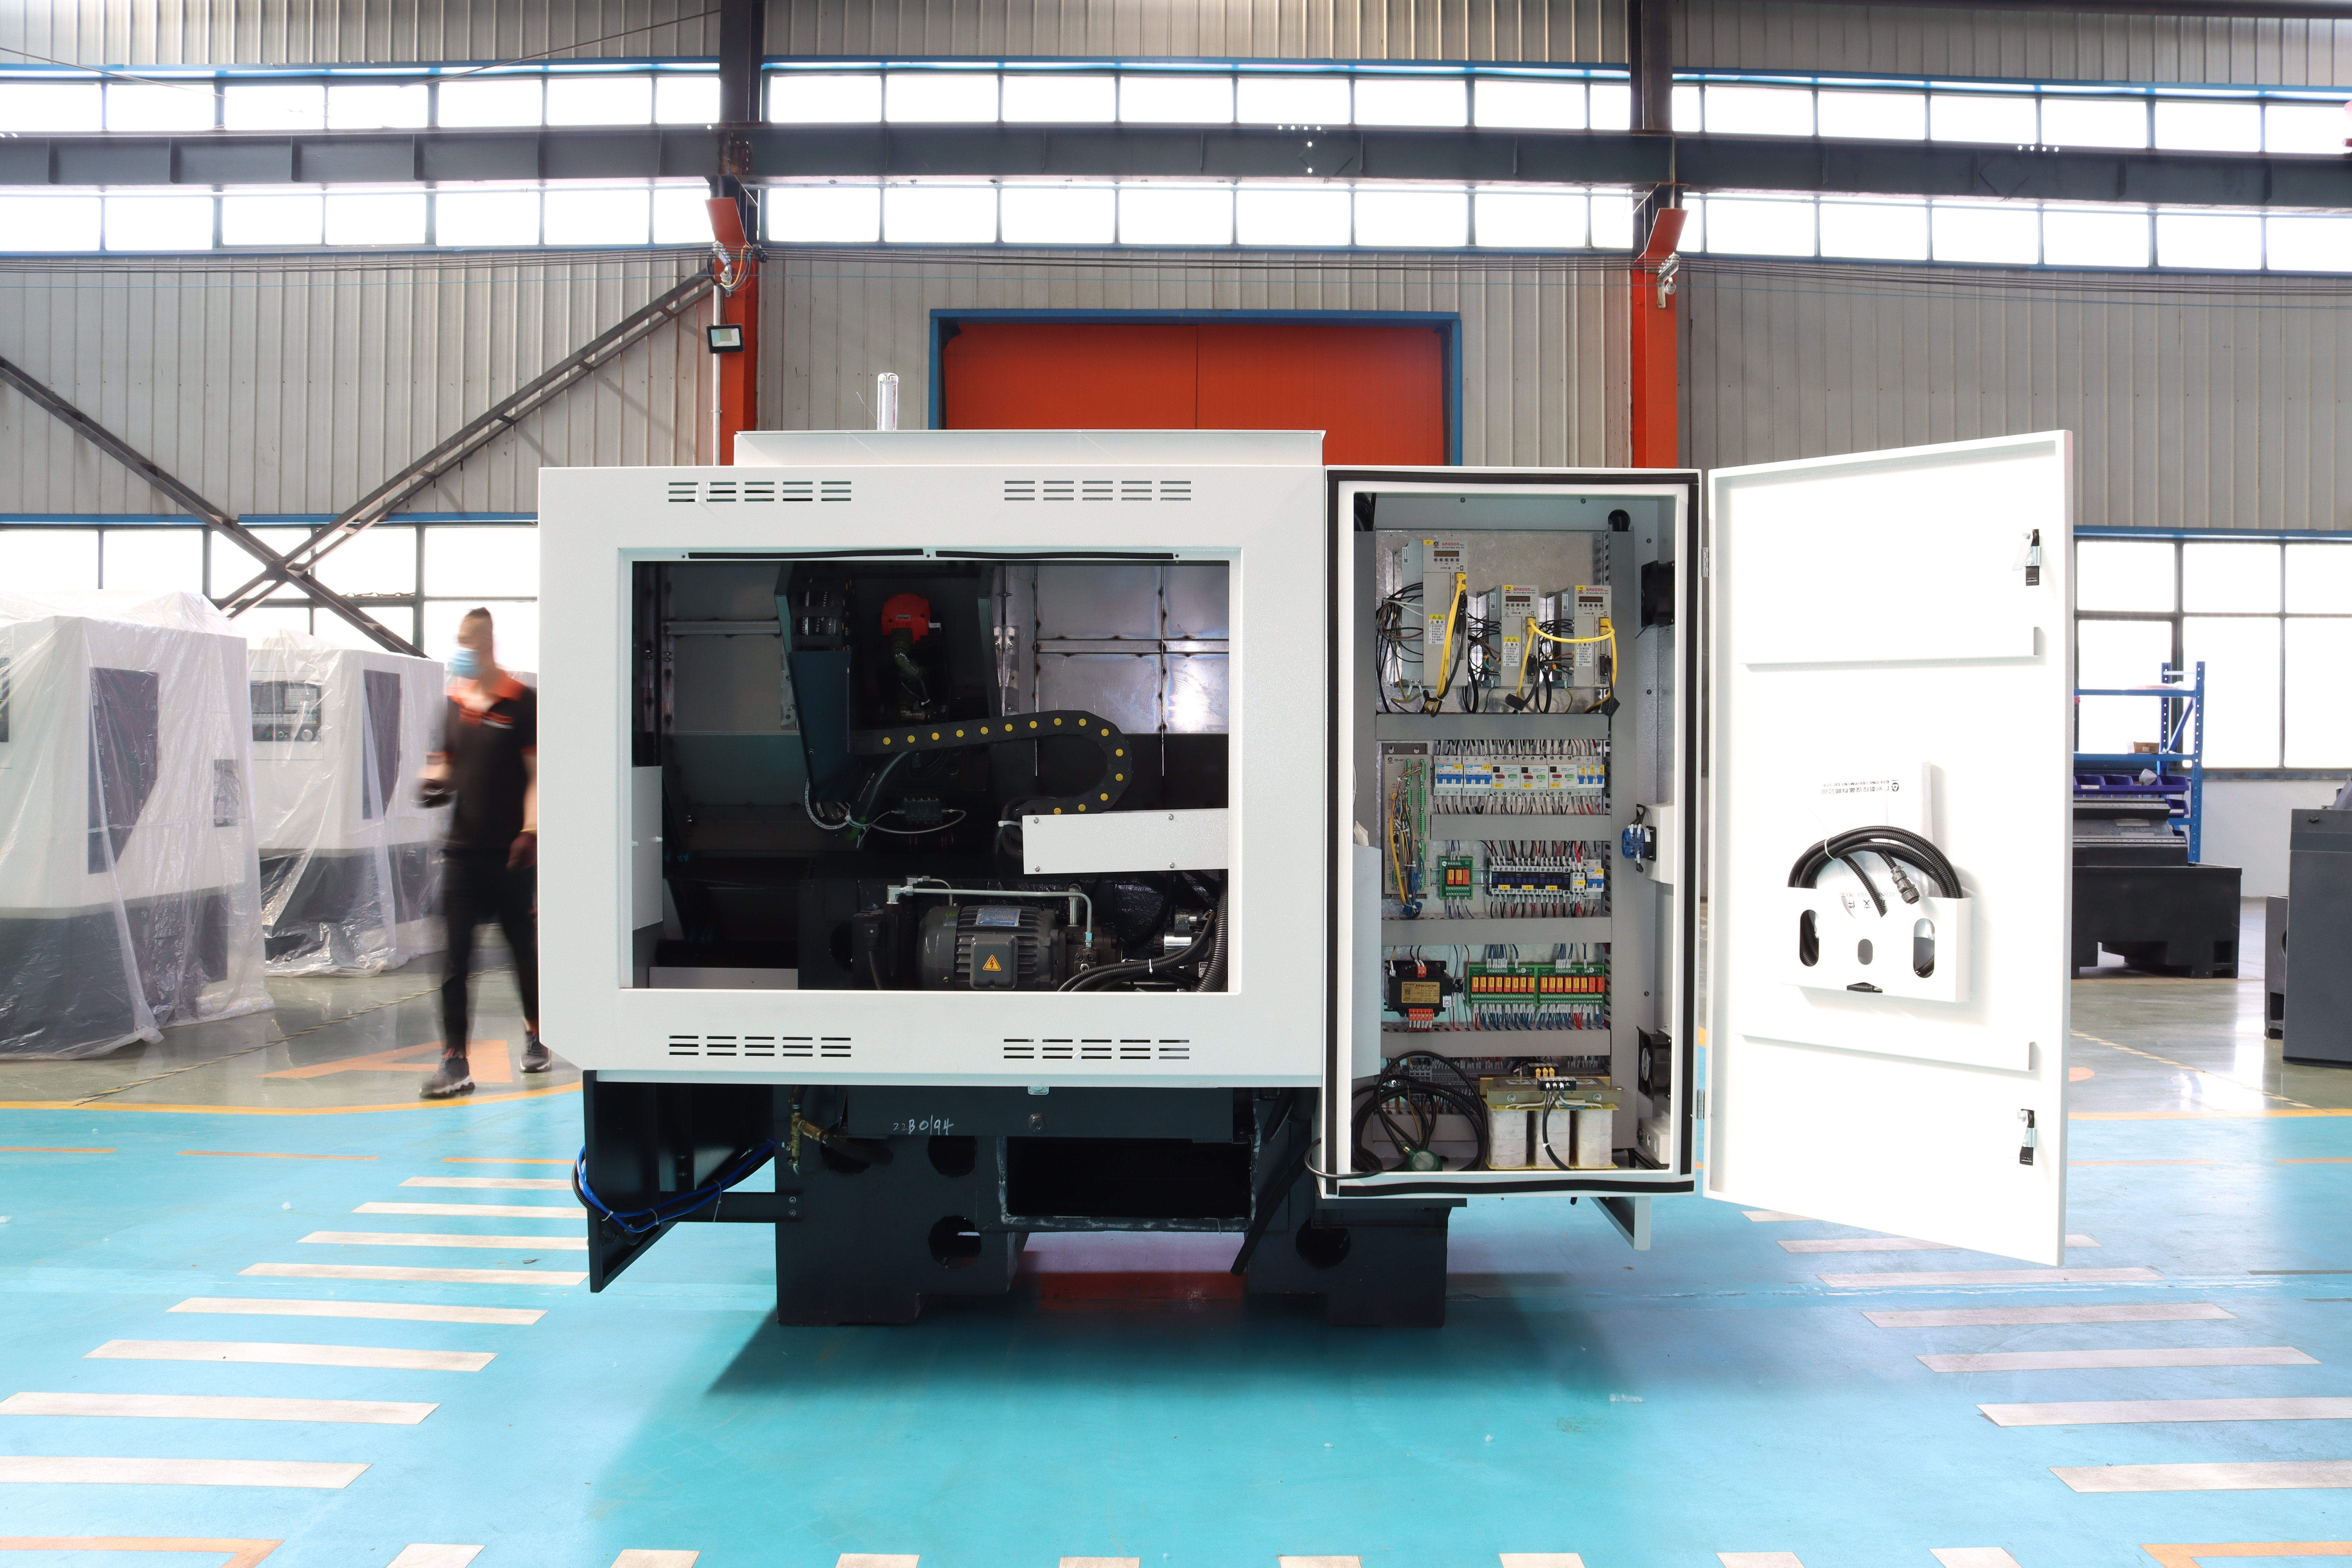
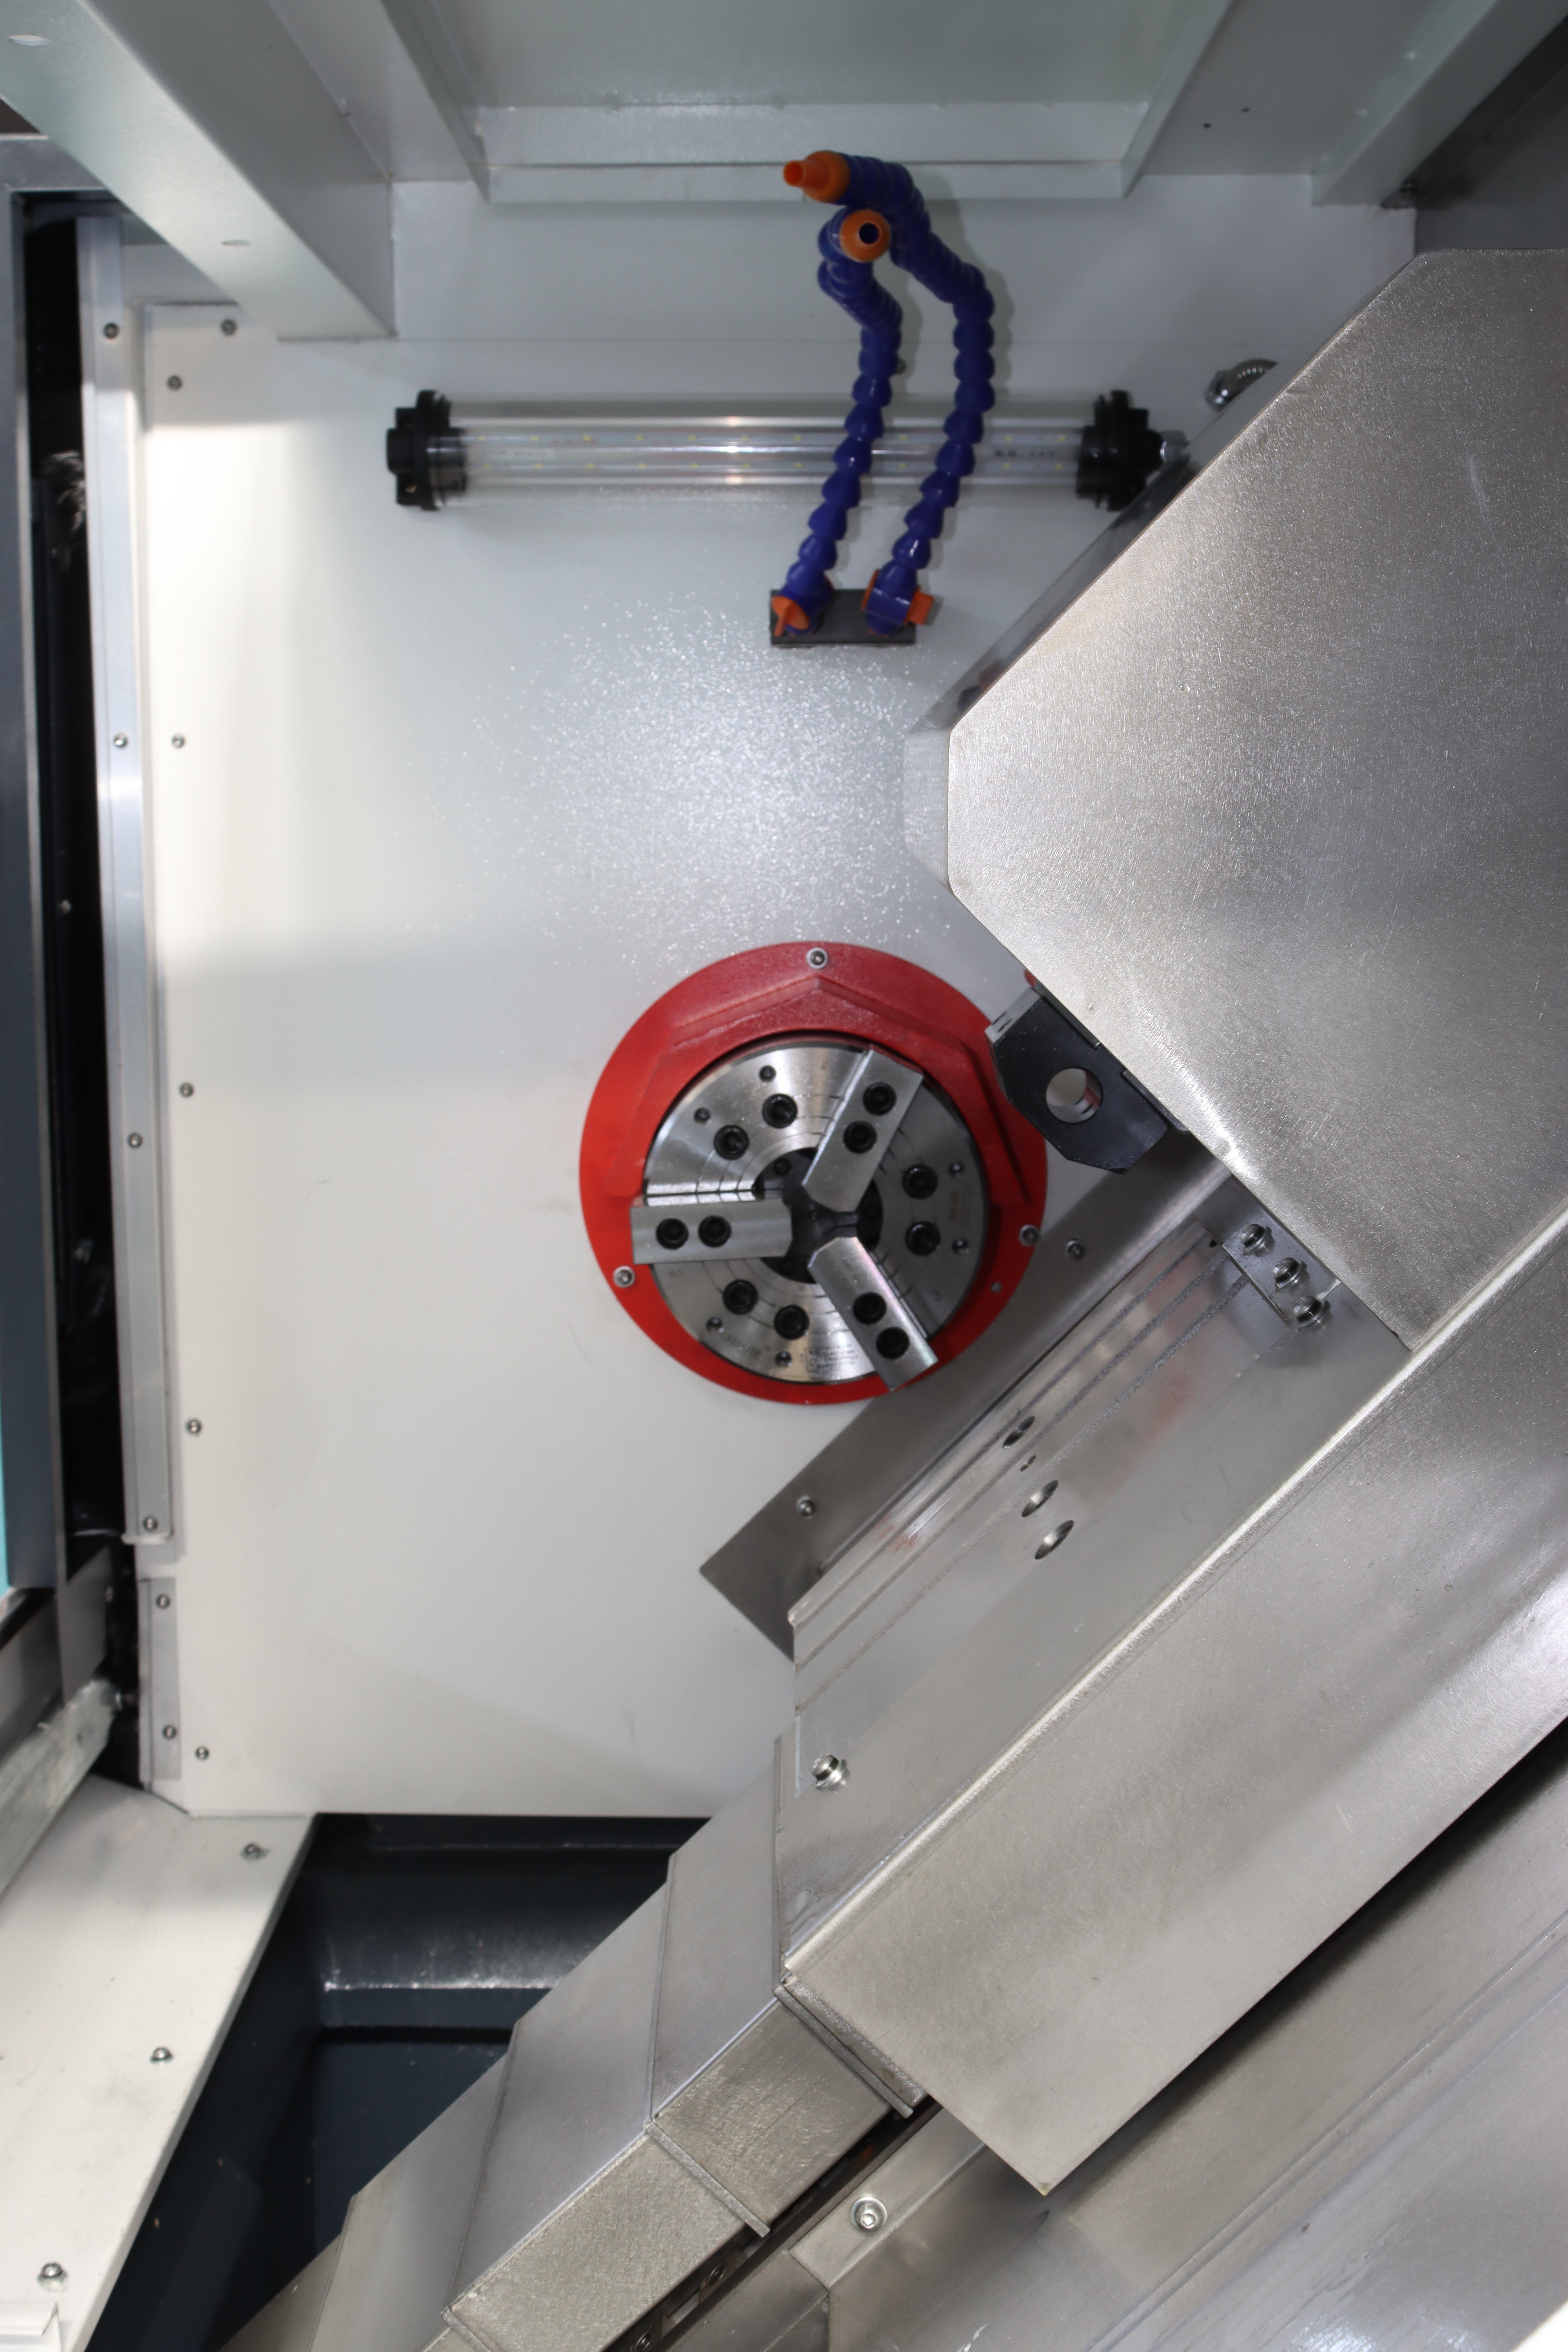
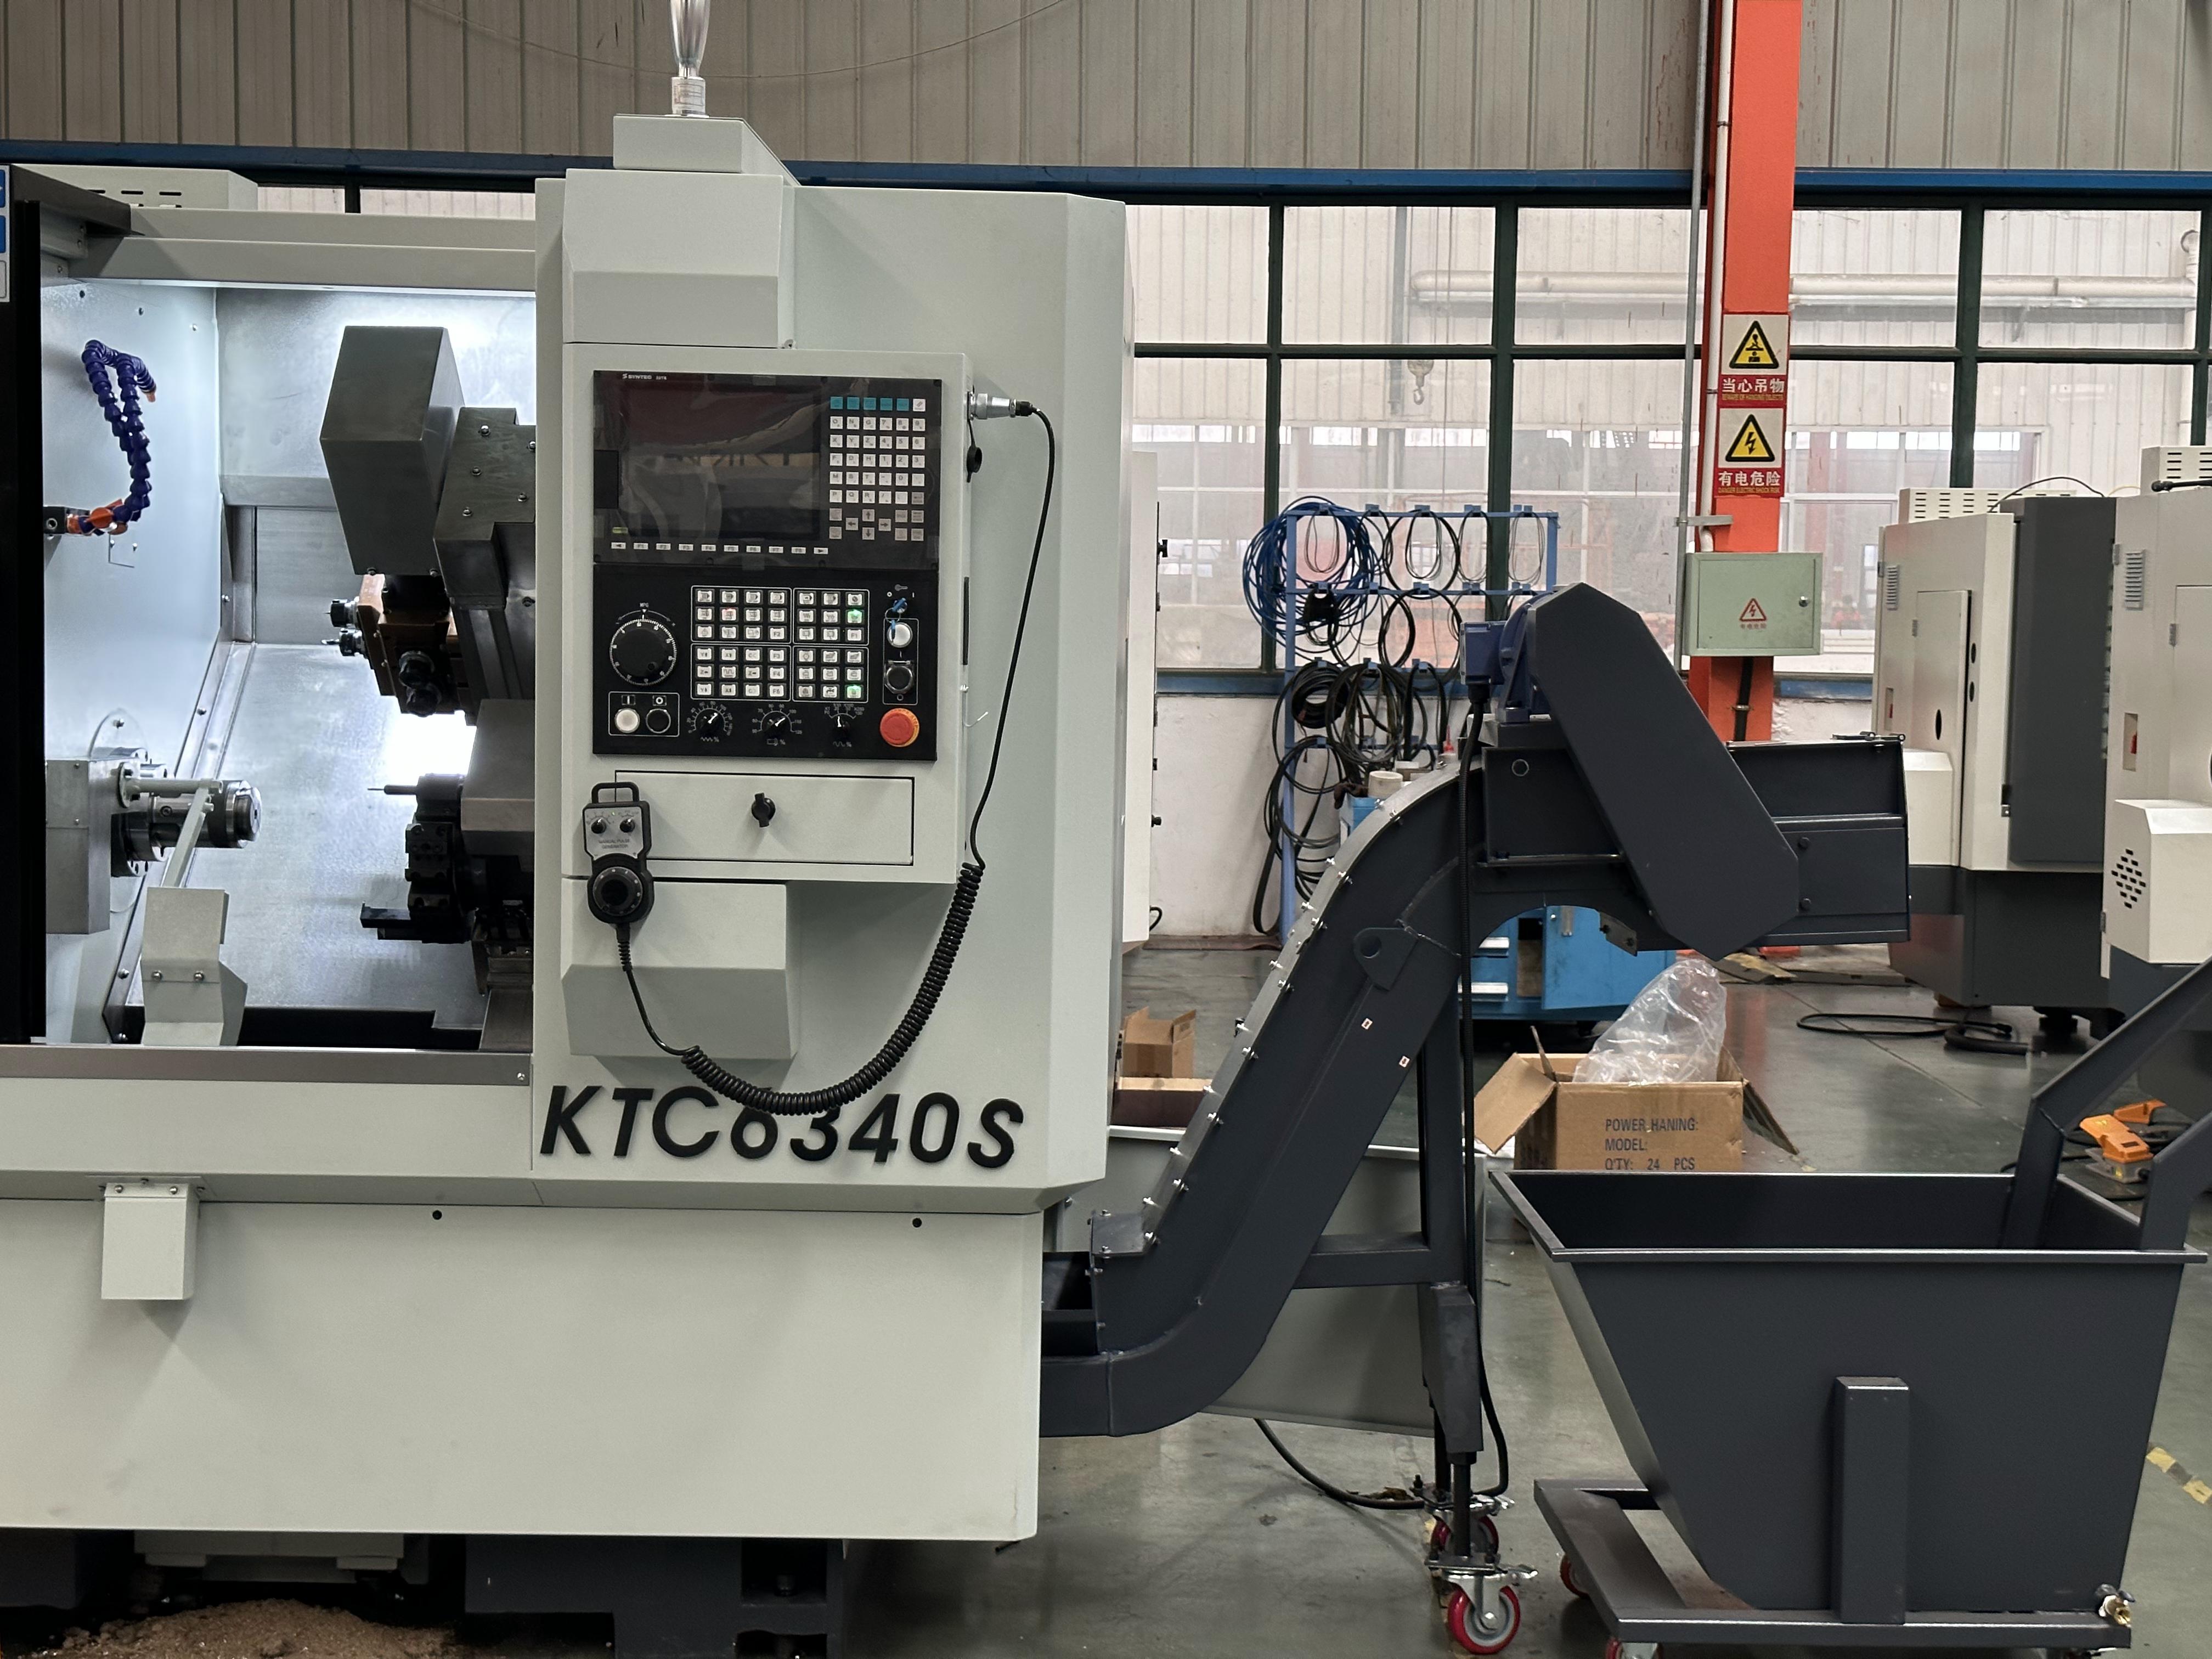
Taizhou Chuang Yuan Machine Tool Co., Ltd. fabrique des solutions de tours industriels depuis 2003 à Taizhou, province du Jiangsu, Chine. Nos plates-formes de tours industriels sont destinées aux ateliers d’usinage, aux fournisseurs automobiles, aux entrepreneurs pétroliers et gaziers, ainsi qu’aux usines d’usinage général nécessitant un tournage, un alésage, un filetage et un usinage de trous profonds reproductibles. Le bâti est moulé en fonte HT300 à haute rigidité et vieilli pendant 24 mois avant un rectifiage de précision, ce qui réduit les vibrations lors des passes lourdes et maintient la circularité à moins de 0,01 mm sur une longueur de tournage de 500 mm. La désaxialité de la broche est contrôlée à 0,005 mm, et chaque unité subit un essai continu de 72 heures avant expédition. Pour un client typique usinant des tiges de vérins hydrauliques à raison de 180 pièces par poste, cette stabilité réduit la consommation de plaquettes de 22 % et les rebuts de 1,8 % à 0,6 %.
Demander un devis

Étude de cas

Un producteur automobile de tambours de frein réduit son temps de cycle de 19 % grâce à un tour industriel

Un fournisseur automobile turc usinant des tambours de frein devait réduire son temps de cycle sans compromettre la concentricité. L’atelier fonctionne 22 heures par jour sur des tambours en fonte grise dont le diamètre varie de 280 mm à 380 mm. Nous avons fourni un tour industriel équipé d’une tourelle à 12 postes, d’un moteur de broche de 15 kW et d’un mandrin hydraulique, puis nous avons optimisé les paramètres d’usinage pour ses plaquettes en carbure. Le temps de cycle est passé de 4,8 minutes à 3,9 minutes par tambour, soit une amélioration de 19 %. La concentricité est restée inférieure à 0,03 mm sur 2 400 pièces hebdomadaires. La durée de vie des outils est passée de 180 à 230 pièces par arête. Après six mois, le client a commandé une deuxième unité. La clé du succès résidait dans l’adéquation du couple de la broche à l’usinage de la fonte grise et dans la prévention de la dilatation thermique pendant les longues plages de travail. Notre ingénieur a formé deux opérateurs en quatre jours, et l’usine exploite désormais le tour industriel en mode non surveillé pendant le deuxième poste.

Usinage des corps de vannes pour les secteurs pétrolier et gazier, résolu à l’aide d’un tour industriel robuste

Un entrepreneur énergétique des Émirats arabes unis rencontrait des difficultés avec des corps de vannes nécessitant à la fois un alésage profond et un tournage de face sur le même montage. Leur tour précédent dérivait de 0,06 mm sur une période de fonctionnement de 8 heures, en raison d’un chariot manquant de rigidité. Nous leur avons fourni un tour industriel robuste doté d’un chariot de 3 mètres, d’un alésage de broche de 110 mm et de glissières à rainures rectangulaires. La profondeur d’alésage atteignait 420 mm, avec une concentricité inférieure à 0,025 mm. Le client a réduit le nombre de changements de montage de trois à un, économisant ainsi 3,5 heures par lot. Le taux de rebuts sur les corps en acier inoxydable 316 est passé de 2,4 % à 0,8 %. La machine a accumulé 11 000 heures de fonctionnement avec uniquement une lubrification routinière des glissières. Ce cas illustre comment un tour industriel doté d’une masse suffisante du chariot et d’un support adéquat de la broche résout les problèmes d’exactitude en alésage profond dans la fabrication d’équipements énergétiques.

Un atelier de réparation polonais étend sa capacité de service à l’aide d’un tour industriel

Un atelier de réparation familial en Pologne a réparé des arbres et des cylindres usés pour des papeteries. Il sous-traitait les gros travaux de tournage, car son ancien tour offrait seulement 1 000 mm entre pointes. Nous avons fourni un tour industriel avec 2 000 mm entre pointes, une pièce pour coniques et un mandrin à quatre mors. L’atelier a rapatrié les travaux sous-traités en interne et a acquis 18 nouveaux clients en 14 mois. La finition de surface des portées réparées s’est améliorée jusqu’à Ra 1,6, prolongeant la durée de vie des cylindres d’usine d’environ 30 %. Les coûts d’usinage externe ont baissé de 31 % dès la première année. Deux techniciens ont été formés à distance, et l’atelier réalise désormais les réparations d’urgence sous 24 heures. Le tour industriel est devenu le pilier de ses revenus de service.

Produits associés

Le choix de la bonne machine-outil à tour industriel commence par la compréhension de la manière dont la précision d’usinage par tournage est obtenue avant même que la machine n’atteigne l’atelier du client. Chez Taizhou Chuang Yuan Machine Tool Co., Ltd., fondée en 2003 à Taizhou, province du Jiangsu, nous maîtrisons l’intégralité du processus, de la fonderie aux essais finaux. Chaque bâti de machine-outil à tour industriel est réalisé en fonte grise HT300, coulée chez notre partenaire fondeur puis vieillie naturellement en extérieur pendant 24 mois. Ce vieillissement naturel élimine les contraintes internes afin que le bâti ne se déforme pas après des années d’usinage intensif. Le bâti est ensuite ébauché, soumis à un traitement vibratoire de relaxation des contraintes, puis rectifié en finition sur une rectifieuse de glissières garantissant une rectitude de 0,01 mm par 1 000 mm. Les alésages du banc sont rectifiés pour accueillir des roulements de broche de haute précision avec une classe de précharge P4, assurant une excentricité de 0,005 mm au nez de la broche. Les boîtes de vitesses sont montées avec des engrenages rectifiés, et chaque arbre est équilibré dynamiquement. Après montage, chaque machine-outil à tour industriel subit un essai continu de 72 heures comprenant des opérations de tournage à grande vitesse, de filetage et de charge en couple. Nous enregistrons l’élévation de température de la broche, les vibrations ainsi que la répétabilité dimensionnelle. Une machine doit maintenir une répétabilité de 0,01 mm sur 50 cycles consécutifs pour être validée. En planification de production, cela revêt une importance particulière, car les clients automobiles et hydrauliques exigent fréquemment un indice CpK supérieur à 1,33 sur les diamètres usinés. Notre étude de capabilité de processus réalisée sur une machine-outil à tour industriel de 15 kW usinant de l’acier 45 a montré un CpK de 1,52 pour une tolérance de 0,02 mm. Pour les utilisateurs internationaux, nous préparons un emballage conforme aux normes export avec protection anticorrosion, schémas de fixation par boulons d’ancrage et manuels en anglais. Nous adaptons également les machines aux exigences locales de tension et de fréquence dans plus de 20 pays, notamment 220 V, 380 V, 415 V et 440 V, en 50 Hz ou 60 Hz. Un support d’installation est fourni sous forme de vidéos ou par des ingénieurs sur site, selon les besoins. Sur le plan applicatif, une machine-outil à tour industriel de notre gamme permet l’usinage d’arbres, le filetage de tubes, la réparation de cylindres, l’ébauche de brides et le perçage profond. Des ateliers au Vietnam l’utilisent pour la fabrication de pièces d’essieux de motocyclettes, tandis que des clients en Égypte l’emploient pour des arbres de pompes à eau et des clients au Brésil pour des cylindres de moulins à sucre. Chaque configuration est adaptée au matériau traité, à la taille des lots et au niveau de compétence des opérateurs. Parmi les options courantes figurent les mandrins hydrauliques, les accessoires coniques, les lunettes fixes, les afficheurs numériques et les systèmes de lubrification automatique. Cette approche structurée explique pourquoi nos plateformes de machines-outils à tour industriel assurent un taux de disponibilité élevé, un faible taux de rebuts et une maintenance simplifiée pour les acheteurs internationaux.

Questions fréquemment posées

Que dois-je vérifier avant d’acheter un tour industriel pour le tournage d’arbres en acier ?

Définissez d’abord le diamètre maximal, la longueur et la taille des lots. Pour les arbres en acier, choisissez une machine dotée d’un bâti rigide, d’une puissance de broche d’au moins 7,5 kW et d’un alésage de broche compatible avec votre barre brute. Vérifiez les données relatives à la concentricité, à la répétabilité et aux essais sous charge. Exigez un relevé d’essai sur 72 heures ainsi qu’une liste des pièces de rechange. Votre tour industriel doit correspondre à la dureté du matériau, aux tolérances requises et aux objectifs de production journalière avant toute comparaison de prix.
Les tours manuels conviennent aux ateliers de réparation, aux pièces unitaires et aux travaux à faible volume, où les opérateurs nécessitent un contrôle manuel direct. Les tours industriels à commande numérique (CNC) s’adaptent mieux aux séries répétitives, aux profils complexes et aux tolérances plus serrées. Si votre volume mensuel dépasse 300 pièces ou si vous exigez un temps de cycle constant, le CNC est généralement plus rentable. De nombreux clients commencent par l’usinage manuel puis passent au CNC lorsque leurs commandes augmentent.
Notre tour industriel standard garantit un battement de broche inférieur à 0,005 mm et une circularité en tournage inférieure à 0,01 mm dans des conditions normales. En production, la plupart de nos clients obtiennent des tolérances comprises entre 0,02 mm et 0,03 mm sur acier et fonte. La précision dépend des outils utilisés, du matériau usiné et du niveau d’expérience de l’opérateur. Nous fournissons des certificats d’essai et pouvons réaliser une étude de capabilité sur votre pièce spécifique avant expédition.
Oui. Nous fournissons des manuels en anglais, des schémas électriques et une mise en service à distance par vidéo. Pour les installations complexes, nos ingénieurs peuvent se déplacer sur site. La formation couvre la configuration initiale, le réglage des outils, la maintenance quotidienne et la résolution des pannes. La plupart de nos clients terminent la formation de base en trois à cinq jours. Par ailleurs, nous maintenons un stock de pièces détachées prêt à être expédié sous 48 heures afin de réduire les temps d’arrêt.

Articles associés

Comment choisir un centre d'usinage ?

12

Dec

Comment choisir un centre d'usinage ?

Voir plus
Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

14

Jul

Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

Goulots d'étranglement de la production des équipements traditionnels intégrés de formage de ressorts. La fabrication moderne de pièces métalliques façonnées se caractérise de plus en plus par une grande diversité des spécifications des produits et une production par lots mixtes. De nombreux ateliers doivent usiner des ressorts...
Voir plus
Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

14

Jul

Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

L’évolution de la fabrication flexible grâce à une architecture modulaire Les paysages industriels modernes exigent un haut degré d’adaptabilité, où la capacité à modifier rapidement les configurations de production définit le rythme opérationnel d’un site…
Voir plus
Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

03

Aug

Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

Identifier les contraintes héritées dans la production par érosion étincelle : exploiter des équipements matures, âgés de plusieurs décennies, sur des ateliers de fabrication à haute précision génère souvent des pénalités opérationnelles cachées qui érodent discrètement les marges bénéficiaires au fil du temps. Lorsque la production…
Voir plus

Témoignages de clients

Daniel Weber
Précision stable et assistance rapide

Nous avons acheté un tour à métaux industriel pour le tournage de tiges hydrauliques. Après huit mois, la circularité reste inférieure à 0,015 mm sur acier 45, et le taux de rebuts est inférieur à 0,7 %. L’usine a répondu à nos questions concernant la mise en service en moins d’un jour. Le temps de cycle a diminué de 17 % par rapport à notre ancien tour. La machine fonctionne deux postes par jour sans problème majeur. Les pièces détachées sont arrivées en quatre jours.

Marek Kowalski
Machine robuste pour les travaux de réparation

Notre atelier répare des cylindres de papeterie. Le tour à métaux industriel usine des arbres de 2 000 mm avec une excellente finition, et le tournage conique est précis. Nous avons rapatrié des prestations auparavant sous-traitées et réduit nos coûts externes d’environ 30 %. La formation était claire et le manuel pratique. Après 14 mois, la machine maintient toujours très bien ses tolérances.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Structure rigide du lit qui préserve la précision lors des passes lourdes

Structure rigide du lit qui préserve la précision lors des passes lourdes

Le bâti de la tour industrielle est moulé en fonte HT300 et vieilli pendant 24 mois, puis déformé pour éliminer les contraintes internes et rectifié à une rectitude de 0,01 mm par 1 000 mm. Cette conception résiste à la déformation lors de l’usinage de grands arbres, de cylindres et de corps de soupape. Dans un atelier énergétique des Émirats arabes unis, la profondeur de l’alésage a atteint 420 mm avec une concentricité inférieure à 0,025 mm, et le temps de préparation par lot a diminué de 3,5 heures. Pour l’usinage de tambours de frein automobiles, le bâti rigide a permis une réduction de 19 % du temps de cycle tout en maintenant une concentricité de 0,03 mm sur 2 400 pièces par semaine. Cela revêt une importance concrète dans les ateliers réels, car les vibrations et la dérive thermique constituent les principales causes de rebuts durant les longues périodes de travail. Un bâti stable augmente également la durée de vie des plaquettes : un client turc a ainsi porté la durée de vie d’un tranchant de 180 à 230 pièces. La structure rigide permet des opérations d’usinage lourd, de perçage profond et de production continue, offrant aux acheteurs une qualité prévisible et un coût d’exploitation réduit.
Broche de précision et répétabilité testée pour la production sous tolérances serrées

Broche de précision et répétabilité testée pour la production sous tolérances serrées

Chaque tour industriel utilise des roulements de broche de classe P4 avec une excentricité de 0,005 mm et subit un test continu de 72 heures avant expédition. Nous enregistrons l’élévation de température, les vibrations et la répétabilité sur 50 cycles à 0,01 mm. Dans une étude de capacité réalisée sur acier C45, un modèle de 15 kW a atteint un indice CpK de 1,52 pour une tolérance de 0,02 mm, ce qui répond aux exigences des clients automobiles et hydrauliques demandant un CpK supérieur à 1,33. Un client allemand usinant des tiges hydrauliques a maintenu une circularité de 0,015 mm pendant huit mois, avec un taux de rebuts inférieur à 0,7 %. Pour les ateliers usinant des arbres de pompe ou des essieux de moteur, cette répétabilité se traduit par moins d’heures de reprise et des plannings de livraison plus stables. Le système de broche testé permet également le filetage et l’alésage sans perte de position. Les acheteurs reçoivent les rapports d’essai avec chaque unité, afin que la qualité soit documentée, non pas simplement promise.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT