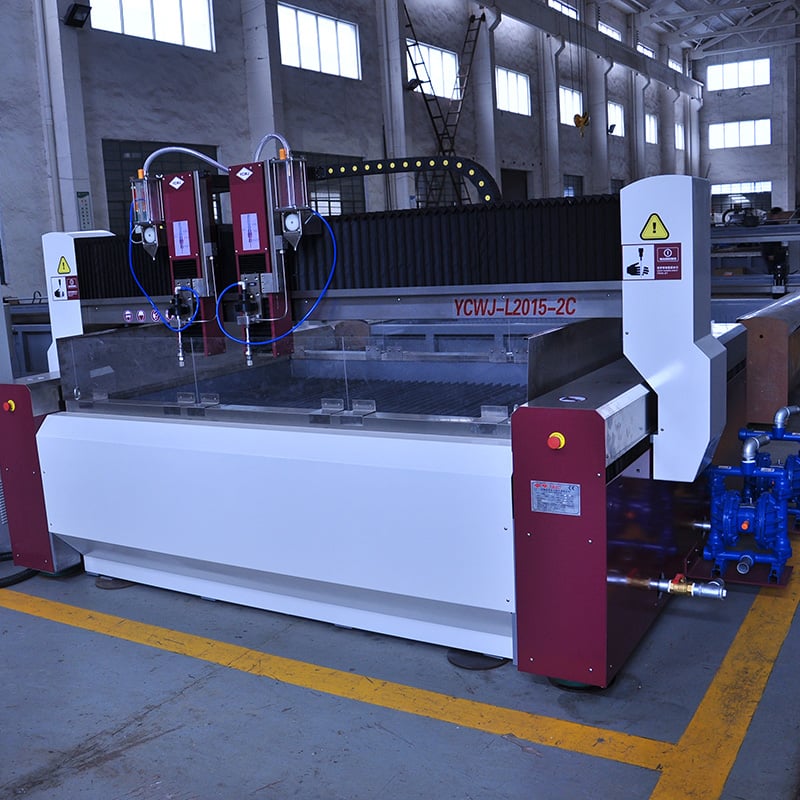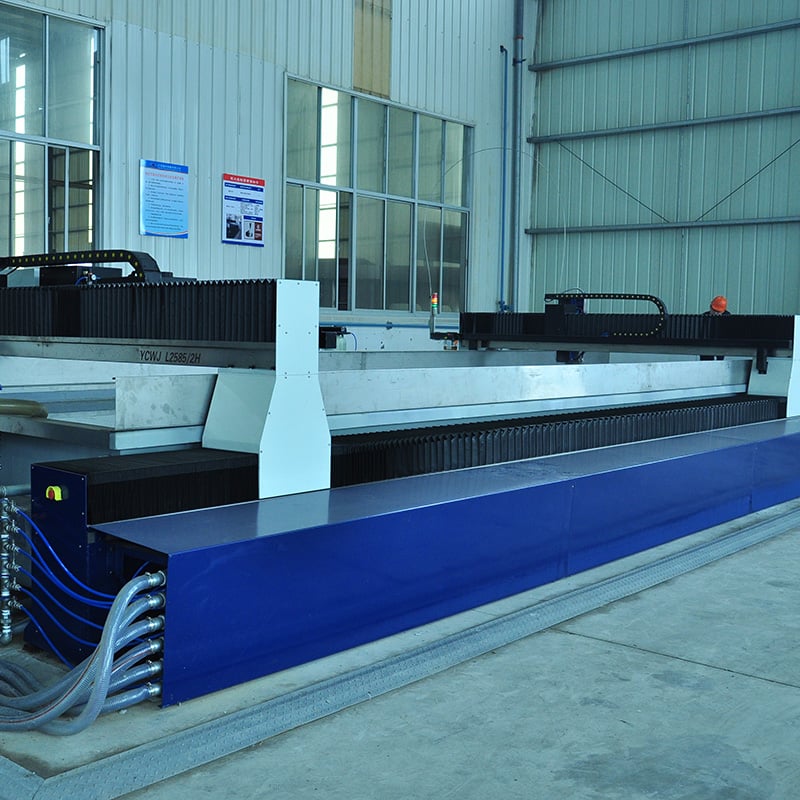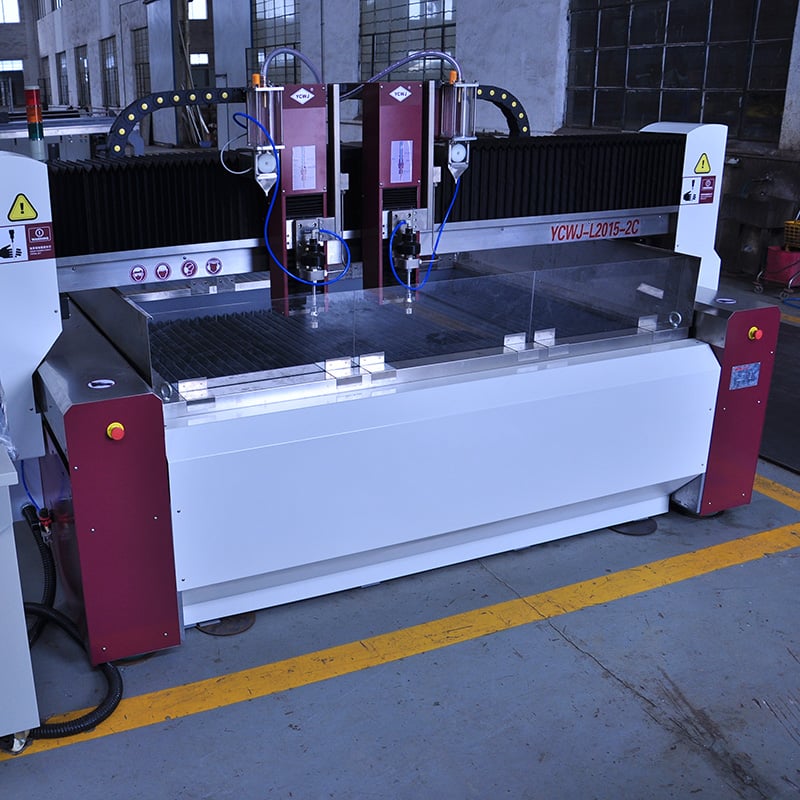
Metallien leikkaaminen vesipuiske-tekniikalla on muodostunut kylmän ja tarkan metallimateriaalien erottelun mittapuuksi, koska materiaali poistetaan korkeapaineisella vesisuihkulla ja kovilla hiukkasilla eikä lämmöllä. Taizhou Chuang Yuan Machine Tool Co., Ltd. on yhdistänyt tutkimus-, kehitys-, tuotanto- ja myyntitoiminnot vuodesta 2003 lähtien, ja meidän vesipuiskealustamme on suunniteltu valmistajille, jotka vaativat toistettavaa tarkkuutta, mahdollisimman pientä leikkausaukon (kerf) menetystä ja ei-lämpöä aiheuttavaa vääntymää. Leikkausprosessi alkaa intensifikaatiopumpusta, joka nostaa veden paineen 380–420 MPa:an. Timanttiavoinen (tyypillisesti 0,25–0,35 mm halkaisijaltaan) muodostaa yhtenäisen suihkun, joka kulkee sekoituskammioiden läpi, jossa 80–120 meshin granaattihiukkaset imetään sisään. Hiukkasten sisältävä vesipuiske poistuu karbidiputkesta (halkaisija 0,76–1,02 mm) ja etenee työkappaleeseen, joka on asennettu graniitti- tai teräspöytään, jonka työalue vaihtelee 1 500 mm × 3 000 mm:sta 2 000 mm × 6 000 mm:iin. CNC-liikkeenohjausjärjestelmä sijoittaa leikkauspäätä ±0,05 mm:n tarkkuudella ja ±0,02 mm:n toistettavuudella, kun taas ohjausjärjestelmä säätää leikkausnopeutta 200–3 000 mm/min välillä materiaalin paksuuden ja kovuuden mukaan. Koska suihku ei synnytä lämpövaikutusaluetta (HAZ), materiaalit kuten 304-ruostumaton teräs, 6061-alumiini, Grade 5-titaani, HARDOX-kulumissuojauslevy ja panssariteräs säilyttävät alkuperäiset metallurgiset ominaisuutensa – mikä on ratkaisevan tärkeää öljy- ja kaasualalla, ilmailussa, ydinenergiasektorilla, laivanrakennuksessa ja arkkitehtonisessa metalliteollisuudessa. Tyypilliset leikkaustoleranssit vaihtelevat ±0,1 mm:stä ohuissa levyissä ±0,3 mm:iin 100 mm:n paksuisissa levyissä, ja pinnankarheus (Ra 1,6–Ra 3,2) poistaa usein tarpeen lisäkoneistukseen. Kulutusosien hallinta on yhtä tärkeää: 400 MPa:n pumpun kulutus on 250–350 kg kovaa ainetta tunnissa, ja meidän omaan kehittämiimme kovien aineiden syöttimiin perustuvat järjestelmät varmistavat vakaa virtaus, jolloin leikkausaukon leveys pysyy 0,8–1,2 mm:n välillä. Meidän sisäisillä EDM-koneillamme, koneistuskeskuksillamme, putkienvalmistuskoneillamme, jakolinjoillamme, pituuteen leikkaavilla linjoillamme, kiertokoneillamme ja syvän reiän käsittelykoneillamme valmistetaan kriittisiä rakenteellisia komponentteja, mikä takaa, että jokainen runko, portti ja säiliö täyttää tiukat laatuvaatimukset ennen toimitusta. Kehitysmaista ja muista kuin kotimaasta saadut kenttätiedot osoittavat, että järjestelmämme saavuttavat 92–96 %:n käytettävyysasteen, pumpun tiivistepitoisuuden kestää 2 800–3 500 tuntia ja käyttökustannukset ovat 15–25 %:a pienempiä verrattuna plasmasiitämis- tai lasersiitämismenetelmiin paksujen metallilevyjen käsittelyssä. Saksassa teollisuusyritys leikkasi 25 mm:n ruostumattomasta teräksestä valmistettuja liitosrenkaita 40 %:n lyhentäen viimeistelyyn kuluvaan aikaan; Vietnamissa telakka leikkasi 60 mm:n kulkupohjan levyä nopeudella 180 mm/min ilman reunakiristymiä; Intiassa pumppujen valmistaja leikkasi 80 mm:n valurautaisia koteloita, joiden tasaisuus oli alle 0,15 mm/metri. Maailmanlaajuiset asiakkaat arvostavat myös meidän englanninkielistä teknistä tukea, etädiagnostiikkaa, varaosien saatavuutta suurissa markkinoissa 72 tunnin sisällä sekä koulutusohjelmia, joilla käyttäjät saavat täyden tuottavuuden viidessä päivässä. Kun teollisuus maailmanlaajuisesti siirtyy monimuotoiseen, pienemmän sarjan tuotantoon, Chuang Yuanin vesipuiskeleikkauskoneet tarjoavat joustavan ja ympäristöystävällisen ratkaisun: ei savuja, ei pölyä, mahdollisimman vähän materiaalihävikkiä ja osien tiukka sijoittelu (nesting) maksimaalisen hyödyn saavuttamiseksi. Yksittäisten kiinnikkeiden prototyypityksestä kolmen vuoron ajoon arkkitehtonisilla levyillä meidän koneet tarjoavat kansainvälisille valmistajille odotetun tarkkuuden, nopeuden ja luotettavuuden.

24
Dec
03
Aug
14
Aug
03
Aug