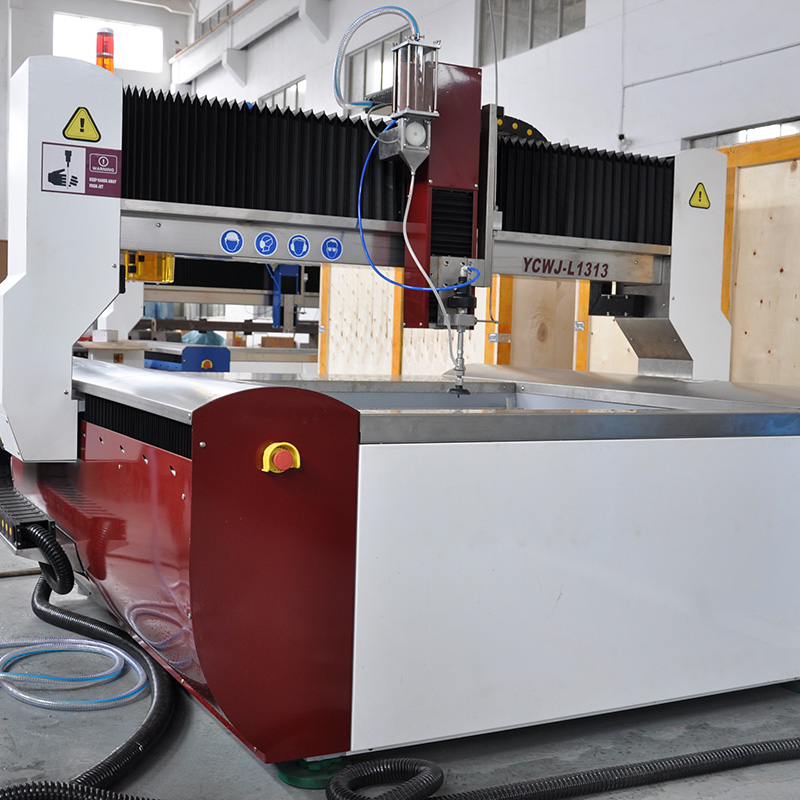
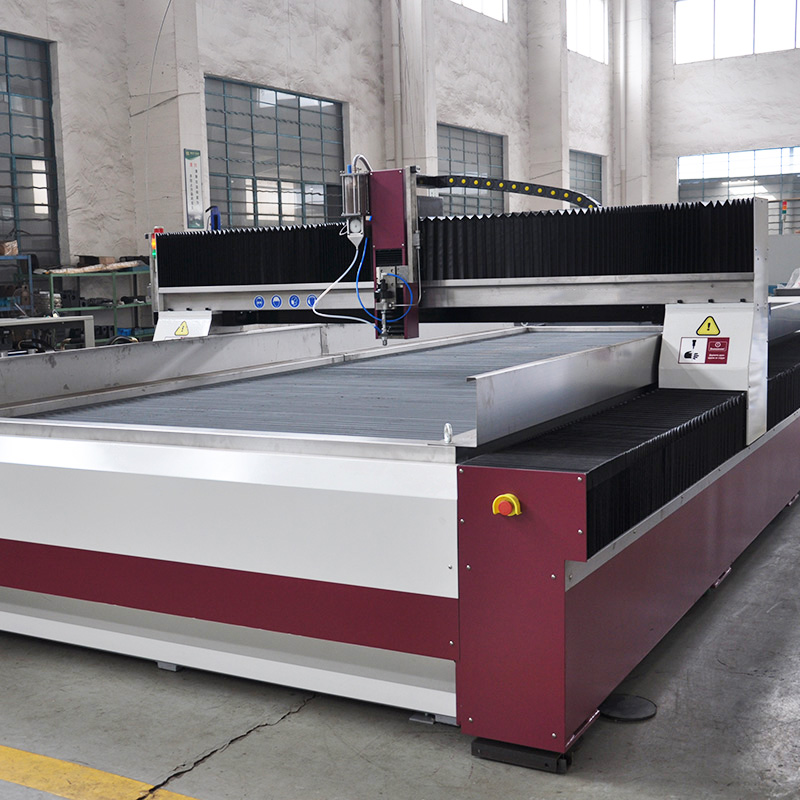
Teolliset vesipujotinkoneet: Tarkkuus, 97 % käytettävyys ja hienojauheen säästöjä

Kaikki luokat

Hanki ilmainen tarjous

Edustajamme ottaa sinuun pian yhteyttä.
Sähköposti
Matkapuhelin/Whatsapp
Wechat
LinkedIn
Nimi
Yrityksen nimi
Viesti
0/1000
Liite
Lataa vähintään yksi liite
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Teolliset vesipujotusratkaisut, jotka on suunniteltu tarkkuutta, käytettävyyttä ja kansainvälistä vaatimustenmukaisuutta varten

Teolliset vesipujotusratkaisut, jotka on suunniteltu tarkkuutta, käytettävyyttä ja kansainvälistä vaatimustenmukaisuutta varten

Taizhou Chuang Yuan Machine Tool Co., Ltd. lähestyy teollista vesisuihkuleikkausta järjestelmätasoisena kyvykkyytenä eikä yksittäisenä koneena. Vuodesta 2003 lähtien olemme integroineet tutkimukset, tuotannon ja myynnin Taizhoun kaupunkiin Jiangsun maakuntaan, ja tänä päivänä tarkkuuskoneistimetamme tukevat teollisia vesisuihkuleikkauskennoja ilmailussa, arkkitehtonisessa kivityksessä, autoteollisuuden sisustuksissa ja energiateollisuuden valmistuksessa. Ilmailun levytelineissä teollisen vesisuihkuleikkausprosessin on säilytettävä tarkkuus ±0,1 mm 6 mm titanissa ilman lämpövaikutusalueita; meidän intensifikaattoriryhmämme, kulutusaineen toimitusjärjestelmämme ja CNC-liikepakettimme on testattu kestämään jatkuvaa 4 000 bar ja 380 MPa painetta, tarjoamalla 1,8–2,2 l/min kulutusainevirtaa toistettavan reunalaatutuloksen saavuttamiseksi. Arkkitehtonisessa kivityksessä käyttäjät leikkaavat tyypillisesti 20 mm graniittia nopeudella 1 800–2 200 mm/min ja ilmoittavat 35–45 % alhaisemman kulutusainekulutuksen suuttimen etäisyyden ja sekoituskammion geometrian optimoinnin jälkeen.
Hanki tarjous

Tapaustutkimus

6 mm:tä titaanisia ilmailuteollisuuden kiinnikkeitä ±0,08 mm:n tarkkuudella 3 000 tunnin kokeiluajalla

Eurooppalainen ilmailuteollisuuden toimintatasojen toimittaja tarvitsi 6 mm:n Ti-6Al-4V-kiinnikkeiden leikkaamista ilman lämpövaikutusalueita ja pitämään ±0,08 mm:n tarkkuuden reiän ja reunan välisessä etäisyydessä. Heidän aiemmassa teollisessa vesileikkurissaan poikkeama ylitti sallitun toleranssialueen 800 tunnin jälkeen, mikä pakotti uudelleen työstämään 7 % osista. Tarkastimme abrasiivin toimitusta, vaihdoimme sekoituskammion 1,02 mm:n suutinkombinaatiolla ja säädimmme pumpun painoksi 3 800 bar ja abrasiivivirraksi 1,9 l/min. Dynaaminen pistoleikkaus otettiin käyttöön estämään kerrostumien irtoaminen leikkausalkussa. 3 000 tunnin kokeilujakson jälkeen hylkäysaste laski 7 %:sta 1,2 %:iin ja Cpk-parameetri parani 0,91:stä 1,48:aan. Asiakas käyttää nyt laitetta 22 tuntia päivässä ja on tilannut toisen teollisen vesileikkurikenkän.

20 mm:n graniittiset fasadiplaatat, joissa abrasiivisäästö 38 % ja käytettävyys 97 %

Keskisen Lännen alueella toimiva arkkitehtonisten kiviprosessoijoiden yritys leikkasi 20 mm graniittia ja 30 mm kalkkikiveä 42 000 neliömetrin fasadiin. Tavoitteena oli keskimäärin 2 000 mm/min nopeus siistillä reunoilla näkyviä liitoksia varten. Säädimme suuttimen etäisyyttä työkappaleesta 1,6 millimetriin, optimoimme läpipyöräytysajan 0,8 sekuntiin ja ottamme käyttöön kaksitasoisen hienokiven syöttöjärjestelmän. Teollisen vesisuihkuleikkausprosessin tuottavuus nousi 26 %, hienokiven kulutus laski 38 % ja käyttöaika saavutti 97 %:n tason 14 kuukauden aikana. Reunakirvelyyn liittyvät valitukset vähenivät nollaan 18 000 tarkastetulla paneelilla, ja urakoitsija vähensi manuaalista viimeistelytyötä 31 %:lla.

3 mm EV-akku-sandwich-paneelit, asennusaika vähentynyt 42 %

Toisen tason autoteollisuuden sisustustuotteiden toimittaja leikkasi 3 mm alumiinikaksoislevyjä sähköauton akkukoteloille. Neljän eri vaihtoehdon välinen vaihto kesti 95 minuuttia ja aiheutti 5,5 %:n jätteitä. Toimitimme kiinnitysvalmiit pöydät ja reseptikirjaston, joka tallentaa paineen, kulumiskuljetusaineen virtausnopeuden ja läpipyöritysparametrit jokaiselle vaihtoehdolle. Teollisen vesileikkauslaitteen vaihtoaika laski 55 minuuttiin, jätteet vähentyivät 1,8 %:iin ja ensimmäisellä kerralla saavutettu tuottavuus nousi 98,6 %:iin. Tuotantolinja tuottaa nyt 1 200 levyä viikossa ilman lämpövääntymiä. Tuotteiden otsikko: Tutustu teollisiin vesileikkausjärjestelmiin, jotka on suunniteltu juuri teidän tuotantotilanneenne.

Liittyvät tuotteet

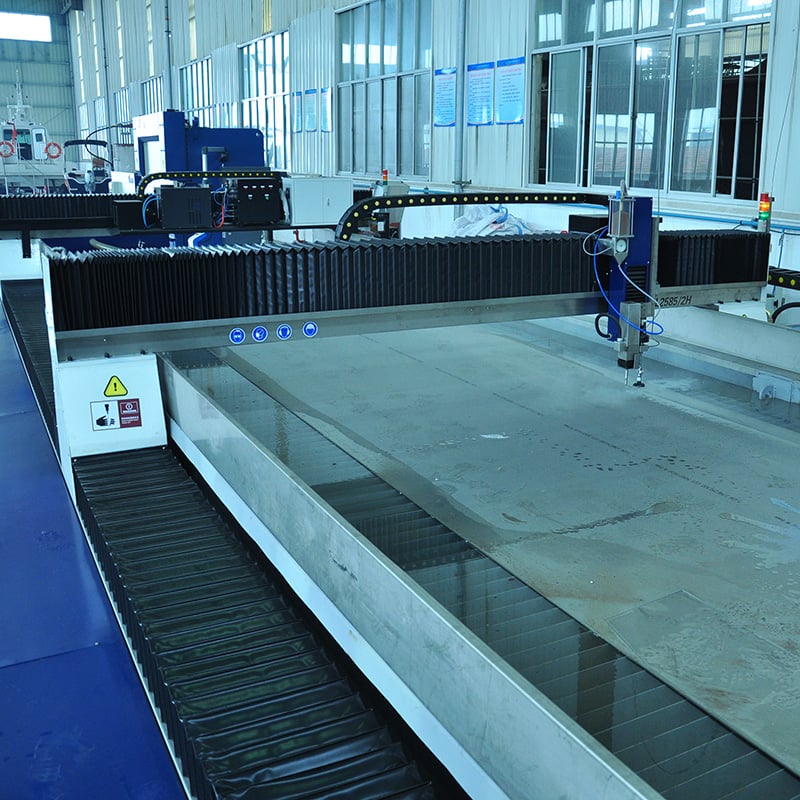
Teollinen vesileikkaus on muodostunut ydintekijäksi valmistajille, jotka eivät voi sietää lämpövaikutettuja vyöhykkeitä, kerrosten irtoamista tai mekaanista jännitystä materiaaleissa, kuten titaanissa, Inconelissa, graniitissa, lasissa ja monikerroksisissa komposiittilevyissä. Taizhou Chuang Yuan Machine Tool Co., Ltd., joka perustettiin vuonna 2003 Jiangsun maakunnan Taizhoun kaupungissa, rakentaa teollisen vesileikkauksen kykyjä kolmen pilarin varaan: paineen vakaus, kulutusaineen säätö ja liikkeen tarkkuus. Tuotantoprosessimme alkaa intensifikaattorin kokoonpanon testauksella 4 000 bar:n paineella 120 minuutiksi, jonka jälkeen suoritetaan 48 tunnin jatkuva käyttötesti 3 800 bar:n paineella tiivistysten toiminnallisuuden ja paineen laskun (alle 1,5 %) varmistamiseksi. Jokainen leikkauspää testataan virtaukseltaan 0,8–1,2 mm:n suuttimilla, ja kulutusaineen mittaus kalibroidaan niin, että sen toimitusnopeus on 1,8–2,2 l/min ja toistettavuus sisällä ±2 %. CNC-liikkeiden paketit varmistetaan laserinterferometrillä paikannustarkkuudelle ±0,05 mm ja toistettavuudelle ±0,02 mm – mikä on merkityksellistä, kun teollista vesileikkausta käytetään esimerkiksi ±0,08 mm:n tarkkuudella 6 mm:n titaanirakenteisiin tai 2 000 mm/min:n nopeudella 20 mm:n graniittiin. Maailmanlaajuisille käyttäjille dokumentoimme painelokit, suuttimen kulumiskäyrät sekä ennakoivan huollon väliajat 1 000 ja 2 000 tuntia, jotta laatuosastot voivat sovittaa teollisen vesileikkauksen ISO- ja asiakkaan tarkastusvaatimuksiin. Ilmailualalla prosessi välttää uudelleenmuovautuneen kerroksen 6 mm:n Ti-6Al-4V-titaanissa, mikä säilyttää väsymiselämän. Rakennusmateriaalien käsittelyssä se leikkaa 20–30 mm:n graniittia ja kalkkikiveä puhtaisin näkyvin reunoin, mikä vähentää manuaalista viimeistelyä 25–35 %. Autoteollisuuden sisätiloissa se leikkaa 3 mm:n monikerroksisia levyjä ja EV-akun kotelomateriaaleja ilman kerrosten irtoamista, mikä tukee ensimmäisen kerran hyväksyttyjen osien osuutta yli 98 %. Energiateollisuuden valmistuksessa se leikkaa 25 mm:n Inconel-tiukkureita ja 12 mm:n hiiliteräksestä valmistettuja kuljetuslevyjä ilman lämpövääntymiä, mikä suojelee mittojen tarkkuutta hitsausasennuksen aikana. Yli 20 maassa ja alueella toimivat vientikumppanimme ovat Euroopassa, Lähi-idässä, Kaakkois-Aasiassa ja Etelä-Amerikassa, ja tuemme heitä etädiagnostiikalla, varaosapaketeilla ja käyttäjäkoulutuksella. Tyypillinen teollisen vesileikkauksen takaisinmaksuaika vaihtelee 11–16 kuukauden välillä, kun otetaan huomioon yhteensä 30–40 %:n kulutusainesäästöt ja 4–6 prosenttiyksikön romuksen vähentäminen. Autamme asiakkaita myös valitsemaan 3-akselisen ja 5-akselisen teollisen vesileikkauksen konfiguraatiot, valitsemaan suuttimen ja sekoituskammion yhdistelmät reunalaadun saavuttamiseksi sekä määrittämään dynaamiset pistoleikkausohjeet, jotka suojaavat hauraita tai monikerroksisia materiaaleja. Koska tutkimus, tuotanto ja myynti tapahtuvat samassa tilassa, voimme räätälöidä pöydän kokoja, altaiden suunnittelua ja ohjausliittymiä vastaamaan paikallisia jännitteitä, tilaustilaa ja käyttäjien työtapoja. Ostajille arvioitaessa toimittajia ratkaisevat tekijät ovat mitattava tuotantoteho, kulutusosien kustannukset ja palvelun vastausaika. Käytännön tiedot osoittavat, että teollisen vesileikkauksen tarkka toiminta – jota tukevat oikeat paine- ja kulutusainesäädöt – voi nostaa tuotantotehoa 20–30 % ilman lisätyövoimaa. Kutsumme maailmanlaajuisia valmistajia testaamaan materiaalejaan parametrikirjastollamme ja vahvistamaan teollisen vesileikkauksen suorituskykyä omien laatuvaatimuksiensa mukaisesti.

Usein kysytyt kysymykset

Mitä materiaaleja ja paksuuksia teollinen vesileikkaus voi käsitellä ilman lämpövahinkoa?

Teollinen vesileikkuu leikkaa titaania, Inconel, hiiliterästä, alumiinia, graniittia, lasia, komposiitteja ja sandwich-paneeleja ilman lämpövaikutusvyöhykkeitä. Tyypilliset vahvistetut leikkaussyvyydet kattavat 6 mm Ti-6Al-4V, 25 mm Inconel, 20–30 mm graniittia, 12 mm hiiliterästä ja 3 mm alumiini-sandwich-paneeleja. Koska prosessi on kylmäleikkaus, ei ole uudelleenjähmettymiskerrosta, hajoamista tai lämpövääristymää, mikä suojaa väsymisikää ja mittojen toleranssia.
Hiekka-aineen kustannukset hallitaan suuttimen etäisyydellä, sekoituskammion geometrialla ja syöttökalibroinnilla. Kenttätiedotamme osoittavat 35–45 % alhaisempaa hiekka-aineen kulutusta, kun suuttimen etäisyys on säätetty 1,6 mm:een ja läpäisy aika optimoitu. Tarjoamme myös kulumiskäyrät ja 1 000 tunnin huoltoväliajat, jotta ostajat voivat suunnitella kulutustarvikkeiden budjetteja ja verrata leikatun metrin kokonaiskustannuksia koneen hinnan sijaan.
Teolliset vesisuihkuleikkausalustamme on testattu 3 800 bar:n paineella, jolloin paineen lasku on alle 1,5 % ja sijoitustarkkuus ±0,05 mm (toistettavuus ±0,02 mm). Asiakkaat, jotka käyttävät laitteita 16–22 tuntia päivässä, ilmoittavat 96,5–97 % käytettävyydestä 14 kuukauden aikana. Tarkkuus mahdollistaa ±0,08 mm:n toleranssin 6 mm paksuisessa titaanissa ja puhtaat leikkaukset 20 mm paksuisessa graniitissa nopeudella 1 800–2 200 mm/min.
Kyllä. Palvelemme yli 20 vientimaata ja -aluetta ja tarjoamme etädiagnostiikkaa, varaosapaketteja sekä käyttäjäkoulutusta. Dokumentaatiomme sisältää painelokit, suutinkulumiskäyrät ja huoltosuunnitelmat, mikä auttaa laatu-työryhmiä varmistamaan, että teollinen vesisuihkuleikkaus täyttää ISO- ja asiakasauditointivaatimukset. Paikalliset jännitevaatimukset, lattiatila ja käyttäjien työtapojen voidaan ottaa huomioon räätälöidyllä ratkaisulla.

Aiheeseen liittyviä artikkeleita

Kuinka vähentää putken pinnan naarmuja putkivalssin jatkuvassa muovausprosessissa

29

Jun

Kuinka vähentää putken pinnan naarmuja putkivalssin jatkuvassa muovausprosessissa

Pinnallisesti epätäydellisten kohteiden taloudellinen todellisuus Putkenvalssauslaitoksen korkean panoksen tuotannossa pinnan naarmu on paljon enemmän kuin pieni esteettinen vika. Se toimii varoitusmerkkinä, joka viittaa syvällisempiin prosessin epävakauksiin, jotka heikentävät rakenteellista ...
Näytä lisää
Miksi monitoiminen EDM-kone täyttää sekalaisten muottien ja osien tuotantotehtaan vaatimukset

14

Aug

Miksi monitoiminen EDM-kone täyttää sekalaisten muottien ja osien tuotantotehtaan vaatimukset

Käytännön ohjeita monimuotoisen valmistuksen monimutkaisuuksiin – Nykyaikaisen teollisen tuotantolaitoksen johtaminen tuntuu usein kuin kymmenien pyörivien laukkujen samanaikainen tasapainottaminen, erityisesti silloin, kun kyseessä on monimuotoista, pieniä sarjoja tuottavaa valmistusta. Pl...
Näytä lisää
Mitkä hyödyt yrityksille syntyvät vanhojen EDM-kipinäeroosio-koneiden päivittämisestä

03

Aug

Mitkä hyödyt yrityksille syntyvät vanhojen EDM-kipinäeroosio-koneiden päivittämisestä

Perintörajoitusten tunnistaminen kipinäeroosiotuotannossa: Kypsien, vuosikymmeniä vanhojen laitteiden käyttö tarkkuustuotannon tehtaalla aiheuttaa usein piilotettuja toiminnallisia rajoituksia, jotka hitaasti vähentävät voittomarginaaleja ajan myötä. Kun tuotantoprosessi...
Näytä lisää
Mitä vian itsediagnostiikkatoimintoja nykyaikaiset jakolinjat sisältävät?

20

Sep

Mitä vian itsediagnostiikkatoimintoja nykyaikaiset jakolinjat sisältävät?

Insinöörimäiset diagnostiikkaprotokollat korkean nopeuden kierukkamuuntamossa. Raskaiden teollisten metallimuuntamislaitosten ja jatkuvien kierukkakäsittelyalueiden käyttö tuo mukanaan ainutlaatuisia insinöörimäisiä haasteita, jotka vaativat täydellistä tarkkuutta. Tehtaan valvojat fr...
Näytä lisää

Asiakastestimoniat

Daniel Whitmore
Luotettava tarkkuus ilmailun titaanille

Leikkaamme 6 mm:tä titaanilevyä 22 tuntia vuorokaudessa, ja teollinen vesileikkaus pitää tarkkuuden ±0,08 mm:n sisällä ilman lämpövaikutusaluetta. Romu vähentyi 7 %:sta 1,2 %:iin, ja Cpk-paranema kävi 0,91:stä 1,48:aan, kun heidän tiiminsä säätti painetta ja abrasiivivirtaa. Dokumentaatio teki ilmailualan tarkastuksemme suoraviivaiseksi, ja käytettävyys on pysynyt yli 96 %:n tasolla yli vuoden ajan.

Sofia Almeida
Alhaisemmat abrasiivikustannukset arkkitehtoniselle kivimateriaalille

20 mm:n graniitilla ja 30 mm:n kalkkikivellä teollinen vesileikkaus nosti tuotantotehoa 26 % ja vähensi abrasiivinkulutusta 38 %. Reunakiristysongelmat katosivat kokonaan 18 000 tarkastetulta levyltä, ja manuaalisen viimeistelyn työvoimakustannukset laskivat 31 %. Etädiagnostiikka ja varaosapaketti pitivät käytettävyyden 14 kuukauden ajan 97 %:ssa, mikä on ratkaisevan tärkeää fasadi-urakoitten aikataulujen kannalta.

Hanki ilmainen tarjous

Edustajamme ottaa sinuun pian yhteyttä.
Sähköposti
Nimi
Yrityksen nimi
Viesti
0/1000
Paineen vakaus ja abrasiivin hallinta, jotka suojaavat reunalaatua

Paineen vakaus ja abrasiivin hallinta, jotka suojaavat reunalaatua

Teollisen vesileikkausmenetelmän suorituskyky riippuu vakasta paineesta ja tarkasta abrasiivin toimituksesta. Testaamme intensifikaattoriryhmiämme 4 000 bar:n paineella 120 minuutin ajan ja suoritamme niille kuumakäynnistyskäynnin 3 800 bar:n paineella 48 tunnin ajan, jolloin paineen lasku pidetään alle 1,5 prosentissa. Abrasiivin mittaus on kalibroitu 1,8–2,2 litraan/minuuttiin, toistettavuus on alle 2 prosenttia, mikä vaikuttaa suoraan leikkausviivan vinoutumiseen ja reunan pinnanlaatuun. Käytännössä tämä tarkoittaa, että eurooppalainen ilmailualan toimittaja saavutti 6 mm:n Ti-6Al-4V-materiaalin leikkaamisessa ±0,08 mm:n tarkkuuden reiän ja reunan välisessä etäisyydessä ja vähensi hylkäystä 7 prosentista 1,2 prosenttiin 3 000 tunnin kokeilujakson aikana. Arkkitehtoninen kivinkäsittelijä vähensi abrasiivin kulutusta 38 prosenttia leikatessaan 20 mm:n graniittia nopeudella 1 800–2 200 mm/min, kun optimoimme suuttimen etäisyyden työkappaleeseen 1,6 millimetriin ja sekoituskammion geometrian. Autoteollisuuden sisustuksissa dynaaminen pistoleikkaus ja ohjelmoitava leikkausohje auttoivat Tier-2-toimittajaa leikkaamaan 3 mm:n kaksoislevyjä 98,6 prosentin ensimmäisellä kerralla saadulla hyväksytyllä tuotteella. Nämä tulokset ovat merkityksellisiä, koska abrasiivi ja hylkäys ovat kaksi suurinta piilotettua kustannusta teollisessa vesileikkausmenetelmässä.
Liikkeen tarkkuus ja kiinnitys sekamateriaalituotannossa

Liikkeen tarkkuus ja kiinnitys sekamateriaalituotannossa

Sekamateriaalituotanto vaatii liikealustaa, joka säilyttää tarkkuutensa vaihtaessa titanista alumiiniin, graniittiin ja komposiittimateriaaleihin. Meidän CNC-paketteja on tarkistettu laserinterferometrillä, ja niiden sijaintitarkkuus on ±0,05 mm ja toistotarkkuus ±0,02 mm; ne tukevat sekä 3- että 5-akselista teollisuusvesileikkausta. Kiinnitysvalmiit pöydät ja reseptikirjastot tallentavat paineen, kulumiskappaleen virtausnopeuden ja läpäisyparametrit jokaiselle tuotemallille. Toisen tason autoteollisuuden toimittaja vähensi vaihtoaikaansa 95 minuutista 55 minuuttiin ja hukkaprosenttiaan 5,5 prosentista 1,8 prosenttiin valmistettaessaan neljää eri versiota 3 mm paksuisista alumiinikaksoislevyistä. Energiateollisuuden valmistaja, joka leikkasi 25 mm paksuisia Inconel-tiukkureita ja 12 mm paksuisia hiiliteräskiskoja, säilytti hitsausliitoksen tarkkuuden ilman lämpövääntymiä. Arkkitehtonisissa sovelluksissa sama alusta tuotti siistejä näkyviä reunuksia 30 mm paksuisissa kivipinnoissa kaikilla 18 000 tarkistetulla levyllä ilman yhtään särkymisvalitusta.
Whatsapp Whatsapp Sähköposti Sähköposti Matkapuhelin Matkapuhelin YlälaidassaYlälaidassa