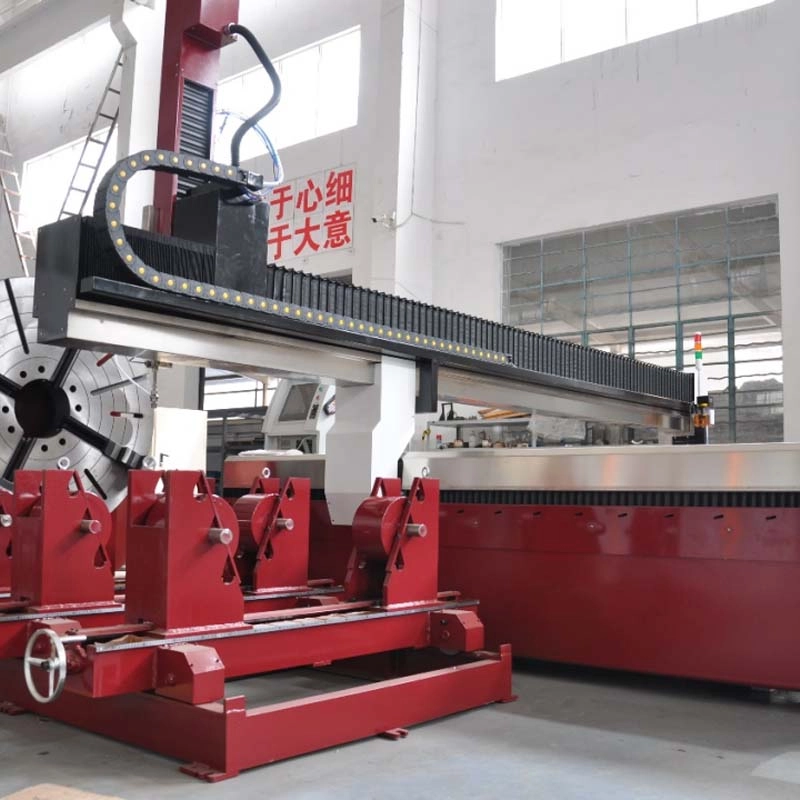
چگونه تولیدکنندگان ماشینهای جت آب فرآیند پردازش را با دقت قابل تکرار در مقیاس جهانی ارائه میدهند
فرآیند ساخت دستگاههای جت آب ما با مهندسی کاربردی آغاز میشود، نه با مونتاژ. هنگامی که مشتری درخواست نقلقول از تولیدکنندگان دستگاههای جت آب میدهد، مهندسان ما نوع مواد، ضخامت، تلرانس، ساعات برش روزانه و شرایط برق محلی را جمعآوری میکنند. این دادهها پیکربندی تقویتکننده، سر برش، قاب حرکتی (گنتری)، کنترلکننده و سیستم تحویل مواد ساینده را تعیین میکند؛ بنابراین دستگاه بر اساس کار خاصی تنظیم میشود نه اینکه از فهرستی فروخته شود. فولاد ورودی برای قاب حرکتی ابتدا تحت فرآیند آزادسازی تنش قرار میگیرد و سپس روی مراکز ماشینکاری پنجمحوری خودمان — که خودمان نیز تولید میکنیم — ماشینکاری میشود؛ این امر کنترل کامل ما را بر زاویههای قائمه، تختبودن و موقعیت سوراخها تضمین میکند. هر قاب با استفاده از یک اینترفرومتر لیزری بازرسی میشود و محورهای X و Y باید دقت موقعیتیابی را در محدودهٔ ۰٫۰۳ میلیمتر در طول ۲۰۰۰ میلیمتر حفظ کنند تا مونتاژ ادامه یابد. تقویتکننده در محیطی تمیز مونتاژ میشود، به مدت ۳۰ دقیقه تحت فشار ۴۶۰۰ بار قرار میگیرد و سپس روی یک دستگاه آزمایشی که فشار را دورهای تغییر میدهد و سایش درزگاهها را نظارت میکند، به مدت ۲۰۰۰ ساعت کار میکند. این پروتکل دلیلی است که باعث میشود پمپهای ما معمولاً قبل از اولین بازسازی عمده در تأسیسات مشتریان، بیش از ۸۰۰۰ ساعت کارکرد داشته باشند.
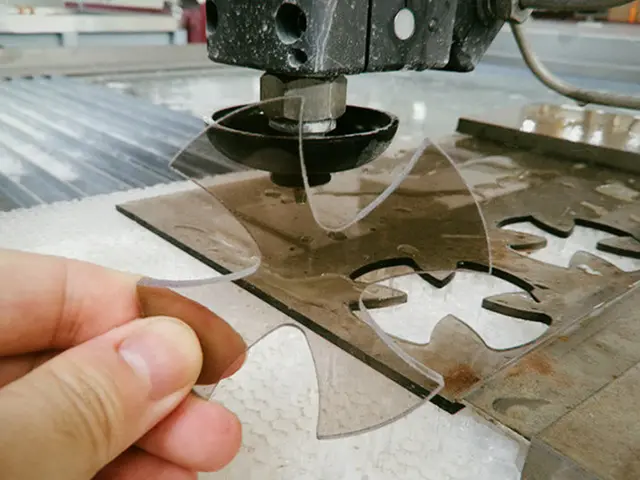
سر سریع برش، نقطهٔ کنترلشدهٔ دیگری است. ما سوراخ نصب، اتاقک مخلوطکن و صندلی نازل را در یک تنظیم واحد ماشینکاری میکنیم تا هممحوری در محدودهٔ ۰٫۰۲ میلیمتر حفظ شود؛ این امر بهطور مستقیم شیب برش را کاهش داده و عمر قطعات مصرفی را افزایش میدهد. در آزمون نهایی، هر دستگاه جت آب یک صفحهٔ نمونهٔ تأییدشده را با جنس فولاد ضدزنگ ۲۰ میلیمتری، آلومینیوم ۳۰ میلیمتری و گرانیت ۲۰ میلیمتری برش میزند. سرعت برش، شیب و زبری سطح ثبت میشوند و نمونهٔ برشخورده همراه دستگاه ارسال میگردد تا مشتری بتواند عملکرد دستگاه را پس از رسیدن آن بررسی کند. این سطح از مستندسازی برای خریداران آلمان، ژاپن و ایالات متحده مهم است، جایی که قابلیت ردیابی انتظار میرود. سیستم کیفیت ما بر اساس اصول استاندارد ایزو ۹۰۰۱ طراحی شده و هر دستگاه دارای گارانتی ۲۴ ماهه برای اجزای اصلی است.
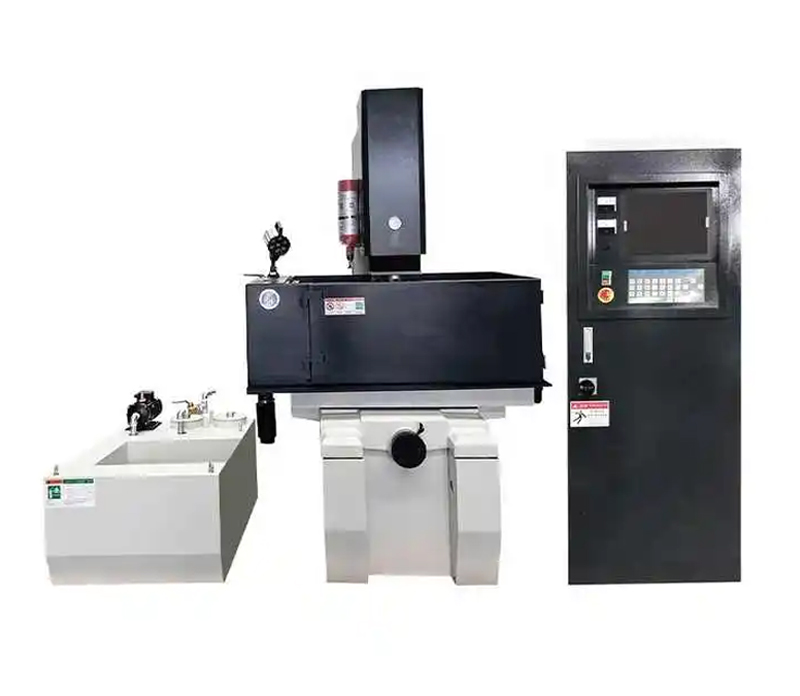
تجربهٔ جهانی کاربرد ما گزینههای طراحیمان را شکل میدهد. در برزیل، مشتریان فولاد کربنی با ضخامت ۲۵ میلیمتر را برای تجهیزات کشاورزی برش میزنند و نیازمند جریان سایندهٔ بالا و مدیریت گرد و غبار هستند؛ بنابراین ما هاپرِ بزرگتر و پوششهای دربسته ارائه میکنیم. در ویتنام و تایلند، پردازشگران سنگ هر روز گرانیت و مرمر را برش میزنند و هزینهٔ پایین ساینده را اولویت قرار میدهند؛ بنابراین ما لولهٔ اختلاط و نرخ تغذیه را برای صرفهجویی تنظیم میکنیم. در امارات متحدهٔ عربی، سازندگان فولاد ضدزنگ و آلومینیوم را برای نمای ساختمانی برش میزنند و زمان نفوذ سریع و انعطافپذیری در چیدمان را ارزشمند میدانند. در لهستان و آلمان، تأمینکنندگان خودروسازی تکرارپذیری در محدودهٔ ±۰٫۱ میلیمتر را مطالبه میکنند؛ بنابراین ما بر پایداری حرارتی و کنترل فشار حلقهبسته تأکید میکنیم. چون ما ماشینهای EDM، مراکز ماشینکاری، دستگاههای تراش، دستگاههای ساخت لوله، خطوط برش طولی و خطوط برش بهطول مشخص و دستگاههای پردازش سوراخ عمیق را نیز تولید میکنیم، میتوانیم مشتریانی را که میخواهند خط تولید کاملی از یک تأمینکننده دریافت کنند، پشتیبانی کنیم. این امر خطر یکپارچهسازی و پیچیدگی قطعات یدکی را کاهش میدهد.
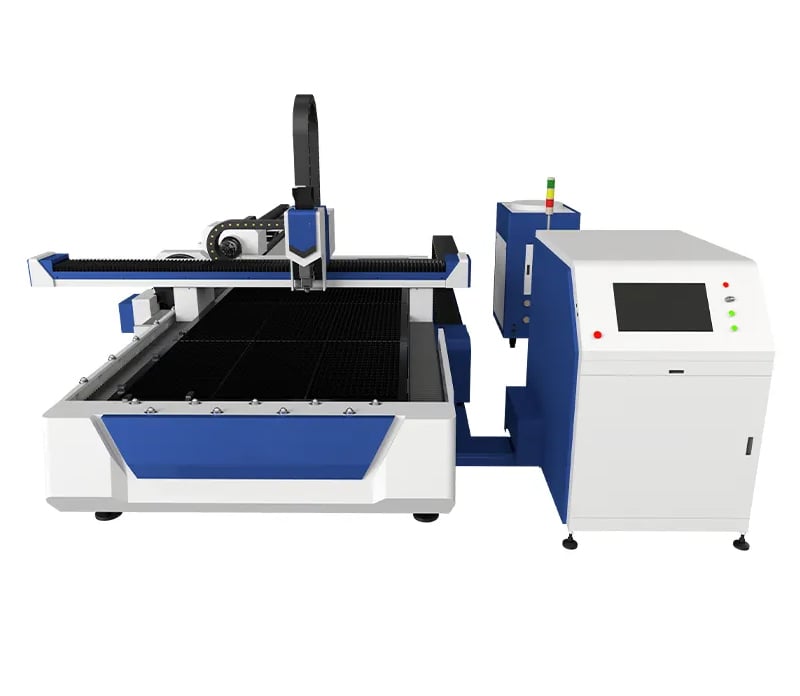
خدمات بخشی از تعهد تولید است. ما در انبار خود آببندیکنندههای تقویتکننده، شیرهای بررسی، سوراخهای تنظیم جریان، لولههای اختلاط و لولههای ساینده را نگهداری میکنیم تا بتوانیم به بیش از ۲۰ کشور و منطقه بهسرعت ارسال کنیم. تشخیص از راه دور از طریق کنترلکننده انجام میشود و تکنسینهای ما در روزهای کاری ظرف ۴ ساعت پاسخ میدهند. راهاندازی در محل و آموزش عملیاتی برای کاربران امکانپذیر است و ما کتابخانههایی از پارامترهای برش را برای مواد رایج فراهم میکنیم تا کاربران جدید بتوانند بهسرعت وارد مرحله تولید شوند. برای سازندگانی که از فناوری پلاسما یا لیزر به جت آب منتقل میشوند، این پشتیبانی منحنی یادگیری را کوتاهتر کرده و سرمایهگذاری آنها را حفظ میکند. در یک نصبوراهاندازی معمولی، مشتری جدید ظرف ۱۰ روز کاری به تولید پایدار میرسد و در اولین ماه، دقت مورد نظر را بهدست میآورد. هدف ما بهعنوان سازندگان دستگاههای جت آب ساده است: تحویل دستگاههایی که با دقت برش میزنند، بهصورت قابل اعتماد کار میکنند و هزینه خود را از طریق کاهش ضایعات، کاهش ماشینکاری ثانویه و افزایش زمان کارکرد جبران میکنند.

13
Dec
14
Jul
03
Aug
03
Aug