دستگاه‌های صنعتی برش با جت آب: دقت، ۹۷ درصد زمان فعالیت و صرفه‌جویی در ساینده

همهٔ دسته‌بندی‌ها

دریافت پیش‌فاکتور رایگان

نماینده ما به زودی با شما تماس خواهد گرفت.
ایمیل
موبایل / واتساپ
وی‌چت
لینکداین
Name
نام شرکت
پیام
0/1000
پیوست
لطفاً حداقل یک پیوست آپلود کنید
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
راه‌حل‌های صنعتی برش با جت آب که برای دقت، زمان‌کارکرد و انطباق جهانی طراحی شده‌اند

راه‌حل‌های صنعتی برش با جت آب که برای دقت، زمان‌کارکرد و انطباق جهانی طراحی شده‌اند

شرکت تایژو چوانگ یوان ماشین‌ابزار محدود، برش صنعتی جت آب را به‌جای فروش ماشینی جداگانه، به‌عنوان یک قابلیت سطح سیستمی بررسی می‌کند. از سال ۲۰۰۳ ما تحقیق، تولید و فروش را در شهر تایژو، استان جیانگسو یکپارچه کرده‌ایم و امروز ابزارهای دقیق ماشین‌ابزار ما سلول‌های برش صنعتی جت آب را در صنایع هوافضا، سنگ معماری، داخلی خودروها و ساخت تجهیزات انرژی پشتیبانی می‌کنند. در کارگاه‌های ورق‌کاری هوافضا، برش صنعتی جت آب باید دقت ±۰٫۱ میلی‌متر را روی تیتانیوم ۶ میلی‌متری بدون منطقه تحت تأثیر حرارتی حفظ کند؛ مجموعه‌های تقویت‌کنندهٔ ما، سیستم‌های تحویل مواد ساینده و بسته‌های حرکتی سی‌ان‌سی طوری آزمون شده‌اند که بتوانند خروجی پیوستهٔ ۴۰۰۰ بار و ۳۸۰ مگاپاسکال را تحمل کنند و جریان مواد سایندهٔ ۱٫۸ تا ۲٫۲ لیتر بر دقیقه را برای کیفیت لبهٔ قابل تکرار فراهم سازند. برای سنگ معماری، کاربران معمولاً گرانیت ۲۰ میلی‌متری را با سرعت ۱۸۰۰ تا ۲۲۰۰ میلی‌متر بر دقیقه برش می‌زنند و پس از بهینه‌سازی فاصلهٔ نازل از سطح کار و هندسهٔ غرفهٔ اختلاط، کاهش ۳۵ تا ۴۵ درصدی در مصرف مواد ساینده گزارش داده‌اند.
دریافت نقل‌قول

مطالعه موردی

پایه‌های تیتانیومی هوافضا با ضخامت ۶ میلی‌متر با دقت ±۰٫۰۸ میلی‌متر در یک روند آزمایشی ۳۰۰۰ ساعته

یک تأمین‌کنندهٔ اروپایی سطح بالا برای صنعت هوافضا نیاز داشت تا پایه‌های تیتانیومی Ti-6Al-4V با ضخامت ۶ میلی‌متر را بدون ایجاد منطقه‌ای تحت تأثیر حرارت برش بزند و همزمان فاصلهٔ سوراخ تا لبه را با دقت ±۰٫۰۸ میلی‌متر حفظ کند. خط قبلی آن‌ها برای برش با جت آب صنعتی پس از ۸۰۰ ساعت کار، از محدودهٔ مجاز انحراف یافت و موجب انجام عملیات اصلاحی روی ۷ درصد قطعات شد. ما سیستم توزیع مواد ساینده را بررسی کردیم، محفظهٔ اختلاط را با ترکیبی با سوراخی به قطر ۱٫۰۲ میلی‌متر جایگزین نمودیم و فشار پمپ را به ۳۸۰۰ بار و دبی مواد ساینده را به ۱٫۹ لیتر در دقیقه تنظیم کردیم. همچنین از روش نفوذ پویا برای جلوگیری از لایه‌برداری در نقطهٔ ورود استفاده شد. پس از روند آزمایشی ۳۰۰۰ ساعته، میزان ضایعات از ۷ درصد به ۱٫۲ درصد کاهش یافت و شاخص Cpk از ۰٫۹۱ به ۱٫۴۸ ارتقا پیدا کرد. اکنون مشتری ۲۲ ساعت در روز تولید می‌کند و سلول دوم برش با جت آب صنعتی را سفارش داده است.

صفحه‌های سنگ گرانیتی برای نمای ساختمان با ضخامت ۲۰ میلی‌متر، با صرفه‌جویی ۳۸ درصدی در مواد ساینده و زمان‌کاری ۹۷ درصدی

یک فرآورندهٔ سنگ معماری در خاورمیانه، گرانیت ۲۰ میلی‌متری و سنگ آهک ۳۰ میلی‌متری را برای نمایی به مساحت ۴۲۰۰۰ مترمربع برش زد. هدف آن‌ها دستیابی به سرعت متوسط ۲۰۰۰ میلی‌متر بر دقیقه با لبه‌های تمیز برای درزهای قابل مشاهده بود. ما فاصلهٔ نازل را به ۱٫۶ میلی‌متر تنظیم کردیم، زمان سوراخ‌کردن را به ۰٫۸ ثانیه بهینه ساختیم و سیستم تغذیهٔ دو مرحله‌ای مواد ساینده را اعمال نمودیم. ظرفیت برش جت آب صنعتی ۲۶ درصد افزایش یافت، مصرف مواد ساینده ۳۸ درصد کاهش پیدا کرد و ضریب در دسترس‌بودن به ۹۷ درصد در طول ۱۴ ماه رسید. شکایات مربوط به ترک‌خوردگی لبه‌ها در میان ۱۸۰۰۰ تختهٔ بازرسی‌شده به صفر رسید و پیمانکار نیروی کار دستی مورد نیاز برای پرداخت نهایی را ۳۱ درصد کاهش داد.

تخته‌های ساندویچ باتری خودروهای الکتریکی با ضخامت ۳ میلی‌متر و کاهش ۴۲ درصدی زمان راه‌اندازی

تامین‌کننده‌ای از سطح دوم قطعات داخلی خودرو، تخته‌های ساندویچی آلومینیومی با ضخامت ۳ میلی‌متر را برای پوشش باتری وسایل نقلیه الکتریکی برش می‌زد. زمان تغییر تنظیمات بین چهار نوع مختلف ۹۵ دقیقه طول می‌کشید و منجر به اتلاف ۵٫۵ درصدی می‌شد. ما میزهای آماده برای نصب جعبه‌بندی (فیکسچر) و کتابخانه‌ای از «دستورالعمل‌ها» (ریسیپی) را عرضه کردیم که فشار، جریان ساینده و پارامترهای سوراخ‌کاری را برای هر نوع به‌طور جداگانه ذخیره می‌کند. زمان تغییر تنظیمات در برش صنعتی جت آب به ۵۵ دقیقه کاهش یافت، اتلاف به ۱٫۸ درصد رسید و بازده اولیه (اولین بار انجام فرآیند بدون نیاز به اصلاح) به ۹۸٫۶ درصد افزایش پیدا کرد. اکنون خط تولید قادر است هفتگی ۱۲۰۰ تخته را بدون هیچ‌گونه تحریف حرارتی تولید کند. عنوان محصول: کاوش در سیستم‌های برش صنعتی جت آب که برای محیط کارگاه شما طراحی شده‌اند

محصولات مرتبط

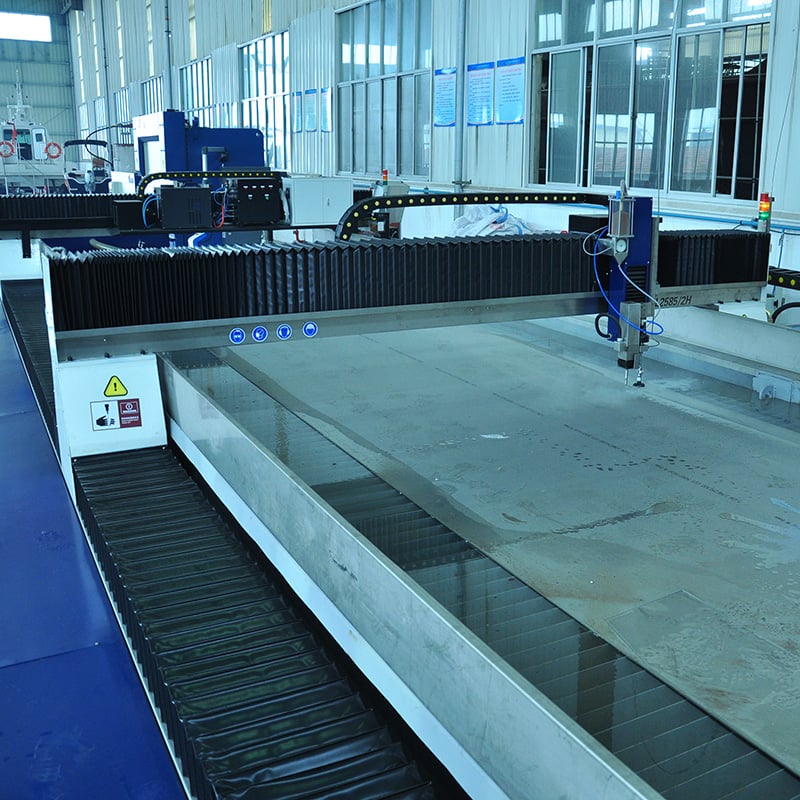
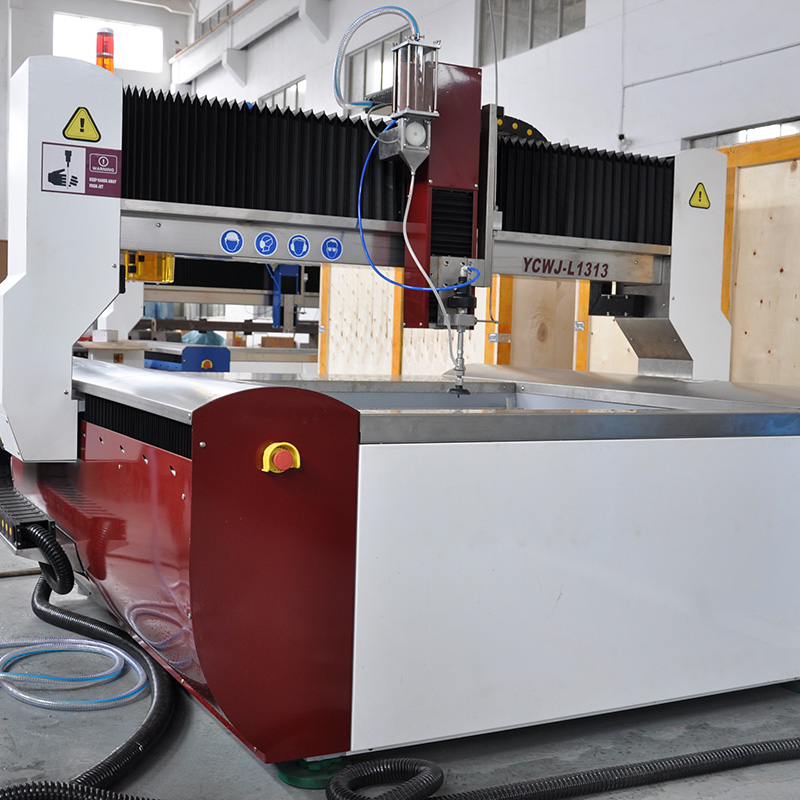
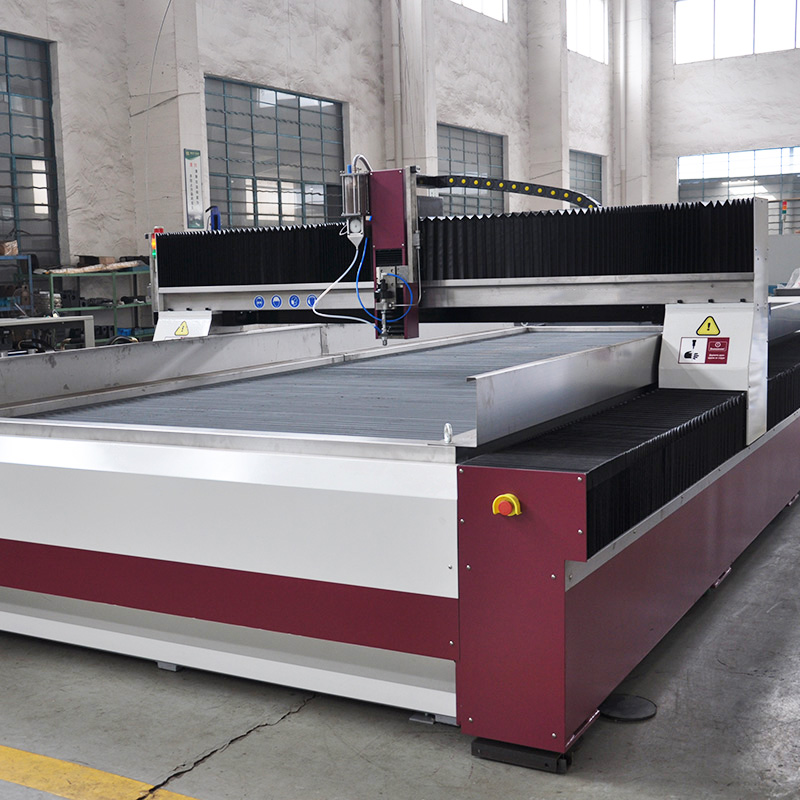
بریدن صنعتی با جت آب به فرآیندی اصلی تبدیل شده است برای تولیدکنندگانی که نمی‌توانند مناطق تحت تأثیر حرارت، لایه‌برداری یا تنش مکانیکی را در موادی از جمله تیتانیوم و اینکونل تا گرانیت، شیشه و پانل‌های ساندویچی کامپوزیتی تحمل کنند. در شرکت تایژو چوانگ یوان ماشین تول، محدوده، که در سال ۲۰۰۳ در شهر تایژو، استان جیانگسو تأسیس شده است، قابلیت بریدن صنعتی با جت آب را بر پایهٔ سه محور اصلی توسعه می‌دهیم: پایداری فشار، کنترل ساینده و دقت حرکت. جریان تولید ما با آزمون مونتاژ افزایش‌دهندهٔ فشار در فشار ۴۰۰۰ بار به مدت ۱۲۰ دقیقه آغاز می‌شود، سپس آزمون سوختن پیوستهٔ ۴۸ ساعته در فشار ۳۸۰۰ بار برای تأیید یکپارچگی آب‌بندی و کاهش فشار کمتر از ۱٫۵ درصد انجام می‌شود. هر سر بریدن از طریق جریان‌سنجی با سوراخ‌هایی به قطر ۰٫۸ تا ۱٫۲ میلی‌متر آزمایش می‌شود و تنظیم ساینده به‌گونه‌ای انجام می‌شود که دبی ۱٫۸ تا ۲٫۲ لیتر در دقیقه با تکرارپذیری در محدودهٔ ۲ درصد تأمین شود. بسته‌های حرکتی سی‌ان‌سی از طریق اینترفرومتر لیزری برای دقت موقعیت‌یابی ±۰٫۰۵ میلی‌متر و تکرارپذیری ±۰٫۰۲ میلی‌متر تأیید می‌شوند؛ این دقت زمانی اهمیت پیدا می‌کند که بریدن صنعتی با جت آب برای تیرهای تیتانیومی ۶ میلی‌متری با دقت ±۰٫۰۸ میلی‌متر یا گرانیت ۲۰ میلی‌متری با سرعت ۲۰۰۰ میلی‌متر در دقیقه به کار گرفته می‌شود. برای کاربران جهانی، ما سوابق فشار، منحنی‌های سایش نازل و بازه‌های نگهداری پیشگیرانه را در ساعت‌های ۱۰۰۰ و ۲۰۰۰ مستند می‌کنیم تا تیم‌های کیفیت بتوانند فرآیند بریدن صنعتی با جت آب را با الزامات استاندارد ایزو و بازرسی‌های مشتریان همسو کنند. در صنعت هوافضا، این فرآیند لایه‌های بازذوب‌شده را روی آلیاژ تیتانیوم Ti-6Al-4V با ضخامت ۶ میلی‌متر ایجاد نمی‌کند و عمر خستگی قطعه را حفظ می‌کند. در سنگ‌های معماری، گرانیت و سنگ آهک ۲۰ تا ۳۰ میلی‌متری را با لبه‌های مرئی تمیز برش می‌زند و نیاز به پرداخت دستی را ۲۵ تا ۳۵ درصد کاهش می‌دهد. در داخل خودروها، پانل‌های ساندویچی ۳ میلی‌متری و مواد جعبه‌بندی باتری‌های خودروهای الکتریکی (EV) را بدون لایه‌برداری برش می‌زند و بازده اولیهٔ بالاتر از ۹۸ درصد را تضمین می‌کند. در ساخت تجهیزات انرژی، واشرهای اینکونل ۲۵ میلی‌متری و سکوهای فولاد کربنی ۱۲ میلی‌متری را بدون اعوجاج حرارتی برش می‌زند که این امر تلرانس ابعادی را در هنگام جوش‌کاری و تطبیق قطعات محافظت می‌کند. بیش از ۲۰ کشور و منطقهٔ صادرکنندهٔ ما شامل شرکایی در اروپا، خاورمیانه، جنوب شرق آسیا و آمریکای جنوبی است و ما از آن‌ها با تشخیص از راه دور، مجموعه‌های قطعات یدکی و آموزش اپراتوران پشتیبانی می‌کنیم. بازگشت سرمایهٔ معمول بریدن صنعتی با جت آب بین ۱۱ تا ۱۶ ماه متغیر است، زمانی که صرفه‌جویی در ساینده ۳۰ تا ۴۰ درصد و کاهش ضایعات ۴ تا ۶ نقطهٔ درصدی به‌صورت ترکیبی اندازه‌گیری شوند. همچنین به مشتریان در انتخاب بین پیکربندی‌های ۳ محوری و ۵ محوری بریدن صنعتی با جت آب، انتخاب ترکیب مناسب سوراخ و غرفهٔ اختلاط برای کیفیت لبه و تنظیم دستورالعمل‌های نفوذ پویا برای محافظت از مواد شکننده یا لایه‌ای کمک می‌کنیم. از آنجا که تحقیق، تولید و فروش را در یک واحد ادغام کرده‌ایم، می‌توانیم ابعاد میز، طراحی مخزن و رابط‌های کنترلی را بر اساس ولتاژ محلی، فضای کف و عادات اپراتوران سفارشی‌سازی کنیم. برای خریدارانی که تأمین‌کنندگان را ارزیابی می‌کنند، عوامل تعیین‌کننده، خروجی قابل اندازه‌گیری، هزینهٔ مصرفی‌ها و پاسخ‌دهی خدمات است. داده‌های میدانی ما نشان می‌دهد که اجرای انضباط‌مند فرآیند بریدن صنعتی با جت آب، با پشتیبانی از تنظیمات صحیح فشار و ساینده، می‌تواند ظرفیت تولید را بدون افزایش نیروی کار ۲۰ تا ۳۰ درصد افزایش دهد. ما تولیدکنندگان سراسر جهان را دعوت می‌کنیم تا مواد خود را با کتابخانهٔ پارامترهای ما آزمایش کنند و عملکرد بریدن صنعتی با جت آب را در برابر اهداف کیفی خود اعتبارسنجی کنند.

پرسش‌های رایج

برش صنعتی جت آب چه مواد و ضخامت‌هایی را بدون آسیب حرارتی می‌تواند پردازش کند؟

بریدن صنعتی با جت آب فلز تیتانیوم، اینکونل، فولاد کربنی، آلومینیوم، گرانیت، شیشه، مواد مرکب و پانل‌های ساندویچی را بدون منطقه تحت تأثیر حرارتی انجام می‌دهد. محدوده‌های معمولی تأییدشده شامل ۶ میلی‌متر تیتانیوم Ti-6Al-4V، ۲۵ میلی‌متر اینکونل، ۲۰ تا ۳۰ میلی‌متر گرانیت، ۱۲ میلی‌متر فولاد کربنی و ۳ میلی‌متر پانل‌های ساندویچی آلومینیوم است. ازآنجاکه این فرآیند بریدن سرد است، لایهٔ بازرساخته‌شده، جداشدگی لایه‌ها یا اعوجاج حرارتی ایجاد نمی‌شود؛ بنابراین عمر خستگی و دقت ابعادی قطعات حفظ می‌شود.
هزینهٔ مواد ساینده با تنظیم فاصلهٔ نازل از سطح کار، هندسهٔ محفظهٔ اختلاط و کالیبراسیون نرخ تغذیه کنترل می‌شود. داده‌های میدانی ما نشان می‌دهد که با تنظیم فاصلهٔ نازل به ۱٫۶ میلی‌متر و بهینه‌سازی زمان سوراخ‌کردن، مصرف مواد ساینده ۳۵ تا ۴۵ درصد کاهش می‌یابد. همچنین منحنی‌های سایش و بازه‌های نگهداری ۱۰۰۰ ساعته را ارائه می‌دهیم تا خریداران بتوانند بودجهٔ مواد مصرفی را برنامه‌ریزی کنند و هزینهٔ کلی هر متر برش‌خورده را با قیمت دستگاه مقایسه کنند.
پلتفرم‌های برش جت آب صنعتی ما در فشار ۳۸۰۰ بار آزمایش شده‌اند و نرخ کاهش فشار کمتر از ۱٫۵ درصد و دقت موقعیت‌یابی ±۰٫۰۵ میلی‌متر با تکرارپذیری ±۰٫۰۲ میلی‌متر است. مشتریانی که روزانه ۱۶ تا ۲۲ ساعت این سیستم را بهره‌برداری می‌کنند، در طول ۱۴ ماه، زمان‌های فعال‌بودن ۹۶٫۵ تا ۹۷ درصدی گزارش داده‌اند. دقت این سیستم امکان برش با خطای ±۰٫۰۸ میلی‌متر روی تیتانیوم ۶ میلی‌متری و لبه‌های تمیز روی گرانیت ۲۰ میلی‌متری با سرعت ۱۸۰۰ تا ۲۲۰۰ میلی‌متر بر دقیقه را فراهم می‌کند.
بله. ما در بیش از ۲۰ کشور و منطقه صادرکننده خدمات ارائه می‌دهیم و امکان تشخیص از راه دور، تأمین ست‌های قطعات یدکی و آموزش اپراتورها را فراهم می‌سازیم. مستندات ما شامل سوابق فشار، منحنی‌های سایش نازل و برنامه‌های نگهداری است که به تیم‌های کیفیت کمک می‌کند تا برش جت آب صنعتی را با الزامات استاندارد ایزو و بازرسی‌های مشتری همسو کنند. تنظیمات سفارشی امکان سازگاری با ولتاژ محلی، فضای زمینی و عادات اپراتورها را فراهم می‌سازد.

مقالات مرتبط

چگونه می‌توان خراش‌های سطح لوله را در فرآیند شکل‌دهی پیوسته در نورد لوله کاهش داد

29

Jun

چگونه می‌توان خراش‌های سطح لوله را در فرآیند شکل‌دهی پیوسته در نورد لوله کاهش داد

واقعیت اقتصادی نقص‌های سطحی: در دنیای پرریسک تولید نورد لوله، یک خراش سطحی بسیار فراتر از یک عیب ظاهری جزئی است. این خراش به‌عنوان یک هشدار قرمز عمل می‌کند و نشان‌دهنده‌ی ناپایداری‌های عمیق‌تر فرآیند است که بر استحکام سازه‌ای ...
مشاهدهٔ بیشتر
چرا دستگاه ادم چندکاره نیازهای کارخانه‌های تولید قالب و قطعه با تنوع بالا را برآورده می‌کند

14

Aug

چرا دستگاه ادم چندکاره نیازهای کارخانه‌های تولید قالب و قطعه با تنوع بالا را برآورده می‌کند

پیمودن پیچیدگی‌های محیط‌های تولید با تنوع بالا اداره‌ی یک کارخانه‌ی تولید صنعتی مدرن اغلب شبیه به همزمان نگه‌داشتن ده‌ها بشقاب چرخان است، به‌ویژه هنگامی که برنامه‌های تولید با تنوع بالا و حجم پایین مدیریت می‌شوند. پ...
مشاهدهٔ بیشتر
چه مزایایی برای کسب‌وکارها از به‌روزرسانی تجهیزات قدیمی ماشین‌های فرسایش جرقه‌ای (EDM) حاصل می‌شود؟

03

Aug

چه مزایایی برای کسب‌وکارها از به‌روزرسانی تجهیزات قدیمی ماشین‌های فرسایش جرقه‌ای (EDM) حاصل می‌شود؟

شناسایی محدودیت‌های قدیمی در تولید فرسایش جرقه‌ای: بهره‌برداری از تجهیزات بالغ و دهه‌ها قدیمی در خطوط تولید ساخت دقیق، اغلب هزینه‌های عملیاتی پنهانی ایجاد می‌کند که به‌تدریج سودآوری را کاهش می‌دهد. وقتی تولید...
مشاهدهٔ بیشتر
عملکردهای خودتشخیصی خطا در سیستم‌های مدرن خط برش طولی چیست؟

20

Sep

عملکردهای خودتشخیصی خطا در سیستم‌های مدرن خط برش طولی چیست؟

پروتکل‌های تشخیص مهندسی در تبدیل پیوسته سیم‌پیچ با سرعت بالا — اجرای تأسیسات سنگین صنعتی تبدیل فلز و خطوط پردازش پیوسته سیم‌پیچ، موانع مهندسی منحصربه‌فردی ایجاد می‌کند که نیازمند دقت مطلق است. سرپرستان کارخانه‌ها...
مشاهدهٔ بیشتر

نظرات مشتریان

دنیل وایتمور
دقت قابل‌اطمینان برای تیتانیوم هوافضا

ما پایه‌های تیتانیومی با ضخامت ۶ میلی‌متر را ۲۲ ساعت در شبانه‌روز برش می‌زنیم و برش آبی صنعتی دقتی برابر با ±۰٫۰۸ میلی‌متر و بدون منطقه تحت تأثیر حرارت ارائه می‌دهد. ضایعات از ۷٪ به ۱٫۲٪ کاهش یافت و شاخص Cpk از ۰٫۹۱ به ۱٫۴۸ ارتقا پیدا کرد، پس از اینکه تیم آن‌ها فشار و جریان ساینده را تنظیم کرد. مستندسازی ارائه‌شده، بازرسی هوافضایی ما را ساده کرد و زمان‌کارکرد (uptime) بیش از یک سال است که بالاتر از ۹۶٪ باقی مانده است.

سوفیا المیدا
کاهش هزینه ساینده در سنگ‌های معماری

در گرانیت ۲۰ میلی‌متری و سنگ آهک ۳۰ میلی‌متری، برش آبی صنعتی ظرفیت تولید را ۲۶٪ افزایش داد و مصرف ساینده را ۳۸٪ کاهش داد. شکایات مربوط به ترک‌خوردگی لبه‌ها در میان ۱۸۰۰۰ صفحه بازرسی‌شده کاملاً از بین رفت و نیروی کار دستی برای پرداخت نهایی ۳۱٪ کاهش یافت. تشخیص از راه دور و مجموعه قطعات یدکی، زمان‌کارکرد ۱۴ ماهه ما را در سطح ۹۷٪ حفظ کرد که برای رعایت ضرب‌الاجل‌های نمای ساختمان بسیار حیاتی است.

دریافت پیش‌فاکتور رایگان

نماینده ما به زودی با شما تماس خواهد گرفت.
ایمیل
Name
نام شرکت
پیام
0/1000
پایداری فشار و کنترل ساینده برای حفظ کیفیت لبه

پایداری فشار و کنترل ساینده برای حفظ کیفیت لبه

عملکرد برش جت آب صنعتی به فشار پایدار و تحویل دقیق ساینده بستگی دارد. مجموعه‌های تقویت‌کنندهٔ ما در فشار ۴۰۰۰ بار به مدت ۱۲۰ دقیقه و در فشار ۳۸۰۰ بار به مدت ۴۸ ساعت تحت آزمون «سوزاندن اولیه» قرار می‌گیرند، به‌طوری‌که کاهش فشار از ۱٫۵٪ کمتر باقی می‌ماند. تنظیم میزان ساینده با دقتی بین ۱٫۸ تا ۲٫۲ لیتر بر دقیقه و تکرارپذیری در محدودهٔ ۲٪ انجام می‌شود که مستقیماً بر شیب لبه و کیفیت پرداخت لبه تأثیر می‌گذارد. در عمل، این بدان معناست که یک تأمین‌کنندهٔ هوافضای اروپایی که صفحات تیتانیوم Ti-6Al-4V با ضخامت ۶ میلی‌متر را برش می‌زند، دقت ±۰٫۰۸ میلی‌متر در فاصلهٔ سوراخ تا لبه را به‌دست آورده و ضایعات را از ۷٪ به ۱٫۲٪ در طول ۳۰۰۰ ساعت آزمایش اولیه کاهش داده است. همچنین، یک فرآورندهٔ سنگ معماری که گرانیت ۲۰ میلی‌متری را با سرعت ۱۸۰۰ تا ۲۲۰۰ میلی‌متر بر دقیقه برش می‌زند، پس از بهینه‌سازی فاصلهٔ نازل از سطح («نوکِ نازل») به ۱٫۶ میلی‌متر و هندسهٔ محفظهٔ اختلاط، مصرف ساینده را ۳۸٪ کاهش داده است. در بخش داخلی خودروها، قابلیت نفوذ پویا و کنترل دستورالعمل‌های برش («ریسیپی») به یک تأمین‌کنندهٔ سطح دوم کمک کرد تا تخته‌های ساندویچی ۳ میلی‌متری را با بازده اولیهٔ ۹۸٫۶٪ برش بزند. این نتایج اهمیت دارند، زیرا ساینده و ضایعات دو بزرگ‌ترین هزینه‌های پنهان در فرآیند برش جت آب صنعتی محسوب می‌شوند.
دقت حرکتی و ثابت‌سازی برای تولید مواد مختلط

دقت حرکتی و ثابت‌سازی برای تولید مواد مختلط

تولید مواد مختلط نیازمند یک پلتفرم حرکتی است که بتواند تحمل‌پذیری لازم را در هنگام تغییر بین تیتانیوم، آلومینیوم، گرانیت و مواد مرکب حفظ کند. بسته‌های CNC ما با استفاده از اینترفرومتر لیزری اعتبارسنجی شده‌اند و دقت موقعیت‌یابی ±۰٫۰۵ میلی‌متر و تکرارپذیری ±۰٫۰۲ میلی‌متر را تضمین می‌کنند و از برش صنعتی جت آب سه‌محوره و پنج‌محوره پشتیبانی می‌کنند. میزهای آماده برای فیکسچر و کتابخانه‌های دستورالعمل‌ها پارامترهای فشار، جریان ساینده و سوراخ‌کردن را برای هر نوع قطعه ذخیره می‌کنند. یک تأمین‌کننده خودروسازی سطح دو، زمان تغییر تنظیمات را از ۹۵ دقیقه به ۵۵ دقیقه و ضایعات را از ۵٫۵ درصد به ۱٫۸ درصد کاهش داد، در حالی که چهار نوع تخته ساندویچی آلومینیومی با ضخامت ۳ میلی‌متر را تولید می‌کرد. یک تولیدکننده تجهیزات انرژی که درزبندی‌های اینکونل ۲۵ میلی‌متری و سکوهای فولاد کربنی ۱۲ میلی‌متری را برش می‌زد، بدون ایجاد اعوجاج حرارتی، دقت مورد نیاز برای جوش‌کاری را حفظ کرد. در کارهای معماری، همین پلتفرم لبه‌های ظاهری تمیزی را روی سنگ آهک ۳۰ میلی‌متری ایجاد کرد و در بین ۱۸۰۰۰ تخته بازرسی‌شده، هیچ گزارشی از ترک‌خوردگی یا شکستگی دریافت نشد.
واتساپ واتساپ ایمیل ایمیل موبایل موبایل بالابالا