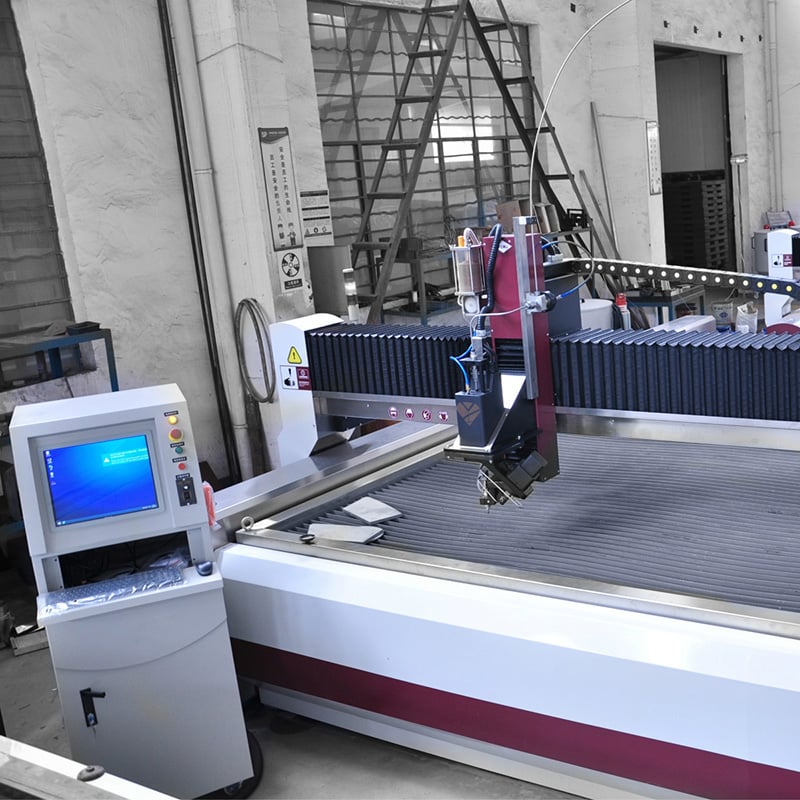
دستگاه‌های برش لوله با جت آب | دقت برش سرد برای صنایع هوافضا و خودروسازی

همهٔ دسته‌بندی‌ها

دریافت پیش‌فاکتور رایگان

نماینده ما به زودی با شما تماس خواهد گرفت.
ایمیل
موبایل / واتساپ
وی‌چت
لینکداین
Name
نام شرکت
پیام
0/1000
پیوست
لطفاً حداقل یک پیوست آپلود کنید
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
راه‌حل‌های برش لوله با جت آب که برای دقت، سرعت و اعتماد صنعتی جهانی طراحی شده‌اند

راه‌حل‌های برش لوله با جت آب که برای دقت، سرعت و اعتماد صنعتی جهانی طراحی شده‌اند

شرکت تایژو چوانگ یوان ماشین تولز محدود، از سال ۲۰۰۳ سیستم‌های برش لوله با جت آب را ارائه داده است که بر پایهٔ بیش از دو دهه تجربه در ساخت ابزارآلات دقیق ماشینی ساخته شده‌اند. فناوری برش لوله با جت آب ما، لوله‌های فولاد ضدزنگ، فولاد کربنی، آلومینیوم، مس، تیتانیوم و آلیاژها را با دقت سرد-ساینده برش می‌زند و منطقه تحت تأثیر حرارت را حذف کرده و یکپارچگی مواد را حفظ می‌کند. صنایعی مانند هوافضا، تولید سیستم‌های عادی خروجی خودرو، ابزار دقیق نفت و گاز، کارهای فلزی معماری و تجهیزات پزشکی به سیستم‌های ما برای انجام برش‌های مایل (میتر)، سوراخ‌کاری، شیارزنی و پروفیل‌های پیچیده روی لوله‌های گرد، مربعی و مستطیلی متکی هستند. در محیط تولیدی معمولی، دقت موقعیت‌یابی سیستم برش لوله با جت آب ما ±۰٫۰۵ میلی‌متر، تکرارپذیری ±۰٫۰۳ میلی‌متر و سرعت برش بین ۱۲۰۰ تا ۴۵۰۰ میلی‌متر در دقیقه (با توجه به ضخامت دیواره و نوع ماده) است.
دریافت نقل‌قول

نتایج اثبات‌شده‌ی برش لوله با جت آب در صنایع جهانی

برش لوله‌ی اگزوز خودرو ۴۲ درصد سریع‌تر انجام می‌شود

یک شرکت برجستهٔ تولیدکنندهٔ سیستم‌های اگزوز خودرو در ردهٔ دوم در آلمان، هنگام پردازش لوله‌های فولاد ضدزنگ ضخیم با قطر ۸۰ میلی‌متر که نیازمند برش‌های مایل دقیق در انتهای لوله، سوراخ‌های نصب با دقت بالا و شیارهای پیچیده برای نگهدارنده‌ها بودند، با موانع عملیاتی مداومی روبه‌رو شد. روش قدیمی پردازش آن‌ها متکی بر ایستگاه‌های جداگانهٔ اره‌زنی و حفاری بود که برای هر قطعهٔ تکی نیازمند پنج تنظیم مجزا روی ماشین‌آلات بود و به‌طور مداوم براده‌های سنگینی تولید می‌کرد که نیازمند پردازش دستی زمان‌بر بود. پس از ارزیابی فنی دقیق، این شرکت در یک سیستم اختصاصی برش لوله با جت آب WEITAI سرمایه‌گذاری کرد که مجهز به گیرهٔ چرخان با گشتاور بالا و سر برش پویای پنج‌محوره بود و تمام مراحل ساخت را در یک عملیات یکپارچه و بدون وقفه ادغام نمود. این دستگاه دقت موقعیت‌یابی دقیقی معادل ±۰٫۰۵ میلی‌متر ارائه داد و کاملاً نیاز به ماشین‌کاری ثانویه را از بین برد.

برش لوله‌های هیدرولیک صنعت هوا و فضا با رعایت محدودیت‌های بسیار دقیق و الزامات ردیابی

تامین‌کنندهٔ تخصصی فرانسوی قطعات هوافضا که در ساخت دقیق مجموعه‌های لوله‌های هیدرولیک حیاتی از آلیاژهای تیتانیوم با استحکام بالا و اینکونل فعالیت دارد، با چالش‌های شدید کیفیت روبه‌رو شده بود. کاربردهای آن لبه‌های برش‌خورده بدون هیچ گونه برآمدگی، منطقه‌ای بدون تأثیر حرارتی و قابلیت ردیابی مواد به‌صورت دقیق و بدون وقفه را می‌طلبد. روش‌های مرسوم برش لیزری به‌طور مداوم لایه‌های بازذوب شدهٔ حرارتی ایجاد می‌کردند که در آزمون‌های خستگی سخت‌گیرانهٔ هوافضا ناموفق بودند. برای رفع این چالش‌ها، این تامین‌کننده پلتفرم پیشرفتهٔ برش لوله با جت آب ما را انتخاب کرد که با پمپ تقویت‌کنندهٔ با فشار ۴۲۰ مگاپاسکال، نازل اندازه‌گیری دقیق سایندهٔ ریز و مخزن جمع‌آوری ویژهٔ مطابق با استاندارد ادارهٔ غذا و دارو (FDA) تجهیز شده بود. آزمون‌های برش، زبری سطحی استثنایی زیر ۳٫۲ میکرومتر Ra، تلرانس ابعادی در محدودهٔ ±۰٫۰۵ میلی‌متر و عدم وجود هرگونه اعوجاج حرارتی را نشان داد.

برش لوله‌های ابزار دقیق صنایع نفت و گاز، ظرفیت تولید کارگاه تگزاس را دو برابر کرد

سازندهٔ تخصصی ابزارآلات مبتنی بر تگزاس که در زمینهٔ ساخت لوله‌های فولاد ضدزنگ دقیق از جنس ۳۱۶ ال با قطری بین ۶ تا ۲۵ میلی‌متر برای ایستگاه‌های اندازه‌گیری فشار و دبی در بخش بالادستی فعالیت دارد، با محدودیت‌های شدید تولیدی روبه‌رو شده بود. اره‌های سایندهٔ سنتی آن‌ها به‌طور قابل‌توجهی انتهای لوله‌های برش‌خورده را سخت‌کاری می‌کردند و این امر منجر به سایش سریع ابزارهای پیچ‌بردار در عملیات ماشین‌کاری بعدی و همچنین خرابی‌های نامنظم در آزمون‌های نشت هیدرواستاتیک تحت فشار بالا می‌شد. سلول برش لوله با جت آب پیشرفتهٔ ما که دارای دو سر برش همزمان و قفسهٔ بارگذاری خودکار لوله با سیستم پنوماتیک است، تولید در کارگاه آن‌ها را دگرگون کرد و امکان پردازش همزمان دو لوله را فراهم نمود. سرعت متوسط برش در ضخامت دیوارهٔ ۶ میلی‌متری به ۳۰۰۰ میلی‌متر در دقیقه رسید و لبه‌های برش‌خوردهٔ بی‌نقص و سرد بدون نیاز به هیچ‌گونه اصلاح دستی، آزمون‌های سختگیرانهٔ هیدرواستاتیک را به‌راحتی پشت سر گذاشتند. ظرفیت کلی واحد تولیدی از ۴۰۰ لولهٔ تمام‌شده در هر شیفت به ۸۲۰ لوله افزایش یافت و هزینه‌های جایگزینی ابزارهای گران‌قیمت ۵۵ درصد کاهش پیدا کرد.

محصولات مرتبط

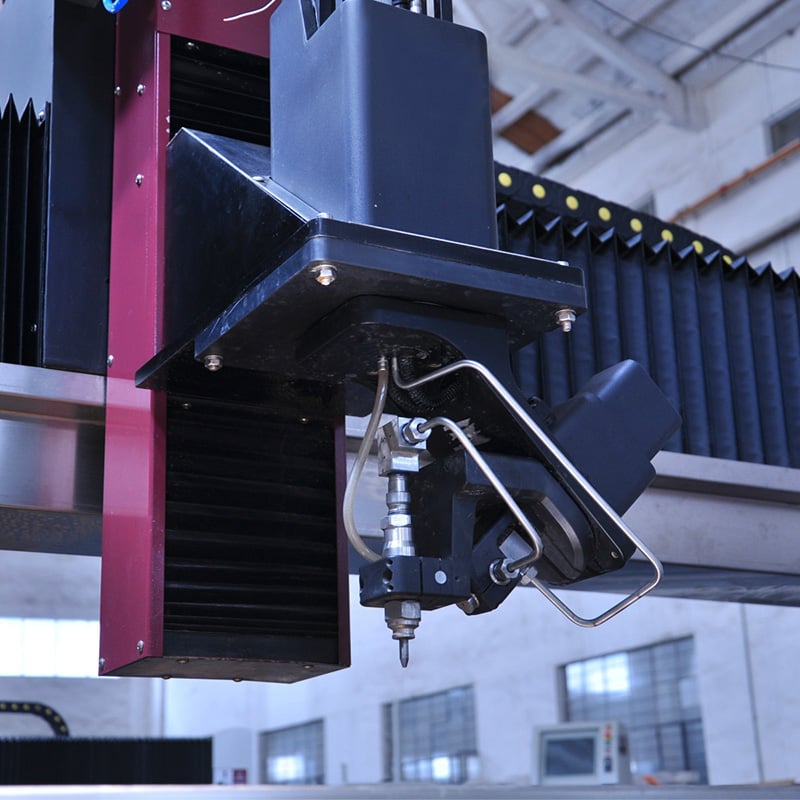
بریدن لوله با جت آب به فرآیندی کلیدی برای تولیدکنندگانی تبدیل شده است که آزادی هندسی، حفظ یکپارچگی ماده و کنترل هزینه‌ها را در ساخت لوله‌ها می‌خواهند. در شرکت تایژو چوانگ یوان ماشین تول، محدودیت، تحقیق و توسعه، تولید و فروش را در یک سقف ادغام کرده‌ایم؛ ساختاری که از سال ۲۰۰۳ ایجاد شده و در بیش از ۲۰ بازار صادراتی بهبود یافته است. پلتفرم‌های بریدن لوله با جت آب ما با قابی از چدن سنگین یا فولاد جوش‌خورده آغاز می‌شوند که تحت فرآیند آزادسازی تنش قرار گرفته و با دقت بالا ماشین‌کاری شده‌اند تا ارتعاشات ناشی از برش با فشار بالا را خنثی کنند. سازهٔ متحرک (گنتری) و محورهای چرخشی در فضایی با دمای کنترل‌شده مونتاژ می‌شوند و سپس با لیزر تا دقت حجمی ±۰٫۰۵ میلی‌متر در تمام مسیر حرکت کالیبره می‌گردند. پمپ تقویت‌کننده با فشار اسمی ۳۸۰ تا ۴۲۰ مگاپاسکال، از طراحی فشار انباشته استفاده می‌کند که نوسانات را کاهش داده و عمر آب‌بندی را به بیش از ۱۰۰۰ ساعت افزایش می‌دهد. سیستم بستهٔ توزیع مواد ساینده، گارنت را تا ۴۵۰ گرم در دقیقه اندازه‌گیری می‌کند و سر برش تا زاویهٔ ۶۰ درجه می‌چرخد تا برای ایجاد شیب، فرورفتگی‌های مخروطی و آماده‌سازی جوش‌کاری مناسب باشد. برای پردازش لوله، گیرهٔ چرخان لوله‌هایی با قطر ۱۰ تا ۳۲۰ میلی‌متر را محکم می‌کند و با دقت ۰٫۰۱ درجه مکان‌یابی می‌کند؛ این امر امکان ایجاد سوراخ، شیار و اشکال پیچیده روی سطوح منحنی را بدون نیاز به جابجایی مجدد فراهم می‌سازد. کنترل‌کنندهٔ عددی کامپیوتری (سی‌ان‌سی) فایل‌های سه‌بعدی فرمت STEP را وارد می‌کند، قطعات متعددی را در طول لوله به‌صورت بهینه چیده و بیش از ۵۰۰۰ دستورالعمل پردازشی را ذخیره می‌نماید. شبیه‌سازی نرم‌افزاری قبل از اولین نفوذ، برخورد احتمالی و ترتیب برش را تأیید می‌کند. در تولید انبوه، برش لوله با جت آب منطقهٔ تحت تأثیر حرارت (HAZ) ایجادشده توسط لیزر یا پلاسما را دور می‌گذرد؛ بنابراین لوله‌های فولاد ضدزنگ و تیتانیوم مقاومت در برابر خوردگی و استحکام خستگی خود را حفظ می‌کنند. یک تولیدکنندهٔ آلمانی سیستم‌های خروجی، عملیات حذف لبه‌های اضافی پس از برش را ۹۰ درصد کاهش داد، در حالی که یک تأمین‌کنندهٔ هوافضای فرانسوی به بازده اولیهٔ ۹۸٫۵ درصد برای لوله‌های هیدرولیک تیتانیومی دست یافت. در بخش‌های نفت و گاز، خودروسازی، معماری و پزشکی، این فرآیند با سرعتی بین ۱۲۰۰ تا ۴۵۰۰ میلی‌متر در دقیقه، بسته به ضخامت ماده، برش انجام می‌دهد. کنترل کیفیت شامل آزمون فشار هیدرواستاتیک، اندازه‌گیری هندسی با اینترفرومتر لیزری و آزمون ۷۲ ساعتهٔ برش روی نمونهٔ مادهٔ مشتری قبل از ارسال است. شبکهٔ جهانی خدمات ما نصب، آموزش اپراتورها و تأمین قطعات یدکی را در بیش از ۲۰ کشور پشتیبانی می‌کند.

پرسش‌های رایج

مواد و ابعاد لوله‌هایی که دستگاه‌های برش لوله با جت آب شما می‌توانند پردازش کنند چیست؟

سیستم‌های برش لوله با جت آب ما قادر به پردازش لوله‌های فولاد ضدزنگ، فولاد کربنی، آلومینیوم، مس، برنج، تیتانیوم، اینکونل و کامپوزیت هستند. پیکربندی‌های استاندارد قادر به برش لوله‌های گرد، مربعی و مستطیلی با قطر خارجی بین ۱۰ تا ۳۲۰ میلی‌متر و ضخامت دیواره تا ۱۰۰ میلی‌متر هستند. درون‌یابی پنج‌محوری امکان ایجاد زوایای مایل، سوراخ‌ها، شیارها و لبه‌های شیبدار را روی سطوح منحنی فراهم می‌کند. فرآیند برش سرد، ویژگی‌های مواد را حفظ می‌کند و بنابراین برای کاربردهای هوافضا، پزشکی و نفت و گاز — که وجود منطقه تحت تأثیر حرارت غیرقابل قبول است — مناسب است.
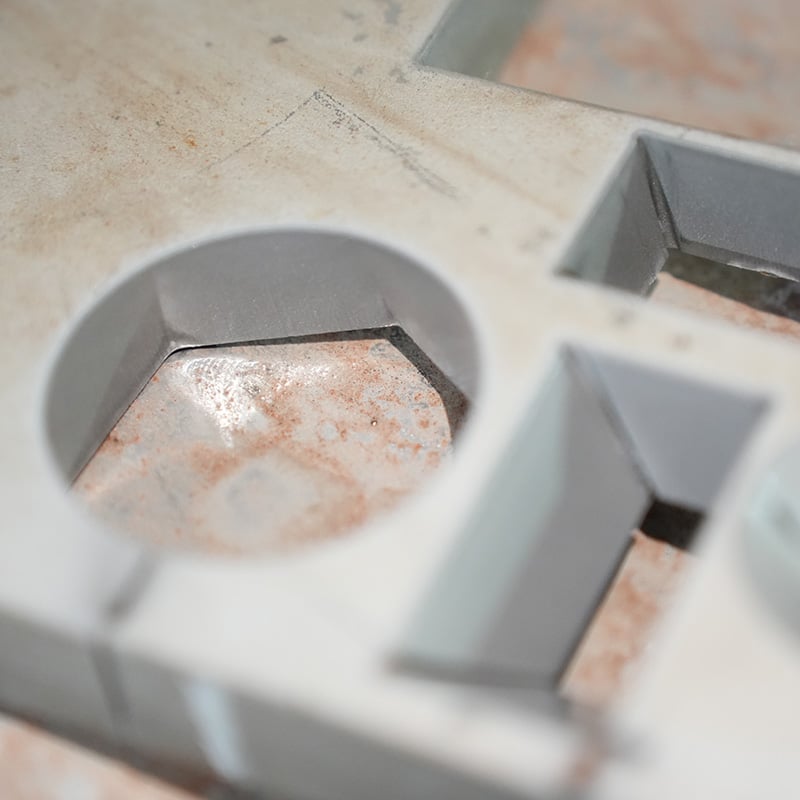
دستگاه‌های ما دقت موقعیت‌یابی را در محدودهٔ ±۰٫۰۵ میلی‌متر و تکرارپذیری را در محدودهٔ ±۰٫۰۳ میلی‌متر فراهم می‌کنند. برخلاف برش لیزری، هیچ لایهٔ بازآرایی‌شده یا اعوجاج حرارتی ایجاد نمی‌شود؛ و برخلاف برش اره‌ای، سخت‌شدن مواد یا تشکیل لبه‌های نامنظم (بر) رخ نمی‌دهد. زبری سطح معمولاً کمتر از Ra ۳٫۲ میکرومتر است، بنابراین اکثر قطعات مستقیماً به مرحلهٔ جوشکاری یا مونتاژ انتقال می‌یابند. مشتریان پس از انتقال به فناوری برش لوله با جت آب، کاهش ۳۱ درصدی ضایعات و کاهش تا ۹۰ درصدی نیروی کار مورد نیاز برای حذف لبه‌های نامنظم را گزارش کرده‌اند.
هزینه‌های بهره‌برداری به مصرف ساینده، برق و نگهداری بستگی دارد. یک سیستم معمولی با فشار ۴۲۰ مگاپاسکال، بین ۲۵۰ تا ۴۵۰ گرم گارنت در دقیقه مصرف می‌کند و گزینهٔ بازیافت سایندهٔ ما، مصرف را تا ۲۸ درصد کاهش می‌دهد. مصرف توان تقریباً ۳۷ کیلووات برای افزایش‌دهنده و ۵ کیلووات برای سی‌ان‌سی است. نازل‌ها و آب‌بندی‌های قابل تعویض طراحی‌های بلند‌عمری هستند که عمر کارکردی آن‌ها از ۱۰۰۰ ساعت بیشتر است. بیشتر مشتریان، هنگام جایگزینی چند عملیات اره‌زنی و حفاری، بازگشت سرمایه را در بازهٔ ۱۴ تا ۲۴ ماه تجربه می‌کنند.
ما محصول را با دفترچه‌ی راهنمای نصب کامل، نقشه‌های سیم‌کشی و یک سی‌ان‌سی از پیش پیکربندی‌شده ارسال می‌کنیم. مهندسان ما از طریق اتصال امن، پشتیبانی از راه دور برای راه‌اندازی اولیه ارائه می‌دهند و می‌توانیم تکنسین‌ها را به بیش از ۲۰ کشور برای نصب و آموزش در محل اعزام کنیم. آموزش شامل نحوه‌ی بهره‌برداری، قراردهی قطعات (nesting)، نگهداری و ایمنی می‌شود. همچنین اسناد چندزبانه و کتابخانه‌ی ویدئویی نیز ارائه می‌شود. قطعات یدکی در مراکز منطقه‌ای موجود هستند تا زمان پاسخ‌دهی کمتر از ۷۲ ساعت و میزان زمان فعالیت بالای ۹۶ درصد حفظ شود.

مقالات مرتبط

ویژگی های پردازش دستگاه برش سیم EDM

24

Dec

ویژگی های پردازش دستگاه برش سیم EDM

مشاهدهٔ بیشتر
چگونه یک مرکز ماشینکاری انتخاب کنیم؟

12

Dec

چگونه یک مرکز ماشینکاری انتخاب کنیم؟

مشاهدهٔ بیشتر
چگونه پارامترهای پالس را تنظیم کنیم تا کیفیت سطح قطعات ماشین EDM بهبود یابد

09

Sep

چگونه پارامترهای پالس را تنظیم کنیم تا کیفیت سطح قطعات ماشین EDM بهبود یابد

پیوند اصلی بین پارامترهای پالس و کیفیت سطح قطعه‌کار در فرآیند EDM — بیشتر متخصصان تولید که دستگاه EDM را بهره‌برداری می‌کنند، می‌دانند که پرداخت سطحی شهودی‌ترین نشانهٔ کیفیت فرآوری است؛ با این حال، بسیاری از آن‌ها نادیده می‌گیرند که بیش از ۸۰...
مشاهدهٔ بیشتر
چرا دستگاه حفاری EDM ضد خوردگی برای تولید قالب در صنایع شیمیایی مناسب است

03

Sep

چرا دستگاه حفاری EDM ضد خوردگی برای تولید قالب در صنایع شیمیایی مناسب است

چالش‌های قالب‌سازی در صنعت شیمی، نیازمند دستگاه‌های حفاری تخلیه الکتریکی مقاوم در برابر خوردگی است. محیط‌های شیمیایی تهاجمی، ابزارهای معمولی را تخریب کرده و از شکست مؤلفه‌های تخلیه الکتریکی می‌افزایند. محیط‌های تولید شیمیایی، ابزارهای قالب‌سازی را در معرض فرسایش بی‌وقفه‌ای قرار می‌دهند...
مشاهدهٔ بیشتر

نظرات مشتریان

هانس مولر
دقتی که عملیات ثانویه را حذف کرد

ما دو دستگاه اره و یک ایستگاه مته را با یک سلول برش لوله با جت آب جایگزین کردیم. دقت اندازه‌گیری در محدوده‌ی ±۰٫۰۵ میلی‌متر حفظ شد، زمان صرف‌شده برای حذف لبه‌های تیز ۹۰ درصد کاهش یافت و ضایعات در سه‌ماهه‌ی اول ۳۱ درصد کم شد. این دستگاه در طی ۱۴ ماه، در سه شیفت کاری و با میزان زمان فعالیت بالای ۹۶ درصد کار کرده است. پشتیبانی از راه دور آن‌ها مشکل پمپ را در کمتر از چهار ساعت حل کرد.

کلر دوبوا
کیفیت و قابلیت ردیابی سطح هوافضا

لوله‌های هیدرولیکی تیتانیوم ما نیازمند لبه‌هایی بدون برآمدگی و قابلیت ردیابی کامل دارند. این سیستم برش لوله با جت آب، پرداخت سطحی Ra ۳٫۲ را فراهم کرد و با ثبت خودکار پارامترها از بازرسی‌های استاندارد AS9100 عبور کرد. بازده اولیه از ۸۸ درصد به ۹۸٫۵ درصد افزایش یافت و اکنون ماهانه ۶۰۰۰ لوله را پردازش می‌کنیم. نصب و آموزش به‌صورت حرفه‌ای و در زمان تعیین‌شده انجام شد.

دریافت پیش‌فاکتور رایگان

نماینده ما به زودی با شما تماس خواهد گرفت.
ایمیل
Name
نام شرکت
پیام
0/1000
فناوری برش سرد، تمامیت مواد را برای کاربردهای حیاتی حفظ می‌کند

فناوری برش سرد، تمامیت مواد را برای کاربردهای حیاتی حفظ می‌کند

فناوری پیشرفته‌ی برش لوله با جت آب شرکت وِی‌تای از جریان هیدرولیک با فشار بسیار بالا که با ذرات ساینده‌ی دقیق گارنت ترکیب شده است، برای از بین بردن کامل مواد بدون ایجاد گرما به کار می‌رود و مزیتی ضروری را برای صنایعی فراهم می‌کند که ترک‌های ریز و آسیب ناشی از گرما به‌طور قاطع ممنوع است. در محیط‌های پرنیاز هوافضا، خطوط هیدرولیک تیتانیومی و اینکونل باید استحکام خستگی و مقاومت در برابر خوردگی را بدون هیچ‌گونه کاهشی حفظ کنند؛ در حالی که سیستم‌های برش لیزری لایه‌ی بازآویخته‌شده‌ای شکننده ایجاد می‌کنند که مستعد آغاز ترک‌های ناشی از تنش است، فرآیند برش سرد ما سطحی صاف و بی‌نقص ایجاد می‌کند که کاملاً فاقد هرگونه منطقه‌ی تحت تأثیر گرماست. به‌طور مشابه، در تولید دستگاه‌های پزشکی با دقت بالا، لوله‌های جراحی از فولاد ضدزنگ و لوله‌های ابزار باید لبه‌هایی بسیار تمیز و بدون سُرخورده داشته باشند و همچنین هندسه‌ی سوراخ‌های پیچیده را فراهم کنند.
برش چرخشی پنج‌محوری آزادی هندسی را روی لوله‌های گرد و ناهموار گسترش می‌دهد

برش چرخشی پنج‌محوری آزادی هندسی را روی لوله‌های گرد و ناهموار گسترش می‌دهد

تجهیزات سنتی پردازش لوله‌های فلزی محدودیت‌های شدیدی در عملیات ایجاد می‌کنند: اره‌های برش استاندارد تنها برش‌های صاف انجام می‌دهند، دستگاه‌های تراش سنگین فقط سوراخ‌های گرد جداگانه ایجاد می‌کنند و لیزر حرارتی با لوله‌هایی که سطح منعکس‌کننده، روکش‌دار یا با دیواره بسیار ضخیم هستند، به‌شدت دچار مشکل می‌شوند. سیستم برش لوله با جت آب تخصصی وِیتای، که مجهز به سر برش مفصلی پیشرفتهٔ پنج‌محوره و چنک چرخان با دقت بالا و محرک سروو است، این محدودیت‌های تولیدی را به‌طور کامل از بین می‌برد. چنک چرخان با دقت ۰٫۰۱ درجه موقعیت‌یابی می‌کند و همزمان قطر خارجی لوله‌ها را از ۱۰ میلی‌متر تا ۳۲۰ میلی‌متر محکم نگه می‌دارد؛ این امکان را فراهم می‌کند که نازل برش به‌صورت نرم تا ۶۰ درجه کج شود. این قابلیت پیشرفتهٔ چندمحوره به اپراتوران اجازه می‌دهد تا در یک تنظیم واحد و بدون وقفه، زاویه‌های انتهایی پیچیده، برش‌های سرجینگ دقیق، شیارهای اتصال جانبی، شیارهای کلیدی دقیق، سوراخ‌های فشرده‌شدهٔ پیچ‌ها و شیب‌های ویژهٔ آماده‌سازی جوش را انجام دهند.
واتساپ واتساپ ایمیل ایمیل موبایل موبایل بالابالا