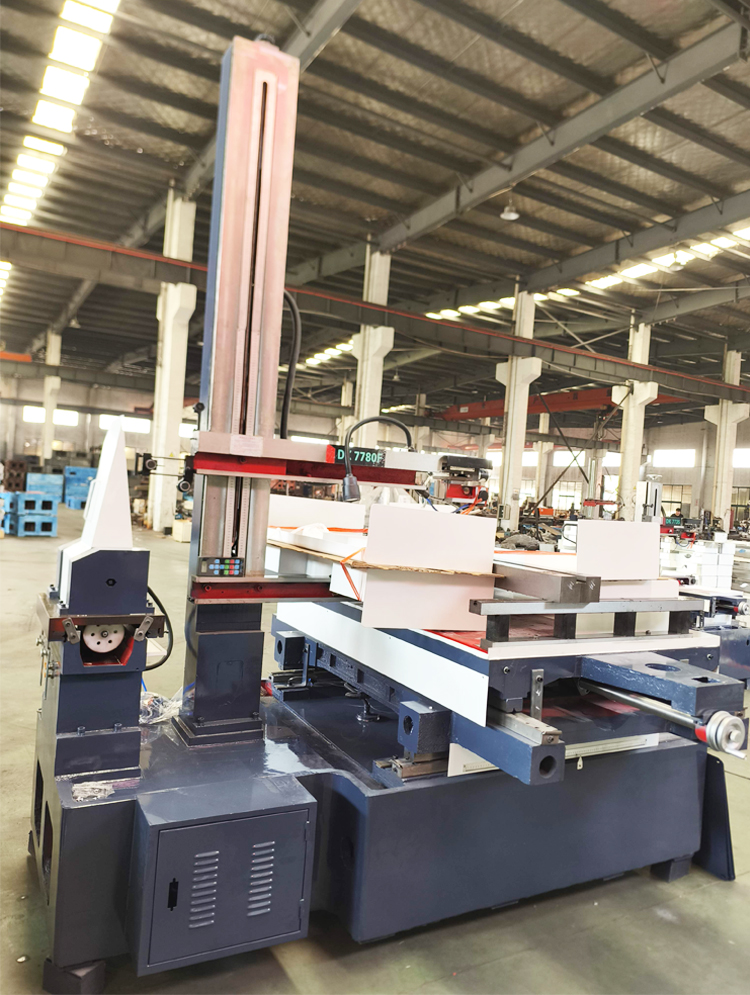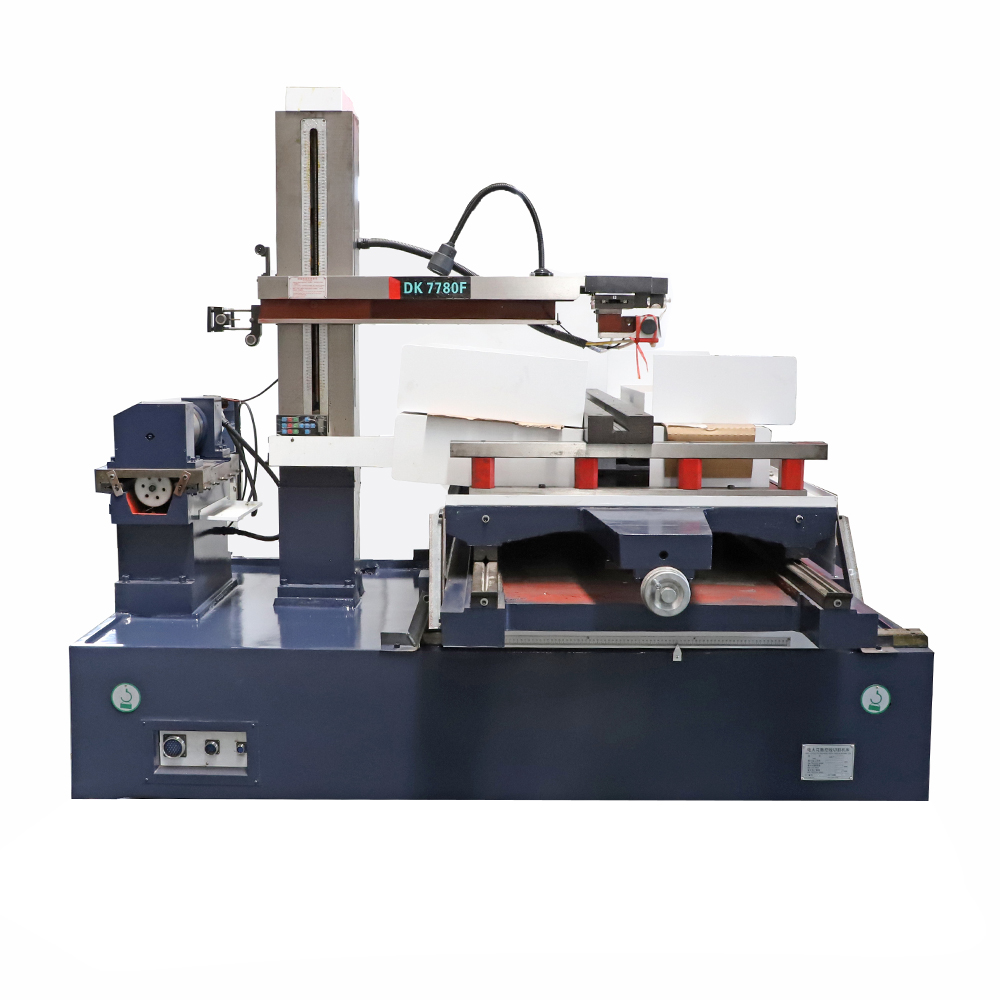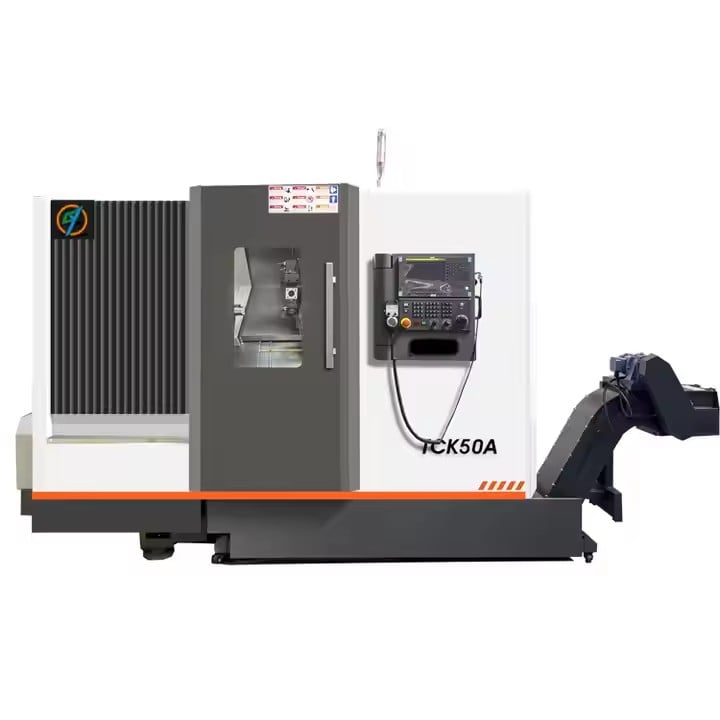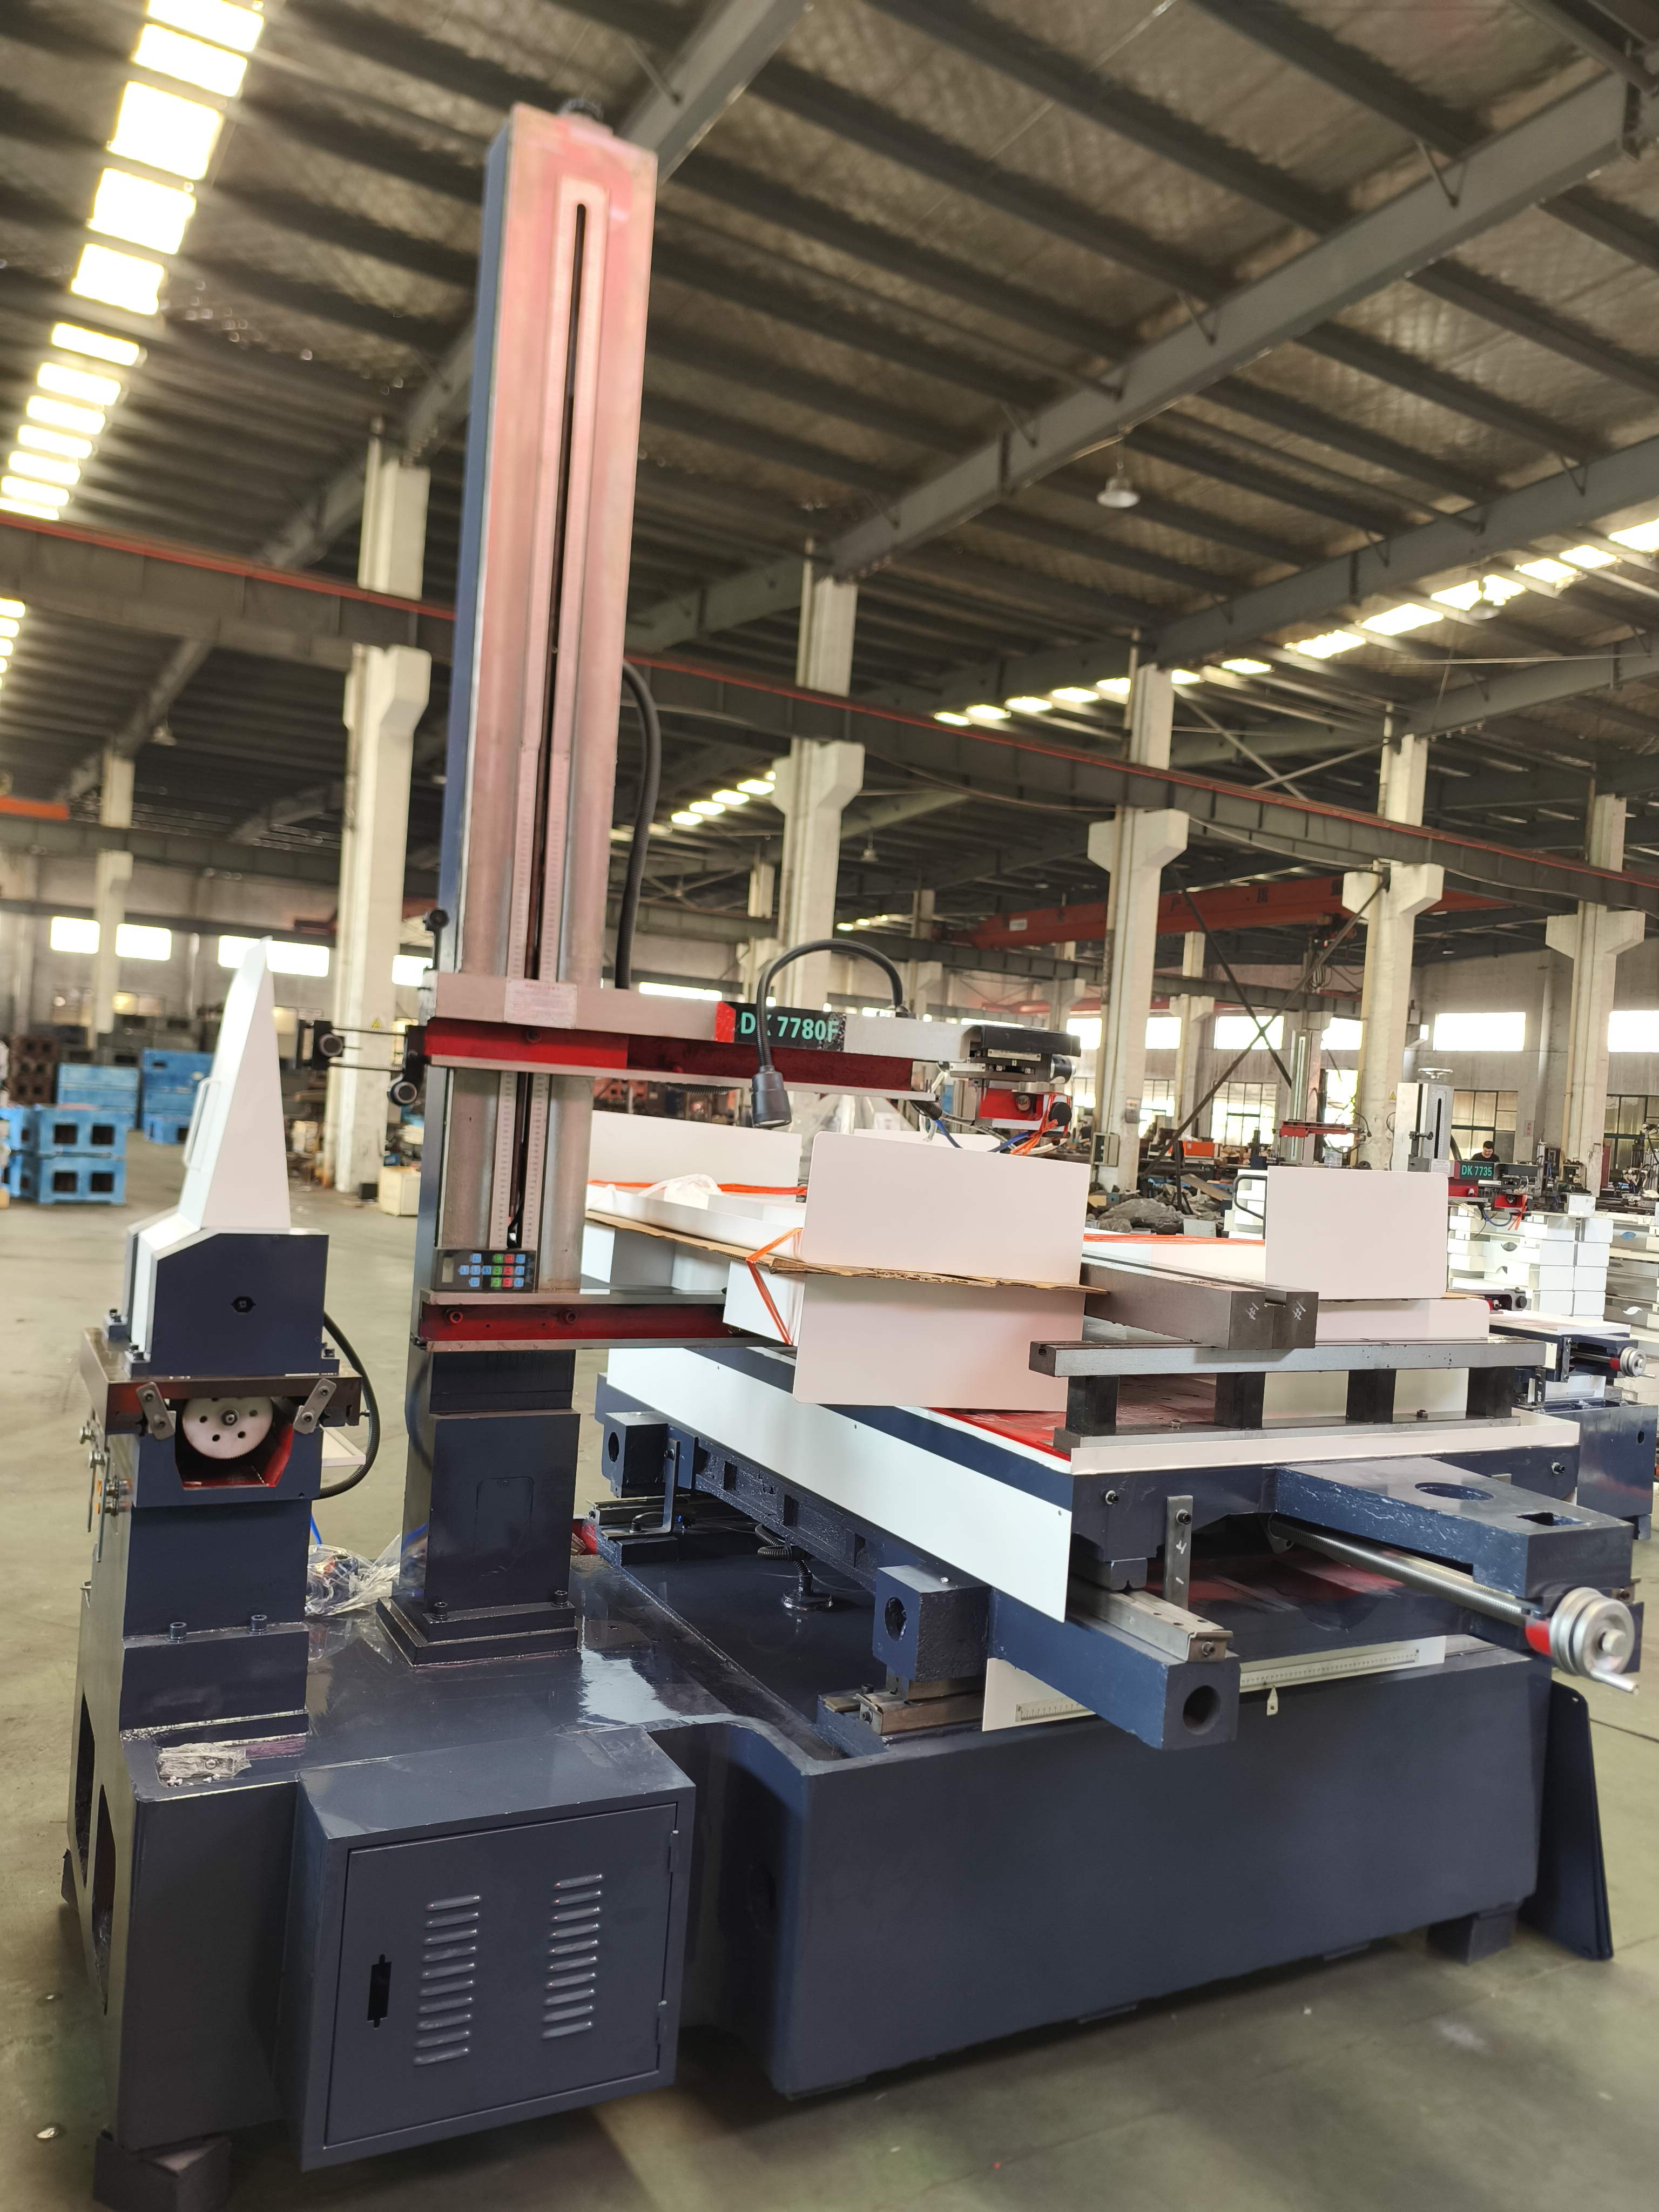
ساخت دستگاه بزرگ EDM خیلی زودتر از مونتاژ آغاز میشود. در شرکت تایژو چوانگ یوان ماشین تول، تولید با تحلیل المان محدود از بستر دستگاه آغاز میشود، سپس ریختهگریهایی که تحت تنش قرار گرفتهاند به مدت شش ماه پیرسازی میشوند تا هندسهشان پایدار گردد. بعد از آن، بستر و ستون روی مراکز ماشینکاری پنجوجهی با دقت بالا صیقلدهی میشوند و تختبودن آنها تا ۰٫۰۱ میلیمتر در هر متر تأیید میگردد. راهنمایها بهصورت دستی سوهانزنی میشوند و با استفاده از اینترفرومتر لیزری کالیبره میگردند تا تکرارپذیری هر محور در محدوده ±۰٫۰۰۳ میلیمتر تضمین شود. سیستم دیالکتریک تحت فشار ۸ بار تست میشود تا اطمینان حاصل گردد که جریان آن بدون نشت است و برای شستوشوی حفرههای عمیق مناسب است؛ این شرطی حیاتی است وقتی که ریبها بیش از ۲۰۰ میلیمتر عمق داشته باشند. کابینتهای ژنراتور به مدت ۷۲ ساعت در بار کامل «سوزانده» میشوند و هر دستگاه بزرگ EDM پس از ساخت، قبل از ارسال، روی نمونهای استاندارد و تأییدشده آزمایش میشود. کنترل کیفیت طبق رویههای ISO 9001 انجام میگیرد و هر دستگاه همراه با گزارش کالیبراسیونی که به استانداردهای ملی قابل ردیابی است، ارسال میشود.
در سطح جهانی، این دستگاهها به کارگاههای ساخت قالب و ماتریس در آلمان، اتاقهای ابزار خودروسازی در مکزیک، تأمینکنندگان صنایع هوافضا در ترکیه و کارخانههای ماشینآلات سنگین در سراسر جنوب شرق آسیا خدمت میرسانند. در یک مورد مستند، یک دستگاه بزرگ EDM با صفحهی کاری ۳۰۰۰ در ۱۶۰۰ میلیمتر، یک قالب فشاری ۹/۵ تنی را در یک نصبکردن واحد ماشینکاری کرد و دو عملیات تغییر موقعیت را حذف نمود و زمان کل ماشینکاری را ۳۱ درصد کاهش داد. مشتری دیگری در هند با استفاده از کنترل پالس تطبیقی دستگاه بر روی الکترودهای مس-تنگستن، سایش الکترود را از ۰/۴ درصد به ۰/۱۸ درصد کاهش داد. در خاورمیانه، مشتریای که در دمای محیطی ۴۵ درجه سانتیگراد فعالیت میکرد، از سیستم خنککنندهی یکپارچه و جبران حرارتی برای نگهداشتن انحراف ابعادی در محدودهی کمتر از ۰/۰۰۶ میلیمتر در طول یک چرخهی غیرحضوری ۱۶ ساعته استفاده کرد. تیم مهندسی ما از مشتریان از طریق عیبیابی از راه دور، راهاندازی محلی و آموزش اپراتوران پشتیبانی میکند و ما دستگاهها را به بیش از ۲۰ کشور و منطقه صادر کردهایم. قطعات یدکی برای ارسال سریع موجود است و زمان پاسخدهی معمولی به پشتیبانی فنی کمتر از ۲۴ ساعت است. چه کاربرد مورد نظر، یک قالب فورجینگ، یک قالب تزریق یا یک قطعهی توربین باشد، دستگاه بزرگ EDM با ژنراتور، سیستم شستشو و بستهی اتوماسیونی که دقیقاً با نیاز کار مطابقت دارد — نه با مشخصات یکاندازهبرایهمه — پیکربندی میشود. این رویکرد زمانهای چرخه را رقابتی نگه میدارد و هزینهی کل مالکیت را قابل پیشبینی میسازد.

12
Dec
14
Aug
03
Aug
03
Aug