Stroj pro řezání kovů vodním paprskem | Studené, přesné a bez deformací

Všechny kategorie

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Mobilní telefon/WhatsApp
WeChat
LinkedIn
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Příloha
Nahrajte prosím alespoň jednu přílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Přesné řezání kovů vodním paprskem od důvěryhodného čínského výrobce

Přesné řezání kovů vodním paprskem od důvěryhodného čínského výrobce

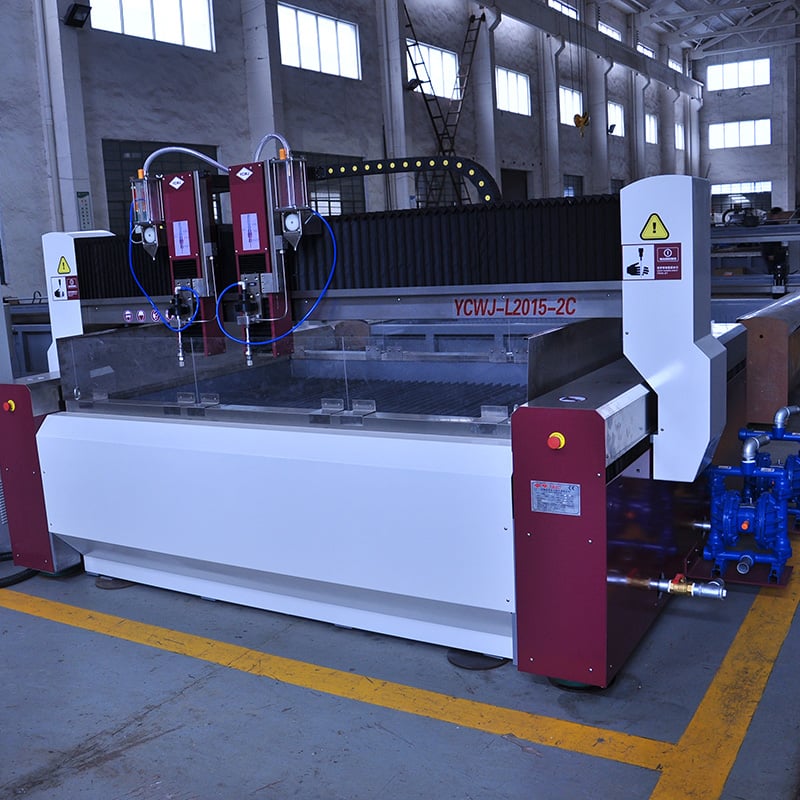
Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd. vyrábí od roku 2003 přesné obráběcí stroje ve svém areálu o rozloze 18 000 m² v městě Taizhou, provincie Jiangsu, Čína. Naše řešení pro kovové řezání vodním paprskem slouží výrobcům, kteří potřebují chladné řezy bez deformací. Technologie vodního paprsku řeže ocel, nerezovou ocel, hliník, titan, měď a mosaz do tloušťky 200 mm bez tepelně ovlivněných zón, čímž zůstávají zachovány tvrdost a rovnost materiálu. Polohovací přesnost dosahuje ±0,05 mm s opakovatelností ±0,02 mm, drsnost povrchu se pohybuje mezi Ra 1,6 a Ra 3,2 a tlak čerpadla 380 až 420 MPa umožňuje řeznou rychlost až 3 000 mm za minutu u mírně legované oceli o tloušťce 6 mm. Spotřeba abraziva činí pouze 250 až 350 kg za hodinu, čímž se náklady na spotřební materiál snižují o 20 až 30 % oproti tepelným metodám. Vlastní EDM stroje, obraběcí centra, soustruhy a stroje pro hluboké vrtání vyrábějí konstrukční díly, čímž máme plnou kontrolu nad kvalitou.
Získat nabídku

Ověřené projekty strojů na řezání kovů vodním paprskem po celém světě

Norský výrobce řeže titanové letecké díly o tloušťce 120 mm

Významný norský dodavatel v oboru leteckého průmyslu čelil vážným technickým problémům při zpracování extrémně silných titanových desek o tloušťce 120 mm, určených pro kritické montážní body letadlových motorů; konvenční metody tepelného řezání nevyhnutelně vyvolávaly ničivé tepelné praskliny, ztvrdnutí okrajů a výrazné metalurgické deformace. Aby byly tyto překážky překonány, byl nasazen náš pokročilý pětiosý systém pro řezání kovů vodním paprskem, který úspěšně dosáhl šířky řezu pouhých 0,8 mm, nepřetržité rychlosti studeného řezání 120 mm za minutu a naprosto žádné tepelně ovlivněné zóny po celé ploše obrobku. Vysokotlaké zvyšovací čerpadlo systému a přesné CNC řízení pohybu zajistily, že odchylka rozměrů zůstala během výroby 600 složitých dílů přísně uvnitř tolerance ±0,08 mm, zatímco podíl odpadu klesl z neefektivních 6 % na výjimečných 1,2 %.

Turecké servisní středisko ročně řeže 8 000 tun nerezové oceli

Vedoucí turecké středisko pro zpracování kovů čelilo rostoucím provozním neefektivnostem a vysokým podílům odmítnutých výrobků při zpracování více než 8 000 tun vysoce kvalitních nerezových plechů ročně pomocí konvenčního tepelného řezacího zařízení, které trvale způsobovalo nepatrné obarvení řezných hran, silné usazování strusky a nákladné sekundární dokončovací práce. K odstranění těchto problémů jsme nainstalovali naši vysokovýkonnostní dvouhlavovou vodní řezačku pro kov, navrženou tak, aby bezproblémově pracovala při robustním tlaku čerpadla 400 MPa s přesně regulovaným přísunem brusiva granát 320 kg za hodinu, což umožňuje hladké řezání nerezové oceli 304 o tloušťce 20 mm rychlostí 1 100 mm za minutu. Přímým důsledkem této technologické modernizace klesly interní míry přepracování o 35 procent, dodržení termínů dodávek klientům vzrostlo na výjimečných 98 procent a celkové roční provozní náklady se snížily o 85 000 USD.

Brazilskej výrobci výťahov zvýšil výrobu o 45 procent pomocí dvou rezných hlav

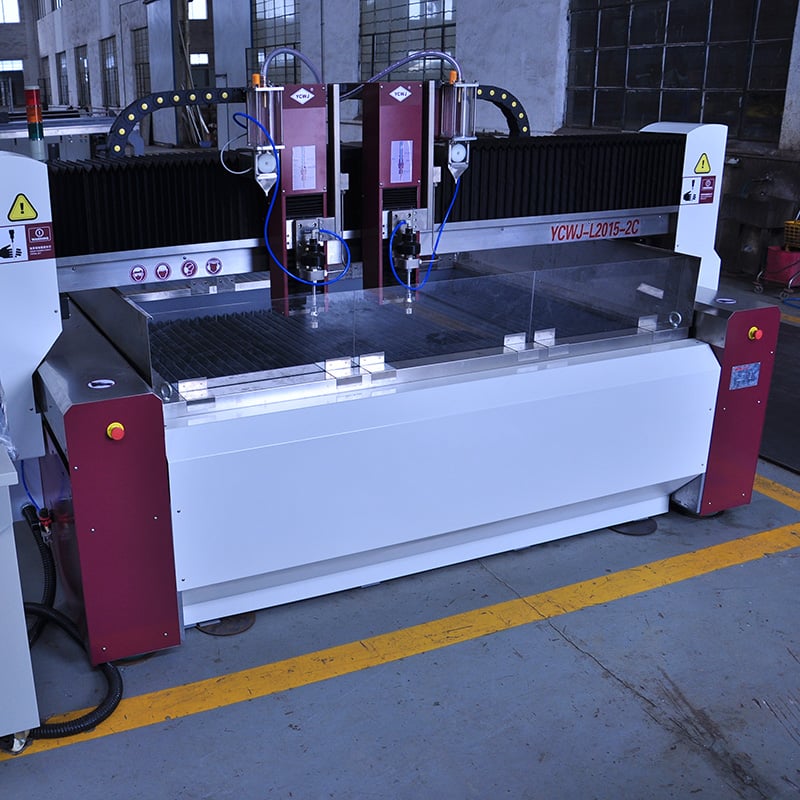
Významný brazilskej výrobce výťahov trpel nízkým výrobním výkonem, pomalými rychlostmi řezání a častou výměnou nožů při výrobě dekorativních architektonických panelů ze nerezové oceli pro komerční budovy v Jižní Americe. Náš inženýrský tým úspěšně integroval specializovaný vodní paprsek pro řezání kovů vybavený dvěma řeznými hlavami a robustním pracovním stolem o rozměrech 1 500 mm × 3 000 mm, čímž se efektivně zdvojnásobil výrobní výkon při zpracování jemných panelů z nerezové oceli o tloušťce 3 mm na zrychlenou rychlost 2 400 mm za minutu. Tato strategická modernizace zvýšila celkový výstup továrny o výrazných 45 procent, zatímco přesné víceosé řízení pohybu zlepšilo celkovou rovnost panelů na vynikající hodnotu ±0,1 mm na metr, což umožnilo klientovi úspěšně dodávat ročně 120 významných projektů modernizace a výstavby výťahů po celé Jižní Americe.

Související produkty

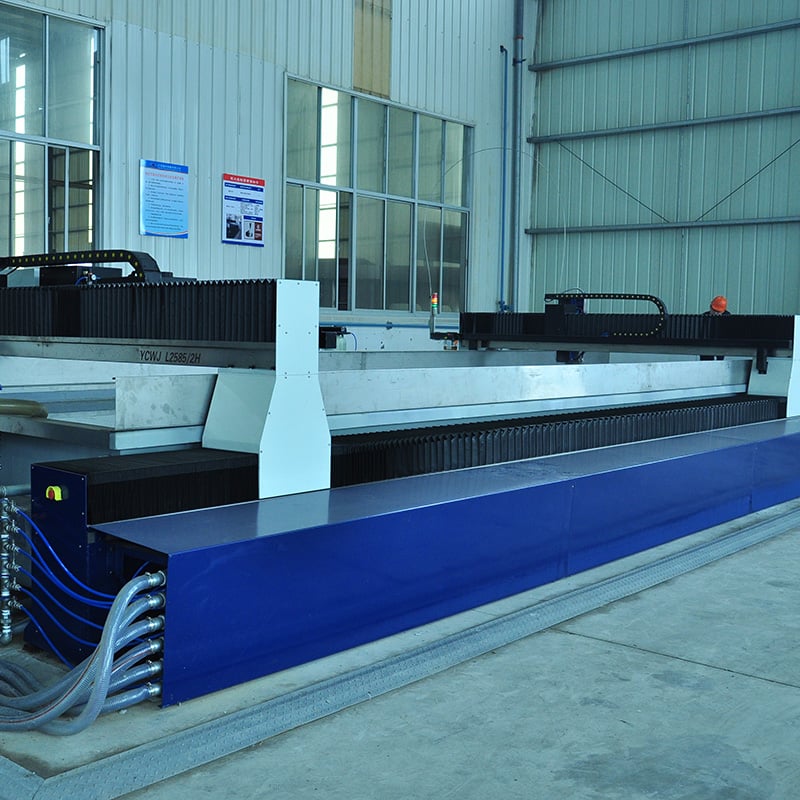
Řezání kovů technologií vodního paprsku se stalo referenčním standardem pro chladné a přesné oddělování kovových materiálů, protože odstraňuje materiál pomocí proudění vody pod vysokým tlakem spolu s abrazivními částicemi místo tepelného působení. Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd. integruje výzkum, vývoj, výrobu a prodej od roku 2003 a naše systémy pro řezání vodním paprskem jsou navrhovány pro zpracovatele, kteří vyžadují opakovatelnou přesnost, minimální ztrátu materiálu při řezání (kerf) a žádnou tepelnou deformaci. Proces řezání začíná u intenzifikátorového čerpadla, které zvyšuje tlak vody na 380 až 420 MPa. Diamantová tryska o průměru obvykle 0,25 až 0,35 mm vytváří koherentní paprsek, který prochází směšovací komorou, kde je do něj nasáván abrazivní granát o zrnitosti 80 až 120 mesh. Abrazivní vodní paprsek vystupuje z karbidové trysky o průměru 0,76 až 1,02 mm a směřuje k obrobku umístěnému na granitovém nebo ocelovém stole s pracovním rozsahem 1 500 mm × 3 000 mm až 2 000 mm × 6 000 mm. CNC pohybové systémy umisťují řezací hlavu s přesností ±0,05 mm a opakovatelností ±0,02 mm, zatímco řídicí systém upravuje rychlost řezání v rozmezí 200 až 3 000 mm za minutu podle tloušťky a tvrdosti materiálu. Protože paprsek nevytváří žádnou tepelně ovlivněnou zónu (HAZ), zachovávají materiály jako nerezová ocel 304, hliník 6061, titanová slitina Grade 5, obrusná ocel HARDOX a pancéřová ocel své původní metalurgické vlastnosti – což je zásadní pro průmysl těžby ropy a zemního plynu, letecký a kosmický průmysl, jaderný průmysl, lodění a architektonické kovové konstrukce. Typické tolerance řezání se pohybují od ±0,1 mm u tenkých plechů po ±0,3 mm u desek tloušťky 100 mm, povrchová drsnost mezi Ra 1,6 a Ra 3,2 často eliminuje nutnost sekundárního opracování. Správa spotřebních položek je stejně důležitá. Čerpadlo o tlaku 400 MPa spotřebuje 250 až 350 kg abraziva za hodinu a naše vlastní abrazivní dávkovače zajišťují stabilní průtok, aby šířka řezu (kerf) zůstala v rozmezí 0,8 až 1,2 mm. Naše vnitřní EDM stroje, obráběcí centra, stroje pro výrobu potrubí, dělicí linky, linky pro řezání na délku, soustruhy a stroje pro hluboké vrtání vyrábějí kritické konstrukční součásti, čímž zajišťujeme, že každý rámový nosník, portál a nádrž splňují přísné kvalitní normy ještě před expedicí. Polní údaje ze více než 20 zemí, do nichž exportujeme, ukazují, že naše systémy dosahují provozní dostupnosti (uptime) 92 až 96 %, životnosti těsnění čerpadla 2 800 až 3 500 hodin a snížení provozních nákladů o 15 až 25 % ve srovnání s plazmovým nebo laserovým řezáním u tlustých kovových materiálů. V Německu zpracovatelská firma řezala flanče z nerezové oceli o tloušťce 25 mm a snížila čas dokončovacích operací o 40 %; ve Vietnamu loděnice řezala trupové pláty o tloušťce 60 mm rychlostí 180 mm za minutu bez jakékoli trhliny na okraji; v Indii výrobce čerpadel řezal litinové skříně o tloušťce 80 mm s rovností povrchu do 0,15 mm na metr. Mezinárodní klienti také cení naši technickou podporu v anglickém jazyce, vzdálenou diagnostiku, dostupnost náhradních dílů do 72 hodin na hlavních trzích a školení, která umožňují obsluze dosáhnout plné výkonnosti během pěti dnů. Vzhledem k tomu, že průmysl po celém světě přechází k výrobě s vysokou širokou škálou produktů a nízkým objemem výroby, nabízí technologie řezání kovů vodním paprskem od Chuang Yuan flexibilní a ekologicky šetrné řešení: žádné výpary, žádný prach, minimální odpad materiálu a možnost hustého rozmístění dílů (nesting) pro maximální výtěžek. Ať už jde o výrobu jediného prototypu konzoly nebo třísměnný provoz při výrobě architektonických panelů, naše stroje poskytují přesnost, rychlost a spolehlivost, které mezinárodní zpracovatelé očekávají.

Často kladené otázky

Jaké materiály lze řezat pomocí stroje na řezání kovů vodním paprskem?

Stroj řeže prakticky jakýkoli kov, včetně uhlíkové oceli, nerezové oceli, hliníku, mědi, mosazi, titanu, nástrojové oceli a pancéřového plechu. Tloušťka materiálu se pohybuje od tenkého plechu 0,5 mm až po desky tlusté 200 mm. Protože je tento proces studený, zůstávají u tvrdých a tepelně citlivých slitin zachovány jejich vlastnosti. Na stejném zařízení lze řezat i nekovové materiály, jako jsou kámen, sklo a kompozity.
Při tlaku 380 až 420 MPa dosahuje typická rychlost řezání 3 000 mm za minutu u mírně legované oceli tloušťky 6 mm, 1 100 mm za minutu u nerezové oceli tloušťky 20 mm a 180 mm za minutu u desek tloušťky 60 mm. Maximální tloušťka dosahuje 200 mm při snížené rychlosti. Naše inženýry poskytnou grafy rychlostí řezání pro vámi konkrétně zvolený materiál a jeho tloušťku.
Spotřeba abrazivního materiálu činí 250 až 350 kg za hodinu a spotřeba elektrické energie je přibližně 37 až 45 kW. Celkové náklady na spotřební materiál a energii se obvykle pohybují mezi 6 a 12 USD za hodinu v závislosti na tloušťce materiálu. Zákazníci obvykle snižují celkové náklady na řezání o 15 až 25 procent oproti tepelným metodám, protože není nutné provádět sekundární dokončování.
Exportujeme do více než 20 zemí a poskytujeme anglické návody, vzdálenou diagnostiku, videoškolení a montáž na místě. Náhradní díly dorazí do hlavních přístavů do 72 hodin. Naše inženýry reagují na technické dotazy do 12 hodin a školíme vaše operátory tak, aby dosáhli plné produktivity během přibližně pěti dnů.

Související články

Charakteristiky zpracování elektroerozivního drátového řezacího stroje

24

Dec

Charakteristiky zpracování elektroerozivního drátového řezacího stroje

Zobrazit více
Jak přizpůsobit upínací prvky pro pružinový stroj pro výrobu pružin netypického tvaru

03

Aug

Jak přizpůsobit upínací prvky pro pružinový stroj pro výrobu pružin netypického tvaru

Zvládnutí složitých výzev při výrobě pružin: Navigace v intrikátních aspektech průmyslové výroby ve vysoké rychlosti vyžaduje hluboké porozumění dynamice podávání drátu, mechanickým tolerancím a mechanice ohýbání na více osách u moderních automatických...
Zobrazit více
Proč multifunkční EDM stroj splňuje požadavky tovární výroby forem i dílů

14

Aug

Proč multifunkční EDM stroj splňuje požadavky tovární výroby forem i dílů

Navigace složitými prostředími výroby s vysokou směsí výrobků Provoz moderní průmyslové výrobní linky často připomíná hraní s desítkou rotujících talířů zároveň, zejména při zpracování výrobních plánů s vysokou směsí výrobků a nízkým objemem výroby. Pl...
Zobrazit více
Jaké výstupní výhody získají podniky aktualizací starých zařízení pro jiskrové erozní obrábění (EDM)

03

Aug

Jaké výstupní výhody získají podniky aktualizací starých zařízení pro jiskrové erozní obrábění (EDM)

Identifikace omezení starších zařízení v produkci metodou jiskrové eroze: Provoz zralých, desetiletí starých zařízení na výrobních dílnách vyžadujících vysokou přesnost často vytváří skryté provozní náklady, které postupně utrpívají ziskové marže. Pokud výroba...
Zobrazit více

Reference zákazníků

Klaus Berger
Žádné poškození teplem, žádné přepracování

Řežeme nerezové příruby o tloušťce 25 mm pro chemické závody. Od instalace vodního paprsku Chuang Yuan zmizely tepelně ovlivněné zóny a čas dokončení klesl o 40 procent. Přesnost zůstává v rozmezí ±0,1 mm a čerpadlo běželo 3 000 hodin bez větší údržby. Podpora odpověděla na každou otázku do jednoho dne.

Ana Ribeiro
Výkon se zdvojnásobil během šesti měsíců

Naše linka pro výrobu panelů pro výtahy potřebovala vyšší rychlost a rovnost. Stroj se dvěma řezacími hlavami řeže nerezovou ocel o tloušťce 3 mm rychlostí 2 400 mm za minutu; výstup stoupl o 45 procent a rovnost je udržována na ±0,1 mm na metr. Nyní zpracováváme ročně 120 projektů. Instalace a školení trvaly pouze pět dní.

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Přesnost chladného řezání ±0,05 mm zachovává všechny vlastnosti kovu

Přesnost chladného řezání ±0,05 mm zachovává všechny vlastnosti kovu

Nespornou jádrovou technickou silou naší pokročilé řady strojů pro kovové řezání vodním paprskem je její výjimečná metoda studeného oddělování. Při extrémním hydraulickém tlaku 380 až 420 MPa zaměřený abrazivní vodní paprsek úplně přerušuje kovové desky bez jakéhokoli tepelného vstupu, čímž eliminuje tepelně ovlivněnou zónu, vrstvu přetaveného materiálu ani mikropraskliny. Díky prvnímu mechanickému umístění s přesností ±0,05 mm a mimořádně vysoké opakovatelnosti ±0,02 mm umožňuje naše zařízení výrobcům v oblasti leteckého a kosmického průmyslu, obrany a zdravotnické techniky dodržovat tolerance, kterých nelze dosáhnout běžnými tepelnými řezacími metodami. V důkladných nezávislých laboratorních testech si tlusté titanové desky o tloušťce 120 mm po řezání zachovaly základní tvrdost materiálu v rámci přísné odchylky pouze 1 %, zatímco nerezová ocel 304 neprojevila žádné povrchové zbarvení.
Rychlá a flexibilní výroba s řeznou rychlostí 3 000 mm za minutu

Rychlá a flexibilní výroba s řeznou rychlostí 3 000 mm za minutu

Provozní produktivita přímo určuje ziskovost výroby, a proto jsou naše vysokovýkonné strojní platformy pro řezání kovů vodním paprskem navrženy tak, aby dosahovaly úžasných lineárních rychlostí řezání až 3 000 mm za minutu u oceli na míru o tloušťce 6 mm a 1 100 mm za minutu u průmyslové nerezové oceli o tloušťce 20 mm. Abychom maximalizovali výstup bez rozšiřování plochy výrobní haly, nabízíme pokročilé konfigurace se dvěma nebo více řezacími hlavami – ideálním příkladem je velký brazilský výrobce výtahů, jehož celkový výrobní výkon stoupl ihned po instalaci druhé řezací hlavy o 45 procent. Intuitivní řídící jednotka CNC s operačním systémem Windows nativně ukládá tisíce složitých programů pro rozmístění dílů a v reálném čase dynamicky upravuje rychlost řezání podle konkrétního druhu materiálu, tloušťky desky a požadované jakosti povrchu.
Whatsapp Whatsapp E-mail E-mail Mobilní telefon Mobilní telefon TOPTOP