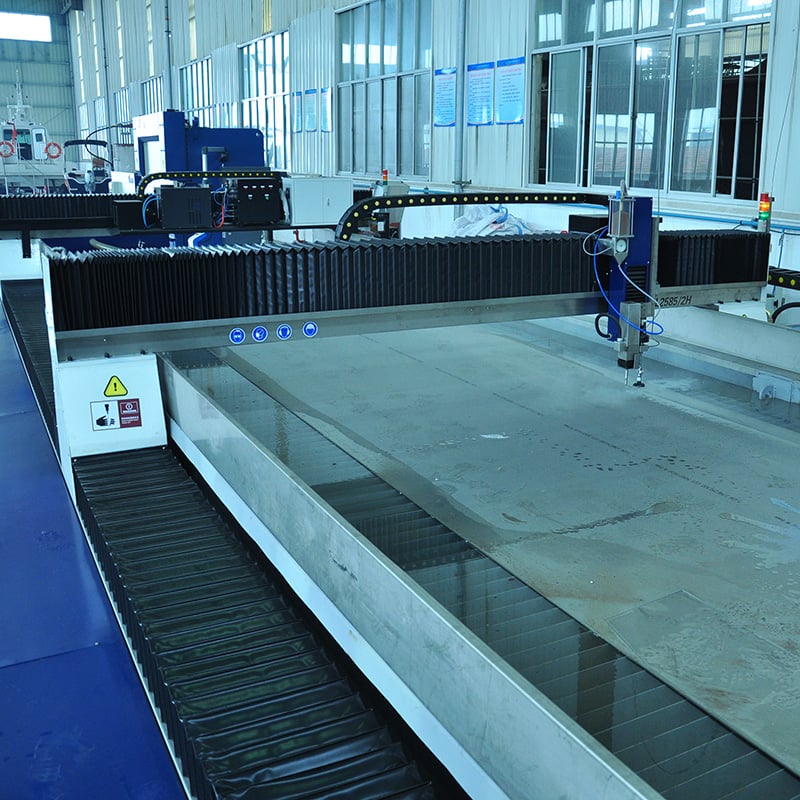
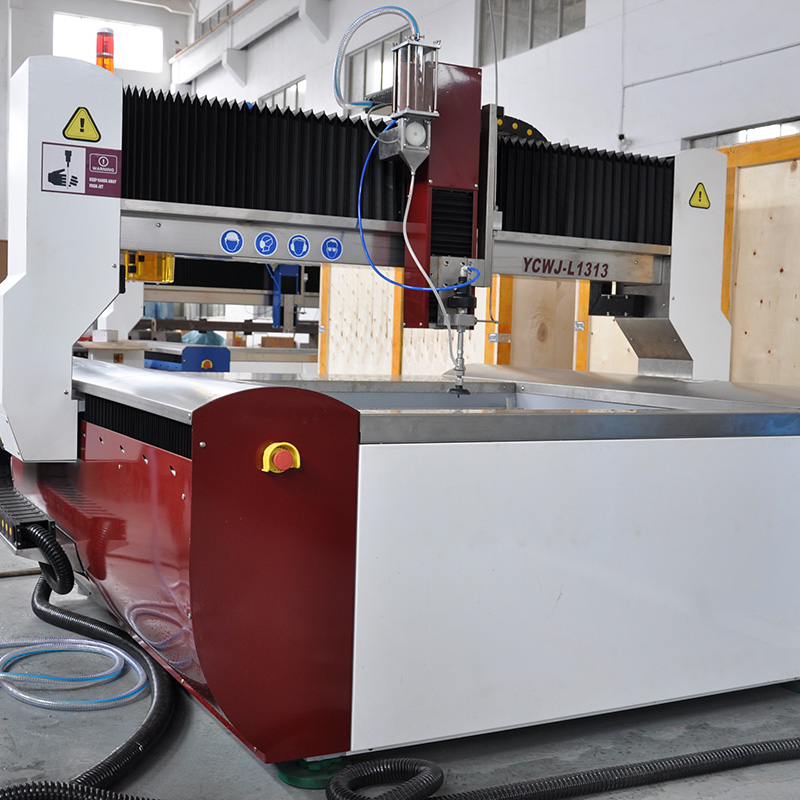
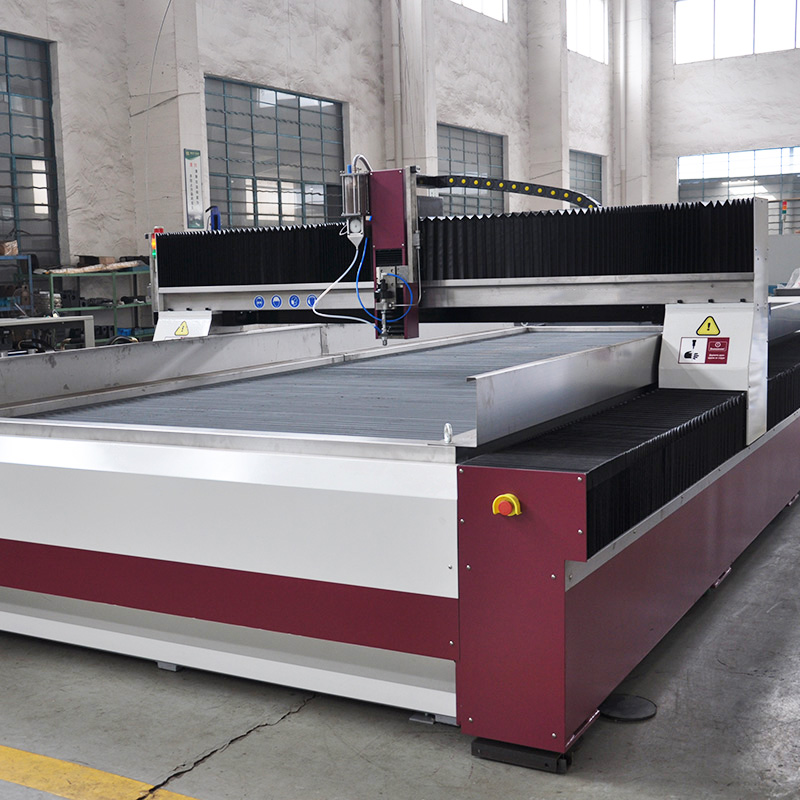
Průmyslové řezání vodním paprskem se stalo základním procesem pro výrobce, kteří nedokáží tolerovat tepelně ovlivněné zóny, odvrstvení nebo mechanické napětí v materiálech od titanu a Inconelu po žulu, sklo a sendvičové kompozitní panely. Ve společnosti Taizhou Chuang Yuan Machine Tool Co., Ltd., založené v roce 2003 ve městě Taizhou v provincii Jiangsu, budujeme schopnost průmyslového řezání vodním paprskem na třech pilířích: stabilitě tlaku, řízení abrazivních látek a přesnosti pohybu. Náš výrobní proces začíná testováním sestavy intenzifikátoru při tlaku 4 000 bar po dobu 120 minut, následovaným nepřetržitým provozem po dobu 48 hodin při tlaku 3 800 bar, aby byla ověřena těsnost ucpávek a pokles tlaku pod 1,5 %. Každá řezací hlava je testována průtokem při otvorech o průměru 0,8–1,2 mm a dávkování abraziva je kalibrováno tak, aby dodávalo 1,8–2,2 l/min s opakovatelností v rámci 2 %. CNC pohybové balíčky jsou ověřeny pomocí laserového interferometru pro polohovou přesnost ±0,05 mm a opakovatelnost ±0,02 mm – což je rozhodující, pokud se průmyslové řezání vodním paprskem používá pro titanové konzoly o tloušťce 6 mm s tolerancí ±0,08 mm nebo pro žulu o tloušťce 20 mm při rychlosti 2 000 mm/min. Pro globální uživatele dokumentujeme záznamy tlaku, křivky opotřebení trysky a intervaly preventivní údržby po 1 000 a 2 000 hodinách provozu, aby mohly týmy pro kontrolu kvality sladit průmyslové řezání vodním paprskem s požadavky norem ISO i zákaznických auditů. V leteckém průmyslu tento proces předchází vzniku vrstvy přetaveného materiálu na titanové slitině Ti-6Al-4V o tloušťce 6 mm, čímž se zachovává únavová životnost. V architektonickém kamenictví řeže žulu a vápenec o tloušťce 20–30 mm s čistými, viditelnými hranami, čímž se snižuje ruční dokončování o 25–35 %. V automobilových interiérech řeže sendvičové panely o tloušťce 3 mm i materiály pro uzavření baterií EV bez odvrstvení, což umožňuje dosažení výnosu v prvním průchodu nad 98 %. V energetickém průmyslu řeže těsnění z Inconelu o tloušťce 25 mm a podlahové panely z uhlíkové oceli o tloušťce 12 mm bez tepelné deformace, čímž se chrání rozměrová přesnost při svařování. Mezi naše více než 20 exportních zemí a regionů patří partneři v Evropě, na Blízkém východě, v jihovýchodní Asii a v Jižní Americe; poskytujeme jim dálkovou diagnostiku, sady náhradních dílů a školení obsluhy. Typická návratnost investice do průmyslového řezání vodním paprskem se pohybuje mezi 11 a 16 měsíci, pokud se současně měří úspory abraziva ve výši 30–40 % a snížení odpadu o 4–6 procentních bodů. Pomáháme zákazníkům také vybírat mezi 3osými a 5osými konfiguracemi průmyslového řezání vodním paprskem, volit kombinace otvorů a směšovacích komor pro kvalitu hran a nastavovat dynamické postupy propichování, které chrání křehké nebo vrstvené materiály. Protože integrujeme výzkum, výrobu a prodej v jednom zařízení, můžeme přizpůsobit rozměry pracovních stolů, návrhy nádrží a rozhraní řídicích systémů lokálnímu napětí, dostupnému prostoru a zvykům obsluhy. Pro kupující, kteří vyhodnocují dodavatele, jsou rozhodujícími faktory měřitelný výkon, náklady na spotřební materiály a rychlost servisní reakce. Naše polemická data ukazují, že disciplinovaný provoz průmyslového řezání vodním paprskem, podporovaný správným tlakem a nastavením abraziva, může zvýšit výkon o 20–30 % bez navýšení počtu zaměstnanců. Vyzýváme výrobce po celém světě, aby vyzkoušeli své materiály s naší knihovnou parametrů a ověřili výkon průmyslového řezání vodním paprskem proti vlastním cílům kvality.