Stroj pro řezání EDM drátem: řezání o 35 % rychlejší, přesnost ±0,003 mm

Všechny kategorie

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Mobilní telefon/WhatsApp
WeChat
LinkedIn
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Příloha
Nahrajte prosím alespoň jednu přílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Řešení pro stroje na řezání drátem metodou elektroerozního obrábění s vysokou přesností, vyvinuté pro globální výrobce společností Taizhou Chuang Yuan

Řešení pro stroje na řezání drátem metodou elektroerozního obrábění s vysokou přesností, vyvinuté pro globální výrobce společností Taizhou Chuang Yuan

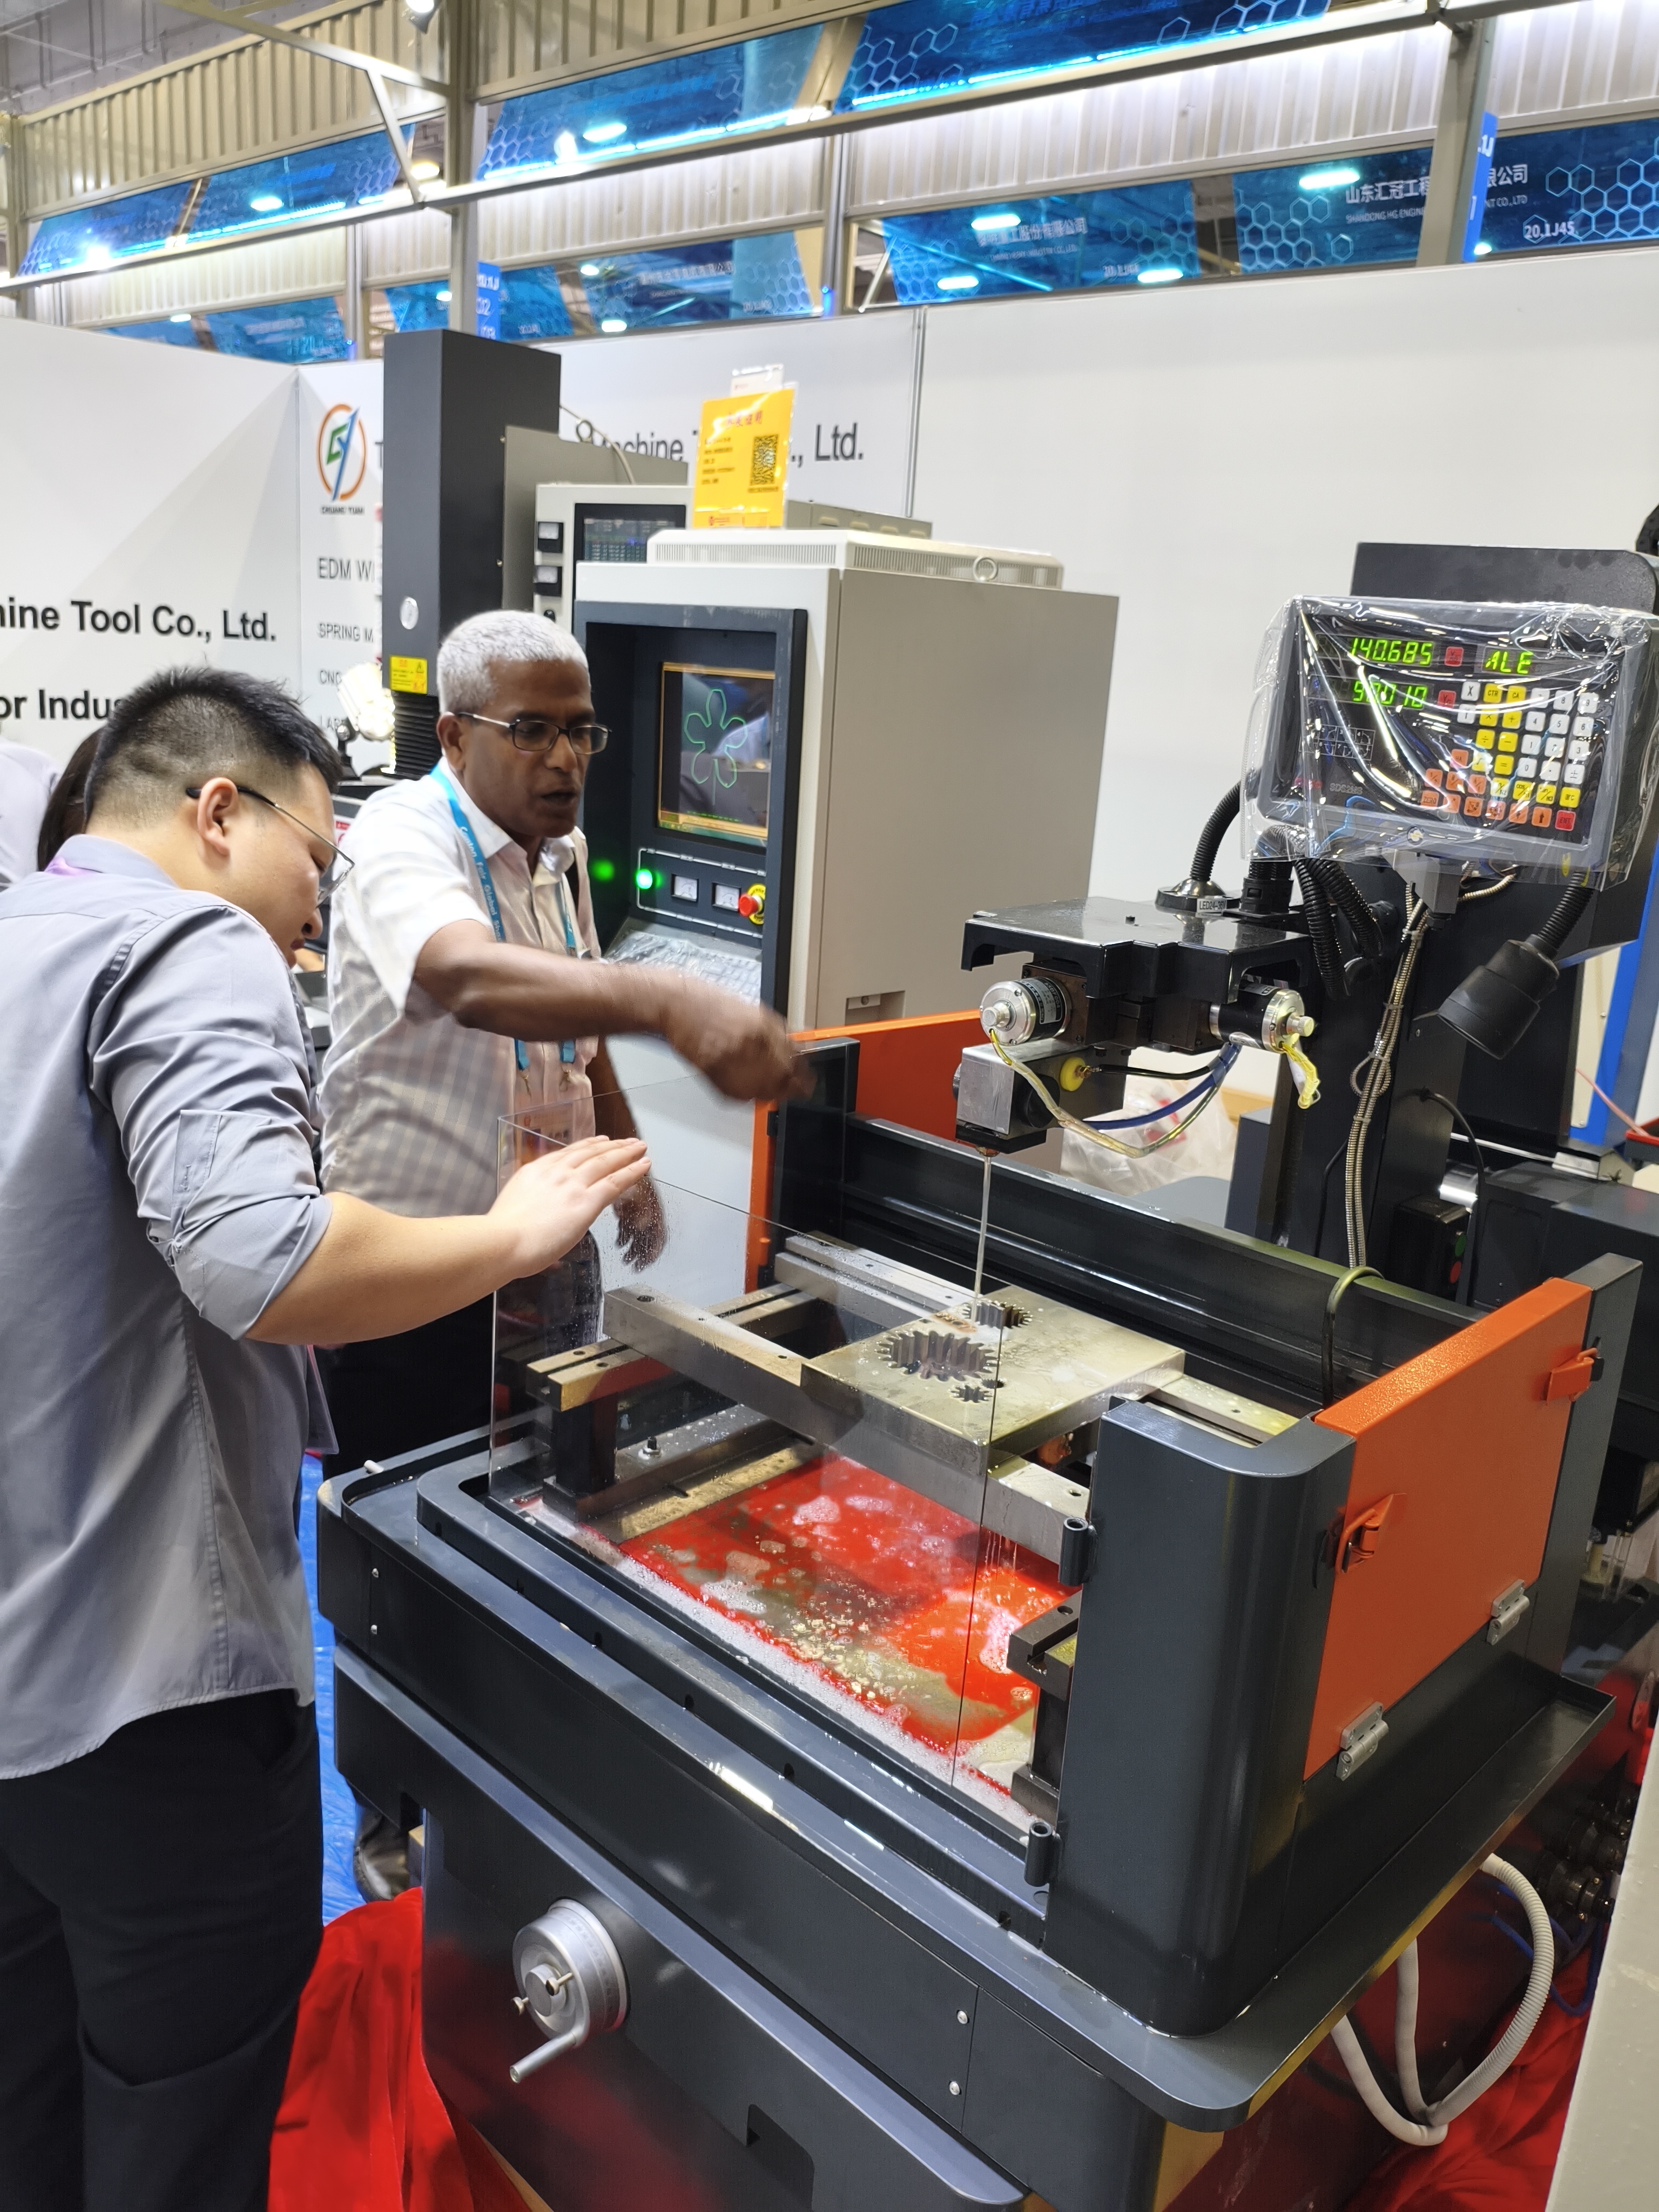
Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd. vyvíjí řešení pro elektrické vodivostní drátové řezačky (EDM) od roku 2003 a sloučila výzkum, výrobu i prodej pod jednu střechu ve městě Taizhou v provincii Jiangsu, Čína. Naše řada EDM drátových řezaček slouží formovacím dílnám, dodavatelům pro letecký a kosmický průmysl, výrobcům lékařských přístrojů a nástrojovým dílnám automobilového průmyslu, které denně řežou kalenou nástrojovou ocel, karbid a exotické slitiny. Typické dílny pracují 16 až 22 hodin denně a vyžadují polohovou přesnost v rozmezí ±0,005 mm, opakovatelnost 0,003 mm a povrchovou drsnost až Ra 0,8 µm při více průchodech. Naše drátové EDM platformy dosahují řezných rychlostí až 300 mm²/min při použití mosazného drátu a umožňují řezání se sklonem až ±30 stupňů, čímž zákazníkům umožňují snížit sekundární operace broušení a leštění až o 40 procent. Protože kontrolujeme celý výrobní řetězec, každá EDM drátová řezačka je před expedicí podrobena testům geometrické přesnosti, 72hodinovému nepřetržitému provoznímu testu a ověření souososti.
Získat nabídku

Případová studie

Výrobce automobilových tvárníků řeže kalenou ocel o 35 procent rychleji

Dodavatel automobilových tvárníků druhé úrovně v Turecku měl potíže se zpomaleným zpracováním kalených tvárníků pro stříhání s tloušťkou až 600 mm. Stávající stroje způsobovaly chyby zkosení a vyžadovaly opakované ruční nastavení, což vedlo ke zpožděním dodávek. Dodali jsme CNC EDM drátový řezný stroj s automatickým systémem navlékání drátu a servoregulací se zpětnou vazbou. Provozní technici naprogramovali víceprůchodové řezání: hrubování při vysokém proudu a dokončovací průchody při nízké energii, čímž bylo dosaženo povrchové drsnosti Ra 0,8 µm. Výsledky: čas obrábění klesl o 35 procent, spotřeba drátu o 18 procent a podíl nepoužitelných dílů z hlediska rozměrů klesl z 4,2 procenta na 0,9 procenta. Zákazník nyní provozuje tři směny šest dní v týdnu a objednal druhý stroj.

Dodavatel nářadí pro medicínský průmysl dosahuje opakovatelnosti ±0,003 mm u součástí ze slitiny nerezové oceli

Německý výrobce lékařských přístrojů potřeboval řezat chirurgické vodítkové díly z nerezové oceli 316L tak, aby měly hrany bez otoček a dodržovaly přesné tolerance pro automatickou montáž. Ruční odstraňování otoček zvyšovalo náklady a rizika. Naše EDM drátová řezací stroj byla nakonfigurována s funkcí jemného drátu a teplotně regulovaným dielektrickým systémem, který stabilizoval pracovní prostředí. Po instalaci zaznamenal klient opakovatelnost ±0,003 mm u 500 po sobě jdoucích dílů, zcela eliminovat ruční odstraňování otoček a snížit počet oprav při montáži o 31 procent. Vedoucí výroby poznamenal, že stroj udržuje požadované tolerance i při nepřetržitém provozu trvajícím až 20 hodin bez tepelného posunu.

Výrobní provoz leteckých komponent zkrátil dobu dodání z 14 dnů na 6 dnů

Americký dodavatel pro letecký průmysl opracovával niklové superlegury na výrobu složitě tvarovaných úhlových kovových spojek s přísnými tolerancemi úhlů. Předchozí výrobní postup vyžadoval více nastavení stroje a externí zpracování, čímž se doba dodání prodloužila na 14 dní. Dodali jsme EDM drátový řezný stroj vybavený rotačním stolem a automatickou regulací sklonu drátu, který umožnil jediné nastavení stroje pro obrábění šikmých profilů v rozsahu ±30 stupňů. Doba dodání klesla na 6 dní, odpad se snížil z 6 % na 1,5 % a dílna získala dlouhodobou zakázku na roční výrobu 12 000 součástí. Majitel podniku uvedl za klíčové faktory stabilitu stroje a naši rychlou technickou podporu.

Související produkty

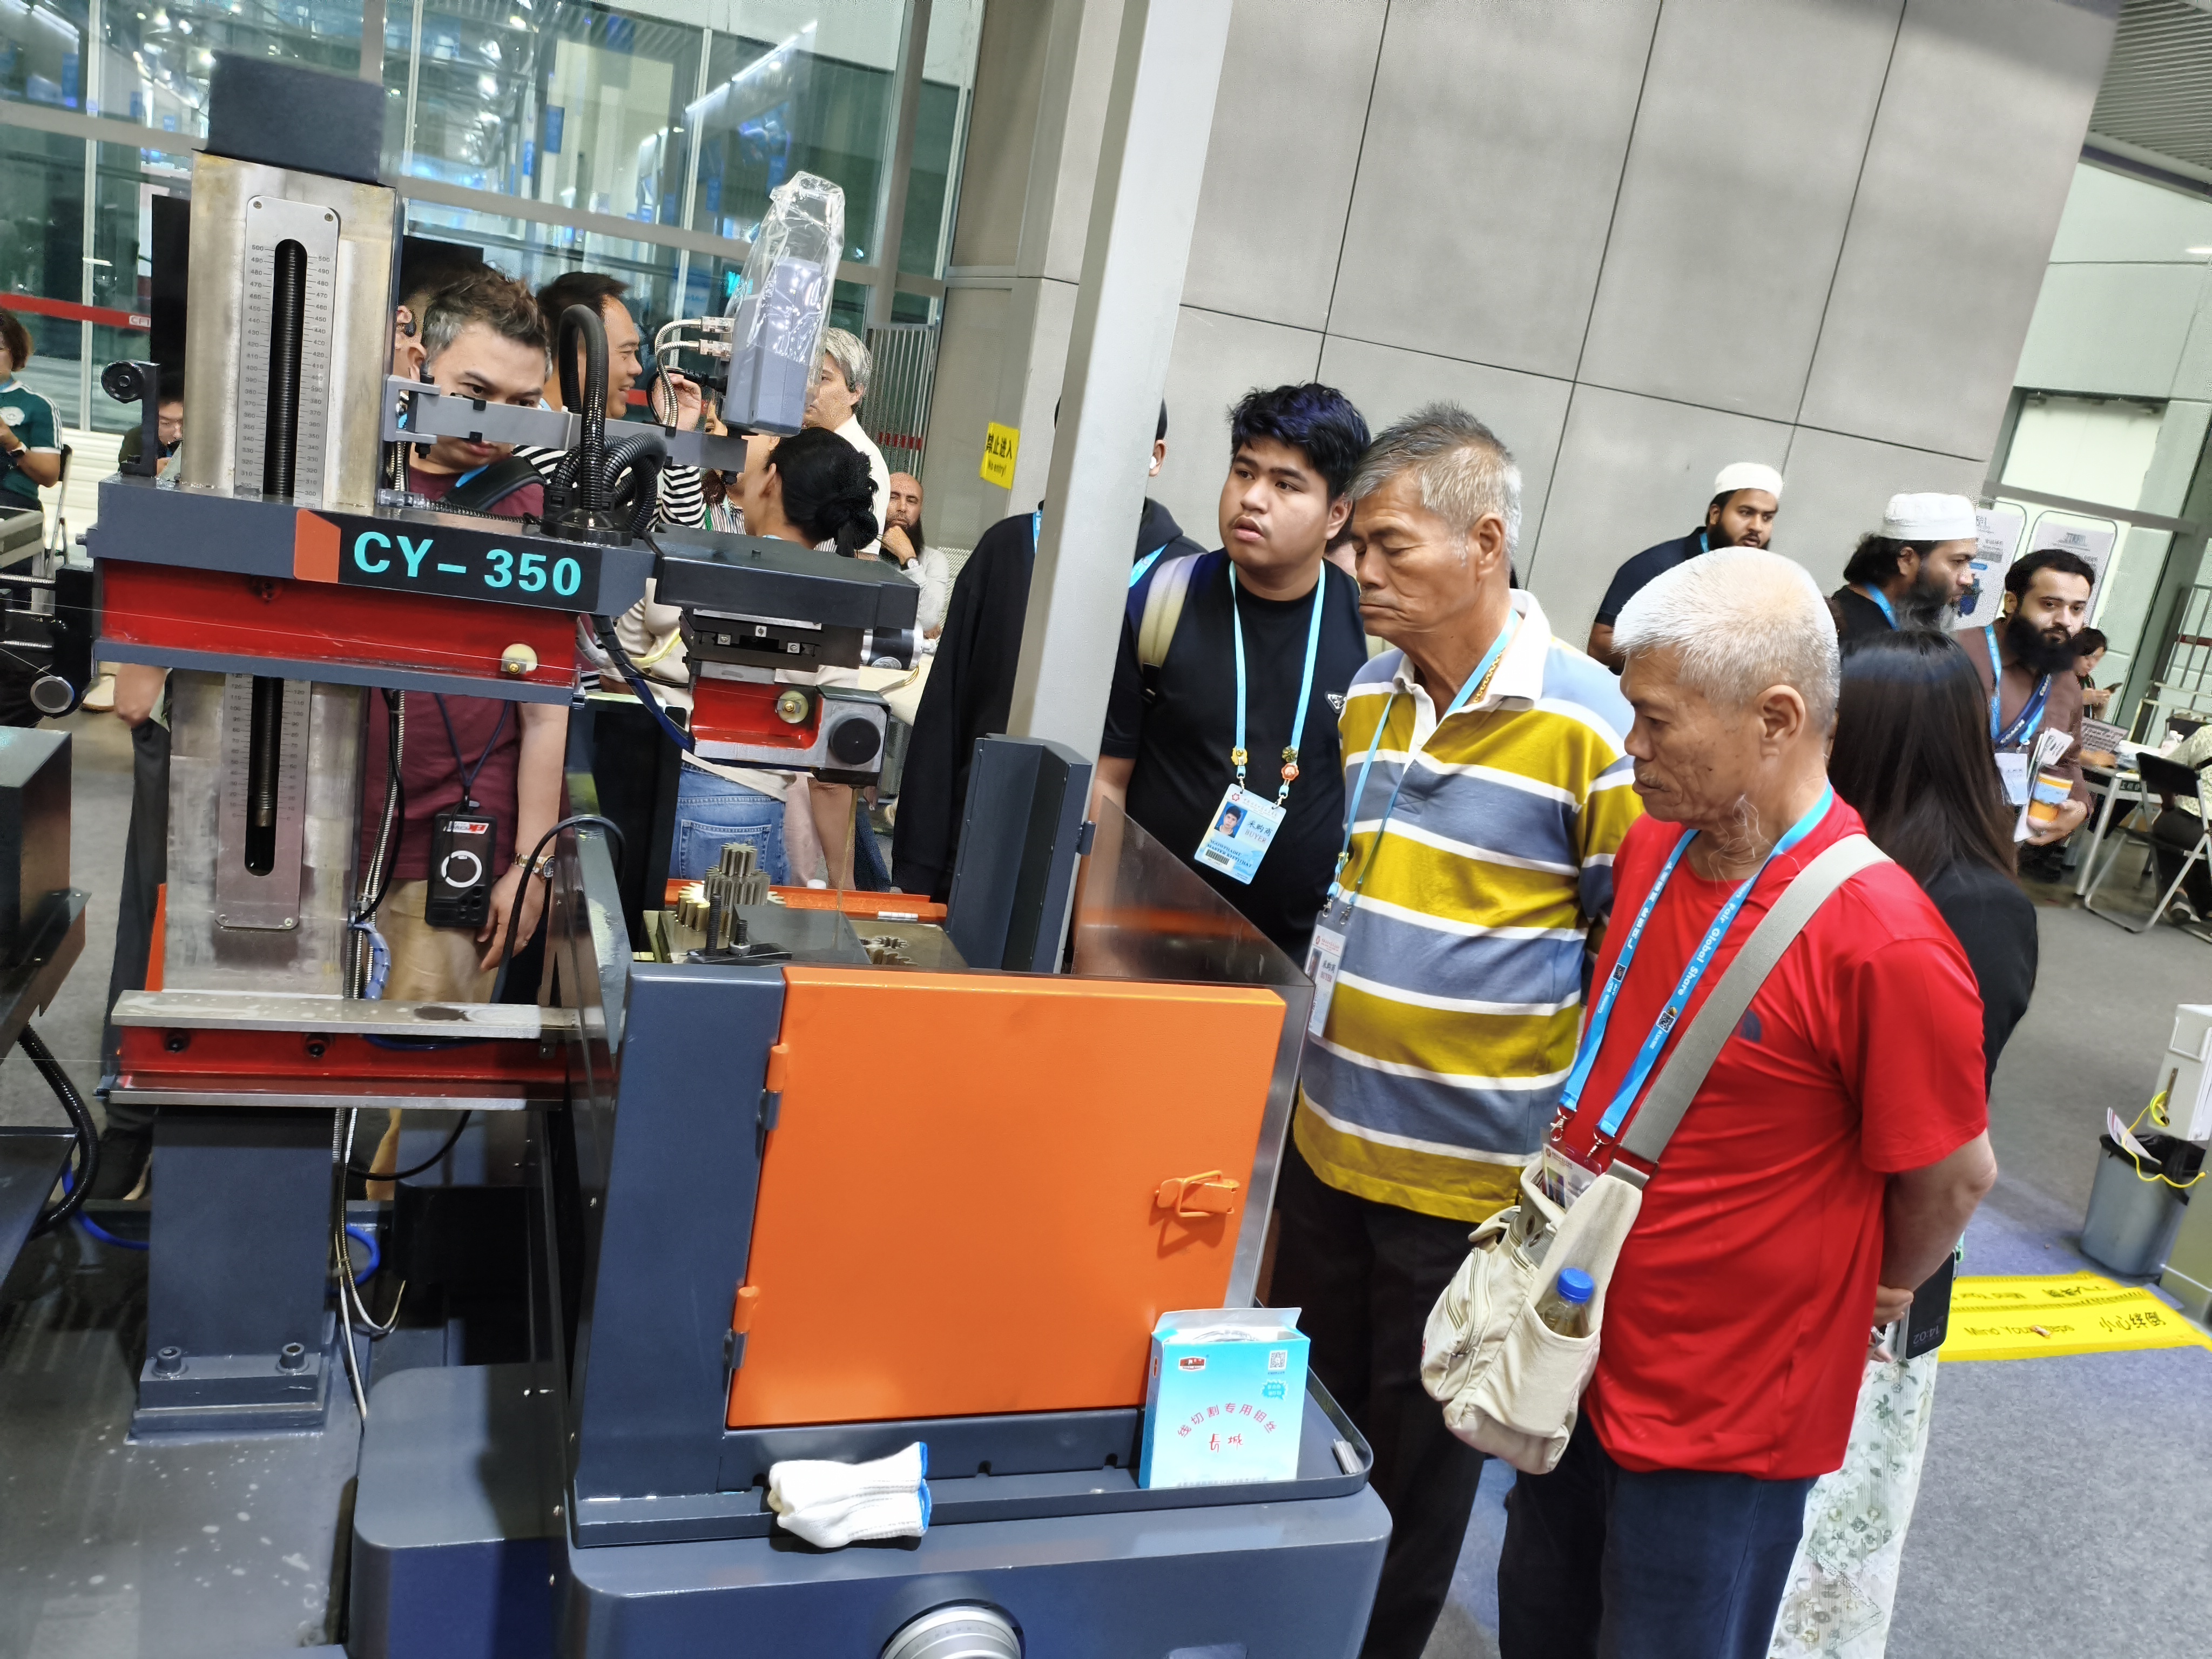
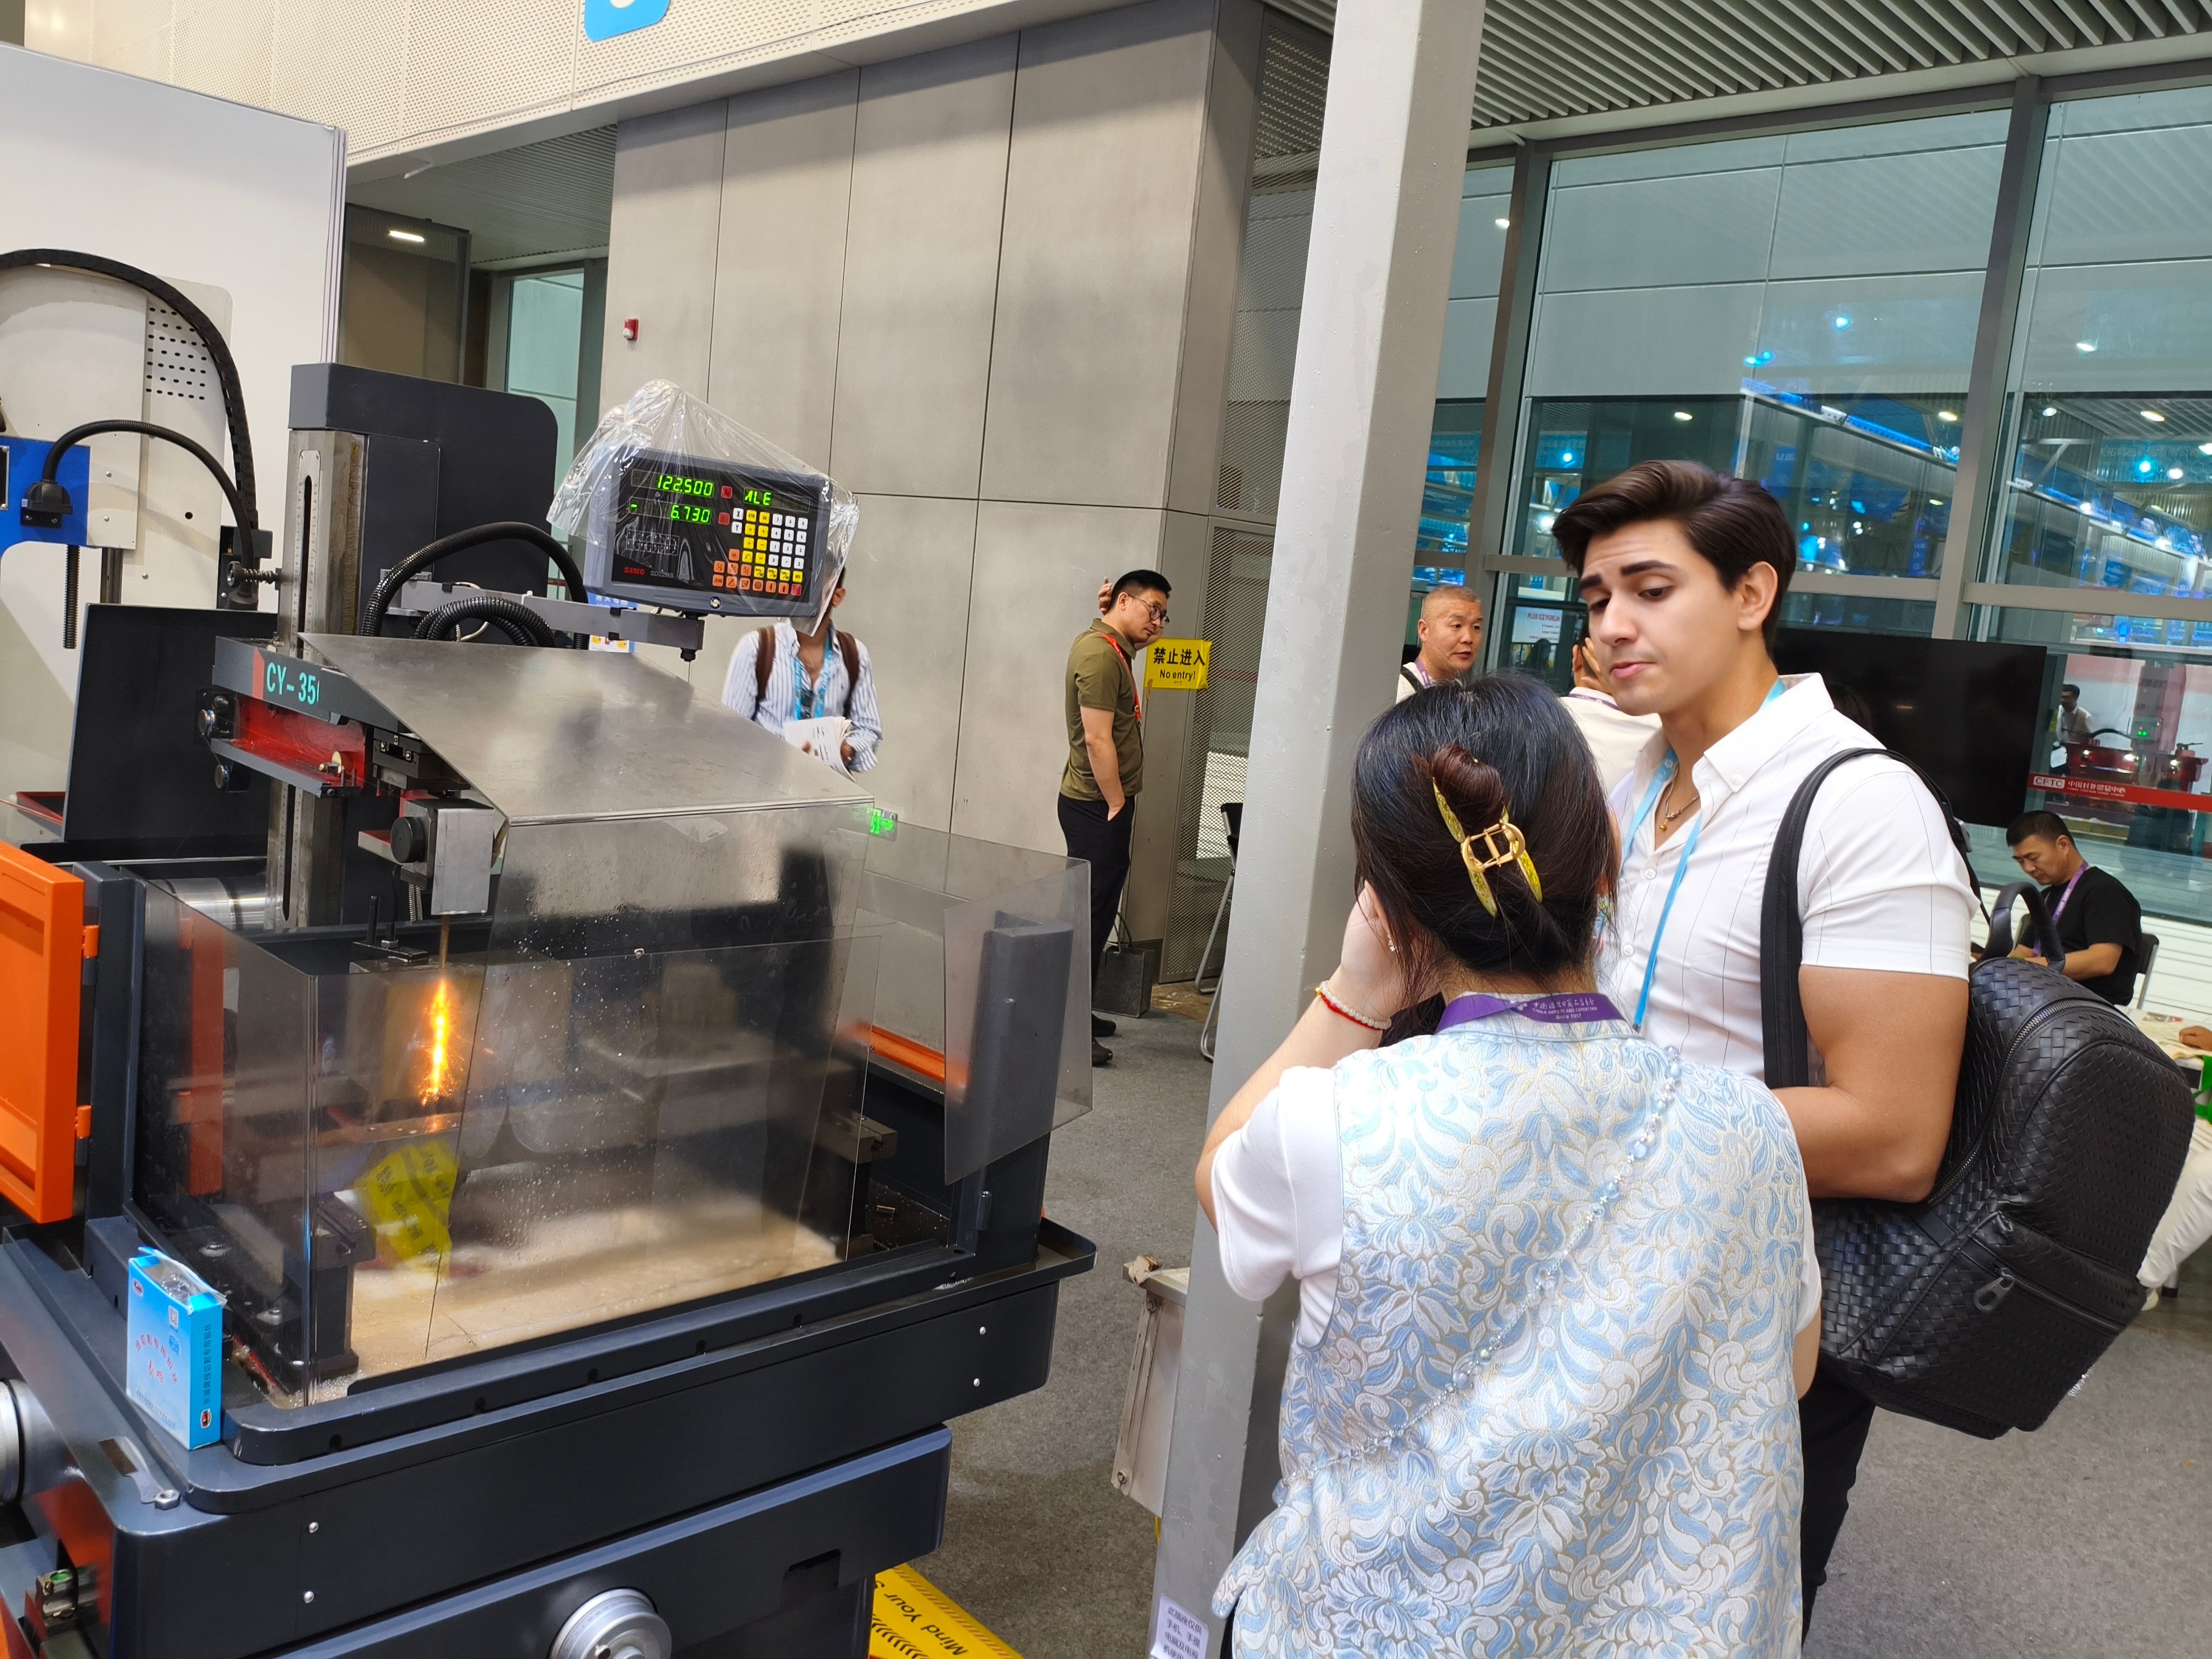
Výběr správného zařízení pro řezání elektrickým výbojem (EDM wire cut machine) vyžaduje pochopení toho, jak se materiál odstraňuje pomocí řízených elektrických jisker mezi tenkou drátovou elektrodou a vodivým obrobkem ponořeným do dielektrické kapaliny. Na rozdíl od tradičního řezání tento proces nepůsobí žádnou mechanickou silou, což jej činí ideálním pro kalené oceli, karbid, titan a jemné geometrie, které by při frézování nebo soustružení praskly nebo deformovaly. V moderní zakázkové dílně běží zařízení pro řezání elektrickým výbojem obvykle 16 až 22 hodin denně a zpracovává vložky forem, razící nástroje, vytlačovací matrice a přesné upínací zařízení. Pracovní postup začíná programováním v CAD/CAM, které převádí trojrozměrné modely na dráhy nástroje; určuje hrubovací průchody s vyšším proudem pro rychlost a následně několik dokončovacích průchodů s nižší energií pro dosažení požadované kvality povrchu. Obsluha umístí obrobek, nastaví počátek souřadnicového systému, automaticky provlékne drát a sleduje vodivost a teplotu dielektrické kapaliny. Stabilní dielektrický systém je kritický, protože kolísání teploty pouhých 2 stupně Celsia může způsobit změnu rozměrů o několik mikrometrů. Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd., založená v roce 2003, tyto systémy vyrábí s použitím tuhých litinových konstrukcí, přesných lineárních vedení a servosystému se zpětnou vazbou. Náš výrobní proces zahrnuje stárnutí litin, přesné obrábění sloupku a stolu, montáž v prostředí s regulovanou teplotou, ověření geometrické přesnosti pomocí laserových interferometrů a 72hodinový nepřetržitý řezný test před expedicí. Vyrábíme několik konfigurací pokrývajících rozměry obrobků od 300 × 400 mm do 800 × 1000 mm, s možností naklonění (taper) až ±30 stupňů a povrchovou drsností do Ra 0,8 µm. Na celém světě jsou naše stroje nasazeny ve více než 20 zemích. Ve Vietnamu používá dílna pro výrobu nástrojů a forem naše zařízení pro řezání elektrickým výbojem k výrobě plastových vstřikovacích forem pro spotřební elektroniku a dosahuje opakovatelnosti 0,004 mm napříč tisíci dutinami. V Brazílii vyrábí výrobce zemědělské techniky kalené ozubená kola a spojovací členy, čímž snižuje počet dokončovacích operací o 40 procent. V Německu se dodavatel přesného razení spoléhá na naši schopnost práce s jemným drátem při výrobě mikrokomponentů s prvky o rozměru 0,2 mm. Každé nasazení zahrnuje uvádění do provozu, školení obsluhy a přístup k dálkové diagnostice. Udržujeme sklad náhradních dílů pro rychlou expedici a nabízíme návody a technickou podporu v několika jazycích, aby odpovídaly místním požadavkům.

Často kladené otázky

Jaké materiály lze efektivně řezat pomocí EDM drátového řezného stroje?

Stroj pro řezání drátem EDM řeže jakýkoli elektricky vodivý materiál, včetně kalené nástrojové oceli, nerezové oceli, karbidu, titanu, mědi, mosazi a niklových superlegur. Nejlépe se osvědčuje při obrábění materiálů, které je obtížné zpracovat konvenčními metodami, například nástrojové oceli s tvrdostí 60 HRC, kde dosahuje přesných hran bez tepelné deformace. Nekovové materiály, jako jsou keramika nebo plasty, nelze zpracovat, pokud na ně není aplikováno vodivé povlakování.
Mosazný drát je cenově výhodný pro obecné řezání oceli a poskytuje spolehlivé výsledky rychlostmi až 300 mm²/min. Povlakovaný drát, například zinkem povlakovaný nebo difuzně žíhaný, zlepšuje odvod chladiva a elektrickou vodivost, čímž zvyšuje rychlost řezání a snižuje počet přerušení drátu u tlustých nebo tvrdých obrobků. U karbidu nebo vysokých dílů nad 300 mm často povlakovaný drát snižuje celkové náklady na součástku, i když je cena drátu vyšší.
Denní kontroly zahrnují kontrolu hladiny a vodivosti dielektrické kapaliny, zarovnání drátu a stav filtru. Týdenní úkoly zahrnují čištění pracovní nádrže a kontrolu opotřebení vodítek. Ročně by měla odborná služba ověřit geometrickou přesnost pomocí laserového interferometru a zkontrolovat napájecí zdroj. Dvěma nejdůležitějšími faktory udržujícími přesnost ±0,005 mm po léta provozu jsou stálá regulace teploty dielektrické kapaliny v rozmezí ±1 °C a včasná výměna filtru.
Standardní instalace trvá dva až tři dny, včetně vyrovnání, připojení napájení, naplnění dielektrikem a zkušebních řezů. Školení obsluhy obvykle trvá tři až pět dní a zahrnuje programování, nastavení, výběr parametrů a pravidelnou údržbu. Většina zákazníků dosáhne nezávislé výroby během jednoho týdne. Po uvedení do provozu je k dispozici dálková podpora a video-návody pro rychlejší odstraňování poruch.
Ano. Naše stroje podporují automatické navlékání drátu, programovatelné rozhraní pro upínací zařízení a volitelné robotické naložení pro neobsluhovaný provoz. Dílny provozující nepřetržitou výrobu obvykle připojují EDM Wire Cut Machine ke kontroleru buňky, který plánuje úkoly a sleduje stav drátu. Tato integrace může zvýšit využití hlavního vřetene z 60 procent na více než 85 procent.

Související články

Charakteristiky zpracování elektroerozivního drátového řezacího stroje

24

Dec

Charakteristiky zpracování elektroerozivního drátového řezacího stroje

Zobrazit více
Správný způsob manipulace při nedostatečné přesnosti obrábění rychlého drátového řezacího stroje

13

Dec

Správný způsob manipulace při nedostatečné přesnosti obrábění rychlého drátového řezacího stroje

Zobrazit více
Jak optimalizovat rychlost podávání, aby se zvýšil denní výstupní objem pružinového stroje

29

Jun

Jak optimalizovat rychlost podávání, aby se zvýšil denní výstupní objem pružinového stroje

Přesná mechanika podávání drátu Dosahování maximálního výkonu při výrobě pružin neznamená pouze zvyšování otáček motoru; je to o ovládnutí synchronizace mezi odezvou servopohonu a napětím materiálu. U vysokorychlostních CNC strojů...
Zobrazit více
Jak přizpůsobit upínací prvky pro pružinový stroj pro výrobu pružin netypického tvaru

03

Aug

Jak přizpůsobit upínací prvky pro pružinový stroj pro výrobu pružin netypického tvaru

Zvládnutí složitých výzev při výrobě pružin: Navigace v intrikátních aspektech průmyslové výroby ve vysoké rychlosti vyžaduje hluboké porozumění dynamice podávání drátu, mechanickým tolerancím a mechanice ohýbání na více osách u moderních automatických...
Zobrazit více

Reference zákazníků

Klaus Reinhardt, vedoucí výroby, Precision Die Shop, Německo.
Spolehlivý výkon a rychlá podpora

Instalovali jsme EDM drátový řezací stroj v roce 2022 a od té doby jsme ho provozovali přes 18 000 hodin. Přesnost zůstává v rámci 0,004 mm a neplánované výpadky nepřesahují 1 procento. Když jsme potřebovali sestavu vodítek, dorazila během tří dnů. Stroj se stal základním pilířem naší výroby nástrojů.

Daniel Okafor, vlastník společnosti Advanced Tooling Ltd., Spojené království.
Vynikající poměr cena–výkon pro výrobu s vysokou směsí dílů

V naší dílně denně řežeme malé šarže kalených součástí. EDM drátový řezací stroj snížil čas nastavení o 25 procent a odpad o 4 procenta. Školení bylo jasné a tým rychle odpověděl na každou otázku. Doporučili jsme jej dvěma partnerovským továrnám.

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Tuhá konstrukce stroje navržená pro nepřetržitý řezání s vysokou přesností

Tuhá konstrukce stroje navržená pro nepřetržitý řezání s vysokou přesností

Základem spolehlivého stroje pro elektrické vodivé řezání (EDM Wire Cut) je mechanická stabilita. Naše stroje využívají litinových odlitků s vyztuženými žebry, které jsou před přesným obráběním podrobeny přirozenému stárnutí a odstraňování napětí vibracemi. Osi X, Y a Z se pohybují po předpínacích lineárních vedeních, která pohání střídavé servomotory, a dosahují polohové přesnosti ±0,005 mm a opakovatelnosti ±0,003 mm. Tato konstrukce odolává tepelné i mechanické deformaci během dlouhých neobsluhovaných provozních cyklů. V praxi může formovací dílna řezající vložky vysoké 500 mm udržet požadovanou toleranci po dobu 20 hodin, protože stroj kompenzuje mírný tepelný nárůst a zajišťuje stabilní teplotu dielektrika. Tuhá konstrukce také umožňuje zpracovávat těžké obrobky až do hmotnosti 1 500 kg bez průhybu, který by zhoršil kvalitu řezné hrany. Pro zákazníky z leteckého a zdravotnického průmyslu přímo snižuje tato stabilita náklady na dodatečné opravy a kontrolu.
Pokročilý pulzní zdroj napájení optimalizuje rychlost i kvalitu povrchu

Pokročilý pulzní zdroj napájení optimalizuje rychlost i kvalitu povrchu

Pulzní zdroj napájení určuje, jak efektivně odstraňuje materiál stroj pro řezání drátem metodou EDM a jak jemný je konečný povrch. Naše generátory dodávají řízené výbojové energie, které vyvažují rychlost hrubování a kvalitu dokončování. Obsluha může provádět hrubovací průchody s vysokým proudem až 300 mm2/min na měděném drátu a poté přepnout na dokončovací průchody s nízkou energií, které vytvářejí povrchy s drsností Ra 0.8 µm. Adaptivní řízení monitoruje podmínky mezi elektrodou a obrobkem tisíckrát za sekundu a upravuje napětí a proud, aby zabránilo přerušení drátu, zejména u vysokých nebo součástí s proměnnou tloušťkou. Tato schopnost je rozhodující v odvětvích jako výroba razítek pro tváření, kde přerušený drát může znehodnotit obrobek v hodnotě několika tisíc dolarů. Turecký výrobce razítek snížil míru přerušení drátu o 62 procent po přechodu na náš systém. Zdroj napájení také podporuje velmi tenké dráty až do průměru 0.1 mm pro mikroobrábění, čímž umožňuje zákazníkům z oblasti zdravotnictví a elektroniky vyrábět malé prvky s čistými hranami.
Whatsapp Whatsapp E-mail E-mail Mobilní telefon Mobilní telefon TOPTOP