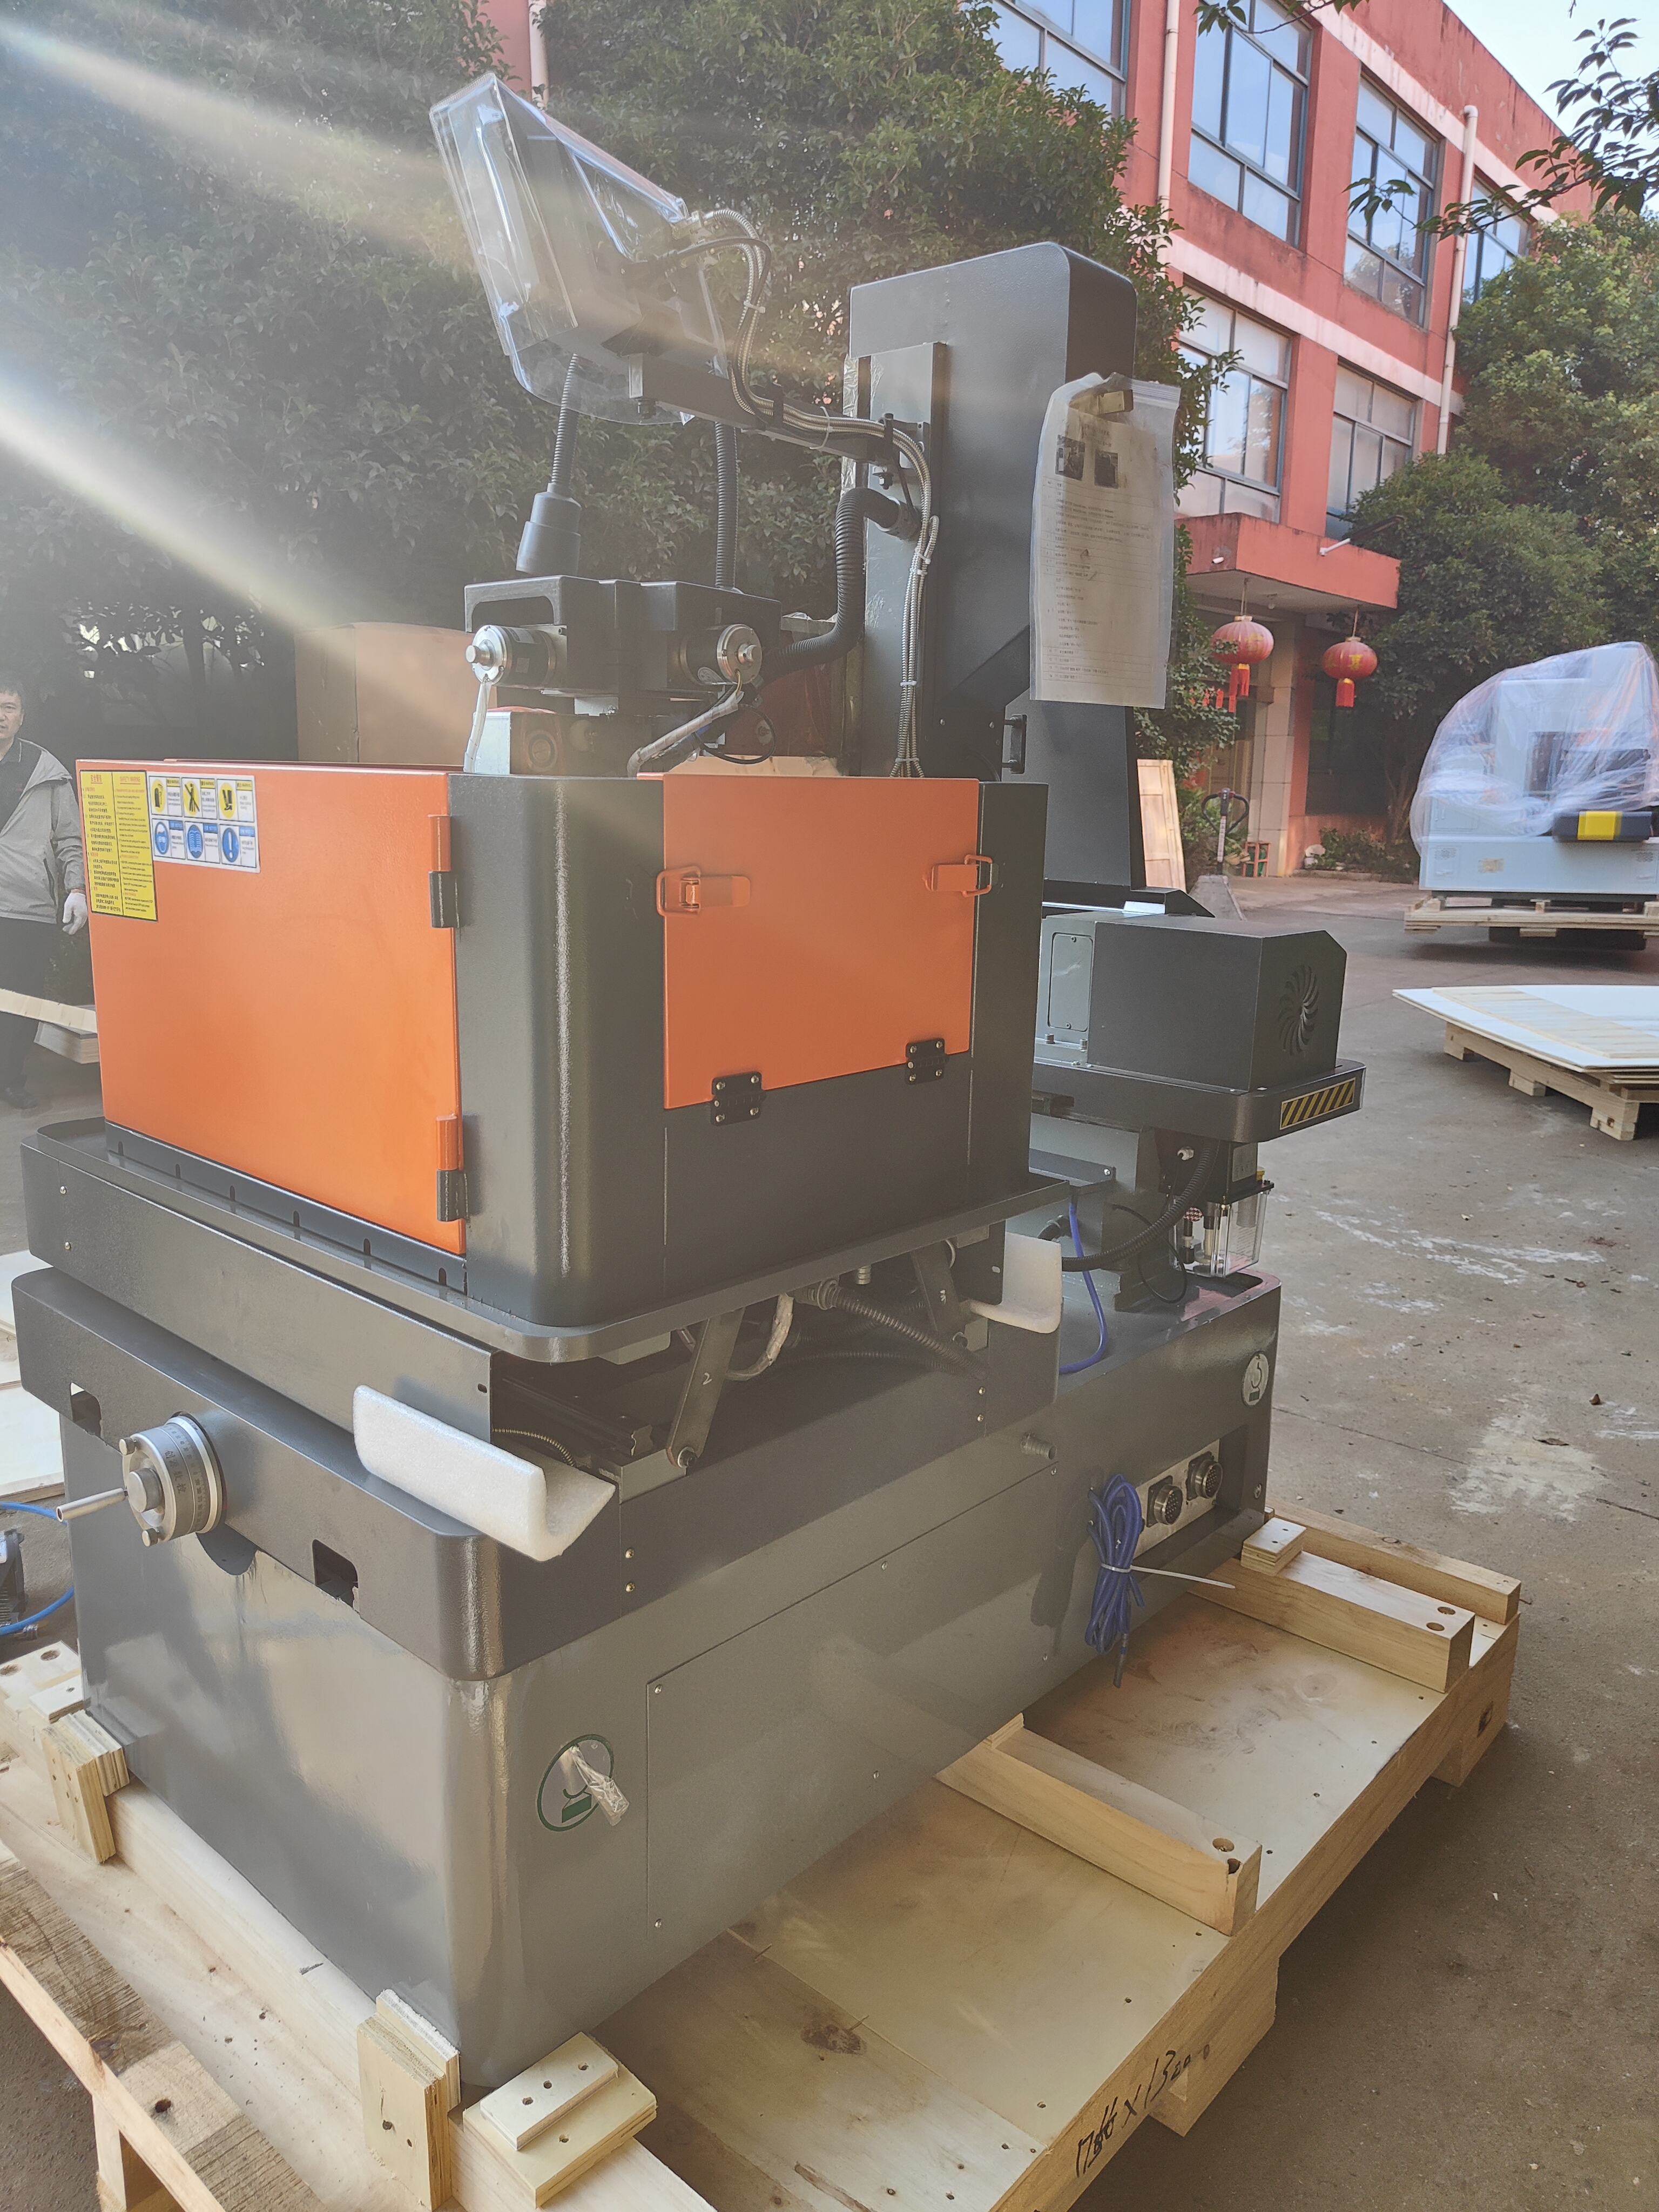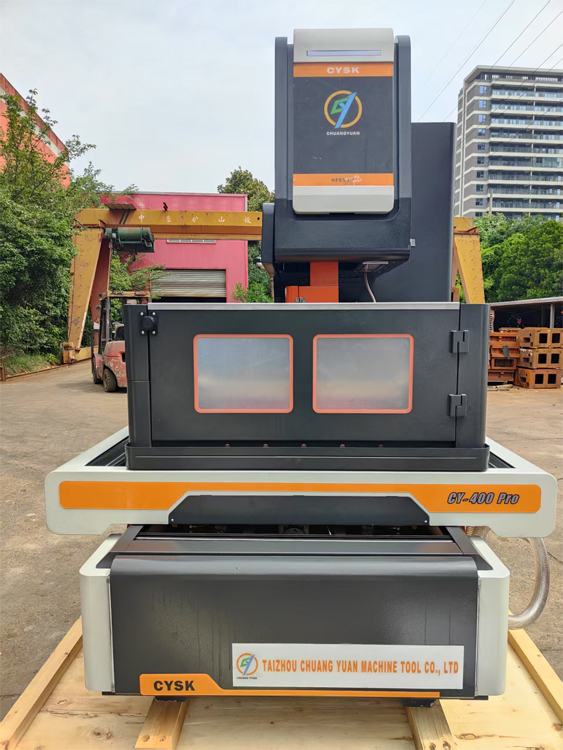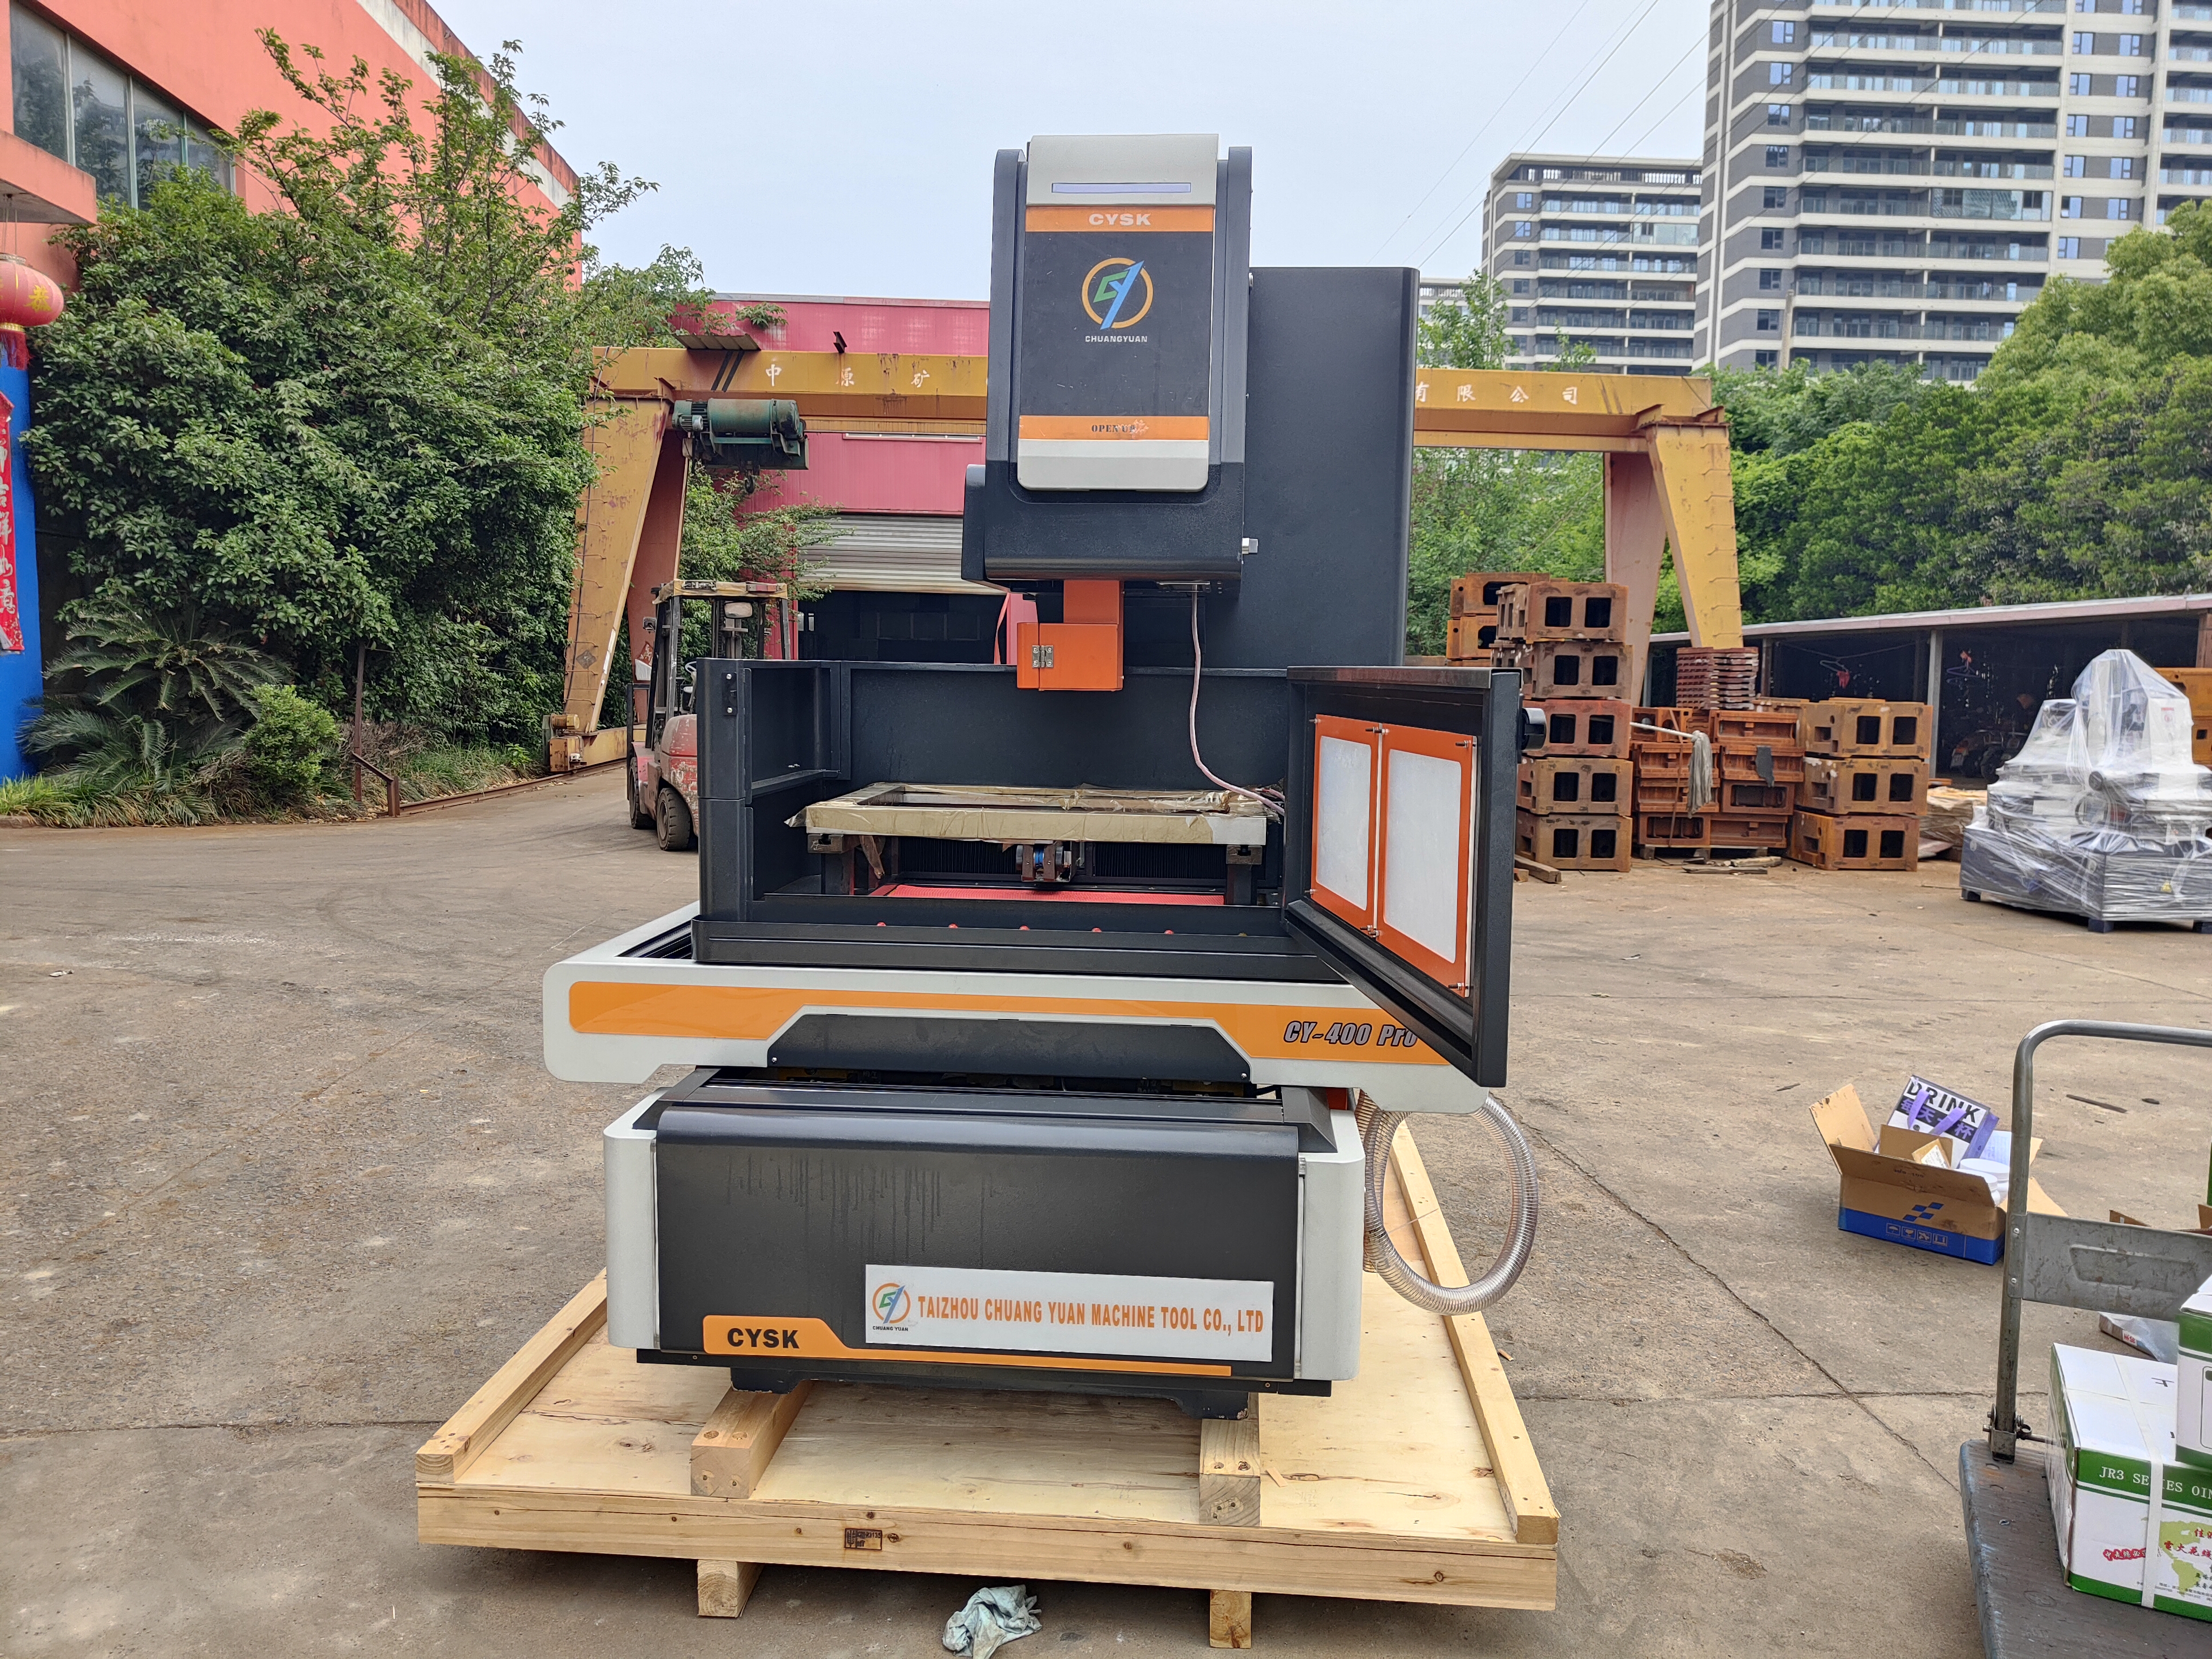
آلة تآكل بالأسلاك: دقة خماسية المحاور، ودقة ٠٫٠٠٣ مم

جميع الفئات

احصل على عرض سعر مجاني

سيتصل بك ممثلنا قريبًا.
بريد إلكتروني
جوال / واتساب
ويتشات
لينكدإن
الاسم
اسم الشركة
رسالة
0/1000
مرفق
يرجى تحميل على الأقل مرفق واحد
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
حلول آلات التآكل بالأسلاك الدقيقة من مصنّع صيني موثوق

حلول آلات التآكل بالأسلاك الدقيقة من مصنّع صيني موثوق

أنتجت شركة تايتشو تشوانغ يوان لآلات الأدوات المحدودة أجهزة قطع الأسلاك الدقيقة منذ عام ٢٠٠٣ في مدينة تايتشو بمقاطعة جيانغسو بالصين، وخدمت ورش الأدوات ومصانع القوالب ومورِّدي قطع غيار صناعة الطيران والفضاء ومصانع الأجهزة الطبية في أكثر من عشرين دولة. وتوفِّر سلسلة أجهزتنا لقطع الأسلاك دقة متكررة في التموضع تبلغ ±٠٫٠٠٣ مم، ونهايات سطحية تصل إلى Ra ٠٫٨ ميكرومتر، وسرعات قطع تصل إلى ٢٢٠ ملم²/دقيقة باستخدام سلك نحاسي قطره ١٫٠ مم. وفي مجال صناعة القوالب، يحقِّق العملاء عادةً تحملات تجويف ضمن حدود ٠٫٠٠٥ مم على مدى حركة ٣٠٠ مم، مما يقلِّل وقت التلميع بنسبة تتراوح بين ٣٠ و٤٠ في المئة مقارنةً بالطحن بالإضافة إلى التثبيت اليدوي. أما في قطاع الطيران والفضاء، فيستخدم مورِّد من المستوى الثاني في ألمانيا جهاز قطع أسلاك خمسي المحاور الخاص بنا لقطع أجزاء غلاف التوربين المصنوعة من سبيكة إنكونيل ٧١٨، ما قلَّل نسبة الهدر من ٨ في المئة إلى ١٫٥ في المئة خلال ستة أشهر. كما تعتمد شركات تصنيع الدعامات الطبية والأدوات الجراحية في تركيا على جهاز قطع الأسلاك المغمور الخاص بنا للحفاظ على عرض الشقوق عند ٠٫٠٢ مم في الفولاذ المقاوم للصدأ من النوع ٣١٦L والتيتانيوم.
احصل على عرض أسعار

دراسة حالة

تقلّص ورشة القوالب الألمانية كتل القالب بطول ١٢٠٠ مم باستخدام ماكينة تآكل بالأسلاك خماسية المحاور

واجه مصنع ألماني لقوالب الإضاءة الأمامية للسيارات عقبةً تكمن في كتل فولاذية من نوع ١,٢٣٤٤ مُصلَّبة بأبعاد ١٢٠٠ × ٨٠٠ × ٤٠٠ مم، والتي تتطلّب قنوات تبريد بزوايا معقّدة وأسطح إغلاق لا يمكن للطحن الوصول إليها. وكانت آلة التآكل بالخيط التي يمتلكها المصنع محدودة بسعة حركة تبلغ ٦٠٠ مم فقط، ما اضطره إلى الاستعانة بمصادر خارجية بتكلفة ٣٥ يورو لكل ساعة وبأوقات تسليم تصل إلى ١٤ يوماً. وفي عام ٢٠٢٢، قام المصنع بتثبيت آلة التآكل بالخيط الخمسية المحاور CY-WEDM ١٢٠٠ الخاصة بنا، المزودة بتقنية التحميل التلقائي للخيط والقطع الغاطس. وتضمن هذه الآلة دقةً مقدارها ±٠,٠٠٤ مم على كامل مدى الحركة، كما أن رأس الميل الخماسي المحاور قادر على القطع بزوايا تصل إلى ٣٠ درجة. وخلال ثلاثة أشهر، استبدلت عمليات القطع الداخلية ٨٠٪ من العمل الذي كان يُنفَّذ سابقاً عبر مصادر خارجية، وانخفض وقت التسليم من ١٤ يوماً إلى ٣ أيام، بينما انخفضت التكلفة السنوية للتشغيـل بمقدار ٢١٠٠٠٠ يورو. ويُشغِّل المصنع الآن الآلة ٢٢ ساعة يومياً، وستة أيام أسبوعياً، ويبلغ استهلاك الخيط ٠,١٨ كجم/ساعة عند معدل قطع ١٨٠ مم²/دقيقة باستخدام خيط نحاسي قطره ٠,٢٥ مم. وقد أكد مدير الجودة أن جميع أسطح إغلاق القوالب تمرّ الآن باختبار «التركيب الأزرق» بنجاح.

شركة تركية لتصنيع الأجهزة الطبية تحقق فتحات بقياس ٠٫٠٢ مم على الفولاذ المقاوم للصدأ من النوع ٣١٦إل

كانت شركة تركية تُصنِّع أدوات التثبيت الجراحي وملاقط الخزعات بحاجةٍ إلى قطع شقوق عرضها ٠,٠٢ مم وعمقها ٨ مم في أنابيب من الفولاذ المقاوم للصدأ من الدرجة ٣١٦ل وتيتانيوم، دون مناطق متأثرة بالحرارة أو حواف زائدة. وأسفر استخدام القطع بالليزر عن طبقات مُعاد تشكيلها ورواسب لم تجتز اختبارات التحقق من إمكانية تنظيفها بما يتوافق مع متطلبات التوافق الحيوي. وبعد تقييم ثلاثة مورِّدين، اختارت الشركة جهازنا للاستنزاف بالسلك المغمور CY-WEDM ٥٠٠ عام ٢٠٢٣. وباستخدام سلك نحاسي قطره ٠,١ مم وماء خالٍ من الأيونات موصليةً ١٢ مايكروسيمنز، وبتطبيق تقنية التشذيب المتعدد المرات، حقَّق الجهاز نعومة سطحية بمقدار Ra ٠,٤ ميكرومتر وتحمُّلًا في عرض الشقوق بلغ ±٠,٠٠٢ مم. وهبط معدل الهدر من ١٢٪ إلى ١,٨٪، كما انخفض وقت التلميع اللاحق للتصنيع بنسبة ٤٥٪. واجتازت الشركة تدقيق المراقبة الخاص بمعيار ISO ١٣٤٨٥ عام ٢٠٢٤، مستندةً في ذلك إلى بيانات القدرة العملية الكاملة (Cpk = ١,٦٧) التي أنتجتها سجلات الجهاز الداخلية. ومنذ ذلك الحين، طلبت الشركة وحدتين إضافيتين من أجهزة الاستنزاف بالسلك لتوسيع إنتاج مكوِّنات الأدوات التنظيرية المُصدَّرة إلى ألمانيا والولايات المتحدة الأمريكية.

مصنع الهندي لموصلات الإلكترونيات يرفع إنتاجه ٢٨ في المئة باستخدام آلة تآكل الأسلاك الآلية

شركة مصنِّعة لمُوصِلات في بونه، الهند، تُنتج دبابيس ظهرية عالية السرعة من نحاس البريليوم والبرونز الفوسفوري، واجهت صعوباتٍ في اهتراء الأقطاب الكهربائية وعدم انتظام فجوات القُطَّاعات. وأدّى الصيانة اليدوية للقوالب إلى توقُّف تشغيل بنسبة ٩٪ وهدر بنسبة ٥٪. وفي عام ٢٠٢٣، تركَّبت الشركة جهازيْن من أجهزة التآكل بالأسلاك الآلية من طراز CY-WEDM ٤٠٠ الخاصة بنا، والمزوَّدين بتقنية إدخال الأسلاك التلقائي ذات ٢٤ موضعًا وإزالة المخلفات التلقائية. وقد قطَّعت هذه الأجهزة قطع القُطَّاعات والقوالب بثباتٍ في فجوة قدرها ٠٫٠٠٣ مم، ما زيَّد عمر القوالب من ٨٠٠٠٠٠ ضربة إلى ١٫٦ مليون ضربة. وارتفعت الإنتاجية بنسبة ٢٨٪، وانخفض الهدر إلى ٠٫٩٪، وتراجعت فترات التوقُّف غير المُخطَّط لها إلى ١٫٥٪. وأشار مدير المصنع إلى أن ميزة التشخيص عن بُعد في جهاز التآكل بالأسلاك سمحت للمهندسين لدينا في الصين بحل إنذار مضخة الغسل خلال ٤٠ دقيقة، مما تجنَّب فقدان كامل وردية إنتاج. والآن تصدِّر الشركة موصِلاتٍ إلى ١٤ دولةً، وتنسب إلى استثمارها في أجهزة التآكل بالأسلاك خفضاً بنسبة ١٧٪ في التكلفة لكل ١٠٠٠ وحدة.

المنتجات ذات الصلة

فهم تكنولوجيا آلات التآكل بالأسلاك وكيفية اختيار النظام المناسب: آلة التآكل بالأسلاك، والمعروفة أيضًا باسم آلة التفريغ الكهربائي بالأسلاك (WEDM)، تُزيل المواد الموصلة عن طريق توليد شرارات كهربائية خاضعة للتحكم بين سلك كهرودي متحرك باستمرار وقطعة العمل المغمورة في ماء معزَّل. وعلى عكس عمليات الطحن أو القطع بالليزر، لا تُمارس هذه العملية أي قوة ميكانيكية، ما يمكِّن المصانع من قطع فولاذ الأدوات المصلب ذي صلادة تزيد على ٦٠ HRC، وكربيد التنجستن، وإنكونيل، والتيتانيوم، وسبائك النحاس بدقة استثنائية. وقد بلغت قيمة سوق آلات التآكل بالأسلاك العالمي نحو ١,٩ مليار دولار أمريكي في عام ٢٠٢٤، ومن المتوقع أن ينمو بمعدل سنوي قدره ٥,٦٪ حتى عام ٢٠٣٠، مدفوعًا بالطلب من قطاعات صناعة القوالب والأدوات، والطيران، والأجهزة الطبية، والإلكترونيات، وأدوات صناعة السيارات. وتتمثّل مهمتنا في شركة تايتشو تشوانغ يوان لآلات التشغيل المحدودة، التي أُسست عام ٢٠٠٣ في مقاطعة جيانغسو بالصين، في تصميم وتصنيع آلات التآكل بالأسلاك التي توازن بدقة بين الدقة والسرعة وإجمالي تكلفة الملكية. ويبدأ إنتاجنا بتحليل العناصر المحددة لهيكل الآلة، الذي يُصبّ من حديد ميهانيت عالي الصلابة، ثم يُترك ليخضع للتخلّص من الإجهادات الداخلية لمدة ١٢ شهرًا. وبعد ذلك، تُشغَّل الآلة على مخرطة CNC ذات الخمس محاور لضمان تسطّح لا يتجاوز ٠,٠١ مم لكل ١٠٠٠ مم قبل التجميع. وتستخدم كل محور دليلًا خطيًّا مسبق التحميل ومسمارًا كرويًّا من الدرجة C3 مع تعويض طولي معاير بالليزر، ما يحقّق دقة تحديد موضع تبلغ ±٠,٠٠٣ مم وتكرارية تبلغ ±٠,٠٠١ مم. ويعمل مولّد النبضات لدينا عند ترددات تصل إلى ١,٥ ميجاهرتز، مع تحكّم تكيّفي يراقب جهد الفجوة ٢٠٠٠ مرة في الثانية، ويضبط طاقة التفريغ تلقائيًّا لمنع انقطاع السلك وحماية الأشكال الدقيقة. وفي مهمة نموذجية لقطع فولاذ أدوات من النوع ١,٢٣٤٤ بسماكة ٤٠ مم، تحقّق آلتنا معدل قطع يبلغ ١٨٠ مم²/دقيقة باستخدام سلك نحاسي قطره ٠,٢٥ مم مع الحفاظ على خشونة سطحية (Ra) تبلغ ١,٠ ميكرومتر، بينما تصل الخشونة السطحية بعد عمليات التهذيب المتعددة إلى ٠,٤ ميكرومتر. أما نظام نقل السلك فيعتمد على خدمة توتر مغلقة الحلقة تحافظ على قوة توتر تتراوح بين ٨ و١٢ نيوتن، وهي عاملٌ بالغ الأهمية لعمليات القطع المائلة حتى زاوية ٣٠ درجة، ولإدخال السلك تلقائيًّا بقطر ٠,١ مم. كما أن تصميمنا للقطع الغمرّي يقلّل التشوه الحراري في الأجزاء الرقيقة التي تقل سماكتها عن ٠,٥ مم، وهو شرطٌ شائع في التطبيقات الطبية والإلكترونية. ومن الناحية البيئية، تستهلك الآلة ٢,٨ كيلوواط في وضع الاستعداد و٩,٥ كيلوواط أثناء عملية القطع، بينما تمد وحدة معالجة المياه عمر راتنج الماء المعزَّل إلى ١٨٠٠ ساعة. ويستخدم عملاؤنا حول العالم آلات التآكل بالأسلاك الخاصة بنا بطرق محددة. ففي ألمانيا وإيطاليا، تستخدم ورش صناعة القوالب قطع الإدخالات الخاصة بقوالب الحقن وقوالب البثق، مع الاعتماد على نظام إزالة المخلفات التلقائي لدينا لتشغيل دفعات ليلية دون تدخل بشري تضم ثمانية إلى اثني عشر تجويفًا. وفي الولايات المتحدة، تقطع ورش الطيران المخصصة حلقات الختم الشبكية وقواعد شفرات التوربينات من سبائك النيكل، مستخدمةً رأس القطع المائل ذا الخمس محاور لإنتاج أشكال الجذور الشجرية في إعداد واحد فقط. وفي تركيا والهند، تستخدم الشركات المصنعة للأجهزة الطبية والإلكترونية آلاتنا لقطع الدعامات الطبية (stents) وأجزاء الفك الجراحي ودبابيس الموصلات، حيث تلغي الحواف الخالية من الحواف الحاجة إلى عمليات تلميع ثانوية. وفي فيتنام والمكسيك، تعتمد موردو أدوات الختم في قطاع السيارات على آلات التآكل بالأسلاك لدينا للحفاظ على القوالب التدريجية ذات مسافة التوضّع بين المخرز والقالب البالغة ٠,٠٠٣ مم، ما يطيل عمر القالب ليتجاوز ١,٥ مليون ضربة. وفي كوريا الجنوبية واليابان، يعتمد مصنعو أدوات الموصلات الدقيقة على نظام التعويض الحراري لدينا للحفاظ على دقة ±٠,٠٠٢ مم خلال تشغيل غير مراقب يستمر ١٨ ساعة. ونقدّم الدعم لجميع عملائنا عبر تشخيص عن بُعد عبر بوابة إنترنت الأشياء الصناعي، وصيانة مدعومة بالواقع المعزز، وقناة قطع غيار تُوفّرها مستودعاتنا في روتردام خلال ٤٨ ساعة. كما يقدّم فريق هندستنا تجارب قطع مجانية على مواد العميل، مع إرسال تقرير عملي مفصّل يتضمّن التعويضات المقترحة وضغوط الغسل وأنواع الأسلاك المناسبة. ويتطلّب اختيار آلة التآكل بالأسلاك أكثر من مجرد مقارنة الأسعار. فالمشترون يجب أن يقيّموا حجم الحركة مقابل أكبر كتلة قالب ينوون قطعها، وقدرة القطع المائل لمعالجة الزوايا المعقدة، وموثوقية إدخال السلك التلقائي للتشغيل الليلي دون تدخل بشري، وقدرة الشركة المصنّعة على تقديم هندسة تطبيقية متخصصة. ونوصي بأن يكون هامش الحركة لا يقل عن ١٠٪ فوق أبعاد أكبر قطعة، وأن يكون المولّد قادرًا على معالجة أسمك مادة وفق المطلوب من جودة السطح. أما بالنسبة للورش التي تتعامل مع كل من الفولاذ المصلب وكربيد التنجستن، فإن وجود مولّد ثنائي الطاقة مع دوائر إنهاء منفصلة يجنّب التنازلات. وبما أن آلات التآكل بالأسلاك تعمل عادةً من ١٥ إلى ٢٠ سنة، فإن سهولة الصيانة وتوافر قطع الغيار يكتسبان أهمية مساوية للمواصفات الأولية. وتستخدم آلاتنا مكونات صناعية قياسية من شركات سيمنز وباناسونيك وهيوين، ما يقلل من مخاطر التوريد على المدى الطويل. كما ننشر جداول الصيانة ومكتبات رموز الأخطاء وإجراءات المعايرة ل habilitate الفنيين المحليين على التدريب الذاتي. ومع تركيب أكثر من ١٨٠٠ آلة تآكل بالأسلاك في مختلف أنحاء العالم وشراكات في أكثر من ٢٠ دولة، نواصل تحسين تصاميمنا استنادًا إلى البيانات الميدانية. ومن أحدث التحسينات التي أدخلناها إعادة تصميم دليل السلك ليزداد عمره بنسبة ٤٠٪، وفوهة غسل تقلل انقطاع السلك في الأجزاء الطويلة بنسبة ٢٢٪، وبرنامج تحكم مزوّد بقواعد بيانات تقنية مضمنة لـ٤٦ مادة شائعة. سواء كنت ورشة تصنيع صغيرة تضيف أول آلة تآكل بالأسلاك إلى معداتها، أو مصنعًا كبيرًا يوسع طاقته الإنتاجية، فإن فريقنا قادر على تزويدها بالنموذج الأنسب لأجزاء عملك وموادك وأهداف إنتاجك.

الأسئلة المتكررة

ما المواد التي يمكن لآلة قطع الأسلاك أن تقطعها، وما هي الحدود العملية للسُمك؟

تقطع آلة قطع الأسلاك أي مادة موصلة كهربائيًّا، بما في ذلك فولاذ الأدوات المصلب حتى صلادة ٧٠ هارديس، كربيد التنجستن، إنكونيل، التيتانيوم، النحاس، البرونز، والألومنيوم. أما الحد العملي للسُمك فيعتمد على قوة المولد ونظام الغسل: فطرزنا القياسية تقطع فولاذًا بسُمك ٣٠٠ مم، بينما تتعامل سلسلتنا عالية القدرة مع سُمك ٥٠٠ مم وبسرعة منخفضة. ولا يمكن قطع السيراميك غير الموصل والمعظم من البلاستيكيات إلا باستخدام إلكترود مساعد.
يتم القطع المغمور عبر غمر القطعة المراد معالجتها في ماء مزيل للأيونات، ما يحسّن التبريد والدقة عند معالجة الأجزاء الطويلة أو الرقيقة، ويُفضَّل هذا الأسلوب في المجالات الطبية والفضائية وتصنيع القوالب. أما آلات الغسل فقط فهي أقل تكلفة ومناسبة للأجزاء الصغيرة والبسيطة. ويختار كثير من العملاء آلة قطع أسلاك ثنائية الوضع التي تتحول تلقائيًّا بين الوضعين، مما يوفّر مرونة في تنفيذ مختلف أنواع المهام باستثمار واحد.
تشمل المهام اليومية فحص توصيلية الماء (الهدف من ٥ إلى ١٥ ميكروسيمنز) وتوتر السلك. أما المهام الأسبوعية فتشمل تنظيف أدلة السلك، وفحص نقاط تغذية الطاقة، واستبدال الفلاتر. ونوصي سنويًّا بمعايرة جميع المحاور باستخدام الليزر. وباتباع هذا الجدول، يحافظ العملاء عادةً على دقة تتراوح بين ±٠٫٠٠٣ مم لمدة ثمانية إلى عشرة أعوام، مع استبدال أدلة السلك كل ٦٠٠ إلى ٩٠٠ ساعة حسب نوع المادة المستخدمة.
يستغرق التركيب عادةً من ثلاثة إلى خمسة أيام، ويشمل ذلك تسوية الجهاز ومحاذاة أجزائه واختبار قطعٍ مدته ٢٤ ساعة. وبعد ذلك، يقدِّم مهندسونا خمسة أيام من التدريب الميداني الذي يشمل البرمجة، وتمرير السلك، وضبط الإزاحات، وتحسين عملية الغسل. ويتضمَّن العرض ضمانًا لمدة عام واحد، وتشخيصًا عن بُعد عبر بوابة إنترنت الأشياء (IoT)، ووثائق إنجليزية، وإمكانية وصول مدى الحياة إلى فريق هندسة التطبيقات لدينا للإجابة عن أي استفسارات تتعلق بالعمليات.
تُشحن النماذج القياسية خلال ٣٠ إلى ٤٥ يومًا بعد دفع التأمين، أما التكوينات المخصصة فتستغرق ٦٠ إلى ٧٥ يومًا. ونقبل التحويل البنكي (T/T) بدفع ٣٠٪ كتأمين و٧٠٪ قبل الشحن، أو خطاب اعتماد غير قابل للإلغاء (L/C) عند الرؤية. وتُشحن جميع الآلات مع شهادة المطابقة الأوروبية (CE)، وعلب خشبية معالَجة بالتبخير، وجميع المستندات المطلوبة للتصدير. وللعملاء المتكررين في أسواقنا التصديرية التي تجاوز عددها ٢٠ سوقًا، نقدّم جداول مرنة وشحنات مجمعة.

مقالات ذات صلة

طريقة التعامل الصحيحة مع عدم دقة التصنيع الكافية لآلة قطع الأسلاك السريعة

13

Dec

طريقة التعامل الصحيحة مع عدم دقة التصنيع الكافية لآلة قطع الأسلاك السريعة

عرض المزيد
كيفية تقليل الخدوش على سطح الأنابيب أثناء عملية التشكيل المستمر في مصنع الأنابيب

29

Jun

كيفية تقليل الخدوش على سطح الأنابيب أثناء عملية التشكيل المستمر في مصنع الأنابيب

الواقع الاقتصادي للعيوب السطحية: في عالم إنتاج مصانع الأنابيب عالي المخاطر، لا تمثّل الخدش السطحي مجرد عيب جمالي بسيط. بل يُعدُّ إشارة تحذيرية تدلّ على عدم استقرار أعمق في العملية، ما يُضعف السلامة الإنشائية...
عرض المزيد
لماذا تدعم آلة لف الينابيع الوحدية التبديل السريع بين أنواع إنتاج الينابيع المختلفة

14

Jul

لماذا تدعم آلة لف الينابيع الوحدية التبديل السريع بين أنواع إنتاج الينابيع المختلفة

اختناقات الإنتاج في معدات تشكيل الينابيع المتكاملة التقليدية: تتميز التصنيع الحديث لتشكيل المعادن بشكل متزايد بتنوع مواصفات المنتجات والإنتاج المختلط الدفعات. وتحتاج العديد من المرافق الإنتاجية إلى معالجة الينابيع ...
عرض المزيد
كيفية تقليل تآكل رأس الحفر أثناء مهام المعالجة الآلية المستمرة للثقوب العميقة

03

Aug

كيفية تقليل تآكل رأس الحفر أثناء مهام المعالجة الآلية المستمرة للثقوب العميقة

فهم ميكانيكا الإجهاد الحراري في الثقوب العميقة: يؤدي تنفيذ مهام التوسيع المستمر والمعالجة العميقة عالية الدقة على خطوط الإنتاج الصناعية إلى تحديات حرارية وميكانيكية شديدة تُجَرِّب بانتظام حدود أدوات القطع. و...
عرض المزيد

آراء العملاء

كلاوس بيرغر، مدير الأدوات، بافاريا، ألمانيا
الدقة ووقت التشغيل الذي غيّر ورشة القوالب لدينا

استبدلنا جهازي تآكل سلكي قديمين بالجهاز CY-WEDM 1200 ورصدنا النتائج لمدة ١٢ شهرًا. وبقيت دقة التموضع ضمن نطاق ±٠٫٠٠٤ مم في كل عملية تدقيق، وانخفض وقت التوقف غير المخطط له من ٧٪ إلى ١٫٢٪، وازدادت ساعات القطع الليلية غير المراقبة بنسبة ٣٤٠٪. وتؤدي وظيفة إدخال السلك التلقائي أداءً ممتازًا حتى مع الأسلاك ذات القطر ٠٫٢ مم. كما انخفضت تكلفة كل كتلة قالب بنسبة ١٩٪. وساعد الدعم التشخيصي عن بُعد من شركة تايتشو تشوانغ يوان في حل إنذار المولد خلال أقل من ساعة، وهو ما لم ينجح أي مورد محلي في تحقيقه من قبل.

آيسه دمير، مديرة الإنتاج، إسطنبول، تركيا
أكثر جهاز تآكل سلكي موثوقيةً في خط إنتاجنا

نُشغِّل ثلاث آلات لقطع الأدوات الجراحية بالتفريغ الكهربائي عبر السلك، ونقطِع سبائك الفولاذ المقاوم للصدأ من النوع ٣١٦إل والتيتانيوم بعرض شقوق يبلغ ٠٫٠٢ مم. ومنذ إدخال جهاز CY-WEDM ٥٠٠، انخفضت نسبة الهدر من ١١ في المئة إلى ١٫٦ في المئة، وارتفعت قيمة معامل القدرة على التحكم (Cpk) إلى ١٫٧١. ويمنع القطع الغاطس تشوه الجدران الرقيقة، كما سهَّلت سجلات التشغيل الخاصة بالجهاز إجراء تدقيق شهادة ISO ١٣٤٨٥. وبعد مرور عامين، كانت قطع الغيار الوحيدة التي احتجناها هي الفلاتر وأدلة السلك. واستهلاك الطاقة أقل بنسبة ١٨ في المئة مقارنةً بالعلامة التجارية السابقة لدينا عند نفس سرعة القطع.

احصل على عرض سعر مجاني

سيتصل بك ممثلنا قريبًا.
بريد إلكتروني
الاسم
اسم الشركة
رسالة
0/1000
تحكم تكيُّفي بالنبضات يحمي الدقة في كل آلة قطع بالتفريغ الكهربائي عبر السلك

تحكم تكيُّفي بالنبضات يحمي الدقة في كل آلة قطع بالتفريغ الكهربائي عبر السلك

كل جهاز تآكل بالأسلاك الذي نُنتجه يستخدم مولّد نبضات تكيّفي عالي التردد يراقب حالة الفجوة ٢٠٠٠ مرة في الثانية. وفي صناعة القوالب والقوالب المعدنية، يمنع هذا انقطاع السلك أثناء عمليات القطع الطويلة غير المراقبة، وهي نقطة فشل شائعة عندما تتغير ظروف الغسل مع تعمّق القطع. وعلى كتلة فولاذية من النوع ١.٢٣٤٤ ارتفاعها ٣٠٠ مم، حافظ تحكّمنا التكيّفي على متوسط سرعة قطع بلغ ١٦٥ مم²/دقيقة دون أي انقطاع للسلك خلال تشغيل استمر ١٨ ساعة، بينما توقف جهاز منافسٍ يعمل بمعايير ثابتة أربع مرات. أما بالنسبة لعملائنا في قطاع الطيران الذين يقطعون سبائك النيكل، فإن الدائرة المضادة للتحليل الكهربائي في المولّد تقلّل طبقة إعادة الصهر السطحية إلى أقل من ميكرومتر واحد، ما يسمح باجتياز فحوصات التعب الحرجة. وفي التصنيع الطبي، يحافظ استقرار طاقة التفريغ على تباين عرض الشقوق عند أقل من ٠٫٠٠٢ مم، وهو أمرٌ بالغ الأهمية لإنتاج الدعامات الجراحية وملاقط التشغيل. كما يسجل النظام بيانات التفريغ لأغراض التتبع، داعمًا بذلك عمليات تدقيق معايير الآيزو ٩٠٠١ والآيزو ١٣٤٨٥. ويشمل عملاؤنا ألمانيا وتركيا.
قطع مائل بخمسة محاور يصل إلى ٣٠ درجة على آلة تآكل بالسلك الواحد

قطع مائل بخمسة محاور يصل إلى ٣٠ درجة على آلة تآكل بالسلك الواحد

غالبًا ما تتطلب القوالب المعقدة جدرانًا مائلة ومسافات تفريغ وانحدارات متغيرة لا يمكن للآلات ذات المحور الواحد إنتاجها دون عمليات إعداد متعددة. وتتيح سلسلة آلات التآكل بالسلك الخاصة بنا الحركة المتزامنة على خمسة محاور مع زوايا انحدار تصل إلى ٣٠ درجة، مما يمكّن ورش صنع القوالب من قص أسطح الإغلاق وزوايا دبابيس الإخراج والأضلاع العميقة في عملية واحدة. وقلّل عميل بافاريا كان يصنع قوالب رؤوس المصابيح عدد عمليات الإعداد من أربع إلى واحدة، ووفّر ١١ ساعة لكل كتلة قالب، وحسّن الدقة الزاوية إلى ±٠٫٠١ درجة. ويحافظ نظام التوتر المغلق للسلك على توتر يتراوح بين ٨ و١٢ نيوتن طوال مسار الانحدار، ما يمنع تأخّر السلك الذي يؤدي إلى تقريب الزوايا. أما بالنسبة لجذور شفرات التوربينات المستخدمة في الطيران، فيُنتج الرأس الخماسي المحاور زوايا مركبة في مرحلة واحدة، ما يلغي الحاجة إلى عملية تآكل كهربائي منفصلة باستخدام القطب الغاطس ويقلّل زمن التوريد بمقدار ستة أيام. وفي أدوات موصلات الإلكترونيات، يسمح الانحدار المتغير بقص كلٍّ من المثقب وقطعة القالب بمسافات تفريغ متطابقة، ما يطيل عمر الأداة ليتجاوز ١٫٥ مليون ضغطة.
واتساب واتساب بريد إلكتروني بريد إلكتروني جوال جوال الأعلىالأعلى