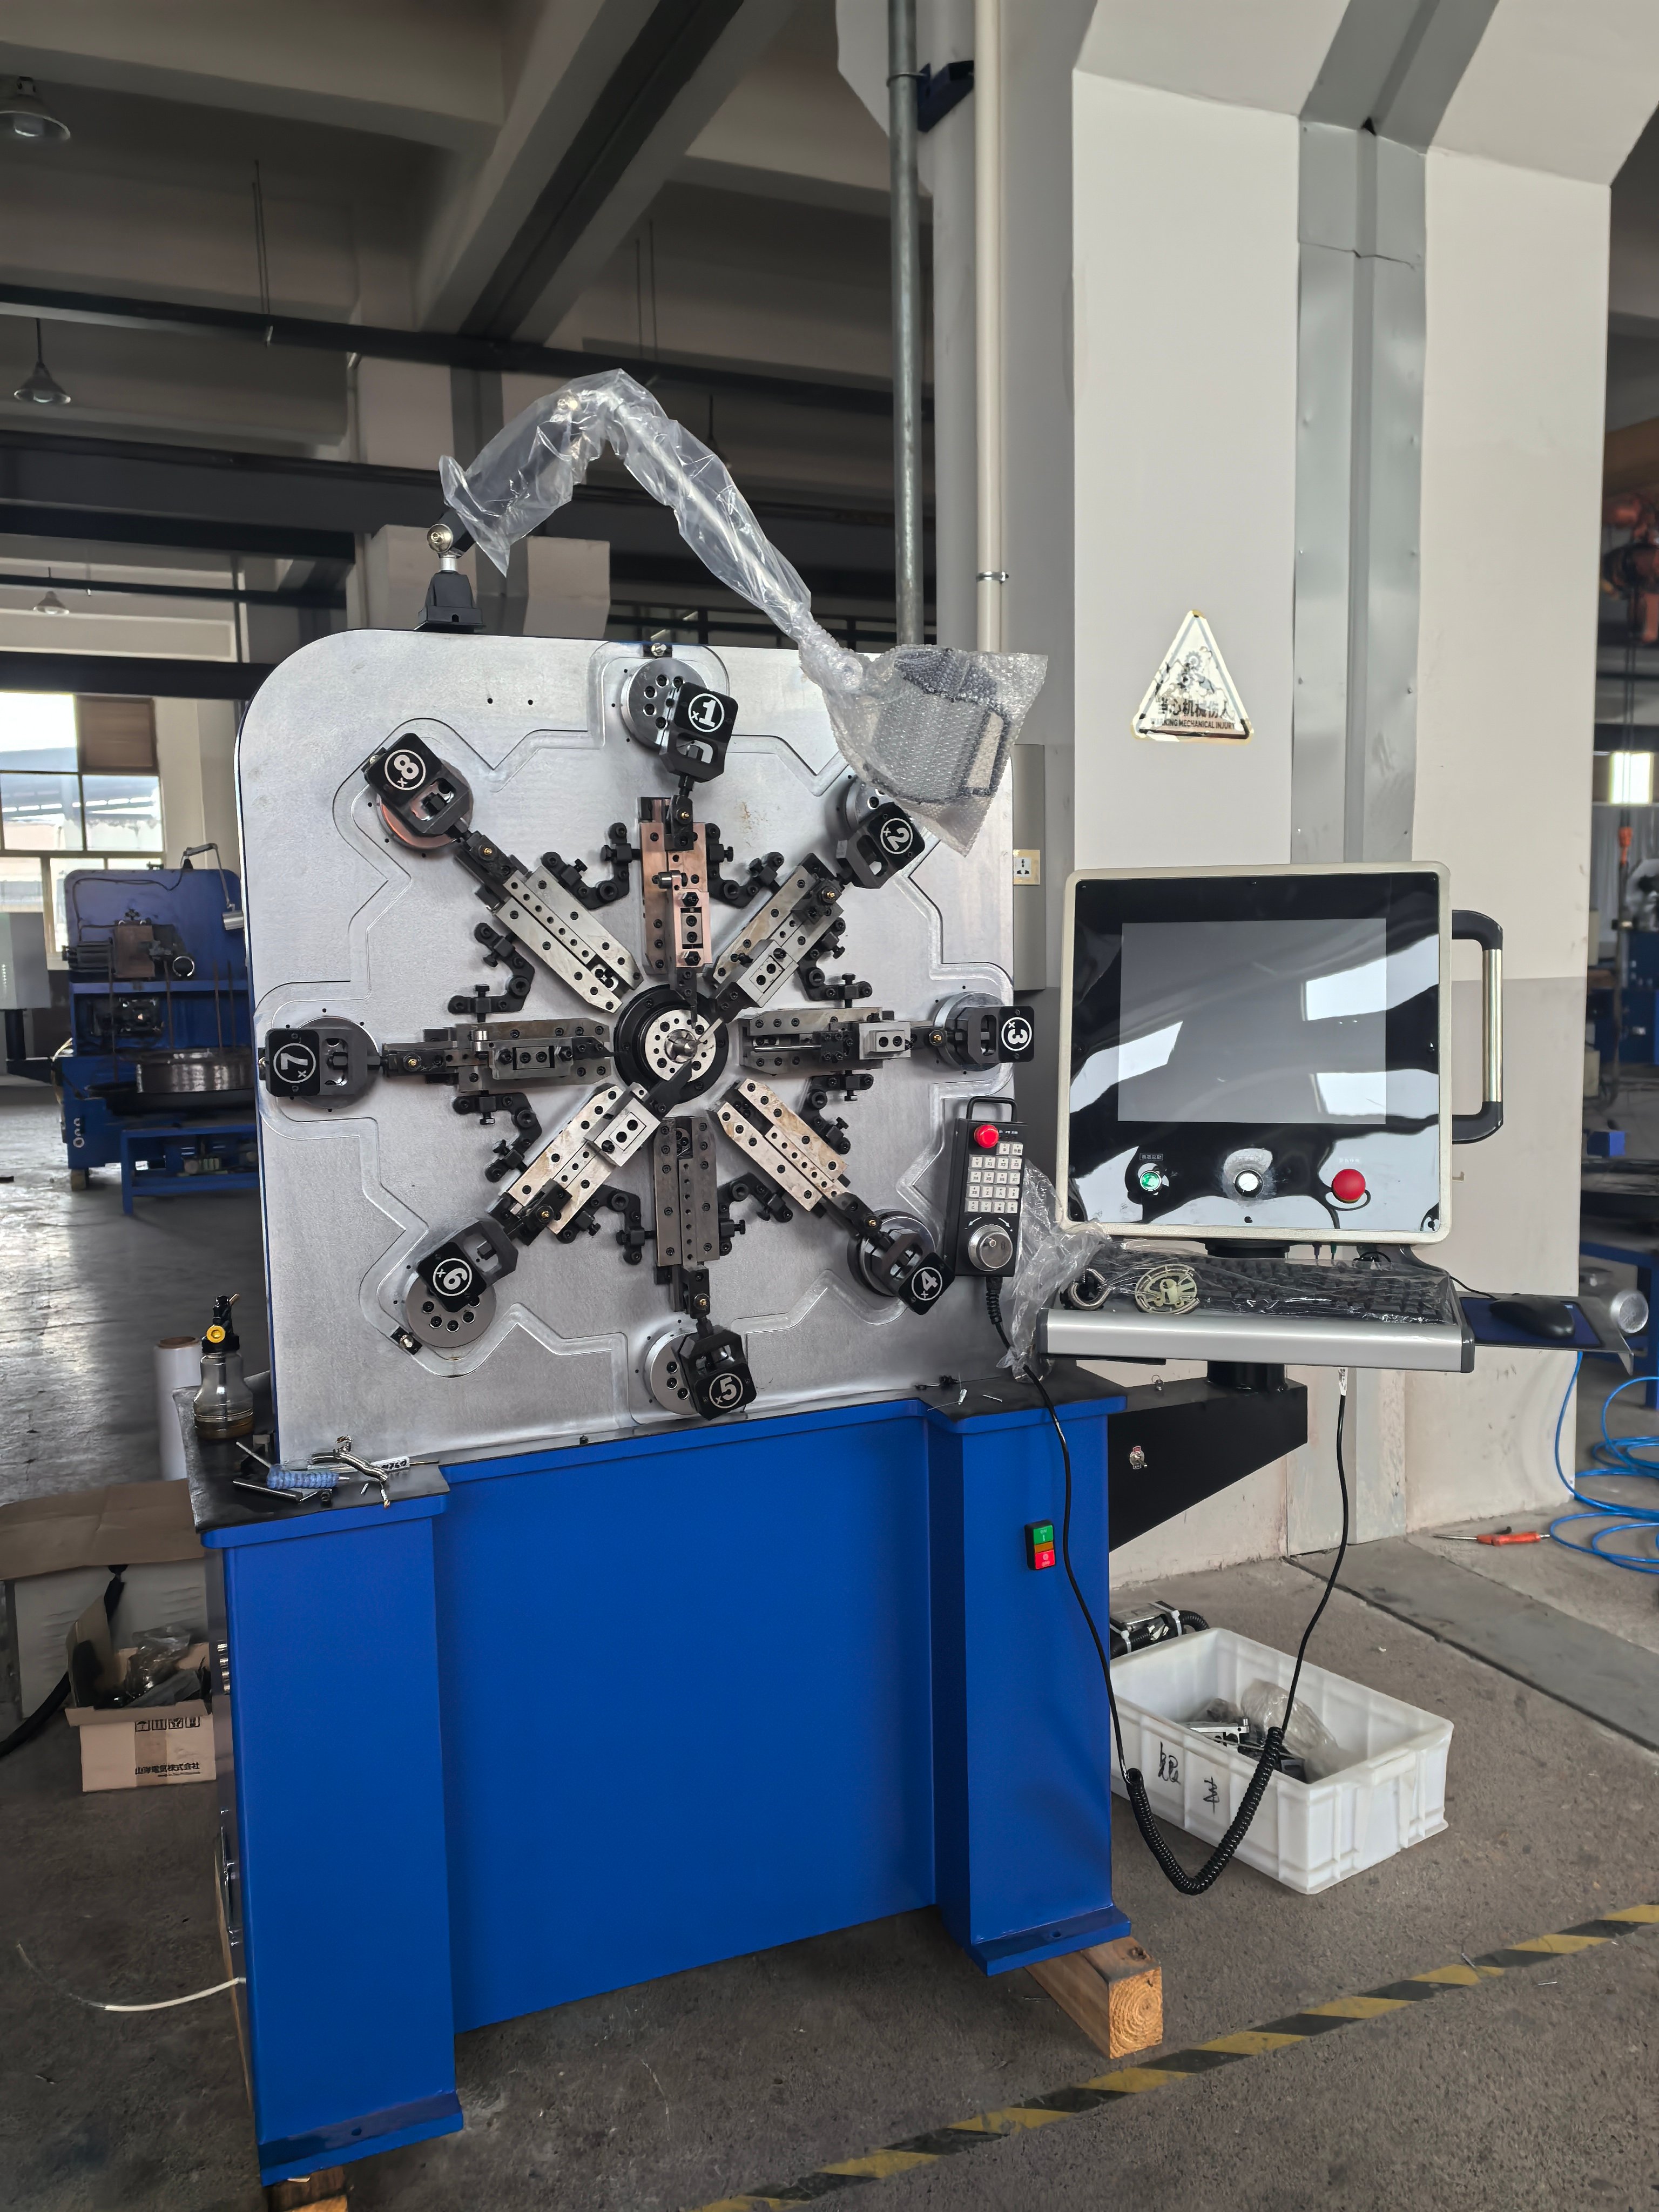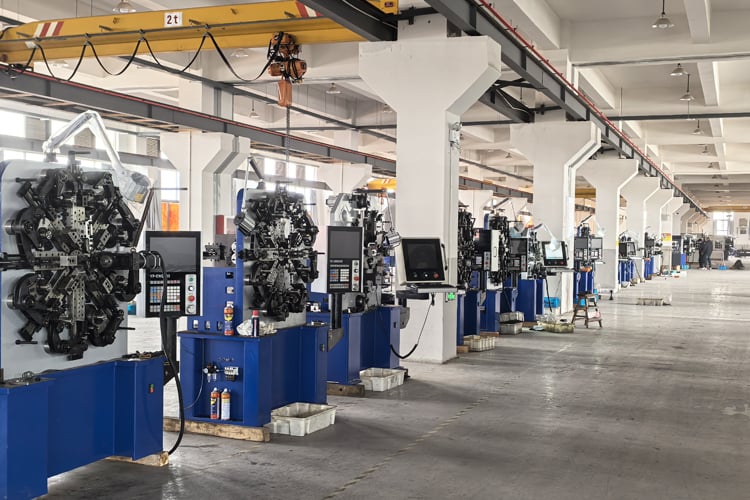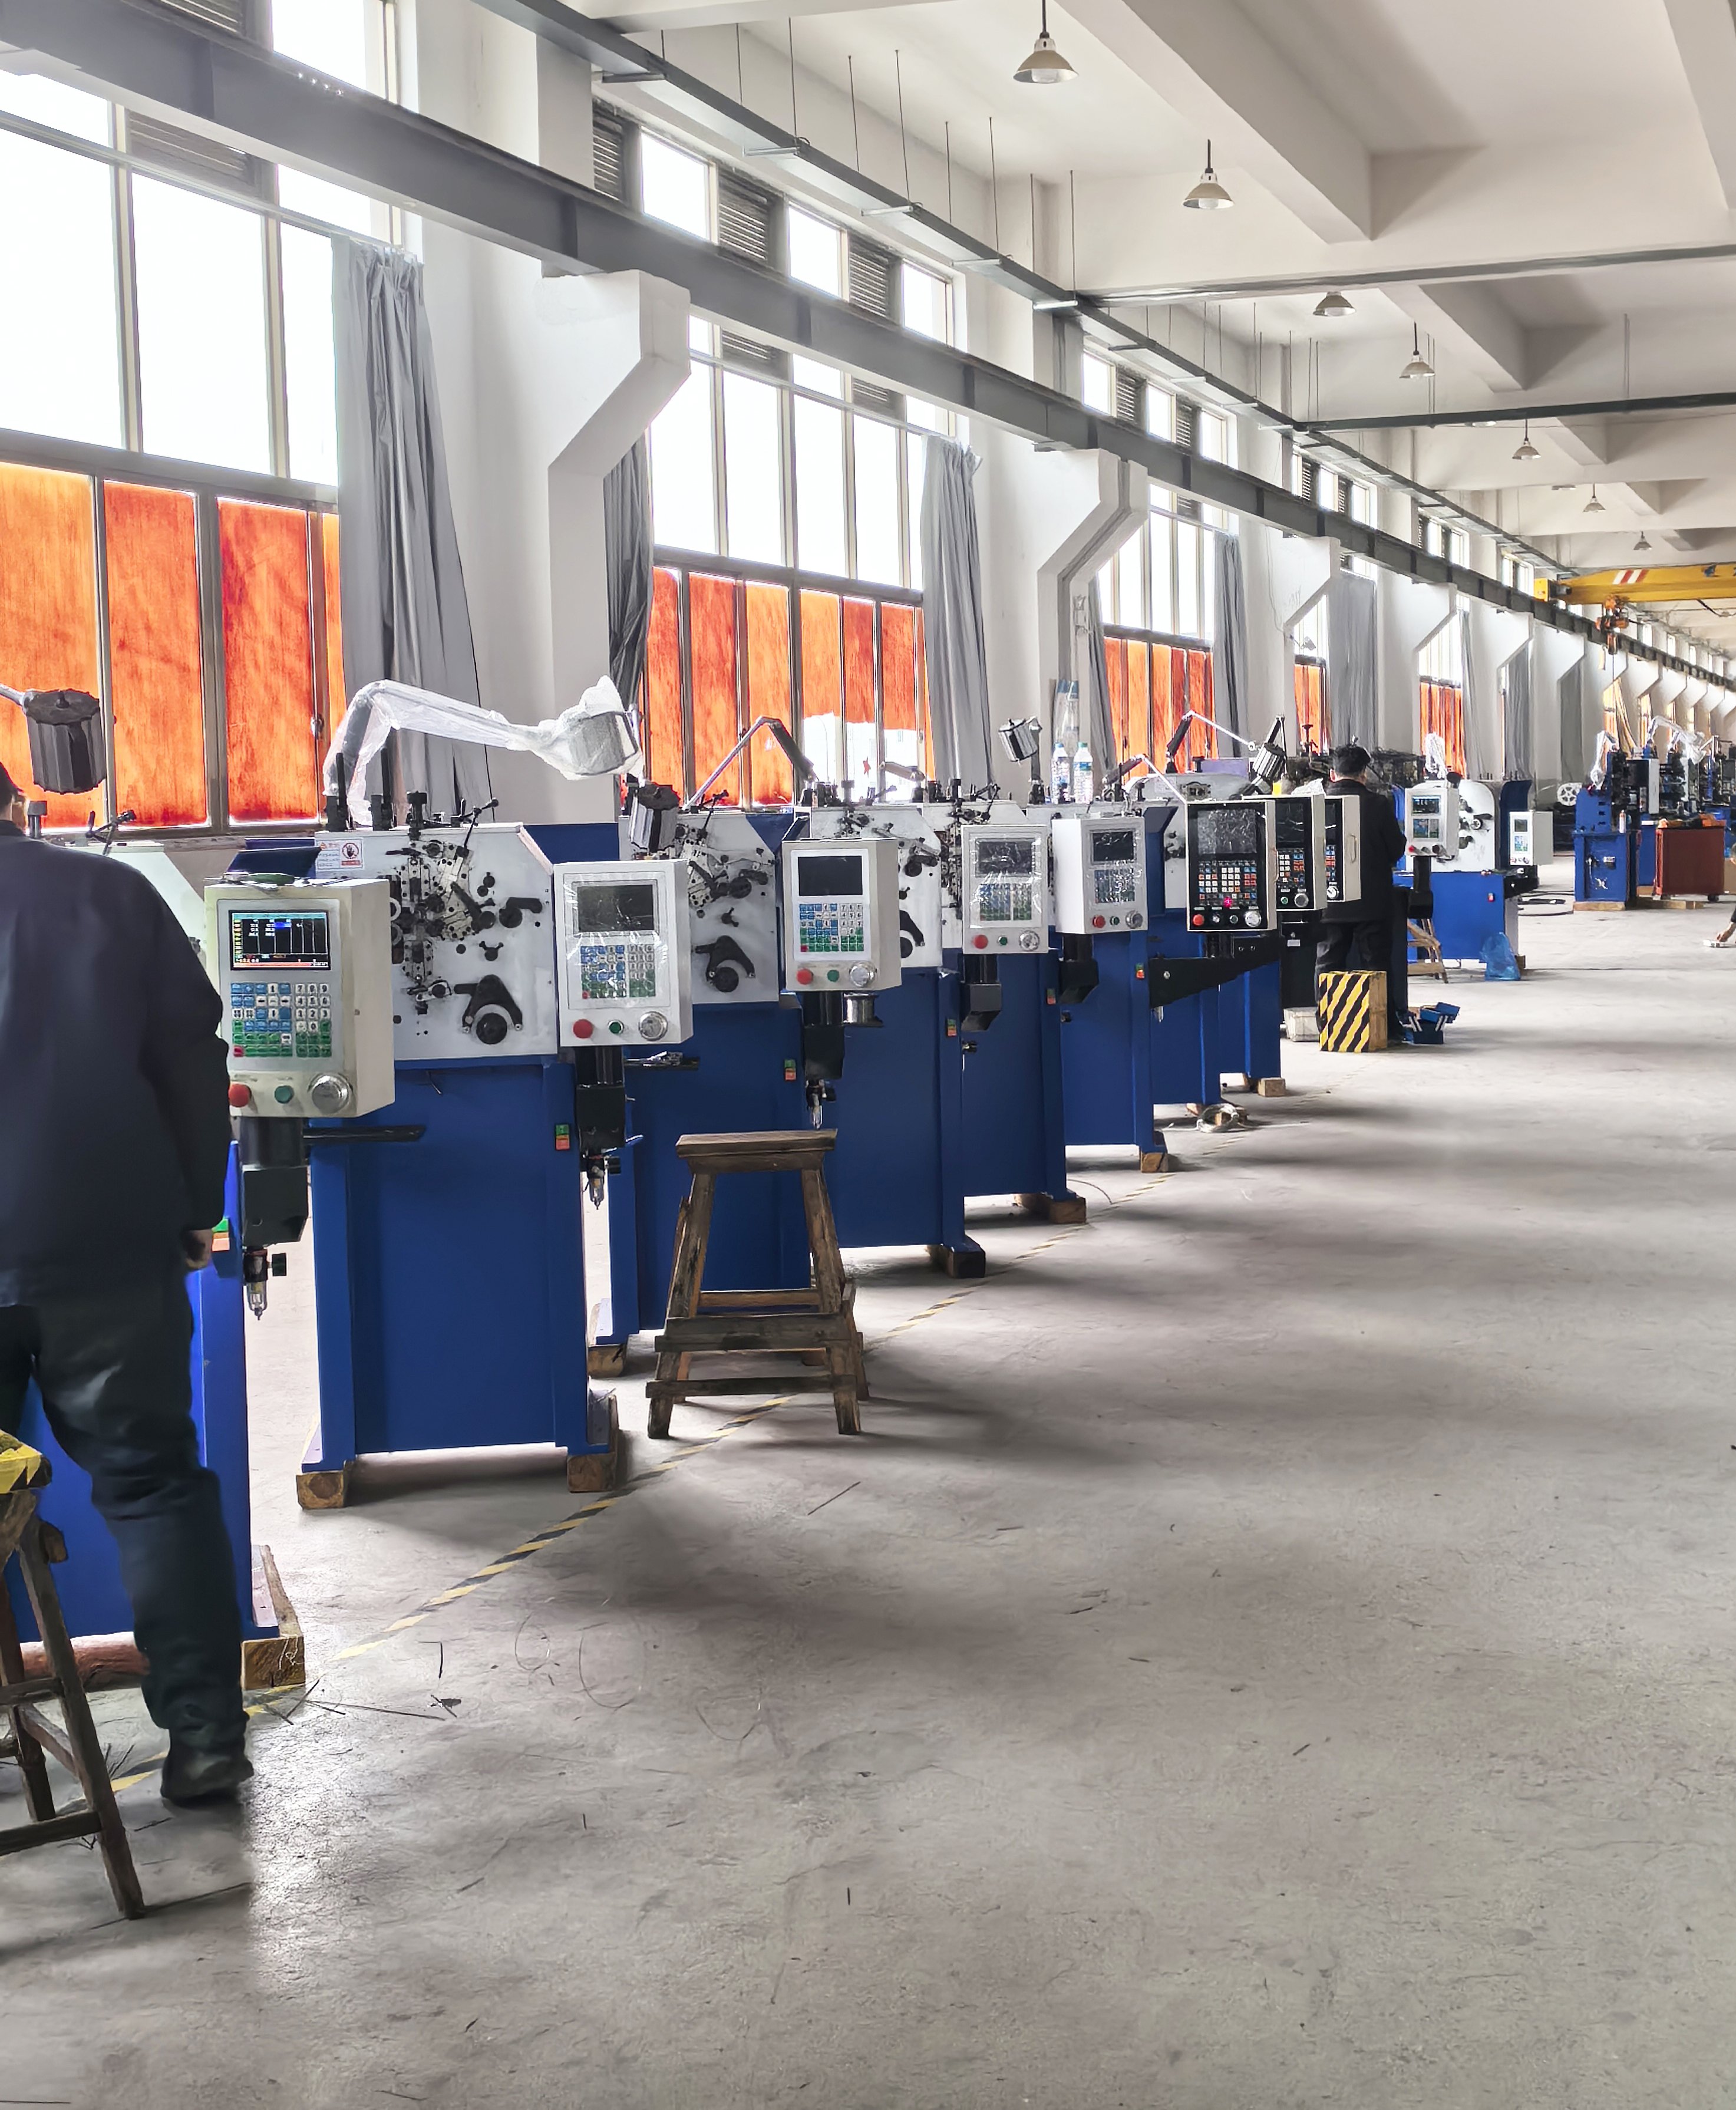
آلة تصنيع النابض الانضغاطي تكون جيدة فقط بقدر قدرتها على تكرار صنع نفس النابض ملايين المرات. وفي تصميمنا، تمثّل الآلة نظامًا منسقًا يضم وحدة تغذية السلك بالمحركات المؤازرة، ووحدة لف النابض المُدارَة بالكماشات، ووحدة التحكم في البُعد بين الدورات (البيتش)، ووحدة القص، إضافةً إلى وحدات اختيارية لتخفيف الإجهادات وللفصل والتصنيف. وتبدأ عملية الإنتاج بتجهيز السلك وتصويبه ومعايرة تغذيته، حيث تقوم المحركات المؤازرة بتحديد موقع السلك بدقة تصل إلى ٠٫٠١ مم لكل نبضة. أما قسم اللف فيشكّل الدورات الفعّالة، بينما تتحكم أداة البيتش في المسافة بين هذه الدورات، وهي عاملٌ يؤثر مباشرةً في معامل الصلادة (سبرينغ ريت) والارتفاع عند الانضغاط الكامل (سوليد هايتس). ويقوم مشعّاع مغلق الحلقة (إنكودر) برصد موقع أداة القص، مما يحافظ على ثبات الطول الحر حتى مع تغير شد السلك. أما بالنسبة لنوابض الصمامات المستخدمة في السيارات، فإن المصنّعين يطلبون عادةً تحملًا للحمولة ضمن مدى ±٣٪، وطولًا حرًّا ضمن مدى ±٠٫١٥ مم؛ ويتيح هيكل التحكم لدينا تحقيق هذه الأهداف بمعدل يصل إلى ٣٢٠ قطعة في الدقيقة. أما منتجو الإلكترونيات فيحتاجون غالبًا إلى سلك قطره ٠٫٢ مم وتحملات ضمن مدى ±٠٫٠٤ مم، ولذلك نقدّم تكوينات تغذية دقيقة مزوّدة بأعمدة أدوات مخفّضة الاهتزاز. أما مصانع المعدات الصناعية فتركّز أكثر على سرعة التحوّل بين المنتجات ومدى تشغيل الآلة دون انقطاع، ولذلك ندمج في التصميم ذاكرةً لحفظ إعدادات العمليات (ريسيبي ميموري)، وأدوات قابلة للفك السريع، وتشخيصًا عن بُعد يمكّن المهندسين في بلدٍ آخر من مراجعة منحنيات أداء المحركات المؤازرة وسجل الإنذارات. ومصنعنا في تايتشو يجمع بين البحث والتطوير، والإنتاج، والمبيعات، لذا يتلقى العملاء دعمًا هندسيًّا تطبيقيًّا بدلًا من مجرد رقم كتالوج: فنحن نطلب معرفة درجة السلك، وقوة الشد، والحمولة المطلوبة، والارتفاع عند الانضغاط الكامل، ونوع الدورات الطرفية، والكمية السنوية المتوقعة، ثم نوصي بتكوين مناسب لآلة تصنيع النوابض الانضغاطية، ومجموعة الأدوات المناسبة، ونطاق المعالجة المُوصى به. وتُشغل آلاتنا في أكثر من ٢٠ سوقًا تصديرية، وهي تعمل في مصانع السيارات، والأجهزة المنزلية، والإلكترونيات، والطاقة، والمصانع الصناعية العامة. وتبلغ فعالية المعدات الكلية (أو إي إي) في عمليات التركيب النموذجية ما بين ٩٢٪ و٩٦٪، مع صيانة وقائية كل ١٠٠٠ ساعة، وعمر أداة القص يتراوح بين ٣٠٠٠٠٠ و٨٠٠٠٠٠ دورة حسب نوع طلاء السلك. أما التحوّل العالمي نحو المركبات الأخف وزنًا، والموصلات الأصغر حجمًا، والمنتجات الأكثر اعتمادًا على الكهرباء، فهو يواصل تشديد متطلبات دقة النوابض، وهنا بالضبط تصبح آلة تصنيع النوابض الانضغاطية المُحدَّدة بدقة عاملَ تفوّق تنافسي بدلًا من كونها بند إنفاق.

24
Dec
14
Jul
03
Aug
03
Aug