เครื่องกลึงซีเอ็นซีความแม่นยำสูง | ความกลม ±0.002 มม. และค่าพื้นผิว Ra 0.4

หมวดหมู่ทั้งหมด
ขอใบเสนอราคา

รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
มือถือ/WhatsApp
เว่ยชั่น
ลิงค์อิน
ชื่อ-นามสกุล
ชื่อบริษัท
ข้อความ
0/1000
ไฟล์แนบ
กรุณาอัปโหลดเอกสารอย่างน้อย 1 ฉบับ
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
โซลูชันการกลึงด้วยเครื่อง CNC แบบแม่นยำ ที่ออกแบบมาเพื่อผู้ผลิตระดับโลกโดยบริษัทไทโจว ชวงหยวน

โซลูชันการกลึงด้วยเครื่อง CNC แบบแม่นยำ ที่ออกแบบมาเพื่อผู้ผลิตระดับโลกโดยบริษัทไทโจว ชวงหยวน

บริษัทไทโจว ชวงหยวน เมชชีน ทูล จำกัด มีความเชี่ยวชาญด้านอุปกรณ์การกลึงด้วยเครื่อง CNC แบบแม่นยำ และเครื่องจักรสำหรับการเจาะรูลึกมาตั้งแต่ปี ค.ศ. 2003 ตั้งอยู่ในเมืองไทโจว มณฑลเจียงซู ประเทศจีน โดยให้บริการลูกค้าในอุตสาหกรรมยานยนต์ อวกาศ ไฮดรอลิก การแพทย์ และพลังงาน ในกว่า 20 ประเทศที่ส่งออกสินค้า แพลตฟอร์มการกลึงด้วยเครื่อง CNC แบบแม่นยำของเราสามารถควบคุมความกลมได้ภายใน 0.002 มม. พื้นผิวหลังการกลึงเรียบได้ถึง Ra 0.4 และความแม่นยำในการตั้งตำแหน่งซ้ำได้ที่ ±0.005 มม. ตลอดการผลิตเป็นชุด ซึ่งเป็นสิ่งจำเป็นสำหรับชิ้นส่วนต่าง ๆ เช่น ตัววาล์วไฮดรอลิก ปลอกหุ้มหัวฉีดเชื้อเพลิง สกรูยึดกระดูกสำหรับการแพทย์ และหมุดแอคทูเอเตอร์สำหรับอากาศยานและอวกาศ ที่ซึ่งความสมมาตรระหว่างเส้นผ่านศูนย์กลางรูและเส้นผ่านศูนย์กลางภายนอกมีผลโดยตรงต่อประสิทธิภาพการปิดผนึกและความทนทานต่อแรงเหนื่อยล้า ตัวอย่างหนึ่งจากโครงการของผู้จัดจำหน่ายชั้นหนึ่งในอุตสาหกรรมยานยนต์ ลูกค้ารายหนึ่งได้เปลี่ยนเครื่องกลึงรุ่นเก่าสองเครื่องด้วยระบบการกลึงด้วยเครื่อง CNC แบบแม่นยำสำหรับรูลึกของเรา ทำให้เวลาในการผลิตลดลง 23 เปอร์เซ็นต์ และลดของเสียจาก 4.1 เปอร์เซ็นต์เหลือเพียง 0.8 เปอร์เซ็นต์ภายในระยะเวลาหนึ่งไตรมาส ประหยัดค่าใช้จ่ายได้ประมาณ 61,000 ดอลลาร์สหรัฐต่อปี
ขอใบเสนอราคา

กรณีศึกษา

การลดของเสียจากการกลึงรูทรงกระบอกไฮดรอลิกสำหรับผู้ผลิตอุปกรณ์พลังงานของไหลจากเยอรมนี

ผู้ผลิตอุปกรณ์พลังงานของไหลจากเยอรมนีประสบปัญหาของเสียร้อยละ 5.6 เนื่องจากปรากฏการณ์สั่นสะเทือน (chatter) และความเบี้ยวของรูทรงกระบอก (taper) ขณะกลึงรูลึก 140 มิลลิเมตรในเหล็กเกรด 27MnCr เราจึงนำระบบกลึงแบบ CNC ความแม่นยำสูงสำหรับรูลึกมาใช้งาน ซึ่งประกอบด้วยระบบหล่อเย็นแรงดันสูงผ่านตัวมีด แท่งกลึงแบบลดการสั่นสะเทือน (damped boring bar) และระบบขับเคลื่อนเซอร์โวแบบซิงโครไนซ์ ผลลัพธ์ที่ได้คือค่าความกลม (roundness) อยู่ที่ 0.003 มิลลิเมตร ค่าความเบี้ยวไม่เกิน 0.01 มิลลิเมตร ของเสียลดลงเหลือเพียงร้อยละ 0.9 และเวลาในการผลิตแต่ละชิ้นลดลง 19% สำหรับปริมาณการผลิต 12,000 ชิ้นต่อเดือน

การลดเวลาในการตัดสำหรับผู้ผลิตสกรูยึดกระดูกทางการแพทย์ในสหรัฐอเมริกา

ผู้ผลิตอุปกรณ์ทางการแพทย์ในสหรัฐอเมริกาต้องการสกรูยึดกระดูกทำจากไทเทเนียมที่ไร้เศษโลหะ (burr-free) และผิวเงากระจก (mirror finish) ภายใต้ข้อกำหนดการติดตามแหล่งที่มา (traceability) ที่เข้มงวดของ FDA เซลล์กลึงแบบ CNC ความแม่นยำสูงของเราใช้หัวมีดแบบหมุนได้ 12 ตำแหน่ง (12-station live tool turret) ระบบจับชิ้นงานด้วยแกนย่อย (sub-spindle pickoff) และใบมีดขั้นสุดท้ายที่ให้ค่าความหยาบผิว Ra 0.4 พร้อมระบบวัดด้วยโพรบ (probing) เวลาในการผลิตแต่ละชิ้นลดลงจาก 96 วินาทีเป็น 71 วินาที ค่าดัชนีความสามารถของกระบวนการ (Cpk) ด้านมิติสูงกว่า 1.67 และงานที่ต้องปรับปรุงใหม่ (rework) ลดลงถึงร้อยละ 82 ส่งผลให้สามารถเพิ่มกำลังการผลิตรายเดือนเป็น 150,000 ชิ้นได้

การปรับปรุงความแม่นยำของปลอกหุ้มหัวฉีดเชื้อเพลิงสำหรับผู้ผลิตชิ้นส่วนยานยนต์ในตุรกี

ผู้ผลิตชิ้นส่วนยานยนต์ในตุรกีประสบปัญหาความไม่สมมาตร (concentricity drift) บนปลอกหุ้มหัวฉีดเชื้อเพลิงที่ทำจากสแตนเลส ส่งผลให้อัตราการคืนสินค้าจากภาคสนามสูงมาก เราจัดหาเซลล์กลึงซีเอ็นซีแบบแม่นยำ พร้อมระบบชดเชยอุณหภูมิอัตโนมัติและการปรับค่าการสึกหรอระหว่างกระบวนการผลิต ความไม่สมมาตรคงที่อยู่ที่ 0.004 มม. และความแปรผันของความหนาของผนังลดลงเหลือ 0.006 มม. ทำให้อัตราการคืนสินค้าจากภาคสนามลดลง 74% จากปลอกหุ้มจำนวน 2.4 ล้านชิ้นต่อปี

ผลิตภัณฑ์ที่เกี่ยวข้อง

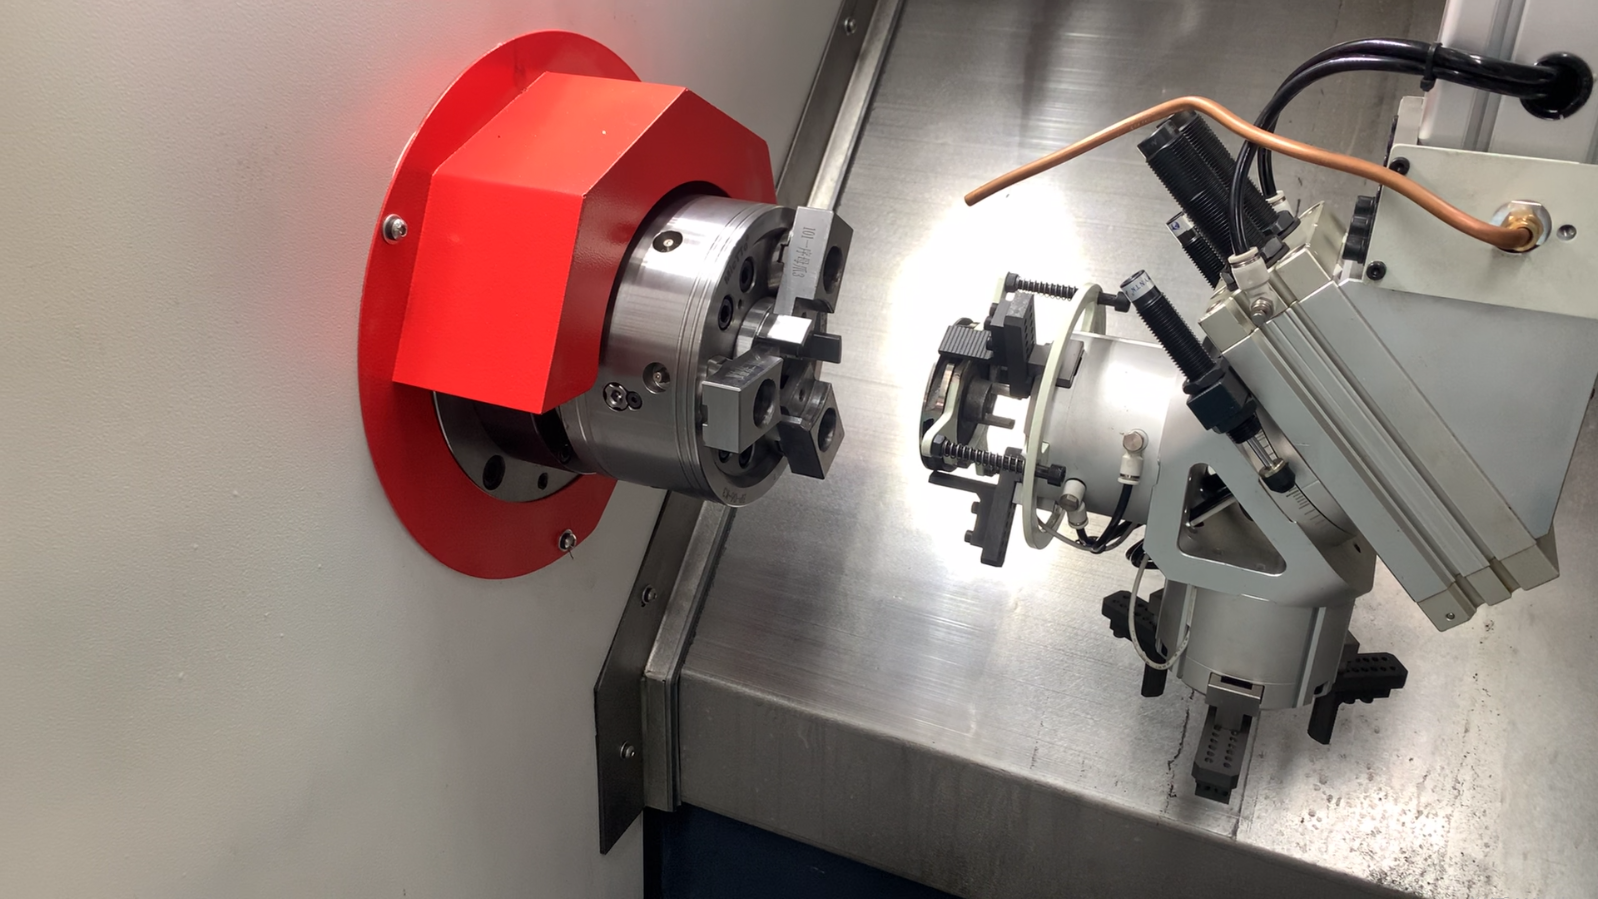
การกลึงด้วยเครื่องจักรซีเอ็นซีแบบแม่นยำเป็นหัวใจหลักของการตัดโลหะในยุคปัจจุบัน เนื่องจากสามารถควบคุมความกลม ความสมมาตรเชิงแกน และความสมบูรณ์ของผิวงานได้ภายในรอบการทำงานเดียวอย่างต่อเนื่อง บริษัทไทโจว ชวง หยวน เมชิน ทูล จำกัด พัฒนาศักยภาพนี้ขึ้นมาตั้งแต่พื้นฐาน โดยเริ่มจากการวิเคราะห์โครงสร้างด้วยวิธีองค์ประกอบจำกัด (finite element analysis) สำหรับฐานและเสาของเครื่องจักร ซึ่งผลิตเองทั้งหมด ทั้งขั้นตอนการอบอายุและการกลึง เพื่อลดการสั่นสะเทือนขณะตัดแบบหยุด–ต่อ–หยุดภายใต้ภาระหนัก ชุดเพลาหมุนถูกปรับแรงกดล่วงหน้า (preloaded) และสมดุลแบบไดนามิก จากนั้นจับคู่กับระบบขับเคลื่อนเซอร์โวความละเอียดสูงและเอนโค้เดอร์แบบสัมบูรณ์ (absolute encoders) ทำให้เส้นทางการเคลื่อนที่ของมีดตัดซ้ำได้แม่นยำภายในค่าคลาดเคลื่อนไม่เกิน 0.005 มิลลิเมตร สำหรับรุ่นเจาะรูลึก ใช้เทคนิคการหมุนสวนทางระหว่างชิ้นงานกับมีดตัด พร้อมระบบน้ำหล่อเย็นแรงดันสูงสุด 70 บาร์ และระบบควบคุมอัตราป้อนอัจฉริยะ ซึ่งสามารถกำจัดเศษโลหะได้อย่างเชื่อถือได้ แม้ในกรณีที่อัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางเกิน 20:1 ซึ่งเป็นข้อกำหนดสำคัญสำหรับชิ้นส่วนแมนิโฟลด์ไฮดรอลิก ลำกล้องปืน และหมุดชุดลงจอดของอากาศยาน เครื่องจักรทุกเครื่องผ่านการตรวจสอบความแม่นยำด้วยเลเซอร์อินเทอร์เฟอโรเมทรี การทดสอบความกลมด้วยบอลบาร์ (ballbar) และการทดลองตัดต่อเนื่องเป็นเวลา 72 ชั่วโมง ก่อนบรรจุจัดส่ง ในการใช้งานจริง ลูกค้าผู้ผลิตอุปกรณ์ไฮดรอลิกจากเยอรมนี สามารถบรรลุค่าความกลม 0.003 มิลลิเมตร สำหรับรูขนาดเส้นผ่านศูนย์กลาง 140 มิลลิเมตร หลังเปลี่ยนมาใช้แพลตฟอร์มการกลึงด้วยซีเอ็นซีแบบแม่นยำสำหรับรูลึกของเรา ขณะที่ผู้จัดจำหน่ายชิ้นส่วนยานยนต์จากตุรกี สามารถรักษาระดับความสมมาตรเชิงแกนไว้ที่ 0.004 มิลลิเมตร สำหรับปลอกหุ้มหัวฉีดเชื้อเพลิง และลดจำนวนสินค้าคืนจากภาคสนามลงได้ถึงร้อยละ 74 ผู้ผลิตอุปกรณ์การแพทย์จากสหรัฐอเมริกา สามารถลดเวลาในการผลิตสกรูยึดกระดูกจาก 96 วินาที เหลือเพียง 71 วินาที และยกระดับค่าดัชนีความสามารถของกระบวนการ (Cpk) ให้สูงกว่า 1.67 ผลลัพธ์เหล่านี้เกิดขึ้นจากวิศวกรรมกระบวนการที่เข้มงวด ได้แก่ การศึกษาศักยภาพการผลิตสำหรับชุดชิ้นงาน 300 ชิ้น การทำแผนที่อายุการใช้งานของมีดตัด การชดเชยการเปลี่ยนแปลงจากความร้อน และแดชบอร์ดสำหรับผู้ปฏิบัติงานที่แสดงแนวโน้มการสึกหรอของมีดตัดล่วงหน้า ก่อนที่ค่าความคลาดเคลื่อนจะเริ่มเบี่ยงเบนจากเกณฑ์ที่กำหนด ทีมวิศวกรของเราให้การสนับสนุนลูกค้าที่ใช้ภาษาอังกฤษผ่านการวินิจฉัยระยะไกล การติดตั้งผ่านวิดีโอ และตารางการบำรุงรักษาเชิงป้องกันที่จัดทำเป็นเอกสารอย่างครบถ้วน ขณะที่อะไหล่สำรองจัดส่งได้ภายใน 48 ชั่วโมง ระบบไฟฟ้าออกแบบให้สอดคล้องกับมาตรฐานซีอี (CE) พร้อมหม้อแปลงไฟฟ้าแบบหลายระดับแรงดัน และเอกสารคู่มือที่ปรับให้เหมาะสมกับแต่ละภูมิภาค ทำให้การติดตั้งเป็นไปอย่างราบรื่นในทวีปเอเชีย ยุโรป อเมริกา และตะวันออกกลาง เนื่องจากเราควบคุมกระบวนการทั้งหมด ตั้งแต่การหล่อ การกลึง การประกอบ และการทดสอบ ภายใต้หลังคาเดียวกัน เราจึงสามารถปรับแต่งพารามิเตอร์เฉพาะ เช่น ระยะช่วงการเคลื่อนที่ (stroke) ขนาดรูเพลาหมุน (spindle bore) ระบบจับชิ้นงาน (chucking) ระบบลำเลียงเศษโลหะ (chip conveyor) และอินเทอร์เฟซสำหรับระบบอัตโนมัติ ให้สอดคล้องกับกลุ่มชิ้นงานแต่ละประเภทได้โดยตรง แทนที่จะบังคับให้ลูกค้าต้องปรับเปลี่ยนตามข้อจำกัดของเครื่องจักร ความยืดหยุ่นนี้ช่วยย่นระยะเวลาการติดตั้งและเริ่มการผลิตจริงจากหลายเดือน ให้เหลือเพียงไม่กี่สัปดาห์ และทำให้ต้นทุนรวมต่อชิ้นงานคงที่และคาดการณ์ได้ ด้วยประสบการณ์การส่งออกมากว่า 20 ปี และความร่วมมือระยะยาวกับลูกค้าในกว่า 20 ประเทศ เราจึงพร้อมช่วยผู้ผลิตทั่วโลกเปลี่ยนรูปทรงที่ท้าทายให้กลายเป็นการผลิตที่มีเสถียรภาพและสร้างกำไรได้อย่างยั่งยืน

คำถามที่พบบ่อย

ความคลาดเคลื่อนที่การกลึงซีเอ็นซีแบบแม่นยำสามารถรักษาระดับได้จริงในกระบวนการผลิตประจำวันคือเท่าใด

บนเครื่องจักรที่ได้รับการบำรุงรักษาอย่างเหมาะสมและควบคุมอุณหภูมิให้คงที่ การกลึงซีเอ็นซีแบบแม่นยำสามารถรักษาความคลาดเคลื่อนได้ที่ ±0.005 มม. สำหรับเส้นผ่านศูนย์กลาง และ 0.003 มม. สำหรับความกลม (roundness) พื้นผิวสามารถเข้าถึงค่า Ra 0.4 ได้ด้วยการไส่ลึกแบบละเอียดหรือการใช้ใบมีดขั้นตอนสุดท้าย เราตรวจสอบความสามารถด้วยการศึกษาตัวอย่าง 300 ชิ้น เพื่อให้ท่านทราบค่า Cpk ที่แท้จริงก่อนจัดส่ง ไม่ใช่เพียงแค่ข้อมูลจากแผ่นข้อมูลจำเพาะ
ส่วนประกอบไฮดรอลิกและนิวเมติก ระบบเชื้อเพลิงสำหรับยานยนต์ อุปกรณ์ฝังทางการแพทย์และเครื่องมือผ่าตัด แอคทูเอเตอร์สำหรับอากาศยาน ข้อต่อสำหรับอุตสาหกรรมน้ำมันและก๊าซ รวมถึงการผลิตแม่พิมพ์ ภาคอุตสาหกรรมเหล่านี้ต้องการรูเจาะที่มีความลึกมาก ความกลมสมมาตรสูง และผิวเรียบเงาเป็นพิเศษ อุปกรณ์ของเราได้รับการใช้งานจริงในกว่า 20 ประเทศที่ส่งออกสินค้าไปยังตลาดต่าง ๆ ด้วยผลลัพธ์ที่มีการบันทึกไว้อย่างชัดเจน
เราผสานการใช้วัสดุหล่อที่ผ่านกระบวนการปรับสมดุล (aged castings) แท่งเจาะแบบลดการสั่น (damped boring bars) การหมุนสวนทาง (counter-rotation) ระบบหล่อเย็นแรงดันสูงผ่านตัวมีด (high-pressure through-coolant) รวมทั้งการชดเชยความร้อนโดยระบบ CNC โดยการปรับค่าการสึกหรอของมีดจะทำโดยอัตโนมัติ ในโครงการไฮดรอลิกของเยอรมนี ความเบี่ยงเบนของความลาดเอียง (taper) ยังคงต่ำกว่า 0.01 มม. ตลอดความยาวรูเจาะ 140 มม. และอัตราของชิ้นงานเสียลดลงจาก 5.6 เปอร์เซ็นต์ เหลือเพียง 0.9 เปอร์เซ็นต์
คู่มือการติดตั้งเป็นภาษาอังกฤษ การวินิจฉัยระยะไกล การเริ่มใช้งานผ่านวิดีโอ การฝึกอบรมผู้ปฏิบัติงาน และแม่แบบการบำรุงรักษาเชิงป้องกัน มีให้มาตรฐาน ส่วนอะไหล่จะจัดส่งภายใน 48 ชั่วโมง และวิศวกรจะตอบกลับภายในหนึ่งวันทำการ ซึ่งช่วยรักษาระดับเวลาทำงานได้มากกว่า 96 เปอร์เซ็นต์สำหรับลูกค้าส่งออกส่วนใหญ่

บทความที่เกี่ยวข้อง

เลือกศูนย์เครื่องจักรกลอย่างไร?

12

Dec

เลือกศูนย์เครื่องจักรกลอย่างไร?

ดูเพิ่มเติม
วิธีการจัดการที่ถูกต้องสำหรับความแม่นยำในการตัดที่ไม่เพียงพอของเครื่องตัดลวดเร็ว

13

Dec

วิธีการจัดการที่ถูกต้องสำหรับความแม่นยำในการตัดที่ไม่เพียงพอของเครื่องตัดลวดเร็ว

ดูเพิ่มเติม
วิธีลดการสึกหรอของดอกสว่านระหว่างงานกลึงรูลึกอย่างต่อเนื่อง

03

Aug

วิธีลดการสึกหรอของดอกสว่านระหว่างงานกลึงรูลึกอย่างต่อเนื่อง

เข้าใจหลักกลศาสตร์ของความเครียดจากความร้อนในรูลึก การดำเนินการกัดรูลึกอย่างต่อเนื่องและงานกลึงความลึกสูงบนสายการผลิตอุตสาหกรรมนั้นก่อให้เกิดความท้าทายทั้งด้านความร้อนและเชิงกลอย่างรุนแรง ซึ่งมักจะทดสอบขีดจำกัดของเครื่องมือตัดอยู่เสมอ ว...
ดูเพิ่มเติม
มาตรฐานคุณภาพการส่งออกที่ลูกค้าต่างประเทศต้องการสำหรับผลิตภัณฑ์เครื่องตัดลวด

03

Aug

มาตรฐานคุณภาพการส่งออกที่ลูกค้าต่างประเทศต้องการสำหรับผลิตภัณฑ์เครื่องตัดลวด

การเข้าใจข้อกำหนดการส่งออกสากลในงานแปรรูปความแม่นยำ การนำทางผ่านภูมิทัศน์การค้าอุตสาหกรรมระดับโลกที่ซับซ้อน จำเป็นต้องมีความเข้าใจอย่างลึกซึ้งเกี่ยวกับเกณฑ์ทางเทคนิคที่เข้มงวดซึ่งผู้ซื้อต่างประเทศกำหนดไว้สำหรับเครื่องจักรแปรรูปโลหะขั้นสูง...
ดูเพิ่มเติม

ความคิดเห็นจากลูกค้า

คลอส ไรน์ฮาร์ดท์
อัตราของชิ้นส่วนที่ถูกทิ้งลดลงมากกว่าครึ่งหนึ่งในการเจาะรูลึก

เราใช้กระบอกสูบไฮดรอลิกแบบ 27MnCr ที่มีเส้นผ่านศูนย์กลางรู 140 มม. หลังติดตั้งระบบกลึง CNC ความแม่นยำสูงสำหรับรูลึก ค่าความกลมดีขึ้นเป็น 0.003 มม. และอัตราชิ้นส่วนที่ถูกทิ้งลดลงจาก 5.6 เปอร์เซ็นต์เหลือ 0.9 เปอร์เซ็นต์ เวลาแต่ละรอบลดลง 19 เปอร์เซ็นต์ และขณะนี้สามารถเดินเครื่องเพิ่มอีกสองไลน์บนแพลตฟอร์มเดียวกันได้ ทีมสนับสนุนตอบกลับอย่างรวดเร็วและมีความเชี่ยวชาญทางเทคนิคอย่างแข็งแกร่ง

เอ็มมิลี่ คาร์เตอร์
ค่า Cpk ของอุปกรณ์ทางการแพทย์สูงกว่า 1.67 และผ่านการตรวจสอบความสะอาดแล้ว

สกรูยึดกระดูกไทเทเนียมของเราต้องมีเกลียวที่ไม่มีร่องรอยคมและผิวเงาแบบกระจก เซลล์กลึงซีเอ็นซีความแม่นยำแบบมีเครื่องมือหมุนได้ 12 ตำแหน่ง ช่วยลดเวลาในการทำงานแต่ละรอบจาก 96 วินาทีเหลือ 71 วินาที เพิ่มค่าซีพีเคให้สูงกว่า 1.67 และลดงานปรับปรุงใหม่ลง 82 เปอร์เซ็นต์ เราผ่านการตรวจสอบความถูกต้องของกระบวนการตามมาตรฐาน อย. สำเร็จในการทดสอบครั้งแรก และเพิ่มกำลังการผลิตเป็นสี่เท่า

รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
ชื่อ-นามสกุล
ชื่อบริษัท
ข้อความ
0/1000
การกลึงซีเอ็นซีความแม่นยำสำหรับรูลึกที่รักษาระดับความกลมไว้ที่ 0.003 มม. แม้ในปริมาณการผลิตสูง

การกลึงซีเอ็นซีความแม่นยำสำหรับรูลึกที่รักษาระดับความกลมไว้ที่ 0.003 มม. แม้ในปริมาณการผลิตสูง

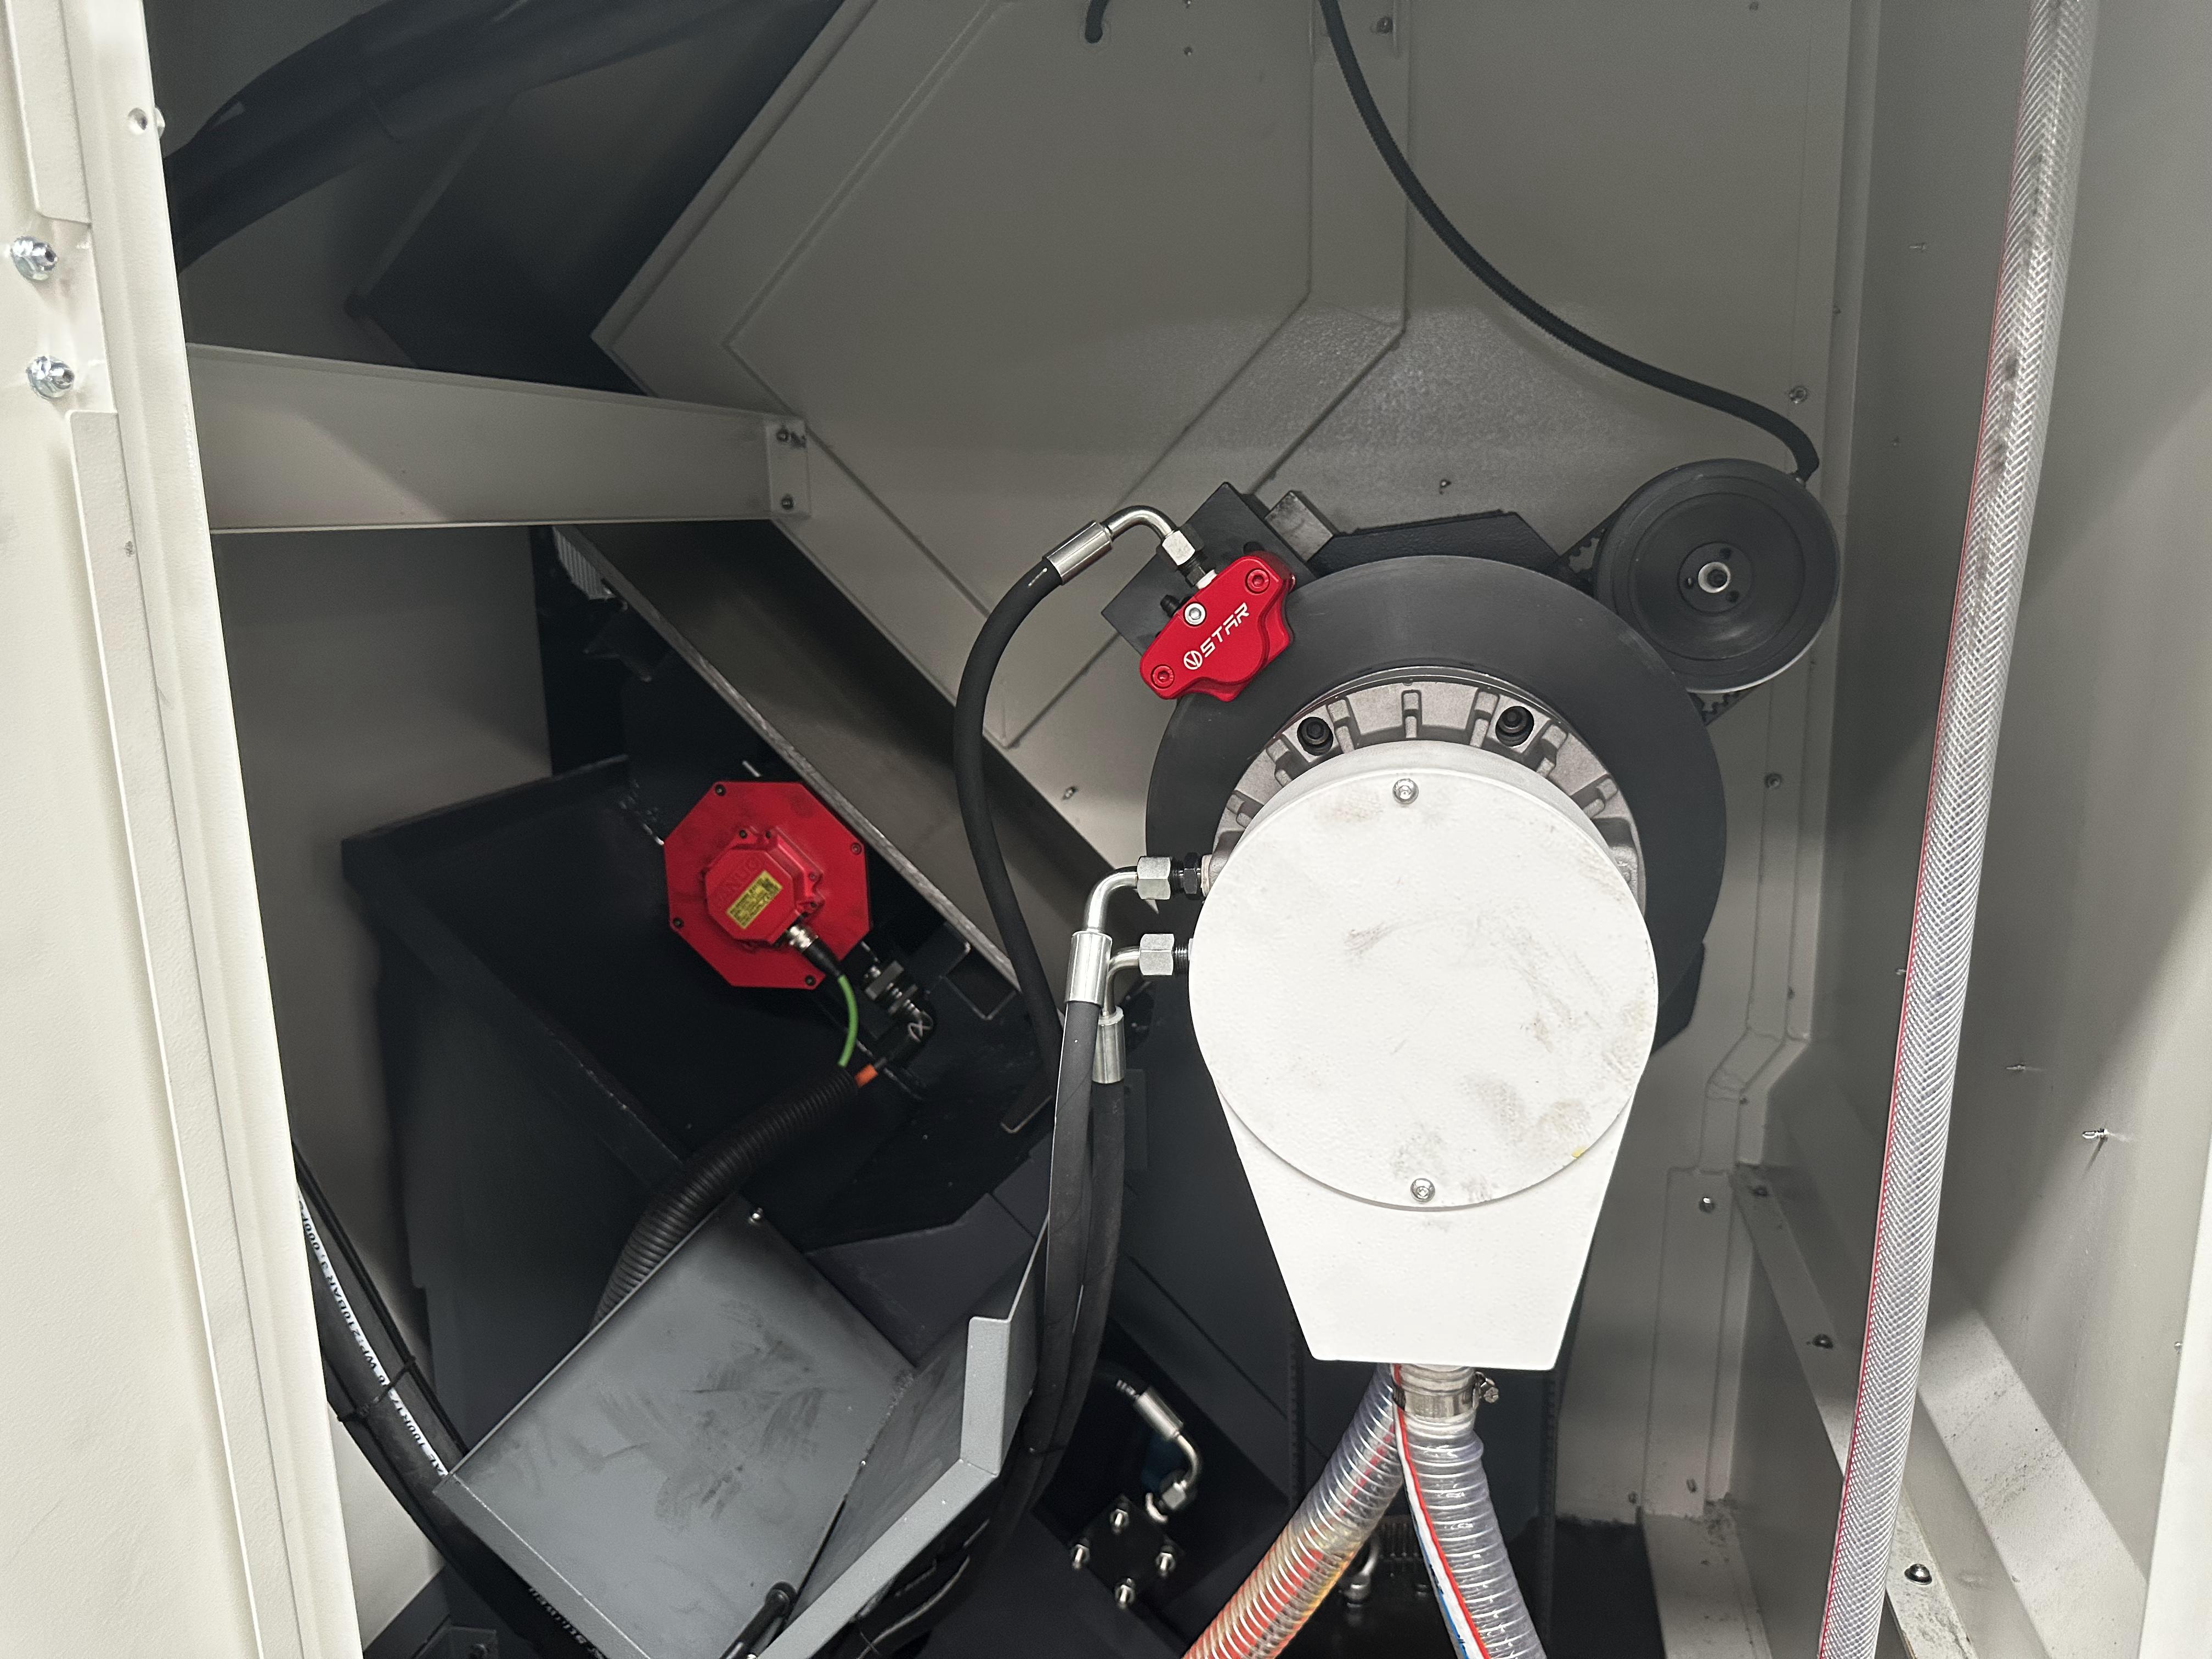
สำหรับชิ้นส่วนไฮดรอลิก อวกาศ และน้ำมันกับก๊าซ คุณภาพของรูเจาะมีผลต่อการปิดผนึก อายุการใช้งานภายใต้แรงกระทำซ้ำ และอัตราการรั่วไหล แพลตฟอร์มเครื่องกลึง CNC ความแม่นยำสูงสำหรับรูลึกของเราใช้การหมุนสวนทาง แท่งเจาะแบบลดการสั่นสะเทือน และระบบหล่อเย็นผ่านหัวจับความดัน 70 บาร์ ควบคู่กับระบบป้อนแบบเซอร์โวที่ประสานความเร็วให้ตรงกับความเร็วของเพลาหลัก เพื่อให้เศษโลหะถูกขับออกอย่างมีประสิทธิภาพ ไม่เกิดรอยขีดข่วนบนผนังรูเจาะ การทำให้วัสดุแข็งตัวตามธรรมชาติ (aging) และการกลึงชิ้นงานภายในโรงงานเองช่วยลดการสั่นสะเทือน ส่วนเอนโค้เดอร์แบบสัมบูรณ์และการชดเชยอุณหภูมิช่วยรักษารูปทรงและขนาดให้คงที่แม้ในกะการทำงานที่ยาวนาน ในโรงงานผลิตอุปกรณ์ไฮดรอลิกแห่งหนึ่งในเยอรมนี รูเจาะขนาด 140 มม. บนชิ้นงานเหล็กเกรด 27MnCr สามารถรักษารูปทรงกลมได้ภายในความคลาดเคลื่อน 0.003 มม. และความเอียง (taper) ต่ำกว่า 0.01 มม. ส่งผลให้อัตราของเสียลดลงจาก 5.6 เปอร์เซ็นต์ เหลือเพียง 0.9 เปอร์เซ็นต์ และประหยัดค่าใช้จ่ายได้ประมาณ 61,000 ดอลลาร์สหรัฐต่อปี แต่ละเครื่องจะผ่านการตรวจสอบด้วยเลเซอร์อินเทอร์เฟอโรเมตรี การทดสอบด้วยบอลบาร์ การทดลองตัดต่อเนื่องเป็นเวลา 72 ชั่วโมง รวมทั้งการศึกษาความสามารถในการผลิตจำนวน 300 ชิ้น ผู้ซื้อจะได้รับเอกสารภาษาอังกฤษ ระบบวินิจฉัยระยะไกล และอะไหล่สำรองภายใน 48 ชั่วโมง เพื่อรักษาระดับการใช้งานจริง (uptime) ไว้เหนือ 96 เปอร์เซ็นต์
เซลล์กลึงด้วยเครื่อง CNC ที่ให้ความแม่นยำสูงสุด ซึ่งช่วยลดระยะเวลาจากต้นแบบสู่การผลิต

เซลล์กลึงด้วยเครื่อง CNC ที่ให้ความแม่นยำสูงสุด ซึ่งช่วยลดระยะเวลาจากต้นแบบสู่การผลิต

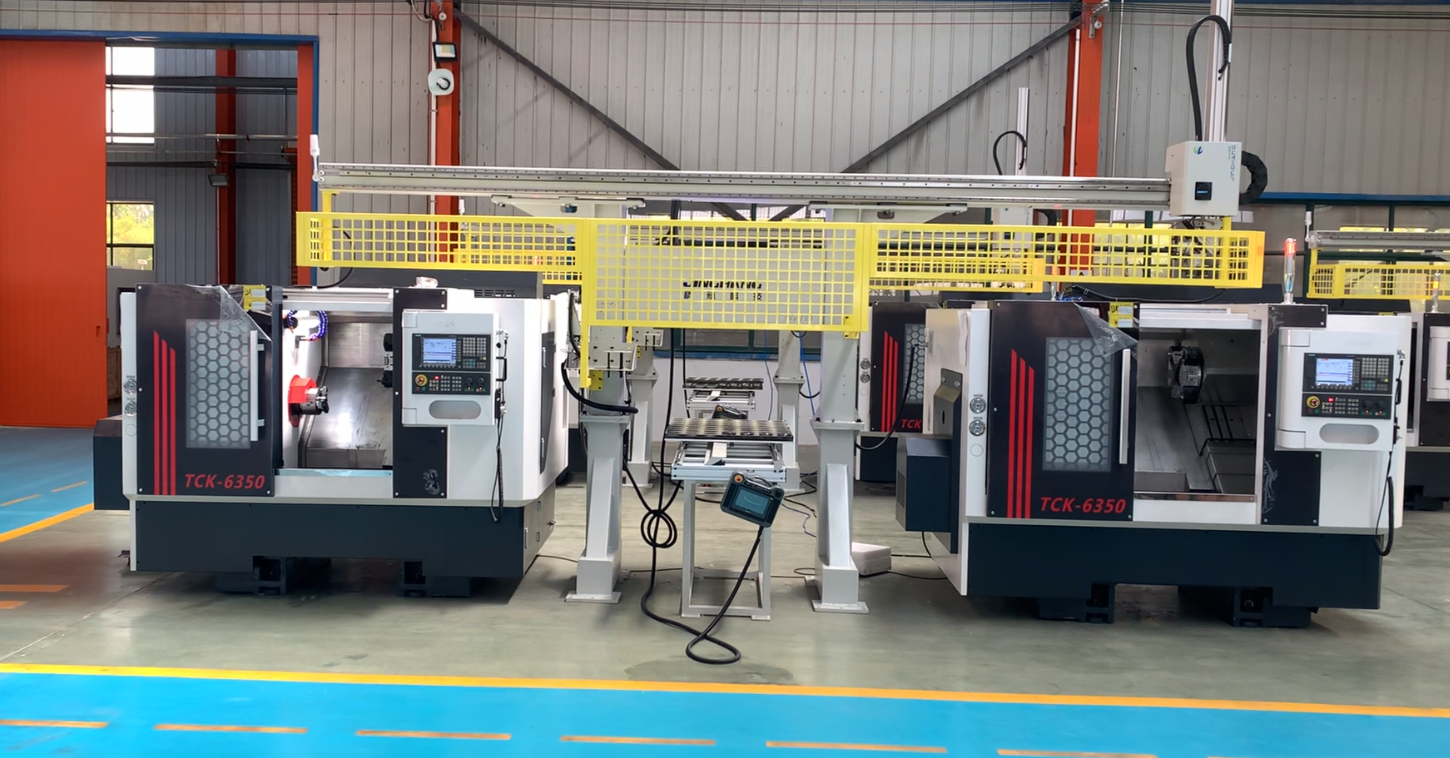
การเปลี่ยนจากขั้นตอนการอนุมัติตัวอย่างไปสู่การผลิตที่มีเสถียรภาพคือจุดที่โครงการส่วนใหญ่สูญเสียเงินทุนมากที่สุด เราให้บริการเซลล์เครื่องกลึงซีเอ็นซีแบบความแม่นยำครบวงจร รวมถึงระบบป้อนแท่งโลหะอัตโนมัติ ระบบจับชิ้นงานด้วยแกนย่อย (sub-spindle pickoff) อุปกรณ์ตัดแบบหมุนได้ (live tooling) การวัดระหว่างกระบวนการ (in-process probing) และระบบจัดการเศษโลหะ (chip management) ที่ออกแบบให้สอดคล้องกับกลุ่มชิ้นส่วนของท่าน วิศวกรของเราประเมินเวลาในการผลิตแต่ละชิ้น (cycle time) อายุการใช้งานของเครื่องมือตัด (tool life) และระบบจับยึด (fixturing) ก่อนเริ่มการผลิต จากนั้นจึงพิสูจน์ประสิทธิภาพของกระบวนการผ่านการศึกษาความสามารถ (capability studies) และการวิเคราะห์แนวโน้มการสึกหรอของเครื่องมือ (tool-wear mapping) ผู้ผลิตอุปกรณ์ทางการแพทย์ในสหรัฐฯ สามารถลดเวลาการผลิตสกรูไทเทเนียมสำหรับกระดูกจาก 96 วินาทีเหลือเพียง 71 วินาทีต่อชิ้น เพิ่มค่า Cpk ให้สูงกว่า 1.67 และลดงานปรับปรุงซ้ำ (rework) ลง 82 เปอร์เซ็นต์ จนผ่านการตรวจสอบตามมาตรฐาน FDA ในการตรวจครั้งแรก ผู้จัดจำหน่ายชิ้นส่วนยานยนต์ในตุรกีสามารถบรรลุค่าความกลมสมมาตร (concentricity) ที่ 0.004 มิลลิเมตรสำหรับปลอกหุ้มหัวฉีดเชื้อเพลิงที่ทำจากสแตนเลส และลดจำนวนสินค้าคืนจากตลาดลง 74 เปอร์เซ็นต์ ขณะเดียวกันยังสามารถขยายกำลังการผลิตเป็น 2.4 ล้านชิ้นต่อปี ระบบไฟฟ้าออกแบบรองรับแรงดันหลายระดับและสอดคล้องกับมาตรฐาน CE โดยเอกสารประกอบการติดตั้งมีการแปลและปรับให้เหมาะสมกับแต่ละประเทศ ทำให้การติดตั้งเป็นไปอย่างสะดวกในกว่า 20 ประเทศที่เราส่งออก ด้วยศักยภาพภายในองค์กรครอบคลุมทั้งการหล่อ การกลึง การประกอบ และการทดสอบ จึงสามารถปรับแต่งระบบให้ตรงตามความต้องการได้ภายในเวลาเพียงไม่กี่สัปดาห์ ไม่ใช่หลายเดือน
วอตส์แอป วอตส์แอป อีเมล อีเมล มือถือ มือถือ ด้านบนด้านบน